
Austenita retenida en el acero para herramientas M2 y cómo reducirla
Qué austenita conserva el acero rápido M2 después del temple, y qué deja cada uno de los revenidos simple, doble, triple y cuádruple de 2 horas a 965 °F (518 °C), según un manual de taller de matrices y herramientas. Un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel.
Por qué la austenita retenida causa problemas en una herramienta
El temple no completa el trabajo. El enfriamiento convierte la mayor parte de la austenita en martensita y el resto permanece como austenita, porque el enfriamiento detuvo la transformación antes de que se completara. Cuánto queda depende de la temperatura de austenización, el contenido de aleación y la velocidad de enfriamiento, y el M2 tiene un alto contenido de aleación, por lo que comienza alto. La cifra en la tabla a continuación es 24 por ciento después del enfriamiento.
La austenita remanente es más blanda que la martensita que la rodea. Una superficie que aún la contiene se deforma plásticamente bajo la presión de pulido, lo que aparece primero como piel de naranja y luego como picaduras, y se desprende más fácilmente que una superficie totalmente martensítica. El segundo problema es el momento. La austenita que queda en la pieza puede transformarse después, bajo el calor del rectificado o en servicio, y como esa transformación dilata el acero, un troquel acabado a medida puede moverse después de salir de la rectificadora.
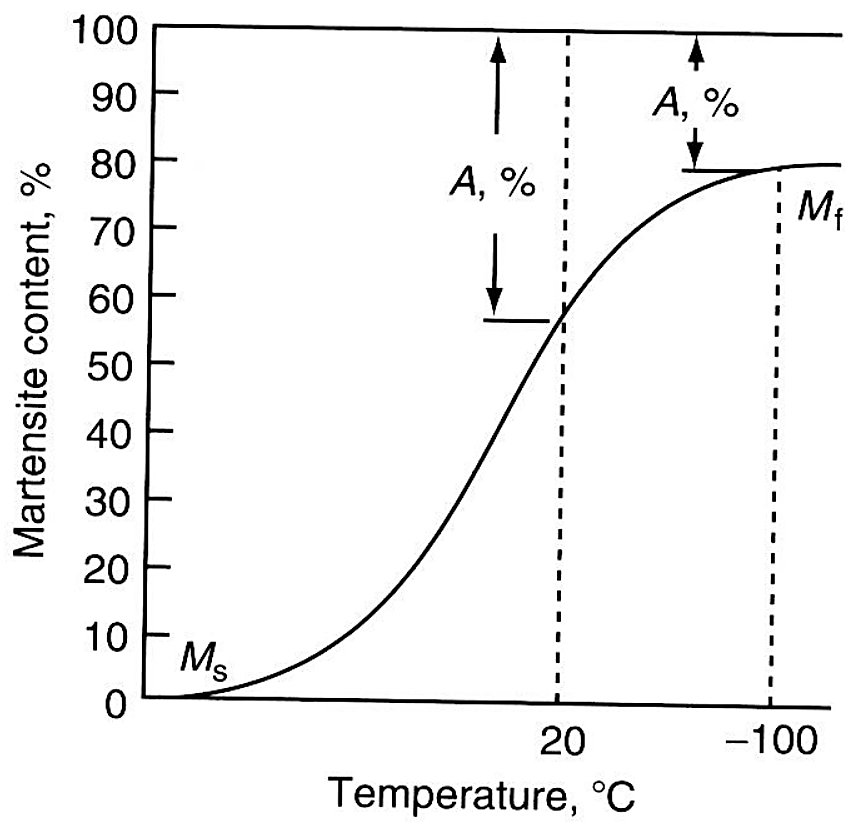
Cuánto queda lo determina dónde se detuvo el enfriamiento. La curva a continuación es la fracción de martensita formada a medida que baja la temperatura; lo que aún falta cuando termina la transformación es la austenita retenida.
Cómo cambia cada revenido la cifra
Austenita retenida que queda después de cada paso de revenido
| Condición después del temple | Austenita retenida, % |
|---|---|
| Recién templado | 24.0 |
| Revenido simple de 2 horas | 16.1 |
| Doble revenido, 2 + 2 horas | 4.7 |
| Triple revenido, 2 + 2 + 2 horas | 2.7 |
| Cuádruple revenido, 2 + 2 + 2 + 2 horas | 1.7 |
Fuente, Tabla 4-7, efecto del revenido del acero rápido M2 sobre la retención de austenita de Tool and Die Making Troubleshooter (Richard M. Leed). El libro acredita a Teledyne Vasco, 1968.
Cada revenido en la tabla se realizó a 965 °F (518 °C) durante dos horas, y la austenita se midió después de cada paso. Las cifras provienen de un ensayo de un fabricante sobre M2, por lo que muestran lo que hace el revenido repetido y no lo que hará una colada determinada; la cifra inicial después del temple depende de la temperatura de austenización y del tiempo de permanencia que usó el taller.
Qué significan los números para un tratamiento térmico
El primer revenido a 965 °F (518 °C) elimina un tercio de lo que dejó el temple. Un segundo revenido de dos horas reduce la cifra por debajo del cinco por ciento, por lo que doble revenido es una práctica estándar en los grados de temple al aire y de alta velocidad en lugar de una cuestión de preferencia. El tercer y cuarto revenido siguen funcionando, pero cada uno aporta menos que el anterior, y para el cuarto la cifra es inferior al dos por ciento.
De eso se derivan dos cosas. Un revenido simple es insuficiente en M2 incluso cuando la dureza medida ya parece correcta, porque la dureza proviene de la martensita y no dice nada sobre la austenita que aún permanece en la pieza. La temperatura de revenido también importa tanto como el número de ciclos. Esta tabla mantiene la temperatura a 965 °F (518 °C), que se sitúa en el rango de endurecimiento secundario del M2, y realizar el mismo número de revenidos a menor temperatura deja más austenita retenida.
La otra vía, el tratamiento subcero
El enfriamiento por debajo de la temperatura ambiente continúa la transformación que interrumpió el temple, por lo que un paso subcero realizado después del temple y antes del revenido reduce la cifra sobre la que luego actúan los revenidos. Se usa donde la sección es gruesa, donde las dimensiones deben mantenerse a través del rectificado, o donde el grado está tan fuertemente aleado que un doble revenido por sí solo no reduce la austenita. Es común en los grados de alto carbono y alto cromo y en los de acero rápido, y en todos los casos va seguido de revenido. El tratamiento en sí y las temperaturas utilizadas están en nuestra página sobre Tratamiento criogénico del acero para herramientas.
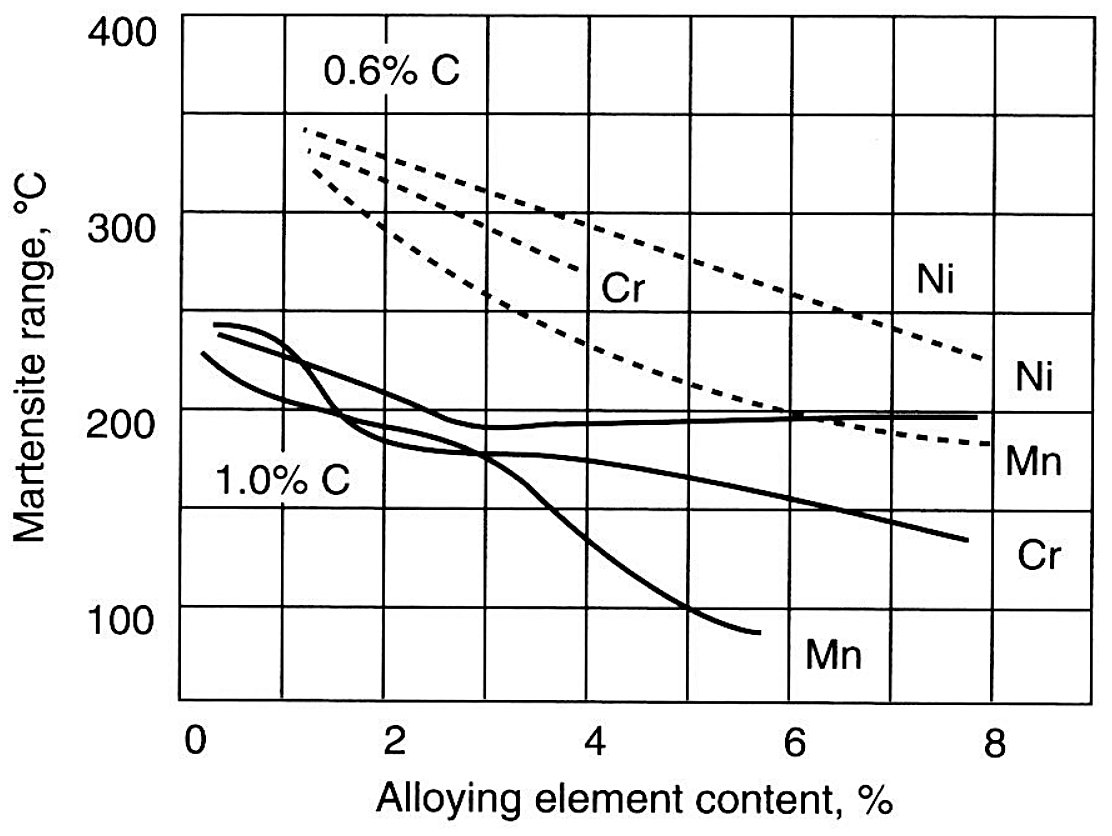
Los mismos elementos de aleación también amplían el rango de temperatura en el que se desarrolla la transformación, lo que es lo que le da algo que hacer a un paso subcero. El gráfico a continuación muestra cómo se desplaza el rango de la martensita con el contenido de aleación.
A qué grados afecta esto
La tabla es para Acero rápido M2, el grado de acero rápido al molibdeno de uso general. El mismo comportamiento rige la práctica de revenido en los grados de trabajo en frío de alta aleación, acero para herramientas D2 y los demás grados de temple al aire, y en grados de trabajo en caliente como Acero para herramientas H13, donde el doble revenido es estándar. Donde se sitúan la temperatura de austenización, el tiempo de permanencia y el rango de revenido para un grado determinado, el guía de tratamiento térmico del acero para herramientas contiene los ciclos, y el gráfico del M2 está en nuestra página de tratamiento térmico del M2.
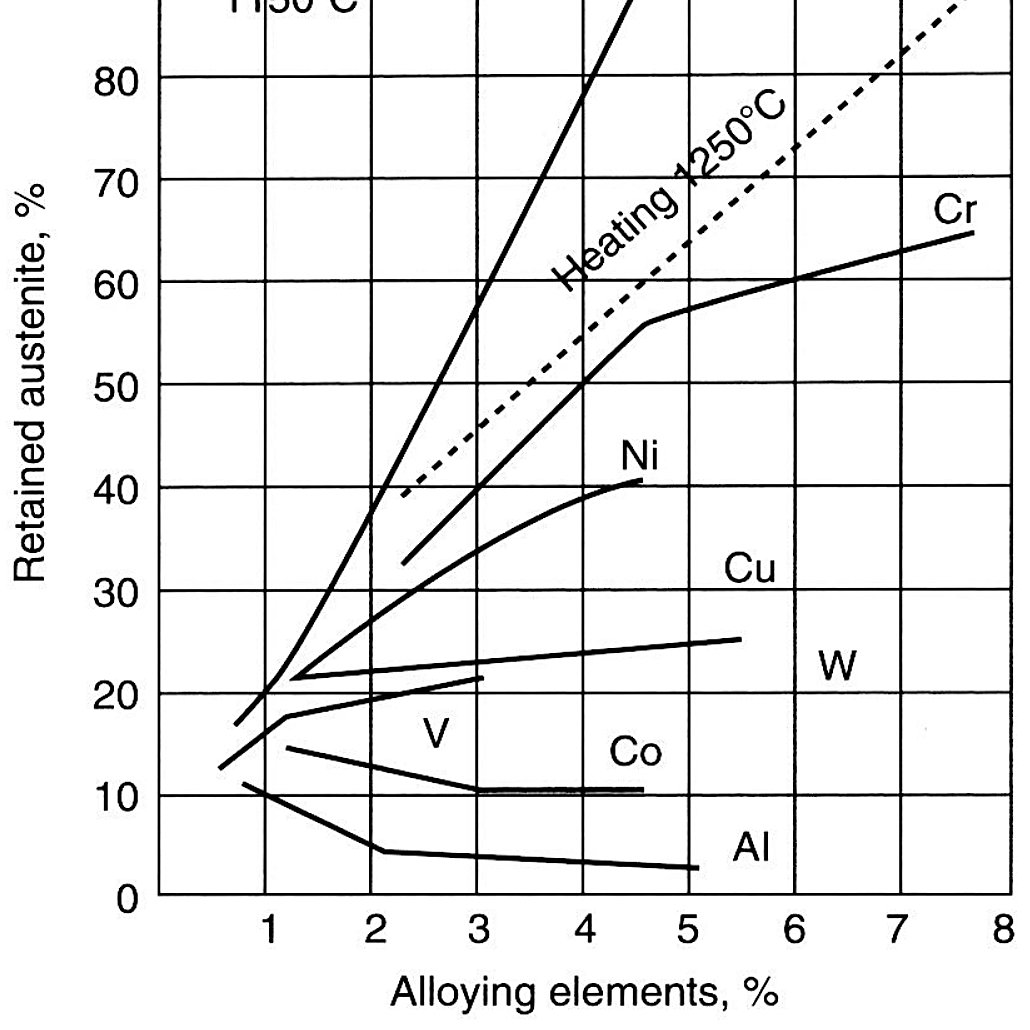
Qué grados contienen más de ella se deduce de su contenido de aleación. El gráfico a continuación representa la austenita retenida después del temple frente a la cantidad de cada elemento de aleación añadido.
Austenita retenida en M2, PDF imprimible
La tabla de revenido anterior en una hoja con nuestros datos de contacto, para el taller de tratamiento térmico.
Fuente: Tool and Die Making Troubleshooter (Richard M. Leed).