
Austenita retida no aço ferramenta M2 e como reduzi-la
Quanto de austenita o aço rápido M2 retém após a têmpera, e o que cada revenimento simples, duplo, triplo e quádruplo de 2 horas a 965 °F (518 °C) deixa para trás, segundo um manual de oficina de ferramentas e matrizes. Um resumo de referência da prática publicada e não uma especificação da Aobo Steel.
Por que a austenita retida causa problemas em uma ferramenta
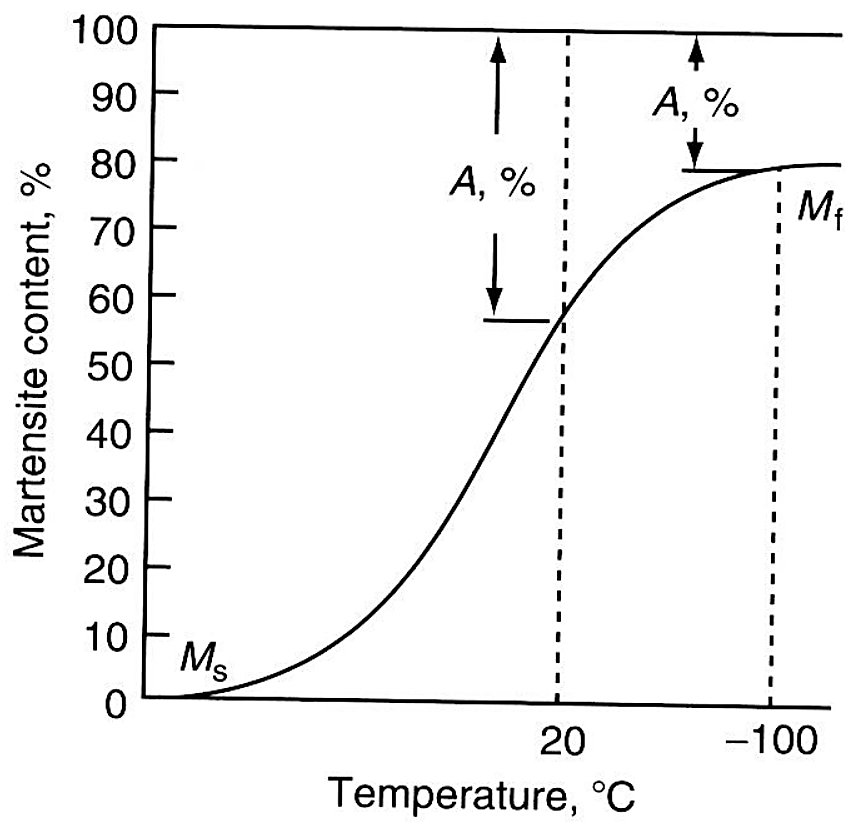
A têmpera não conclui o trabalho. O resfriamento transforma a maior parte da austenita em martensita e o restante permanece como austenita, porque o resfriamento interrompeu a transformação antes que ela fosse concluída. Quanto resta depende da temperatura de austenitização, do teor de liga e da taxa de resfriamento, e o M2 é fortemente ligado, portanto começa alto. O valor na tabela abaixo é 24 por cento após o resfriamento.
A austenita remanescente é mais mole que a martensita ao seu redor. Uma superfície que ainda a contém deforma-se plasticamente sob a pressão de polimento, o que aparece primeiro como casca de laranja e depois como cavidades, e se desprende mais facilmente que uma superfície totalmente martensítica. O segundo problema é o momento. A austenita deixada na peça pode se transformar depois, sob o calor da retificação ou em serviço, e como essa transformação expande o aço, uma matriz acabada na medida pode se mover depois de sair da retificadora.
Quanto resta é determinado por onde a refrigeração parou. A curva abaixo é a fração de martensita formada à medida que a temperatura cai; o que ainda estiver faltando quando a transformação terminar é a austenita retida.
Como cada revenimento altera o valor
Austenita retida após cada etapa de revenimento
| Condição após a têmpera | Austenita retida, % |
|---|---|
| Após a têmpera | 24.0 |
| Revenimento simples de 2 horas | 16.1 |
| Revenimento duplo, 2 + 2 horas | 4.7 |
| Revenimento triplo, 2 + 2 + 2 horas | 2.7 |
| Revenimento quádruplo, 2 + 2 + 2 + 2 horas | 1.7 |
Fonte, Tabela 4-7, efeito do revenimento do aço rápido M2 na retenção de austenita de Tool and Die Making Troubleshooter (Richard M. Leed). O livro credita à Teledyne Vasco, 1968.
Cada revenimento na tabela foi realizado a 965 °F (518 °C) por duas horas, e a austenita foi medida após cada etapa. Os valores vêm de um teste de uma usina sobre o M2, então mostram o que o revenimento repetido faz e não o que um determinado lote fará; o valor inicial após a têmpera depende da temperatura de austenitização e do patamar usado pela oficina.
O que os números significam para um tratamento térmico
O primeiro revenimento a 965 °F (518 °C) remove um terço do que a têmpera deixou. Um segundo revenimento de duas horas reduz o valor para abaixo de cinco por cento, razão pela qual Duplo revenimento é prática padrão nos graus de têmpera ao ar e de alta velocidade, e não uma questão de preferência. O terceiro e o quarto revenimentos continuam a atuar, mas cada um retorna menos que o anterior, e no quarto o valor fica abaixo de dois por cento.
Duas coisas decorrem disso. Um revenimento simples é insuficiente no M2 mesmo quando a dureza medida já parece correta, porque a dureza vem da martensita e nada diz sobre a austenita ainda presente na peça. A temperatura de revenimento também importa tanto quanto o número de ciclos. Esta tabela mantém a temperatura a 965 °F (518 °C), que fica na faixa de endurecimento secundário do M2, e realizar o mesmo número de revenimentos a temperaturas mais baixas deixa mais austenita para trás.
A outra rota, o tratamento subzero
O resfriamento abaixo da temperatura ambiente continua a transformação que a têmpera interrompeu, então uma etapa subzero feita após a têmpera e antes do revenimento reduz o valor sobre o qual os revenimentos atuam. É usado onde a seção é espessa, onde as dimensões precisam se manter através da retificação, ou onde o grau é tão fortemente ligado que um revenimento duplo sozinho não reduz a austenita. É comum nos graus de alto carbono alto cromo e de aço rápido, e é seguido de revenimento em todos os casos. O tratamento em si e as temperaturas usadas estão em nossa página sobre Tratamento Criogênico de Aço Ferramenta.
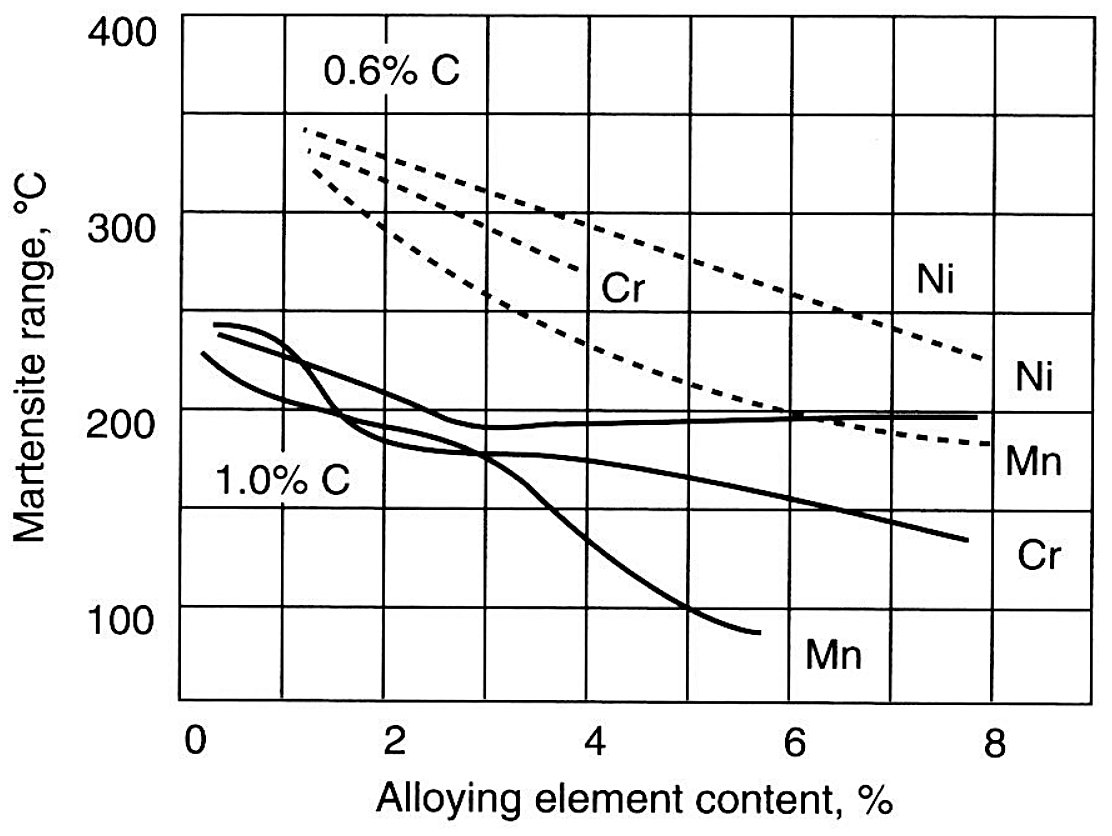
Os mesmos elementos de liga também ampliam a faixa de temperatura na qual a transformação ocorre, o que é o que dá ao passo subzero algo a fazer. O gráfico abaixo mostra como a faixa da martensita se desloca com o teor de liga.
Quais graus isso afeta
A tabela é para Aço rápido M2, o grau de aço rápido ao molibdênio de uso geral. O mesmo comportamento orienta a prática de revenimento nos graus de trabalho a frio de alta liga, aço ferramenta D2 e nos outros graus de têmpera ao ar, e nos graus de trabalho a quente como Aço ferramenta H13, onde o revenimento duplo é padrão. Onde a temperatura de austenitização, o patamar e a faixa de revenimento se situam para um determinado grau, o guia de tratamento térmico de aço ferramenta traz os ciclos, e o gráfico do M2 está em nossa página de tratamento térmico do M2.
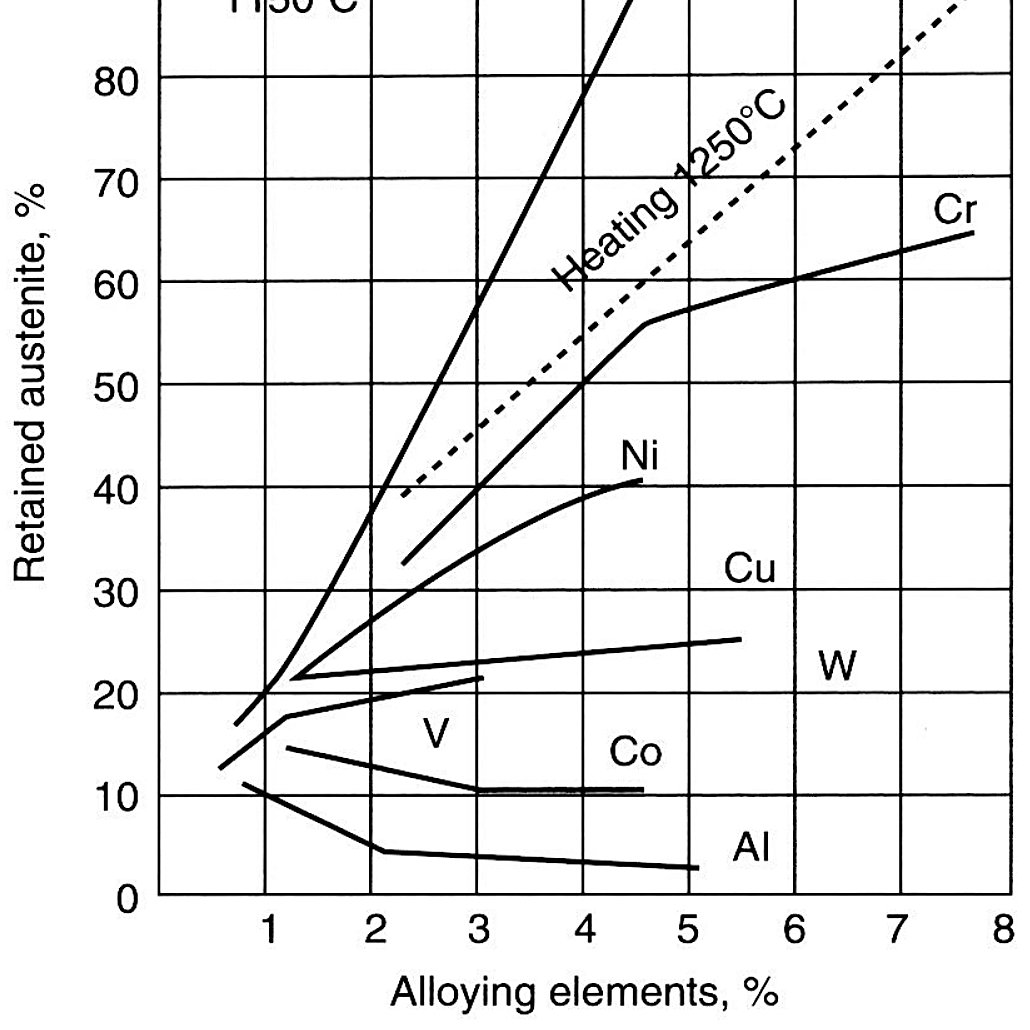
Quais graus contêm mais dela decorre do seu teor de liga. O gráfico abaixo representa a austenita retida após a têmpera em função da quantidade de cada elemento de liga adicionado.
Austenita retida no M2, PDF para impressão
A tabela de revenimento acima em uma folha com nossos dados de contato, para a oficina de tratamento térmico.
Fonte: Tool and Die Making Troubleshooter (Richard M. Leed).