
Tratamento Criogênico de Aço Ferramenta
O tratamento criogênico resfria o aço para ferramentas até entre -109°F (-79°C) e -320°F (-196°C) após a têmpera, para concluir a transformação da austenita retida em martensita. As tabelas nesta página apresentam as temperaturas, os tempos de permanência e o revenimento que se segue, extraídos do capítulo de criogenia da fonte. Este é um resumo de referência de práticas publicadas e não uma especificação da Aobo Steel.
O que o tratamento a frio faz ao aço para ferramentas
A têmpera raramente conclui o trabalho. A fonte considera um bom tratamento térmico como 95% a 96% de transformação da austenita em martensita quando a receita é seguida exatamente, o tempo está correto em cada etapa e o forno está calibrado. Em peças tratadas em massa o número é bem menor, e a fonte encontrou 50% a 60% em brocas e lâminas de serra tratadas comercialmente.
A austenita remanescente continua se transformando ao longo de um longo período, mas muito lentamente, de modo que a peça continua mudando em estrutura e em dimensão enquanto está em serviço. É por isso que a fonte direciona calibres de controle de qualidade para um processo criogênico. Um calibre que ainda está se movendo não consegue manter uma tolerância.
O tratamento a frio é o único método que a fonte conhece que chega perto da transformação completa, com 99,8% a 100% de martensita. O gelo seco atinge até 97% quando o patamar é suficientemente longo. O ganho entre os dois é pequeno em termos percentuais e a fonte ainda o considera significativo para resistência ao desgaste em muitas ferramentas.
As três rotas e os números de cada uma
Existem três rotas práticas, e a fonte indica os números de cada uma delas. Empresas comerciais tratam ferramentas como serviço, em um lote grande o suficiente para encher o freezer, e os preços típicos variam de $1 a $9 por libra, com um mínimo de $50 a $100. Um processador que trabalha apenas com gás seco atinge -260 a -300°F (-162 a -184°C), o que a fonte chama de temperatura mínima para que a mudança ocorra de todo.
A rota que atinge a temperatura mais fria introduz nitrogênio líquido somente depois que a carga desceu lentamente em gás, de modo que as peças nunca sofrem choque térmico. O nitrogênio líquido também pode ser comprado em um dewar para trabalho interno, mas a fonte é direta ao afirmar que isso exige treinamento e equipamento construído para o processo, não um freezer horizontal com um recipiente dentro.
O gelo seco não exige equipamento de capital. A fonte descreve uma caixa de isopor forrada com lâmina plástica, as ferramentas no fundo, querosene K1 derramado sobre elas para conduzir o frio uniformemente, e uma tampa ventilada. O querosene não congela nessa temperatura. A caixa deve poder respirar, porque o gelo seco expande para três ou quatro vezes seu volume ao descongelar.
Rotas de tratamento criogênico e suas temperaturas e tempos de permanência
| Rota | Temperatura atingida | Resfriamento | Permanência na temperatura | Aquecimento |
|---|---|---|---|---|
| Nitrogênio líquido, gás seco primeiro e depois líquido | -320°F (-196°C) | 4 a 8 horas | 20 horas no mínimo | 20 a 30 horas, sem calor adicionado |
| Nitrogênio líquido, líquido introduzido no final | -250°F (-157°C) em gás, depois líquido | algumas horas apenas em gás | 18 a 20 horas coberto | por conta própria, tampa fechada |
| Gelo seco em caixa de isopor | -109°F (-79°C) | não informado | 8 a 10 horas no mínimo, mais é melhor | 6 a 7 horas até 2 dias |
Fonte, capítulo de Criogenia, páginas impressas 108 a 113. Um processador limitado a gás seco atinge apenas -260 a -300°F (-162 a -184°C), o que a fonte chama de mínimo necessário para produzir a mudança requerida.
Quanto da austenita é transformada
As duas tabelas acima estão lado a lado por um motivo. O que a peça acaba tendo depende do que o tratamento térmico deixou para trás, e a fonte faz questão de dizer isso. Ferramentas que foram mal tratadas termicamente quando fabricadas têm mais a ganhar com um permanência a frio, porque começam com a maior quantidade de austenita retida.
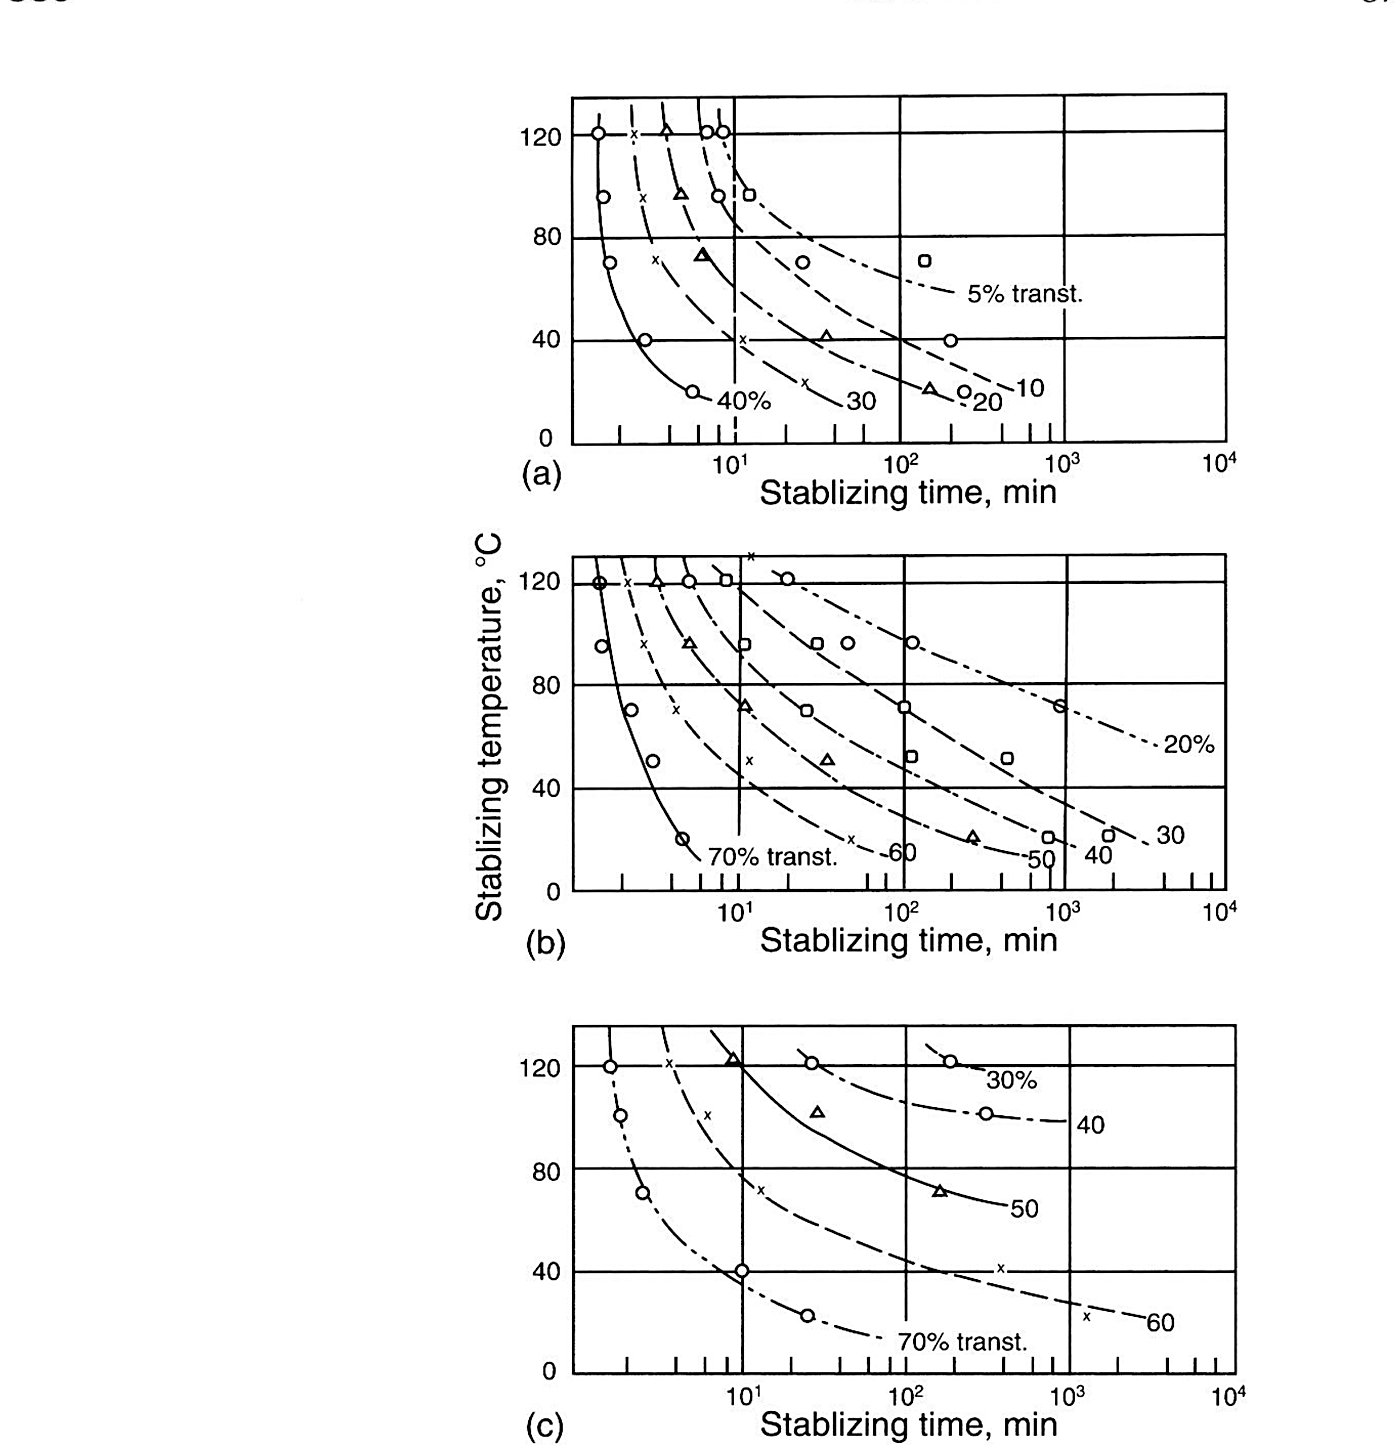
Quanto de austenita reaparece depende de como a peça foi temperada e de quanto tempo ela é deixada antes do início do resfriamento profundo. Os três painéis abaixo apresentam as frações medidas.
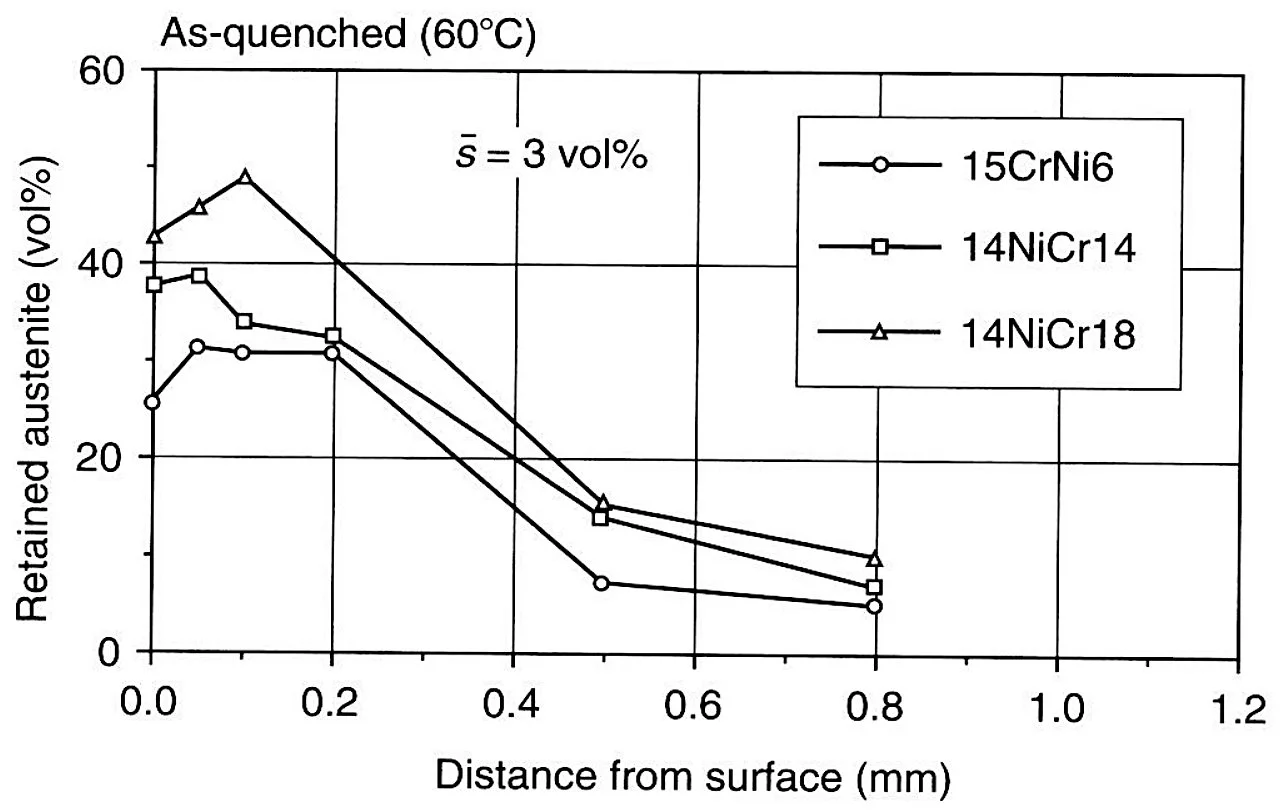
Um segundo conjunto de medições mostra a mesma austenita em microestruturas de camada cementada, antes e depois da etapa a frio.
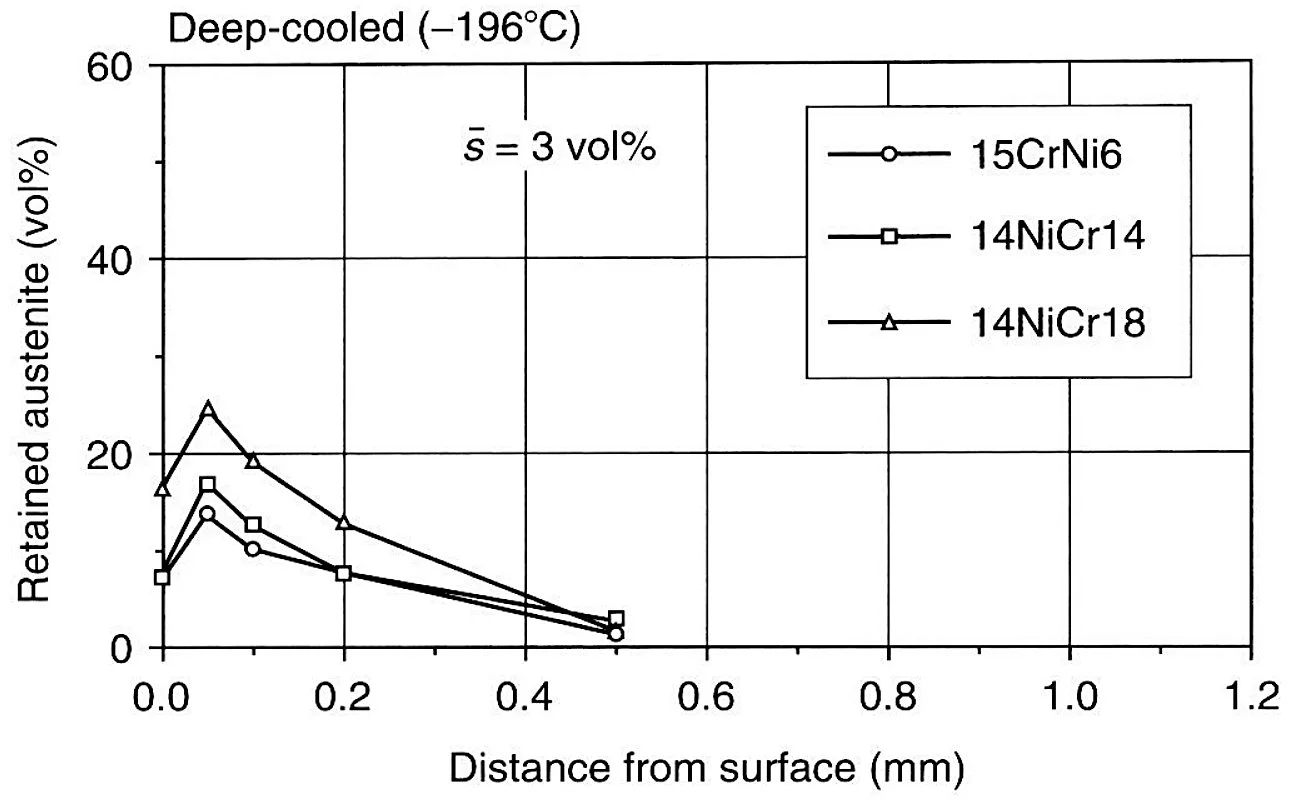
Os mesmos três casos após resfriamento profundo, plotados em escala menor que a figura acima.
Transformação de austenita em martensita por condição
| Condição | Martensita após o tratamento | O que a fonte diz |
|---|---|---|
| Boa prática, receita seguida, equipamento calibrado | 95% a 96% | o máximo que um tratamento térmico direto normalmente entrega |
| Itens tratados termicamente em massa, brocas e lâminas de serra como exemplo | 50% a 60% | o que a fonte encontrou em peças tratadas comercialmente |
| Gelo seco, imerso por tempo suficiente | até 97% | definido pela quantidade de austenita retida que resta após o revenimento |
| Nitrogênio líquido, seco ou úmido, carga acondicionada corretamente | 99,8% a 100% | a única rota que chega perto da transformação completa |
Fonte, capítulo de Criogenia, páginas impressas 107 e 113.
(a) A fonte acrescenta que os valores de 97% e de 99,8% a 100% ambos pressupõem um tratamento térmico adequado que por si só produziu 75% a 80% de martensita.
Revenimento após o tratamento a frio
O revenimento após o tratamento a frio não é opcional. As peças devem primeiro voltar à temperatura ambiente e então ser mantidas a 300°F (150°C) por 2 horas por polegada de espessura. Se a temperatura de revenimento usada anteriormente no processo for conhecida, ir 25°F (14°C) abaixo dela dá um resultado melhor, e ainda assim não pode amolecer a peça abaixo da dureza pretendida.
A fonte relata que nem todo processador comercial realiza esse revenimento, e sugere uma verificação simples. Em caso de dúvida, as ferramentas podem ser colocadas em um forno de oficina a 300°F, que está abaixo de qualquer temperatura de revenimento prescrita para aço para ferramentas e, portanto, não pode alterar a dureza já definida.
Requisitos de revenimento pós-criogênico
| Etapa | Exigência | Por que isso importa |
|---|---|---|
| Temperatura de revenimento | 300°F (150°C), ou 25°F (14°C) abaixo da temperatura de revenimento usada originalmente | 300°F fica abaixo de qualquer temperatura de revenimento prescrita, portanto não pode alterar a dureza do revenimento |
| Tempo de revenimento | 2 horas por polegada de espessura | a fonte repete a taxa de 2 horas por polegada em cada etapa do processo |
| Quando começa | depois que as peças voltam à temperatura ambiente | estabiliza a martensita formada durante a permanência a frio |
| O que confirmar com o processador | que o revenimento é realmente realizado | a fonte relata que alguns processadores comerciais o omitem |
Fonte, capítulo de Criogenia, páginas impressas 109, 111 e 112.
O efeito da película fina em ferramentas recém-tratadas
Uma ferramenta recém-tratada geralmente desgasta um pouco melhor e nem de longe tão bem quanto deveria. A razão é uma camada superficial de menos de 0,001 in (0,0254 mm) que mantém um desgaste próximo ao do aço não tratado. A retificação remove essa camada e o desgaste melhorado aparece atrás dela.
A sequência prática que se segue é a que a fonte recomenda para um primeiro teste. Envie ferramentas já embotadas para tratamento, depois afie-as quando retornarem. A afiação não tem efeito sobre o processo, porque o tratamento atravessa toda a seção em vez de ficar na superfície como faz um revestimento. Também não torna a ferramenta mais frágil.
Segurança no manuseio de nitrogênio líquido e gelo seco
Nitrogênio líquido e gelo seco exigem cuidado. Um recipiente selado de qualquer um deles se romperá à medida que o gás se expande, portanto a câmara deve ser ventilada. O nitrogênio líquido desloca o ar, portanto a área deve ser bem ventilada para evitar asfixia. Peças congeladas são frágeis o suficiente para falhar catastroficamente por choque térmico e não devem ser retiradas da câmara antecipadamente, e deixar entrar ar em uma câmara fria traz condensação e óxidos para as peças.
Tratamento criogênico do aço para ferramentas, PDF para impressão
Um PDF com as três rotas de tratamento a frio, os valores de transformação e o revenimento que se segue, impresso a partir das tabelas de referência desta página, com nossos dados de contato.
Antes do tratamento térmico
Tool steel is supplied in the annealed condition, and the treatment that comes before a cold soak is on the guia de tratamento térmico de aço ferramenta, a tabela de têmpera e revenimento de aço para ferramentas e o Tabela de revenimento de aço para ferramentas. A variação dimensional na etapa de têmpera é abordada na variação dimensional do aço para ferramentas no tratamento térmico página, e o trabalho de calibração na aço para ferramentas para calibres e ferramentas de precisão página. Os graus mais frequentemente enviados para tratamento a frio estão na aço ferramenta D2, Aço ferramenta H13, Aço ferramenta M2 e Aço ferramenta O1 páginas.
Dados de referência compilados do capítulo de Criogenia de Heat Treatment, Selection, and Application of Tool Steels (William E. Bryson, 2ª edição, Hanser), páginas impressas 107 a 113, com os valores de austenita retida também usados no capítulo CPM 10V, página impressa 105.