
Enfriamiento lento y fragilización por carburos en los límites de grano en el acero para herramientas
Un acero para herramientas alcanza fácilmente su dureza de trabajo. Los grados utilizados para herramientas tienen alta templabilidad, y la dureza tal como se templa se obtiene en un amplio rango de velocidades de enfriamiento, incluso cuando la práctica de temple es deficiente. Lo que cuesta la práctica deficiente es la tenacidad, y la pérdida queda escrita en los límites de grano de la austenita previa. Un temple lento da a los carburos de aleación disueltos durante la austenización el tiempo para precipitar de nuevo como una película entre los granos, y también cambia el producto de la transformación de martensita a bainita. Ambos efectos fragilizan la herramienta, y ambos empeoran a medida que la sección se agranda. Esta página expone qué es la película de carburos, cómo el tamaño de sección y la temperatura de austenización deciden cuánto de ella se forma, y qué midió la fuente en un grado real.
La dureza por sí sola no prueba que el temple fue correcto
Los aceros para herramientas generalmente tienen alta templabilidad. La dureza tal como se templa se alcanza incluso si se ha aplicado un procedimiento inadecuado, y se obtiene una dureza superior a 500 HV, aproximadamente 49 HRC, en un amplio rango de la curva de transformación por enfriamiento continuo, incluido el enfriamiento al aire para algunos grados. La dureza es necesaria, y no es suficiente para el desempeño que una herramienta necesita. La fuente afirma el punto directamente. El temple debe tratarse como un proceso para producir las propiedades mecánicas requeridas, y no solo como el paso que alcanza una dureza especificada.
La película de carburos que se forma al enfriar
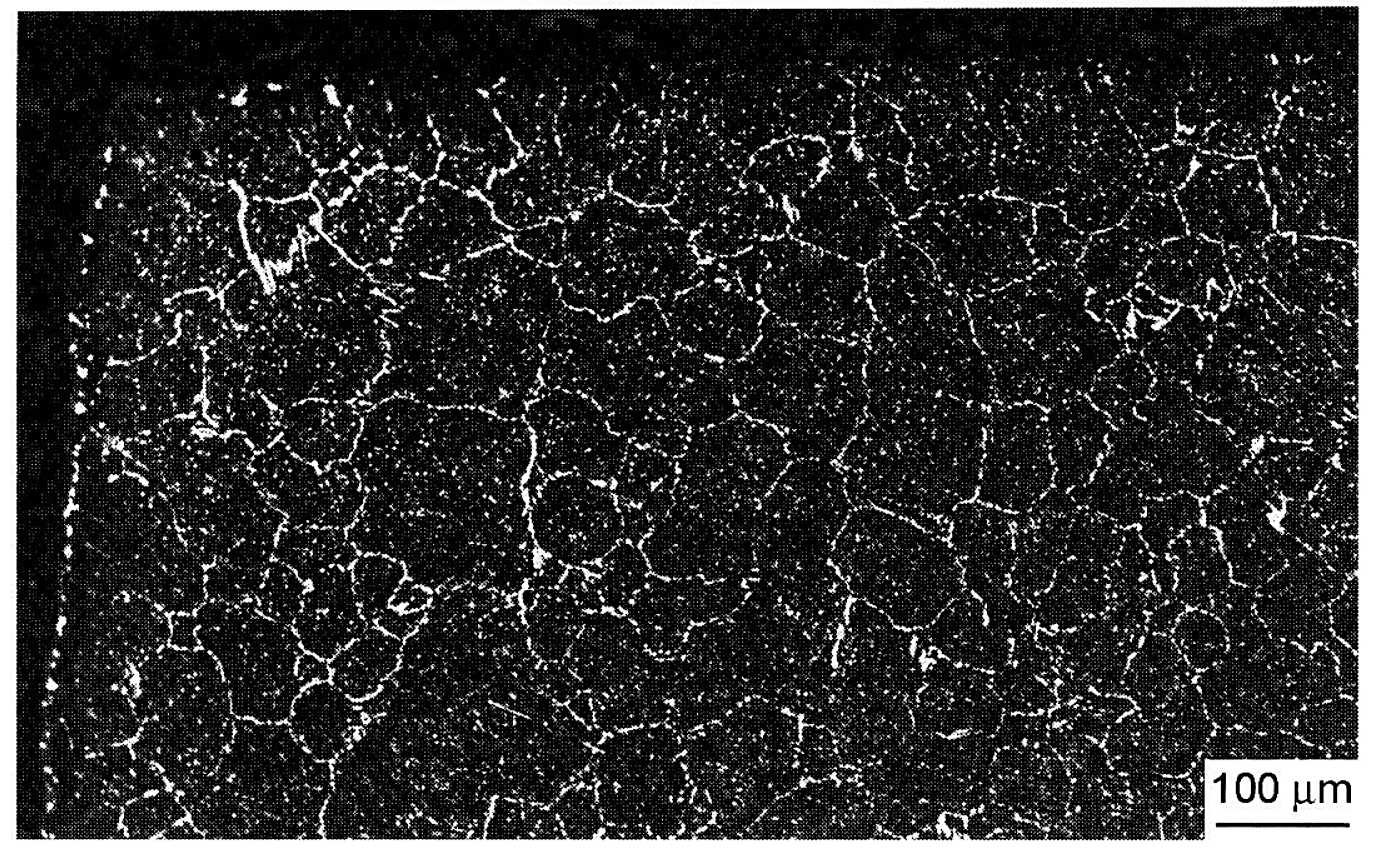
La austenización disuelve los carburos de aleación, y cuanto mayor es la temperatura de austenización, más de ellos se disuelven. Al enfriar, el proceso se invierte. El carbono y la aleación que pasaron a la solución tienen que salir de ella de nuevo, y salen en los sitios donde la energía es más alta, que son los límites de grano de la austenita previa. Lo que se forma allí es una película de carburo entre los granos. La película debilita la interfaz, y un límite de grano debilitado es donde comienza una grieta y por donde se propaga.
En el diagrama de transformación por enfriamiento continuo la precipitación está marcada por líneas discontinuas, y la posición de esas líneas es la advertencia práctica. Elevar la temperatura de austenización las desplaza hacia la izquierda, lo que significa que la película de carburos comienza a formarse a velocidades de enfriamiento que antes habrían sido lo suficientemente rápidas para evitarla. Un temple que era adecuado para una condición de austenización no es adecuado para una más caliente.
Dos firmas identifican este daño en una pieza fallada. La primera es un ataque de reactivo muy fuerte en los límites de grano de la austenita previa, porque la interfaz entre el carburo y el acero se corroe más fácilmente que la matriz que la rodea. La segunda aparece en los casos más severos, donde la fractura misma es intergranular y corre a lo largo de los antiguos límites de grano en lugar de atravesar los granos.
Bajo el microscopio, la película de carburo aparece como una red continua en los límites de la austenita previa.
Bainita en lugar de martensita
El enfriamiento lento tiene una segunda consecuencia, y actúa en la misma dirección. Si la velocidad de enfriamiento cae lo suficiente, el producto de la transformación es bainita en lugar de martensita, y la bainita tiene menor tenacidad que la martensita a la misma dureza. La precipitación necesaria para el endurecimiento secundario apenas se ve afectada, por lo que la herramienta aún puede revenirse a la dureza especificada mientras porta una estructura que se agrieta fácilmente. La lectura de dureza sale dentro de especificación y la tenacidad no.
El tamaño de sección actúa en contra del temple
Una sección más grande se enfría más lentamente en el mismo medio, y el núcleo de un bloque grande se enfría más lentamente que su superficie. La fuente midió esto en H13 con probetas Charpy V-notch enfriadas a velocidades que simulan el núcleo de una barra redonda de 150 mm y de 300 mm, junto con una probeta de 25 mm enfriada al aire, cada una a varias temperaturas de austenización. La tenacidad cayó a medida que la temperatura de austenización aumentó y que la sección simulada creció, y ambos cambios reducen la velocidad de enfriamiento. Los ensayos se realizaron a temperatura ambiente y a 425 °C, y el orden de las tres condiciones se mantiene en ambos.
| Condición simulada | Velocidad de enfriamiento | Tenacidad frente a una probeta pequeña enfriada al aire | Qué significa para una pieza real |
|---|---|---|---|
| 25 mm, enfriado al aire | La más rápida de las tres | La más alta de las tres | La condición en la que se puede templar una herramienta pequeña. |
| Núcleo de una barra redonda de 150 mm | Más lenta | Más baja, y más baja aún a medida que aumenta la temperatura de austenización | Un bloque mediano ya está en riesgo en el núcleo. |
| Núcleo de una barra redonda de 300 mm | La más lenta de las tres | La más baja | Ni siquiera un medio de temple fuerte puede proteger el núcleo de un bloque grande. |
Tenacidad Charpy V-notch del H13 enfriado a velocidades que simulan el núcleo de barras redondas, a temperatura ambiente y a 425 °C. La caída de tenacidad en la sección más grande es la razón por la que las herramientas pesadas son sensibles a la fragilización en el núcleo.
Qué midió un estudio de tratamiento térmico controlado en H13
La fuente sometió el mismo grado a tres condiciones de temple, todas dirigidas a 45 HRC, y midió la tenacidad al impacto en cada una. La primera es el tratamiento recomendado, temple a 1020 °C con doble revenido a 610 °C. La segunda simula un horno que solo puede alcanzar 900 °C, por lo que el acero se austeniza a 890 °C y se reviene a 250 °C para mantener la dureza. La tercera simula la temperatura de austenización de un acero rápido, 1150 °C, con revenido elevado a 640 °C para llevar la dureza de vuelta a 45 HRC.
| Condición | Endurecimiento | Revenido | Tenacidad frente al tratamiento recomendado | Qué más cambió |
|---|---|---|---|---|
| Recomendado | 1020 °C | 610 °C, dos veces durante 2 h | La condición de referencia | La estructura para la que se especifica el grado. |
| Austenización baja | 890 °C | 250 °C | Disminuye alrededor del 40 por ciento | Una transformación incompleta de la austenita deja una estructura heterogénea, y la velocidad de reblandecimiento en servicio es aproximadamente seis veces la esperada. |
| Alta temperatura de austenización | 1150 °C | 640 °C | Reducción de aproximadamente 90 por ciento | Granos de austenita gruesos, ASTM 3 a 4 frente a los 7 a 10 que debería presentar el grado, con carburo proeutectoide en los límites de grano. |
Resistencia al impacto medida en H13 revenido a 45 HRC bajo tres condiciones de temple. Ambas alternativas pierden tenacidad sin ninguna ganancia en la dureza que era el objetivo.
La condición de alta temperatura merece una lectura cuidadosa, porque hace una cosa que es útil y otra que no lo es. Disolver más carburo pone más aleación en solución, lo que refuerza el endurecimiento secundario, por lo que la temperatura de revenido debe elevarse unos 30 °C para alcanzar la misma dureza. Eso es una ganancia real en resistencia al revenido. Se compra con un tamaño de grano grueso y una película de carburo en los límites de grano, y esos cuestan mucha más tenacidad de lo que vale la resistencia.
El acero rápido tiene una ventana más estrecha
Los aceros rápidos son el caso extremo, porque sus temperaturas de temple están cerca del sólidus. El margen es inferior a 50 °C. El M2 normalmente se templa a unos 1200 °C. Por encima de unos 1220 °C el acero pierde tenacidad sin ganar dureza, y por encima de unos 1240 °C se forma líquido en las zonas ricas en carburo de la microestructura y el acero se arruina. En un grado como este, la temperatura de austenización no es un parámetro que se pueda negociar, es un límite que debe respetarse.
Práctica que evita la fragilización
Todo se deriva de evitar un temple lento. Los aceros para trabajo en caliente se templaban tradicionalmente en aceite, y hoy es común el tratamiento térmico al vacío con temple por nitrógeno a presión. En la ruta de vacío, la velocidad de enfriamiento se fija por la presión de nitrógeno y la circulación de gas, y el control debe ser correcto en ambas direcciones. Un temple demasiado fuerte, o desigual, deforma la herramienta o la agrieta directamente. Un temple demasiado lento fragiliza los límites de grano. La fuente remite a la guía de la North American Die Casting Association para H13, que cubre la práctica de temple al vacío y el uso de probetas para ensayos destructivos después del tratamiento.
La segunda palanca es el orden de las operaciones. El riesgo de fragilización en el núcleo aumenta con el tamaño de sección, por lo que una herramienta pesada con grabados profundos debe tratarse térmicamente después del desbaste y no antes, para que el núcleo fragilizado no sea el material del que se cortan las superficies de trabajo. Los moldes de fundición a presión normalmente se tratan térmicamente después del mecanizado, e incluso entonces la velocidad de enfriamiento en la región superficial debe controlarse, porque en un molde la superficie es la región que debe sobrevivir a la fatiga térmica.
| Práctica | Qué controla | Qué falla sin ella |
|---|---|---|
| Control de la velocidad de temple en un horno de vacío | Presión de gas y circulación de gas | Demasiado fuerte y demasiado desigual, deformación o agrietamiento. Demasiado lento, una película de carburo en los límites de grano y bainita en el núcleo. |
| Tratamiento térmico después del desbaste | Dónde termina el núcleo fragilizado | Tratar térmicamente la herramienta terminada deja el material fragilizado en la región de trabajo. |
| Ensayos con probetas después del temple | Si el tratamiento produjo realmente las propiedades | La dureza por sí sola aprueba un tratamiento que no tiene tenacidad restante. |
Las tres prácticas que da la fuente para utillaje pesado. Cada una apunta al mismo riesgo: que la dureza esté en especificación mientras la tenacidad se ha perdido.
Enfriamiento lento y fragilización por carburo en los límites de grano, PDF imprimible
La película de carburo que se forma en los límites de grano de austenita previa en un temple lento, el efecto del tamaño de sección y la temperatura de austenización, la tenacidad medida en H13 bajo tres condiciones de temple, y la práctica que lo evita, en una hoja de referencia con nuestros datos de contacto.
Dónde deja esto una consulta de acero para herramientas
Los medios de temple y las velocidades de enfriamiento que producen se recogen en la página de temple y velocidades de enfriamiento de H13, y las grietas que abre un temple rápido están en la página de agrietamiento durante el temple. La microestructura que debe presentar un acero para herramientas tras un temple correcto está en la página de microestructura del H13 y la página de microconstituyentes después del temple. La bainita y su dureza en cada tamaño de sección están en el gráfico de austempering y bainita. La tenacidad que se espera que mantengan los grados está en el gráfico de resistencia al impacto y la gráfico de tenacidad a la fractura, y la ventana de austenización para los grados de trabajo en caliente y rápidos está en la página de temperatura de austenización.
Antes de usar estos valores
Esta página es un resumen de referencia de un estudio publicado y no es una especificación de Aobo Steel. Las cifras de tenacidad y las respuestas al tratamiento térmico se reproducen de la fuente, que evaluó un grado bajo un conjunto definido de condiciones. La película que se forma en los límites de grano en una herramienta particular también depende de la ruta de fusión, el análisis y el horno en el que se trata. La especificación final se confirma en el trabajo.
Fuente, Failure Analysis of Heat Treated Steel Components (L. C. F. Canale, R. A. Mesquita y G. E. Totten), ASM International, 2008.