
공구강의 서냉과 입계 탄화물 취화
공구강은 작업 경도에 쉽게 도달한다. 공구에 사용되는 강종은 경화능이 높아 담금질 공정이 불량하더라도 넓은 냉각 속도 범위에서 담금질 상태의 경도를 얻을 수 있다. 불량한 공정이 초래하는 비용은 인성이며, 그 손실은 구 오스테나이트 입계에 기록된다. 느린 담금질은 오스테나이트화 중에 용해된 합금 탄화물이 다시 입계 사이에 막으로 석출할 시간을 주며, 변태 생성물을 마르텐사이트에서 베이나이트로 변화시킨다. 두 효과 모두 공구를 취화시키며, 단면이 커질수록 악화된다. 이 페이지에서는 탄화물 막이 무엇인지, 단면 크기와 오스테나이트화 온도가 그 형성량을 어떻게 결정하는지, 그리고 출처가 실제 강종에서 측정한 내용을 설명한다.
경도만으로는 담금질이 올바르게 이루어졌음을 증명할 수 없다
공구강은 일반적으로 경화능이 높다. 부적절한 절차가 적용되더라도 담금질 상태의 경도에 도달하며, 500 HV(약 49 HRC) 이상의 경도가 연속 냉각 변태 곡선의 넓은 범위에서 얻어지며, 일부 강종은 공랭도 포함된다. 경도는 필요하지만 공구가 요구하는 성능을 위해서는 충분하지 않다. 출처는 이 점을 직접적으로 언급한다. 담금질은 요구되는 기계적 특성을 생성하는 공정으로 취급되어야 하며, 단순히 지정된 경도에 도달하는 단계로만 취급되어서는 안 된다.
냉각 중에 형성되는 탄화물 막
오스테나이트화는 합금 탄화물을 용해시키며, 오스테나이트화 온도가 높을수록 더 많이 용해된다. 냉각 시에는 과정이 역으로 진행된다. 용해된 탄소와 합금은 다시 빠져나와야 하며, 에너지가 가장 높은 지점인 구 오스테나이트 입계에서 빠져나온다. 그곳에 형성되는 것은 입계 사이의 탄화물 막이다. 이 막은 계면을 약화시키며, 약화된 입계는 균열이 시작되고 전파되는 경로가 된다.
연속 냉각 변태 곡선도에서 석출은 점선으로 표시되며, 그 선의 위치가 실질적인 경고이다. 오스테나이트화 온도를 높이면 선이 왼쪽으로 이동하며, 이는 이전에는 회피하기에 충분히 빨랐던 냉각 속도에서 탄화물 막이 형성되기 시작함을 의미한다. 하나의 오스테나이트화 조건에 적합했던 담금질이 더 높은 온도 조건에는 적합하지 않다.
파손된 부품에서 이 손상을 식별하는 두 가지 특징이 있다. 첫째는 구 오스테나이트 입계에서의 매우 강한 에칭으로, 탄화물과 강 사이의 계면이 주변 기지보다 부식되기 쉽기 때문이다. 둘째는 더 심한 경우에 나타나며, 파괴 자체가 입계를 따라 발생하여 입내를 통하지 않고 구 입계를 따라 진행된다.
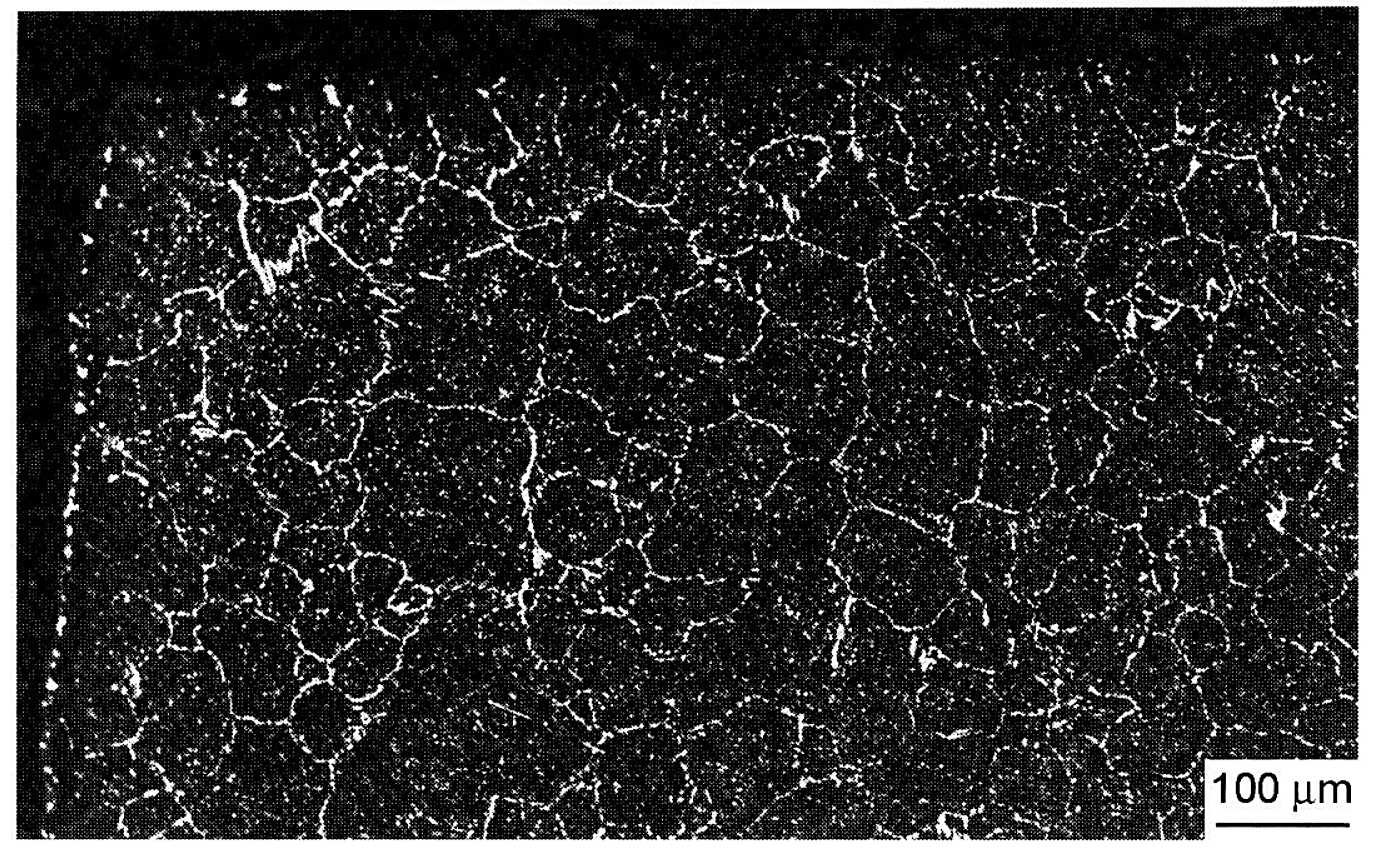
현미경 아래에서 탄화물 피막은 이전 오스테나이트 결정립계를 따라 연속적인 네트워크로 나타난다.
마르텐사이트 대신 베이나이트
느린 냉각은 두 번째 결과를 초래하며, 같은 방향으로 작용한다. 냉각 속도가 충분히 떨어지면 변태 생성물이 마르텐사이트 대신 베이나이트가 되며, 베이나이트는 동일 경도에서 마르텐사이트보다 인성이 낮다. 2차 경화에 필요한 석출은 거의 영향을 받지 않으므로, 공구는 쉽게 균열이 발생하는 조직을 가지면서도 지정된 경도로 템퍼링될 수 있다. 경도 수치는 규격에 맞지만 인성은 그렇지 않다.
단면 크기는 담금질에 불리하게 작용한다
더 큰 단면은 동일한 매체에서 더 느리게 냉각되며, 큰 블록의 중심부는 표면보다 더 느리게 냉각된다. 출처는 H13에 대해 150 mm 및 300 mm 환봉의 중심부를 시뮬레이션하는 냉각 속도로 냉각된 샤르피 V-노치 시편과 25 mm 공랭 시편을 여러 오스테나이트화 온도에서 측정했다. 인성은 오스테나이트화 온도가 상승하고 시뮬레이션된 단면이 커질수록 감소했으며, 이 두 변화 모두 냉각 속도를 낮춘다. 시험은 실온과 425 °C에서 수행되었으며, 세 조건의 순서는 두 경우 모두 유지된다.
| 시뮬레이션 조건 | 냉각 속도 | 소형 공랭 시편 대비 인성 | 실제 부품에 대한 의미 |
|---|---|---|---|
| 25 mm, 공랭 | 세 조건 중 가장 빠름 | 세 조건 중 가장 높음 | 소형 공구를 담금질할 수 있는 조건. |
| 150 mm 환봉의 중심부 | 더 느리게 | 더 낮으며, 오스테나이트화 온도가 상승할수록 더욱 낮아짐 | 중형 블록은 이미 중심부에서 위험이 있다. |
| 300 mm 환봉의 중심부 | 세 조건 중 가장 느림 | 가장 낮음 | 강력한 담금질 매체도 대형 블록의 중심부를 보호할 수 없다. |
환봉의 중심부를 시뮬레이션하는 냉각 속도로 냉각된 H13의 실온 및 425 °C에서의 샤르피 V-노치 인성. 가장 큰 단면에서의 인성 저하는 중량 공구가 중심부의 취화에 민감한 이유이다.
제어된 열처리 연구가 H13에서 측정한 내용
출처는 동일 강종을 모두 45 HRC를 목표로 하는 세 가지 경화 조건으로 처리하고 각각의 충격 인성을 측정했다. 첫째는 권장 처리로, 1020 °C에서 경화하고 610 °C에서 2회 템퍼링한다. 둘째는 900 °C까지만 도달할 수 있는 노를 시뮬레이션하여, 890 °C에서 오스테나이트화하고 경도를 유지하기 위해 250 °C에서 템퍼링한다. 셋째는 고속도강의 오스테나이트화 온도인 1150 °C를 시뮬레이션하고, 경도를 45 HRC로 되돌리기 위해 템퍼링을 640 °C로 높인다.
| 상태 | 경화 | 뜨임 | 권장 처리 대비 인성 | 그 밖의 변화 |
|---|---|---|---|---|
| 추천 | 1020 °C | 610 °C, 2시간씩 2회 | 기준 조건 | 이 강종이 규격화된 조직. |
| 저온 오스테나이트화 | 890 °C | 250 °C | 약 40퍼센트 감소 | 불완전한 오스테나이트 변태는 불균일한 조직을 남기며, 사용 중 연화 속도는 예상치의 약 6배입니다. |
| 높은 오스테나이트화 | 1150 °C | 640 °C | 약 90퍼센트 감소 | 조대한 오스테나이트 결정립, ASTM 3~4로 해당 강종이 보여야 할 7~10에 못 미치며, 결정립계에 초석 탄화물이 존재합니다. |
세 가지 경화 조건에서 45 HRC로 템퍼링한 H13의 충격 인성 측정값. 두 대안 모두 목표로 했던 경도 증가 없이 인성만 상실합니다.
고온 조건은 주의 깊게 읽을 필요가 있습니다. 유용한 효과 하나와 그렇지 않은 효과 하나를 동시에 가져오기 때문입니다. 탄화물이 더 많이 용해되면 더 많은 합금원소가 고용되어 2차 경화가 강화되므로, 동일한 경도에 도달하려면 템퍼링 온도를 약 30 °C 높여야 합니다. 이는 내템퍼링성의 실질적인 향상입니다. 그러나 이는 조대한 결정립과 결정립계 탄화물 피막을 대가로 얻어지며, 이로 인한 인성 손실이 그 향상보다 훨씬 큽니다.
고속도강은 공정 범위가 더 좁습니다
고속도강은 경화 온도가 고상선에 근접하기 때문에 가장 극단적인 경우입니다. 여유는 50 °C 미만입니다. M2는 일반적으로 약 1200 °C에서 경화됩니다. 약 1220 °C 이상에서는 경도 증가 없이 인성이 저하되며, 약 1240 °C 이상에서는 미세조직의 탄화물 농축 부위에 액상이 형성되어 강재가 손상됩니다. 이러한 강종에서 오스테나이트화 온도는 조정할 파라미터가 아니라 준수해야 할 한계입니다.
취화를 방지하는 실무
모든 것은 느린 냉각을 방지하는 데서 비롯됩니다. 열간 공구강은 전통적으로 유냉되었으며, 오늘날에는 질소 가압 담금질을 이용한 진공 열처리가 일반적입니다. 진공 방식에서 냉각 속도는 질소 압력과 가스 순환에 의해 결정되며, 양방향 모두 정확하게 제어되어야 합니다. 담금질이 너무 강하거나 불균일하면 공구가 변형되거나 균열이 발생합니다. 담금질이 너무 느리면 결정립계가 취화됩니다. 출처는 H13에 대한 북미 다이캐스팅 협회(NADCA) 지침을 언급하며, 이는 진공 경화 실무와 처리 후 파괴 시험용 시편 사용을 다룹니다.
두 번째 수단은 공정 순서입니다. 심부의 취화 위험은 단면 크기에 따라 증가하므로, 깊은 조각이 있는 중량 공구는 황삭 가공 후에 열처리해야 하며 그 전에 해서는 안 됩니다. 그래야 취화된 심부가 작업 표면을 절삭해 낸 소재가 되지 않습니다. 다이캐스팅 금형은 보통 가공 후 열처리되며, 그 경우에도 표면 부위의 냉각 속도를 제어해야 합니다. 금형에서 표면은 열피로를 견뎌야 하는 부위이기 때문입니다.
| 실무 | 제어 대상 | 이를 지키지 않을 때 발생하는 문제 |
|---|---|---|
| 진공로에서의 담금질 속도 제어 | 가스 압력 및 가스 순환 | 너무 강하고 너무 불균일하면 변형 또는 균열. 너무 느리면 결정립계 탄화물 피막과 심부의 베이나이트. |
| 황삭 가공 후 열처리 | 취화된 심부의 위치 | 완성된 공구를 열처리하면 취화된 소재가 작업 부위에 남습니다. |
| 경화 후 시편 시험 | 처리가 실제로 원하는 물성을 만들어냈는지 여부 | 경도만으로는 인성이 남아 있지 않은 처리를 통과시킵니다. |
중량 공구에 대해 출처가 제시하는 세 가지 실무. 각각은 경도는 규격에 맞지만 인성이 사라진 동일한 위험을 겨냥합니다.
느린 냉각과 결정립계 탄화물 취화, 인쇄용 PDF
느린 담금질 시 구 오스테나이트 결정립계에 형성되는 탄화물 피막, 단면 크기와 오스테나이트화 온도의 영향, 세 가지 경화 조건에서 측정한 H13의 인성, 그리고 이를 방지하는 실무를 당사 연락처와 함께 하나의 참고 자료로 정리했습니다.
이것이 공구강 문의에 시사하는 점
담금질 매체와 그에 따른 냉각 속도는 다음 페이지에 정리되어 있습니다: H13 담금질 및 냉각 속도 페이지, 그리고 빠른 담금질로 발생하는 균열은 다음 페이지에 있습니다: 담금질 균열 페이지. H13 미세조직 페이지 및 올바른 담금질 후 공구강이 보여야 할 미세조직은 다음 페이지에 있습니다:경화 후 미세구성물 페이지 . 베이나이트와 각 단면 크기에서의 경도는 다음에 있습니다:오스템퍼링 및 베이나이트 차트 충격 인성 차트 및 파괴 인성 차트, 그리고 열간 및 고속도 강종의 오스테나이트화 공정 범위는 다음 페이지에 있습니다: 오스테나이트화 온도 페이지.
이 값들을 사용하기 전에
이 페이지는 발표된 연구의 참고 요약이며 Aobo Steel의 사양이 아닙니다. 인성 수치와 열처리 반응은 특정 조건에서 한 강종을 시험한 출처에서 인용한 것입니다. 특정 공구의 입계에 형성되는 피막은 용해 방식, 성분 분석 및 열처리로에도 따라 달라집니다. 최종 사양은 작업 시 확인됩니다.
출처: Failure Analysis of Heat Treated Steel Components (L. C. F. Canale, R. A. Mesquita and G. E. Totten), ASM International, 2008.