
Temperatura de austenización y microestructura del acero para herramientas
La temperatura de austenización de un acero para herramientas no es un rango que haya salido de un manual por casualidad. Se fijó sometiendo una serie de probetas a temperaturas crecientes y leyendo dos cosas en cada una: la dureza tal como se templa y el tamaño de grano austenítico previo. Esta página recopila esa serie para S7 y O1, la capa y el núcleo de una barra W1 templada en salmuera, y la cantidad de carburo que queda en el acero rápido después de la austenización, de modo que el efecto de hacer funcionar un horno demasiado frío o demasiado caliente sea visible en lugar de descrito.
Cómo se establece la temperatura de austenización correcta
La temperatura se fija experimentalmente mediante una serie de austenización. Las muestras se calientan a un rango de temperaturas y se templan a una velocidad que se ajusta a la templabilidad del grado. Cada muestra tal como se templa se fractura y el tamaño de grano austenítico previo se evalúa en la fractura por el método de comparación de Shepherd. Las mismas muestras se rectifican después en una de las caras de fractura y se les mide la dureza.
De ese trabajo surgen dos curvas y se mueven en direcciones opuestas. La dureza aumenta a medida que más carburo pasa a solución, se estabiliza y luego vuelve a caer. El tamaño de grano permanece aproximadamente constante hasta la temperatura en la que la dureza se estabiliza, y luego engrosa. El correcto temperatura de austenización es el punto donde la dureza es máxima y el grano es más fino, y normalmente se realiza una corrida de dilatometría antes de la serie para acotar esa ventana.
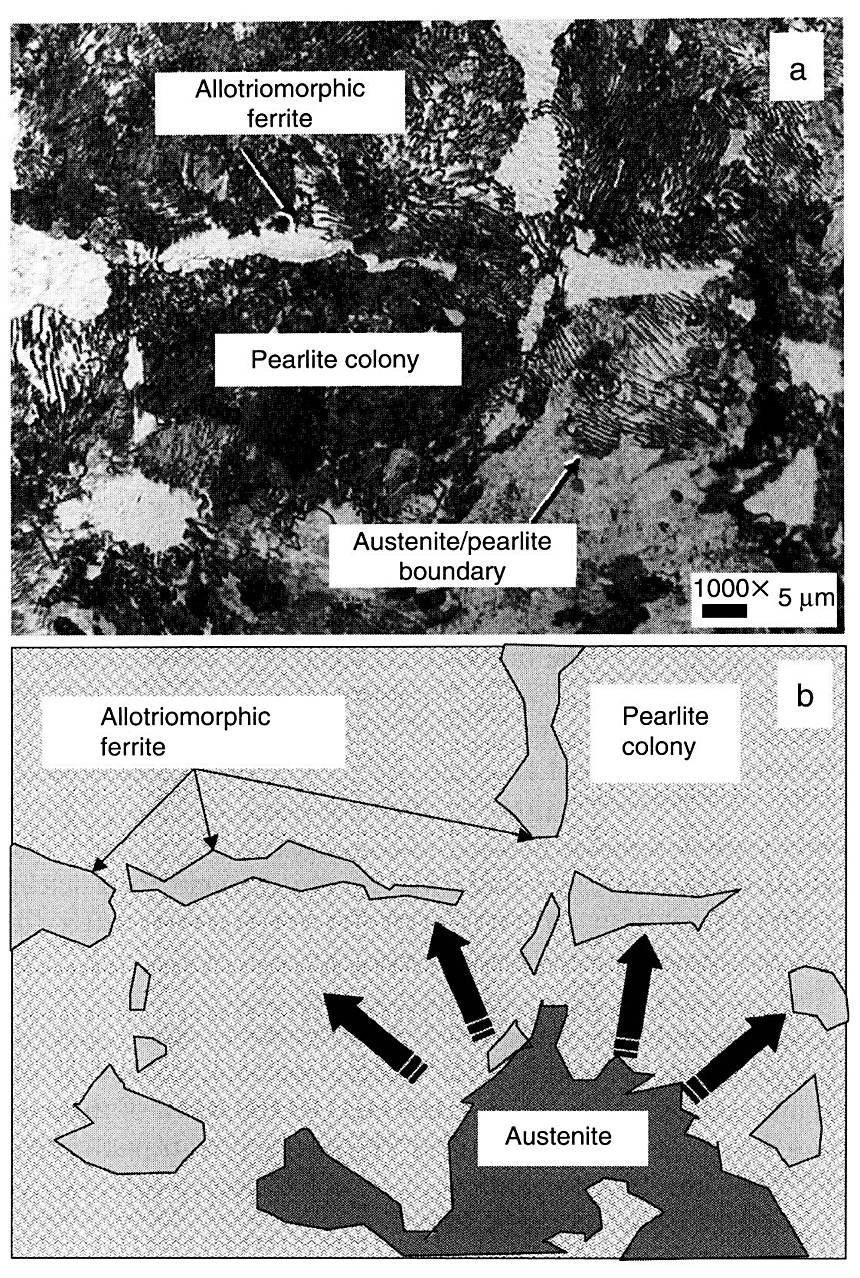
Lo que realmente hace la permanencia de austenización se muestra a continuación. Una estructura de ferrita y perlita se lleva al rango intercrítico durante un tiempo corto, y la austenita aparece primero en las colonias de perlita, porque ahí es donde está el carbono. Luego crece a lo largo de las colonias y hacia la ferrita hasta alcanzar la fracción de austenita de equilibrio para esa temperatura, y una permanencia que se corta antes de tiempo deja parte de la estructura sin transformar.
Subaustenización y sobreaustenización en S7
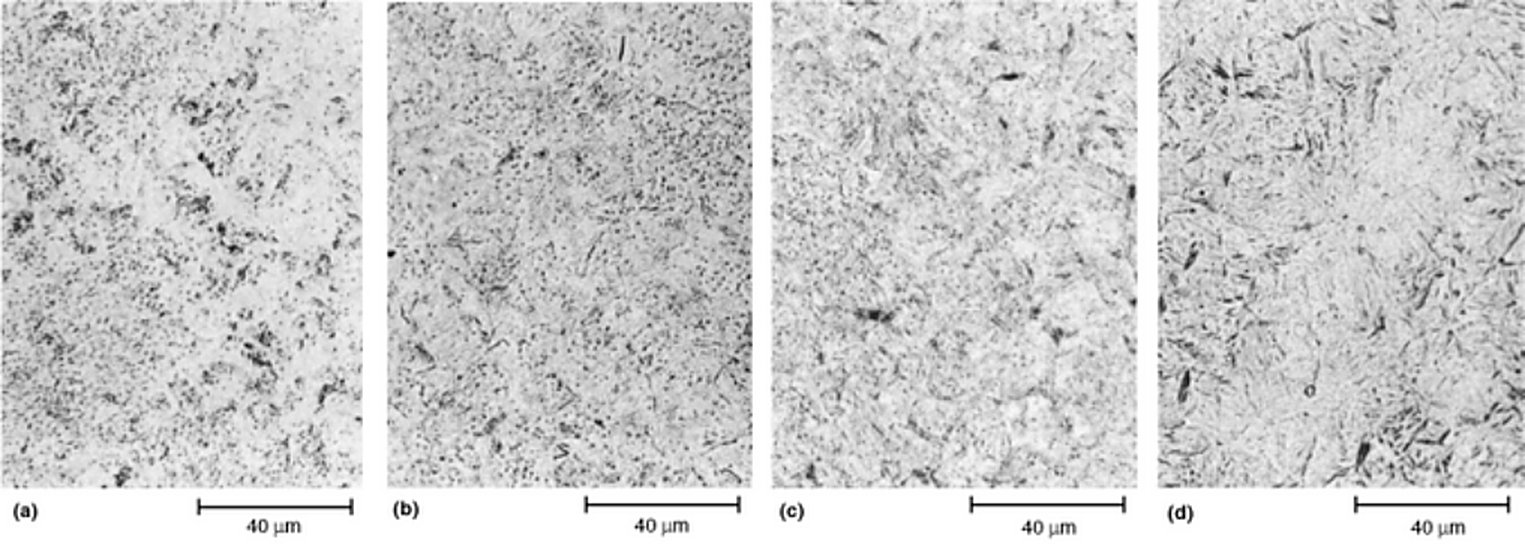
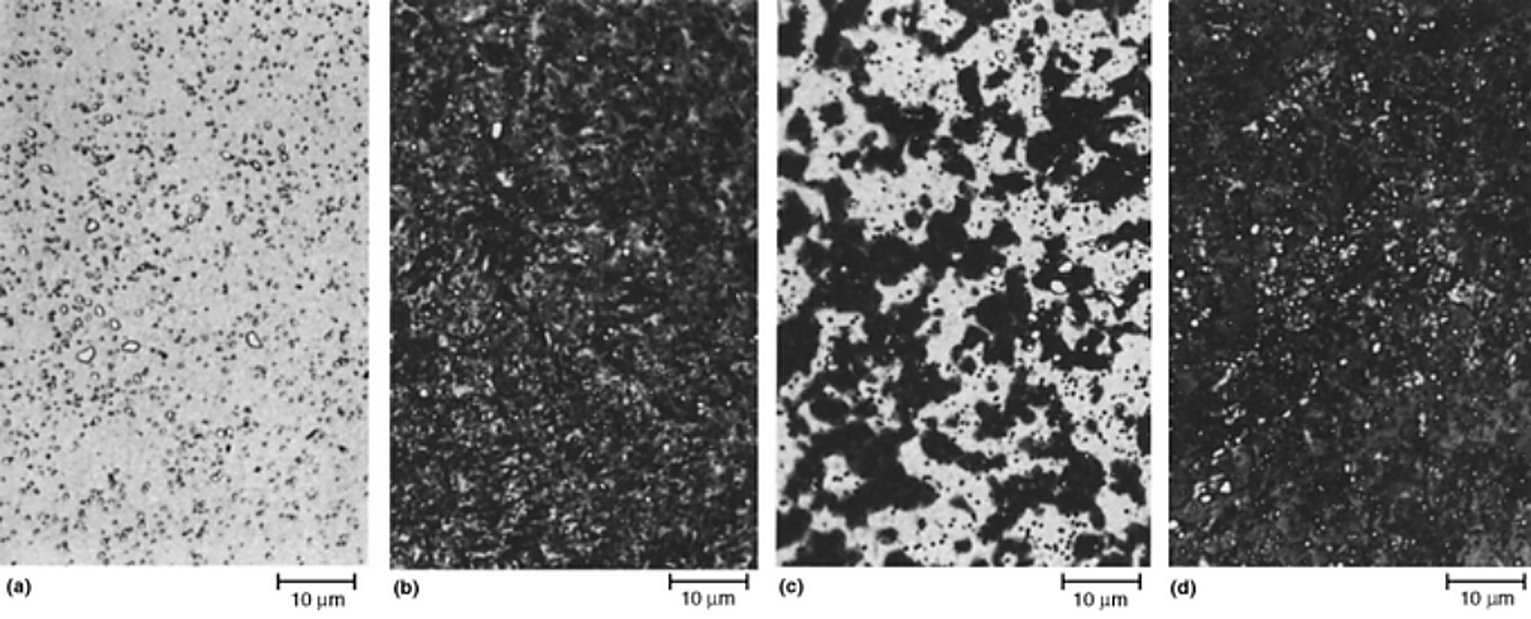
El S7 es un grado resistente al impacto con aproximadamente 0,5% de carbono y una temperatura de austenización preferida de 940 °C, y es sensible en ambas direcciones. Si se trabaja en frío, no se disuelve suficiente carburo para alcanzar la dureza completa. Si se trabaja en caliente, todo el carburo pasa a solución, lo que elimina el anclaje que normalmente mantendría el límite de grano en su lugar. El S7 no es calmado con aluminio, por lo que no hay nitruro de aluminio que impida el crecimiento del grano, y la estructura engrosa rápidamente. Las cuatro placas siguientes son el mismo grado a 915, 925, 940 y 955 °C.
El acero en el extremo superior del rango de carbono se comporta de manera diferente. Un acero para herramientas al carbono con 1,3% C es hipereutectoide y solo contiene cementita, que se disuelve fácilmente, por lo que el diagrama hierro-carbono es suficiente para fijar la temperatura. La dureza máxima proviene de poner en solución aproximadamente de 0,60 a 0,65% C, y el resto de la cementita debe permanecer sin disolver como carburo residual. Una estructura sin carburo residual alguno se ha trabajado demasiado en caliente.
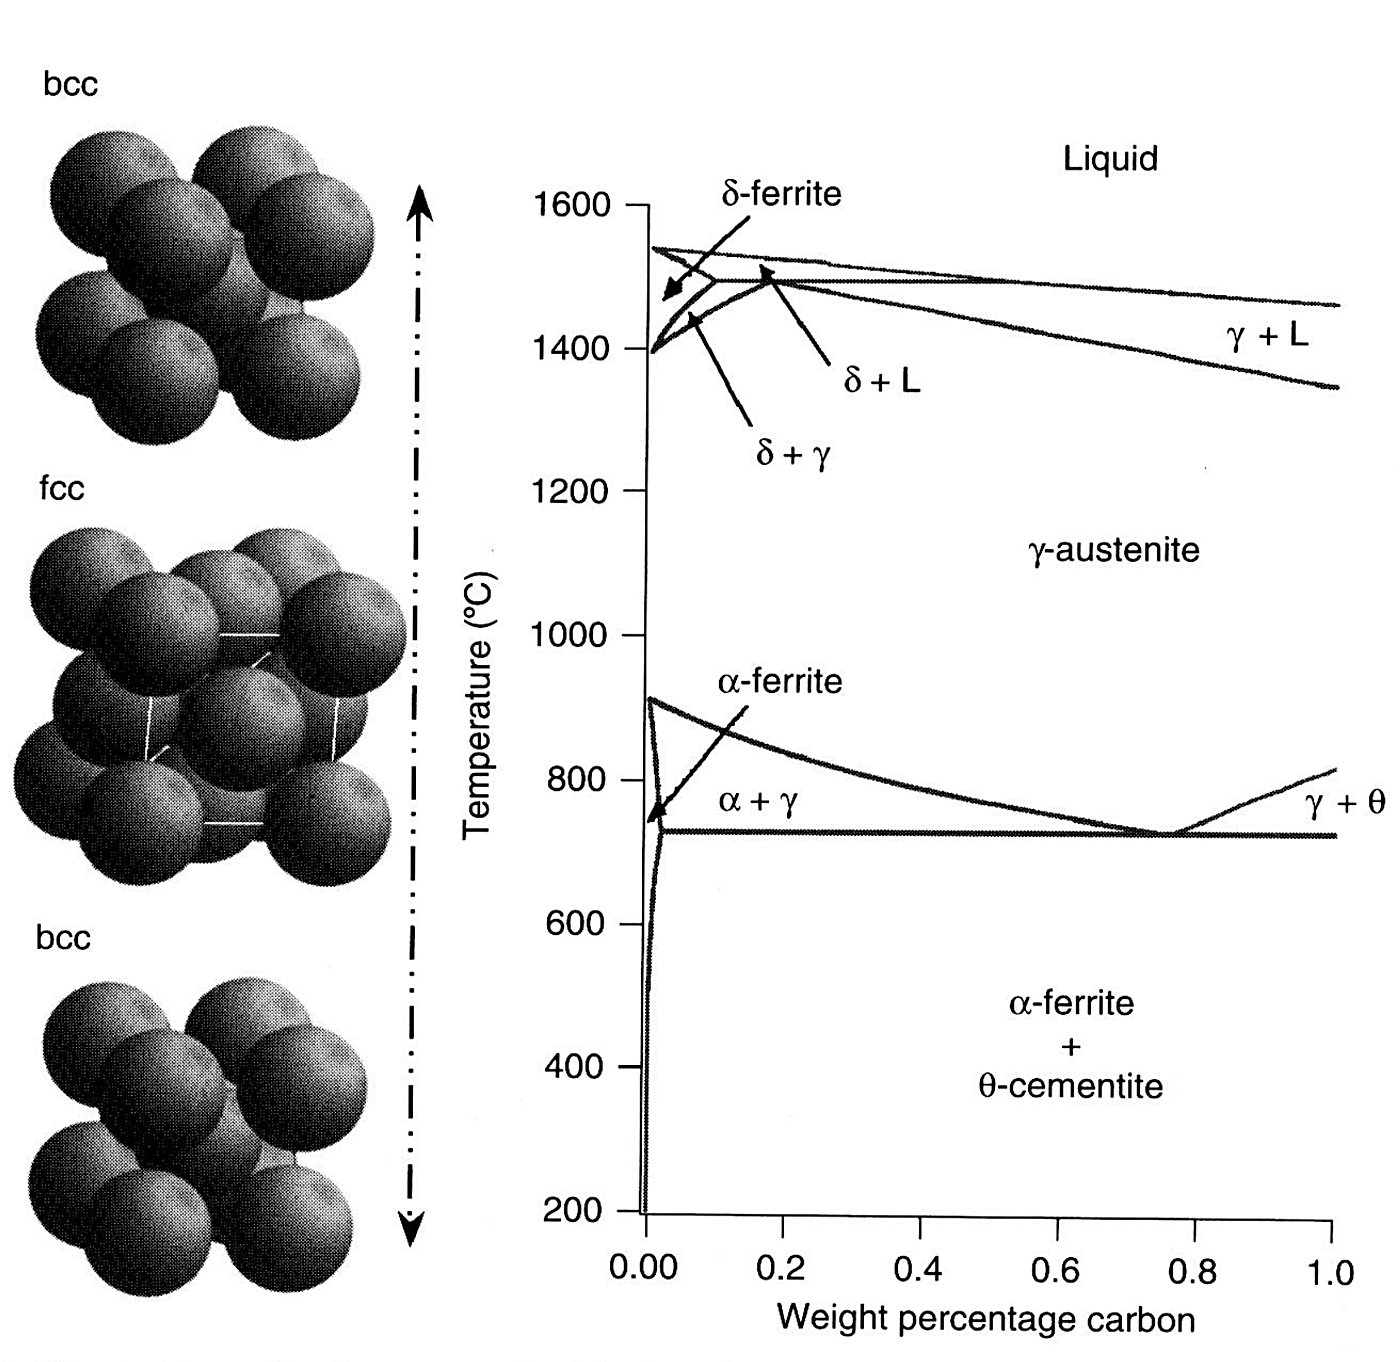
Todas las temperaturas anteriores se leen del diagrama metaestable hierro-carbono, que es el diagrama que aparece a continuación. Sus límites de campo, y no ningún dato de aleación, fijan la temperatura de austenización para los grados de acero al carbono simples; los grados aleados quedan fuera de él, por lo que se fijan a partir de su propia serie.
La serie de austenización para O1, con tamaño de grano
El O1 es un grado de temple en aceite con aproximadamente 0,9% de carbono y una temperatura de austenización preferida de 800 °C. La serie siguiente va desde la temperatura correcta hasta una severamente sobrecalentada, y los números impresos con cada placa son la dureza y el tamaño de grano ASTM que se obtuvieron de la misma probeta. El grano pasa de 9,5 a 9 a 7 y luego a 3, mientras que la dureza apenas se mueve, que es la razón de usar el tamaño de grano como control y no solo la dureza.
El otro cambio visible en la serie es la austenita retenida. El carbono disuelto en la austenita reduce la temperatura de inicio de la martensita, por lo que cuanto mayor es la temperatura de austenización, más austenita permanece sin transformar cuando el acero alcanza la temperatura ambiente. En el O1 la austenita retenida solo se hace visible en el microscopio óptico en el extremo superior del rango, en la probeta a 1100 °C. La misma regla se aplica a D2, donde la austenita retenida está presente a la temperatura de austenización correcta y aún no puede verse hasta que hay una cantidad sustancial, generalmente más del 10%. La serie de cinco temperaturas de D2 está en la microestructura del acero para herramientas página.
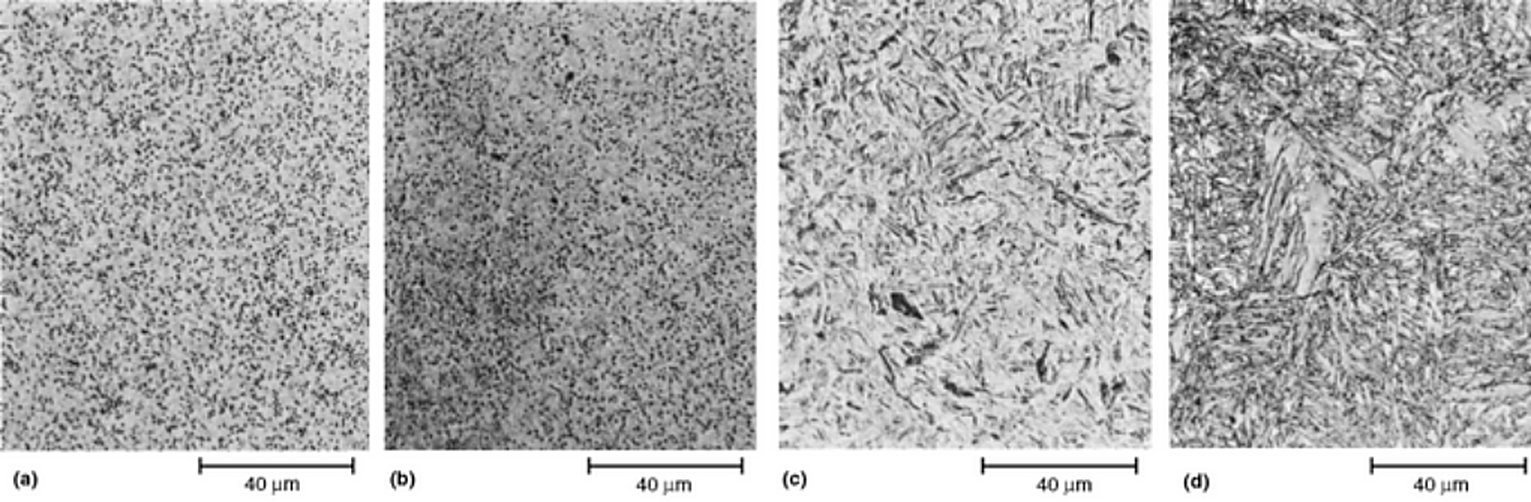
Capa, zona de transición y núcleo en una barra templada
Un acero para herramientas al carbono normalmente no se templa a fondo, por lo que la misma barra presenta tres estructuras diferentes a la vez y la micrografía debe interpretarse teniendo eso en cuenta. Las placas siguientes son una barra W1 de 19 mm después de un temple en salmuera, desde la capa a través de la zona de transición hasta el núcleo. La capa es martensita de alto carbono con carburo sin disolver a 64 HRC, la zona de transición está a 55 HRC con martensita, carburo delineado y perlita oscura, y el núcleo a 42 a 44 HRC es una matriz de perlita fina con parches de martensita. La cementita residual está presente en las tres posiciones, lo cual es correcto para el grado, y la dureza a la que se vende la pieza debe indicarse junto con la posición en que se midió.
Cuánto carburo queda después de la austenización
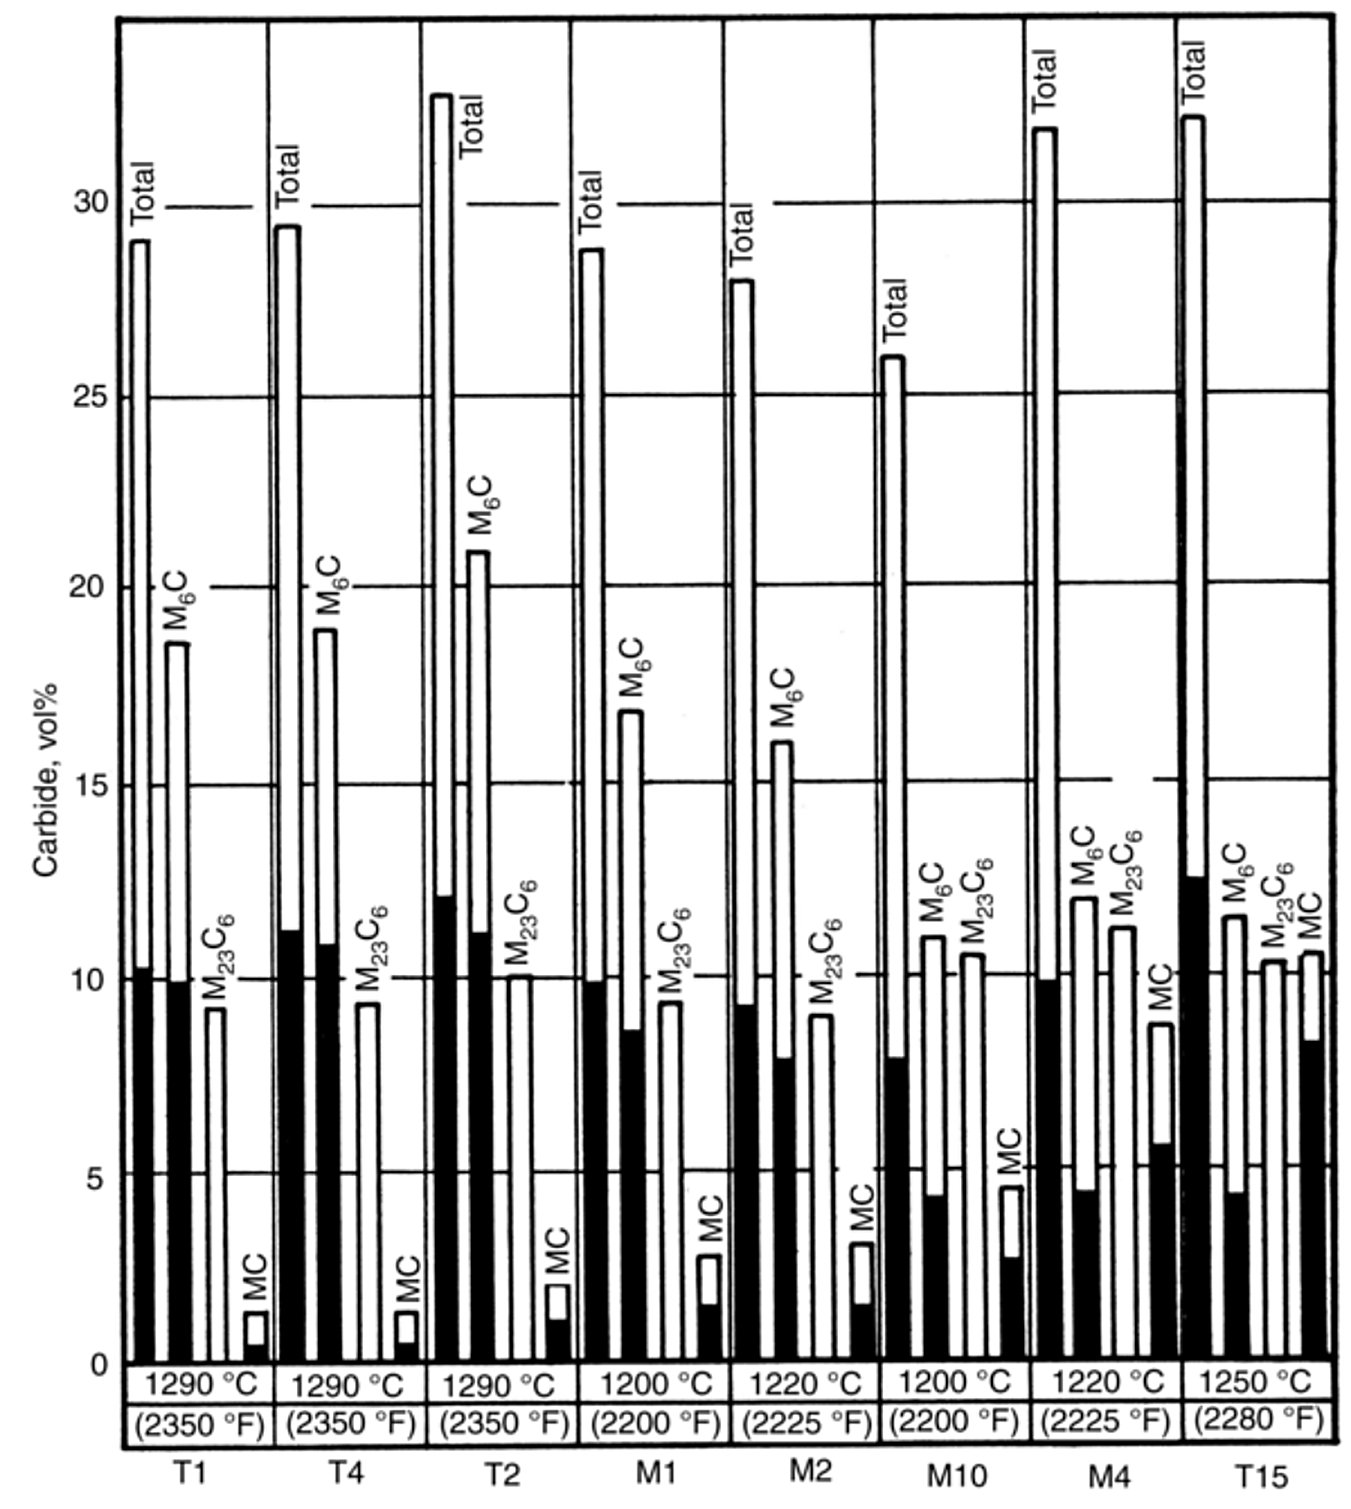
En los aceros rápidos, la temperatura de austenización decide cuánto de la población de carburos sobrevive en la herramienta endurecida, y eso a su vez decide dónde cae el equilibrio entre resistencia al desgaste y tenacidad. El gráfico siguiente compara la cantidad de carburo en el estado recocido con la cantidad después de la austenización a la temperatura de temple indicada para cada acero. La fracción disuelta es la que eleva la dureza en el temple y alimenta el endurecimiento secundario en el revenido, y la fracción sin disolver es la que aporta la resistencia al desgaste.
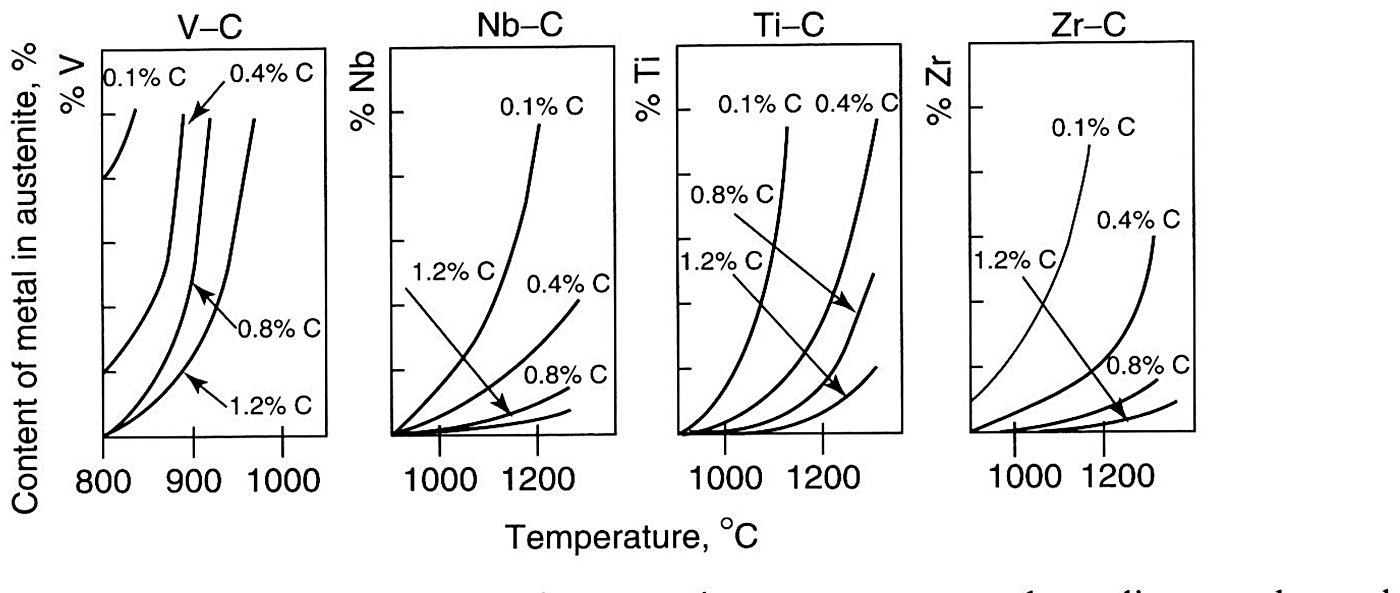
Cuánto de ese carburo puede volver a la solución es una cuestión de solubilidad. Los paneles a continuación indican la cantidad de cada elemento formador de carburo que la austenita puede retener a una temperatura dada, para cuatro niveles de carbono.
Qué verificar en una colada entrante
Dos números deben acompañar al acero, y las placas anteriores son lo que significan. La temperatura de austenización que recomienda la acería debe ser aquella cuya probeta muestra el grano más fino a dureza completa, y la dureza a la que se vende la herramienta es la dureza de la posición en que se ensayó. Un proveedor que cotiza una dureza sin decir si es una lectura superficial o de núcleo ha dejado abierta la cuestión de la austenización. La dureza que mantiene un grado una vez que trabaja en caliente está en la gráfico de dureza en caliente, y el rango de temperatura para cada grado se expone en la Temperatura de austenización D2 página de ese grado.
Compilado de ASM Handbook, Volumen 9, Metallography and Microstructures, artículo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (sección de microestructuras tratadas térmicamente, Fig. 39 y Fig. 45 a Fig. 48). Cada leyenda se leyó de la capa de texto con búsqueda del archivo y se verificó contra la placa impresa, y cada placa se recortó del archivo a 1,5 veces su ancho en píxeles impreso. Las placas son un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel, por lo que confirme la temperatura de austenización y la posición de dureza contra el certificado de ensayo del material antes de redactar una hoja de proceso.