
Penetración de carbono en cementación gaseosa
Contenido de carbono en cada capa de medio milímetro de una barra redonda después de siete horas en gas cementante, a temperaturas de 700 a 1150 grados C. Un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel.
Qué miden las cifras
La tabla a continuación es un perfil de carbono a través de una capa cementada, no una cifra única de profundidad de capa. Una barra redonda se mantuvo en gas de alumbrado durante siete horas a una temperatura, luego se torneó medio milímetro a la vez y cada capa sucesiva se analizó para carbono. La barra no se templó y no se midió directamente ninguna profundidad de capa. Lo que la fuente publica es la cantidad de carbono que alcanzó cada capa, y eso es lo que hace útil el conjunto cuando un taller elige una temperatura de cementación en lugar de un tiempo.
Los experimentos fueron realizados por R. Bruch y registrados en los informes de la Escuela Metalúrgica de Aachen. Se reproducen en The Heat Treatment of Tool Steel, escrito para talleres de herramientas donde se usa una capa cementada para dar a un núcleo tenaz una piel resistente al desgaste.
Carbono en capas sucesivas de medio milímetro
Porcentaje de carbono en cada capa de 0.5 mm, siete horas en gas cementante
| Temperatura | Capa 1 (0 a 0.5 mm) | Capa 2 (0.5 a 1.0 mm) | Capa 3 (1.0 a 1.5 mm) | Capa 4 (1.5 a 2.0 mm) | Capa 5 (2.0 a 2.5 mm) |
|---|---|---|---|---|---|
| 700 °C | 0.096 | 0.045 | 0.036 | – | – |
| 800 °C | 0.210 | 0.105 | 0.048 | – | – |
| 900 °C | 0.363 | 0.210 | 0.057 | – | – |
| 1000 °C | 0.579 | 0.321 | 0.241 | 0.152 | 0.091 |
| 1050 °C | 0.594 | 0.365 | 0.332 | 0.212 | 0.150 |
| 1100 °C | 1.522 | 1.487 | 1.284 | 1.147 | 0.988 |
| 1150 °C | 1.637 | 1.604 | 1.382 | 1.330 | 1.195 |
Fuente, la tabla de cementación en The Heat Treatment of Tool Steel (Harry Brearley).
Una barra redonda se expuso a gas de alumbrado durante siete horas a cada temperatura, luego se torneó medio milímetro a la vez y se analizó cada capa. Los valores son porcentaje de carbono tal como los publica la fuente. Un guion significa que la fuente no da cifra, por lo que las tres temperaturas más bajas no tienen lectura por debajo de la tercera capa.
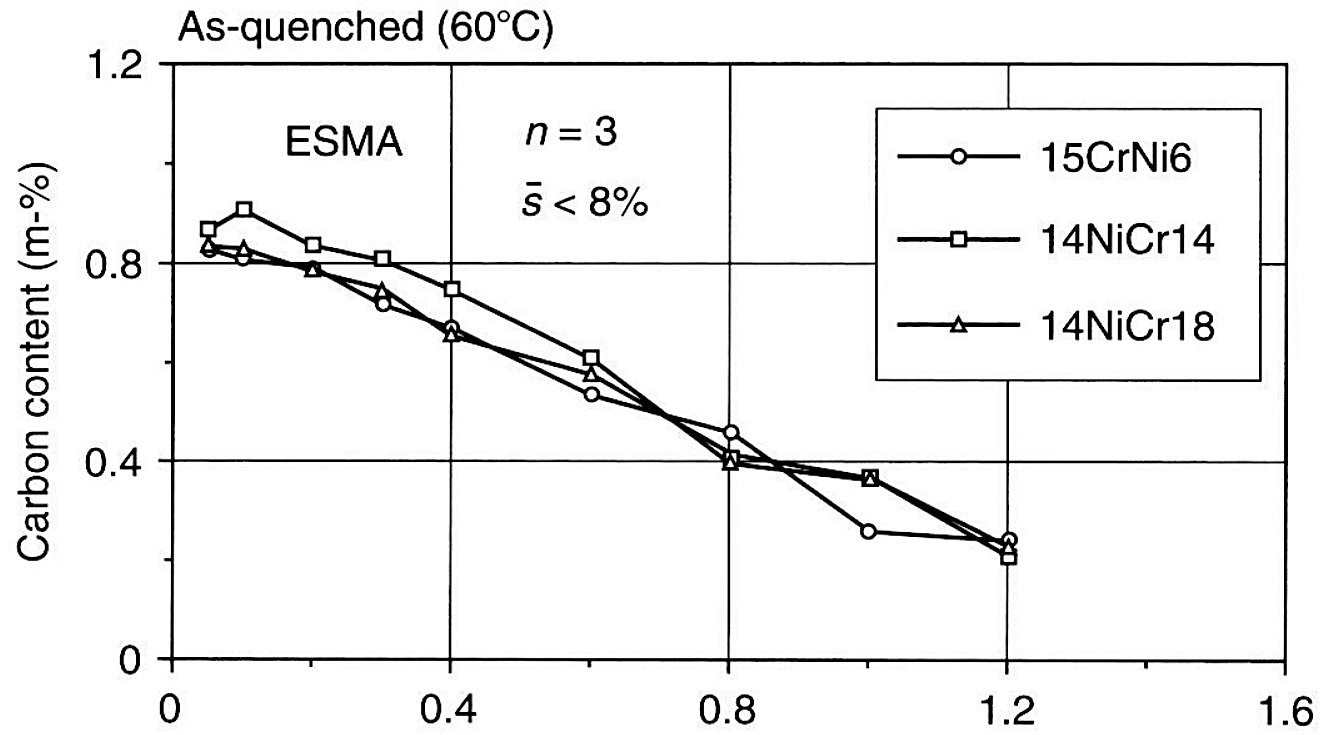
Los gradientes de carbono medidos en aceros aleados cementados de producción se representan a continuación frente a la profundidad.
Dónde se sitúa el umbral de temperatura
Lea la primera capa en la columna. Entre 700 y 900 grados C la capa crece lentamente, de 0.096 a 0.363 por ciento, y el aumento es casi lineal. De 900 a 1050 grados C el mismo paso de temperatura compra un paso mucho mayor en carbono, 0.363 a 0.594 por ciento, y a 1100 grados C la cifra se dispara por completo a 1.522 por ciento, que está muy por encima del nivel de carbono de cualquier acero para herramientas suministrado para una pieza templada a fondo.
Ese salto es el punto práctico de la tabla. Un taller que trabaja por encima de aproximadamente 1050 grados C en una atmósfera rica en carbono no está cementando más rápido de forma controlada, está supercementando, y la cementita libre que se forma en la piel exterior es lo que produce las esquinas moteadas y el desprendimiento por los que se conocen las piezas cementadas. La ventana comercial está por debajo de eso, y la tabla muestra por qué la cifra habitual de 900 a 950 grados C está donde está.
Qué tan pronunciado es el gradiente de carbono
A 1000 grados C la primera capa alcanza 0.579 por ciento y la quinta ha caído a 0.091 por ciento, una caída de aproximadamente seis a uno en 2.5 mm. El gradiente es lo que debe cubrir un sobreespesor de mecanizado. Si un taller elimina un cuarto de milímetro después de la cementación para alinear una superficie, elimina parte de la capa más rica y la capa terminada comienza más blanda de lo que sugiere la tabla. La misma lectura funciona en la dirección opuesta cuando una pieza se rectifica después del temple.
Las filas de 1100 y 1150 grados C también muestran con qué rapidez el perfil se aplana una vez que la superficie está saturada. La capa 1 y la capa 2 difieren solo en 0.035 por ciento a 1100 grados C y 0.033 por ciento a 1150 grados C, frente a 0.258 por ciento a 1000 grados C. Una vez que la superficie no puede absorber más carbono, más tiempo y temperatura empujan el carbono hacia adentro en lugar de hacia arriba, y la capa crece más profunda en lugar de más rica.
Las cifras son valores experimentales publicados y constituyen únicamente un resumen de referencia. Los resultados reales varían según la atmósfera, el acero y el horno. Confirme con el certificado de ensayo del material (MTC) o comuníquese con Aobo Steel.
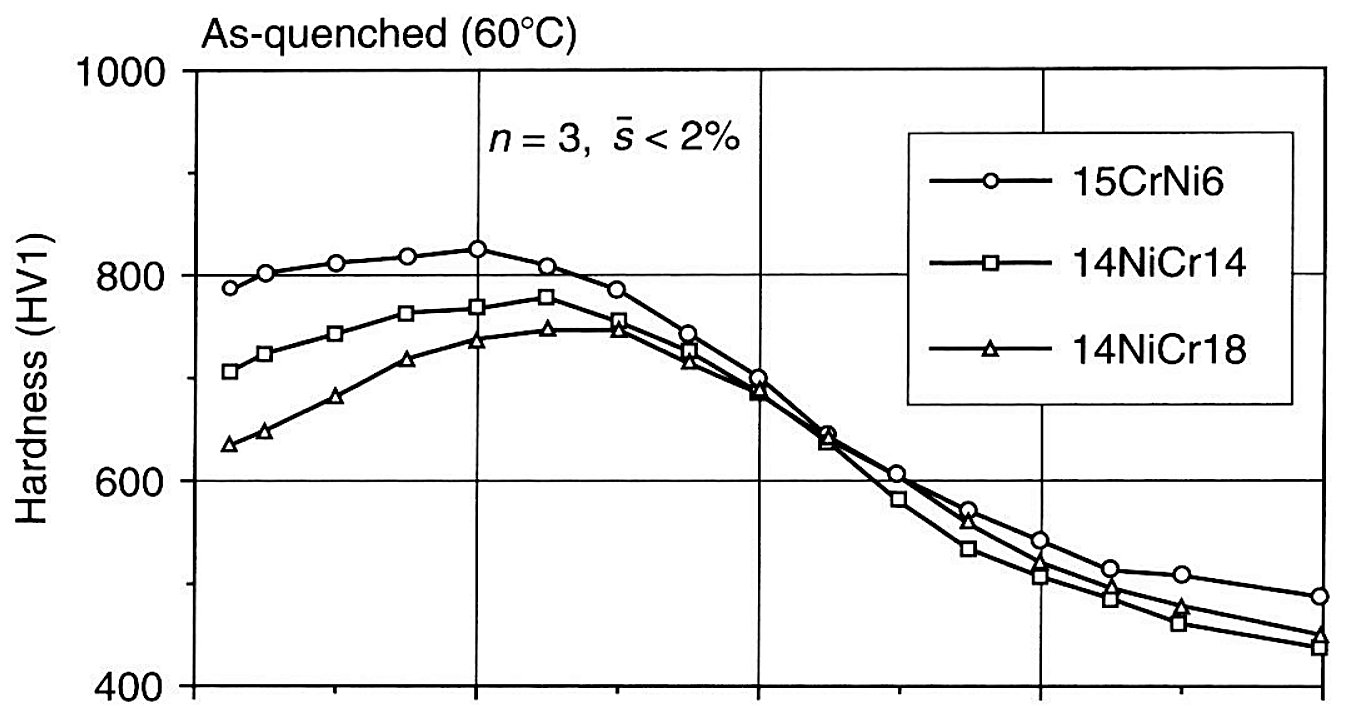
Las mismas probetas, medidas para dureza en lugar de carbono.
Datos de referencia relacionados
El lado del proceso del mismo tema se expone en nuestro guía de endurecimiento superficial, y el tratamiento de difusión competidor está en el guía de nitruración de acero para herramientas. Para herramientas que deben soportar las mismas condiciones abrasivas que una superficie cementada, vea acero para herramientas D2, acero para herramientas H13 y la Tratamiento superficial del acero para herramientas página.
Fuente: The Heat Treatment of Tool Steel (Harry Brearley).