

Proveedor de acero para herramientas Cr12MoV (alternativa a D2 / 1.2379 / SKD11) de China
Alternativa a D2 rentable | Suministro a granel para distribuidores y almacenistas
El acero para herramientas Cr12MoV es un acero para herramientas de trabajo en frío ledeburítico de alto carbono y alto cromo con alta dureza, resistencia al desgaste y mínima distorsión al temple. Este grado de acero es una versión mejorada del acero para herramientas Cr12, con la adición de molibdeno (Mo) y vanadio (V) para mejorar sus características de rendimiento.
Descripción general del suministro de acero para herramientas Cr12MoV
| Grado | GB Cr12MoV |
| Condiciones de entrega | Totalmente recocido (estado blando para el mecanizado) |
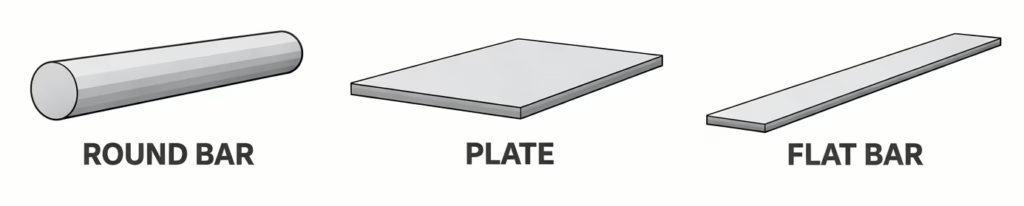
| Formularios disponibles | Barra redonda / Barra plana / Placa / Bloque forjado |
| Capacidad de producción mensual | Aproximadamente 1000 toneladas métricas |
| Cantidad de exportación recomendada | Contenedor completo de 20GP (~26 toneladas) |
| Cantidad mínima de pedido | 5 toneladas |
| Plazo de entrega (con existencias de lingotes) | Aproximadamente 20 días |
| Plazo de entrega (fundición reciente) | 30–45 días |
| Plazo de entrega (Grado ESR) | Aproximadamente 60 días |
| Inspección | Equipo interno de pruebas ultrasónicas + Inspección por terceros disponible |
| Documentación | MTC (EN 10204 3.1) + Informe UT |
Por qué los distribuidores globales compran Cr12MoV a Aobo Steel
- Suministro mensual continuo de alrededor de 1000 toneladas
- Cantidad mínima de pedido (MOQ) a partir de 5 toneladas para pedidos al por mayor.
- Longitudes de barras y placas optimizadas para contenedores
- Se admiten tamaños mixtos para la carga de exportación.
- Entrega recocida para mecanizado posterior
- Abastecimiento estable a través de socios de cadena de suministro integrados
- Inspección UT disponible para SEP 1921-82 D/d o E/e
- Trazabilidad del MTC y del lote con cada envío
- Seguimiento del número de lote para el control de pedidos
- Opciones de superficie negra, torneada y pulida
- Embalaje a granel para exportación marítima
- Ruta de conversión clara a la página dedicada al suministro a granel.
Producción estable para un suministro a granel a largo plazo
- Producción mensual continua de alrededor de 1000 toneladas.
- Ciclos de producción continuos para la reposición de inventario.
- El proceso ESR (refundición por electroescoria) está disponible bajo petición.
- Suministro estable de aleaciones para reducir el riesgo de interrupción del suministro.
- Trazabilidad completa del lote vinculada al número de colada original.
Formas disponibles de acero para herramientas Cr12MoV
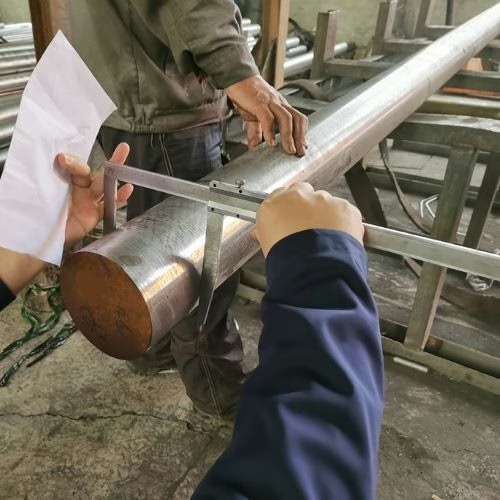
Control de calidad para pedidos al por mayor
Cada lote de acero para herramientas suministrado por Aobo Steel se verifica antes del envío para garantizar la precisión del grado, la integridad interna y la trazabilidad de los pedidos a granel.
- Composición química verificada mediante un espectrómetro.
- Pruebas ultrasónicas disponibles (SEP 1921-82)
- Entregado en estado recocido esferoidizado
- Certificado de prueba de fábrica (EN 10204 3.1) con número de colada
- Inspección dimensional y superficial antes del envío.
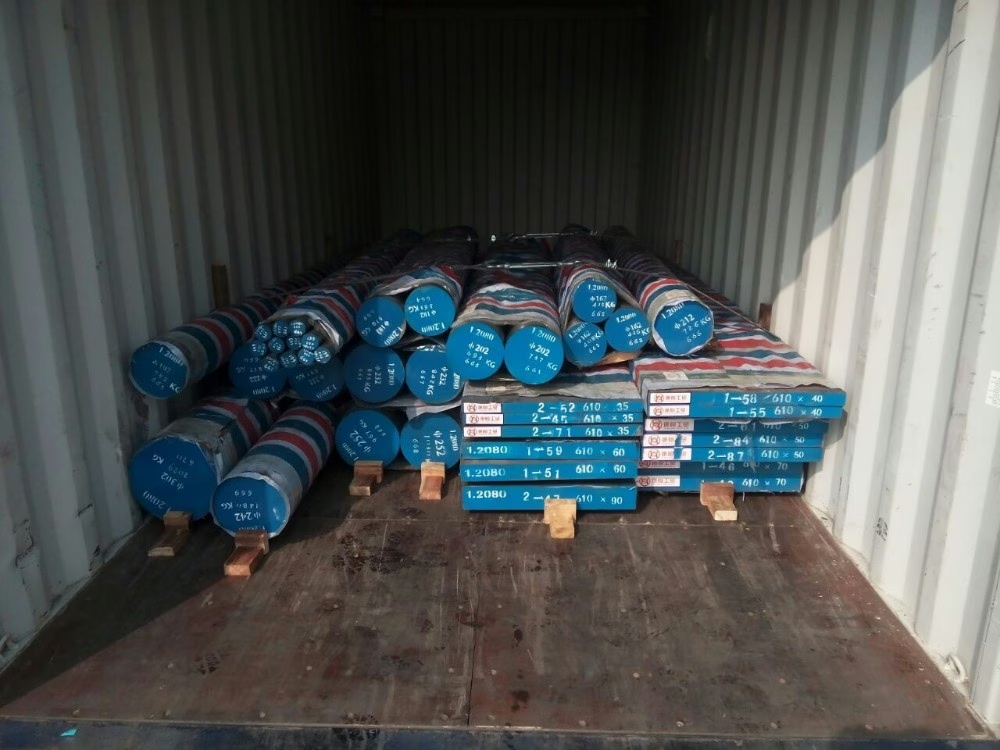
Embalaje para exportación y carga de contenedores
- Embalaje profesional apto para exportación marítima
- Carga de 20GP optimizada hasta ~26 toneladas
- Se admiten grados y tamaños mixtos.
- Protección anticorrosión para largos tránsitos marítimos
Para envíos internacionales, se recomienda encarecidamente la carga de contenedores completos para garantizar la rentabilidad y una tramitación aduanera más ágil.
1. Composición del acero Cr12MoV (GB/T 1299—2000)
| C | Si | Mn | Cr | V | Mo | S | P |
|---|---|---|---|---|---|---|---|
| 1.45 ~ 1.70 | ≤0,40 | ≤0,40 | 11.00 ~ 12.50 | 0.15 ~ 0.30 | 0.40 ~ 0.60 | ≤0,030 | ≤0,030 |
2. Propiedades del acero Cr12MoV
Temperatura del punto crítico
| Punto crítico | Ac₁ | Ac₃ | Ar₁ | EM |
|---|---|---|---|---|
| Temperatura / °C | 810 | 1200 | 760 | 185 |
Coeficiente de expansión lineal
| Temperatura / °C | Coeficiente de expansión lineal α / (10⁻⁶ °C⁻¹) |
|---|---|
| 20 ~ 100 | 10.9 |
| 20 ~ 400 | 11.4 |
| 20 ~ 600 | 12.2 |
El Cr12MoV es un acero ledeburítico de alto carbono, alto cromo y alta templabilidad. Se caracteriza por su alta dureza, buena tenacidad al impacto, alta templabilidad y baja distorsión al temple.
Para dimensiones de sección transversal de hasta 400 mm, puede endurecerse completamente a través de la sección. Además, mantiene buena dureza y resistencia al desgaste a temperaturas elevadas entre 300 y 400 °C.
Con un cambio volumétrico mínimo durante el temple y excelentes propiedades mecánicas generales, el Cr12MoV se considera un grado de acero representativo para materiales de herramientas de trabajo en frío de gama alta.
3. Especificación del proceso de forja del acero Cr12MoV
| Artículo | Temp. de calentamiento / °C | Temperatura inicial de forjado / °C | Temperatura final de forjado / °C | Método de enfriamiento |
|---|---|---|---|---|
| Lingote | 1100 ~ 1150 | 1050 ~ 1100 | 850 ~ 900 | Enfriamiento lento (enfriamiento en foso o arena) |
| Palanca | 1050 ~ 1100 | 1000 ~ 1050 | 850 ~ 900 | Enfriamiento lento (enfriamiento en foso o arena) |
Nota: El acero Cr12MoV tiene un punto de fusión bajo, por lo que la temperatura de calentamiento no debe ser demasiado alta; también tiene baja conductividad térmica, por lo que el calentamiento debe ser lento. Después de la forja, debe enfriarse lentamente para evitar grietas. Se puede colocar en un pozo precalentado y enfriarse a 400-500 °C. El recocido se puede realizar después del enfriamiento.
4. Tratamiento térmico del acero Cr12MoV
4.1 Precalentamiento
| Parámetros del proceso | |
|---|---|
| Recocido posterior al forjado | Temperatura de calentamiento 850 ~ 870 °C, mantener durante 1 ~ 2 h, enfriar en horno a 720 ~ 750 °C, mantener durante 3 ~ 4 h, enfriar en horno a menos de 550 °C, luego enfriar al aire. La dureza después del recocido es 207 ~ 255 HBW. La microestructura es perlita fina + carburo. |
| Recocido isotérmico posterior al forjado | Temperatura de calentamiento: 760 ~ 790 °C; mantener durante 2 ~ 3 h; enfriar en horno o al aire. La dureza es 207 ~ 255 HBW. |
| Templado a alta temperatura | Temperatura de calentamiento: 850 ~ 870 °C; mantener durante 1 ~ 2 h; enfriar en horno a 720 ~ 750 °C; mantener durante 3 ~ 4 h; enfriar en horno a menos de 550 °C; luego enfriar al aire. La dureza después del recocido es 207 ~ 255 HBW. La microestructura es perlita fina + carburo. |
4.2 Enfriamiento

(Temperatura de austenización 980C)
Especificaciones del proceso de temple para el acero Cr12MoV
| Esquema | Temp. de 1er precalentamiento/°C | Temp. de 2do precalentamiento/°C | Temp. de temple/°C | Medio de temple | Temp. del medio de temple/°C | Enfriamiento en el medio | Posteriormente | Dureza HRC |
| I | 550 ~ 600 | 840 ~ 860 | 950 ~ 1000 | Aceite | 20 ~ 60 | A temperatura del aceite | Air cooling | 58 ~ 62 |
| II | 1020 ~ 1040 | Aceite | 20 ~ 60 | A temperatura del aceite | Air cooling | 62 ~ 63 | ||
| III | 1020 ~ 1040 | Sal de nitrato fundida | 400 ~ 550 | 5 ~ 10 min | Air cooling | 62 ~ 63 | ||
| IV | 1115 ~ 1130 | Aceite | 20 ~ 60 | A temperatura del aceite | Air cooling | 42 ~ 50 | ||
| V | 1115 ~ 1130 | Sal de nitrato fundida | 400 ~ 450 | 5 ~ 10 min | Air cooling | 42 ~ 50 |
Nota: Los esquemas IV y V se utilizan para moldes que requieren dureza en caliente y alta resistencia al desgaste, como troqueles de estampado en caliente que operan por debajo de 450 °C, pero sus propiedades mecánicas son pobres y la deformación dimensional es grande. Después del temple según los esquemas I y II, las fracciones volumétricas microestructurales son 12 % de carburos, 68 % a 73 % de martensita y 20 % a 25 % de austenita retenida.
Dureza y temperatura de temple bajo diferentes condiciones de calentamiento y enfriamiento
| Condiciones de calentamiento | Método de enfriamiento | Temp. de temple/°C | Dureza HRC |
| Calentamiento en agente cementante | Oil cooling | 930 | 64 |
| 980 | 65 | ||
| 1010 | 65 | ||
| 1030 | 63.5 | ||
| Calentamiento en horno de aire | Oil cooling | 930 | 60.2 |
| 980 | 63 | ||
| 1010 | 63.9 | ||
| 1030 | 63.5 | ||
| Calentamiento en horno de aire | Air cooling | 930 | 59 |
| 980 | 62.5 | ||
| 1010 | 63.2 | ||
| 1030 | 62 |
4.3 Templado
Especificaciones del proceso de revenido
| Esquema | Temp. de temple/°C | Propósito del templado | Temp. de revenido/°C | Medio | Dureza HRC |
| I | 1020 ~ 1040 | Alivio del estrés | 150 ~ 170 | Aceite o sal de nitrato | 61 ~ 63 |
| II | Alivia el estrés, reduce la dureza. | 200 ~ 275 | — | 57 ~ 59 | |
| III | 400 ~ 425 | — | 55 ~ 57 | ||
| IV | 1115 ~ 1130 | Alivio de tensiones y endurecimiento secundario | 510 ~ 520 ℃ Revenido múltiple | — | 60 ~ 61 |
| V | -78 ℃ Tratamiento criogénico + 510 ~ 520 ℃ revenido único | — | 60 ~ 61 | ||
| VI | -78 ℃ Tratamiento criogénico más un revenido a 510 ~ 520 ℃, luego otro tratamiento criogénico a -78 ℃ | — | 61 ~ 62 |
Nota:
- Las piezas revenidas según el Esquema I necesitan mantener alta dureza y alta resistencia al desgaste, y sus cambios dimensionales son casi independientes del estado de temple.
- El Esquema II se utiliza para obtener piezas con buena tenacidad.

(Revenido después de temple en aceite a 1000 ℃)
Temperatura de revenido y dureza
| Temp. de revenido/°C | Sin templar | 100 | 200 | 300 | 400 | 500 | 550 | 600 | 650 |
|---|---|---|---|---|---|---|---|---|---|
| Dureza HRC | 63 | 62 | 61 | 59 | 57 | 59 | 53 | 47 | 40 |
Nota: Templado en aceite a 1030 °C, revenido durante 2 horas.
5. Aplicaciones
El acero Cr12MoV es adecuado para la fabricación de una amplia variedad de herramientas y troqueles caracterizados por grandes secciones transversales, formas complejas y cargas de impacto significativas. Ejemplos de tales aplicaciones incluyen:
- Troqueles de punzonado con geometrías complejas
- Troqueles de estampado generales
- Troqueles de troquelado para láminas de acero al silicio
- Troqueles de recorte
- Troqueles de bordeado/rizado
- matrices de trefilado
- matrices de extrusión en frío
- Troqueles de embutición profunda para chapa de acero
- placas de laminado de roscas
- Cuchillas de corte en frío
- Sierras circulares
- Herramientas y calibradores estándar