

Hogar > catálogo de acero para herramientas > Acero para herramientas P20
Aobo Steel | Proveedor global de acero para herramientas en China
Acero para herramientas AISI P20 | 1.2311 | Acero para moldes de plástico 3Cr2Mo preendurecido
✓100% Control de calidad probado mediante ultrasonido
✓SEP 1921-82 Clase D/d garantizada
✓Suministrado en condición preendurecida
✓Superficie: Escama negra, torneado, acabado fresado o pulido
El acero para herramientas P20 es un tipo de acero para herramientas ampliamente utilizado, conocido principalmente como acero para moldes de bajo carbono. Se clasifica como acero para moldes de plástico diseñado para cavidades mecanizadas. La designación AISI (American Iron and Steel Institute) para el P20 es UNS T51620. El P20 se utiliza con mayor frecuencia para matrices y moldes de plástico. También puede aplicarse a matrices de fundición a presión de zinc y bloques portadores. Una característica clave del acero para herramientas P20 es que normalmente se compra y se suministra en condición preendurecida. El material P20 es equivalente al chino GB 3Cr2Mo, al alemán DIN 1.2311, al sueco ASSAB 618 y al ISO 35CrMo2. Las notas de aplicación por tipo de molde, incluida la práctica de moldes de inyección y los límites en la fundición a presión de zinc, se recopilan en el aplicaciones del acero para herramientas P20 guía.
1. Aplicación
- Moldes y matrices de plástico.
- Matrices de fundición a presión (para aleaciones de bajo punto de fusión)
- Extrusión en caliente (específicamente para aluminio y magnesio)
2. Composición química
| Carbono (C) | Manganeso (Mn) | Silicio (Si) | Cromo (Cr) | Molibdeno (Mo) | Fósforo (P) | Azufre (S) |
| 0.28 – 0.40% | 0.60 – 1.00% | 0.20 – 0.80% | 1.40 – 2.00% | 0.30 – 0.55% | ≤ 0,030% | ≤ 0,030% |
3. Propiedades del acero P20 1
- Dureza preendurecida: 32 HRC.
- Dureza del alambre de aporte P20: 40 HRC.
- Límite elástico: 950 MPa después del preendurecimiento.
- Módulo de elasticidad: 210 GPa (30 × 10^6 psi) a temperatura ambiente. Disminuye a aproximadamente 185 GPa (27 × 10^6 psi) a 260 °C (500 °F) y a aproximadamente 150 GPa (22 × 10^6 psi) a 540 °C (1000 °F).
- Coeficiente de Poisson: 0.287.
- Maquinabilidad: Buena maquinabilidad. Se mecaniza fácilmente en su condición preendurecida. La maquinabilidad puede mejorarse aún más añadiendo azufre al grado P20. El mecanizado antes del tratamiento térmico final del acero para herramientas P20 da como resultado una mejor maquinabilidad.
- Pulibilidad: Excelente pulibilidad. Una mayor dureza (p. ej., 40 HRC) puede mejorar la calidad del pulido.
- Estabilidad dimensional: Buena estabilidad dimensional. Presenta menos cambios dimensionales al endurecerse en comparación con los grados de acero de temple al agua.
- Tenacidad: Tenacidad de media a alta. El material P20 cementado proporciona buena tenacidad. Si se necesita mayor tenacidad que la del P20 (p. ej., para matrices grandes sometidas a impactos severos), sugerimos los aceros para moldes P4 y P6.
- Resistencia al desgaste: Tiene baja a media tener puesto resistencia en su condición general. La resistencia al desgaste se mejora mediante cementación.
- Soldabilidad: Soldabilidad media.
- Otros procesamientos: El material P20 también es adecuado para fotograbado (texturizado) y mecanizado por descarga eléctrica (EDM).
¿Interesado en el P20? ¡Complete el formulario a continuación para contactarnos ahora!
4. Tratamiento térmico
El acero P20 se suministra comúnmente en un estado preendurecido, con una dureza de 28-40 HRC. Puede mecanizarse directamente en cavidades de molde complejas y ponerse en uso sin tratamiento térmico adicional de alta temperatura. El estado preendurecido ayuda a evitar la deformación y los cambios dimensionales que pueden ocurrir durante el tratamiento térmico posterior.
Aunque el material P20 siempre se utiliza directamente en estado preendurecido, sus propiedades superficiales pueden mejorarse mediante un tratamiento térmico adicional (particularmente cementación) para cumplir con requisitos de aplicación específicos, como el moldeo de plástico.
4.1 Cementación
Para aplicaciones de moldeo de plástico, el material P20 con frecuencia se cementa y luego se endurece después de mecanizar la impresión del molde. La dureza superficial tal como se templa de los moldes P20 cementados puede alcanzar hasta 65 HRC, con la dureza del núcleo típicamente alrededor de 45 HRC. Las profundidades de la capa cementada pueden controlarse, generalmente variando desde 0.030 pulgadas para moldes más pequeños hasta 0.065 pulgadas para moldes grandes. Nos gustaría recordarle que la resistencia del material P20 cementado al ablandamiento durante el revenido es relativamente baja, similar a la del acero al carbono simple.
La temperatura de cementación NO debe exceder 870°C (1600°F). Exceder esta temperatura afectará adversamente su rendimiento de pulido. Por ejemplo, la cementación a 845 °C (1550 °F) resultó en una dureza superficial de 65.6 HRC y una profundidad de capa de 0.36 mm, mientras que a 900 °C (1650 °F), la dureza superficial fue ligeramente menor, de 62.5 HRC, con una profundidad de capa de 0.41 mm.
El acero P20 cementado tiene una buena combinación de resistencia al desgaste, tenacidad y pulibilidad.
4.2 Precalentamiento
Recomendamos encarecidamente precalentar el acero para herramientas P20 a una temperatura de 1200 °F (650 °C).
El propósito del precalentamiento es preacondicionar las moléculas dentro de la pieza para la transformación y aliviar las tensiones causadas por el mecanizado. También ayuda a igualar el calor dentro de la pieza, permitiendo que las tensiones se disipen antes de que el metal se vuelva demasiado blando a temperaturas más altas.
4.3 Endurecimiento (Austenitización)
La temperatura de endurecimiento es 1525 °F (830 °C). El tiempo de permanencia es 45–60 minutos por pulgada de espesor. Para piezas de menos de 1 pulgada de espesor, recomendamos un tiempo de permanencia mínimo de 45–60 minutos. [Para obtener información sobre la austenita, consulte la explicación de austenita en Wikipedia.]
4.4 Temple
El material de acero P20 se templa en aceite. El temple en aceite desde una temperatura relativamente baja da como resultado un menor cambio dimensional en comparación con los aceros de temple al agua. Después del temple, las piezas deben enfriarse a un mínimo de 150°F (66°C) si se endurece al aire, o 150-200°F (66-93°C) si se templa en líquido, y luego revenirse inmediatamente.
4.5 Revenido
El acero para herramientas P20 generalmente requiere doble revenido. La temperatura de revenido estándar es 400 °F (205 °C).
Para un acero P20 que ha sido templado en aceite desde 845°C (1550°F) y revenido durante 2 horas a 205 °C (400 °F), la dureza resultante es 36-38 HRC, con una resistencia a la tracción de 1310 MPa, un límite elástico de 1172 MPa, 13% de alargamiento y 51% de reducción de área. Si la microestructura después del temple es bainítica, la dureza después del revenido puede ser 4 HRC menor que los diagramas de revenido estándar.
4.6 Forja2
El P20 debe precalentarse lentamente hasta 815 °C (1500 °F). La temperatura de forja es 1065 to 1230°C (1950 to 2250°F). Para secciones más grandes o cuando se planifican reducciones fuertes y rápidas, es aconsejable utilizar el extremo superior de este rango de temperatura. Para secciones más pequeñas o reducciones más ligeras, el extremo inferior del rango es más adecuado. No NO forje P20 por debajo de 815 °C (1500 °F).
Después de la forja, el acero se enfría lentamente enfriándolo dentro del horno o enterrándolo en medios de aislamiento térmico como cal, mica o tierra de diatomeas.
5. Hoja de datos técnicos del acero P20
Condiciones experimentales: Carbono: 0.30% Manganeso: 0.75% Silicio: 0.50% Cromo: 1.65% Molibdeno: 0.40%
Referencia de dureza después del temple y revenido
| Temperatura de revenido | Dureza (Rockwell C) |
| A medida que se apaga | 51 HRC |
| 205°C / 400°F | 49 HRC |
| 315°C / 600°F | 47 HRC |
| 425°C / 800°F | 44 HRC |
| 540°C / 1000°F | 39 HRC |
| 595°C / 1100°F | 33 HRC |
| 650°C / 1200°F | 26 HRC |
| 675°C / 1250°F | 21 HRC |
Referencia de dureza después de la cementación y el revenido
| Temperatura de revenido | Dureza superficial (Rc) | Dureza del núcleo (Rc) |
| 315°C / 600°F | 58 HRC | 47 HRC |
| 354°C / 650°F | 57 HRC | 46 HRC |
| 370°C / 700°F | 56 HRC | 45 HRC |
| 400°C / 750°F | 55 HRC | 44 HRC |
| 425°C / 800°F | 54 HRC | 43 HRC |
| 480°C / 900°F | 52 HRC | 40 HRC |
| Tiempo de cementación | Profundidad de capa promedio |
| 4 horas | 0.76 mm / 0.030″ |
| 8 horas | 1.07 mm / 0.042″ |
| 12 horas | 1.40 mm / 0.055″ |
| 16 horas | 1.57 mm / 0.062″ |
6. Formularios y dimensiones de suministro
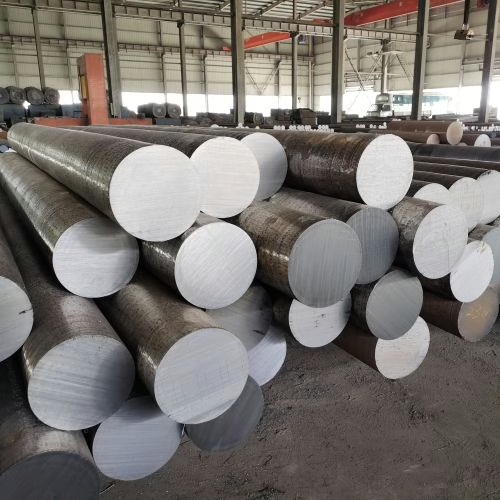
El acero para herramientas P20 que suministramos está disponible en varias formas, incluidas barras redondas, placas laminadas, planchones, barras planas, barras cuadradas y bloques. Las dimensiones de la barra plana varían desde: ancho 20–600 mm × espesor 20–400 mm × longitud 1,000–5,500 mm. Las dimensiones de la barra redonda varían desde un diámetro de 20–400 mm × una longitud de 1,000–5,500 mm. Las dimensiones del bloque se obtienen cortando la barra plana.
Pruebas UT: septiembre de 1921-84 D/d, E/e.
Tratamiento de superficie: acabados superficiales en negro original, pelado, mecanizado/torneado, pulido, lijado o fresado.
Estado del inventario: No mantenemos existencias. Organizamos la producción según los pedidos de los clientes.
Plazo de entrega: Los materiales para hornos de arco eléctrico (EAF) tienen un plazo de entrega de 30 a 45 días.