
Aobo Steel · Proveedor de acero para herramientas · Huangshi, China
Acero para moldes H13 para insertos y matrices de moldes de inyección
AISI H13 / DIN 1.2344 / X40CrMoV5-1 — equivalente a JIS SKD61 · recocido para mecanizado
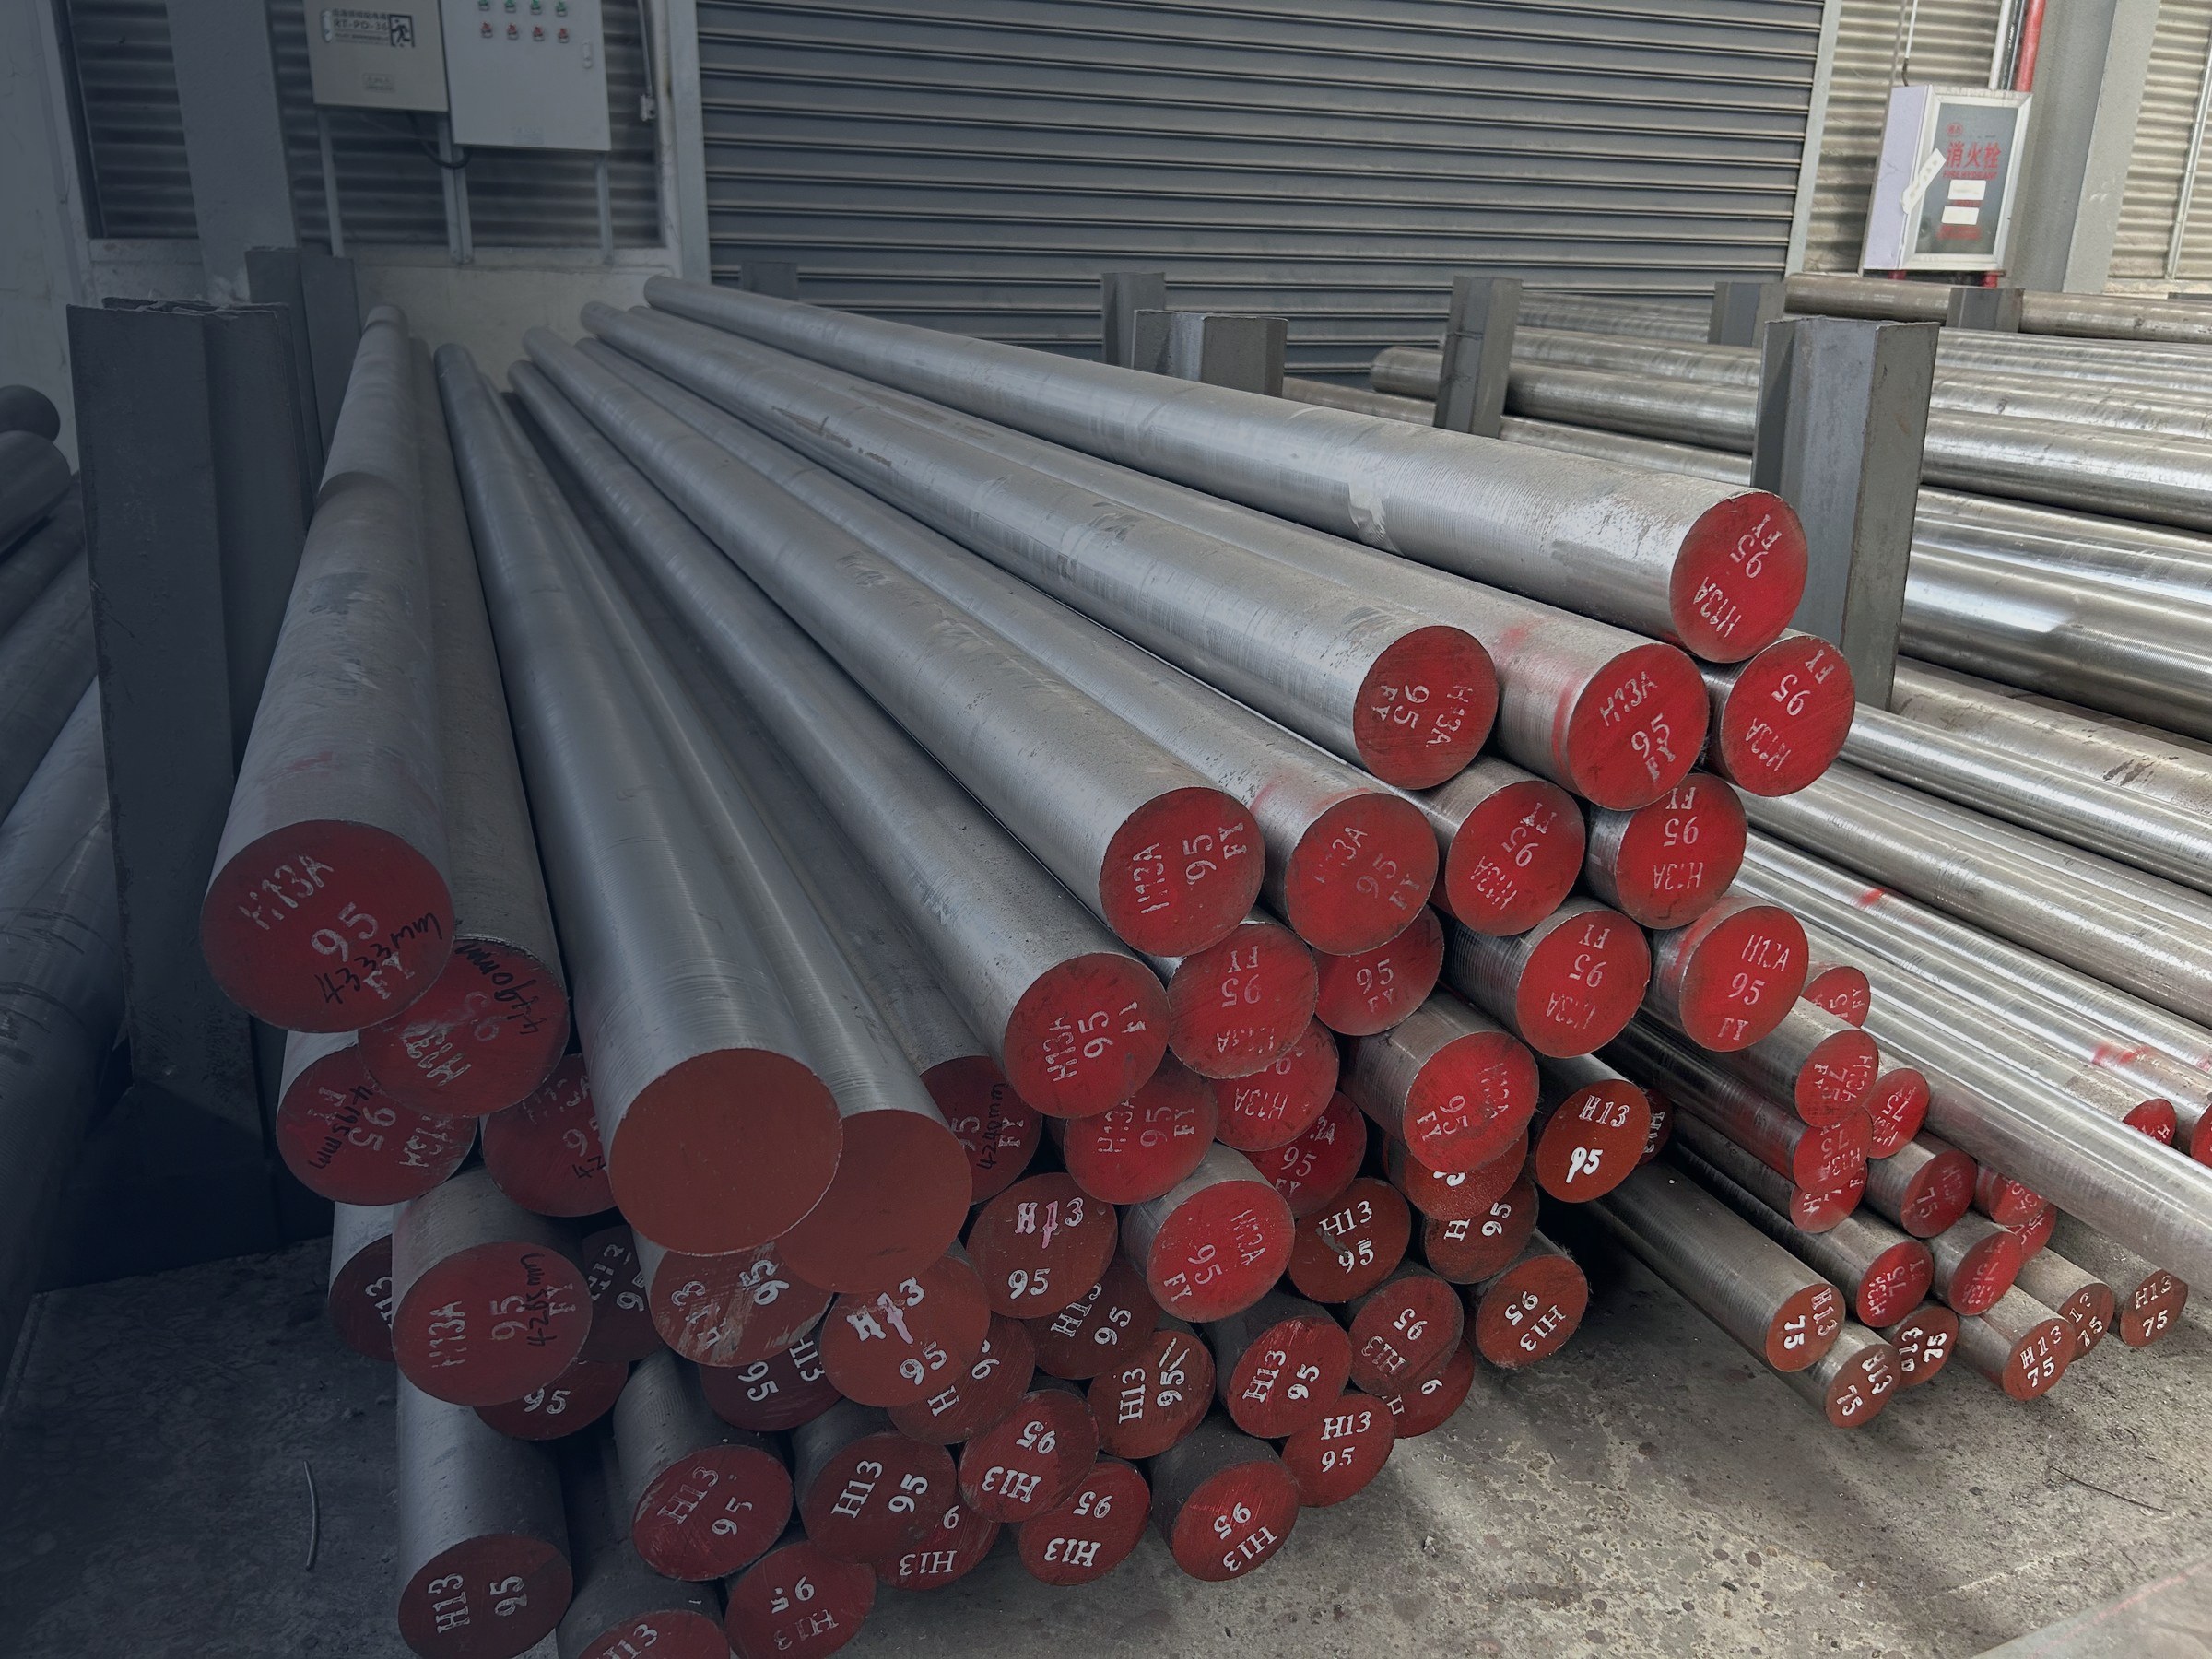
Acero para moldes H13 para insertos de cavidad y núcleo, correderas y componentes pequeños de molde. Suministrado recocido y cortado a medida, con el número de colada en cada lote. El inserto se mecaniza en estado recocido y el taller lo endurece y lo reviene después, porque la dureza de trabajo que necesita un molde de plástico se define en ese segundo paso.
También se suministra: aceros para moldes de plástico, Acero para herramientas P20 para bloques de cavidad preendurecidos, y acero inoxidable 420 donde la resina es corrosiva.
Solicitar precio y entrega
Indíquenos los tamaños de los insertos, la cantidad y el puerto de destino. Confirmamos precio, tamaños y entrega en un día hábil.
El acero para moldes H13 es la designación AISI de un acero de herramienta para trabajo en caliente al cromo que también se vende como DIN 1.2344, EN X40CrMoV5-1 y JIS SKD61. Se entrega recocido de laminación, a 229 HBW máximo en la condición de suministro ISO 4957, y cada cavidad, macho e inserto se mecaniza en ese estado [ISO 4957, Tabla 6]. La pieza terminada se templa y reviene después, y ese segundo paso es lo que lleva la superficie de trabajo a 45 a 50 HRC, el rango que las fuentes dan para moldes de inyección de plástico [Tool Steels, Roberts y Krauss, p. 233]. Un acero para moldes preendurecido llega ya a su dureza de trabajo y nunca pasa por ese paso [Tool Steels, Properties and Performance, Mesquita, p. 212].
Dónde corresponde el H13 en un molde
Un molde no es un bloque de un solo acero. La base del molde y la cavidad general suelen provenir de un grado preendurecido que se mecaniza y se pone en servicio tal como se entrega. El H13 ocupa las posiciones donde la superficie tiene que soportar calor, cargas abrasivas o una larga serie de piezas, y donde en el plano figura una dureza de trabajo superior a 40 HRC. Los rangos siguientes son los que las fuentes dan para este grado según la posición. Son puntos de partida para un plano, no un ciclo de revenido para el horno.
| Posición en el molde | Qué hace el H13 allí | Dureza |
|---|---|---|
| Cavidades y machos de moldes de inyección de plástico | Cumple la dureza de trabajo que los datos de la fuente dan para moldes de plástico | 45 to 50 HRC |
| Matrices de fundición a presión de aluminio | Resiste el aluminio fundido donde el agrietamiento térmico es el fallo habitual | 44 to 48 HRC |
| Matrices de fundición a presión de metal blanco | Trabaja a mayor dureza porque la temperatura de colada es menor | 47 to 49 HRC |
| Matrices de fundición a presión de latón, series medias | Soporta la mayor carga térmica a una dureza menor | 38 to 43 HRC |
| Utillaje de moldes y matrices que debe resistir impactos | Mantiene la tenacidad donde el impacto es el modo de fallo | 40 to 44 HRC |
Dureza de trabajo para moldes
Tras el temple, el acero es más duro que cualquier molde que lo utilice. Un tratamiento de austenización a 1010 °C con temple al aire o en aceite da 48 a 56 HRC, y una tabla registra 53 HRC para el mismo ciclo [Heat Treaters Guide, pp. 604 y 613]. El revenido lo lleva a la cifra de trabajo. Un doble revenido a 595 °C deja 47 a 48 HRC. Un triple revenido a 540 °C aún mantiene 53 HRC. Dos revenidos entre 560 y 580 °C dan 47 a 49 HRC, y un rango de 595 a 675 °C lleva la dureza de 52 a 39 HRC [Heat Treaters Guide, p. 604; 模具热处理常见缺陷与对策, Tabla 2]. Elija el revenido según cómo falle la herramienta y según la sección. El enfriamiento al aire de una barra redonda de 150 mm deja una dureza revenida menor a mitad de radio que una probeta de 12.5 mm, y una barra redonda de 300 mm es aún menor [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67].
Acero para moldes H13 frente a un acero para moldes preendurecido
Un acero para moldes preendurecido como P20 mod, 1.2738 o 1.2311 se entrega a unos 300 HBW, que es 40 HRC o menos, y la cavidad se mecaniza y se usa a esa dureza [Tool Steels, Properties and Performance, p. 212]. El H13 se entrega recocido y sigue la ruta opuesta. El bloque se desbasta primero, se trata térmicamente al vacío y se reviene, y los cortes de acabado siguen al tratamiento [Tool Steels, Properties and Performance, p. 213]. Esa ruta cuesta dos cosas. El acero en sí cuesta más, y el tratamiento al vacío tras el desbaste añade un paso y un plazo a la construcción del molde. A cambio se obtiene una superficie de trabajo superior a 40 HRC, mayor pulibilidad y aptitud para el grabado químico en los bloques refinados por ESR usados para lentes de automoción, y mejor resistencia a la corrosión que el P20 mod [Tool Steels, Properties and Performance, pp. 212 a 213, Fig. 6.13].
Lo que el acero para moldes H13 no cubre
De los datos de las fuentes se desprenden tres límites. La resistencia al desgaste es media, por lo que una posición donde la abrasión es el único modo de fallo corresponde a un grado de trabajo en frío [Tool and Die Making Troubleshooter, Apéndice A, p. 220]. El acero se ablanda rápidamente por encima de 540 °C, lo que lo descarta para utillaje que trabaje a mayor temperatura y apunta a un grado de trabajo en caliente más aleado [Heat Treaters Guide, p. 602]. El tamaño de sección también juega en su contra. Una barra redonda enfriada al aire de 150 mm y otra de 300 mm terminan ambas por debajo de una probeta de 12.5 mm del mismo acero, y un bloque grande puede no alcanzar la dureza plena [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67]. Un molde de uso general muy grande paga el paso de tratamiento sin necesitarlo.
Pedido de acero para moldes H13 para trabajo de insertos
Suministramos H13 en barra redonda, barra plana, placa y bloque forjado, cortado a la medida del inserto según el pedido. La condición de entrega es recocido, a 229 HBW máximo según ISO 4957, de modo que el bloque se mecaniza antes de templarse [ISO 4957, Tabla 6]. Envíe la medida del inserto terminado en lugar de la medida desde la que mecaniza, ya que la sección decide cuánto tiene que rebajar el laminador y cuánto dura el plazo de entrega. Cada lote viaja con un certificado de ensayo de colada según EN 10204 3.1 con el número de colada, y el ensayo ultrasónico sigue la clase indicada en el plano. El página de suministro de acero para herramientas H13 incluye las formas, tolerancias y embalaje.
Los datos detrás del H13 en trabajo de moldes
El composition, la los datos mecánicos y físicos, la el ciclo completo de tratamiento térmico y la el procedimiento de nitruración cada uno tiene su propia página. Esta página se centra en el aspecto del molde, en qué posición lleva el grado y a qué dureza trabaja.
Fuente, Tool Steels (Roberts y Krauss), pp. 233 a 239. Tool Steels, Properties and Performance (Mesquita), pp. 212 a 213. Heat Treaters Guide, Tool Steels, pp. 602 a 613. Heat Treatment Selection and Application. Tool and Die Making Troubleshooter (Leed), Apéndice A, pp. 220 a 223. ISO 4957:2018, Tabla 6. 模具热处理常见缺陷与对策, Tablas 1 y 2.
Preguntas frecuentes
Las fuentes dan 45 a 50 HRC para moldes de inyección de plástico, con una tabla que indica 47 a 49 HRC. Ambos quedan muy por debajo de los 48 a 56 HRC que el acero alcanza tras el temple, por lo que el revenido es lo que fija la cifra de trabajo. [Tool Steels, p. 233; Heat Treaters Guide, p. 604]
No. Se suministra recocido de laminación a 229 HBW máximo según ISO 4957, con otras tablas que indican 220 a 241 HB máximo. El inserto se mecaniza en esa condición, luego se templa desde unos 1010 °C y se reviene a la dureza de trabajo. [ISO 4957, Tabla 6; Tool and Die Making Troubleshooter, Apéndice A, pp. 221 y 223]
El enfriamiento al aire de una barra redonda de 150 mm deja una dureza revenida menor a mitad de radio que una probeta de 12.5 mm, y una barra redonda de 300 mm es aún menor. Un bloque grande puede no alcanzar la dureza plena cuando se enfría al aire. [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67]
Sí. La nitruración gaseosa durante 15 horas a 510 °C da una profundidad de capa de 0.152 mm, y las fuentes señalan que el precalentamiento más la nitruración o un recubrimiento CVD mejoran la resistencia al agrietamiento térmico. [Heat Treaters Guide, p. 604; Tool Steels, p. 239]