
Aobo Steel · 공구강 공급업체 · 중국 황스
사출 금형 인서트 및 다이용 H13 금형강
AISI H13 / DIN 1.2344 / X40CrMoV5-1 — JIS SKD61 상당 · 가공용 어닐링
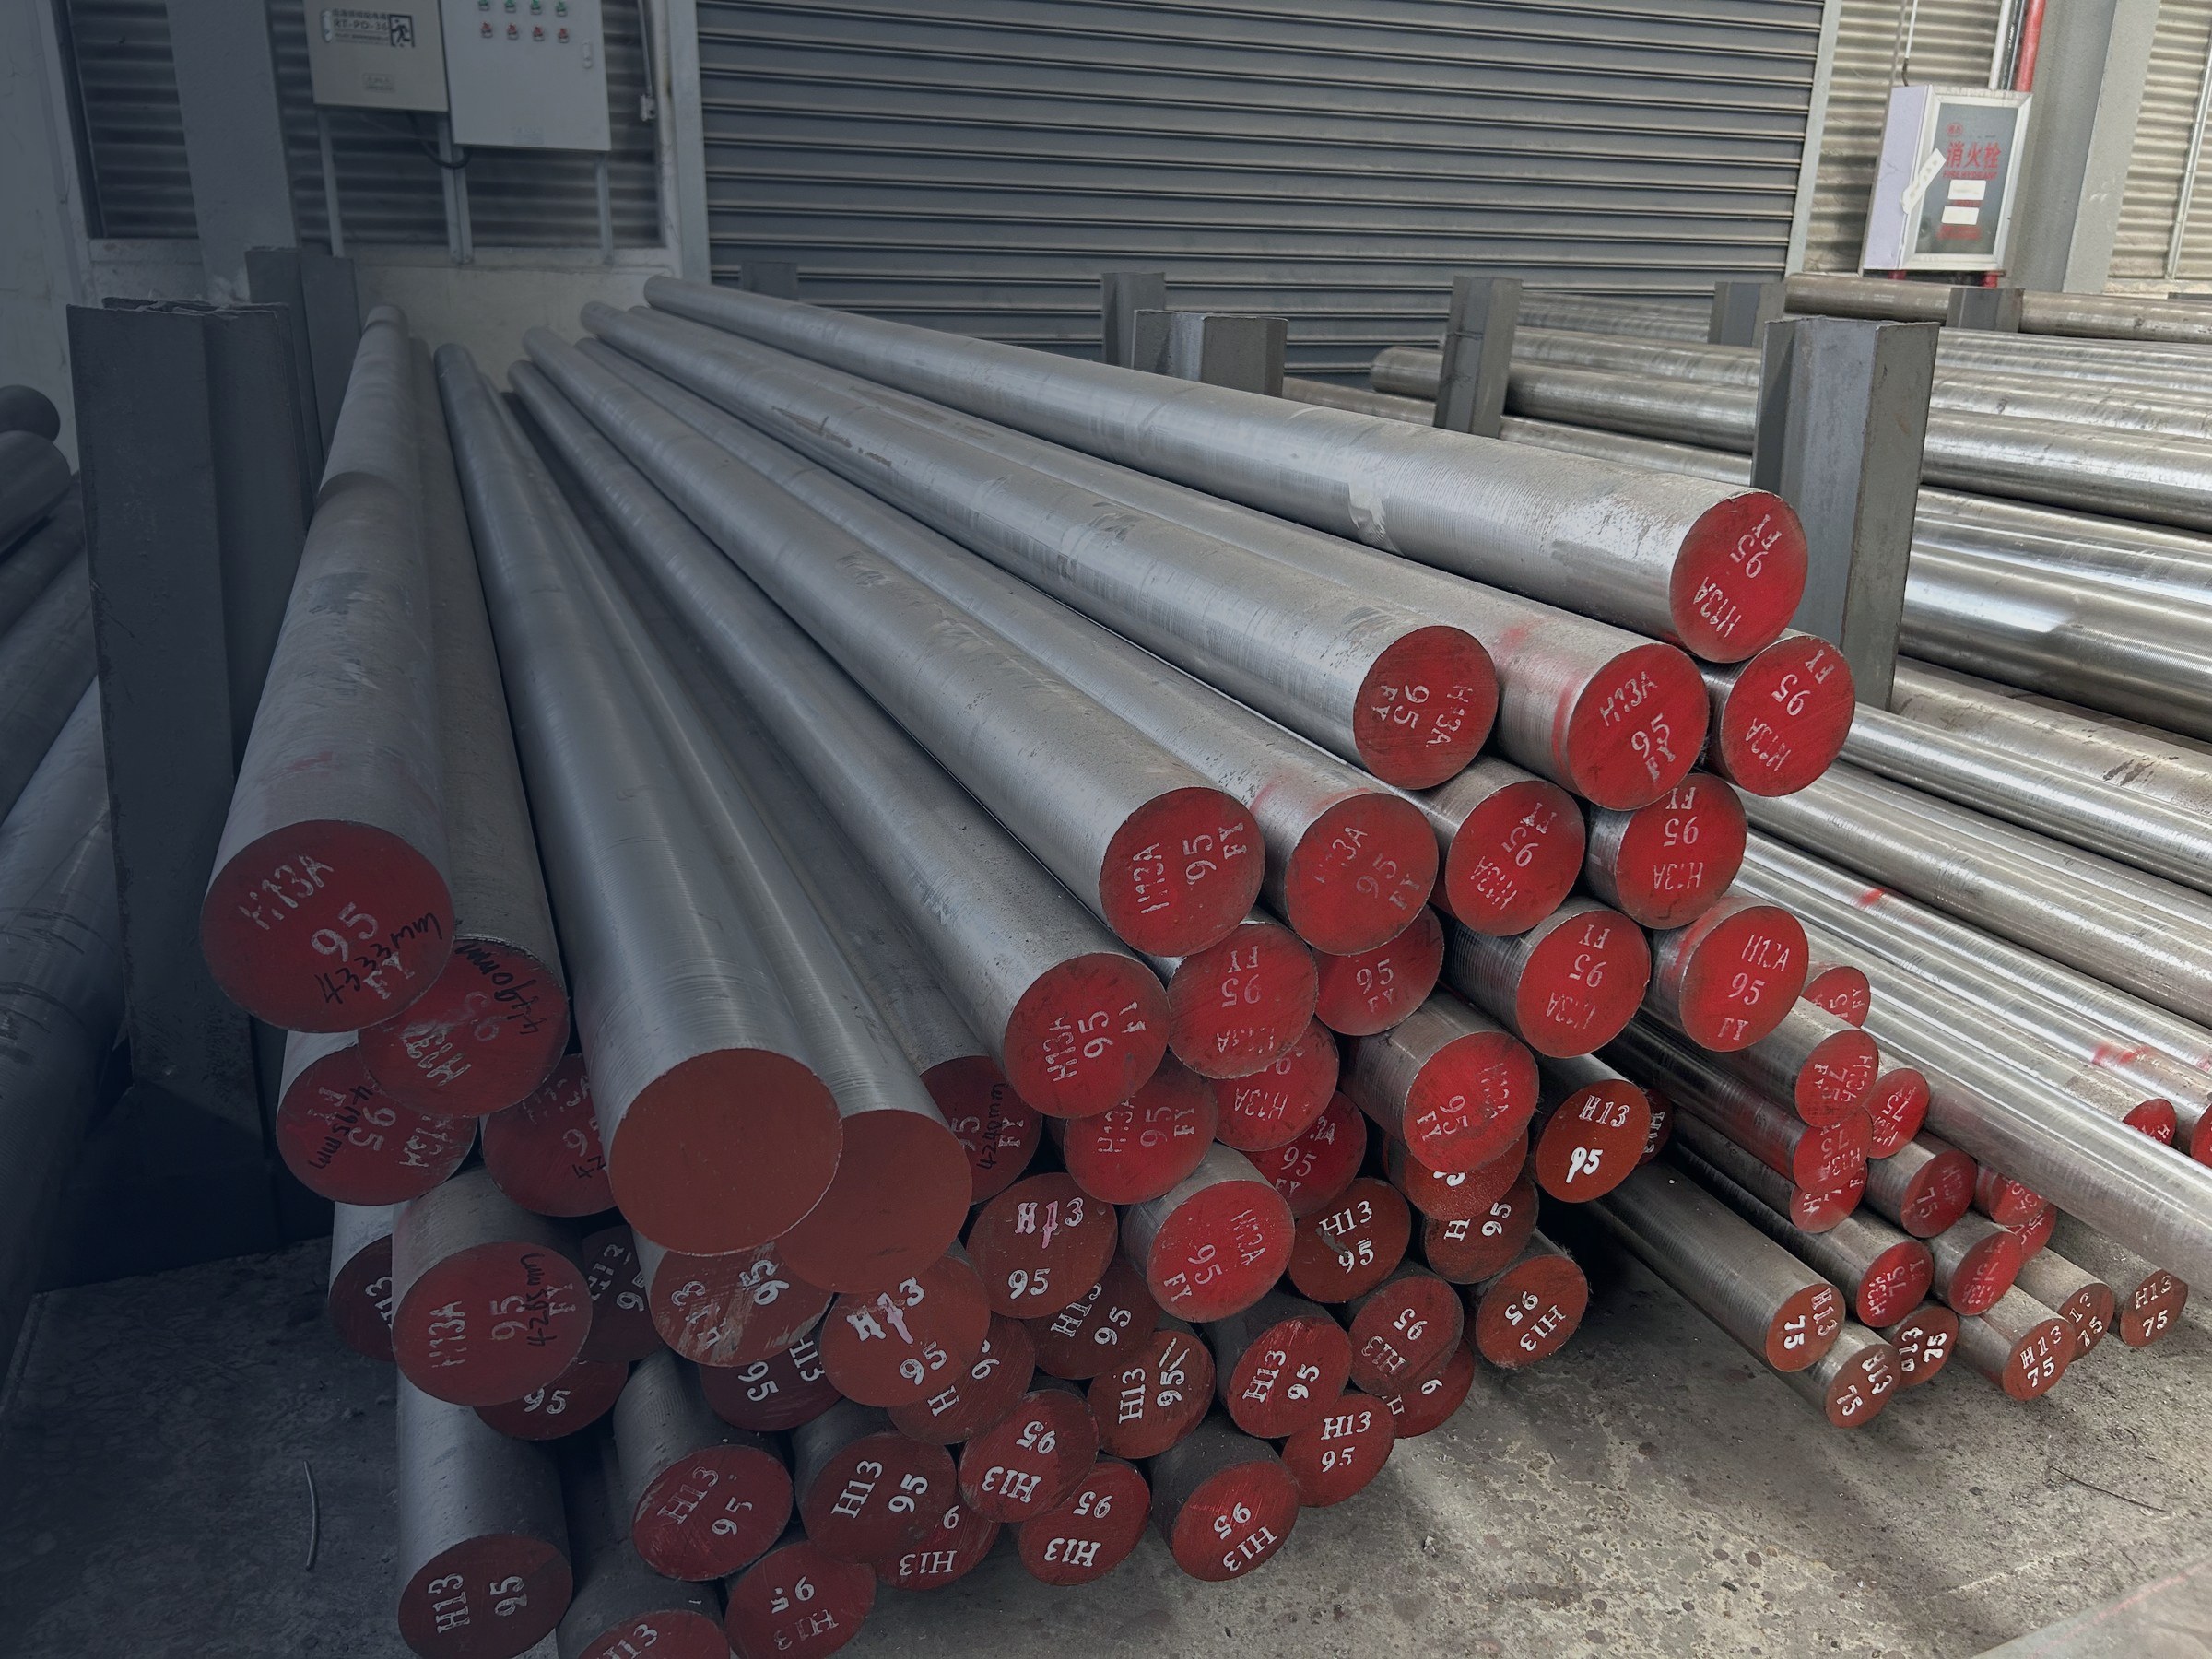
캐비티 및 코어 인서트, 슬라이드, 소형 금형 부품용 H13 금형강. 공급 어닐링 및 치수 절단 완료, 모든 배치에 열처리 번호 표기. 인서트는 어닐링 상태에서 가공되며, 이후 공구실에서 경화 및 템퍼링됩니다. 플라스틱 금형에 필요한 사용 경도는 이 두 번째 공정에서 결정되기 때문입니다.
추가 공급: 플라스틱 금형강, P20 공구강 예경화 캐비티 블록용, 및 420 스테인리스강 수지가 부식성인 경우.
가격 및 납기 문의
인서트 사이즈, 수량, 도착항을 알려주십시오. 영업일 기준 1일 이내에 가격, 사이즈, 납기를 확인해 드립니다.
H13 금형강은 크롬 열간 공구강의 AISI 명칭이며, 다음으로도 판매됩니다 DIN 1.2344, EN X40CrMoV5-1 및 JIS SKD61. ISO 4957 공급 상태에서 최대 229 HBW로 제강 어닐링 상태로 공급되며, 모든 캐비티, 코어 및 인서트는 이 상태에서 가공됩니다 [ISO 4957, 표 6]. 완성된 부품은 이후 경화 및 템퍼링되며, 이 두 번째 단계가 작업 표면을 45~50 HRC로 만드는 공정으로, 이는 문헌에서 플라스틱 사출 금형에 제시하는 범위입니다 [Tool Steels, Roberts and Krauss, p. 233]. 예경화 금형강은 이미 작업 경도로 공급되어 이 단계를 거치지 않습니다 [Tool Steels, Properties and Performance, Mesquita, p. 212].
금형에서 H13의 적용 위치
금형은 하나의 강재 블록이 아닙니다. 금형 베이스와 일반 캐비티는 보통 가공 후 그대로 사용하는 예경화 등급으로 제작됩니다. H13은 표면이 열, 연마성 충전재 또는 장기 생산에 견뎌야 하는 위치, 그리고 도면에 40 HRC 이상의 작업 경도가 명시된 위치에 사용됩니다. 아래 범위는 위치별로 이 등급에 대해 문헌에서 제시하는 값입니다. 이는 도면 작성을 위한 출발점이며, 로의 템퍼링 스케줄이 아닙니다.
| 금형 위치 | 해당 위치에서 H13의 역할 | 경도 |
|---|---|---|
| 플라스틱 사출 금형 캐비티 및 코어 | 문헌 데이터에서 플라스틱 금형에 제시하는 작업 경도를 충족 | 45 to 50 HRC |
| 알루미늄 다이캐스팅 금형 | 열 피로 균열이 일반적인 파손 원인인 용융 알루미늄과 접촉하는 부위 | 44 to 48 HRC |
| 화이트 메탈 다이캐스팅 금형 | 주조 온도가 낮아 더 높은 경도로 운용 | 47 to 49 HRC |
| 황동 다이캐스팅 금형, 중간 생산량 | 더 낮은 경도에서 더 큰 열부하를 견딤 | 38 to 43 HRC |
| 충격에 견뎌야 하는 금형 및 다이 공구 | 충격이 파손 모드인 위치에서 인성을 유지 | 40 to 44 HRC |
금형 작업용 사용 경도
담금질 직후의 강재는 어떤 금형의 운용 경도보다도 단단합니다. 1010 °C에서 오스테나이트화 처리 후 공기 또는 유냉하면 48~56 HRC가 되며, 한 표에는 동일 사이클에 대해 53 HRC가 기록되어 있습니다 [Heat Treaters Guide, pp. 604 and 613]. 템퍼링을 통해 작업 경도로 낮춥니다. 595 °C에서 2회 템퍼링하면 47~48 HRC가 됩니다. 540 °C에서 3회 템퍼링하면 여전히 53 HRC를 유지합니다. 560~580 °C 사이에서 2회 템퍼링하면 47~49 HRC가 되며, 595~675 °C 범위에서는 경도가 52에서 39 HRC로 낮아집니다 [Heat Treaters Guide, p. 604; 模具热处理常见缺陷与对策, Table 2]. 공구의 파손 방식과 단면에 따라 템퍼링을 선택하십시오. 150 mm 환봉을 공랭하면 반경 중간부의 템퍼링 경도가 12.5 mm 시편보다 낮으며, 300 mm 환봉은 더욱 낮습니다 [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67].
H13 금형강과 예경화 금형강의 비교
P20 mod, 1.2738 또는 1.2311과 같은 예경화 금형강은 약 300 HBW, 즉 40 HRC 이하로 공급되며, 캐비티는 그 경도에서 가공 및 사용됩니다 [Tool Steels, Properties and Performance, p. 212]. H13은 어닐링 상태로 공급되어 반대 경로를 거칩니다. 블록은 먼저 황삭 가공되고 진공 열처리 및 템퍼링을 거치며, 정삭 가공은 열처리 후에 이루어집니다 [Tool Steels, Properties and Performance, p. 213]. 이 경로는 두 가지 비용이 듭니다. 강재 자체의 가격이 더 높고, 황삭 후 진공 처리가 금형 제작에 공정과 일정을 추가합니다. 그 대가로 40 HRC 이상의 작업 표면, 자동차 렌즈용으로 사용되는 ESR 정련 블록의 더 높은 연마성 및 에칭성, 그리고 P20 mod보다 우수한 내식성을 얻습니다 [Tool Steels, Properties and Performance, pp. 212 to 213, Fig. 6.13].
H13 금형강이 다루지 않는 영역
문헌 데이터에서 세 가지 한계가 도출됩니다. 내마모성이 중간 수준이므로, 마모가 유일한 파손 모드인 위치에는 냉간 공구강 등급이 적합합니다 [Tool and Die Making Troubleshooter, Appendix A, p. 220]. 이 강재는 540 °C 이상에서 빠르게 연화되므로 그보다 뜨거운 환경에서 운용되는 공구에는 부적합하며, 더 높은 합금 열간 공구강 등급을 선택해야 합니다 [Heat Treaters Guide, p. 602]. 단면 크기도 불리하게 작용합니다. 150 mm와 300 mm 공랭 환봉은 모두 동일 강재의 12.5 mm 시편보다 낮은 경도로 마무리되며, 대형 블록은 전체 경화에 도달하지 못할 수도 있습니다 [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67]. 매우 큰 범용 금형은 열처리 단계가 필요하지 않음에도 그 비용을 지불하게 됩니다.
인서트 작업용 H13 금형강 주문
당사는 H13을 환봉, 평봉, 판재 및 단조 블록으로 공급하며, 주문 시 인서트 치수로 절단합니다. 공급 상태는 ISO 4957에 따라 최대 229 HBW의 어닐링 상태이므로, 블록은 경화 전에 가공됩니다 [ISO 4957, 표 6]. 가공 기준 치수가 아닌 완성 인서트 치수를 보내주십시오. 단면이 제강소에서 제거해야 할 양과 납기 기간을 결정하기 때문입니다. 모든 배치는 히트 번호가 포함된 EN 10204 3.1 밀 테스트 인증서와 함께 제공되며, 초음파 검사는 도면에 명시된 등급을 따릅니다. 해당 H13 공구강 공급 페이지 에는 형태, 공차 및 포장이 기재되어 있습니다.
금형 작업에서 H13의 기초 데이터
그만큼 composition, 기계적 및 물리적 수치, 전체 열처리 사이클 및 질화 처리 절차 각각 별도 페이지에 있습니다. 이 페이지는 금형 측면, 즉 어느 위치에 이 등급을 사용하고 어느 경도로 운용하는지에 관한 내용입니다.
출처: Tool Steels (Roberts and Krauss), pp. 233 to 239. Tool Steels, Properties and Performance (Mesquita), pp. 212 to 213. Heat Treaters Guide, Tool Steels, pp. 602 to 613. Heat Treatment Selection and Application. Tool and Die Making Troubleshooter (Leed), Appendix A, pp. 220 to 223. ISO 4957:2018, Table 6. 模具热处理常见缺陷与对策, Tables 1 and 2.
자주 묻는 질문
문헌에서는 플라스틱 사출 금형에 대해 45~50 HRC를 제시하며, 한 표에는 47~49 HRC가 기재되어 있습니다. 두 값 모두 담금질 직후 강재가 도달하는 48~56 HRC보다 상당히 낮으므로, 템퍼링이 작업 경도를 결정합니다. [Tool Steels, p. 233; Heat Treaters Guide, p. 604]
아니요. ISO 4957에 따라 최대 229 HBW의 제강 어닐링 상태로 공급되며, 다른 표에는 220~241 HB 최대치가 기재되어 있습니다. 인서트는 이 상태에서 가공된 후 약 1010 °C에서 경화되고 작업 경도로 템퍼링됩니다. [ISO 4957, Table 6; Tool and Die Making Troubleshooter, Appendix A, pp. 221 and 223]
150 mm 환봉을 공랭하면 반경 중간부의 템퍼링 경도가 12.5 mm 시편보다 낮으며, 300 mm 환봉은 더욱 낮습니다. 대형 블록은 공랭 시 전체 경화에 도달하지 못할 수 있습니다. [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67]
예. 510 °C에서 15시간 가스 질화하면 경화층 깊이 0.152 mm가 얻어지며, 문헌에서는 예열 후 질화 또는 CVD 코팅이 열 피로 균열 저항성을 향상시킨다고 언급합니다. [Heat Treaters Guide, p. 604; Tool Steels, p. 239]