
Aobo Steel · Proveedor de acero para herramientas · Huangshi, China
Acero para herramientas 1.2379 (X153CrMoV12 / AISI D2)
Número de material EN 10027-2 · X153CrMoV12 · AISI D2 · JIS SKD11
1.2379 es el número EN 10027-2 del acero para trabajo en frío de alto carbono y alto cromo que se vende internacionalmente como AISI D2 y JIS SKD11. Los planos europeos suelen designarlo por ese número, y el certificado de colada llega con la designación que imprima la acería. Esta página expone qué significa el número, qué otras designaciones lleva la misma barra y qué se puede pedir con base en él.
También se suministra: barra redonda 1.2379 y placa de acero para herramientas D2, más Acero para herramientas AISI D2 para compradores que piden por la designación estadounidense.
Solicitar precio y entrega
Envíe las medidas, la cantidad y el puerto de destino. Confirmamos precio y entrega en un día hábil.
Cómo se construye el número de material EN 1.2379
La EN 10027-2 asigna a cada acero un número en lugar de una descripción, en la forma 1.XXXX, donde el 1 inicial se refiere al acero y los dos dígitos siguientes dan el grupo de acero. Bajo la EN 10027-1 el mismo acero se denomina X153CrMoV12, y la ISO 4957 imprime el nombre y el número en la misma fila, que es donde se leen el 1.2379 y el X153CrMoV12 uno frente al otro.
Fuente: Handbook of Comparative World Steel Standards, Third Edition, ASTM International, 2004, e ISO 4957:2018 Tool Steels.
Las designaciones que lleva una barra de 1.2379
Cada norma imprime su propia fila para el mismo acero, y las diferencias entre esas filas deciden cuál cita una orden de compra.
| Estándar | Designación | Composición que imprime la norma |
|---|---|---|
| ISO 4957:2018 | X153CrMoV12 · número de acero 1.2379 | C 1.45 a 1.60 · Cr 11.0 a 13.0 · Mo 0.70 a 1.00 · V 0.70 a 1.00 |
| ASTM A681 | D2 · UNS T30402 | C 1.40 a 1.60 · Cr 11.00 a 13.00 · Mo 0.70 a 1.20 · V 0.50 a 1.10 |
| JIS G4404 | SKD11 | Comparado en la misma fila que el D2 |
El rango de vanadio es donde la fila ISO y la fila ASTM se separan, 0.70 a 1.00 frente a 0.50 a 1.10, y la tabla ISO deja en blanco su columna japonesa para este grado. La aleación es el mismo acero, y un certificado emitido según una norma no es un certificado para la otra. El grado chino es Cr12MoV1V1, presentado junto con los otros tres en la página de composición química del D2.
Los datos de composición son solo de referencia general. Los valores reales varían según la norma, la acería y el número de colada. Confirme con el certificado de ensayo del material (MTC) o contacte con Aobo Steel.
Condición recocida y tratamiento térmico
La ISO 4957 establece la condición de suministro como +A, recocido, con una dureza máxima de 255 HBW, y las valoraciones de maquinabilidad sitúan este grado en torno a 45 frente a un acero de 1 por ciento de carbono valorado en 100. Austenizar a 1020 °C y templar al aire da 61 HRC, mientras que la literatura de tratamiento térmico indica 1010 °C para 63 a 64 HRC según templado, por lo que las dos fuentes discrepan sobre lo que produce un temple completo. El revenido decide lo que obtiene la herramienta. A 200 °C la dureza se mantiene cerca de 61 HRC, a 300 °C cae a 58 HRC, y a 500 °C un doble revenido la devuelve a 59 HRC mediante endurecimiento secundario. La austenita retenida se transforma en la banda de 496 a 510 °C, por lo que el ciclo exige un doble revenido.
El temple al aire desplaza la pieza aproximadamente 0.0005 in./in., por lo que un molde que debe mantenerse concéntrico necesita esa tolerancia en el plano. La dureza alcanzable también cae una vez que la sección redonda supera 5 in. (127 mm), por lo que un bloque pesado no endurece de forma pasante como una barra de 50 mm. Aobo Steel suministra la condición recocida y no realiza temple, revenido ni tratamiento criogénico. La Guía de tratamiento térmico D2 incluye la secuencia completa y la página de dureza del D2 relaciona la temperatura de revenido con la dureza.
Dureza de trabajo por herramienta
| Herramienta | Dureza de trabajo | Qué pone fin a su vida útil |
|---|---|---|
| Matrices de corte | 58 a 60 HRC | Fisuración desde esquinas vivas en el borde de la abertura del punzón |
| punzones de perforación | 56 a 60 HRC | Fisuración bajo impacto repetido, con baja tenacidad como causa de fondo |
| Herramientas de conformado en frío | 58 a 60 HRC | Desgaste en la cara de trabajo primero, luego fisuración |
Las cuchillas de cizalla y las cuchillas de slitter fallan por desprendimiento y grietas de rectificado más que por desgaste uniforme, lo que hace que la práctica de rectificado sea tan importante como el grado. La página de troqueles de estampado, troquelado y punzonado y la página de cuchillas de cizalla compárela con las alternativas, y el centro de aceros para trabajo en frío muestra el resto de la familia.
Dónde el 1.2379 es una compra equivocada
El estampado de acero inoxidable con 18 a 24 por ciento de cromo es el caso que este grado maneja mal, porque la pieza se agarrota contra la cara del troquel, y las referencias se orientan al acero rápido M2 o a un grado de bajo cromo. El impacto y el choque severos llevan en la otra dirección, a la serie resistente al choque S como S7 y S1, o a H11 donde importa la dureza en caliente. La comparación DC53 versus D2 cubre el caso intermedio, un grado para trabajo en frío más tenaz que compra mayor vida útil a cambio de algo menos de resistencia al desgaste.
Tratamiento superficial y reparación
La nitruración a 540 °C durante 12 horas aumenta la resistencia al desgaste y sacrifica tenacidad superficial, por lo que un filo nitrurado puede desprenderse o astillarse. El recubrimiento PVD compensa donde domina el desgaste por deslizamiento, y una superficie rectificada después de EDM, de modo que la capa blanca refundida desaparece, falla mucho menos. La reparación por soldadura requiere eliminar la grieta por completo y precalentamiento y poscalentamiento, o un recocido completo. La Guía de mecanizado para D2 cubre las velocidades de corte que mantienen el trabajo económico.
Pedido de 1.2379
La línea de pedido incluye el número EN, la norma con la que trabaja la acería y la condición de entrega. Los distribuidores europeos venden el mismo acero bajo sus propios códigos, Saarstahl GS2379, Thyssen GS-379, Hitachi SLD, Assab XW-42 y Dörrenberg RS2379, con la dureza de entrega que cada acería indica en la referencia cruzada de marcas importadas.
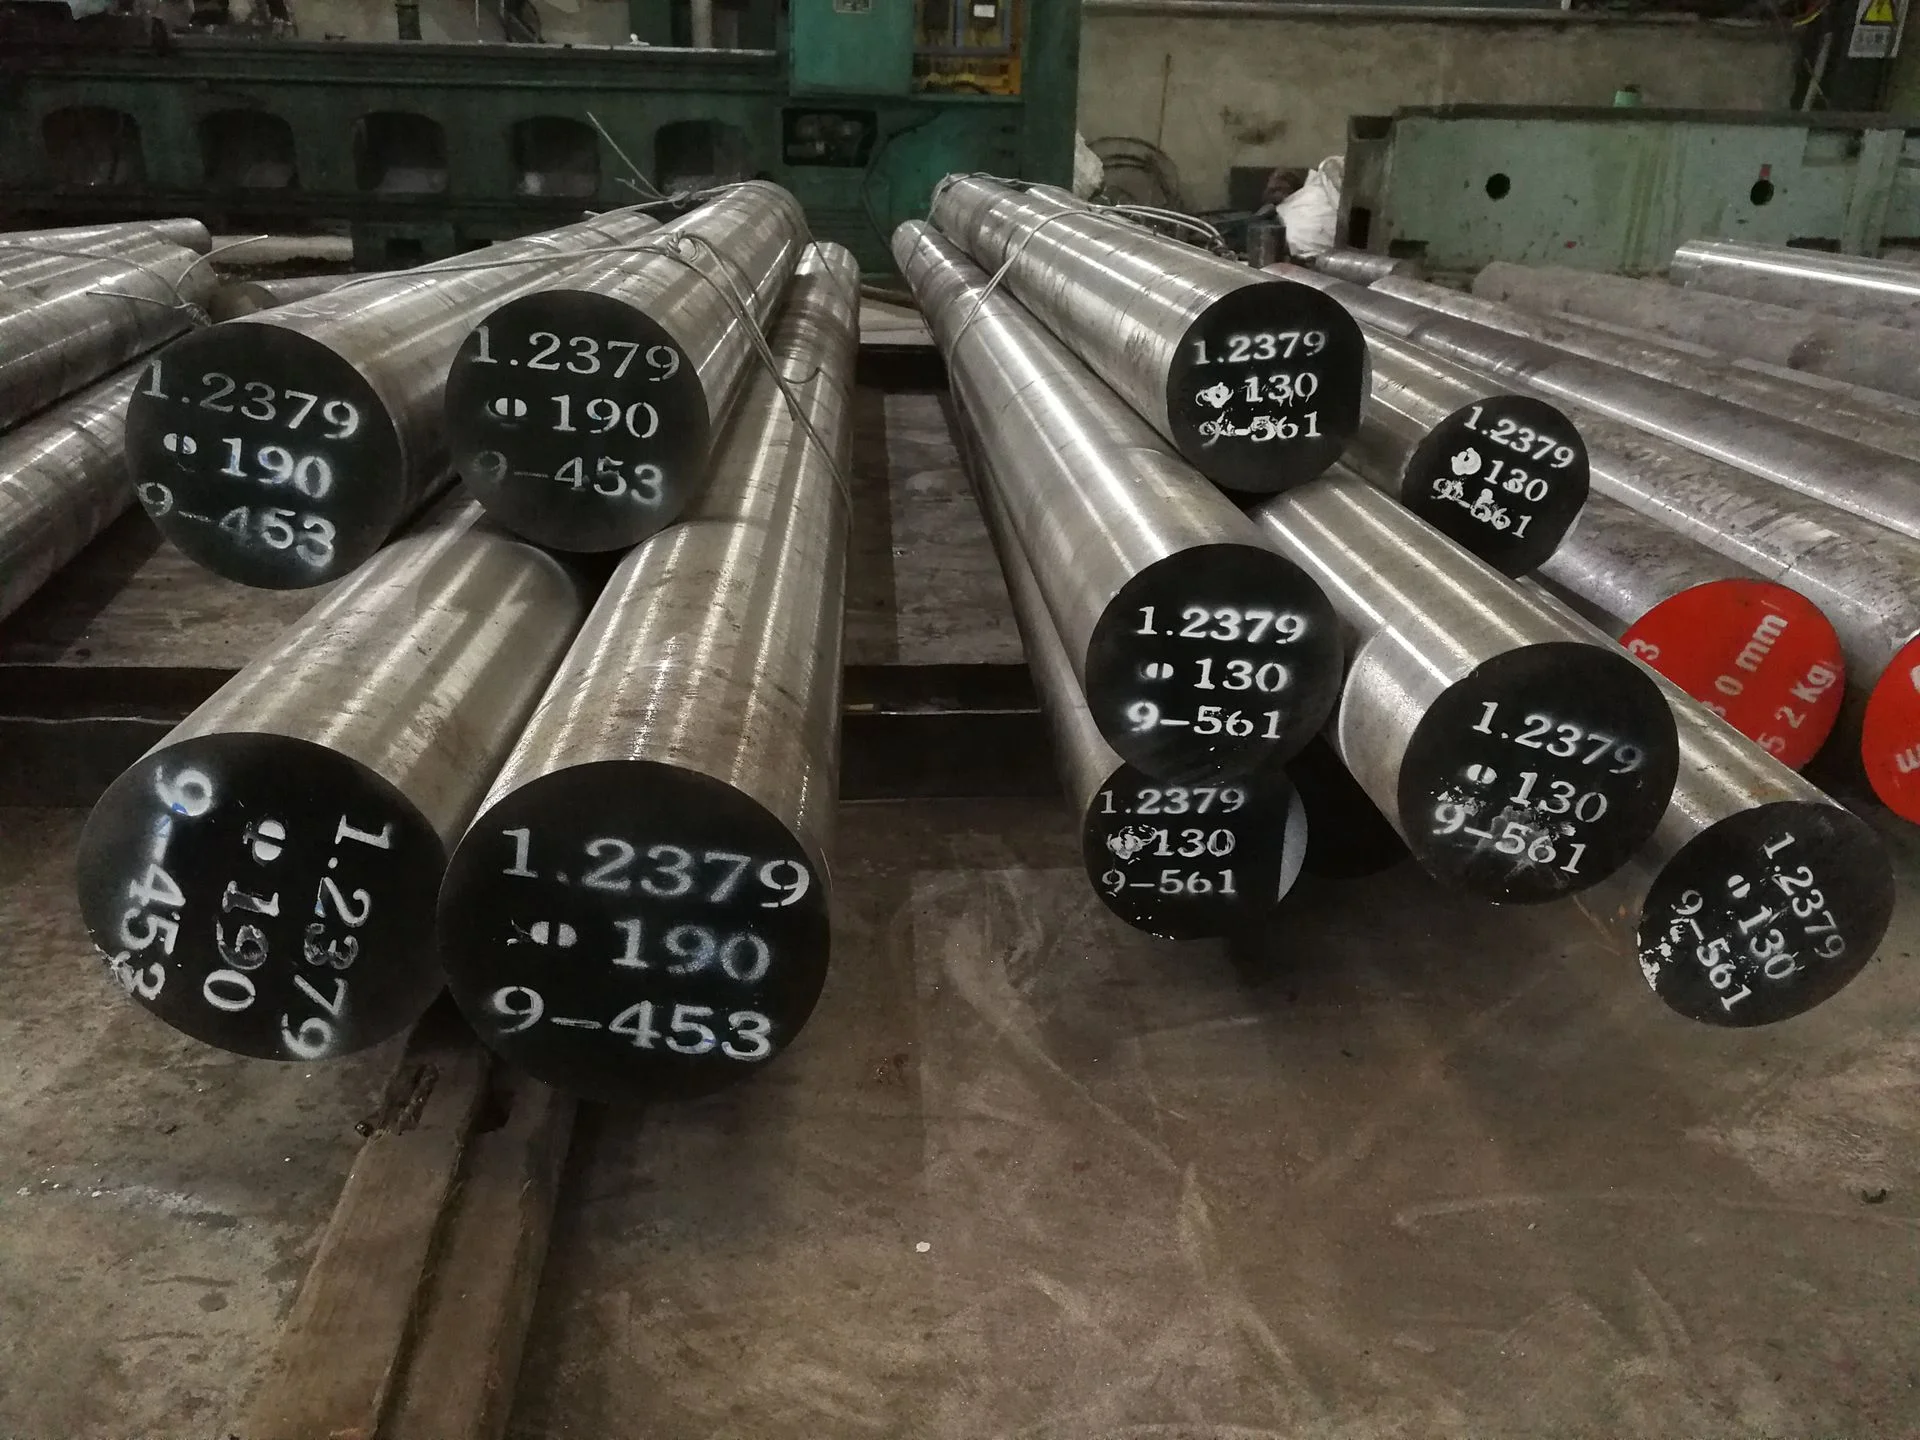
La barra redonda va de Ø20 a 600 mm, forjada y torneada, y la placa de 20 a 400 mm de espesor por 200 a 610 mm de ancho. El material refundido se cubre en la página de cilindros de laminación 1.2379 ESR, y el página de verificación de calidad enumera lo que verificamos en el certificado antes de que salga un lote.
Fuente: ISO 4957:2018 Tool Steels, Handbook of Comparative World Steel Standards (ASTM International), Tool Steels (Roberts y Krauss), Tool Steels Properties and Performance (Mesquita), Heat Treatment Selection and Application of Tool Steels (Bryson), Heat Treater’s Guide, y Tool and Die Making Troubleshooter (Leed).
Preguntas frecuentes
La ISO 4957 designa el grado como X153CrMoV12 con número de acero 1.2379, la ASTM A681 lo designa como D2 y la norma japonesa lo designa como SKD11. La aleación es el mismo acero, los rangos de composición que imprime cada norma son cercanos más que idénticos, y el rango de vanadio es donde más difieren.
Recocido, designado +A en ISO 4957, con una dureza máxima de 255 HBW. La maquinabilidad se estima en torno a 45 frente a un acero de 1 por ciento de carbono valorado en 100, por lo que los datos de corte y los sobremetales de desbaste importan más en este grado que en un acero para herramientas de menor aleación.
Los punzones de corte y las herramientas de conformado en frío normalmente trabajan a 58 a 60 HRC y los punzones de perforación a 56 a 60 HRC. Ir más duro que el límite superior de esos rangos aporta resistencia al desgaste y cuesta tenacidad de filo, y el agrietamiento en una esquina viva es la falla que sigue.
Sí, a 540 °C durante unas 12 horas. La capa aumenta la resistencia al desgaste en la superficie y reduce la tenacidad por debajo de ella, por lo que un filo nitrurado puede descascarillarse o astillarse, y el tratamiento conviene más a caras de conformado que a filos de corte vivos.