Comparación del endurecimiento superficial: cementación, nitruración, carbonitruración y difusión en caja
Todo proceso de endurecimiento superficial produce una superficie dura sobre un núcleo más blando, y las diferencias entre ellos son lo que decide si una herramienta puede usarse tal como sale del horno. Una familia austeniza la superficie y debe templarse, que es donde entra la distorsión. La otra opera por debajo de la temperatura de austenización y no requiere temple. Esta página compara los procesos con sus temperaturas, profundidades de capa, durezas de capa y los metales base sobre los que opera cada uno, y enumera los grados de acero para herramientas que la fuente aprueba para nitruración y para los recubrimientos por difusión en caja.
Cementación, nitruración, carbonitruración y nitrocarburación en comparación
La tabla siguiente es la comparación maestra. Lea primero la columna de temperatura del proceso, porque divide el campo en dos: todo lo que está por encima de la temperatura de austenización debe templarse, y todo lo que está por debajo no. Luego lea la columna de profundidad de capa, porque decide qué proceso puede usarse en una herramienta terminada y cuál debe planificarse en el sobreespesor de mecanizado.
| Proceso | Nombre de la capa | Temperatura del proceso | Profundidad de capa típica | Dureza de la capa, HRC | Metales base típicos | Características del proceso |
|---|---|---|---|---|---|---|
| Carburización | ||||||
| En caja | Carbono difundido | 815-1090 °C (1500-2000 °F) | 125 µm a 1.5 mm (5-60 mils) | 50-63(a) | Aceros de bajo carbono, aceros aleados de bajo carbono | Bajo costo de equipo, difícil controlar con precisión la profundidad de capa |
| Gas | Carbono difundido | 815-980 °C (1500-1800 °F) | 75 µm a 1.5 mm (3-60 mils) | 50-63(a) | Aceros de bajo carbono, aceros aleados de bajo carbono | Buen control de la profundidad de capa, adecuado para operación continua, se requieren buenos controles de gas, puede ser peligroso |
| Líquido | Carbono difundido y posiblemente nitrógeno | 815-980 °C (1500-1800 °F) | 50 µm a 1.5 mm (2-60 mils) | 50-65(a) | Aceros de bajo carbono, aceros aleados de bajo carbono | Más rápido que en caja y gas, problema de eliminación de sales, los baños de sal requieren mantenimiento frecuente |
| Vacío | Carbono difundido | 815-1090 °C (1500-2000 °F) | 75 µm a 1.5 mm (3-60 mils) | 50-63(a) | Aceros de bajo carbono, aceros aleados de bajo carbono | Excelente control del proceso, piezas brillantes, más rápido que la cementación gaseosa, alto costo de equipo |
| Nitruración | ||||||
| Gas | Nitrógeno difundido, compuestos de nitrógeno | 480-590 °C (900-1100 °F) | 125 µm a 0.75 mm (5-30 mils) | 50-70 | Aceros aleados, aceros de nitruración, aceros inoxidables | Capas más duras con aceros de nitruración, no requiere temple, baja distorsión, lento, generalmente un proceso por lotes |
| Sal | Nitrógeno difundido, compuestos de nitrógeno | 510-565 °C (950-1050 °F) | 2.5 µm a 0.75 mm (0.1-30 mils) | 50-70 | La mayoría de los metales ferrosos, incluido el hierro fundido | Generalmente se usa para capas duras delgadas menores de 25 µm (1 mil), sin capa blanca, la mayoría son procesos patentados |
| Ion | Nitrógeno difundido, compuestos de nitrógeno | 340-565 °C (650-1050 °F) | 75 µm a 0.75 mm (3-30 mils) | 50-70 | Aceros aleados, aceros de nitruración, aceros inoxidables | Más rápido que la nitruración gaseosa, sin capa blanca, alto costo de equipo, control preciso de la capa |
| Carbonitruración | ||||||
| Gas | Carbono y nitrógeno difundidos | 760-870 °C (1400-1600 °F) | 75 µm a 0.75 mm (3-30 mils) | 50-65(a) | Aceros de bajo carbono, aceros aleados de bajo carbono, aceros inoxidables | Temperatura más baja que la cementación, por lo que hay menos distorsión, capa ligeramente más dura que la cementación, control del gas crítico |
| Líquido (cianuración) | Carbono y nitrógeno difundidos | 760-870 °C (1400-1600 °F) | 2.5 a 125 µm (0.1-5 mils) | 50-65(a) | Aceros de bajo carbono | Adecuado para capas delgadas en piezas no críticas, proceso por lotes, problemas de eliminación de sales |
| Nitrocarburación ferrítica | Carbono y nitrógeno difundidos | 480-590 °C (900-1090 °F) | 2.5 a 25 µm (0.1-1 mil) | 40-60(a) | Aceros de bajo carbono | Proceso de baja distorsión para una capa delgada en acero de bajo carbono, la mayoría de los procesos son patentados |
Características típicas de los tratamientos de cementación, nitruración, carbonitruración y nitrocarburación, reproducidas de la tabla de origen. (a) Requiere un temple desde la temperatura de austenización. Las filas sin esa marca, que son todas las filas de nitruración y nitrocarburación, no necesitan temple y son los procesos de baja distorsión.
Los mismos cinco tratamientos se presentan a continuación como un árbol de procesos, desde el medio que utiliza cada uno hasta la profundidad de capa que alcanza.
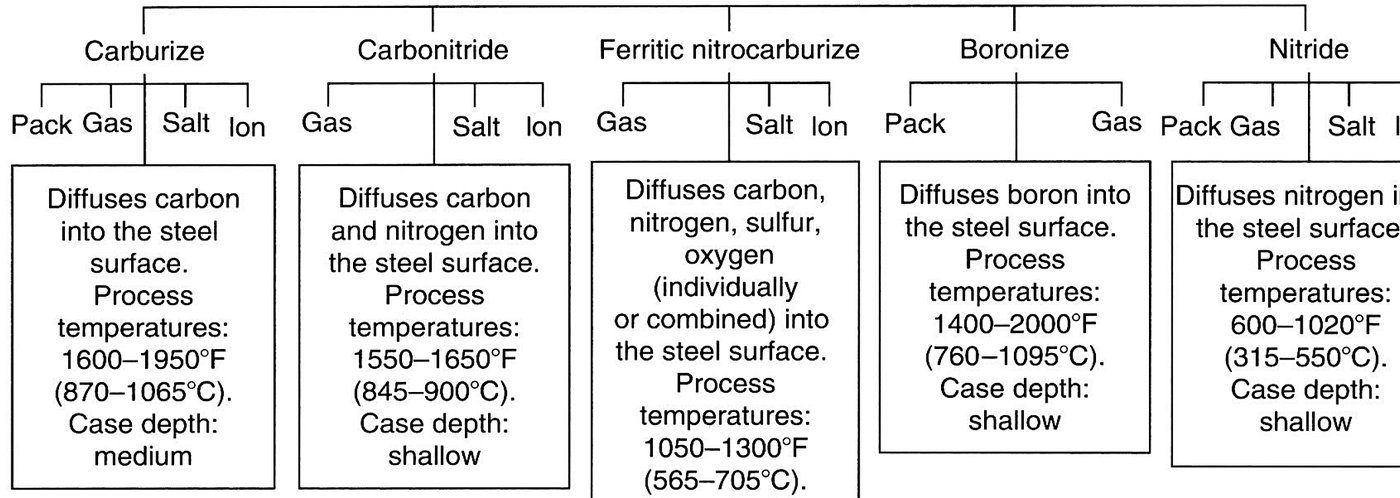
El temple es lo que separa las familias
La cementación y la carbonitruración endurecen difundiendo carbono, o carbono y nitrógeno, en la superficie a 760 a 1090 °C y luego templando. La cementación eleva el carbono superficial de un acero de bajo carbono desde una base de aproximadamente 0.2 % en peso hasta una capa de 0.8 a 1.0 % en peso de C, y la capa se convierte en martensita de alto carbono sobre un núcleo tenaz de bajo carbono. La carbonitruración añade nitrógeno a la misma idea a una temperatura más baja, 760 a 870 °C, que es la razón por la que la fuente le atribuye menos distorsión que la cementación y una capa ligeramente más dura.
La nitruración sigue un camino diferente. El nitrógeno se introduce entre 500 y 550 °C, que está por debajo del Ac1 para los aceros ferríticos, por lo que el acero nunca se austeniza, no hay que templar nada, y el control de la distorsión y dimensional es correspondientemente mejor. El precio es el tiempo: la fuente califica el proceso de lento y normalmente por lotes. La nitruración se aplica a acero que ya ha sido templado y revenido, y aumenta la resistencia al desgaste, la resistencia a la fatiga y, excepto en acero inoxidable, la resistencia a la corrosión.
La estructura de la capa explica qué grados responden mejor. La nitruración produce una zona de difusión, que es la estructura original del núcleo con precipitados de nitruro y nitrógeno en solución sólida, y opcionalmente una zona compuesta de los intermetálicos γ′-Fe4N y ε-Fe2-3N encima. Los aceros que contienen aluminio, cromo, vanadio, tungsteno o molibdeno forman nitruros que son estables a la temperatura de nitruración, que es la razón por la que los aceros de nitruración dan las capas más duras y por la que la mayoría de los aceros para herramientas responden bien.
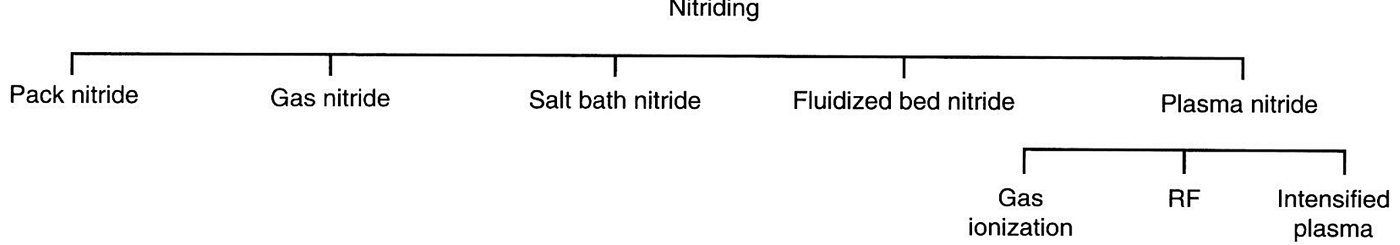
La nitruración en sí viene en cinco variantes de taller, y la elección entre ellas se trata de equipos y control más que de la capa que se forma.
Qué aceros para herramientas se nitruran
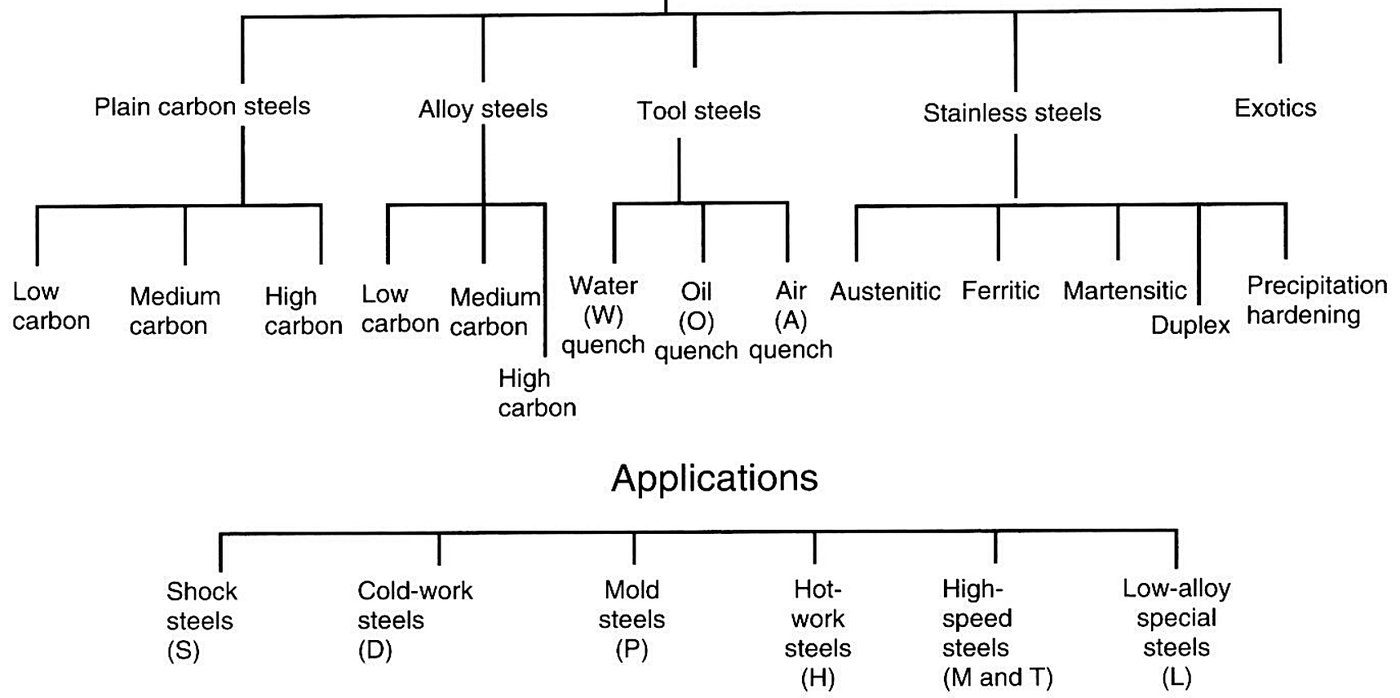
La fuente enumera los grados que se nitruran para aplicaciones específicas. Las entradas de acero para herramientas son los aceros para matrices de trabajo en caliente con 5% de cromo H11, H12 y H13, los aceros para herramientas de temple al aire A2, A6, D2, D3 y S7, y los aceros para herramientas de alta velocidad M2 y M4. Todos ellos se templan y revenen primero, y el ciclo de nitruración sigue la temperatura de revenido y no al revés.
| Familia de grados | Grados que enumera la fuente |
|---|---|
| Aceros de baja aleación con aluminio | Grados Nitralloy |
| Aceros de baja aleación al cromo de medio carbono | Series 4100, 4300, 5100, 6100, 8600, 8700 y 9800 |
| Aceros de baja aleación al cromo de bajo carbono | Series 3300, 8600 y 9300 |
| Aceros para matrices de trabajo en caliente con 5% Cr | H11, H12 y H13 |
| Aceros para herramientas de temple al aire | A2, A6, D2, D3 y S7 |
| Aceros para herramientas de alta velocidad | M2 y M4 |
| Aceros inoxidables Nitronic | 30, 40, 50 y 60 |
| Aceros inoxidables ferríticos y martensíticos | Series 400 y 500 |
Los aceros nombrados en la fuente como nitrurables para aplicaciones específicas. Todos los aceros endurecibles deben templarse y revenirse antes de la nitruración, y el proceso se lleva a cabo por debajo de la temperatura a la que el tratamiento térmico previo fijó las propiedades del núcleo.
Los aceros que se nitruran para aplicaciones específicas se enumeran a continuación, y las familias de aceros para herramientas están en la lista.
La profundidad de capa efectiva se mide a 50 HRC
Una definición resuelve la mayoría de las discusiones sobre la profundidad de capa. La especie difundida no se detiene abruptamente, por lo que la fuente define la profundidad de capa efectiva como la profundidad a la que la dureza cae por debajo de 50 HRC. Cuando un cliente pide una capa de 0.5 mm, ese es el número que se cotiza, y es el número que hay que pedir cuando se inspecciona la capa.
Los métodos de cementación difieren en qué tan bien mantienen ese número. La cementación gaseosa es como se fabrica la gran mayoría de las piezas cementadas, usando gas natural, propano o butano, con el potencial de carbono mantenido constante midiendo el contenido de CO y CO2 de la atmósfera. La cementación en caja y en baño de sales todavía se realiza ocasionalmente pero tiene poca importancia comercial. La cementación al vacío da una uniformidad excelente, piezas brillantes y ciclos más cortos, con un alto costo de equipo como contrapartida. La cementación por plasma se realiza en un vacío sin oxígeno y, a la misma temperatura, produce una capa cementada mayor que la cementación gaseosa atmosférica o al vacío.
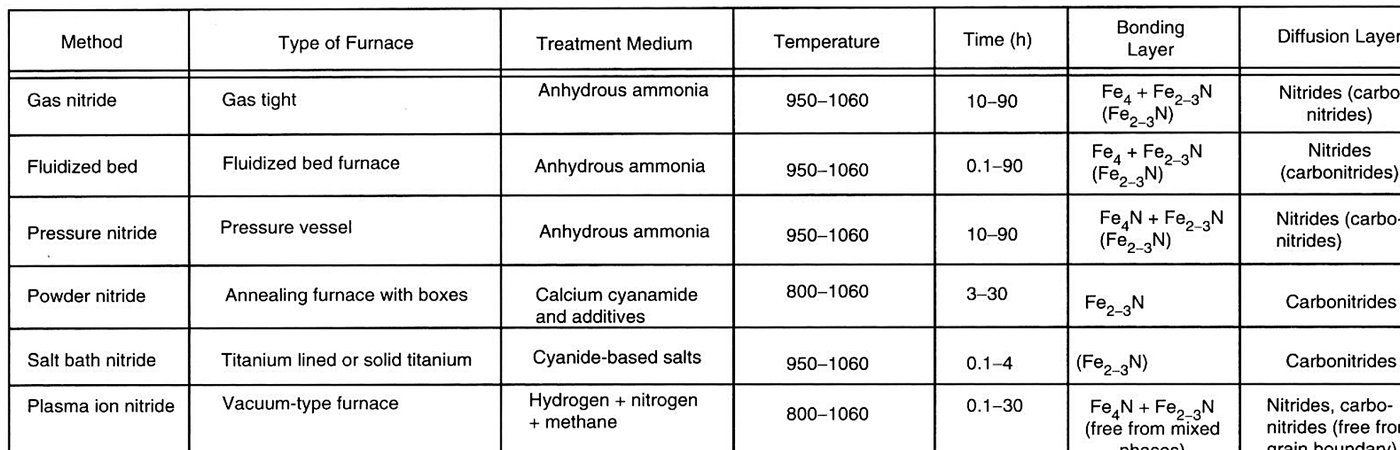
Para los métodos de nitruración en sí, los datos de ciclo publicados son los siguientes.
Recubrimientos por difusión en caja, donde el acero para herramientas es el principal cliente
El mismo proceso de cementación en paquete que comenzó como carburización en paquete dio origen a los recubrimientos por difusión: aluminizado, siliconizado, cromizado y boronizado, además de carburo de titanio (TiC), que es el recubrimiento conocido en el taller de matrices como TD. Un paquete sellado o ventilado se carga con una aleación madre, un activador de sal haluro y un relleno inerte, y se mantiene a temperatura durante horas, típicamente 1050 °C durante 16 h en el ejemplo de la fuente, mientras el elemento se difunde en la superficie.
Dos filas de la tabla a continuación corresponden a aceros para herramientas. El carburo de titanio (TiC) se aplica a aceros aleados y aceros para herramientas como una capa de 2.5 a 12.5 µm por encima de 70 HRC, y la fuente advierte que la temperatura del compuesto puede causar distorsión. El boronizado se aplica a aceros aleados, aceros para herramientas y aleaciones de cobalto y níquel, mayormente sobre aceros para herramientas ya endurecidos, para una capa compuesta de 12.5 a 50 µm de 40 a 70 HRC, y conlleva la misma advertencia de distorsión para el extremo alto de su rango de proceso. Ambos casos son delgados, duros y superficiales, por lo que se especifican en herramientas que se desgastan en la superficie y no en herramientas que reciben impacto.
| Proceso | Naturaleza de la capa | Temperatura del proceso | Profundidad de capa típica | Dureza de la capa, HRC | Metales base típicos | Características del proceso |
|---|---|---|---|---|---|---|
| Aluminizado (paquete) | Aluminio difundido | 870-980 °C (1600-1800 °F) | 25 µm a 1 mm (1-40 mils) | <20 | Aceros de bajo carbono | Recubrimiento por difusión para resistencia a la oxidación a temperatura elevada |
| Siliconizado por CVD | Silicio difundido | 925-1040 °C (1700-1900 °F) | 25 µm a 1 mm (1-40 mils) | 30-50 | Aceros de bajo carbono | Para resistencia a la corrosión y al desgaste, el control de la atmósfera es crítico |
| Cromizado por CVD | Cromo difundido | 980-1090 °C (1800-2000 °F) | 25 a 50 µm (1-2 mils) | Acero de bajo carbono <30, acero de alto carbono 50-60 | Aceros de alto y bajo carbono | Los aceros de bajo carbono cromizados producen un acero inoxidable de bajo costo, los aceros de alto carbono desarrollan una capa dura resistente a la corrosión |
| Carburo de titanio (TiC) | Carbono y titanio difundidos, TiC | 900-1010 °C (1650-1850 °F) | 2.5 a 12.5 µm (0.1-0.5 mil) | >70(a) | Aceros aleados, aceros para herramientas | Produce una capa delgada de TiC para alta resistencia al desgaste, la temperatura del compuesto puede causar distorsión |
| Boronizado | Boro difundido, compuestos de boro | 400-1150 °C (750-2100 °F) | 12.5 a 50 µm (0.5-2 mils) | 40-70 | Aceros aleados, aceros para herramientas, aleaciones de cobalto y níquel | Produce una capa compuesta dura, mayormente aplicada sobre aceros para herramientas endurecidos, la alta temperatura del proceso puede causar distorsión |
Características típicas de los procesos de cementación en paquete, reproducidas de la tabla de la fuente. (a) Requiere un temple desde la temperatura de austenización. Las capas boronizadas y recubiertas con TiC no necesitan temple para alcanzar su dureza, pero un acero para herramientas procesado en el rango de temperatura de austenización aún debe templarse para endurecer el sustrato.
Elección entre una capa templada y una capa difundida
Cuatro preguntas lo deciden. Qué dureza debe mantener la superficie, porque solo las capas carburizadas y carbonitruradas y la capa de TiC superan los 60 HRC con una profundidad real. Qué tan profunda debe ser la capa, porque la nitruración y los recubrimientos en paquete se detienen muy por debajo de 1 mm y generalmente por debajo de 100 µm. Cuánto puede moverse la pieza, porque todo lo que se templa puede distorsionar una herramienta terminada. Y si la herramienta ya está endurecida, porque la nitruración y el boronizado se realizan rutinariamente sobre acero para herramientas endurecido mientras que la carburización no puede.
Las páginas de proceso individuales detrás de esta comparación son la guía de nitruración de acero para herramientas, boronizado en acero para herramientas, Recubrimiento TD sobre acero para moldes y cementación gaseosa y penetración de carbono. Cuando la superficie se endurece solo por calor, sin difundir un elemento, los procesos se encuentran en endurecimiento superficial del acero para herramientas, y aquello a lo que la superficie debe resistir se expone en la página de diseño contra desgaste.
Antes de usar estos valores
Esta página es un resumen de referencia de la práctica publicada y no es una especificación de Aobo Steel. Las temperaturas, las profundidades de capa y los rangos de dureza de la capa se reproducen de la fuente, y la capa que alcanza una pieza en particular depende del grado, la atmósfera, el tiempo a temperatura y la sección. La propia fuente señala que un tratador térmico generalmente trabaja a partir de datos empíricos sobre el tiempo de exposición en lugar de una tabla. La selección final se confirma en el trabajo.
Fuente: ASM Handbook, Volume 20, Materials Selection and Design, ASM International, 1997. Características del proceso del artículo sobre los efectos de los tratamientos superficiales en el rendimiento de los materiales (Tabla 19 para los tratamientos de difusión, Tabla 14 para los procesos de cementación en caja).
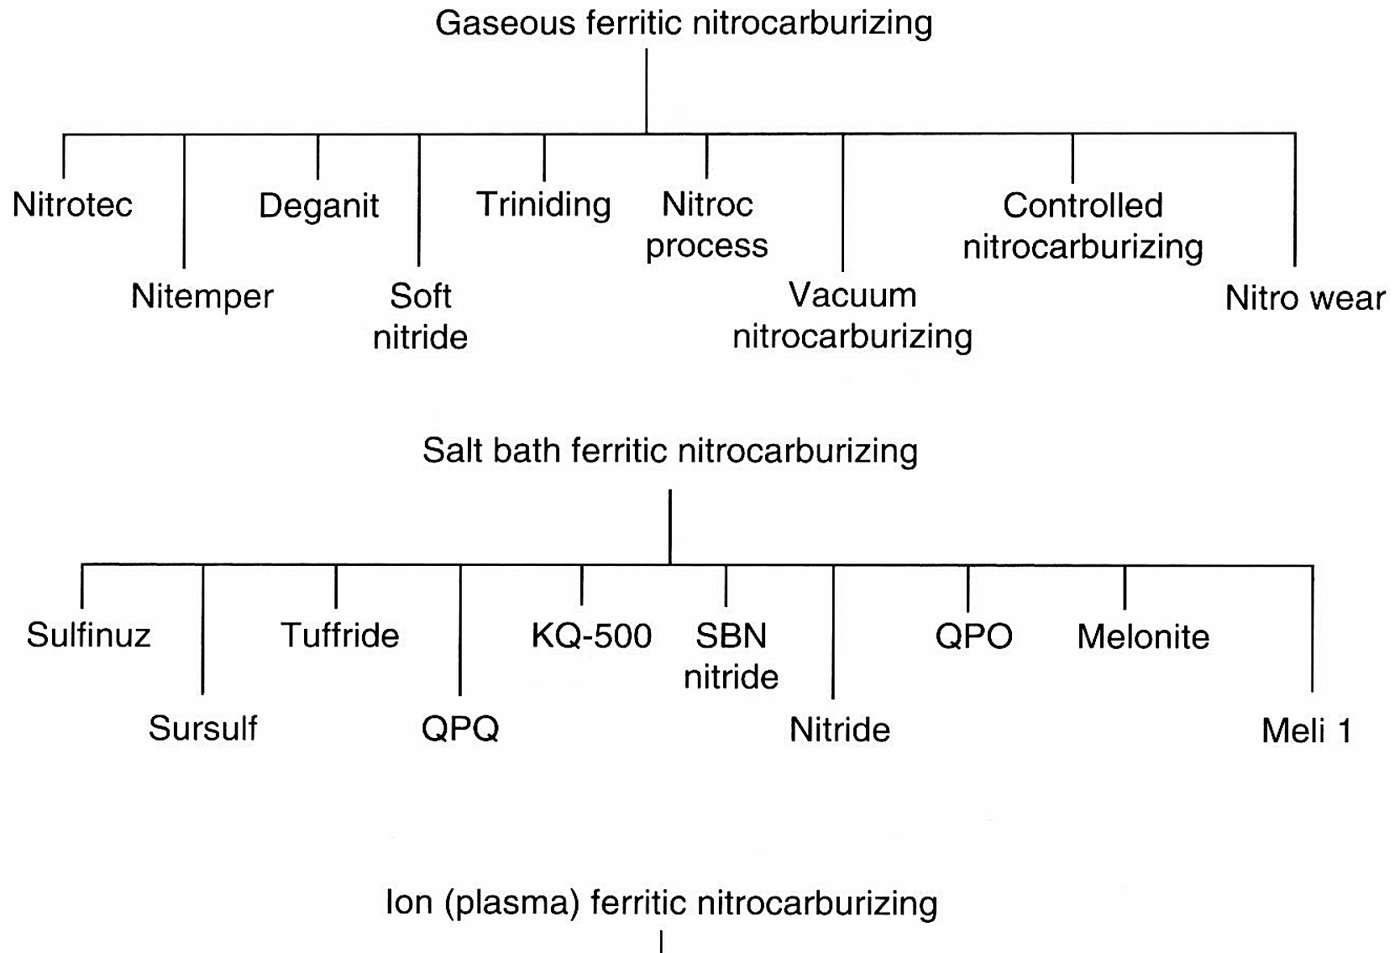
La nitrocarburación ferrítica en particular se vende bajo una larga lista de nombres comerciales, lo que dificulta comparar cotizaciones.