표면 경화 비교: 침탄, 질화, 침탄질화 및 팩 확산
모든 표면 경화 공정은 연한 심부 위에 단단한 표면을 형성하며, 이들 간의 차이가 공구를 열처리로에서 나온 그대로 사용할 수 있는지를 결정합니다. 한 계열은 표면을 오스테나이트화하고 담금질해야 하며, 여기서 변형이 발생합니다. 다른 계열은 오스테나이트화 온도 이하에서 진행되며 담금질이 전혀 필요하지 않습니다. 이 페이지는 각 공정을 온도, 경화층 깊이, 경화층 경도 및 각 공정이 적용되는 모재와 함께 나란히 비교하고, 출처에서 질화 및 팩 확산 코팅용으로 승인한 공구강 등급을 나열합니다.
침탄, 질화, 침탄질화 및 질화침탄 나란히 비교
아래 표는 종합 비교표입니다. 먼저 공정 온도 열을 읽으십시오. 이는 분야를 둘로 나누기 때문입니다. 오스테나이트화 온도 이상의 모든 공정은 담금질해야 하며, 그 이하의 공정은 그렇지 않습니다. 그런 다음 경화층 깊이 열을 읽으십시오. 이는 완성된 공구에 사용할 수 있는 공정과 가공 여유에 계획해야 하는 공정을 결정하기 때문입니다.
| 프로세스 | 경화층 명칭 | 공정 온도 | 일반적인 경화층 깊이 | 경화층 경도, HRC | 일반적인 모재 | 공정 특성 |
|---|---|---|---|---|---|---|
| 침탄 | ||||||
| 팩 | 확산 탄소 | 815-1090 °C (1500-2000 °F) | 125 µm ~ 1.5 mm (5-60 mils) | 50-63(a) | 저탄소강, 저탄소 합금강 | 낮은 설비 비용, 경화층 깊이를 정확하게 제어하기 어려움 |
| 기체 | 확산 탄소 | 815-980 °C (1500-1800 °F) | 75 µm ~ 1.5 mm (3-60 mils) | 50-63(a) | 저탄소강, 저탄소 합금강 | 경화층 깊이 제어 양호, 연속 운전에 적합, 양호한 가스 제어 필요, 위험할 수 있음 |
| 액체 | 확산 탄소 및 경우에 따라 질소 | 815-980 °C (1500-1800 °F) | 50 µm ~ 1.5 mm (2-60 mils) | 50-65(a) | 저탄소강, 저탄소 합금강 | 팩 및 가스보다 빠름, 염 폐기 문제, 염욕은 빈번한 유지보수 필요 |
| 진공 | 확산 탄소 | 815-1090 °C (1500-2000 °F) | 75 µm ~ 1.5 mm (3-60 mils) | 50-63(a) | 저탄소강, 저탄소 합금강 | 우수한 공정 제어, 밝은 부품, 가스 침탄보다 빠름, 높은 설비 비용 |
| 질화 | ||||||
| 기체 | 확산 질소, 질소 화합물 | 480-590 °C (900-1100 °F) | 125 µm ~ 0.75 mm (5-30 mils) | 50-70 | 합금강, 질화강, 스테인리스강 | 질화강에서 가장 단단한 경화층, 담금질 불필요, 낮은 변형, 느림, 일반적으로 배치 공정 |
| 염 | 확산 질소, 질소 화합물 | 510-565 °C (950-1050 °F) | 2.5 µm ~ 0.75 mm (0.1-30 mils) | 50-70 | 주철을 포함한 대부분의 철계 금속 | 일반적으로 25 µm (1 mil) 미만의 얇고 단단한 경화층에 사용, 백색층 없음, 대부분 독점 공정 |
| 이온 | 확산 질소, 질소 화합물 | 340-565 °C (650-1050 °F) | 75 µm ~ 0.75 mm (3-30 mils) | 50-70 | 합금강, 질화강, 스테인리스강 | 가스 질화보다 빠름, 백색층 없음, 높은 설비 비용, 정밀한 경화층 제어 |
| 탄질화 | ||||||
| 기체 | 확산 탄소 및 질소 | 760-870 °C (1400-1600 °F) | 75 µm ~ 0.75 mm (3-30 mils) | 50-65(a) | 저탄소강, 저탄소 합금강, 스테인리스강 | 침탄보다 낮은 온도로 변형이 적고, 침탄보다 약간 더 단단한 케이스, 가스 제어가 중요함 |
| 액체 (청화) | 확산 탄소 및 질소 | 760-870 °C (1400-1600 °F) | 2.5 ~ 125 µm (0.1-5 mils) | 50-65(a) | 저탄소강 | 비중요 부품의 얇은 케이스에 적합, 배치 공정, 염 폐기 문제 |
| 페라이트 질화처리 | 확산 탄소 및 질소 | 480-590 °C (900-1090 °F) | 2.5 ~ 25 µm (0.1-1 mil) | 40-60(a) | 저탄소강 | 저탄소강에 얇은 케이스를 형성하는 저변형 공정, 대부분의 공정은 독점 기술임 |
침탄, 질화, 탄질화 및 질화처리 처리의 일반적인 특성으로, 원본 표에서 재현함. (a) 오스테나이트화 온도에서 담금질이 필요함. 해당 표시가 없는 행, 즉 모든 질화 및 질화처리 행은 담금질이 필요 없으며 저변형 공정임.
동일한 다섯 가지 처리 공정을 아래에 공정 트리로 정리하였으며, 각 공정이 사용하는 매체부터 도달하는 경화층 깊이까지 나타냅니다.
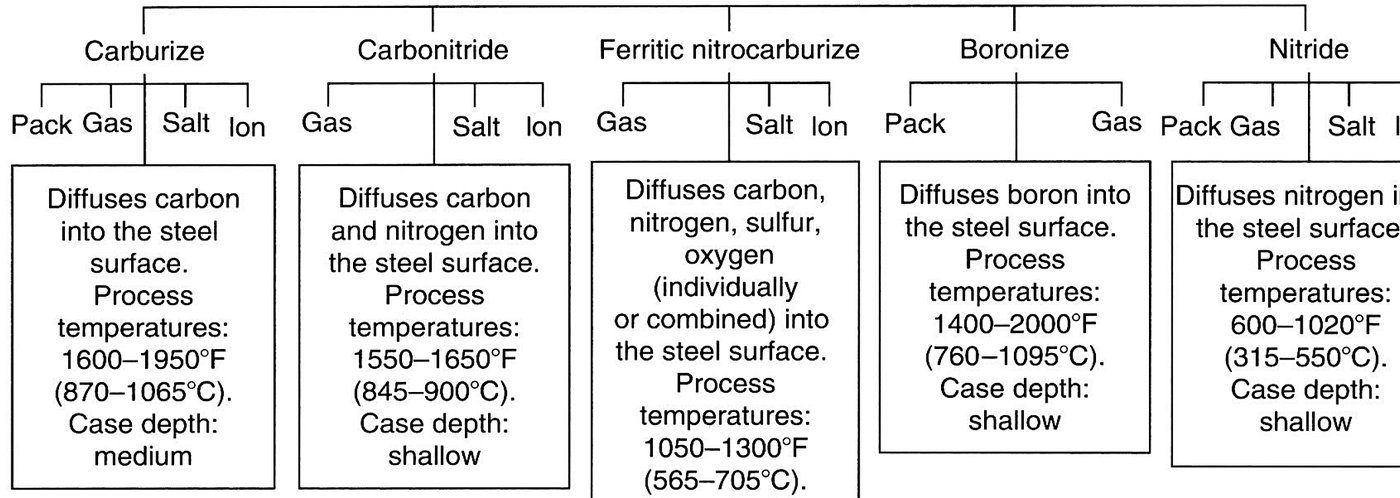
담금질이 계열을 구분하는 기준임
침탄과 탄질화는 760~1090 °C에서 탄소 또는 탄소와 질소를 표면으로 확산시킨 후 담금질하여 경화함. 침탄은 저탄소강의 표면 탄소를 약 0.2 wt% 기저에서 0.8~1.0 wt% C의 케이스로 증가시키며, 케이스는 인성 있는 저탄소 심부 위에 고탄소 마르텐사이트가 됨. 탄질화는 더 낮은 온도인 760~870 °C에서 동일한 개념에 질소를 추가하며, 이는 원본에서 침탄보다 변형이 적고 케이스가 약간 더 단단하다고 제시하는 이유임.
질화는 다른 방식을 따름. 질소는 500~550 °C 사이에서 도입되며, 이는 페라이트강의 Ac1 이하이므로 강이 오스테나이트화되지 않고 담금질이 필요 없으며 변형 및 치수 제어가 그에 상응하게 우수함. 대가는 시간임: 원본에서는 이 공정을 느리다고 하며 일반적으로 배치 작업임. 질화는 이미 담금질 및 템퍼링된 강에 적용되며, 내마모성, 내피로성 및 스테인리스강을 제외한 내식성을 향상시킴.
케이스 구조는 어떤 강종이 가장 잘 반응하는지 설명함. 질화는 확산 영역, 즉 질화물 석출물과 고용체 내 질소를 포함한 원래 심부 구조와, 선택적으로 그 위에 금속간 화합물 γ′-Fe4N 및 ε-Fe2-3N의 화합물 영역을 생성함. 알루미늄, 크롬, 바나듐, 텅스텐 또는 몰리브덴을 함유한 강은 질화 온도에서 안정한 질화물을 형성하며, 이는 질화강이 가장 단단한 케이스를 제공하고 대부분의 공구강이 잘 반응하는 이유임.
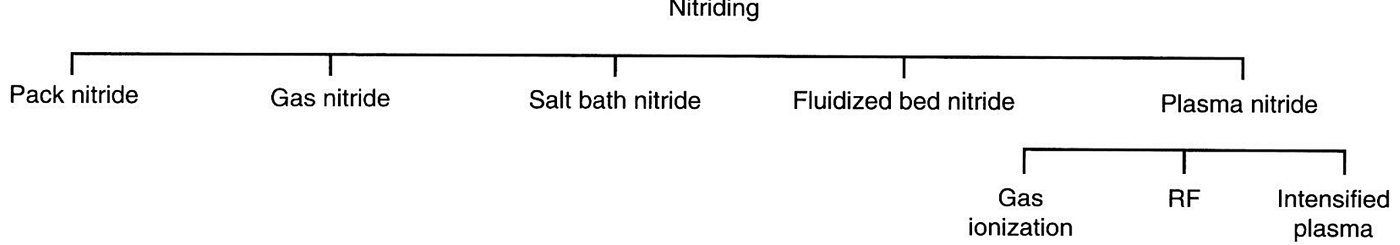
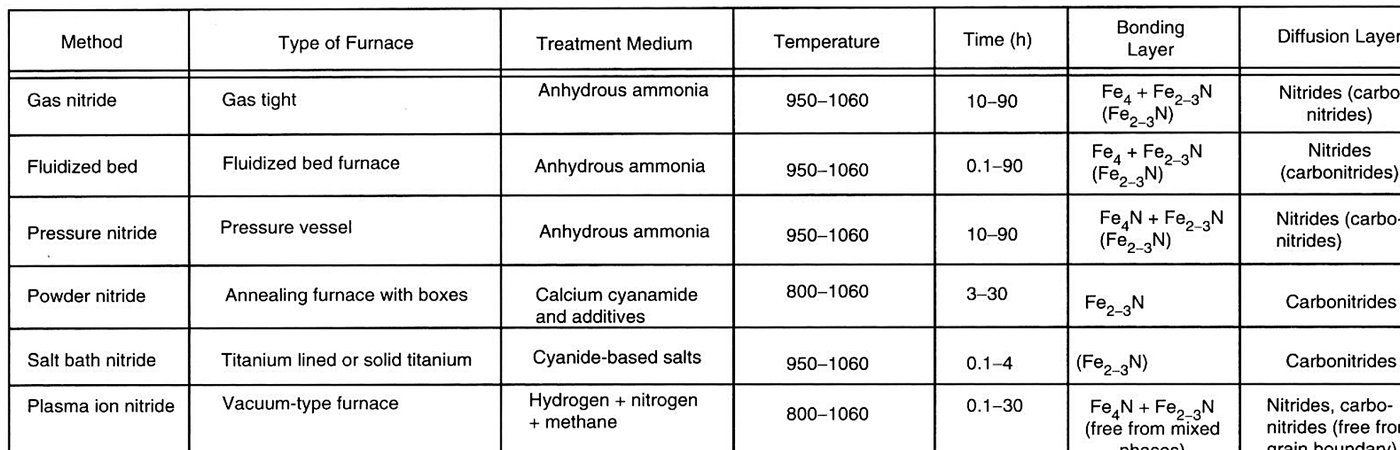
Nitriding itself comes in five shop-floor variants, and the choice between them is about equipment and control rather than about the layer that forms.
어떤 공구강이 질화되는가
원본에서는 특정 용도로 질화되는 강종을 나열함. 공구강 항목은 5% 크롬 열간 금형강 H11, H12 및 H13, 공기 경화 공구강 A2, A6, D2, D3 및 S7, 그리고 고속도 공구강 M2 및 M4임. 이들 모두는 먼저 담금질 및 템퍼링되며, 질화 사이클은 그 반대가 아니라 템퍼링 온도를 따름.
| 강종 계열 | 원본에서 나열한 강종 |
|---|---|
| 알루미늄 함유 저합금강 | Nitralloy 강종 |
| 중탄소 크롬 저합금강 | 4100, 4300, 5100, 6100, 8600, 8700 및 9800 계열 |
| 저탄소 크롬 저합금강 | 3300, 8600 및 9300 계열 |
| 5% Cr 열간 금형강 | H11, H12 및 H13 |
| 공기 경화 공구강 | A2, A6, D2, D3 및 S7 |
| 고속도 공구강 | M2 및 M4 |
| Nitronic 스테인리스강 | 30, 40, 50 및 60 |
| 페라이트계 및 마르텐사이트계 스테인리스강 | 400 및 500 계열 |
원본에서 특정 용도로 질화 가능하다고 명시한 강. 모든 경화 가능한 강은 질화 전에 담금질 및 템퍼링되어야 하며, 공정은 이전 열처리가 심부 특성을 설정한 온도 이하에서 수행됨.
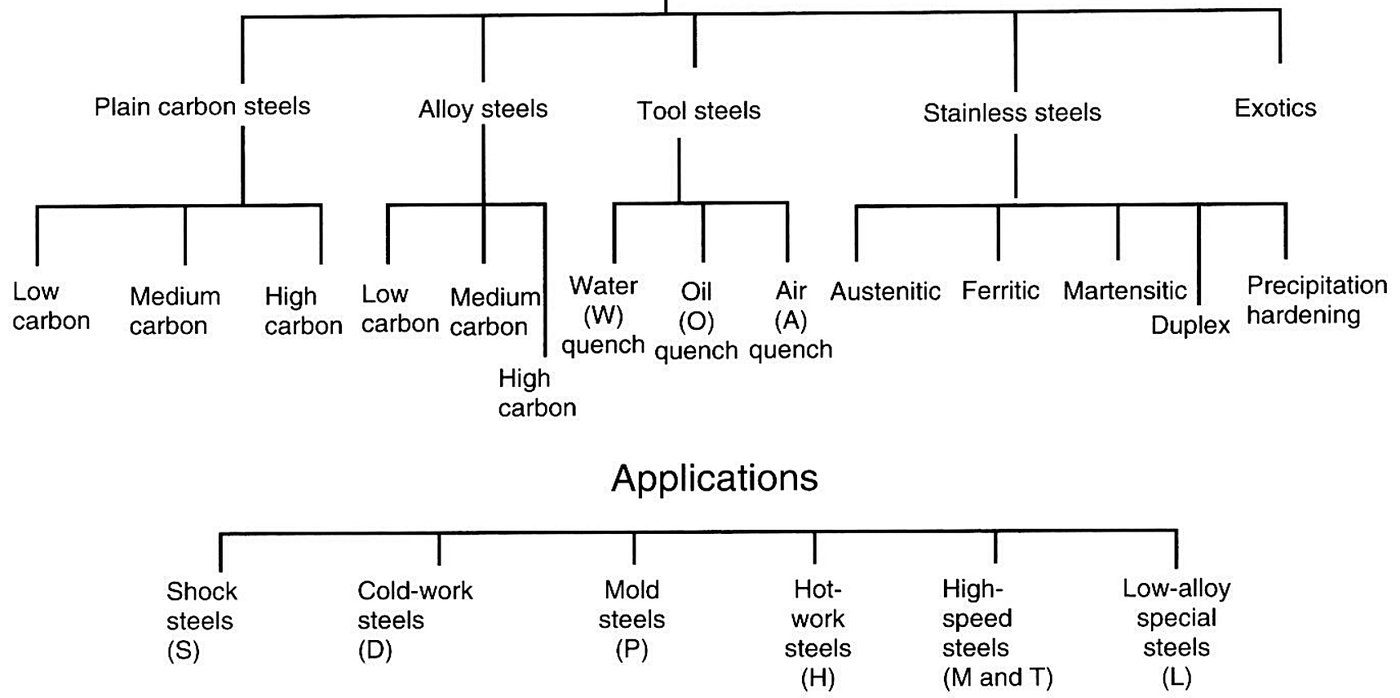
The steels that are nitrided for specific applications are listed below, and the tool steel families are on the list.
유효 케이스 깊이는 50 HRC에서 측정함
하나의 정의가 케이스 깊이에 관한 대부분의 논쟁을 해결함. 확산된 원소는 갑자기 멈추지 않으므로, 원본에서는 유효 케이스 깊이를 경도가 50 HRC 미만으로 떨어지는 깊이로 정의함. 고객이 0.5 mm 케이스를 요청할 때, 그것이 인용되는 수치이며, 케이스 검사 시 요청해야 할 수치임.
침탄 방법은 그 수치를 얼마나 잘 유지하는지에서 차이가 남. 가스 침탄은 대부분의 침탄 부품이 제조되는 방식으로, 천연가스, 프로판 또는 부탄을 사용하며, 대기의 CO 및 CO2 함량을 측정하여 탄소 포텐셜을 일정하게 유지함. 팩 및 염욕 침탄은 여전히 가끔 수행되지만 상업적 중요성은 거의 없음. 진공 침탄은 우수한 균일성, 광택 부품 및 단축된 사이클을 제공하지만, 높은 장비 비용이 단점임. 플라즈마 침탄은 산소가 없는 진공에서 실행되며, 동일한 온도에서 대기 가스 또는 진공 침탄보다 더 큰 침탄 케이스를 생성함.
For the nitriding methods themselves, the published cycle data run as follows.
팩 확산 코팅, 여기서 공구강이 주요 수요처임
패크 카뷰라이징으로 시작된 동일한 팩 세멘테이션 공정에서 알루미나이징, 실리코나이징, 크로마이징, 보로나이징 및 다이 공장에서 TD로 알려진 코팅인 타이타늄 카바이드(TiC)와 같은 확산 코팅이 탄생했습니다. 밀봉 또는 통기된 팩에 마스터 합금, 할라이드 염 활성제 및 불활성 충전재를 넣고 수 시간 동안 온도를 유지합니다. 원문 예시에서는 일반적으로 1050 °C에서 16시간 동안 유지하며, 이 동안 원소가 표면으로 확산됩니다.
아래 표의 두 행은 공구강 작업입니다. 타이타늄 카바이드(TiC)는 합금강 및 공구강에 70 HRC 이상의 2.5~12.5 µm 케이스로 적용되며, 원문에서는 컴파운드 온도가 변형을 일으킬 수 있다고 경고합니다. 보라이딩은 합금강, 공구강 및 코발트 및 니켈 합금에 적용되며, 주로 이미 경화된 공구강 위에 40~70 HRC의 12.5~50 µm 컴파운드 층을 형성하며, 공정 범위의 상한에서 동일한 변형 경고가 있습니다. 두 경우 모두 얇고 단단하며 깊이가 얕기 때문에 충격을 받는 공구보다 표면에서 마모되는 공구에 지정됩니다.
| 프로세스 | 케이스의 성질 | 공정 온도 | 일반적인 경화층 깊이 | 경화층 경도, HRC | 일반적인 모재 | 공정 특성 |
|---|---|---|---|---|---|---|
| 알루미나이징 (팩) | 확산 알루미늄 | 870-980 °C (1600-1800 °F) | 25 µm ~ 1 mm (1-40 mils) | <20 | 저탄소강 | 고온에서 내산화성을 위한 확산 코팅 |
| CVD에 의한 실리코나이징 | 확산 실리콘 | 925-1040 °C (1700-1900 °F) | 25 µm ~ 1 mm (1-40 mils) | 30-50 | 저탄소강 | 내식성 및 내마모성용, 분위기 제어가 중요 |
| CVD에 의한 크로마이징 | 확산 크롬 | 980-1090 °C (1800-2000 °F) | 25 ~ 50 µm (1-2 mils) | 저탄소강 <30, 고탄소강 50-60 | 고탄소강 및 저탄소강 | 크로마이징된 저탄소강은 저비용 스테인리스강을 생성하고, 고탄소강은 단단한 내식성 케이스를 형성합니다. |
| 타이타늄 카바이드 (TiC) | 확산 탄소 및 타이타늄, TiC | 900-1010 °C (1650-1850 °F) | 2.5 ~ 12.5 µm (0.1-0.5 mil) | >70(a) | 합금강, 공구강 | 높은 내마모성을 위한 얇은 TiC 케이스를 생성하며, 컴파운드 온도가 변형을 일으킬 수 있음 |
| 보라이딩 | 확산 붕소, 붕소 화합물 | 400-1150 °C (750-2100 °F) | 12.5 ~ 50 µm (0.5-2 mils) | 40-70 | 합금강, 공구강, 코발트 및 니켈 합금 | 단단한 컴파운드 층을 생성하며, 주로 경화된 공구강 위에 적용되고, 높은 공정 온도는 변형을 일으킬 수 있음 |
팩 세멘테이션 공정의 일반적인 특성, 원문 표에서 재현. (a) 오스테나이트화 온도에서 담금질이 필요합니다. 보로나이징 및 TiC 코팅 케이스는 경도에 도달하기 위해 담금질이 필요하지 않지만, 오스테나이트화 온도 범위에서 처리된 공구강은 기재를 경화하기 위해 여전히 담금질해야 합니다.
담금질된 케이스와 확산 케이스 중 선택
네 가지 질문이 결정합니다. 표면이 유지해야 하는 경도, 왜냐하면 카뷰라이징 및 카보나이트라이딩 케이스와 TiC 층만이 실제 깊이로 60 HRC를 초과하기 때문입니다. 케이스가 얼마나 깊어야 하는지, 왜냐하면 나이트라이딩 및 팩 코팅은 1 mm 훨씬 아래, 일반적으로 100 µm 아래에서 멈추기 때문입니다. 부품이 얼마나 변형될 수 있는지, 왜냐하면 담금질되는 모든 것은 완성된 공구를 변형시킬 수 있기 때문입니다. 그리고 공구가 이미 경화되었는지, 왜냐하면 나이트라이딩 및 보라이딩은 경화된 공구강에 일상적으로 적용되지만 카뷰라이징은 그럴 수 없기 때문입니다.
이 비교의 기반이 되는 개별 공정 페이지는 공구강 질화 가이드, 공구강의 보라이딩, 다이강의 TD 코팅 그리고 가스 침탄 및 탄소 침투. 원소를 확산시키지 않고 열만으로 표면을 경화하는 경우, 그 공정은 다음에 있습니다 공구강의 표면 경화, 그리고 그때 표면이 견뎌야 하는 것은 다음에 제시되어 있습니다 마모 설계 페이지.
이 값들을 사용하기 전에
이 페이지는 공개된 실무에 대한 참고 요약이며 Aobo Steel의 규격이 아닙니다. 온도, 경화층 깊이 및 경화층 경도 범위는 출처에서 인용한 것이며, 특정 부품이 도달하는 경화층은 강종, 분위기, 온도 유지 시간 및 단면에 따라 달라집니다. 출처 자체에서도 열처리 작업자는 일반적으로 차트보다는 노출 시간에 대한 경험적 데이터를 바탕으로 작업한다고 언급하고 있습니다. 최종 선정은 작업 현장에서 확인됩니다.
출처: ASM Handbook, Volume 20, Materials Selection and Design, ASM International, 1997. 공정 특성은 표면 처리가 재료 성능에 미치는 영향에 관한 문서에서 발췌했습니다(확산 처리의 경우 Table 19, 팩 세멘테이션 공정의 경우 Table 14).
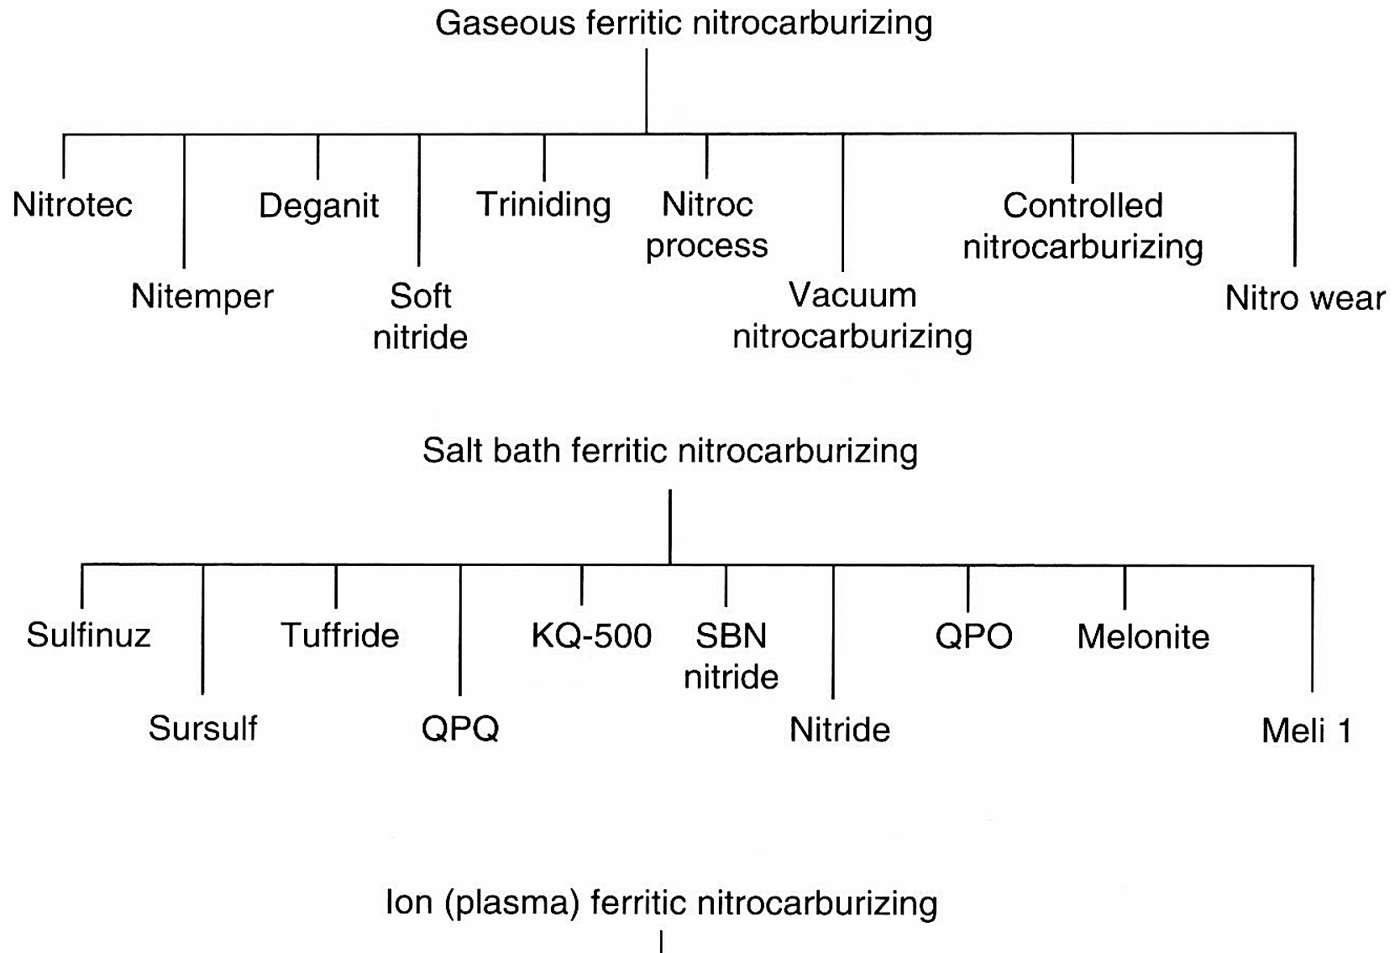
Ferritic nitrocarburizing in particular is sold under a long list of trade names, which makes quotations hard to compare.