
공구강 및 금형강의 표면 경화: 화염, 유도, 전자빔 및 레이저
국부적 표면 경화는 공구의 작업 표면 경도를 높이면서 심부는 본래의 인성을 유지하게 하며, 강에 합금 원소를 첨가하지 않고도 이를 달성합니다. 이것이 바로 이 공정의 모든 매력이자 한계입니다. 화학 성분이 변하지 않기 때문에 도달할 수 있는 경도는 해당 강종이 이미 보유한 탄소 및 합금 함량에 의해 고정됩니다. 이 페이지에서는 네 가지 공정, 각 공정이 제공하는 경화 깊이와 경도, 각 공정에 대해 출처가 승인한 공구강 강종, 그리고 공구실에서 공구강을 둘러싼 강종들의 화염 경화 반응을 설명합니다.
화학 성분을 변화시키지 않고 표면을 경화하는 네 가지 공정
이러한 의미에서 표면 경화는 국부적 열처리입니다. 표면이 오스테나이트화되고 담금질되며, 어떤 원소도 확산 침투되지 않고, 그 결과 연한 조직의 심부 위에 단단한 마르텐사이트가 형성됩니다. 상업적으로 사용되는 네 가지 공정은 화염, 유도, 전자빔 및 레이저 경화입니다. 화염과 유도는 가장 오래 사용되어 온 두 공정이며 출처가 직접 비교하는 두 공정입니다. 전자빔과 레이저는 냉각제 없이 선택된 지점을 경화하는 두 공정입니다.
| 프로세스 | 공구로의 이송 | 경화 깊이 | 적용 가능 재료 | 가열 속도 | 처리 | 부품 크기 | 적합한 용도 |
|---|---|---|---|---|---|---|---|
| 화염 | 특수 헤드가 장착된 산소-연료 토치 및 냉각 시스템 | 1.2 ~ 6.2 mm (0.050 ~ 0.250 in.) | 철계 합금, 탄소강, 합금강, 주철 | 부품당 수 초에서 수 분 | 한 번에 한 부품 | 크기 제한 없음 | 낮은 장비 비용, 대형 작업에 최적, 상당한 작업자 숙련도 필요, 눈 보호가 필요한 고온 작업 |
| 유도 | 전원 공급 장치, 수냉식 구리 인덕터, 냉각 시스템 | 0.4 ~ 1.5 mm (0.015 ~ 0.060 in.); 임펄스의 경우 0.1 mm (0.004 in.) | 화염 경화와 동일한 강종 | 1 ~ 10초 | 한 번에 한 부품 | 부품이 코일 내부에 맞아야 함 | 높은 장비 비용, 소형 작업에 최적, 매우 정밀한 제어, 설정 후에는 숙련도가 거의 필요하지 않음 |
화염 경화와 유도 경화 비교. 깊이, 속도, 부품 크기 및 비용은 출처의 비교 표에서 인용했습니다. 화염 경화는 더 깊게 도달하고, 유도는 더 빠르고 정밀하며, 두 공정 모두 동일한 강종에 사용됩니다.
표의 두 가지 특징이 대부분의 작업을 결정합니다. 화염 경화는 1.2 ~ 6.2 mm 깊이에 도달하고 부품 크기에 제한이 없어 롤, 가이드 웨이, 대형 다이 블록의 가장자리와 같은 대형 작업에 사용됩니다. 유도 경화는 0.4 ~ 1.5 mm, 임펄스 가열의 경우 0.1 mm에 도달하며 부품이 코일 내부에 맞아야 하므로 중간 크기의 생산 부품에 적합합니다. 유도는 둘 중 더 정밀하고 설정 후에는 작업자 숙련도가 훨씬 적게 필요하지만 장비 비용이 더 높습니다.
유도 경화에서 깊이는 교류 전류의 주파수가 낮아짐에 따라 증가하며, 강의 전기 저항 및 자기적 특성이 가열 거동을 변화시키므로 강종마다 다른 가열 매개변수가 필요합니다. 이는 부품이 탄소강에서 공구강으로 변경될 때 실질적인 문제입니다. 동일한 코일과 동일한 주파수가 자동으로 동일한 결과를 보장하지는 않습니다.
전자빔 및 레이저: 자기 담금질, 냉각제 불필요
전자빔 및 레이저 경화는 선택된 영역을 매우 빠르게 가열하고 공작물의 질량이 열을 전도하여 방출하게 합니다. 부품 자체가 담금질 매체이므로 관리할 오일, 물 또는 폴리머가 없고, 공작물은 거의 변형되지 않으며, 주변 재료는 영향을 받지 않습니다. 가열이 매우 빠르기 때문에 탄소 및 합금 함량은 오스테나이트에 빠르게 용해되는 형태여야 하며, 부품은 열을 방출할 수 있을 만큼 충분히 두꺼워야 합니다.
출처는 작업 견적 전에 확인할 가치가 있는 전자빔 경화의 세 가지 조건을 제시합니다. 부품 두께는 경화 깊이의 최소 10배여야 합니다. 경화 영역은 빔이 이전에 경화된 영역을 뜨임하지 않도록 간격을 두어야 합니다. 그리고 경화할 표면은 빔의 가시선 내에 있어야 하며, 10의 고진공 상태이거나-5 torr 또는 10의 차폐된 부분 진공 상태여야 합니다-2 torr.
레이저 경화는 동일한 원리로 작동하며 출력에 따라 0.75 ~ 1.3 mm (0.030 ~ 0.050 in.)의 경화 깊이에 도달하고 경도는 최대 60 HRC입니다. 진공이 필요 없고, 전자빔보다 더 넓은 경화 프로파일로 형성될 수 있으며, 빔은 광학 장치에 의해 접근하기 어려운 영역으로 유도될 수 있습니다. 주요 단점은 광학적입니다. 표면이 빔을 반사하지 않도록 종종 먼저 처리해야 합니다.
이러한 공정이 승인된 공구강
재료 목록은 화염, 유도 및 전자빔 경화에 대해 동일합니다. 출처는 1045에서 1080까지의 탄소강, 4140, 4340, 8645 및 52100과 같은 중탄소에서 고탄소 합금강, 펄라이트 기지 주철, 그리고 다음 공구강을 명시합니다: W1, W2, O1, O2, L2, L6, S1 및 S2. 여덟 가지 모두 탄소 및 합금 함량이 이미 충분히 높아 추가 첨가 없이 빔이나 토치의 열로 경화될 수 있는 강종입니다.
레이저 경화는 전자빔 경화와 유사한 경화 깊이와 재료 제약을 제공하지만, 저합금 강종에 중요한 한 가지 차이가 있습니다. 얇은 표면 영역이 매우 빠르게 가열 및 냉각되어 상대적으로 낮은 경화능의 강에서도 매우 미세한 마르텐사이트 조직을 생성합니다. 이는 강종이 공구에 적합하지만 기존 담금질에는 한계가 있을 때 고려해야 할 공정입니다.
표면에 필요한 탄소량
표면 경화는 탄소를 첨가하지 않으므로 강종의 탄소 함량이 표면이 도달할 수 있는 경도의 상한을 설정합니다. 출처는 물 담금질 후 화염 및 유도 가열에 대해 이를 도표화합니다. 달성 가능한 최소 표면 경도는 0.20% C에서 약 39 HRC에서 0.30% C에서 약 50 HRC, 0.45% C 근처에서 60 HRC로 급격히 상승한 후 평탄해져 0.60% C에서 약 62 HRC에 도달합니다. 실질적인 해석은 일반 탄소강 또는 저합금 강종이 60 HRC 표면이 현실적이려면 약 0.40 ~ 0.50% C가 필요하며, 약 0.30% C 미만에서는 담금질 방법에 관계없이 50 HRC에 도달할 수 없다는 것입니다.
이 규칙은 아래 표의 형태를 설명합니다. 60 HRC 범위의 현실적인 경화 표면을 가진 모든 강종은 중탄소에서 고탄소 강이거나 침탄층이 0.90 ~ 1.10% C로 조정된 침탄 강종입니다. 5% 크롬 열간 가공 강종과 고합금 공구강은 그 탄소 수준보다 훨씬 높기 때문에 토치나 코일로 경화할 수 있으며, 경화 깊이는 가열 장비만이 아니라 강종의 경화능에 의해 결정됩니다.
탄소가 격자에 미치는 영향이 침탄된 표면이 경화되는 이유입니다.
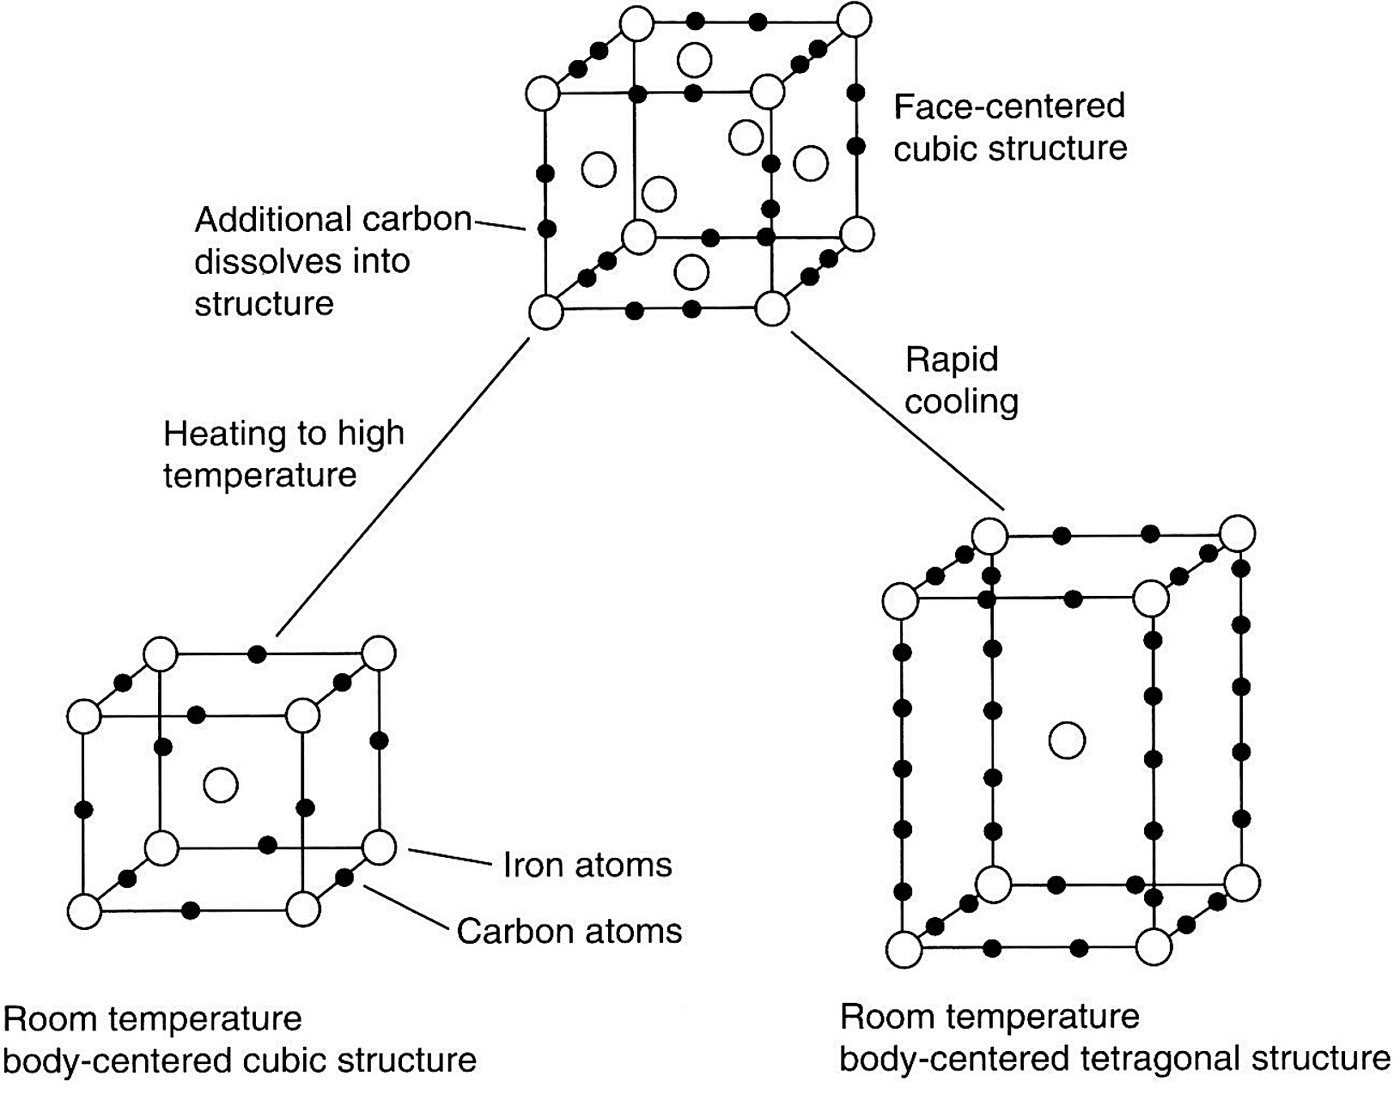
화염 경화 후 대표 경도, 강종 및 냉각제별
아래 표는 출처가 다루는 강과 주철의 화염 경화 반응입니다. 두 방향으로 읽을 가치가 있습니다. 가로 방향으로는 세 열이 냉각제가 얼마를 더해 주는지 보여 줍니다. 52100의 경우 공기와 오일 모두 55~60 HRC이고 물은 표면을 62~64 HRC로 끌어올립니다. 세로 방향으로는 탄소 함량이 무엇을 사 주는지 보여 줍니다. 물에서 담금질한 1025~1035 강의 33~50 HRC대에서 같은 담금질을 한 1080~1095 강의 62~65 HRC까지입니다.
공구강 작업에서 주목할 행은 마지막 네 개의 스테인리스 강종과 52100입니다. 420은 공기와 오일 모두에서 49~56 HRC, 440(대표값)은 55~59 HRC에 도달하며, 출처는 마르텐사이트계 스테인리스 강종에 대해 물 담금질 수치를 아예 제시하지 않습니다. 이는 이 강종의 얇은 단면이 오일이나 물로 담금질할 때 균열에 취약하다는 각주와 일치합니다. 유도 경화는 화염 경화와 같은 강종 목록과 같은 반응을 사용하며, 위 비교표에 나온 더 얕은 깊이를 갖습니다.
| 재료 | 공기(a) | 기름(b) | 수냉(b) |
|---|---|---|---|
| 탄소강 | |||
| 1025-1035 | . . . | . . . | 33-50 |
| 1040-1050 | . . . | 52-58 | 55-60 |
| 1055-1075 | 50-60 | 58-62 | 60-63 |
| 1080-1095 | 55-62 | 58-62 | 62-65 |
| 1125-1137 | . . . | . . . | 45-55 |
| 1138-1144 | 45-55 | 52-57(c) | 55-62 |
| 1146-1151 | 50-55 | 55-60 | 58-64 |
| 보통 탄소강의 침탄 강종(d) | |||
| 1010-1020 | 50-60 | 58-62 | 62-65 |
| 1108-1120 | 50-60 | 60-63 | 62-65 |
| 합금강 | |||
| 1340-1345 | 45-55 | 52-57(c) | 55-62 |
| 3140-3145 | 50-60 | 55-60 | 60-64 |
| 3350 | 55-60 | 58-62 | 63-65 |
| 4063 | 55-60 | 61-63 | 63-65 |
| 4130-4135 | . . . | 50-55 | 55-60 |
| 4140-4145 | 52-56 | 52-56 | 55-60 |
| 4147-4150 | 58-62 | 58-62 | 62-65 |
| 4337-4340 | 53-57 | 53-57 | 60-63 |
| 4347 | 56-60 | 56-60 | 62-65 |
| 4640 | 52-56 | 52-56 | 60-63 |
| 52100 | 55-60 | 55-60 | 62-64 |
| 6150 | . . . | 52-60 | 55-60 |
| 8630-8640 | 48-53 | 52-57 | 58-62 |
| 8642-8660 | 55-63 | 55-63 | 62-64 |
| 합금강의 침탄 강종(d) | |||
| 3310 | 55-60 | 58-62 | 63-65 |
| 4615-4620 | 58-62 | 62-65 | 64-66 |
| 8615-8620 | . . . | 58-62 | 62-65 |
| 마르텐사이트계 스테인리스강 | |||
| 410, 416 | 41-44 | 41-44 | . . . |
| 414, 431 | 42-47 | 42-47 | . . . |
| 420 | 49-56 | 49-56 | . . . |
| 440(대표값) | 55-59 | 55-59 | . . . |
| 주철(ASTM 등급) | |||
| 30급 | . . . | 43-48 | 43-48 |
| 40급 | . . . | 48-52 | 48-52 |
| 45010급 | . . . | 35-43 | 35-45 |
| 50007, 53004, 60003 | . . . | 52-56 | 55-60 |
| 80002급 | 52-56 | 56-59 | 56-61 |
| 60-45-15급 | . . . | . . . | 35-45 |
| 80-60-03급 | . . . | 52-56 | 55-60 |
출처 표에서 그대로 옮긴, 냉각제별 강과 주철의 화염 경화 반응입니다. (a) 표시된 경도를 얻으려면 직접 가열되지 않는 부분을 가열 중에 비교적 차갑게 유지해야 합니다. (b) 얇은 단면은 오일이나 물로 담금질할 때 균열에 취약합니다. (c) 회전 또는 조합 점진 회전 방식으로 가열한 재료의 경도는 점진식 또는 고정식 가열보다 약간 낮습니다. (d) 탄소 0.90~1.10%의 침탄층 경도값입니다. 유도 경화도 같은 강종과 같은 반응을 사용합니다.
각 공정이 공구강 주문에서 차지하는 자리
선택은 보통 네 가지가 아니라 세 가지 질문으로 좁혀집니다. 경화층이 얼마나 깊어야 하는가, 즉 2 mm를 넘는 것은 화염 경화뿐이고 1.5 mm 아래에 머무는 것은 유도와 빔 공정뿐입니다. 부품이 얼마나 큰가, 즉 코일에 들어가지 않는 다이 블록은 기본적으로 화염 경화 작업입니다. 그리고 완성된 공구가 변형을 얼마나 감당할 수 있는가, 즉 네 공정 모두 표면을 담금질하고 이어지는 뜨임 단계는 선택이 아니라 공정의 일부입니다.
공정을 둘러싼 열처리 실무는 공구강 열처리 가이드에 있고, 관련 매체의 냉각 강도는 다음에서 비교합니다: 담금질 매체 냉각 속도 페이지. 열이 아니라 확산 원소로 표면을 바꾸는 경우, 침탄과 질화 및 팩 확산 코팅 중 선택은 다음에서 다룹니다: 케이스 경화 공정 비교 페이지, 그리고 표면 성능의 침식과 마모 측면은 다음에서 다룹니다: 마모 설계 페이지.
이 값들을 사용하기 전에
이 페이지는 공개된 실무를 정리한 참고 자료이며 Aobo Steel의 규격이 아닙니다. 경화층 깊이와 냉각제, 경도 범위는 출처에서 그대로 옮겼고, 특정 부품이 도달하는 경도는 강종과 단면, 가열 장비, 그리고 뒤따르는 뜨임 사이클에 달려 있습니다. 출처 표에서 대시로 표시된 값은 다른 강종에서 채워 넣지 않고 여기서도 대시로 두었습니다. 최종 선정은 실제 작업에서 확인합니다.
출처: ASM Handbook, Volume 20, Materials Selection and Design, ASM International, 1997. 표면 경화와 화염 경화 반응은 표면 처리가 재료 성능에 미치는 영향에 관한 글(Table 17, Table 18, Fig. 14)에서 가져왔습니다.