
Macroataque de barras de acero para herramientas y segregación de carburos
Un macroataque de un disco de acero para herramientas responde a las preguntas que un certificado no puede. Muestra si el carburo está distribuido uniformemente en la sección, si el centro de la barra se ha segregado, hasta qué profundidad templó el acero y si hay grietas, porosidad o hileras de inclusiones en la pieza. Esta página recopila las secciones macroatacadas publicadas para barras de acero para herramientas, los anillos de profundidad de capa de W1 que indican la templabilidad, y la segregación de carburos encontrada en el centro de M2 y barras T1 de acero rápido a medida que aumenta el diámetro, junto con los reactivos de ataque y las normas con las que se juzga la lectura.
Para qué sirve un macroataque
La selección de probetas sigue la posición del lingote de la que provino la barra. Se cortan discos de 12 a 25 mm de las ubicaciones del palanquín o del desbaste que corresponden a la parte superior e inferior del lingote, y a veces del centro. El material suele ser duro, porque no siempre se le da un recocido completo al palanquín antes de enviarlo, por lo que seccionar un disco de acero para herramientas requiere más trabajo que seccionar uno de acero al carbono. Un disco transversal es la opción habitual para un control de calidad general y un disco longitudinal es el que se debe tomar cuando la cuestión es la fibra de deformación o la segregación.
El macroreactivo utilizado para el trabajo de calidad en acero para herramientas es partes iguales de ácido clorhídrico y agua a 70 a 80 °C, mantenido durante 15 a 45 min. Revela segregación, grietas, porosidad, inclusiones como sulfuros de manganeso, líneas de flujo, descarburación o carburación superficial y variación de dureza. El macroataque a temperatura ambiente con ácido nítrico acuoso al 10% también es común y se utiliza sobre una superficie esmerilada lisa durante hasta unos minutos, donde el objetivo es una condición superficial como descarburación, profundidad cementada o nitrurada, una capa endurecida o daño por rectificado. Pequeñas secciones pulidas atacadas con nital al 2 a 5% revelan las mismas condiciones superficiales donde un ataque ácido en caliente no es práctico.
Profundidad de capa en acero para herramientas de temple en agua
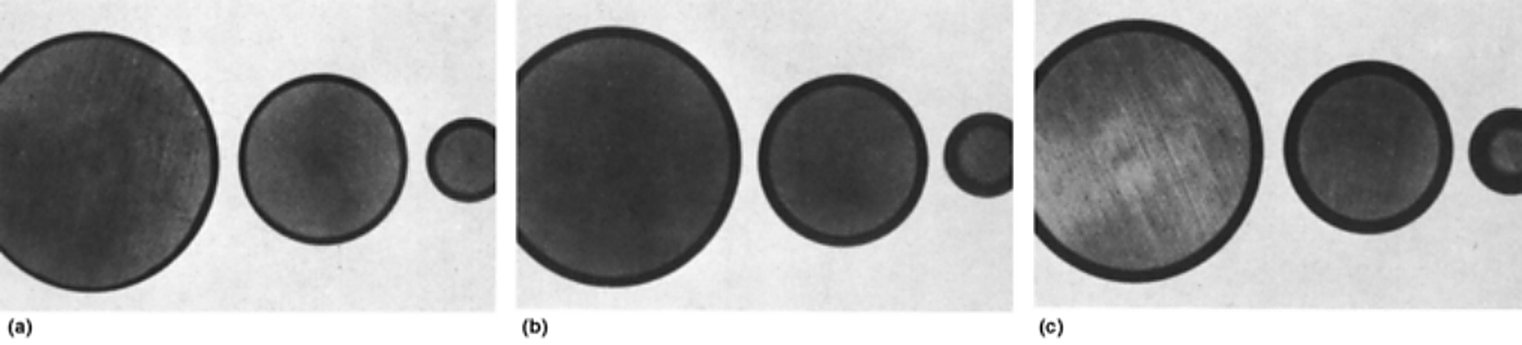
El uso más claro del ataque ácido en caliente sobre un acero para herramientas es leer la templabilidad de un disco. Las tres barras a continuación provienen del mismo grado en tres niveles de templabilidad, templadas de la misma manera, y el anillo negro es la capa endurecida. En la barra de 25 mm el anillo llega al centro. En la barra de 50 mm no lo hace, y en la barra de 75 mm el núcleo sin templar es la mayor parte de la sección, que es el dato que un taller de matrices debe conocer antes de pedir el bloque.
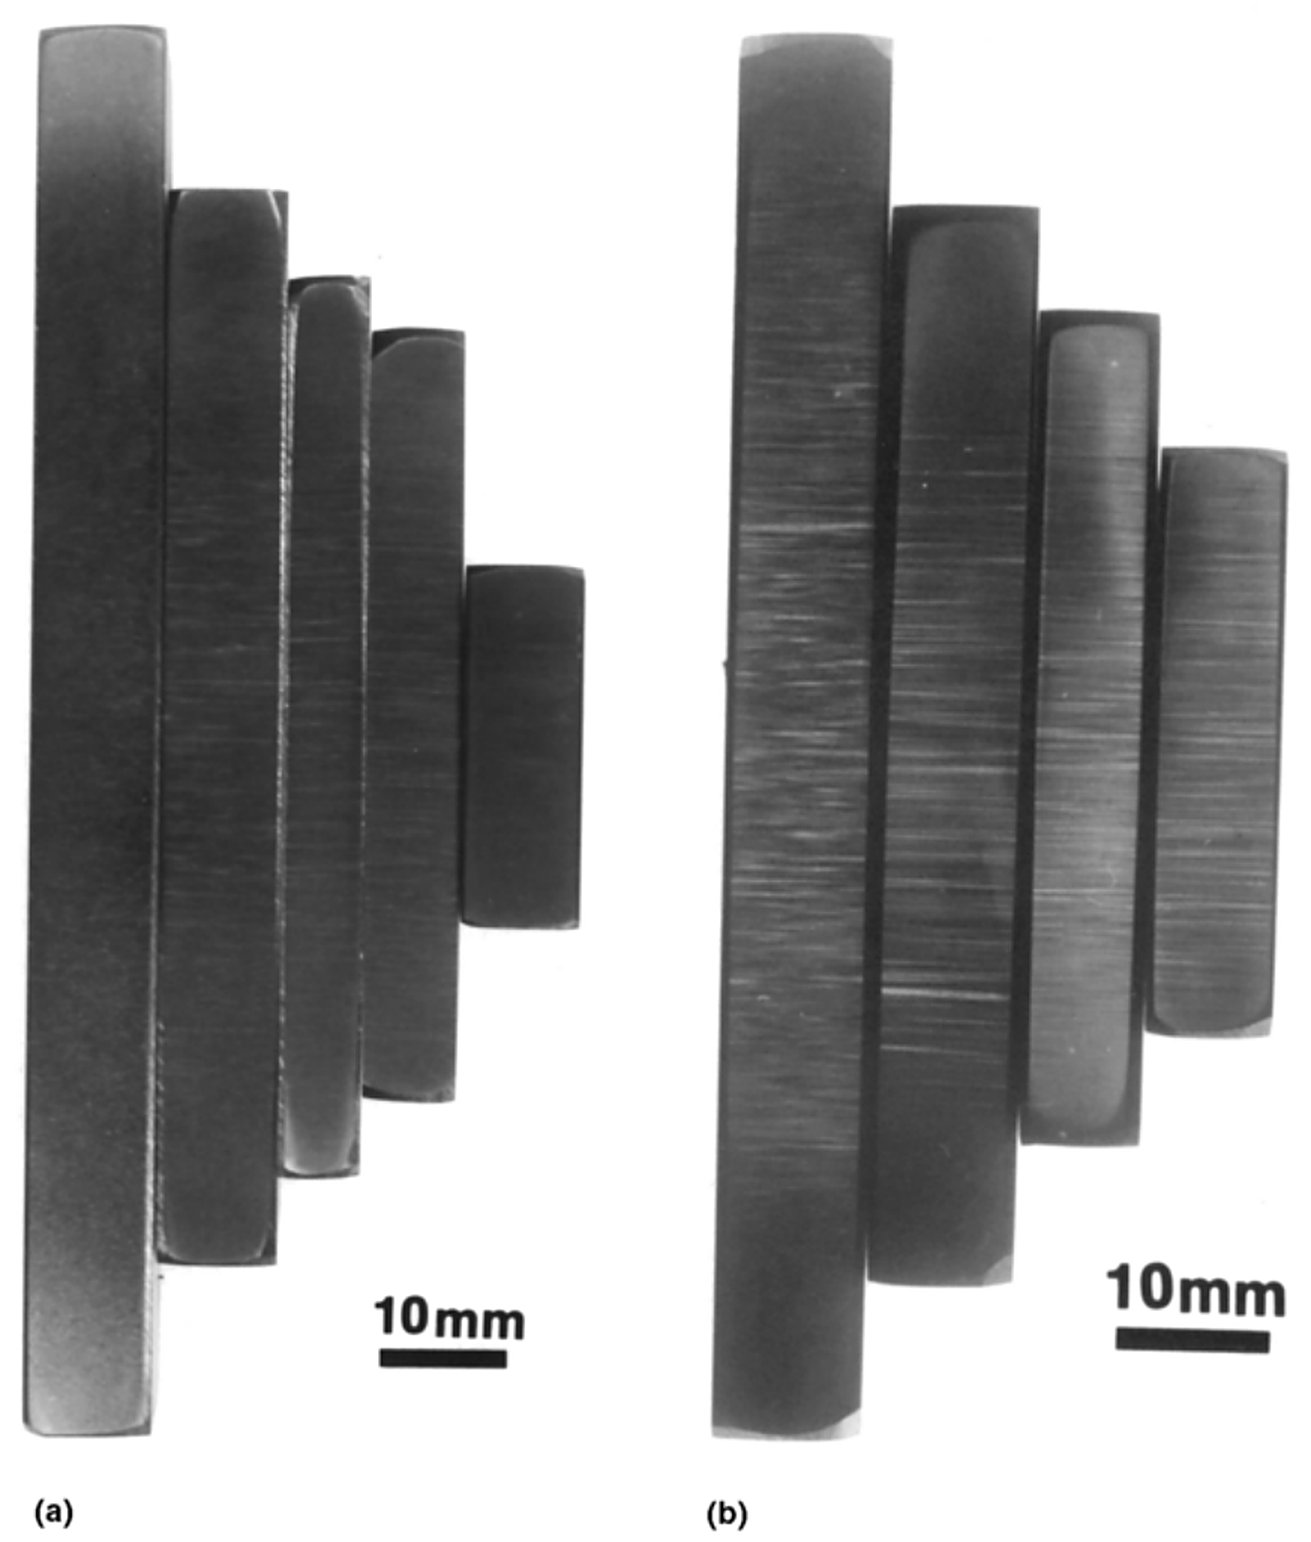
Segregación de carburos en barras de acero rápido
El acero rápido es donde el macroataque se gana su lugar. La distribución de carburos en un plano longitudinal es visible en el propio disco atacado, sin microscopio, y el patrón le dice al comprador si la barra provino de un lingote trabajado adecuadamente o del centro segregado de uno grande. El par de discos a continuación son los mismos dos grados con diámetro creciente, atacados con nital al 10%.
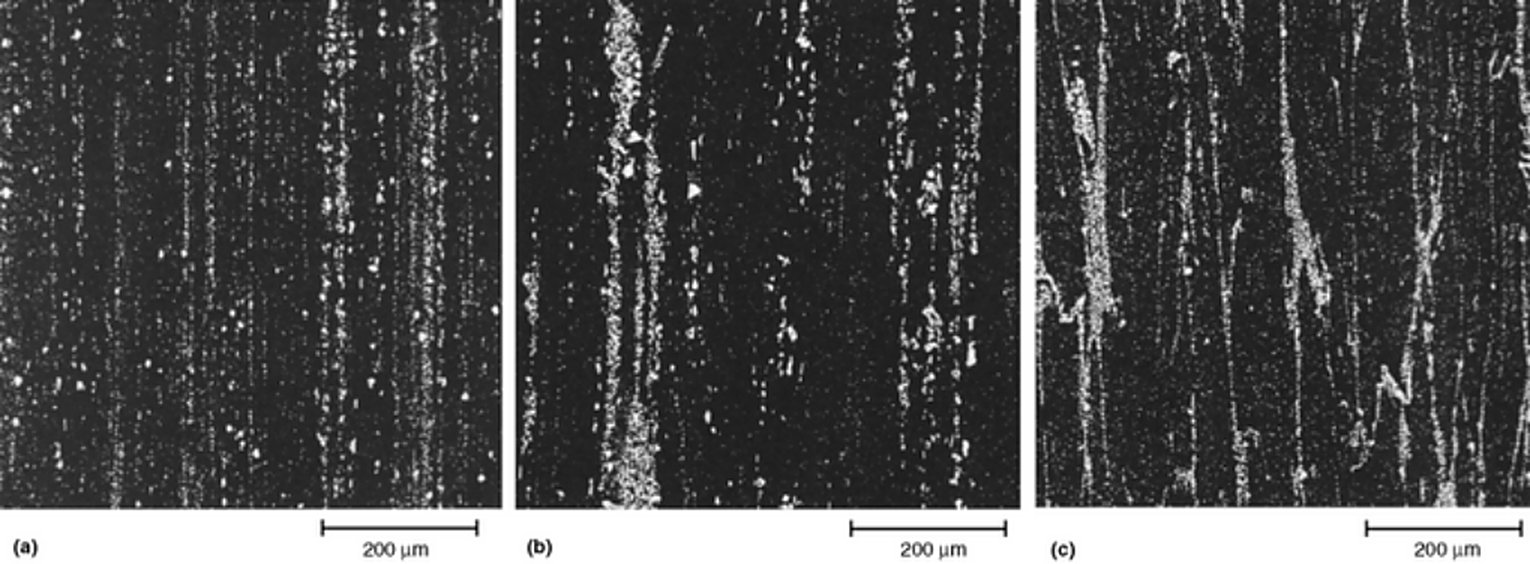
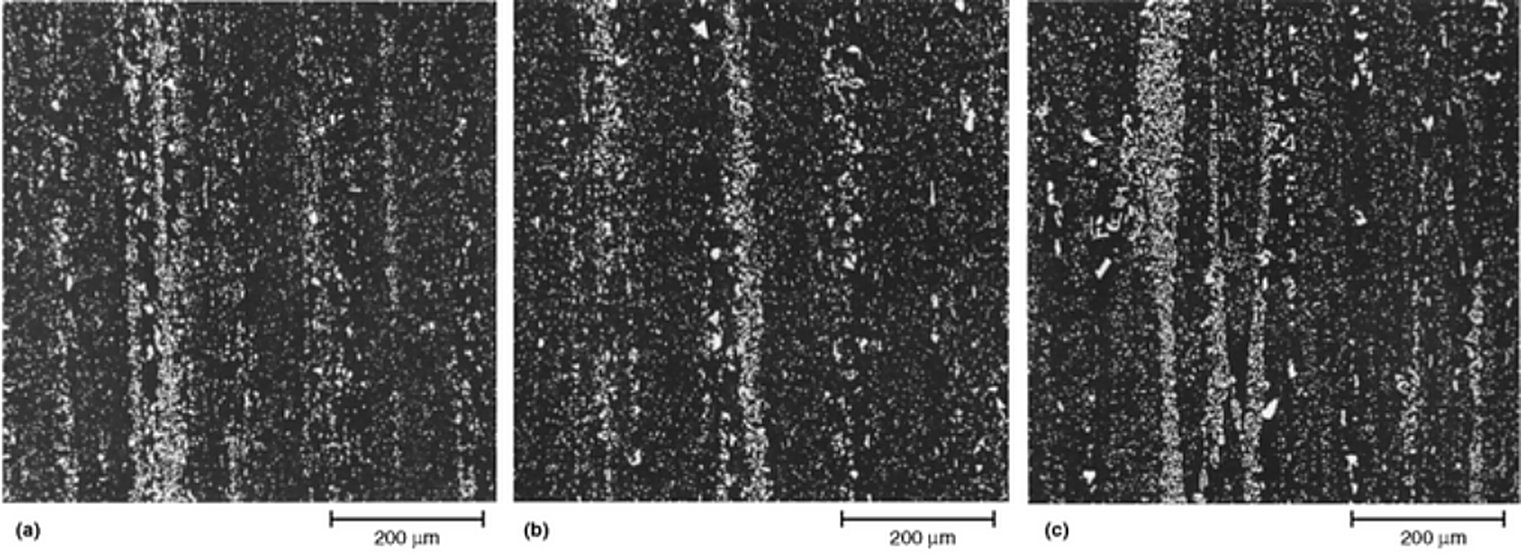
Los mismos dos grados bajo el microscopio muestran lo que significa el patrón del disco en el centro de la sección. Las bandas y hileras de carburos se acumulan en el último metal en solidificar, que es el centro de una barra redonda, y el tamaño de ese núcleo segregado crece con el diámetro. Las herramientas fabricadas a partir del centro de una barra grande de M2 llevan una red de carburos que una barra más pequeña del mismo grado no tiene, y esa red es donde primero se astilla un filo de corte o se agrieta una matriz.
Las respuestas prácticas a un centro segregado son la refusión por electroescoria y la pulvimetalurgia. La refusión refina el carburo y reduce la segregación por debajo del nivel que el macroataque puede clasificar, que es por lo que la segunda edición de la misma especificación se aplica a barras refundidas, y la acero para herramientas refundido por electroescoria página expone qué cambia en el certificado. Un grado de pulvimetalurgia elimina la estructura del lingote por completo.
Impresiones de azufre y ensayos de fractura
Se realizan dos verificaciones adicionales en los mismos discos. El ensayo de impresión de azufre mapea la distribución de los sulfuros de manganeso, que el ataque ácido solo puede insinuar, y es la verificación que se debe solicitar cuando un acero para herramientas se mecaniza en una línea de producción y las hileras de sulfuro importan para el control de viruta. La segunda verificación es fracturar un disco de ataque transversal endurecido y leer la fractura, porque las hileras de inclusiones de óxido y el grafito se asientan en la cara de fractura orientada longitudinalmente. La cara fracturada a menudo se calienta primero a un color de revenido azul, ya que los óxidos sin color entonces resaltan contra la fractura oscura.
Las normas con las que se juzga la lectura
Un disco macroatacado se clasifica contra una carta de referencia impresa en lugar de describirse con palabras, por lo que las cuatro normas a continuación son las citadas para el trabajo en acero para herramientas. Un proveedor que informa un resultado de macroataque sin nombrar la norma no ha informado nada que un comprador pueda comparar con la siguiente colada.
| Estándar | Título impreso en la fuente | Dónde se aplica |
|---|---|---|
| ASTM A561 | Práctica recomendada para el ensayo de macroataque de barras de acero para herramientas | El procedimiento de macroataque con ácido en caliente y las cartas de severidad utilizadas para clasificar una barra de acero para herramientas |
| ASTM A604 | Ensayo de macroataque de barras y palanquines de acero refundido por electrodo consumible | El mismo ensayo sobre producto refundido, donde la segregación a encontrar es más fina |
| ASTM E381 | Método estándar de ensayo de macroataque de barras, palanquines, desbastes y forjados de acero | El método general de macroataque de acero, utilizado cuando una barra de acero para herramientas se compara con otra forma de producto |
| MIL-STD-430A | Normas de macrografía para barras, palanquines y desbastes de acero | El conjunto de referencia de macrografías con el que se juzga la severidad del ataque |
Fuente, ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels (G.F. Vander Voort), referencias citadas en la sección de macroexamen. Los títulos se reproducen tal como están impresos.
Dónde verificar el resto de la barra
Las estructuras que un disco no muestra son las de las páginas que siguen a esta. La microestructura del acero para herramientas la página contiene las micrografías de las condiciones recocida, laminada en caliente y endurecida para los mismos grados, la tipos de carburo y dureza la página indica de qué carburo está compuesta la segregación, y la verificación de calidad la página es donde estos ensayos se ubican en un pedido.
Compilado del ASM Handbook, Volumen 9, Metallography and Microstructures, artículo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (sección de macroexamen, Fig. 1 a Fig. 4 y las normas citadas allí). Cada leyenda se leyó de la capa de texto buscable del archivo y se verificó contra la lámina impresa, y cada lámina se recortó del archivo a 1,5 veces su ancho en píxeles impreso. Las láminas y la tabla de normas son un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel, por lo que se debe confirmar el grado, el diámetro de la barra y la severidad de aceptación con el certificado del fabricante antes de realizar un pedido basado en un resultado de macroataque.