
Tipos y dureza de los carburos en el acero para herramientas
Las partículas que aportan la resistencia al desgaste de un acero para herramientas son los carburos de aleación, y cada tipo tiene su propia química, estructura cristalina y dureza. Esta página enumera los carburos que se encuentran en los aceros para herramientas de trabajo en frío y rápidos, la dureza que alcanza cada uno, el contenido de aleación que lo produce y la manera en que el tipo, el tamaño y la distribución de los carburos determinan lo que soportará la herramienta terminada.
Tipos de carburos, estructura cristalina y dureza
Los carburos se presentan en la notación MxCy utilizada para los carburos complejos, donde el lado metálico es una mezcla rica en un elemento en lugar de un compuesto puro. La línea de la martensita es la matriz endurecida en la que se encuentran los carburos, mostrada a escala.
| Carburo | Elemento principal | Carburo puro | Sistema cristalino | Parámetros de red | Dureza |
|---|---|---|---|---|---|
| MC | Niobio | NbC | Cúbica centrada en las caras | a = 4.47 Å | 2300 HV |
| MC | Vanadio | V4C3 | Cúbica | a = 4.16 Å | 2000 HV |
| M2C | Molibdeno | Mo2C | Hexagonal | a = 3.01 Å, c = 4.74 Å | 1800 HV |
| M7C3 | Cromo | Cr7C3 | Hexagonal | a = 13.90 Å, c = 4.52 Å | 1600 HV |
| M6C | Tungsteno o molibdeno | Fe3Mo3C | Cúbica | a = 11.12 Å | 1500 HV |
| M3C | Hierro | Fe3C | Ortorrómbica | a = 5.06 Å, b = 6.74 Å, c = 4.50 Å | 1100 HV |
| Martensita | Referencia de la matriz | Acero con 0,8 % C | Tetragonal | a = 2.85 Å, c = 2.95 Å | 900 HV |
Fuente: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Tabla 5.2, que recopila los valores de las referencias de cristalografía y dureza allí indicadas. Los parámetros de red son valores a temperatura ambiente para el carburo puro.
Qué elemento retiene su carbono con mayor fuerza
La energía libre de formación ordena los elementos formadores de carburos. Un valor más bajo significa que el elemento extrae el carbono de la solución con más fuerza, por lo que el carburo se forma antes y se disuelve menos durante la austenización.
| Elemento | Carburo | Energía libre de formación (kJ por mol de C) |
|---|---|---|
| Titanio | TiC | −170 |
| Niobio | NbC | −135 |
| Vanadio | VC | −42 |
| Tungsteno | WC | −35 |
| Cromo | Cr7C3 | −33 |
| Cromo | Cr23C6 | −20 |
| Molibdeno | Mo2C | −5 |
| Hierro | Fe3C | +15 |
| Manganese | Mn3C | +20 |
| Cobalt | Co2C | +35 |
| Níquel | Ni3C | +65 |
Fuente: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figura 3.10. Los valores corresponden a temperatura ambiente y 1 % de actividad del metal, expresados por mol de carbono. Cuanto menor es el valor, más fuerte es el carburo.
Interpretación de la clasificación
El orden explica el comportamiento en el taller de estos aceros. Los carburos de cromo son los más fáciles de disolver, el molibdeno le sigue, y los carburos MC son los que más resisten la disolución, con el carburo de niobio por encima del carburo de vanadio. Por eso una matriz de D2 puede austenizarse en el rango habitual y seguir llena de carburos de cromo, mientras que los carburos de vanadio de un acero rápido necesitan temperaturas cercanas al sólido para entrar en solución.
Se derivan dos consecuencias para la herramienta terminada. Los carburos que permanecen sin disolver sostienen la resistencia al desgaste, y los carburos que se disuelven alimentan la respuesta al revenido, lo que eleva la dureza después del revenido. El equilibrio entre ambos lo fija la temperatura de austenización, y el efecto de esa temperatura sobre la disolución de carburos se desarrolla en la página de austenización del D2.
Cuándo permanece un carburo en el acero
Una adición de aleación se disuelve en la austenita solo hasta un límite. Todo lo que supera ese límite permanece como carburo no disuelto, que es como los carburos resistentes al desgaste sobreviven al tratamiento térmico. Con 1% C, los límites aproximados son estos.
| Elemento | Permanece en solución hasta aproximadamente | El exceso forma |
|---|---|---|
| Tungsteno | 3% W | M6C |
| Molibdeno | 3% Mo | M2C y M6C |
| Vanadio | 0.5% V | MC |
| Niobio | 0.01% Nb | MC |
Fuente: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Sección 5.3.2. Los límites disminuyen a medida que aumenta el contenido de carbono, porque el carbono compite con los elementos de aleación por los mismos sitios en solución.
Qué carburos aparecen en cada grado
Las familias a continuación cubren los aceros para herramientas de suministro normal. El contenido de carburos indicado corresponde a la condición endurecida y revenida a la dureza de trabajo habitual.
| Grado | Tipo | Contenido de carburos en la herramienta terminada | Tipo de carburo |
|---|---|---|---|
| Aceros para trabajo en frío | |||
| O1, O2 | Temple en aceite | Prácticamente ninguno. La martensita revenida sostiene por sí sola la resistencia al desgaste. | Fe3C del revenido, sin partículas sin disolver |
| A2 | Temple al aire, aleación media | Bajo. El 5 % de Cr y el 1 % de C permanecen mayormente en solución a las temperaturas normales de temple. | M7C3 |
| DC53 y grados con 8 % de Cr | Temple al aire, 8 % de Cr | Carburos más finos y menos numerosos que en el D2, por lo que la tenacidad es mayor y la microestructura se pule mejor. | M7C3 |
| D2 | Alto cromo, 12 % de Cr | Alrededor de 13 % en volumen en el estado endurecido y revenido, y el carburo más común en el acero para herramientas de trabajo en frío. | M7C3 |
| D3, D6 | Alto carbono, alto cromo | Hasta aproximadamente 20 % en volumen. El más resistente a la abrasión de los grados de trabajo en frío y el menos tenaz. | M7C3 |
| Aceros rápidos | |||
| M2, M42 | Acero rápido al molibdeno | Hasta aproximadamente 15 % en volumen. En los grados al molibdeno, el eutéctico M2C es metaestable y se convierte en M6C. | MC con M6C |
| T1, T15 | Acero rápido al tungsteno | Hasta aproximadamente 15 % en volumen. Los grados al tungsteno forman M6C directamente durante la solidificación. | MC con M6C |
| Grados PM | pulvimetalurgia | Los mismos tipos de carburos que los grados convencionales de la misma composición química, de dos a diez veces más finos y distribuidos uniformemente. | MC con M6C |
| Aceros para trabajo en caliente y para moldes | |||
| H13, H11, P20 | Trabajo en caliente y molde de plástico | Diseñados sin carburos grandes sin disolver. Las adiciones de aleación se sitúan cerca del límite de solubilidad y actúan mediante precipitados finos durante el revenido. | Carburos y nitruros secundarios finos |
Fuentes: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), secciones 3.3 y 5.3, y la comparación de microestructuras en las figuras 5.14 y 3.25.
La cantidad, el tamaño y la distribución determinan la resistencia al desgaste
Tres factores deciden el comportamiento de una población de carburos, y se definen en dos etapas distintas. La cantidad y el tipo provienen de la composición química del grado, y el tamaño y la distribución provienen de la forma en que se fabricó el acero.
Qué hacen los tres factores
Cantidad. Más carburo significa mejor resistencia al desgaste y menor tenacidad. El límite práctico es de alrededor del 15 % en volumen en los grados normales, con un 20 % en volumen como máximo observado en los aceros suministrados. Por encima de eso, la microestructura se vuelve tan frágil que el lingote no se puede forjar ni laminar.
Tamaño. Los carburos gruesos resisten mejor la abrasión gruesa, porque las partículas abrasivas ya no pueden cortar la matriz sin encontrar una fase dura de tamaño comparable. Los carburos finos son adecuados para el desgaste adhesivo y el pulido, donde una partícula gruesa actúa como iniciador de grietas o se arranca de la superficie. Esa es la compensación práctica detrás de grados para desgaste abrasivo situados en un extremo de la escala y grados para desgaste adhesivo en el otro.
Distribución. El mismo volumen de carburo funciona mucho mejor cuando está distribuido uniformemente. Un acero fabricado por pulvimetalurgia mantiene sus carburos de dos a diez veces más finos que un grado colado de forma convencional con idéntica composición química, lo que aumenta la tenacidad y la pulibilidad sin modificar la composición química.
Una sola comparación de la fuente muestra cómo el tipo supera al volumen. Un acero experimental con 10 % de V que contiene alrededor de 15 % en volumen de carburos MC se desgasta menos que el D6 que contiene alrededor de 20 % en volumen de carburos M7C3 bajo abrasión con papel de lija grueso, porque el MC es aproximadamente el doble de duro que el M7C3. La resistencia al desgaste aumenta con la dureza del carburo antes de aumentar con el volumen de carburo.
El contenido de carbono determina la dureza que puede alcanzar un acero para herramientas, pero la estructura en la que se encuentra el carbono decide cuánto de ella se aprovecha.
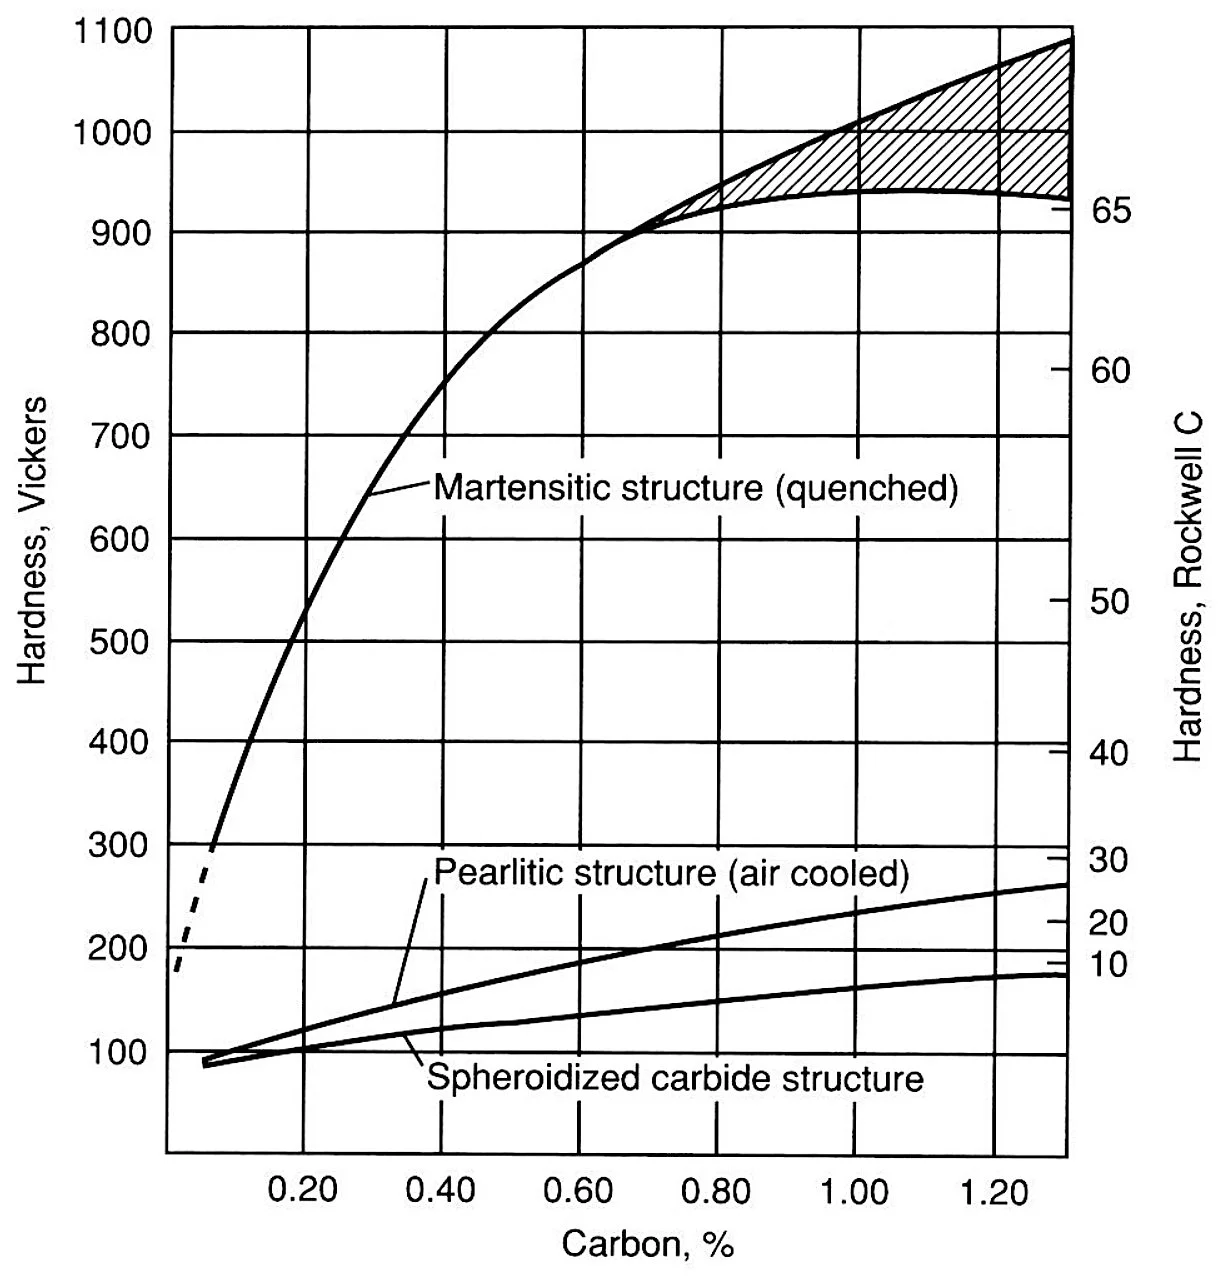
Los carburos son la mitad de partículas de la microestructura
Un acero para herramientas se interpreta mejor como una matriz endurecida más una población de partículas. La matriz determina la resistencia y la respuesta al revenido, y las partículas determinan la resistencia al desgaste abrasivo. Los grados construidos en torno a cada lado de esa división, con clasificaciones de dureza y desgaste, se recopilan en el tabla de propiedades del acero para herramientas.
El carburo de niobio es el más duro y el menos utilizado
El niobio forma el carburo más duro de la tabla y comienza a formarlo con una adición de una fracción de un porcentaje, por lo que funciona en grados con muy poco margen de aleación. La mayoría de los aceros para herramientas se desarrollaron antes de que el niobio estuviera ampliamente disponible, y la fuente lo trata más como una dirección prometedora que como una práctica actual.
Los aceros para moldes van en la dirección opuesta
Los aceros para moldes de plástico se diseñan sin carburos grandes sin disolver, porque cada partícula es un defecto de pulido potencial y una línea de ataque. Cómo se manifiesta eso en el acabado superficial, incluidos los grados que intercambian maquinabilidad por pulibilidad, se trata en la guía de pulido y texturizado.
La pulvimetalurgia cambia el tamaño, no el tipo
Un grado PM conserva la química de carburos de su equivalente convencional y solo mejora la distribución. Si la cuestión es el desgaste frente a un abrasivo fino o la pulibilidad, el PM la responde. Si la cuestión es la abrasión gruesa, la química la responde.
Confirmar antes de cotizar
La composición, el tipo de carburo y el volumen de carburos son solo de referencia general. Los valores reales varían según la norma, la acería, el número de colada y el tratamiento térmico, y el temperatura de austenización por sí solo puede disolver o retener una fracción visible de la población de carburos. Confirme con el certificado de ensayo del material (MTC) o contacte a Aobo Steel.
Páginas de referencia relacionadas
Tabla de composición del acero para herramientas · Buscador de materiales de acero para herramientas · Cómo seleccionar aceros para herramientas · Tabla de clasificación de maquinabilidad del acero para herramientas · Catálogo de aceros para herramientas · Grados equivalentes de acero para herramientas
Fuentes: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press, 2017), tabla 5.2, figura 3.10 y secciones 3.3 y 5.3. Valores contrastados con las micrografías y los datos de desgaste de los mismos capítulos. Datos de referencia solo para comparación. Confirme el grado y el tratamiento térmico con su taller de herramientas y la hoja de datos de la acería antes de la producción. Aobo Steel suministra acero para herramientas en condición recocida o preendurecida.