
Tipos de carboneto e dureza em aços para ferramentas
As partículas que conferem resistência ao desgaste a um aço para ferramentas são carbonetos de liga, e cada tipo tem sua própria química, estrutura cristalina e dureza. Esta página lista os carbonetos encontrados em aços para ferramentas de trabalho a frio e aço rápido, a dureza que cada um atinge, o teor de liga que o proporciona, e a forma como o tipo, tamanho e distribuição do carboneto determinam o que a ferramenta acabada suportará.
Tipos de carboneto, estrutura cristalina e dureza
Os carbonetos são apresentados na notação MxCy usada para carbonetos complexos, onde o lado metálico é uma mistura rica em um elemento em vez de um composto puro. A linha da martensita é a matriz endurecida na qual os carbonetos estão inseridos, mostrada para escala.
| Carboneto | Elemento principal | Carboneto puro | Sistema cristalino | Parâmetros de rede | Dureza |
|---|---|---|---|---|---|
| MC | Nióbio | NbC | Cúbica de face centrada | a = 4.47 Å | 2300 HV |
| MC | Vanádio | V4C3 | Cúbica | a = 4.16 Å | 2000 HV |
| M2C | Molibdênio | Mo2C | Hexagonal | a = 3.01 Å, c = 4.74 Å | 1800 HV |
| M7C3 | Cromo | Cr7C3 | Hexagonal | a = 13.90 Å, c = 4.52 Å | 1600 HV |
| M6C | Tungstênio ou molibdênio | Fe3Mo3C | Cúbica | a = 11.12 Å | 1500 AT |
| M3C | Ferro | Fe3C | Ortorrômbica | a = 5.06 Å, b = 6.74 Å, c = 4.50 Å | 1100 HV |
| Martensita | Referência da matriz | Aço com 0,8% C | Tetragonal | a = 2.85 Å, c = 2.95 Å | 900 HV |
Fonte: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Tabela 5.2, que reúne os valores das referências de cristalografia e dureza ali listadas. Os parâmetros de rede são valores à temperatura ambiente para o carboneto puro.
Qual elemento retém seu carbono com mais força
A energia livre de formação classifica os elementos formadores de carboneto. Um valor mais baixo significa que o elemento retira carbono da solução com mais força, de modo que o carboneto se forma mais cedo e se dissolve menos durante a austenitização.
| Elemento | Carboneto | Energia livre de formação (kJ por mol C) |
|---|---|---|
| Titânio | TiC | −170 |
| Nióbio | NbC | −135 |
| Vanádio | VC | −42 |
| Tungstênio | WC | −35 |
| Cromo | Cr7C3 | −33 |
| Cromo | Cr23C6 | −20 |
| Molibdênio | Mo2C | −5 |
| Ferro | Fe3C | +15 |
| Manganese | Mn3C | +20 |
| Cobalt | Co2C | +35 |
| Níquel | Ni3C | +65 |
Fonte: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figura 3.10. Os valores são para temperatura ambiente e 1% de atividade do metal, expressos por mol de carbono. Quanto menor o valor, mais forte o carboneto.
Interpretando a classificação
A ordem explica o comportamento desses aços no chão de fábrica. Os carbonetos de cromo são os mais fáceis de dissolver, o molibdênio vem em seguida, e os carbonetos MC resistem mais à dissolução, com o carboneto de nióbio acima do carboneto de vanádio. É por isso que uma matriz D2 pode ser austenitizada na faixa usual e ainda estar cheia de carbonetos de cromo, enquanto os carbonetos de vanádio em um aço rápido precisam de temperaturas próximas ao solidus para entrar em solução.
Duas consequências decorrem para a ferramenta acabada. Os carbonetos que permanecem não dissolvidos sustentam a resistência ao desgaste, e os carbonetos que se dissolvem alimentam a resposta ao revenimento, o que eleva a dureza após o revenimento. O equilíbrio entre os dois é definido pela temperatura de austenitização, e o efeito dessa temperatura sobre dissolução de carboneto é desenvolvido na página de austenitização do D2.
Quando um carboneto permanece no aço
Uma adição de liga se dissolve na austenita apenas até um limite. Tudo acima desse limite permanece como carboneto não dissolvido, que é como os carbonetos resistentes ao desgaste sobrevivem ao tratamento térmico. Com 1% C, os limites aproximados são estes.
| Elemento | Permanece em solução até cerca de | O excesso forma |
|---|---|---|
| Tungstênio | 3% W | M6C |
| Molibdênio | 3% Mo | M2C e M6C |
| Vanádio | 0,5% V | MC |
| Nióbio | 0,01% Nb | MC |
Fonte: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Seção 5.3.2. Os limites caem à medida que o teor de carbono aumenta, porque o carbono compete com os elementos de liga pelos mesmos sítios de solução.
Quais carbonetos ocorrem em quais graus
As famílias abaixo abrangem os aços para ferramentas de fornecimento normal. O teor de carboneto indicado é para a condição endurecida e revenida na dureza de trabalho usual.
| Grau | Tipo | Teor de carboneto na ferramenta acabada | Tipo de carboneto |
|---|---|---|---|
| Aços para ferramentas de trabalho a frio | |||
| O1, O2 | Têmpera em óleo | Praticamente nenhum. A martensita revenida sustenta a resistência ao desgaste por si só. | Fe3C do revenimento, sem partículas não dissolvidas |
| A2 | Têmpera ao ar, média liga | Baixo. Os 5% Cr e 1% C permanecem em grande parte em solução nas temperaturas normais de endurecimento. | M7C3 |
| DC53 e graus com 8% Cr | Têmpera ao ar, 8% Cr | Carbonetos mais finos e em menor quantidade que o D2, razão pela qual a tenacidade é maior e a microestrutura polе melhor. | M7C3 |
| D2 | Alto cromo, 12% Cr | Cerca de 13% em volume na condição endurecida e revenida, e o carboneto mais comum em aços para trabalho a frio. | M7C3 |
| D3, D6 | Alto carbono, alto cromo | Até cerca de 20% em volume. O mais resistente à abrasão dos graus de trabalho a frio e o menos tenaz. | M7C3 |
| Aços rápidos | |||
| M2, M42 | Aço rápido ao molibdênio | Até cerca de 15% em volume. Nos graus ao molibdênio o eutético M2C é metaestável e se converte em M6C. | MC com M6C |
| T1, T15 | Aço rápido ao tungstênio | Até cerca de 15% em volume. Os graus ao tungstênio formam M6C diretamente durante a solidificação. | MC com M6C |
| Graus PM | metalurgia do pó | Os mesmos tipos de carboneto das classes convencionais da mesma composição química, de duas a dez vezes mais finos e distribuídos uniformemente. | MC com M6C |
| Aços para trabalho a quente e para moldes | |||
| H13, H11, P20 | Trabalho a quente e molde de plástico | Projetados sem carbonetos não dissolvidos grandes. As adições de liga ficam próximas ao limite de solubilidade e atuam por meio de precipitados finos durante o revenimento. | Carbonetos e nitretos secundários finos |
Fontes: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Seções 3.3 e 5.3, e a comparação de microestrutura nas Figuras 5.14 e 3.25.
Quantidade, tamanho e distribuição determinam a resistência ao desgaste
Três fatores decidem o desempenho de uma população de carbonetos, e eles são decididos em duas etapas diferentes. Quantidade e tipo vêm da química do grau, e tamanho e distribuição vêm da forma como o aço foi fabricado.
O que os três fatores fazem
Quantidade. Mais carboneto significa melhor resistência ao desgaste e menor tenacidade. O teto prático é em torno de 15 % em volume nos graus normais, com 20 % em volume o máximo observado em aços fornecidos. Acima disso a microestrutura torna-se tão frágil que o lingote não pode ser forjado ou laminado.
Tamanho. Carbonetos grosseiros resistem melhor à abrasão grosseira, porque as partículas abrasivas não conseguem mais cortar a matriz sem encontrar uma fase dura de tamanho comparável. Carbonetos finos são adequados para desgaste adesivo e polimento, onde uma partícula grosseira atua como iniciadora de trinca ou se arranca da superfície. Essa é a troca prática por trás dos graus para desgaste abrasivo em uma extremidade da escala e dos graus para desgaste adesivo na outra.
Distribuição. O mesmo volume de carboneto funciona muito melhor quando distribuído uniformemente. Um aço produzido por metalurgia do pó mantém seus carbonetos de duas a dez vezes mais finos que um grau fundido convencional de química idêntica, o que aumenta a tenacidade e a polibilidade sem alterar a química.
Uma única comparação da fonte mostra como o tipo supera o volume. Um aço experimental com 10 % de V contendo cerca de 15 % em volume de carbonetos MC desgasta menos que o D6 contendo cerca de 20 % em volume de carbonetos M7C3 sob abrasão de lixa grossa, porque o MC é aproximadamente duas vezes mais duro que o M7C3. A resistência ao desgaste aumenta com a dureza do carboneto antes de aumentar com o volume de carboneto.
O teor de carbono define a dureza que um aço ferramenta pode atingir, mas a estrutura em que o carbono se encontra determina quanto dela é efetivamente alcançado.
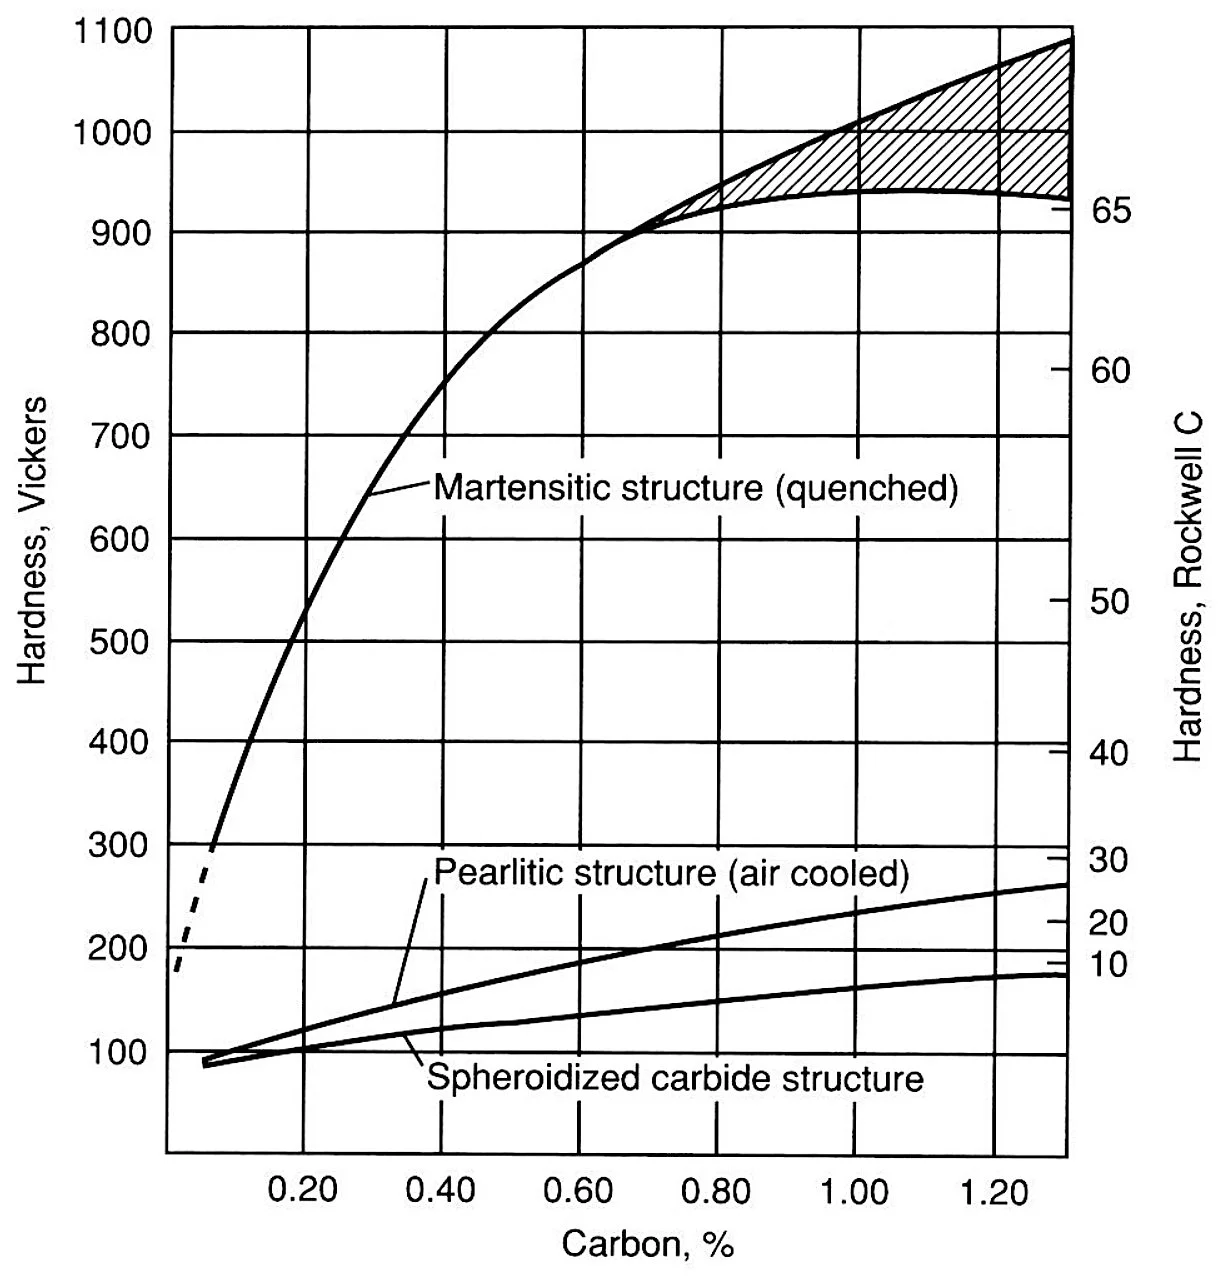
Os carbonetos são a metade particulada da microestrutura
Um aço para ferramentas é melhor interpretado como uma matriz endurecida mais uma população de partículas. A matriz define a resistência e a resposta ao revenimento, e as partículas definem a resistência ao desgaste abrasivo. Os graus construídos em torno de cada lado dessa divisão, com classificações de dureza e desgaste, estão reunidos no tabela de propriedades do aço ferramenta.
O carboneto de nióbio é o mais duro e o menos utilizado
O nióbio forma o carboneto mais duro da tabela e começa a formá-lo com uma adição de uma fração de porcento, de modo que funciona em graus com muito pouco espaço para elementos de liga. A maioria dos aços para ferramentas foi desenvolvida antes de o nióbio estar amplamente disponível, e a fonte o trata mais como uma direção promissora do que como uma prática atual.
Os aços para moldes seguem o caminho oposto
Os aços para moldes de plástico são projetados sem grandes carbonetos não dissolvidos, porque cada partícula é um defeito potencial de polimento e uma linha de ataque. Como isso se manifesta no acabamento superficial, incluindo os graus que trocam usinabilidade por polibilidade, é abordado no guia de polimento e texturização.
A metalurgia do pó muda o tamanho, não o tipo
Um grau PM mantém a química de carbonetos de seu equivalente convencional e apenas melhora a distribuição. Se a questão é desgaste contra um abrasivo fino ou polibilidade, o PM responde. Se a questão é abrasão grosseira, a química responde.
Confirme antes de fornecer um orçamento.
Composição, tipo de carboneto e volume de carboneto são apenas para referência geral. Os valores reais variam conforme a norma, usina, número de corrida e tratamento térmico, e o temperatura de austenitização sozinho pode dissolver ou reter uma fração visível da população de carbonetos. Confirme com o certificado de ensaio do material (MTC) ou entre em contato com a Aobo Steel.
Páginas de referência relacionadas
Tabela de composição de aços para ferramentas · Localizador de materiais de aço ferramenta · Como selecionar aços para ferramentas · Tabela de classificação de usinabilidade do aço ferramenta · Catálogo de aços para ferramentas · Aços equivalentes para ferramentas
Fontes: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press, 2017), Tabela 5.2, Figura 3.10 e Seções 3.3 e 5.3. Valores verificados cruzadamente com as micrografias e os dados de desgaste nos mesmos capítulos. Dados de referência apenas para comparação. Confirme o grau e o tratamento térmico com sua ferramentaria e a ficha técnica da usina antes da produção. A Aobo Steel fornece aço para ferramentas na condição recozida ou pré-endurecida.