
Guía de tratamiento térmico del acero para herramientas H11
Endurezca el H11 austenizándolo a 995–1025 °C (1825–1875 °F), enfriando al aire hasta aproximadamente 50–65 °C y luego realizando un doble revenido a 510–540 °C (950–1000 °F) durante dos horas por ciclo. El H11 es de temple al aire, por lo que nunca debe enfriarse en agua, y siempre debe revenirse inmediatamente mientras la pieza aún está caliente.
El tratamiento térmico correcto convierte la estructura blanda recocida del H11, una matriz ferrítica con carburos de aleación esferoidizados, en una estructura martensítica revenida que mantiene la resistencia y la tenacidad a temperatura elevada. La secuencia completa es recocido o alivio de tensiones para preparar la pieza, luego precalentamiento, austenización, temple y doble revenido. Qué propiedad protege cada paso se explica en la guía de propiedades y rendimiento del H11.
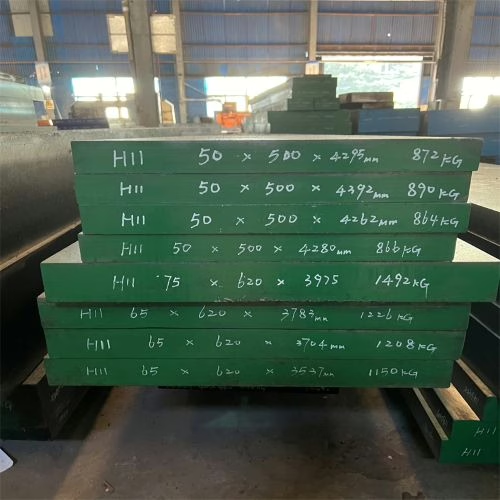
Aobo Steel suministra acero para herramientas de trabajo en caliente H11 en forma de barra forjada, placa y bloque, entregado recocido y listo para mecanizar, con certificado de colada en cada pedido. La cantidad mínima de pedido es de 5 toneladas. Envíenos sus medidas, condición y cantidades para una cotización.
Tratamiento térmico del H11 de un vistazo
| Escenario | Temperatura | Mantener o velocidad | Notas |
|---|---|---|---|
| Recocido | 845 to 900°C (1550 to 1650°F) | Enfriar en horno hasta 480 °C a ~22 °C por hora, luego enfriar al aire | Ablanda hasta aproximadamente 192–235 HB para mecanizado |
| Alivio del estrés | 650 to 675°C (1200 to 1250°F) | 1 hora por pulgada de sección | Enfriar al aire lentamente antes del endurecimiento |
| Precalentamiento | 815 °C (1500 °F) típico | Uniformizar | Agregar una primera etapa a 650 °C para piezas grandes o complejas |
| Austenitizar | 995–1025 °C (1825–1875 °F), 1010 °C típico | 20 min más 5 min por cada 25 mm | Vacío, baño de sales o atmósfera controlada |
| Medio de temple | Aire hasta 50–65 °C (125–150 °F) | Aire en reposo o corriente de aire | Temple al aire, nunca enfriar en agua |
| Revenido | 510 to 540°C (950 to 1000°F) | 2 horas por ciclo, revenir dos veces | Revenir inmediatamente mientras la pieza está caliente |
Recocido y alivio de tensiones
El recocido restaura una estructura blanda y mecanizable después de la forja o antes del reprocesamiento. Caliente lentamente hasta 845–900 °C (1550–1650 °F) bajo atmósfera controlada o empaquetado inerte para evitar la descarburación, enfríe en el horno hasta 480 °C (900 °F) a aproximadamente 22 °C (40 °F) por hora, luego enfríe al aire. El resultado es una estructura esferoidizada de aproximadamente 192–235 HB.
El alivio de tensiones elimina las tensiones de mecanizado y conformado antes del endurecimiento, por lo que la pieza se distorsiona menos. Después de un mecanizado intenso, rectificado, soldadura o EDM, caliente las piezas mecanizadas en desbaste hasta 650–675 °C (1200–1250 °F), mantenga una hora por pulgada de la sección mayor, luego enfríe lentamente al aire en reposo. Para un revenido de alivio de tensiones aplicado a una pieza ya endurecida, fije la temperatura 14–28 °C (25–50 °F) por debajo de la última temperatura de revenido para no reducir la dureza.
Endurecimiento: precalentamiento y austenización
El precalentamiento reduce el choque térmico, acorta el tiempo a alta temperatura y limita la descarburación. Precaliente a 815 °C (1500 °F) y deje que la pieza se uniformice. Para secciones grandes, intrincadas o con cambios bruscos, use un precalentamiento en dos etapas con una primera parada cerca de 650 °C (1200 °F) para llevar la pieza suavemente. Los hornos de vacío y de atmósfera controlada comúnmente usan un solo precalentamiento de 790–845 °C (1450–1550 °F).
La austenización disuelve los carburos de aleación y forma la austenita que se transforma en martensita al enfriarse. Austenice el H11 a 995–1025 °C (1825–1875 °F), con 1010 °C (1850 °F) como objetivo común. Después de que la pieza se uniformice, mantenga aproximadamente 20 minutos más 5 minutos por cada 25 mm (1 pulgada) de espesor de sección. Use un horno de vacío, baño de sales neutro o atmósfera endotérmica para proteger la superficie. El H13 se austeniza en una ventana casi igual, solo ligeramente superior a aproximadamente 1010–1040 °C, así que no asuma que el H13 necesita una permanencia mucho más caliente. Consulte nuestra [comparación H11 vs H13] para la selección de grado.
Temple
El H11 es un acero de temple al aire, lo que mantiene bajas la tensión residual y el cambio dimensional. Enfríe al aire en reposo, o use una corriente de aire para secciones más gruesas, hasta 50–65 °C (125–150 °F), luego revenga. Para secciones gruesas que no alcanzarán la dureza completa al aire en reposo, use temple interrumpido: mantenga en un baño de sales a 595–650 °C (1100–1200 °F) hasta que la temperatura sea uniforme, luego enfríe al aire. Si debe usarse aceite, retire la pieza a aproximadamente 540 °C (1000 °F) de temperatura superficial y termine el enfriamiento al aire. Nunca enfríe el H11 en agua, porque el choque térmico agrieta el acero para trabajo en caliente.
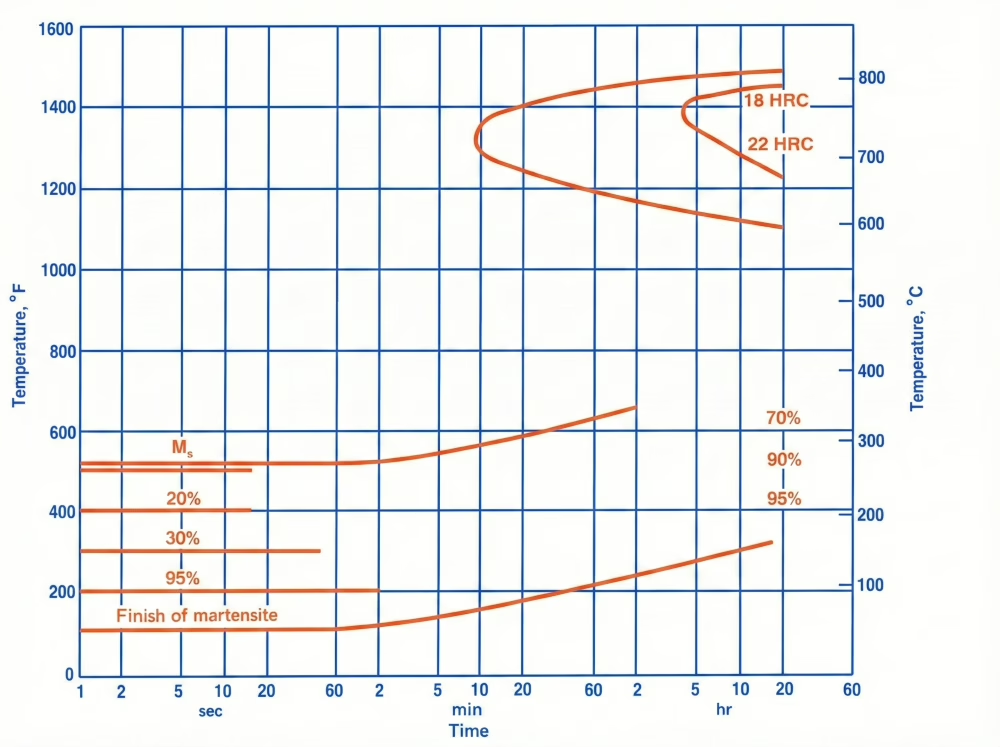
Composición química: C 0.40%, Si 1.05%, Cr 5.00%, Mo 1.35%, V 0.35%
Temperatura de austenización: 1010 °C / 1850 °F
Fuente: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, 2nd ed., ASM International, 1995, p. 592.
Revenido y dureza
El revenido endurece la martensita frágil tal como se templa y alivia la tensión de temple. El H11 es un acero de endurecimiento secundario, por lo que su dureza vuelve a subir durante el revenido a alta temperatura a medida que precipitan carburos de aleación finos. Siempre revenga dos veces, dos horas mínimo por ciclo, enfriando al aire hasta temperatura ambiente entre ciclos. El primer revenido acondiciona la austenita retenida en martensita fresca, y el segundo revenido endurece esa nueva martensita. Revenge inmediatamente una vez que la pieza se enfría a 50–65 °C (120–150 °F), y nunca la deje reposar a temperatura ambiente antes del revenido.
Elija la temperatura de revenido según la dureza de trabajo que necesite. Un doble revenido a 510–540 °C (950–1000 °F) se sitúa en o justo por encima del pico de endurecimiento secundario y da una estructura estable para servicio en caliente.
Tabla de revenido del H11 (austenizado a 1010 °C / 1850 °F, templado al aire):
| Temperatura de revenido | Dureza (HRC) |
|---|---|
| Recién templado | 56 |
| 370°C (700°F) | 54 |
| 425°C (800°F) | 55 |
| 480°C (900°F) | 57 (pico) |
| 540°C (1000°F) | 56 |
| 595°C (1100°F) | 46 |
| 650°C (1200°F) | 36 |
Para troqueles de trabajo en caliente que sufren ciclos térmicos, revenga por encima del pico para que la estructura permanezca estable por encima de la temperatura de servicio, incluso a un pequeño costo en dureza.
Problemas comunes de tratamiento térmico del H11 y cómo resolverlos
Agrietamiento por temple. Enfriar demasiado rápido durante el endurecimiento puede agrietar el acero de temple al aire, mientras que las secciones muy gruesas pueden no alcanzar la dureza completa al aire en reposo. Use temple interrumpido en un baño de sales a 595–650 °C hasta que la temperatura sea uniforme, luego enfríe al aire. Si el aceite es inevitable, detenga el temple cerca de 540 °C (1000 °F) de temperatura superficial, o retire la pieza mientras aún está caliente a aproximadamente 60–80 °C y llévela directamente al horno de revenido. Nunca deje que alcance la temperatura ambiente primero.
Distorsión. Los troqueles complejos se distorsionan por calentamiento desigual o por tensiones atrapadas durante el mecanizado. Alivie las tensiones de las piezas mecanizadas en desbaste a 650–675 °C (1200–1250 °F), una hora por pulgada, y enfríe al aire antes del endurecimiento. Use un precalentamiento en dos etapas para limitar el choque térmico, y confíe en el enfriamiento al aire en lugar del temple en líquido para mantener bajo el cambio dimensional.
Descarburación. El H11 pierde carbono superficial cuando se calienta en una atmósfera oxidante, lo que reduce la resistencia y la vida a la fatiga. Austenice en un baño de sales neutro, un horno de atmósfera controlada o un horno de vacío. Sin ese equipo, envuelva la pieza en lámina de acero inoxidable o empaquétela en un medio neutro para limitar la exposición al oxígeno.
Agrietamiento por fatiga térmica (heat checking). Se forma una red de fisuras superficiales finas bajo calentamiento y enfriamiento repetidos en servicio. No se puede eliminar, pero un procesamiento correcto lo retrasa. Revena a la dureza correcta en lugar de hacer trabajar la herramienta con excesiva dureza y, si la pieza está nitrurada, controle la profundidad de nitruración y la capa blanca para que la capa frágil no se desprenda.
Dureza baja. El revenido por debajo del rango de endurecimiento secundario deja una estructura inestable que se ablanda en servicio. Revena a la temperatura del pico de endurecimiento secundario o por encima de ella, generalmente 510 °C (950 °F) o más, para aliviar tensiones y estabilizar la estructura, y realice siempre doble revenido.
¿Necesita acero para herramientas H11 para aplicaciones en caliente?
Aobo Steel suministra acero para herramientas de trabajo en caliente H11 en forma de barra forjada, placa y bloque, entregado recocido y listo para mecanizar, con certificado de colada en cada pedido. La cantidad mínima de pedido es de 5 toneladas. Envíenos sus medidas, condición y cantidades para una cotización.