
Guía de tratamiento térmico del acero para herramientas M2
El acero para herramientas M2 se trata térmicamente mediante doble precalentamiento, austenización a 1190–1230 °C, temple en aceite, aire o baño de sales, y luego doble o triple revenido a 538–595 °C. Con un revenido correcto, el M2 alcanza aproximadamente 60–65 HRC, con la alta dureza, resistencia al desgaste y dureza en caliente esperadas de un acero rápido. Los valores de dureza según la temperatura de revenido, junto con el rango de dureza recocida y en caliente, se presentan en el gráfico en Dureza del acero para herramientas M2 página.
Una secuencia típica es un primer precalentamiento a 540–650 °C y un segundo a 845–870 °C. Después de que la sección se iguale, mantener brevemente—aproximadamente 2–5 minutos. Templar a aproximadamente 66–93 °C. Revenir inmediatamente. La ventana de procesamiento es estrecha. Los controles a continuación importan más que el tiempo en el horno.
El M2 es un acero para herramientas rápido de molibdeno-tungsteno. Problemas como disminución de la dureza, engrosamiento del grano, austenita retenida persistente, agrietamiento, descarburación superficial o inestabilidad dimensional pueden resultar de un mantenimiento excesivo, sobrecalentamiento, control atmosférico subóptimo o revenido retrasado e inadecuado.
Obtenga acero para herramientas rápido M2 de Aobo Steel
Aobo Steel suministra M2 en condición recocida para pedidos al por mayor, cantidad mínima de pedido 5 toneladas. Envíe sus tamaños y cantidades para una cotización, o abra la página del producto para composición química, grados equivalentes, tamaños disponibles, tolerancia y detalles de inspección. El rango de tamaño, las tolerancias, el pedido mínimo y los plazos de entrega se detallan en nuestro Página de capacidad de suministro de acero para herramientas.
Tabla de temperatura de tratamiento térmico del acero para herramientas M2
La tabla a continuación resume los principales datos de tratamiento térmico para el acero para herramientas M2. La secuencia completa del proceso se explica en la sección paso a paso que sigue.
| Paso del proceso | Temperatura / Condición | Control clave |
|---|---|---|
| Recocido | 870–900°C / 1600–1650°F | Mantener aproximadamente 1 hora por pulgada de espesor. Enfriar lentamente en el horno hasta 650 °C, luego enfriar al aire. La dureza recocida es típicamente de aproximadamente 241 HB, hasta un máximo de especificación de aproximadamente 248 HB. |
| Alivia el estrés | 650–675°C / 1200–1245°F | Se usa después de un mecanizado pesado. Mantener 1–2 horas por pulgada de sección transversal, luego enfriar lentamente. |
| Primer precalentamiento | 540–650°C / 1000–1200°F | Reduce el choque térmico inicial. |
| Segundo precalentamiento | 845–870°C / 1555–1600°F | Iguala la herramienta antes de la austenización. |
| Austenitización | 1190–1230°C / 2175–2245°F | Rango inferior para tenacidad; rango superior para dureza, resistencia al desgaste y dureza en caliente. |
| Tiempo de mantenimiento | Usualmente 2–5 minutos después de la igualación | Evitar mantenimiento prolongado. |
| Temple | Aceite, aire o baño de sales | Templar a aproximadamente 66–93 °C / 150–200 °F. |
| Dureza tras el temple | Aproximadamente 64–66 HRC | Revenir inmediatamente. No dejar el M2 en condición templada. |
| Tratamiento sub-cero opcional | -100 to -195°C / -150 to -320°F | Se usa cuando la estabilidad dimensional es crítica. |
| Templado | 538–595°C / 1000–1105°F | Se requiere doble revenido. El triple revenido se usa a menudo para herramientas exigentes. |
| Dureza final típica | Aproximadamente 60–65 HRC | Depende de la temperatura de austenización, el método de temple, la temperatura de revenido y el tamaño de la sección. |
El M2 debe calentarse en un horno de vacío, en una atmósfera neutra controlada o en un baño de sales neutro cuando sea posible. A las temperaturas de endurecimiento del M2, puede ocurrir descarburación superficial. Esto deja una capa exterior blanda y reduce la resistencia al desgaste.
Cómo tratar térmicamente el acero para herramientas M2 paso a paso
El tratamiento térmico del M2 debe gestionarse como un proceso metalúrgico continuo; cada etapa se interrelaciona e influye en las demás. Un precalentamiento inadecuado eleva la probabilidad de choque térmico y agrietamiento. Una austenización subóptima interrumpe la disolución de carburos y aumenta la austenita retenida. Un temple incorrecto perjudica la dureza alcanzable y causa distorsión. Un revenido múltiple insuficiente deja la microestructura metaestable.
Paso 1: Alivio de tensiones antes del endurecimiento
Se recomienda el alivio de tensiones cuando una herramienta de M2 ha sido mecanizada en gran medida antes del endurecimiento. Cuando se ha eliminado una gran cantidad de material, la tensión interna del mecanizado puede causar movimiento o agrietamiento durante el tratamiento térmico final.
Caliente la herramienta lentamente a 650–675 °C (1200–1245 °F) y mantenga durante aproximadamente 1–2 horas por pulgada de sección transversal. Enfríe la herramienta lentamente a temperatura ambiente. Este paso no endurece el acero. Alivia la tensión interna antes del ciclo de endurecimiento a alta temperatura. Complete el mecanizado en desbaste antes del alivio de tensiones. Deje suficiente sobreespesor para el rectificado final después del endurecimiento y revenido.
Paso 2: Doble precalentamiento para el acero para herramientas M2
El M2 no debe colocarse directamente en el rango de austenización. Debido a su alto contenido de aleación y alta temperatura de endurecimiento, el calentamiento directo a alta temperatura puede causar un choque térmico significativo y aumentar el riesgo de agrietamiento.
| Etapa de precalentamiento | Rango de temperatura | Objetivo |
|---|---|---|
| Primer precalentamiento | 540–650°C / 1000–1200°F | Reduce el primer choque de temperatura y comienza el calentamiento uniforme. |
| Segundo precalentamiento | 845–870°C / 1555–1600°F | Iguala la herramienta antes del calentamiento rápido al rango de austenización. |
El propósito del precalentamiento es igualar las temperaturas, no para un mantenimiento prolongado. Una vez calentado uniformemente, austenice la herramienta sin demora. El mantenimiento excesivo durante el calentamiento es innecesario. Puede aumentar la descarburación si la atmósfera está mal protegida.
Algunas referencias enumeran un rango general de precalentamiento del M2 de 730–845 °C, o un ciclo elevado de dos etapas a 843 °C y 1010 °C. Para un proceso claro y por etapas, las secuencias de 540–650 °C y 845–870 °C son más fáciles de seguir y explican directamente el orden de calentamiento antes del endurecimiento.
Paso 3: Temperatura de austenización y tiempo de mantenimiento
El M2 se austeniza típicamente a 1190–1230 °C (2175–2245 °F). Este es el paso más crítico. La temperatura debe ser suficiente para disolver los carburos de aleación necesarios pero permanecer por debajo de los umbrales de engrosamiento del grano, austenita retenida excesiva o daño térmico.
| Objetivo de austenización | Rango de temperatura | Lógica de aplicación |
|---|---|---|
| Prioridad a la resistencia | 1175–1190°C / 2150–2175°F | Se usa cuando la tenacidad y la resistencia al agrietamiento importan más que la dureza máxima. |
| Rango estándar de endurecimiento del M2 | 1190–1230°C / 2175–2245°F | Rango general para herramientas de corte M2 y herramientas resistentes al desgaste. |
| Máxima dureza y resistencia al desgaste | Alrededor de 1230 °C / 2245 °F | Se usa cuando se requiere alta dureza, resistencia al desgaste y dureza en caliente. |
| Ajuste del baño de sales | Aproximadamente 14 °C / 25 °F menos | Se usa cuando se endurece desde un baño de sales. |
| Ajuste de M2 con alto contenido de carbono | Aproximadamente 14 °C / 25 °F menos | Ayuda a reducir el riesgo de sobrecalentamiento y de austenita retenida. |
El tiempo de mantenimiento a la temperatura de austenización debe ser corto. Después de que la herramienta alcance la temperatura, mantenga el M2 solo unos 2–5 minutos. Este es el tiempo a temperatura después de que la sección se iguala, no el ciclo total del horno. El tiempo de calentamiento no cuenta como mantenimiento. Las secciones muy grandes pueden necesitar unos 5–7 minutos. No mantenga el M2 como lo haría con un acero de baja aleación.
El mantenimiento excesivo es una de las causas más comunes de falla en el tratamiento térmico del M2. Demasiado tiempo a alta temperatura disuelve demasiado carbono y aleación en la austenita. Aumenta la austenita retenida, engrosa el grano y reduce la tenacidad. El calentamiento insuficiente tiene el efecto opuesto. Provoca una disolución insuficiente de carburos, menor dureza y un endurecimiento secundario más débil durante el revenido. El objetivo es una disolución controlada de carburos dentro de una ventana estrecha, no el máximo tiempo de horno.
Paso 4: Métodos de temple: aceite, aire y baño de sales
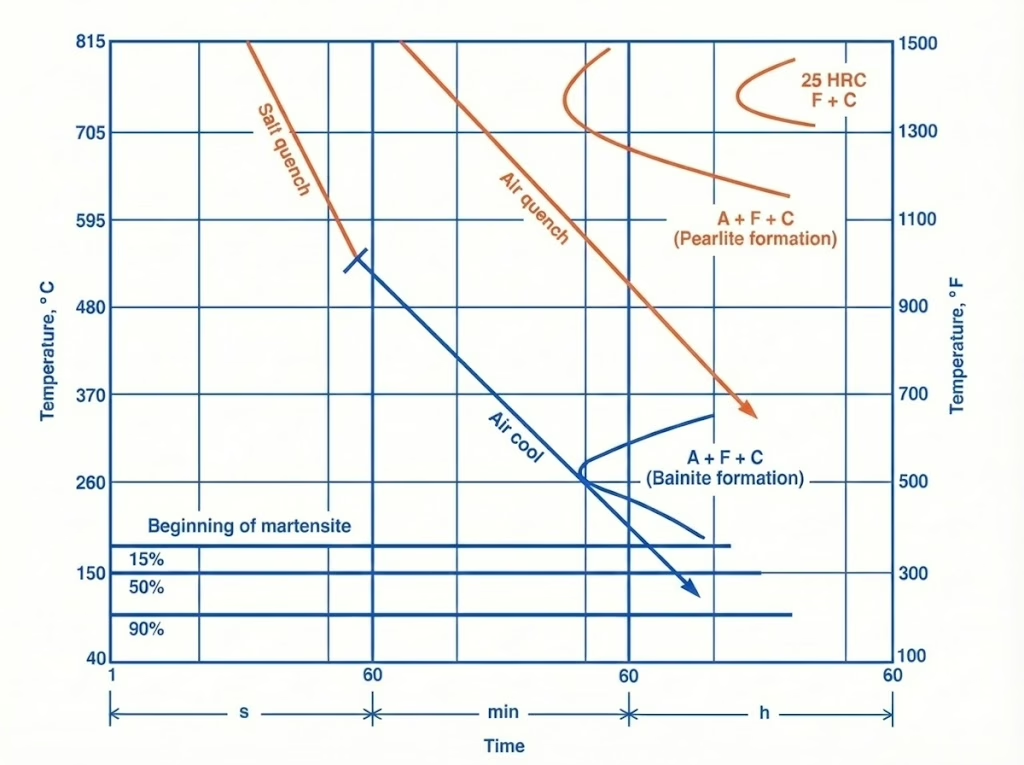
Después de la austenización, temple el M2 en aceite, aire o un baño de sales caliente. El mejor método depende del tamaño de la herramienta, la dureza objetivo, la tolerancia a la distorsión y el equipo disponible.
| Método de enfriamiento | Best Use | Limitación principal |
|---|---|---|
| enfriamiento con aceite | Mayor respuesta de dureza | Mayor riesgo de distorsión y agrietamiento que el enfriamiento al aire. |
| enfriamiento por aire | Mejor estabilidad dimensional | La dureza puede ser menor en secciones más grandes o de enfriamiento más lento. |
| Temple en baño de sales caliente | Buena igualación de temperatura y reducción del choque térmico | Requiere equipo adecuado de baño de sales y control estricto. |
El temple en aceite se selecciona a menudo cuando se requiere la máxima respuesta de dureza, enfriando la herramienta desde la austenización hasta 66–93 °C (150–200 °F). El temple al aire es más suave y reduce el riesgo de distorsión, lo que conviene a secciones más pequeñas o herramientas donde la estabilidad dimensional importa más que un enfriamiento agresivo. El temple en baño de sales caliente proporciona un mejor control de la igualación de temperatura: la herramienta se mantiene hasta que la sección se iguala y luego se enfría más antes del revenido, lo que reduce el choque térmico y la distorsión cuando se controla adecuadamente.
Independientemente del medio de temple, el revenido debe comenzar tan pronto como la herramienta se enfríe a 66–93 °C. La retención prolongada en el estado martensítico recién templado aumenta el riesgo de agrietamiento diferido o distorsión dimensional debido a la austenita retenida sin revenir y a las tensiones residuales.
Paso 5: Tratamiento subcero opcional
El tratamiento subcero es opcional. Se utiliza principalmente cuando la estabilidad dimensional es crítica, como en herramientas intrincadas, componentes de precisión o piezas donde la austenita retenida debe reducirse aún más.
Un rango subcero típico es de -100 a -195 °C (-150 a -320 °F). Después de que la pieza regrese a temperatura ambiente, el revenido debe comenzar de inmediato. Para formas intrincadas, se puede aplicar un breve revenido de alivio de tensiones a baja temperatura antes de la congelación para reducir el riesgo de agrietamiento. El tratamiento subcero no reemplaza la austenización, el temple y el revenido múltiple adecuados. Es solo un paso adicional de estabilización cuando el diseño de la herramienta y las condiciones de servicio lo requieren.
Paso 6: Revenido doble o triple
El revenido debe comenzar justo después del temple. Si se utiliza un ciclo subcero, revenga inmediatamente cuando la pieza regrese a temperatura ambiente. El M2 depende del endurecimiento secundario. El revenido hace más que aliviar tensiones. Controla la transformación de la austenita retenida, la precipitación de carburos, la dureza final y la tenacidad.
El rango de revenido común para el M2 es 538–595 °C (1000–1105 °F). El revenido doble es el requisito práctico mínimo. El revenido triple se usa a menudo para herramientas de corte, utillaje de precisión y condiciones de servicio exigentes.
Cada ciclo de revenido debe ir seguido de un enfriamiento a temperatura ambiente antes de que comience el siguiente. Esta etapa de enfriamiento es importante porque la austenita retenida puede transformarse en martensita fresca durante el enfriamiento, y el siguiente revenido alivia entonces la tensión en esa martensita recién formada. No confíe en un solo revenido para el M2. Un ciclo normalmente no es suficiente para estabilizar la estructura.
Tabla de temperatura de revenido y dureza del M2
El M2 tiene una fuerte respuesta de endurecimiento secundario. Su dureza no simplemente cae a medida que aumenta la temperatura de revenido. En el rango de revenido alto, precipitan carburos de aleación finos y la dureza puede volver a subir.
La tabla a continuación muestra la dureza típica después del revenido doble cuando el M2 se austeniza alrededor de 1230 °C / 2250 °F.
| Temperatura de revenido | Dureza templada en aceite | Dureza templada al aire |
|---|---|---|
| Recién templado | 64.0–66.0 HRC | 64.0–66.0 HRC |
| 400°F / 204°C | 63.0 HRC | 63.0 HRC |
| 500 °F / 260 °C | 62.5 HRC | 62.5 HRC |
| 600°F / 316°C | 62.5 HRC | 62.5 HRC |
| 700°F / 371°C | 62.5 HRC | 62.5 HRC |
| 800°F / 427°C | 63.5 HRC | 63.5 HRC |
| 900°F / 482°C | 64.0 HRC | 64.0 HRC |
| 1000 °F / 540 °C | 64.5–65.5 HRC | 62.0 HRC |
| 1025°F / 550°C | 65.0 HRC | 63.0 HRC |
| 1050°F / 565°C | 63.5–65.5 HRC | 64.0 HRC |
| 1100°F / 595°C | 61.5–64.0 HRC | 63.0 HRC |
| 1150°F / 620°C | 60.0–62.0 HRC | 60.0 HRC |
| 1200 °F / 650 °C | 53.0–53.5 HRC | 53.0 HRC |
Para muchas aplicaciones de corte y utillaje con M2, el revenido alrededor de 540–565 °C es común porque se sitúa cerca del rango de endurecimiento secundario y equilibra dureza, rendimiento de corte, tenacidad y estabilidad.
El M2 no debe tener un revenido insuficiente. Una temperatura de revenido baja o muy pocos ciclos pueden provocar alta tensión interna y austenita retenida inestable. El revenido doble es el mínimo, y el revenido triple se usa a menudo para herramientas más exigentes.
Efecto de la temperatura de austenización sobre la dureza revenida del M2
La temperatura de austenización afecta la respuesta de dureza final. Una temperatura de temple más alta disuelve más carbono y elementos de aleación, reforzando el endurecimiento secundario durante el revenido, pero también aumenta la austenita retenida y el riesgo de sobrecalentamiento.
La tabla a continuación utiliza un conjunto de datos separado reportado en °C, por lo que sus valores máximos difieren ligeramente de la tabla de revenido doble en °F anterior. Las dos no son contradictorias. Provienen de diferentes coladas, condiciones de austenización y configuraciones de ensayo, y ambas muestran la misma tendencia: un pico de endurecimiento secundario cerca de 525–550 °C seguido de una caída por encima de 575 °C.
| Temperatura de revenido | Templado a 1180 °C | Templado a 1200 °C | Templado a 1220 °C | Templado a 1240 °C |
|---|---|---|---|---|
| Recién templado | 66.0 HRC | 64.0 HRC | 65.0 HRC | 64.0 HRC |
| 200°C | 63.0 HRC | 61.5 HRC | 62.5 HRC | 61.5 HRC |
| 300°C | 62.7 HRC | 61.5 HRC | 62.5 HRC | 61.5 HRC |
| 400°C | 63.0 HRC | 62.0 HRC | 62.5 HRC | 62.0 HRC |
| 500°C | 63.5 HRC | 64.0 HRC | 64,5 HRC | 64,5 HRC |
| 525°C | 64,5 HRC | 65.0 HRC | 65.5 HRC | 66.0 HRC |
| 550°C | 64,5 HRC | 65.5 HRC | 66.0 HRC | 66.5 HRC |
| 575°C | 64.0 HRC | 63.5 HRC | 64,5 HRC | 66.0 HRC |
| 600°C | 62.0 HRC | 62.5 HRC | 62.5 HRC | 63.0 HRC |
Por esto el M2 no debe tratarse térmicamente solo para buscar el número de dureza más alto. Una temperatura de temple más alta puede producir un endurecimiento secundario más fuerte, pero el margen de procesamiento seguro se vuelve más estrecho. En producción, el mejor objetivo es una dureza estable con tenacidad aceptable, austenita retenida controlada y una vida útil de herramienta confiable.
Problemas de tratamiento térmico del M2
La mayoría de las fallas de tratamiento térmico del M2 provienen de cinco áreas: austenización incorrecta, sobretiempo de permanencia, protección deficiente de la atmósfera, temple inadecuado y revenido insuficiente.
| Problema | Causa principal | Resultado |
|---|---|---|
| Dureza baja | Calentamiento insuficiente, disolución insuficiente de carburos, temple deficiente o exceso de austenita retenida | La herramienta no puede alcanzar la dureza de trabajo requerida. |
| Engrosamiento del grano | Sobrecalentamiento o sobretiempo de permanencia | Menor tenacidad y mayor riesgo de agrietamiento. |
| Exceso de austenita retenida | Alta temperatura de austenización, permanencia prolongada o revenido insuficiente | Cambio dimensional y dureza inestable. |
| agrietamiento por enfriamiento | Choque térmico, tensión de temple severa o revenido retrasado | Agrietamiento durante o después del endurecimiento. |
| Descarburación | Calentamiento sin protección de atmósfera | Superficie blanda y baja resistencia al desgaste. |
| Revenido insuficiente | Temperatura de revenido baja o muy pocos ciclos de revenido | Fragilidad y estructura inestable. |
El sobrecalentamiento y el sobretiempo de permanencia son graves porque el M2 se procesa cerca de su límite de alta temperatura. El exceso de temperatura o tiempo engrosa el grano, aumenta la austenita retenida, reduce la tenacidad y disminuye la confiabilidad de la herramienta. El calentamiento insuficiente impide que se disuelvan suficientes carburos de aleación, lo que reduce la dureza después del temple y debilita el endurecimiento secundario durante el revenido.
Se espera austenita retenida en el M2, pero el exceso de austenita retenida causa problemas. Puede transformarse posteriormente durante el servicio, formando martensita fresca, causando crecimiento dimensional y tensión interna, y aumentando el riesgo de agrietamiento. La descarburación es otra fuente importante de falla: cuando se calienta sin vacío, en atmósfera neutra o sin protección de baño de sales, la superficie pierde carbono y permanece blanda después del endurecimiento.
Los errores de revenido son especialmente costosos. El M2 necesita múltiples ciclos de revenido porque la transformación de la austenita retenida y el revenido de la martensita fresca no pueden completarse en un solo ciclo. Para un rendimiento estable, la herramienta debe enfriarse a temperatura ambiente entre revenidos.
Aobo Steel suministra acero rápido para herramientas M2 / DIN 1.3343 / JIS SKH51 en condición recocida y no proporciona servicios finales de tratamiento térmico como endurecimiento, temple, tratamiento subcero o revenido.
Los parámetros de tratamiento térmico, los datos de dureza y las recomendaciones de proceso de esta guía se proporcionan como referencias generales de soporte técnico para los clientes. Los resultados reales pueden variar según la capacidad del horno, el tamaño de la sección, la geometría de la herramienta, la condición del acero, la práctica de temple, el control de atmósfera y la aplicación final. Los procedimientos finales de tratamiento térmico deben ser confirmados y validados por el proveedor de tratamiento térmico del cliente antes de la producción.
¿Necesita acero rápido para herramientas M2 recocido para pedidos al por mayor?
Aobo Steel suministra barra redonda y placa de M2 / DIN 1.3343 / JIS SKH51 con certificados de acería e inspección dimensional antes del envío.