
Revenido y transformación isotérmica del acero para herramientas
Dos mantenimientos a temperaturas diferentes deciden en qué se convierte un acero para herramientas, y las micrografías siguientes muestran ambos. El primero es el revenido que sigue al temple, donde la temperatura y el número de revenidos fijan la dureza, el tipo de carburo y cuánta austenita retenida queda. El segundo es el mantenimiento isotérmico en un baño de sales a una temperatura por encima del inicio de la martensita, que produce perlita o bainita en lugar de martensita y es la ruta empleada para grados resistentes al choque como S7 y O1 cuando hay que reducir el riesgo de distorsión o de fisuración.
Por qué un acero para herramientas se reviene inmediatamente después del temple
El temple de un acero para herramientas hasta martensita deja la sección sometida a una tensión de transformación muy alta, y el revenido es lo que la alivia. Un acero para herramientas que se deja sin revenir después del temple puede fisurarse, y el riesgo aumenta con la velocidad de temple y con cualquier concentrador de tensiones en la geometría. Los grados de temple al aire están menos expuestos a ese riesgo, porque el enfriamiento lento que forma su martensita también alivia parte de la tensión durante el descenso, lo que es una de las razones prácticas para elegir un grado de temple al aire en un molde complejo.
Qué hace cada temperatura de revenido
Una gran parte de la producción de acero para herramientas se reviene entre 175 y 230 °C, y a esas temperaturas el revenido hace poco a la estructura más allá de aliviar la tensión de temple. La dureza apenas se mueve y la micrografía parece casi la misma que la del estado templado, por lo que un revenido bajo no es la herramienta para un molde que debe mantener su dureza en caliente. Los aceros para trabajo en caliente y los aceros rápidos se llevan mucho más alto, porque su contenido de aleación les permite resistir el ablandamiento, y a esas temperaturas el revenido produce endurecimiento secundario y cambia la naturaleza del carburo.
El número de revenidos lo fija el nivel de aleación. Los aceros para herramientas de menor aleación llevan un solo revenido, normalmente 2 h por cada 25 mm de espesor de sección. Los aceros de mayor aleación se revenen generalmente dos veces, y los aceros rápidos tres veces, porque los revenidos repetidos son lo que acondiciona y estabiliza la estructura. La serie siguiente es O1 a cuatro temperaturas de revenido, y el número impreso con cada placa es la dureza que resultó de la misma probeta.
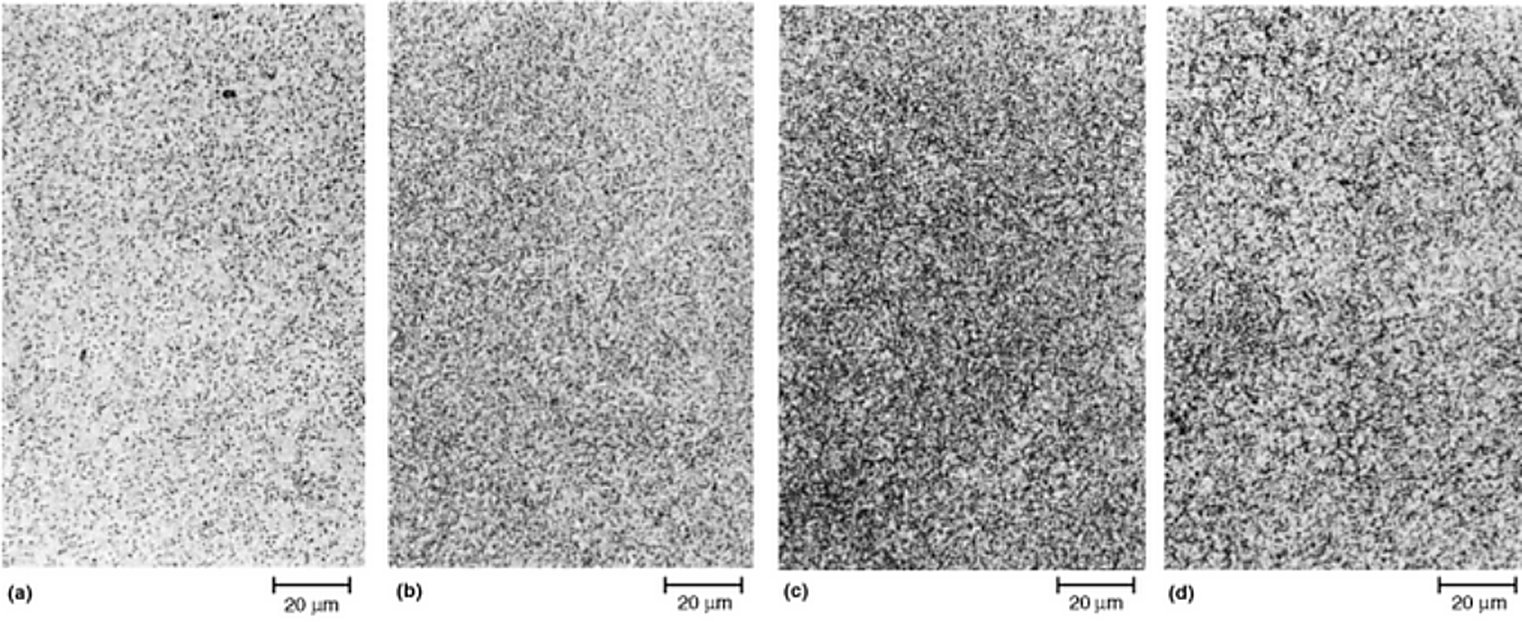
El revenido a unos 540 °C produce solo diferencias sutiles en la estructura tal como aparece bajo el microscopio óptico. Lo que sí cambia es la velocidad a la que se ataca la probeta y la oscuridad de la matriz. Un cambio estructural pronunciado requiere un revenido justo por debajo de la temperatura crítica inferior, y un revenido tan alto no tiene uso práctico en una herramienta o un molde, aparte de ser un recocido.
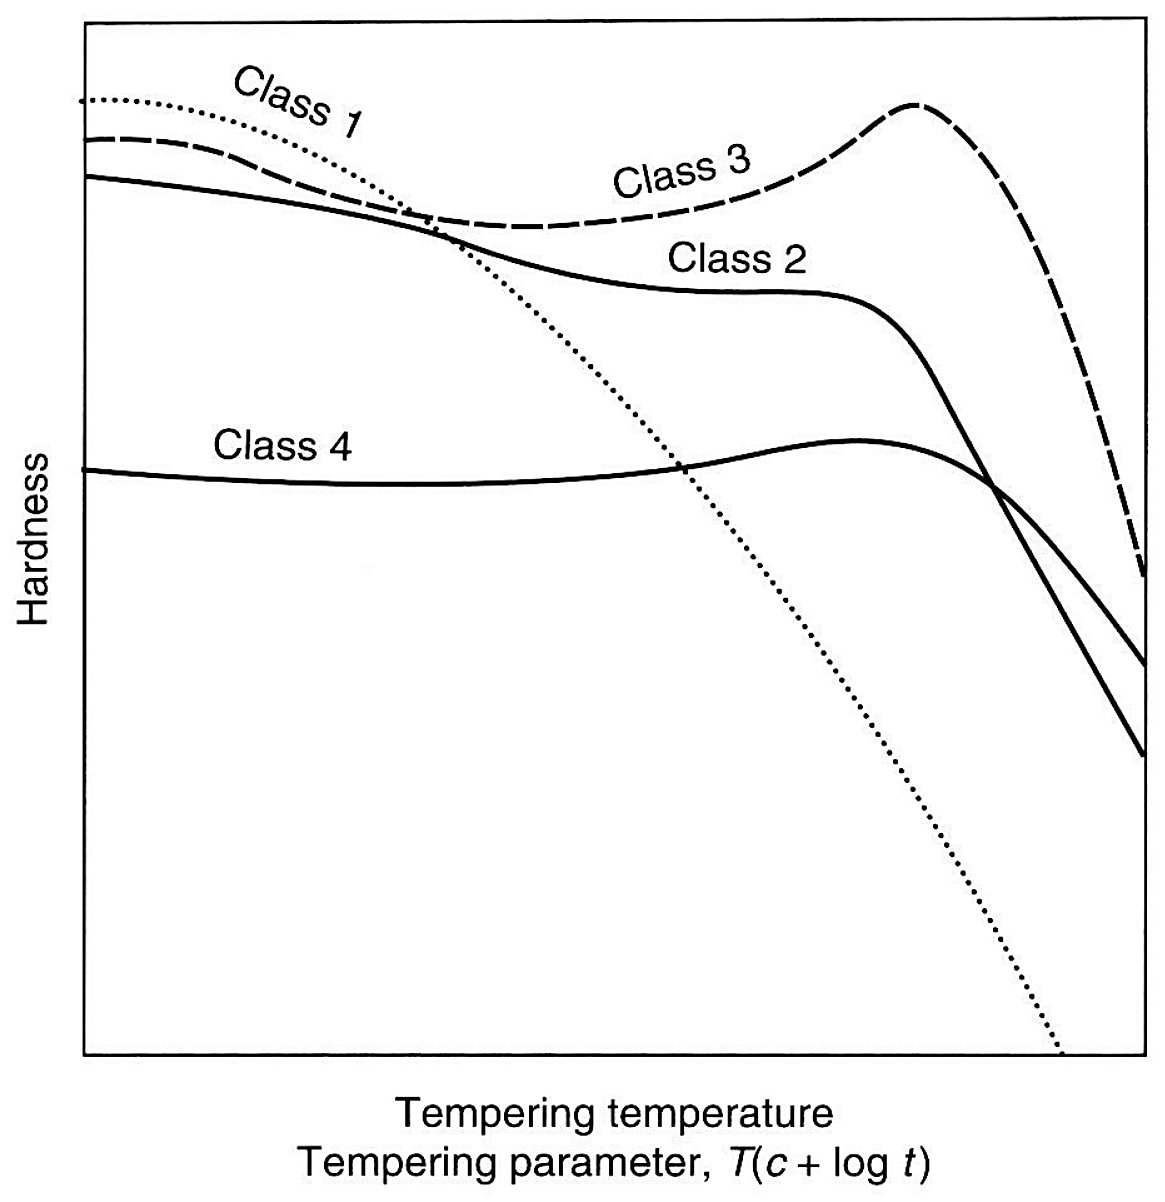
Cuánto cae la dureza, y si cae o no, depende de la clase a la que pertenece el grado, y las clases se representan en un solo gráfico.
Cambios de carburo que la microscopía óptica no puede mostrar
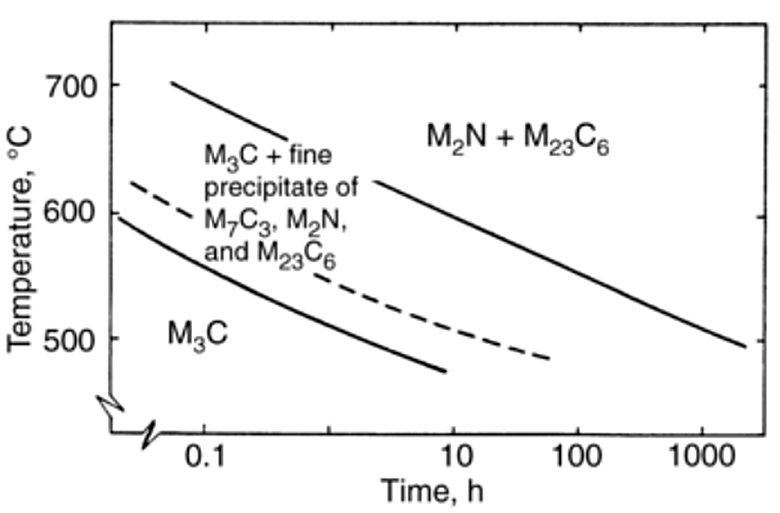
Cuando están presentes elementos fuertes formadores de carburos, un revenido a alta temperatura cambia la composición y el tipo de carburo, y un microscopio óptico no puede verlo. El diagrama a continuación sigue ese cambio en un acero martensítico con 12% de cromo, que está más aleado que el tipo 420 y se comporta de la misma manera que los aceros para herramientas al cromo. A bajas temperaturas de revenido el carburo presente es M3C. A medida que aumentan la temperatura y el tiempo es reemplazado por M7C3 y luego por M23C6, y M23C6 es el único que queda en la parte superior del rango. Ese acero también tenía un alto contenido de nitrógeno, y en él se encontraron nitruros M2N. En los aceros rápidos al tungsteno la misma secuencia continúa más allá, con un fuerte endurecimiento secundario alrededor de 600 °C, y el diagrama para esos dos aceros está en la microestructura del acero para herramientas página.
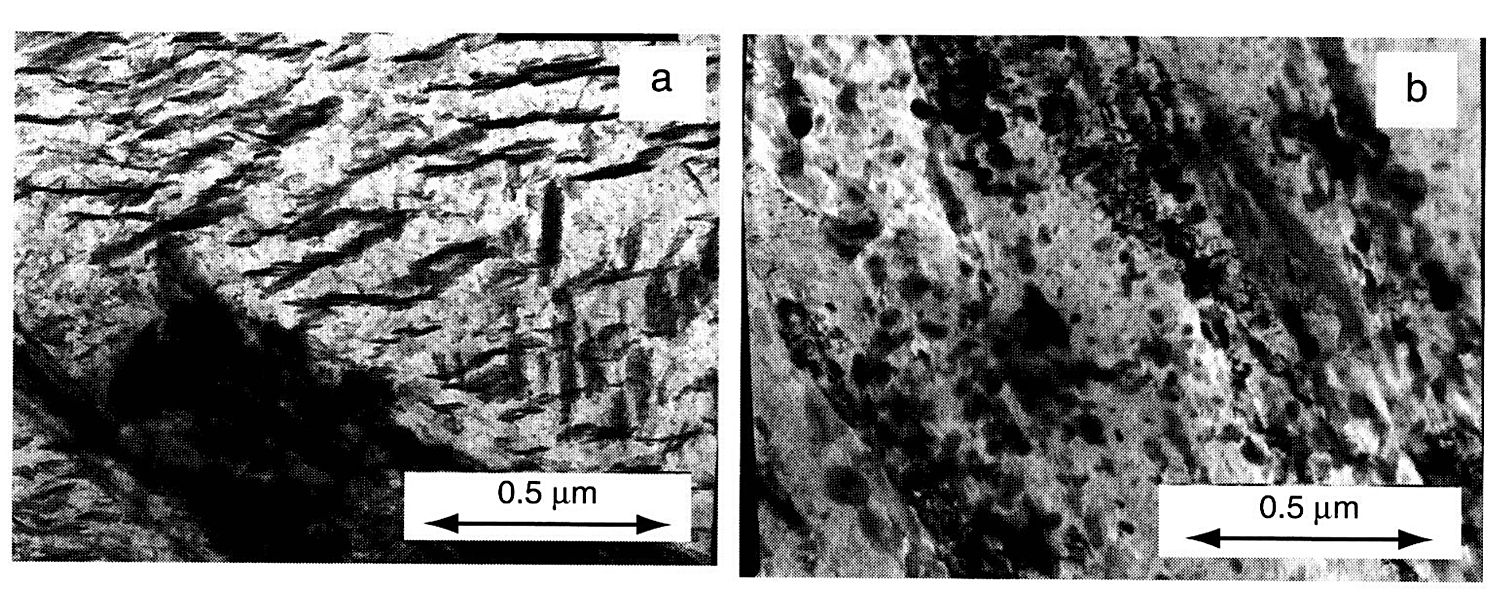
Los propios cambios de carburo están por debajo de la resolución del microscopio óptico, por lo que se siguen en el microscopio electrónico de transmisión. Las dos micrografías siguientes corresponden al mismo acero templado, uno revenido durante 2 min a 300 °C y otro durante 1 min a 600 °C.
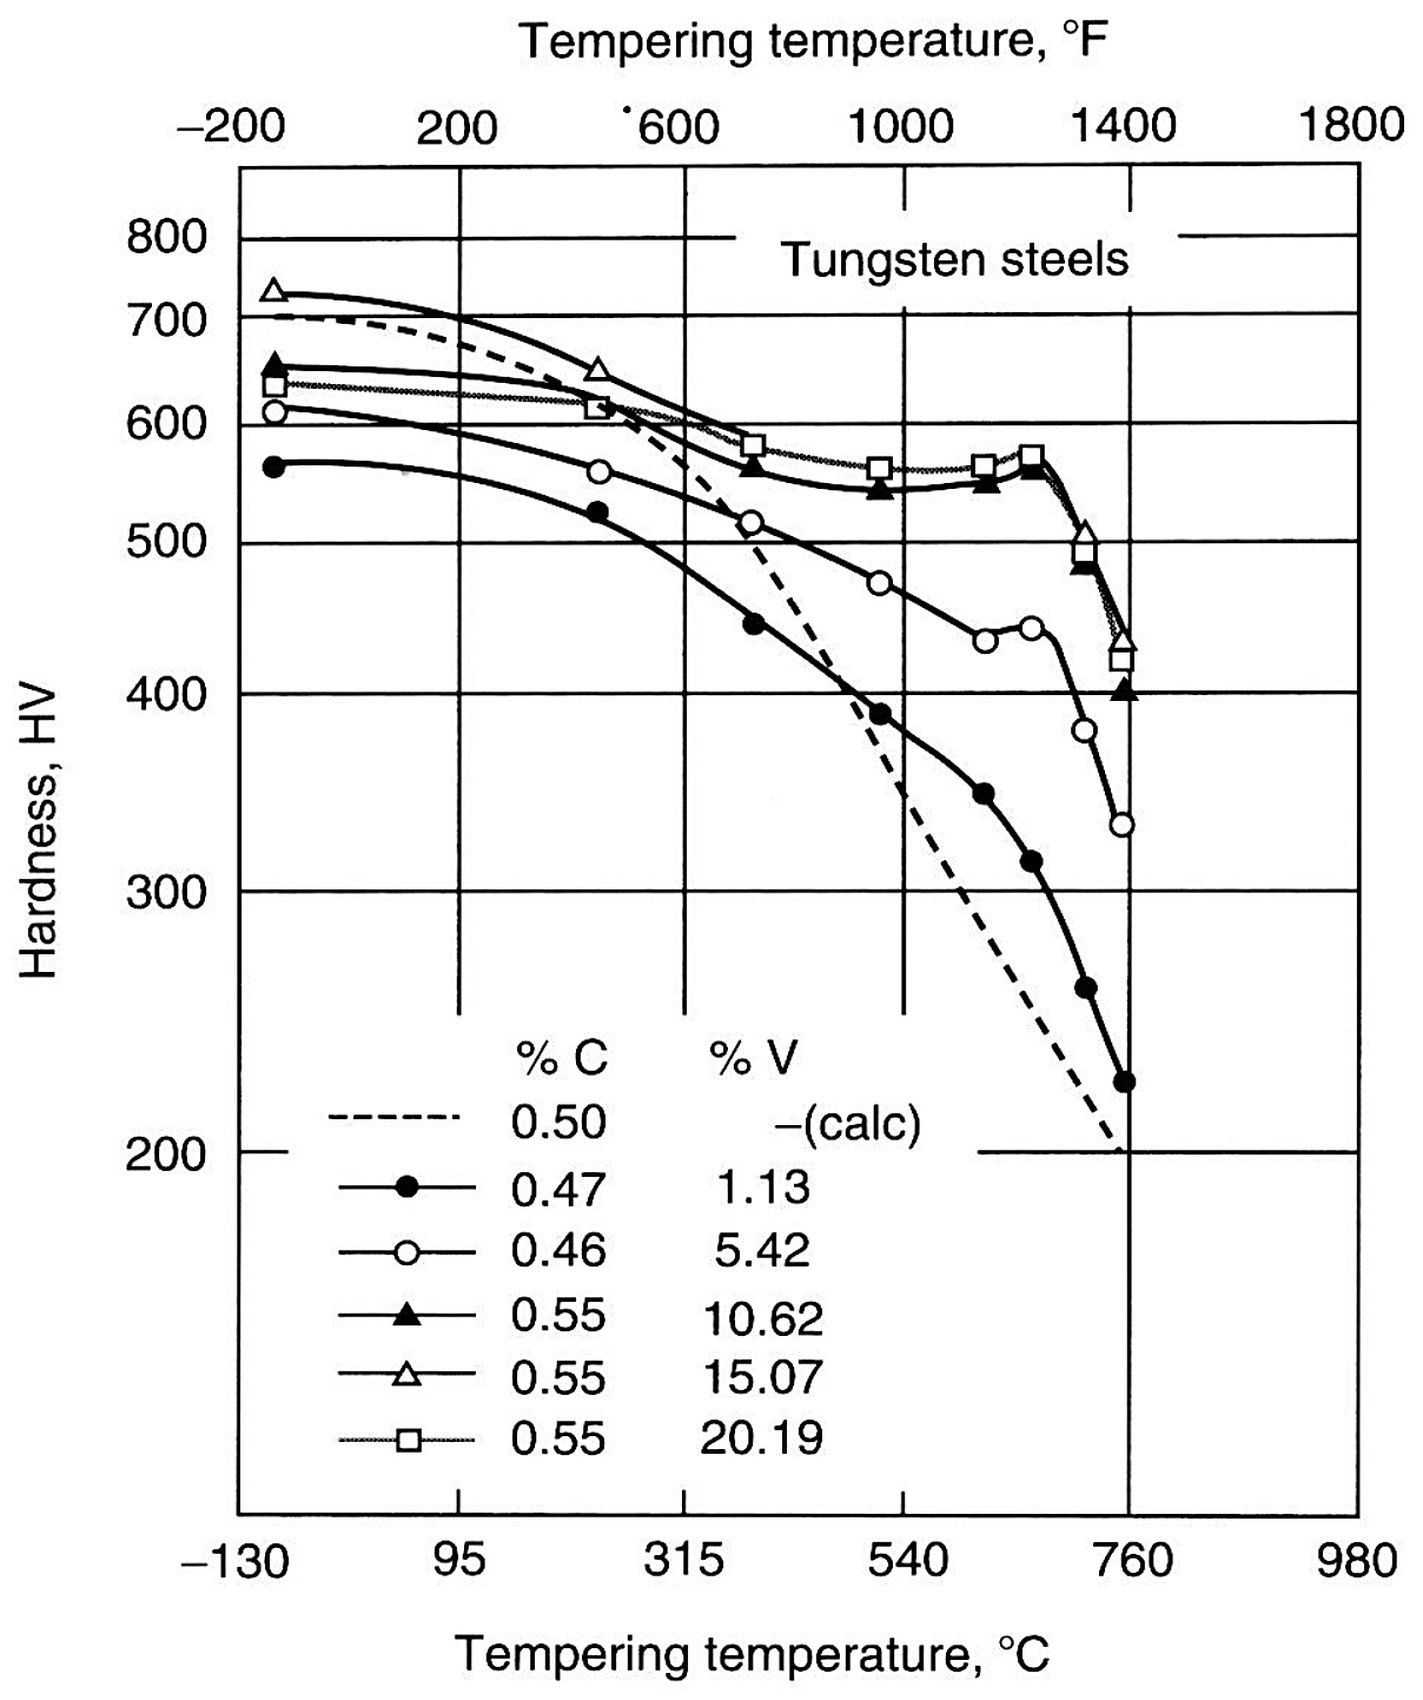
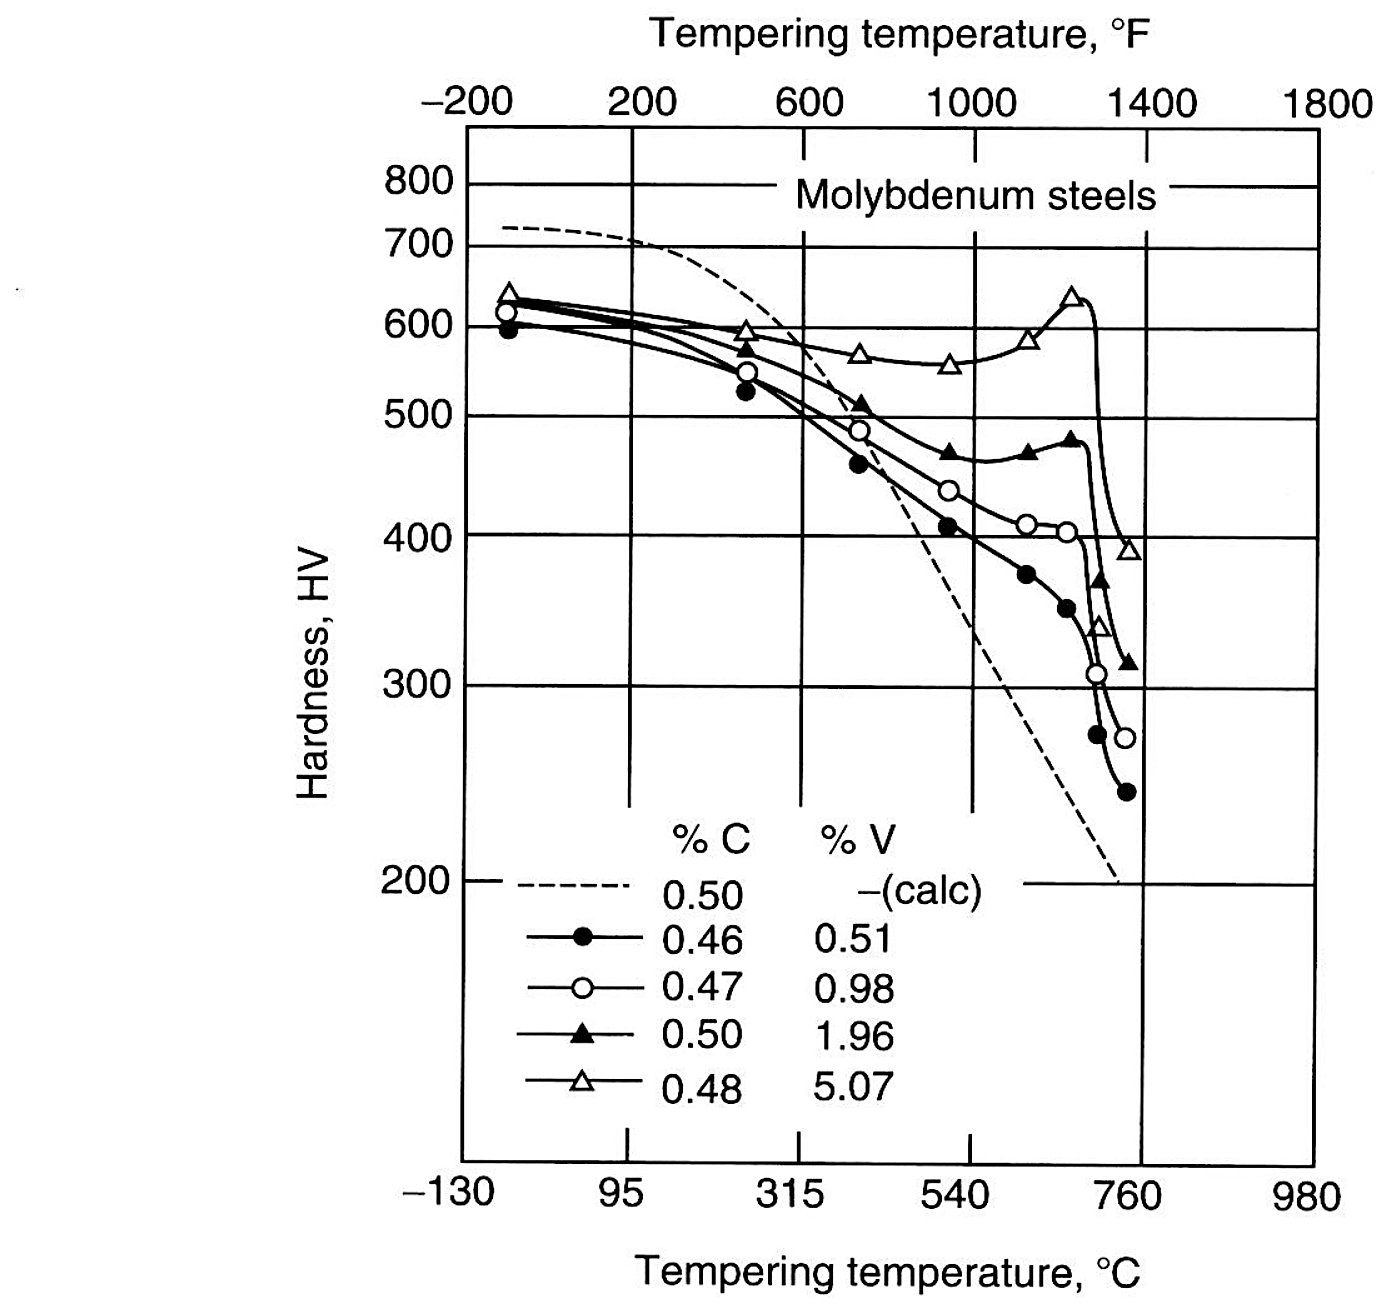
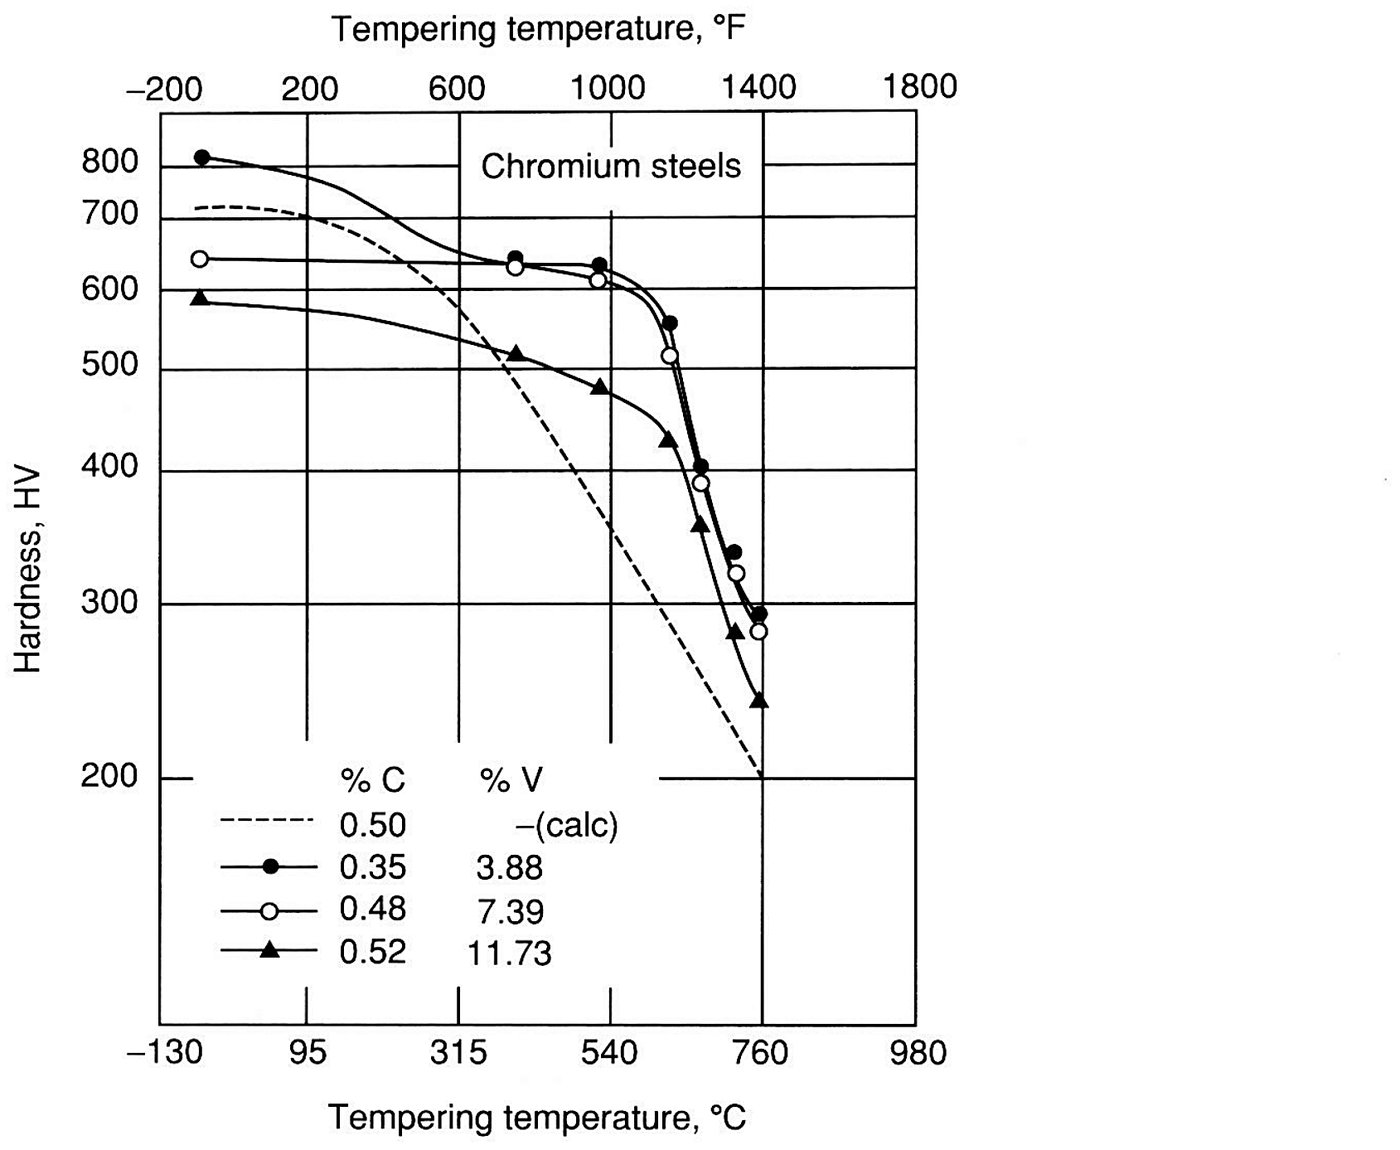
El endurecimiento secundario es la razón por la que un acero rápido se reviene en caliente en lugar de suavemente, y cada uno de los elementos formadores de carburos contribuye a él.
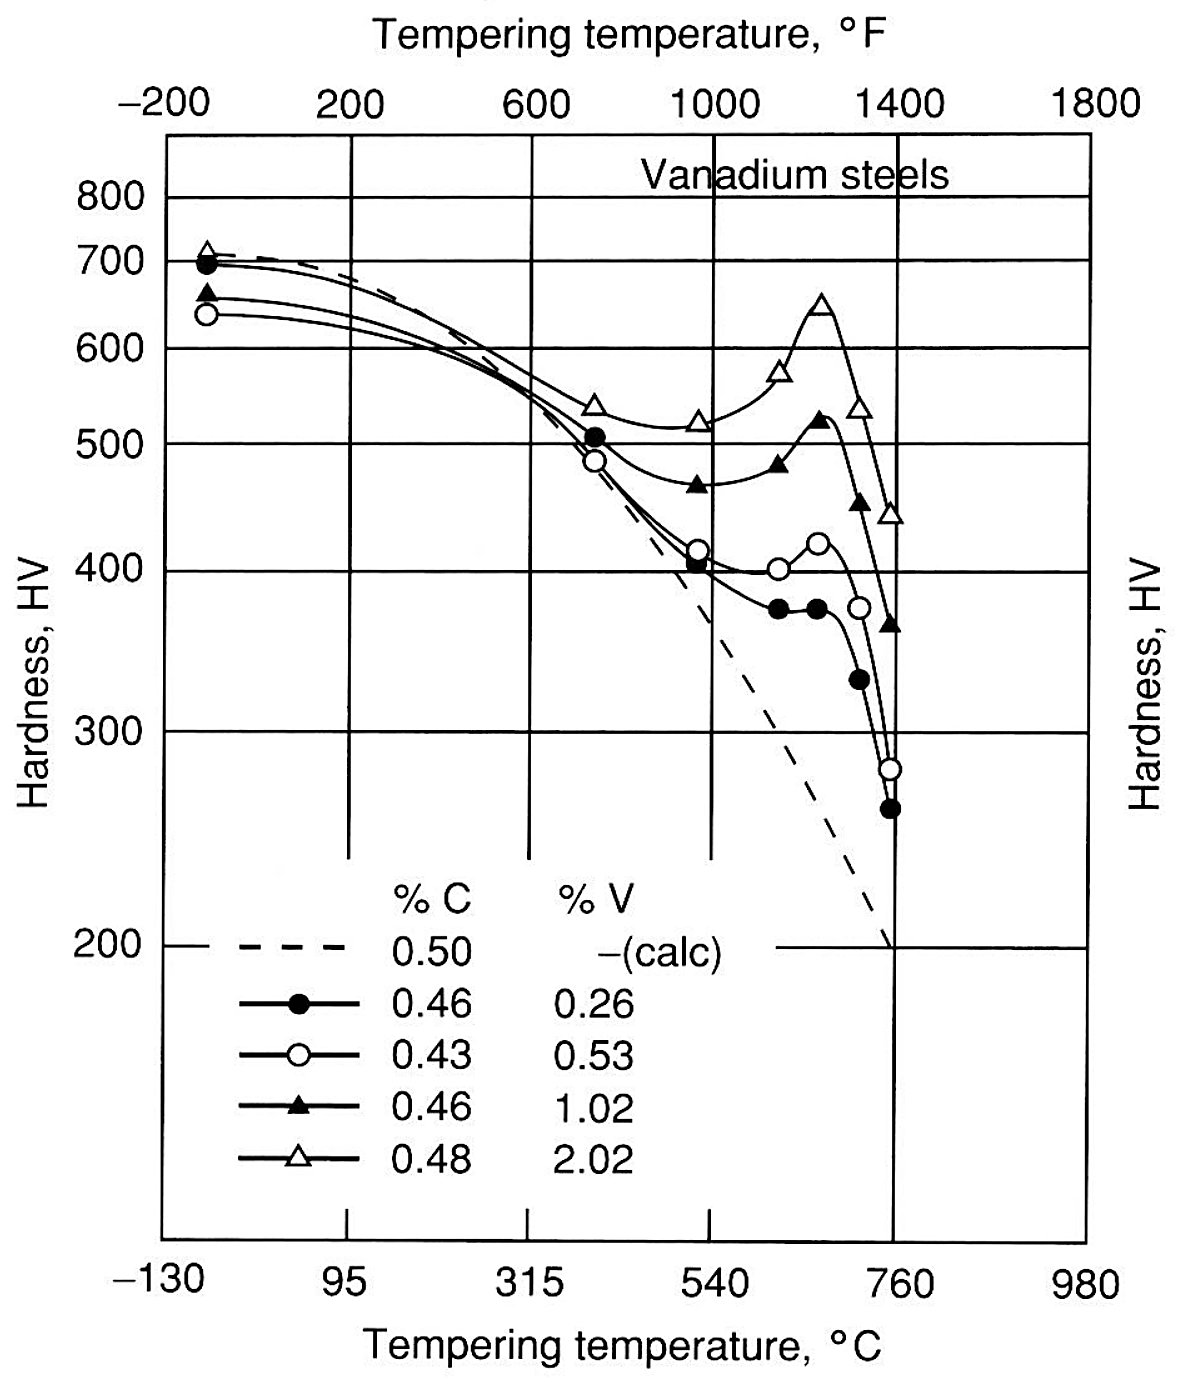
El tungsteno produce el mismo pico a partir de un carburo diferente, y su magnitud depende de cuánto tungsteno haya en solución.
El molibdeno es el elemento sobre el que se construyen la mayoría de los grados de acero para herramientas, y endurece al revenir a los niveles que llevan estos grados.
El cromo contribuye a la misma reacción, con la adición más alta de los cuatro formadores de carburos.
Austenita retenida que quedó en la estructura
Si hay austenita retenida en una cantidad lo bastante grande como para verse bajo el microscopio óptico, el acero fue sobreaustenizado. El revenido no convertirá un nivel alto de austenita retenida en martensita o bainita a menos que la temperatura de revenido sea lo bastante alta, y la austenita que queda no es lo bastante estable para sobrevivir al choque que ve una herramienta en servicio. Cuando sí se transforma en servicio, la matriz circundante es demasiado dura y con demasiado poca ductilidad para absorber la tensión de transformación y la herramienta se fisura. Esa es la razón por la que la temperatura de austenización se mantiene en el valor donde el grano es fino, lo que la serie de austenización de este sitio desarrolla grado por grado.
Qué deja un temple que fue demasiado lento
Una estructura que no es totalmente martensítica es el otro defecto que se busca en una micrografía de acero para herramientas. Aparece cuando la templabilidad del grado no es suficiente para el tamaño de sección y el medio de temple elegidos, y el resultado es perlita o bainita en la estructura y una dureza por debajo de la cifra del plano. También puede haber ferrita en los pocos grados hipoeutectoides. Los grados de temple en salmuera y en agua conllevan un segundo riesgo en forma de puntos blandos dentro de la capa, causados por las tenazas que sujetan la pieza, que enfrían más lentamente esa zona de la superficie, o por una agitación demasiado débil para romper las bolsas de vapor formadas por la ebullición localizada del medio de temple.
Un diagrama de enfriamiento continuo cuenta la misma historia con curvas de enfriamiento en lugar de mantenimientos, y es el que coincide con un temple real. El diagrama siguiente contiene los campos de ferrita, perlita, bainita y martensita de un acero eutectoide, con un conjunto de velocidades de enfriamiento trazadas a través de ellos.
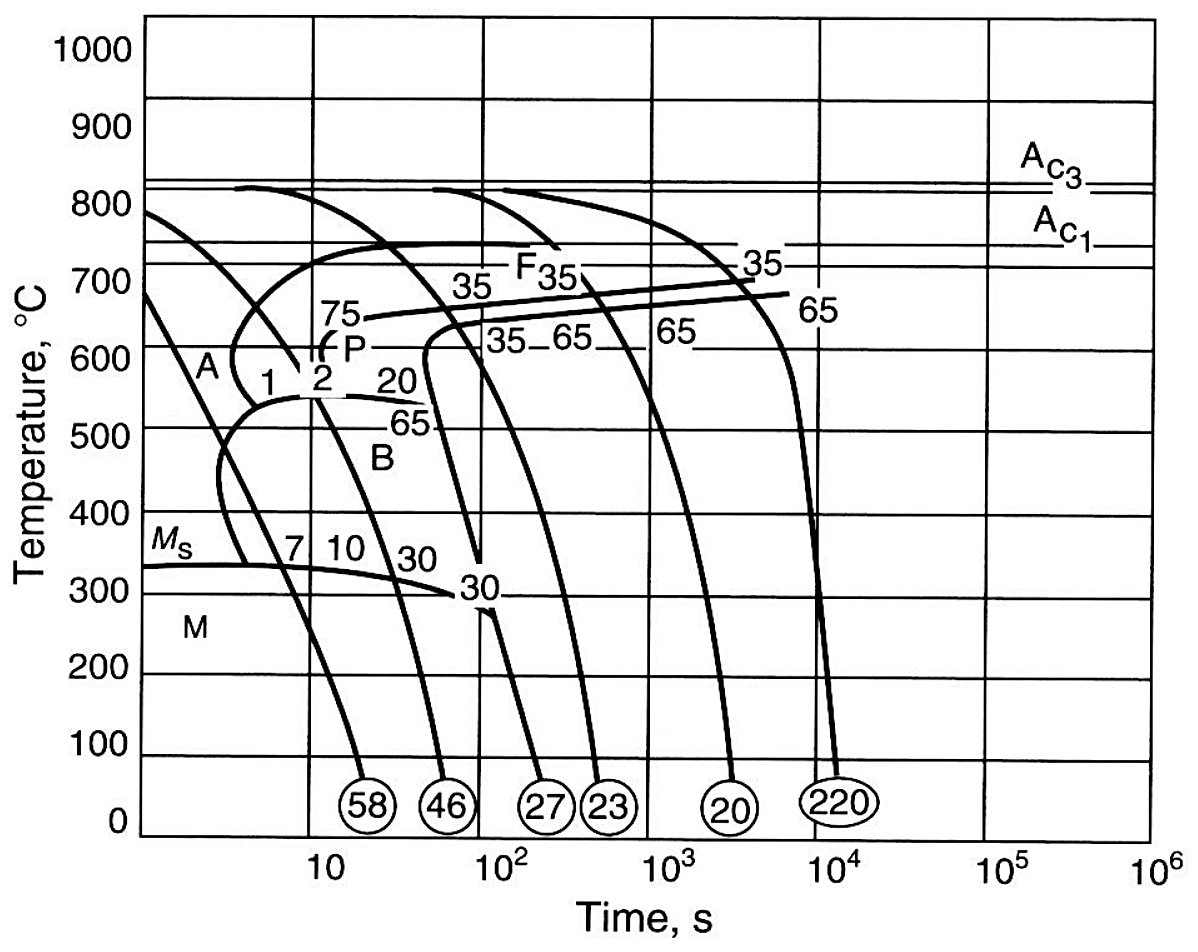
Transformación isotérmica en un baño de sales
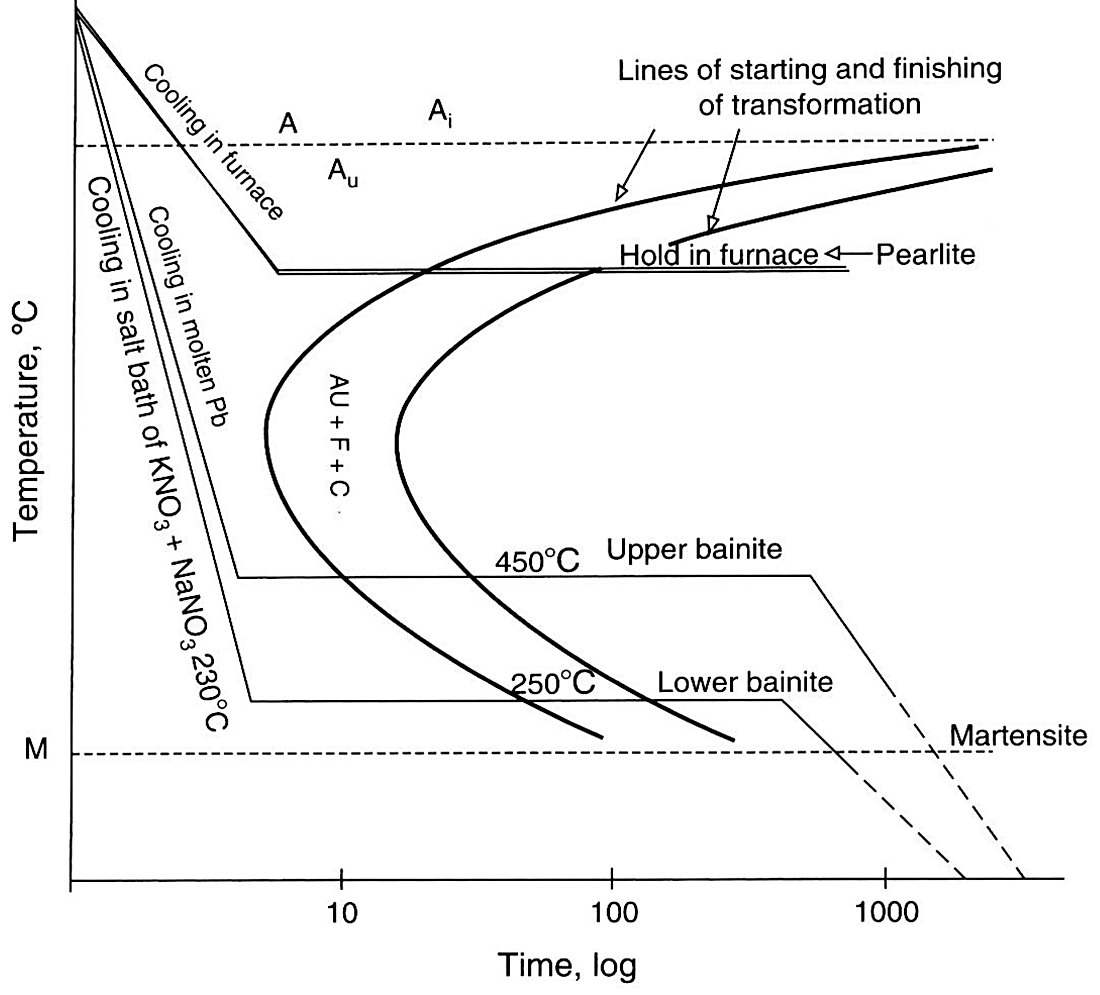
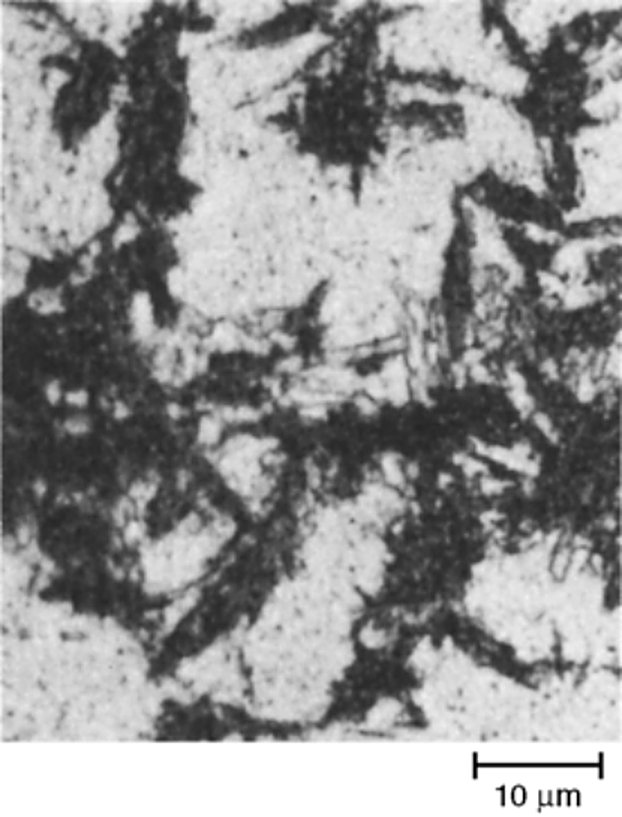
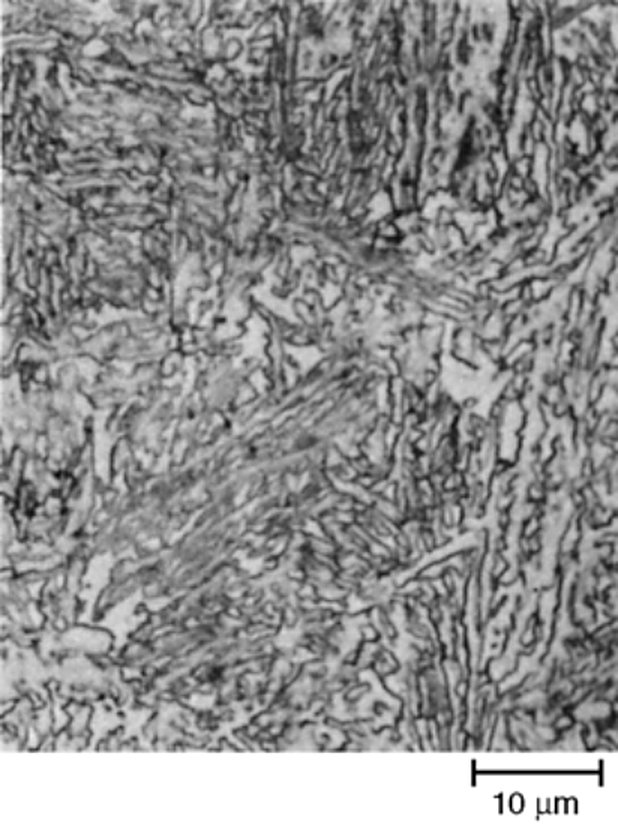
Mantener un acero para herramientas a una temperatura por encima del inicio de la martensita y dejar que la transformación termine allí produce perlita o bainita en lugar de martensita, y la temperatura de mantenimiento decide cuál. Las cuatro placas siguientes son un grado resistente al choque, S5, llevado por esa ruta a cuatro temperaturas. Un mantenimiento en el intervalo perlítico a 650 °C durante 4 h da ferrita y perlita gruesa a 23 a 24 HRC, y el mismo acero mantenido a 595 °C durante 8 h da ferrita y perlita fina a 36 HRC. Por debajo de la nariz perlítica el producto es bainita, bainita superior a 540 °C donde el mantenimiento se detuvo antes de que terminara la transformación, y bainita inferior a 400 °C en 1 h, que es la más dura y tenaz de las dos a 37 a 38 HRC.
Las temperaturas de ese párrafo provienen de un diagrama de transformación isotérmica. El siguiente es para un acero al carbono eutectoide simple, pero la forma es la que sigue todo acero para herramientas: una nariz de perlita en la parte superior, una bahía de bainita debajo de ella, y la línea de inicio de martensita en la parte inferior. Lea una temperatura de mantenimiento en él y el producto se deduce.
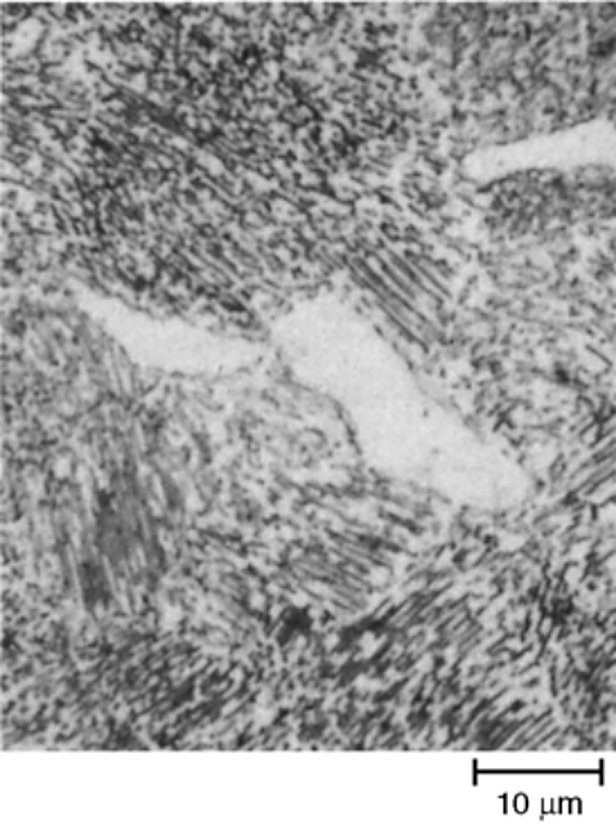
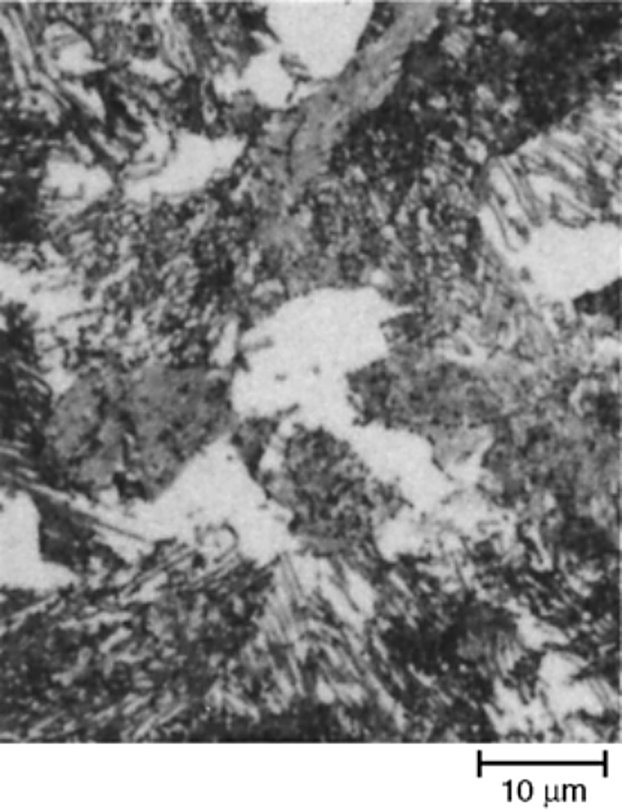
Los diagramas de transformación que respaldan esos mantenimientos están en la microestructura del acero para herramientas página de S7, junto con el diagrama de enfriamiento continuo que se lee para un temple normal, y la dureza que mantiene cada grado después del revenido está en la tabla de templado.
Recopilado del ASM Handbook, Volumen 9, Metallography and Microstructures, artículo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (secciones de revenido y transformación isotérmica, Fig. 67 y Fig. 69 a Fig. 78). Cada leyenda se leyó de la capa de texto buscable del archivo y se verificó contra la placa impresa, y cada placa se recortó del archivo a 1,5 veces su ancho en píxeles impreso. Las placas son un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel, por lo que conviene confirmar el ciclo de revenido y la posición de dureza contra el certificado de ensayo del material antes de redactar una hoja de proceso.