
공구강 템퍼링 및 등온 변태
두 가지 서로 다른 온도 유지가 공구강의 최종 상태를 결정하며, 아래의 현미경 사진은 두 가지 모두를 보여줍니다. 첫 번째는 담금질 후에 이어지는 템퍼링으로, 여기서 온도와 템퍼링 횟수가 경도, 탄화물 유형 및 잔류 오스테나이트의 양을 결정합니다. 두 번째는 마르텐사이트 시작 온도 이상의 염욕에서의 등온 유지로, 마르텐사이트 대신 펄라이트 또는 베이나이트를 생성하며, 다음과 같은 내충격 등급에 사용되는 경로입니다 S7 그리고 O1 변형이나 균열 위험을 낮춰야 할 때.
공구강을 담금질 직후에 템퍼링하는 이유
공구강을 마르텐사이트로 담금질하면 단면에 매우 높은 변태 응력이 남으며, 템퍼링이 이를 완화합니다. 담금질 후 템퍼링하지 않은 공구강은 균열이 발생할 수 있으며, 그 위험은 담금질 속도와 형상의 응력 집중부에 따라 증가합니다. 공랭 경화 등급은 이러한 위험에 덜 노출되는데, 마르텐사이트를 형성하는 느린 냉각이 냉각 중에 응력의 일부를 완화하기 때문이며, 이것이 복잡한 금형에 공랭 경화 등급을 선택하는 실용적인 이유 중 하나입니다.
각 템퍼링 온도가 하는 일
공구강 생산의 상당 부분은 175~230 °C에서 템퍼링되며, 이 온도에서 템퍼링은 담금질 응력 완화 외에는 조직에 거의 영향을 주지 않습니다. 경도는 거의 변하지 않고 현미경 사진은 담금질 직후와 거의 동일하게 보이므로, 저온 템퍼링은 고온에서 경도를 유지해야 하는 금형에 적합하지 않습니다. 열간 가공강과 고속도강은 훨씬 높은 온도로 처리하는데, 합금 함량이 연화 저항성을 부여하기 때문이며, 이 온도에서 템퍼링은 2차 경화를 일으키고 탄화물의 성질을 변화시킵니다.
템퍼링 횟수는 합금 수준에 따라 결정됩니다. 가장 합금량이 적은 공구강은 단일 템퍼링을 하며, 일반적으로 단면 두께 25 mm당 2 h입니다. 합금량이 높은 강은 보통 두 번, 고속도강은 세 번 템퍼링하는데, 반복 템퍼링이 조직을 조정하고 안정화하기 때문입니다. 아래 시리즈는 네 가지 템퍼링 온도에서의 O1이며, 각 사진에 표시된 숫자는 동일 시편에서 측정된 경도입니다.
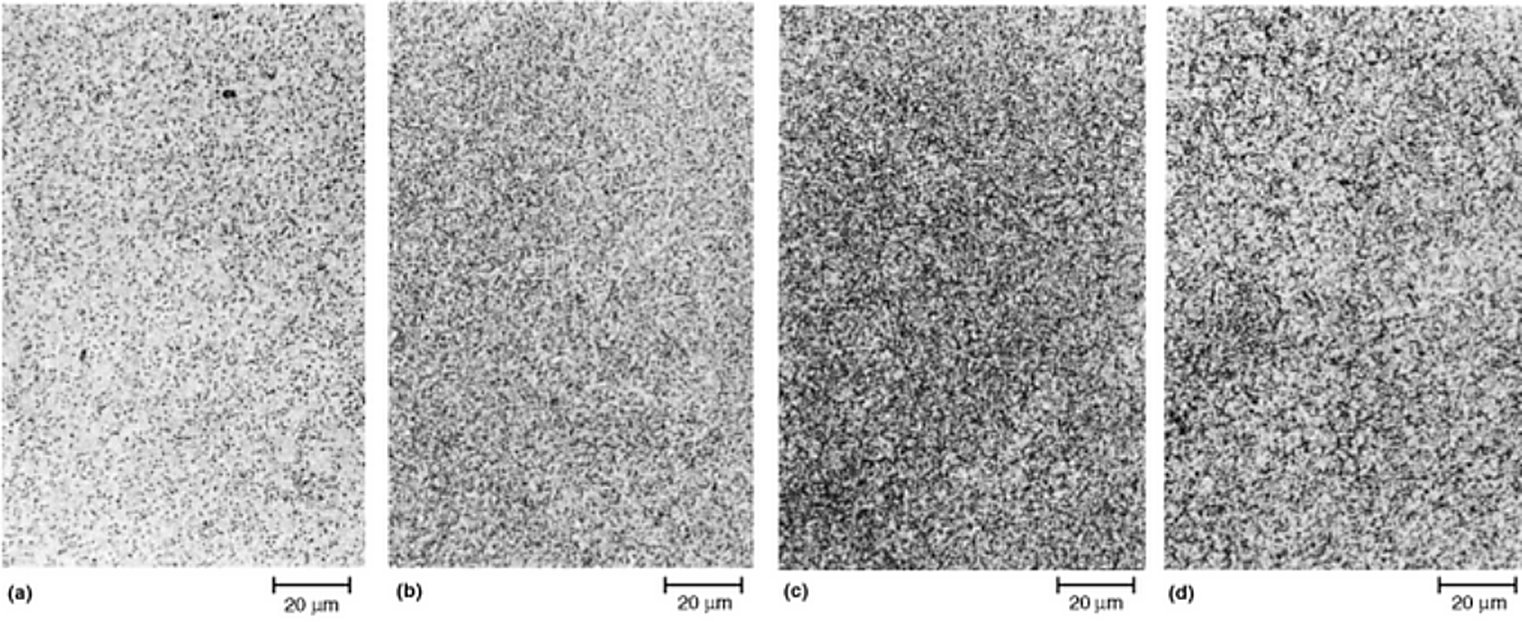
약 540 °C로 템퍼링하면 광학 현미경으로 관찰되는 조직에는 미세한 차이만 생깁니다. 변하는 것은 시편의 에칭 속도와 기지의 어두움입니다. 뚜렷한 조직 변화는 하부 임계 온도 바로 아래에서의 템퍼링이 필요하며, 그렇게 높은 템퍼링은 어닐링 외에는 공구나 금형에 실용적인 용도가 없습니다.
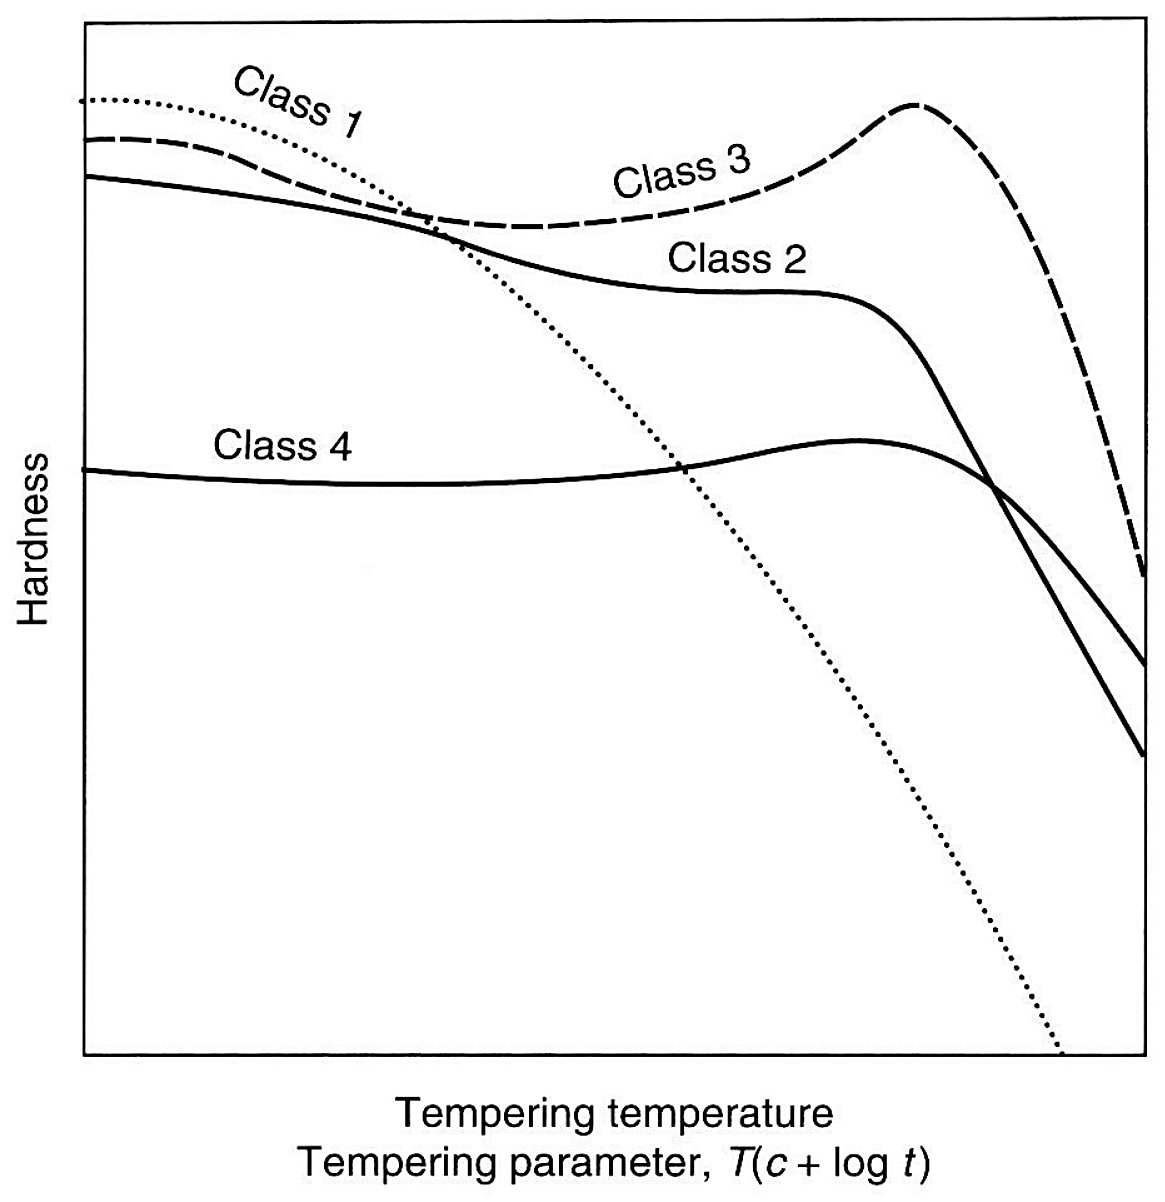
경도가 얼마나 떨어지는지, 그리고 떨어지기는 하는지는 해당 강종이 속한 등급에 따라 달라지며, 이 등급들은 하나의 차트에 그려져 있습니다.
광학 현미경으로 볼 수 없는 탄화물 변화
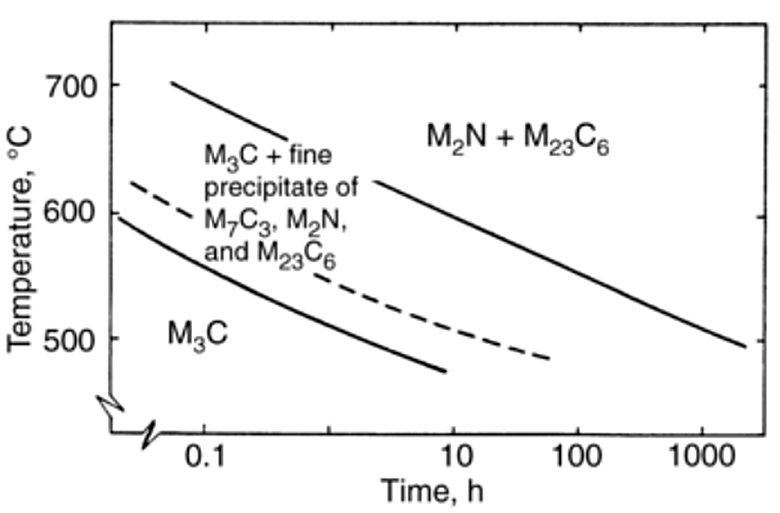
강한 탄화물 형성 원소가 존재하는 경우, 고온 템퍼링은 탄화물의 조성과 유형을 변화시키며, 광학 현미경으로는 이를 관찰할 수 없습니다. 아래 다이어그램은 420 타입보다 합금 원소가 더 많이 첨가되고 크롬 공구강과 동일하게 거동하는 12% 크롬 마르텐사이트 강에서의 이러한 변화를 추적합니다. 낮은 템퍼링 온도에서는 존재하는 탄화물이 M3C입니다. 온도와 시간이 증가함에 따라 M7C3로 대체되고 그 다음 M23C6로 대체되며, 범위의 상한에서는 M23C6만 남습니다. 해당 강은 또한 높은 질소 함량을 가지고 있었으며, 그 안에서 M2N 질화물이 발견되었습니다. 텅스텐 고속도강에서는 동일한 순서가 더 진행되어 약 600 °C에서 강한 2차 경화가 나타나며, 이 두 강에 대한 다이어그램은 다음에 있습니다 공구강 미세조직 페이지.
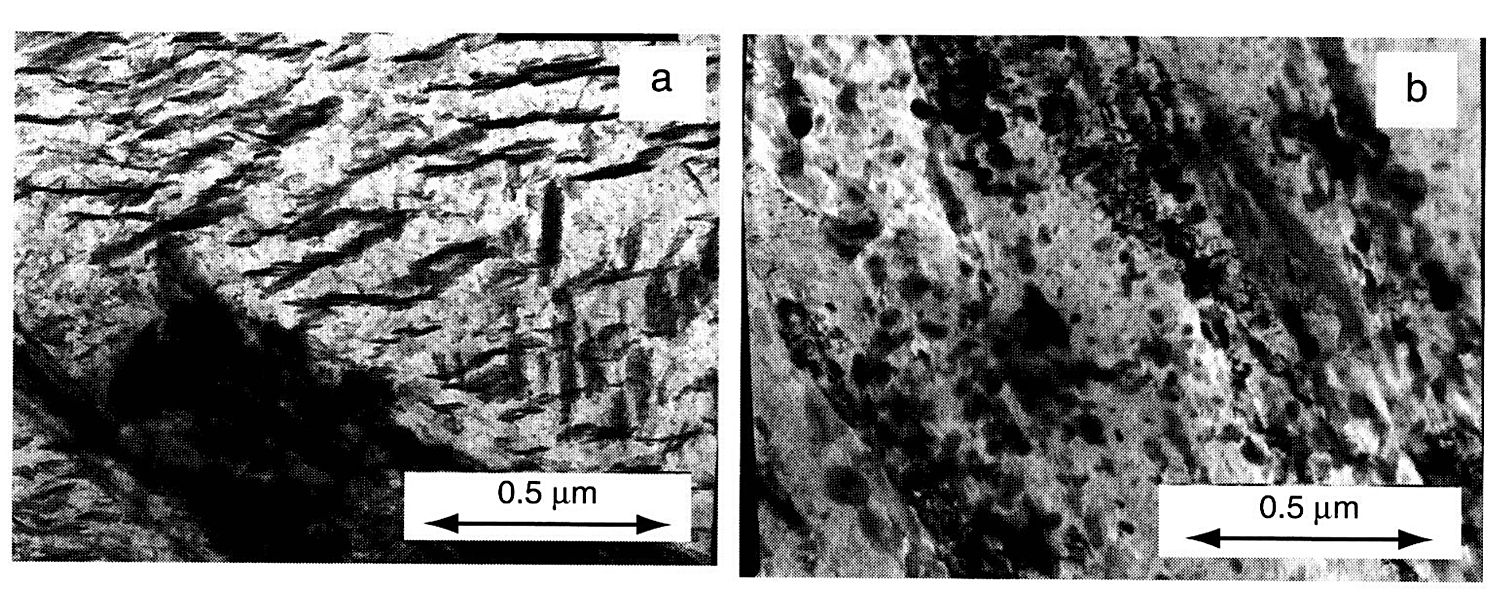
탄화물의 변화 자체는 광학 현미경의 분해능 이하이므로, 대신 투과전자현미경으로 관찰한다. 아래 두 현미경 사진은 동일한 담금질 강으로, 하나는 300 °C에서 2분간 템퍼링한 것이고 다른 하나는 600 °C에서 1분간 템퍼링한 것이다.
2차 경화는 고속도강을 완만하게가 아니라 뜨겁게 템퍼링하는 이유이며, 각 탄화물 형성 원소가 이에 기여합니다.
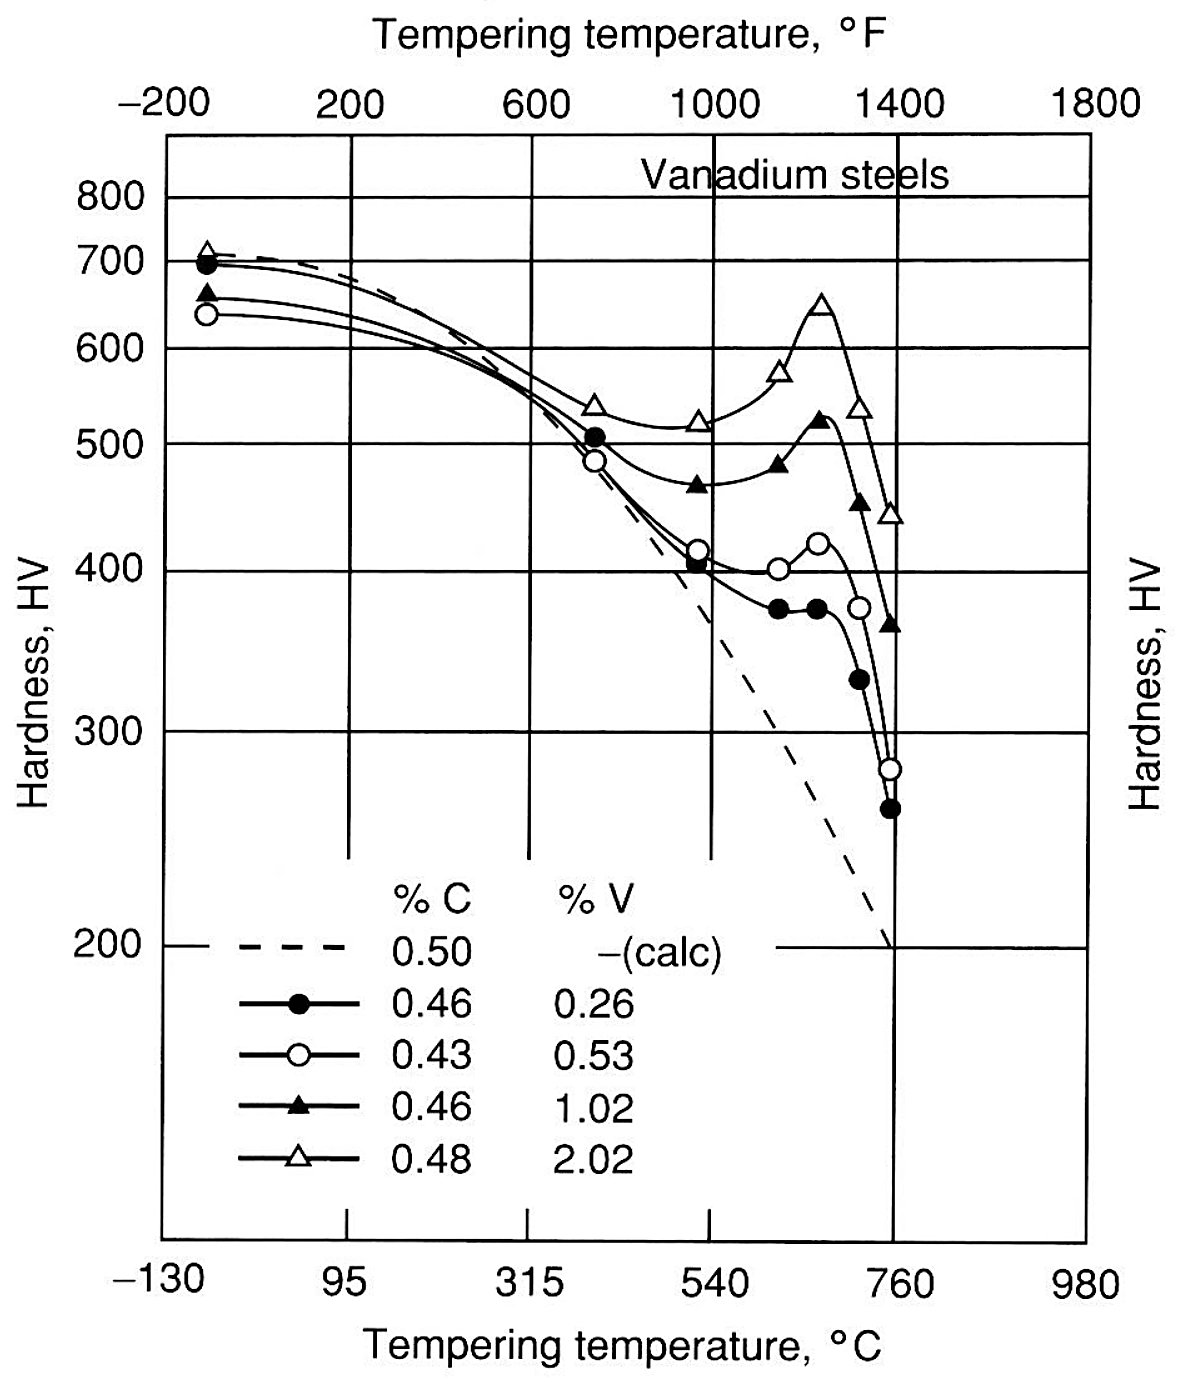
텅스텐은 다른 탄화물로부터 동일한 피크를 생성하며, 그 크기는 얼마나 많은 텅스텐이 고용되어 있는지에 따라 달라집니다.
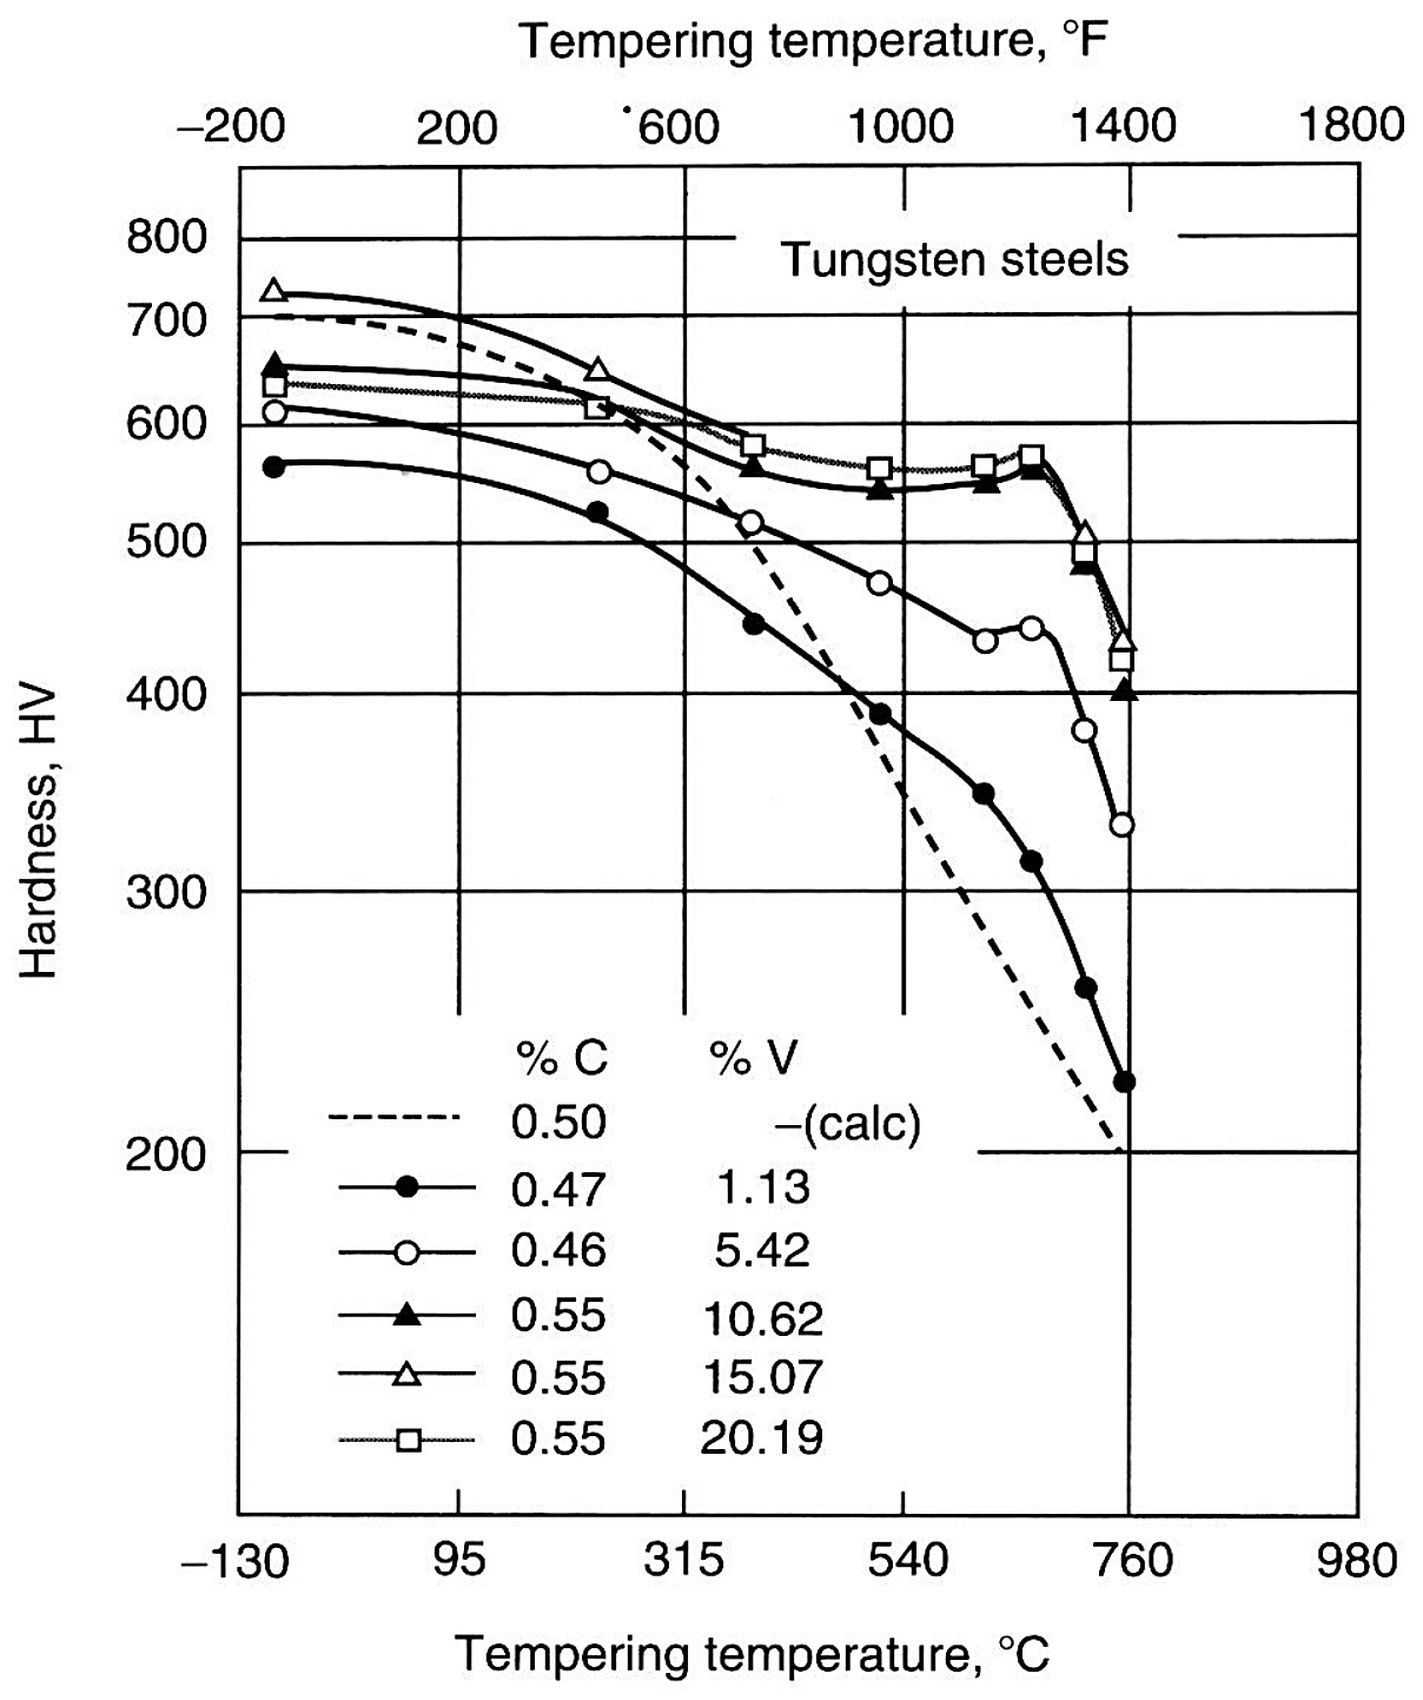
몰리브덴은 대부분의 공구강 등급이 기반으로 하는 원소이며, 이들 등급이 함유하는 수준에서 템퍼링 시 경화됩니다.
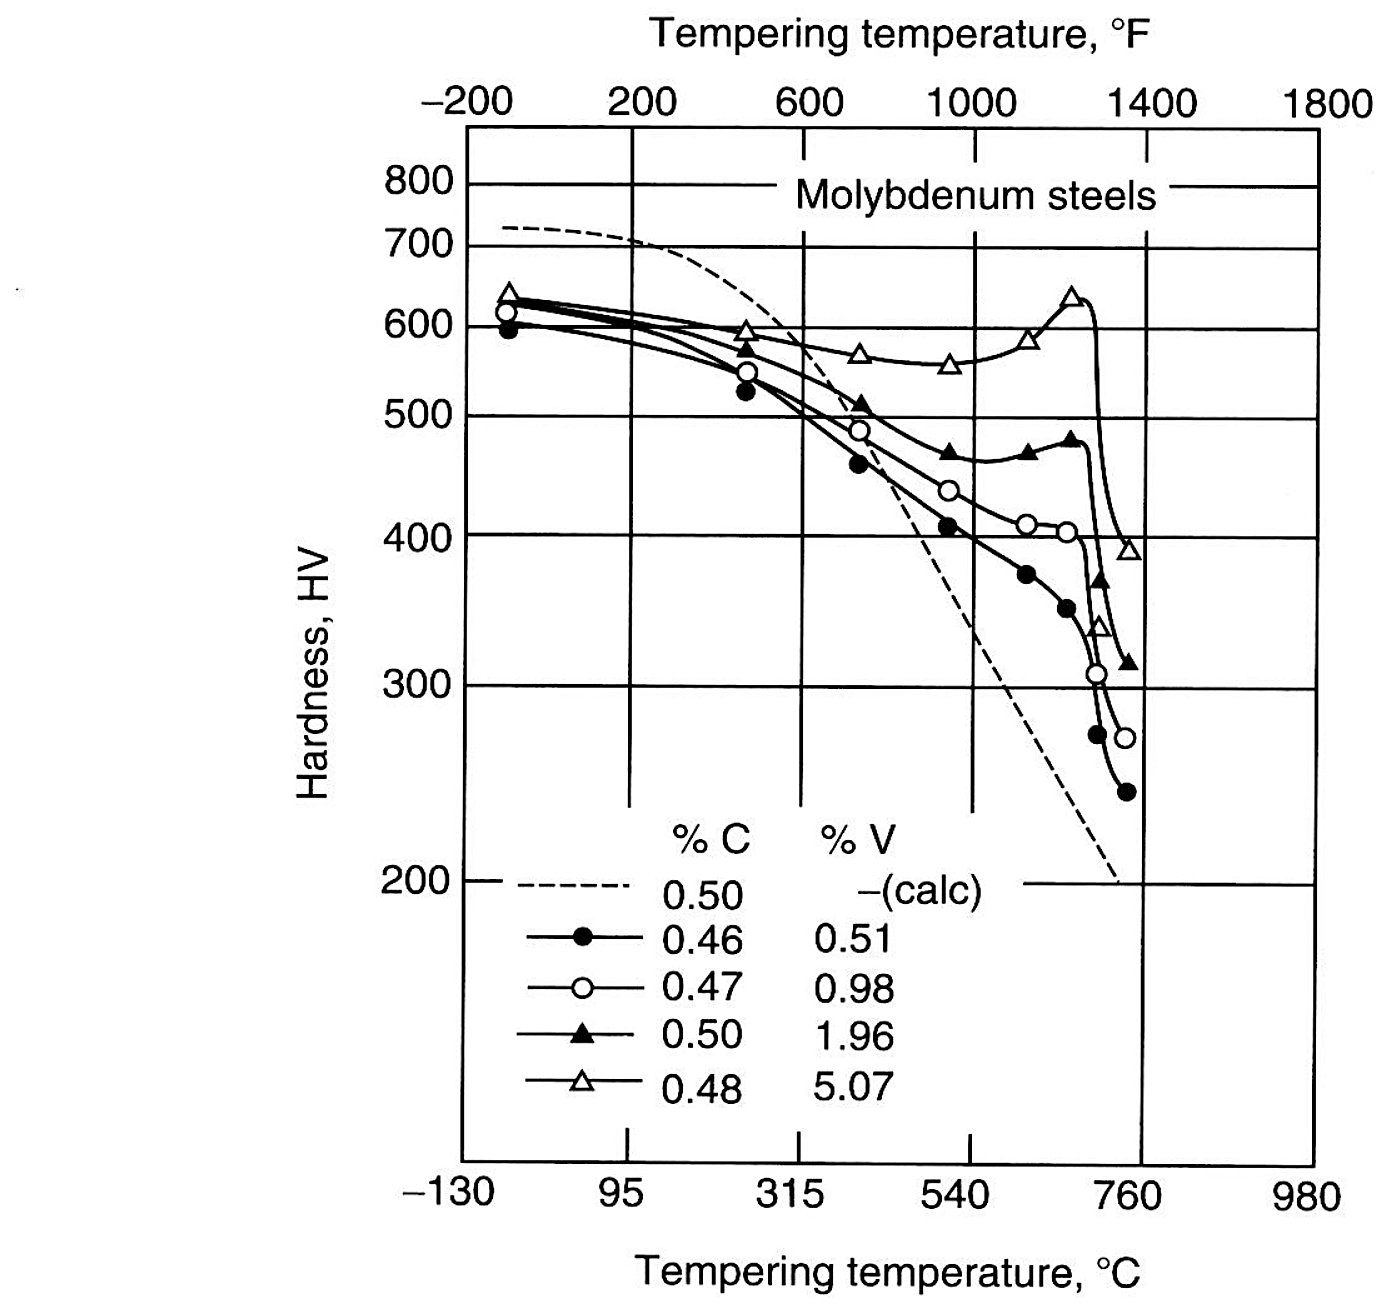
크롬은 네 가지 탄화물 형성 원소 중 가장 높은 첨가량에서 동일한 반응에 기여합니다.
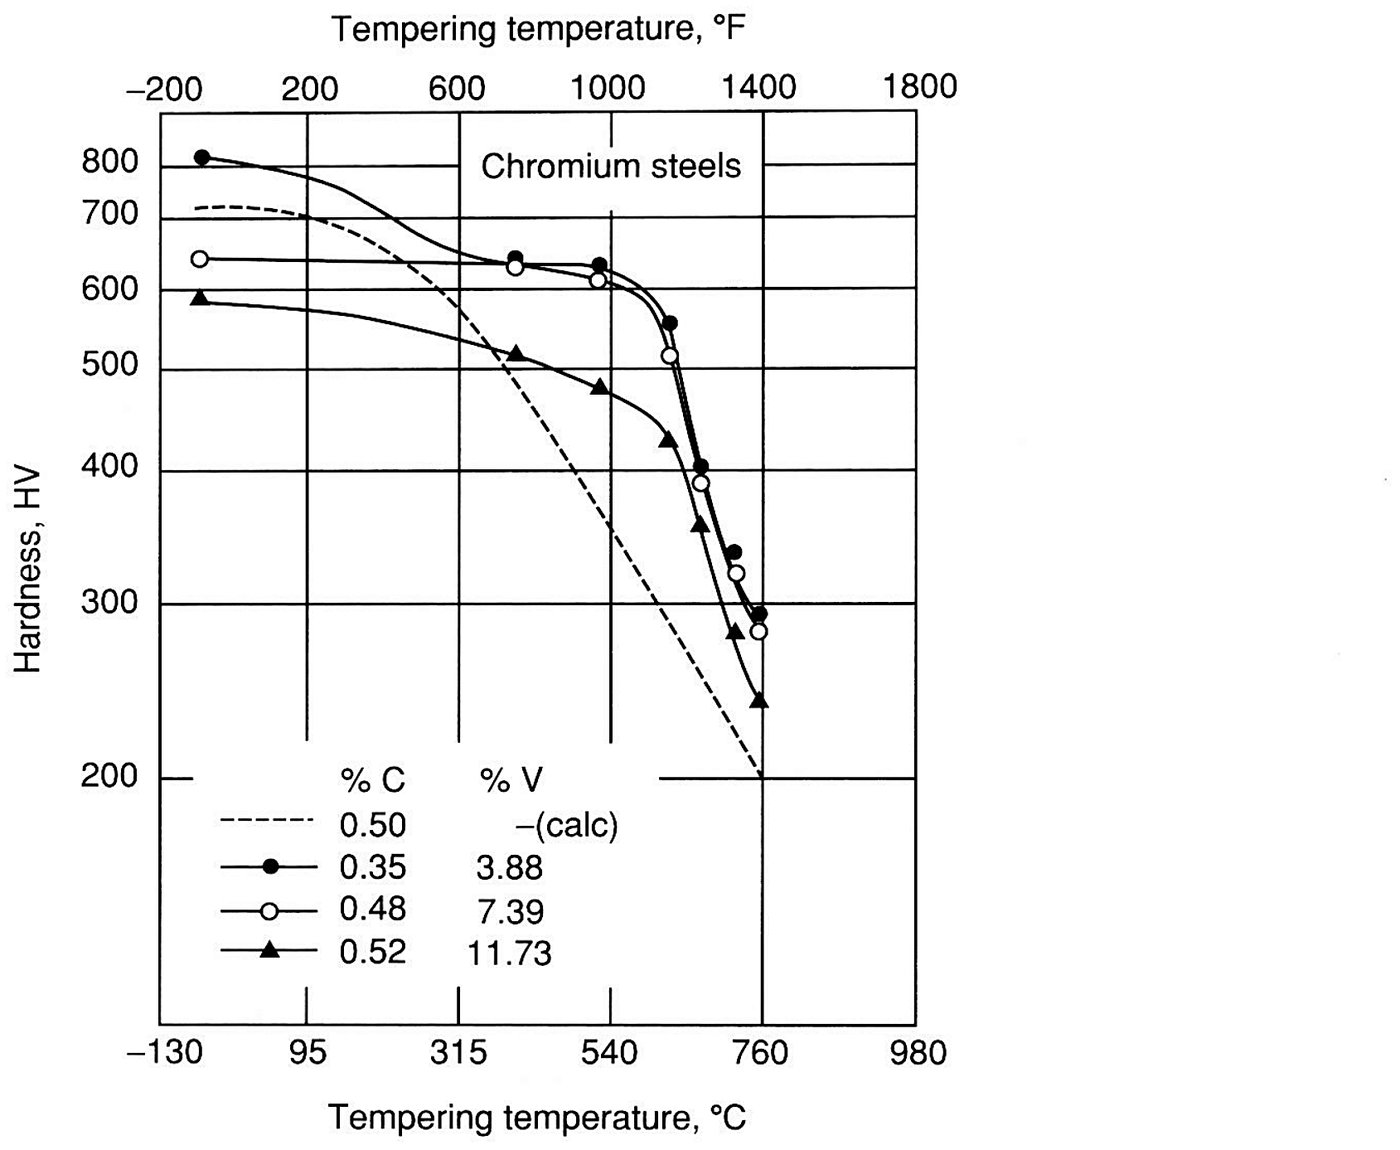
조직에 남아 있던 잔류 오스테나이트
광학 현미경으로 볼 수 있을 정도로 잔류 오스테나이트가 존재한다면, 그 강은 과오스테나이트화된 것입니다. 템퍼링 온도가 충분히 높지 않으면 템퍼링은 높은 수준의 잔류 오스테나이트를 마르텐사이트나 베이나이트로 변태시키지 못하며, 남아 있는 오스테나이트는 사용 중 공구가 받는 충격을 견딜 만큼 안정하지 않습니다. 사용 중 변태가 일어나면 주변 기지가 너무 단단하고 연성이 낮아 변태 응력을 흡수하지 못하고 공구가 균열됩니다. 이것이 오스테나이트화 온도를 결정립이 미세한 값으로 유지하는 이유이며, 오스테나이트화 시리즈 이 사이트에서 등급별로 다룹니다.
너무 느린 담금질이 남기는 것
완전히 마르텐사이트가 아닌 조직은 공구강 현미경 사진에서 확인하는 또 다른 결함입니다. 이는 해당 등급의 경화능이 선택된 단면 크기와 담금질 매체에 충분하지 않을 때 나타나며, 그 결과 조직에 펄라이트 또는 베이나이트가 생기고 도면의 수치보다 낮은 경도가 됩니다. 소수의 아공석강 등급에서는 페라이트도 존재할 수 있습니다. 염수 및 수경화 등급은 부품을 잡는 집게가 해당 표면 부위를 더 느리게 냉각시키거나, 담금질 매체의 국부 비등으로 생긴 증기 주머니를 깨뜨리기에 교반이 너무 약하여 발생하는 케이스 내부의 연질점이라는 두 번째 위험을 가지고 있습니다.
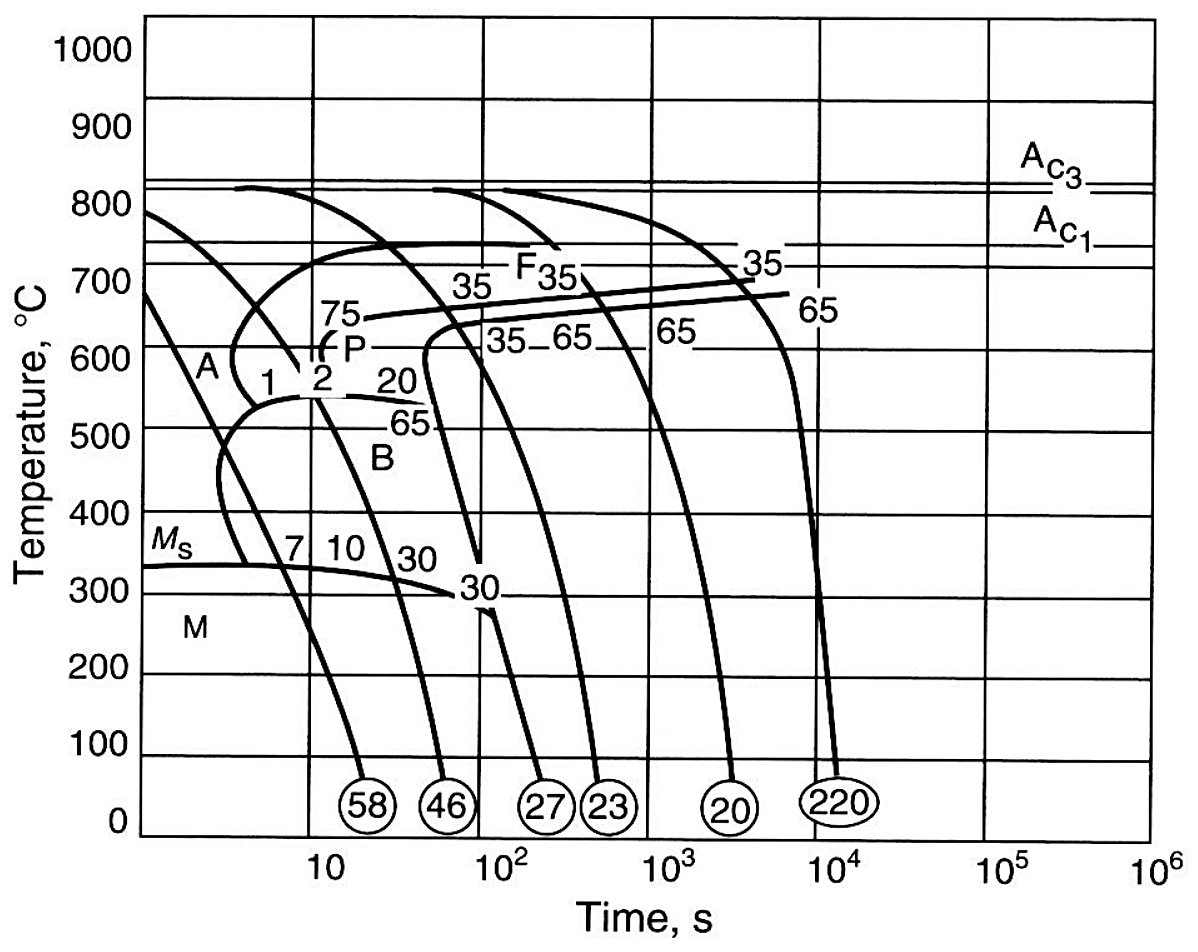
연속냉각곡선도는 유지 시간 대신 냉각 곡선으로 동일한 내용을 보여주며, 실제 담금질에 부합하는 도표입니다. 아래 도표는 공석강의 페라이트, 펄라이트, 베이나이트 및 마르텐사이트 영역을 나타내며, 여러 냉각 속도 곡선이 그 위에 그려져 있습니다.
염욕에서의 등온 변태
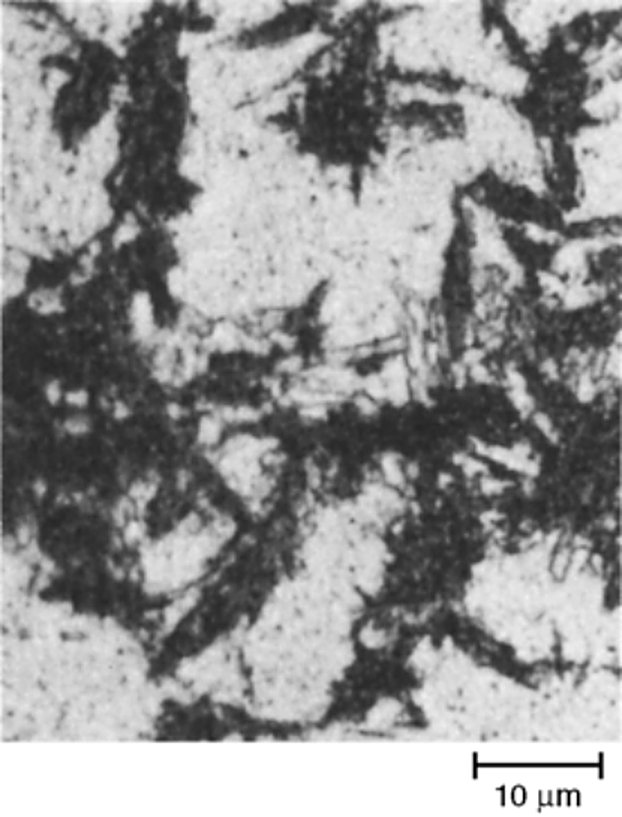
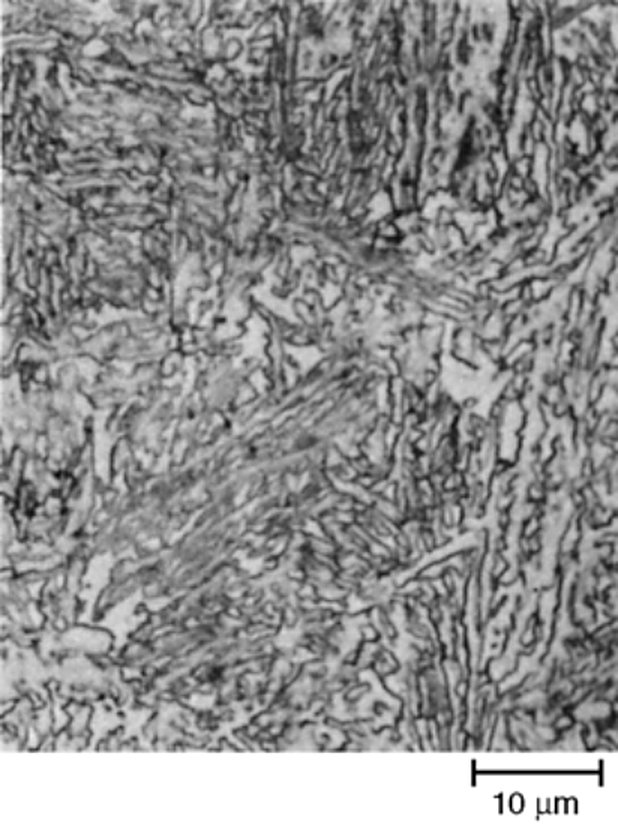
공구강을 마르텐사이트 시작 온도 이상에서 유지하여 그곳에서 변태를 완료시키면 마르텐사이트 대신 펄라이트 또는 베이나이트가 생성되며, 유지 온도가 어느 것을 생성할지 결정합니다. 아래 네 사진은 하나의 내충격 등급인 S5를 네 가지 온도에서 이 경로로 처리한 것입니다. 펄라이트 범위인 650 °C에서 4 h 유지하면 23~24 HRC의 페라이트와 조대 펄라이트가 생성되고, 동일한 강을 595 °C에서 8 h 유지하면 36 HRC의 페라이트와 미세 펄라이트가 생성됩니다. 펄라이트 노즈 아래에서 생성물은 베이나이트이며, 540 °C에서는 변태가 완료되기 전에 유지를 중단한 상부 베이나이트, 400 °C에서는 1 h로 하부 베이나이트가 생성되며, 이는 37~38 HRC로 둘 중 더 단단하고 인성이 높습니다.
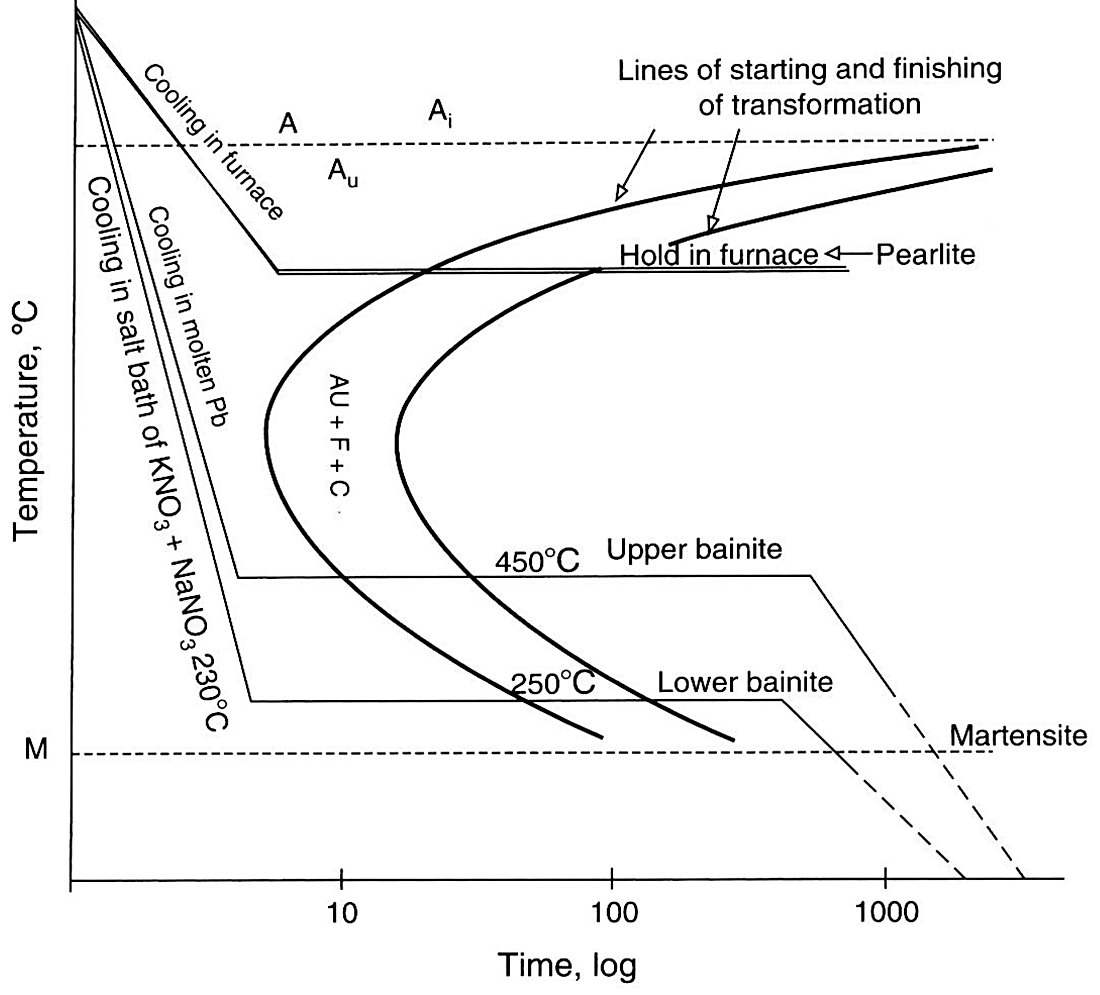
해당 단락의 온도는 항온변태선도에서 나온 것입니다. 아래 선도는 공석 탄소강에 대한 것이지만, 그 형태는 모든 공구강이 따르는 형태입니다. 상부에 펄라이트 노즈, 그 아래에 베이나이트 베이, 그리고 하부에 마르텐사이트 시작선이 있습니다. 이 선도에서 유지 온도를 읽으면 생성 조직이 결정됩니다.
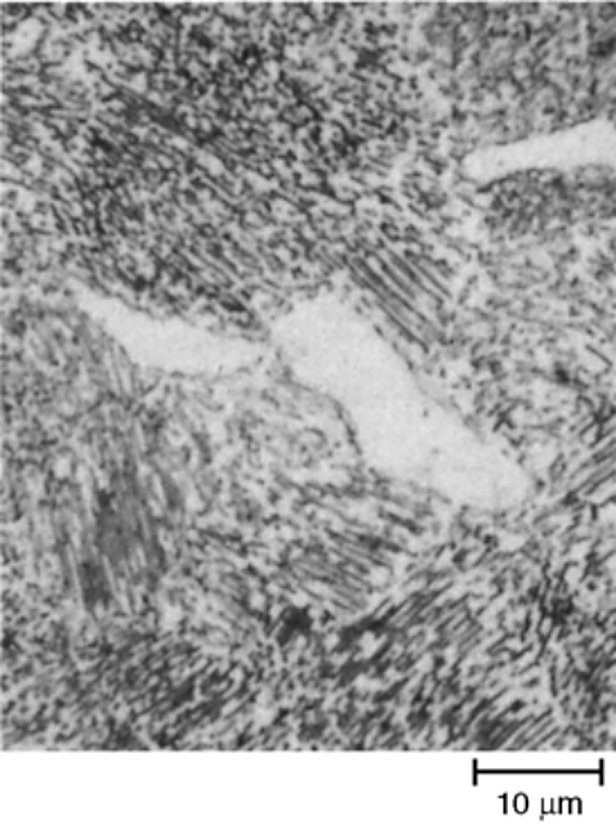
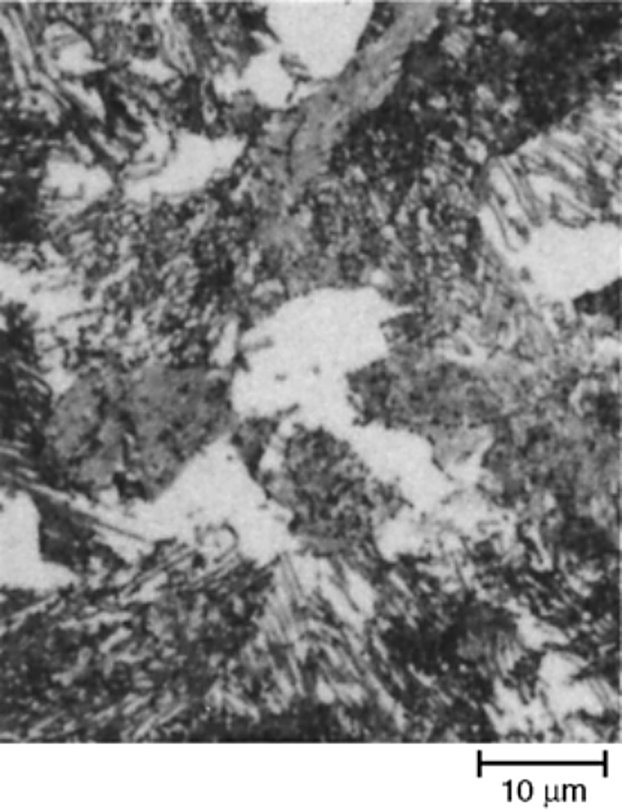
이러한 유지의 근거가 되는 변태 다이어그램은 다음에 있습니다 공구강 미세조직 S7 페이지에 있으며, 일반 담금질에 사용되는 연속 냉각 다이어그램도 함께 있습니다. 각 등급이 템퍼링 후 유지하는 경도는 다음에 있습니다 담금질 차트.
ASM Handbook, Volume 9, Metallography and Microstructures, George F. Vander Voort의 Metallographic Techniques for Tool Steels, ASM International, 2004 (템퍼링 및 등온 변태 섹션, Fig. 67 및 Fig. 69~Fig. 78)에서 편집. 모든 캡션은 파일의 검색 가능한 텍스트 레이어에서 읽고 인쇄된 사진과 대조하여 확인했으며, 각 사진은 인쇄된 픽셀 너비의 1.5배로 파일에서 잘라냈습니다. 이 사진들은 Aobo Steel의 사양이 아니라 공개된 실무의 참고 요약이므로, 공정 시트를 작성하기 전에 재료 시험 성적서와 대조하여 템퍼링 일정과 경도 위치를 확인하십시오.