
공구강 미세조직, 강종 및 상태별 현미경 사진
조기에 파손되는 다이는 대개 탄화물이나 결정립계에서 파손되며, 두 가지 모두 균열된 다이로 나타나기 훨씬 전에 현미경 사진에서 확인할 수 있습니다. 이 페이지는 강종별, 상태별 공구강의 공개된 현미경 사진을 수집한 것으로, 어닐링 바, 압연 및 제강 어닐링 바, 경화 및 템퍼링 강, 질화층 및 그 배후의 냉각 속도 곡선을 다루며, 각 사진을 얻는 데 사용된 에칭액과 시편 준비 방법도 포함합니다. 다루는 강종에는 W1, D2, D3, O1, A2, S7, H13, P20, M2 그리고 M42.
공구강 현미경 사진이 보여주어야 하는 것
공구 수명은 현미경 사진이 동시에 보여주어야 하는 세 가지 요소에 의해 결정됩니다. 첫째는 탄화물로, 그 종류, 크기, 분포 균일도이며, 조대하거나 띠 모양으로 편석된 탄화물은 다이가 가장 먼저 균열되는 지점입니다. 둘째는 기지로, 어닐링 상태에서는 구상 탄화물을 함유한 페라이트이고, 담금질 후에는 판상 또는 래스 마르텐사이트와 잔류 오스테나이트이며, 템퍼링 후에는 미세하게 석출된 탄화물을 함유한 템퍼드 마르텐사이트입니다. 셋째는 구(舊)오스테나이트 결정립 크기로, 경화 시편에서 결정립계 네트워크로 나타나며 경화 후 남는 인성을 결정합니다.
에칭액은 세 가지 중 어느 것이 보이는지를 결정하고, 배율은 조직 중 얼마나 많은 부분이 화면에 담기는지를 결정합니다. 2% 나이탈은 경화 및 템퍼링된 공구강의 기본 에칭액이고, 4% 피크랄은 어닐링 및 구상화 강의 기본 에칭액이며, Vilella’s 시약은 탄화물을 1000x에서 분해해야 할 때 일반적으로 선택됩니다. 아래 섹션은 강의 상태별로 분류되어 있는데, 이는 어떤 에칭액과 배율이 적용되는지를 결정하기 때문입니다.
어닐링 상태의 공구강
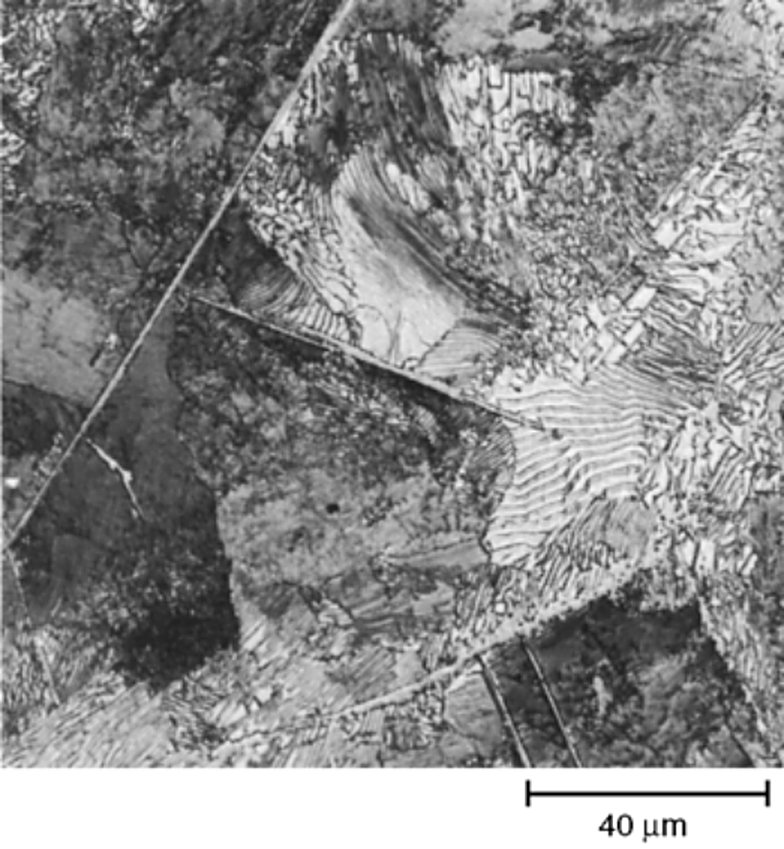
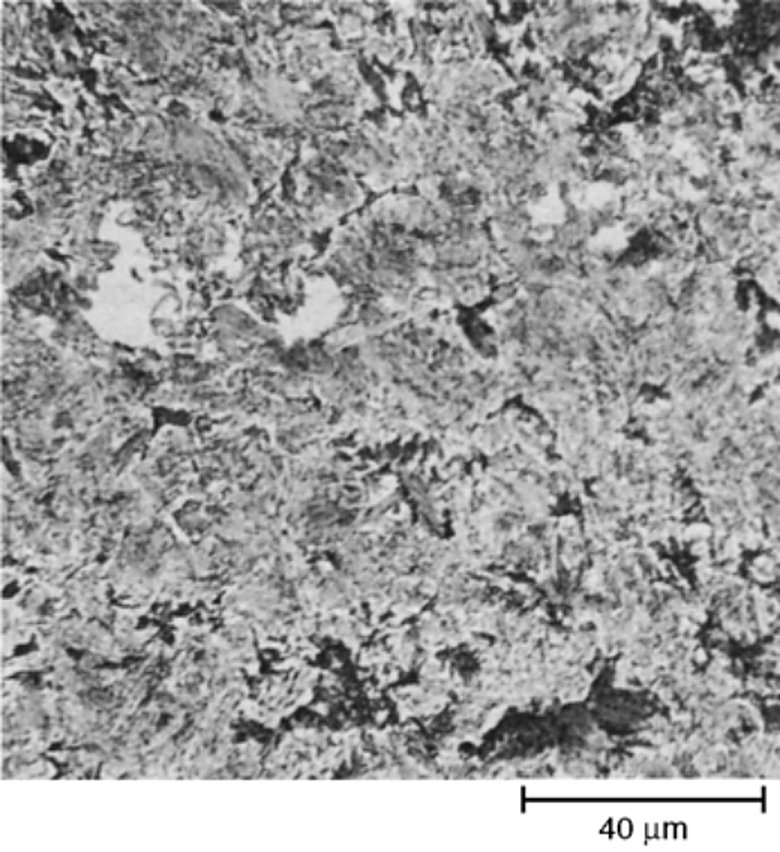
공구강은 가공이 가능하도록 어닐링 상태로 공급되며, 중요한 어닐링은 구상화 어닐링입니다. 이는 펄라이트의 층상 탄화물을 페라이트 기지 내 구상으로 구형화하여 경도를 170~240 HBW 범위로 낮추고 다이 블록을 가장자리 치핑 없이 밀링할 수 있게 합니다. 적절히 어닐링된 강종은 페라이트 전체에 균일한 크기의 구상이 분포합니다. 사이클이 단축된 강종은 조직에 층상 펄라이트가 남아 경도가 높아지고 절삭날이 찢어집니다.
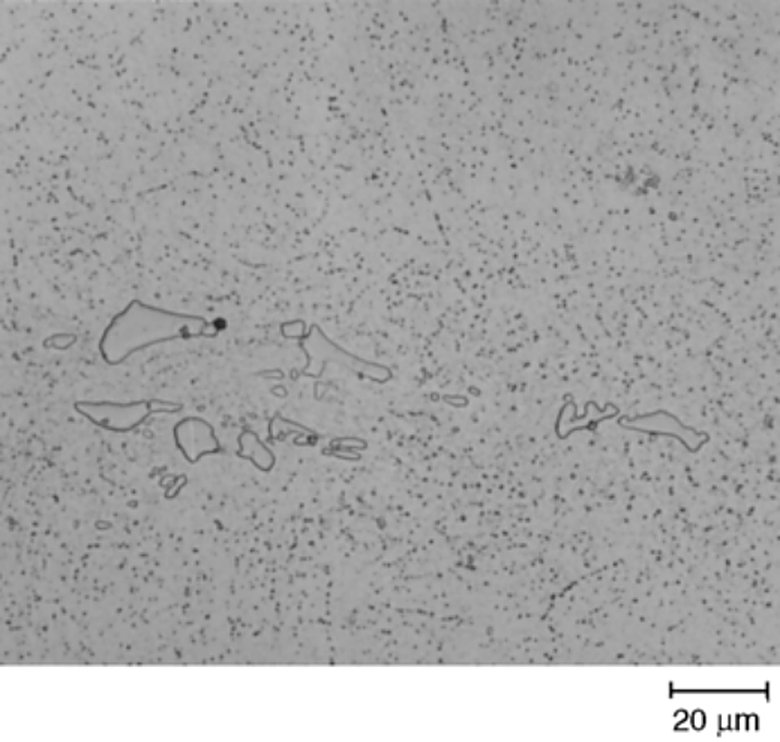
시작 조직은 어닐링 사이클만큼 중요합니다. 어닐링 전에 미세 펄라이트로 담금질된 W1은 압연 상태에서 바로 어닐링된 동일 강보다 더 균일한 탄화물로 구상화되며, 두 가지의 차이는 아래 첫 번째 사진에서 확인할 수 있습니다. 출처의 동일 섹션은 수경화, 냉간 금형, 열간 금형 및 고속도강 계열의 탄화물이 동일한 어닐링에 어떻게 반응하는지도 보여줍니다.
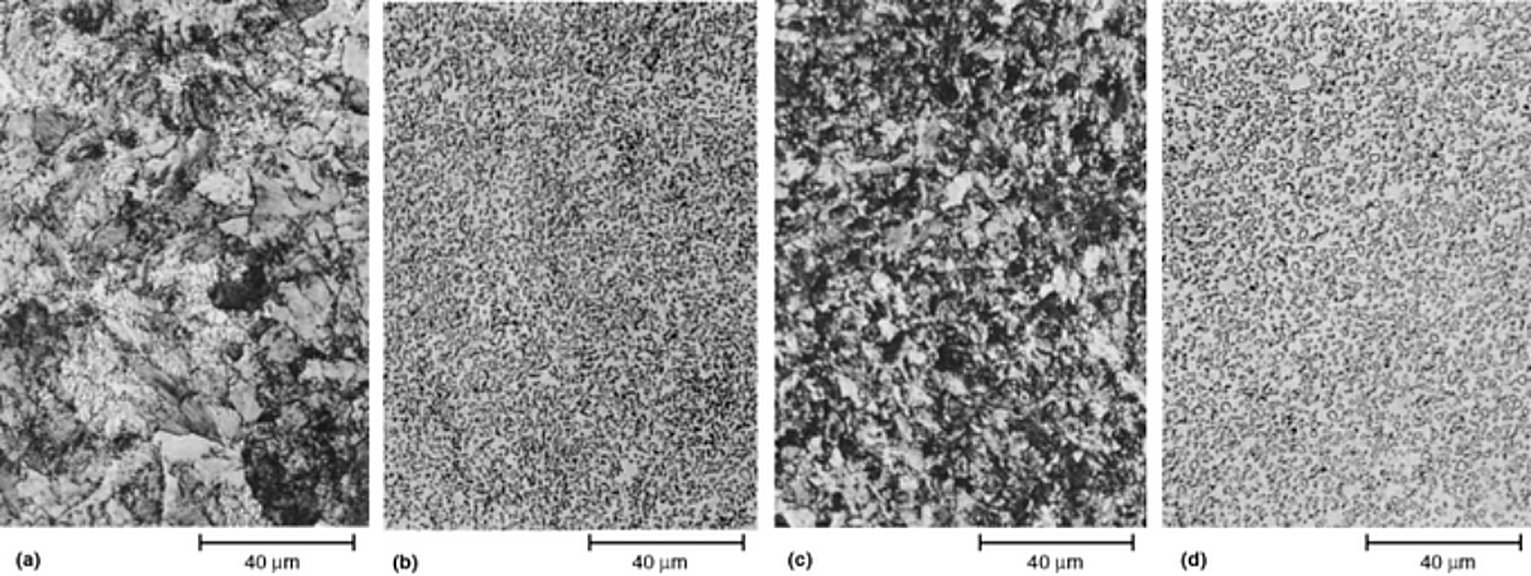
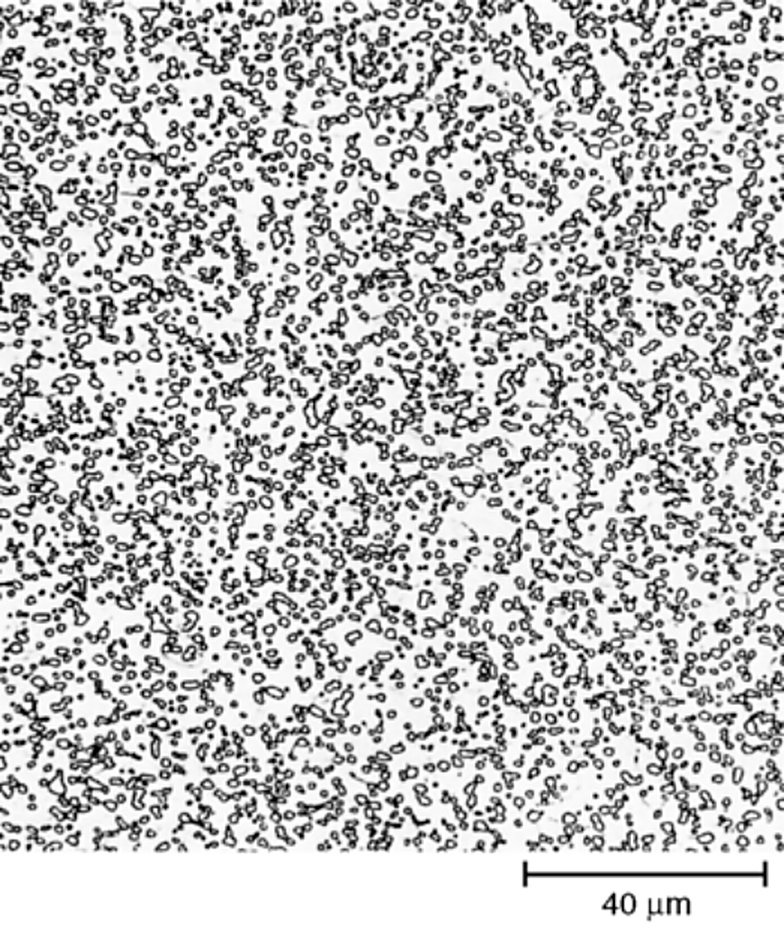
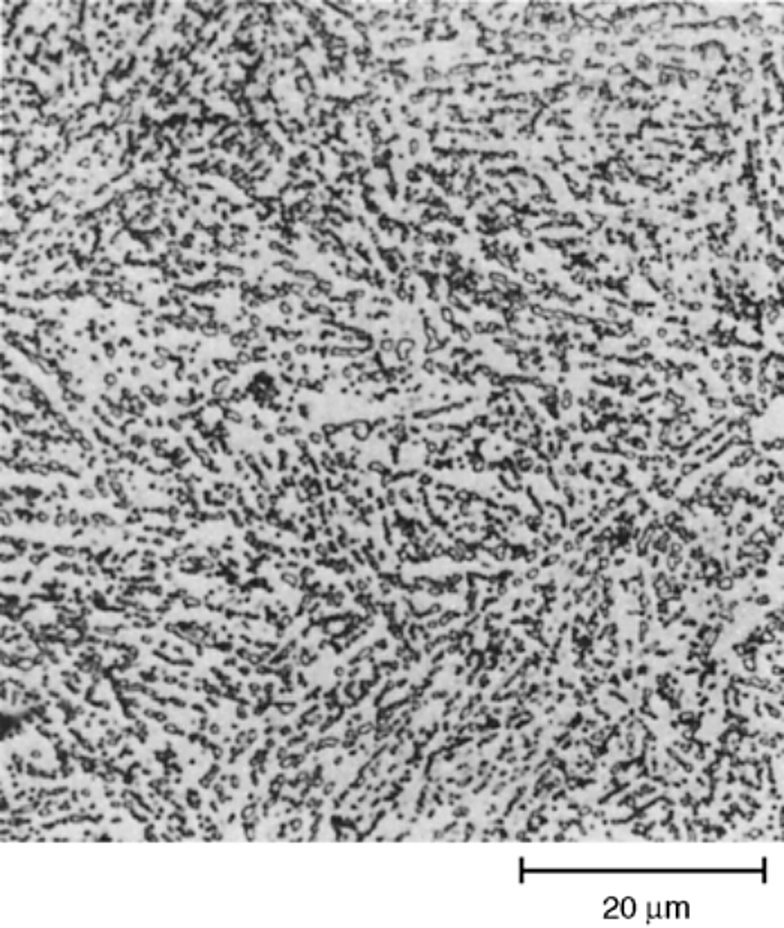
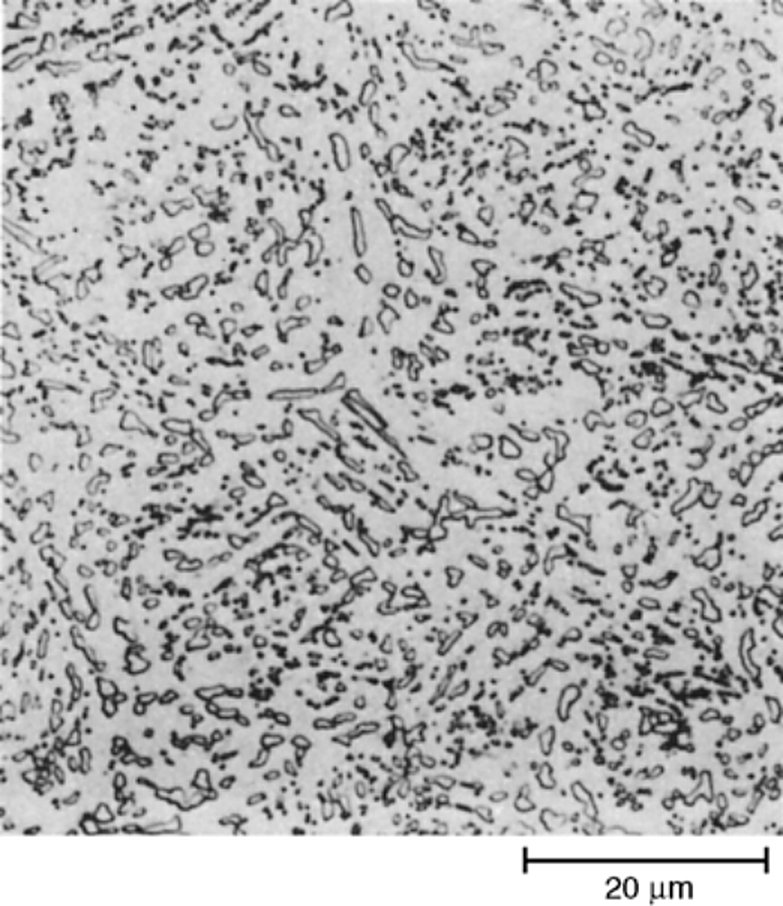
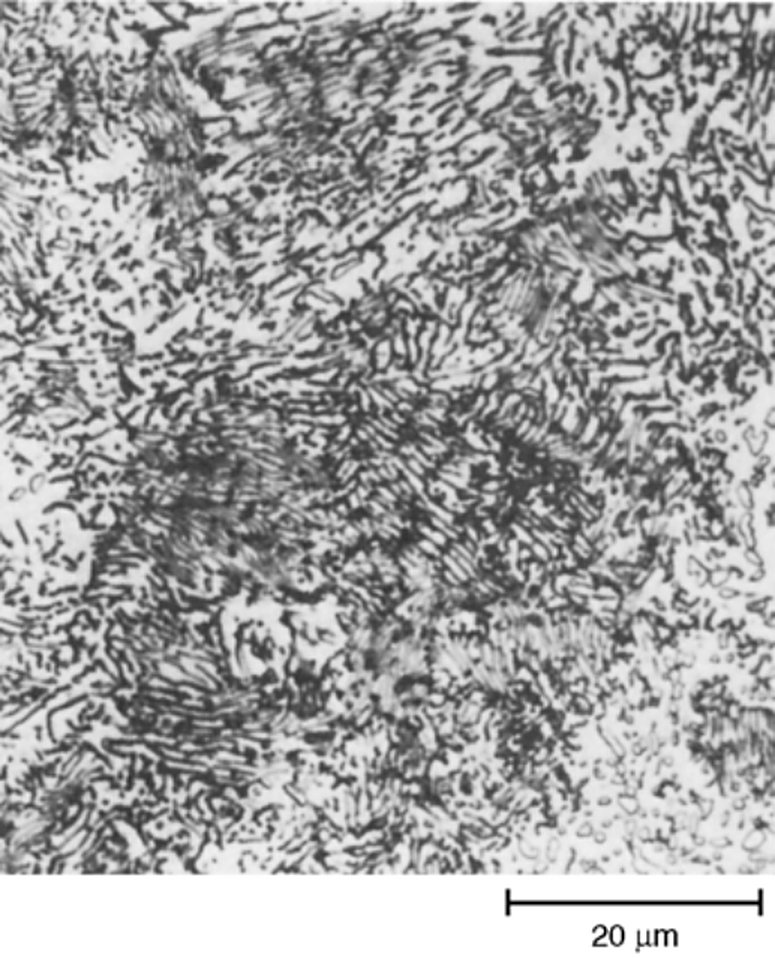
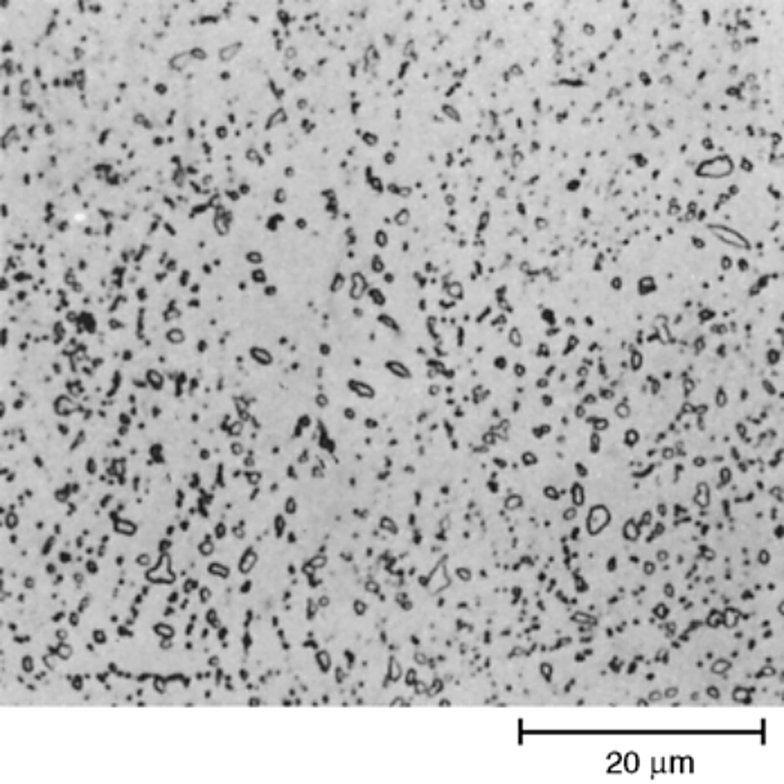
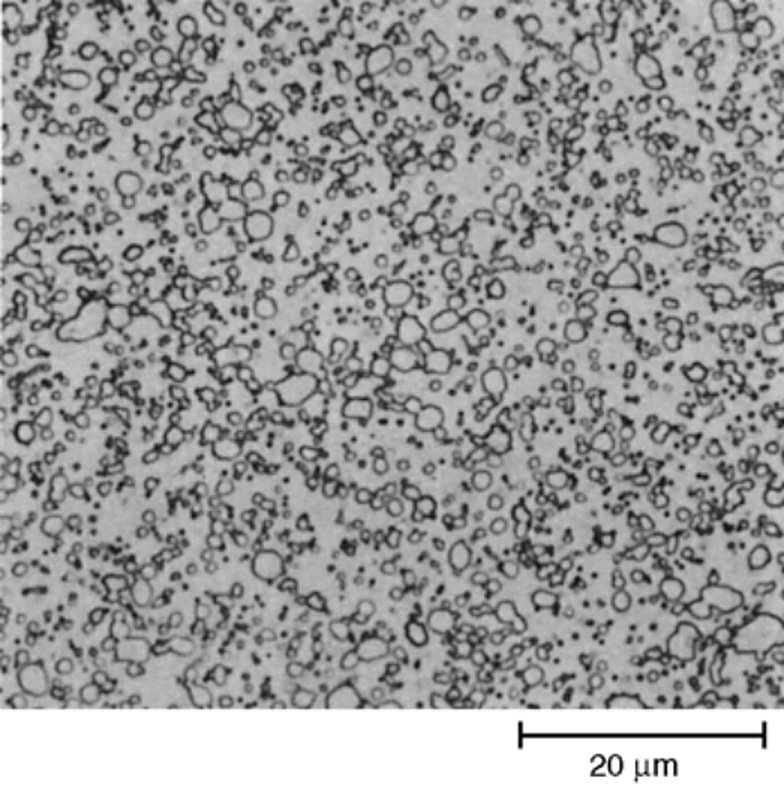
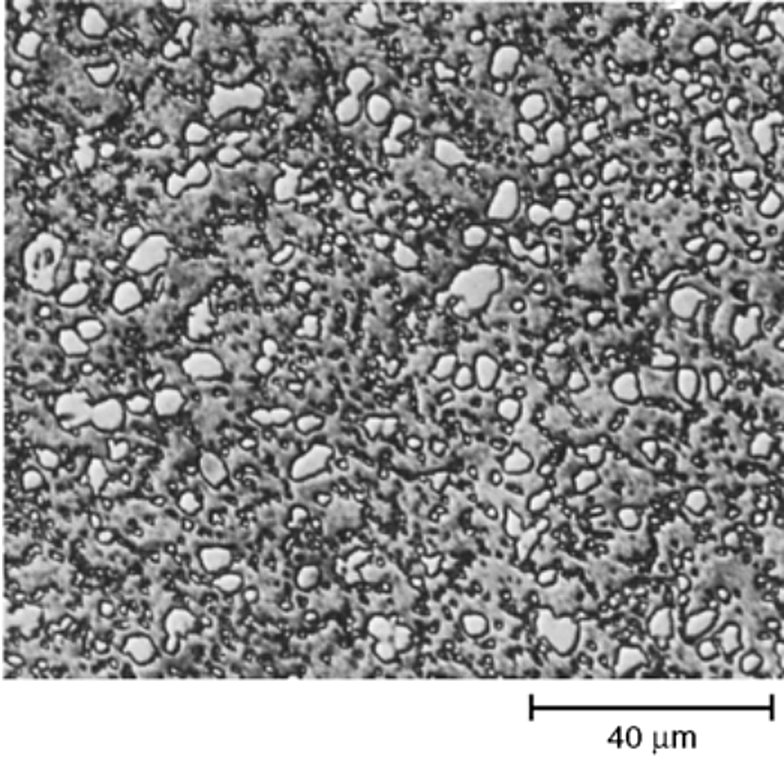
다이 블록을 가공하기 전에 이 이미지들과 비교하는 것이 가치가 있으며, 공구강 어닐링 및 노멀라이징 온도 차트 는 각각을 생성하는 사이클을 제공합니다.
압연 및 제강 어닐링 바
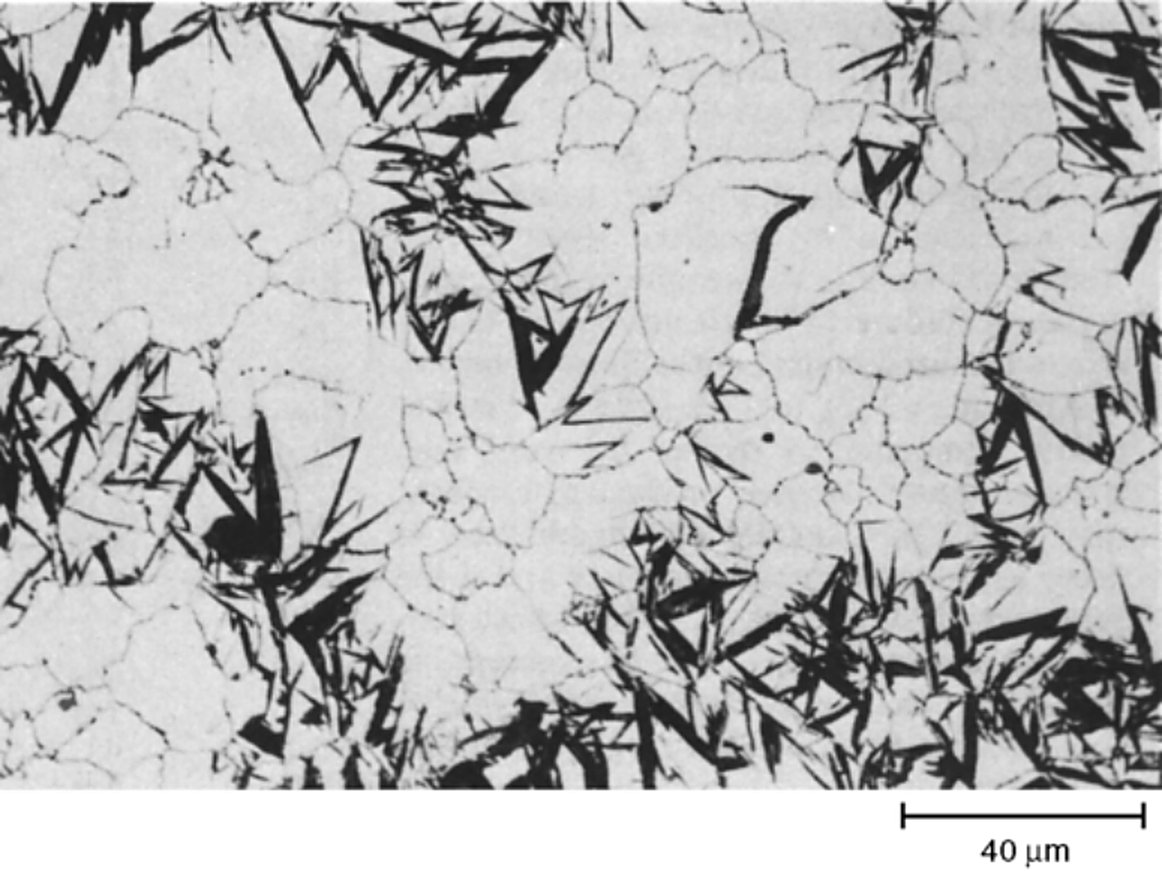
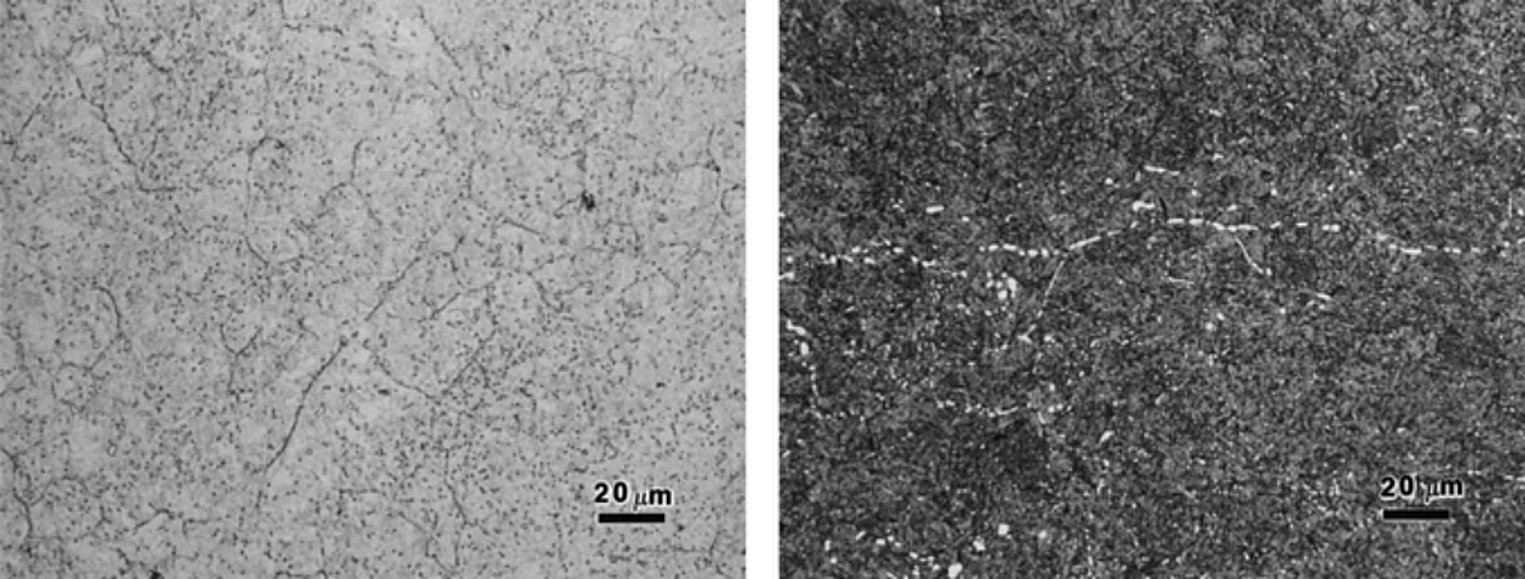
입고 시 가장 먼저 확인할 항목은 바가 도착한 상태의 조직이며, 이는 강이 어떻게 가공되고 어떻게 경화될지를 예측하기 때문입니다. A2 및 O1과 같은 공기 경화 강종은 압연 후 냉각 라인에서 베이나이트와 마르텐사이트가 생성될 수 있어, 바가 증명서 경도보다 더 단단하고 균열에 민감해집니다. 고합금 강종은 잉곳에서 띠 모양으로 편석되며, 편석된 띠는 단면의 나머지 부분보다 더 많은 탄화물을 함유합니다.
결정립계 탄화물 네트워크는 찾아야 할 또 다른 조직입니다. 이는 420형 스테인리스강과 고탄소 수경화 강종에서 마지막 압연 패스 후 바가 탄화물 석출 범위를 통해 천천히 냉각될 때 형성되며, 먼저 노멀라이징하지 않으면 어닐링 후에도 여전히 남아 있습니다. 산재된 결정립계 탄화물은 낮은 심도에서는 허용되지만 높은 심도에서는 균열 경로가 됩니다.
경화 및 템퍼링 후의 공구강
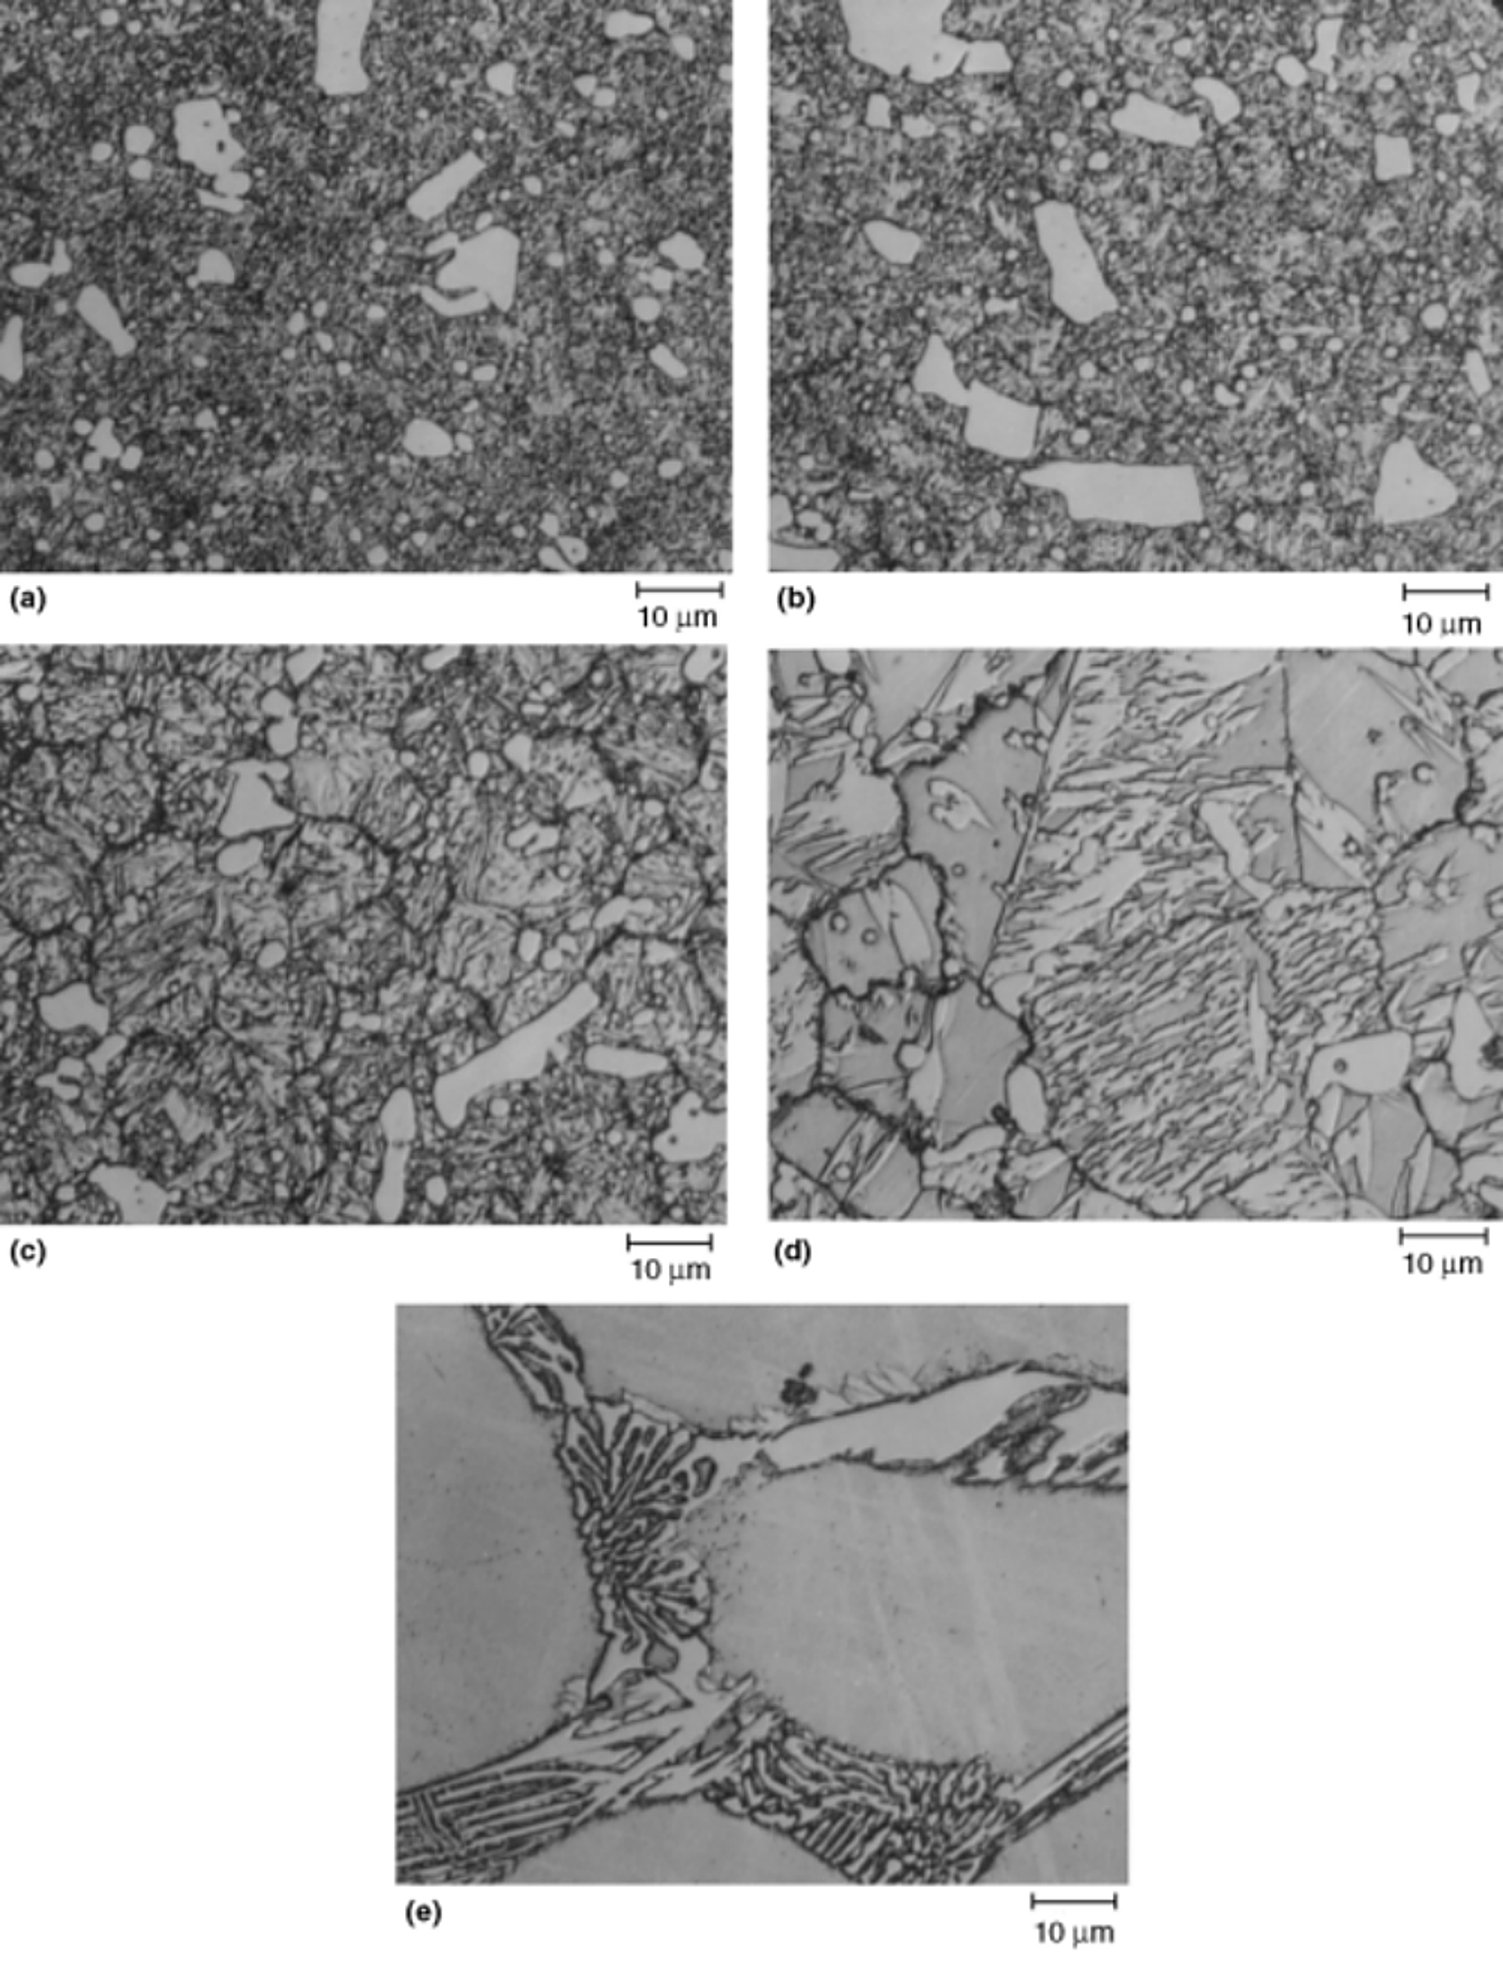
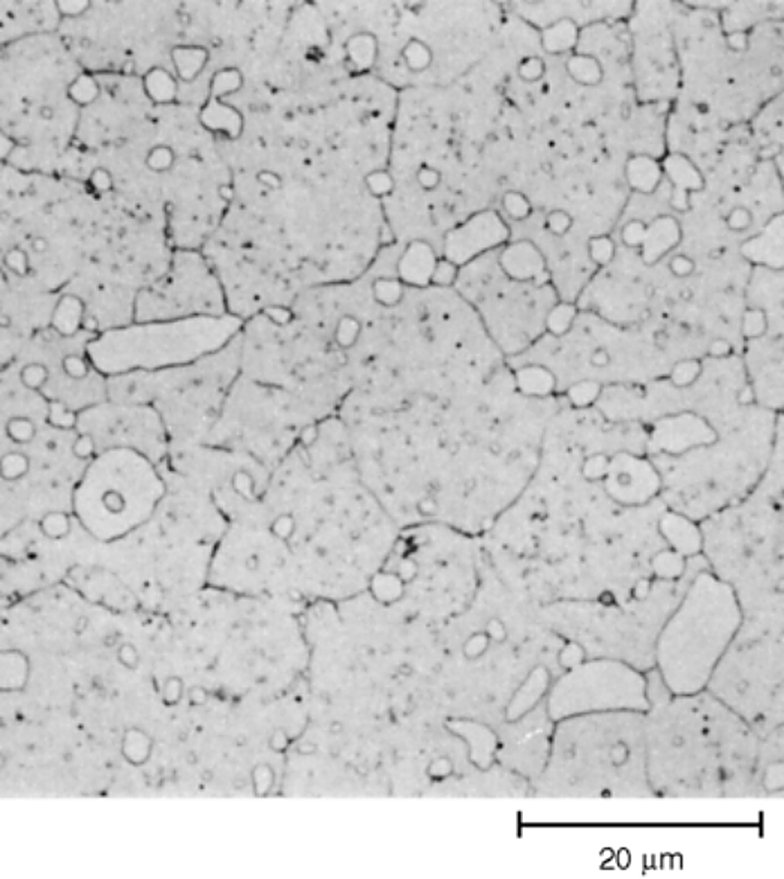
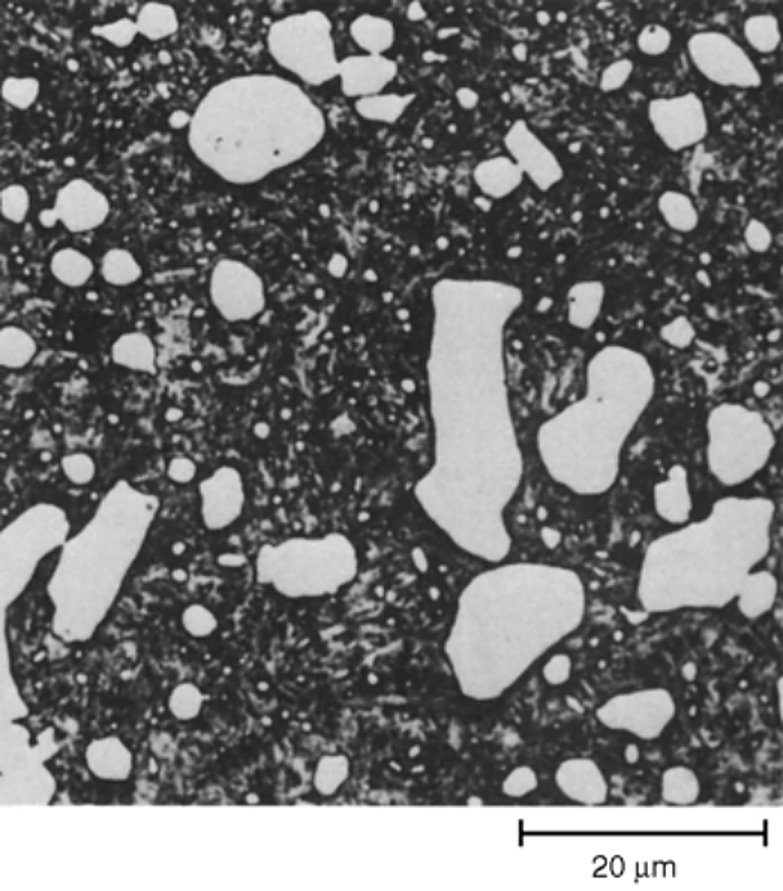
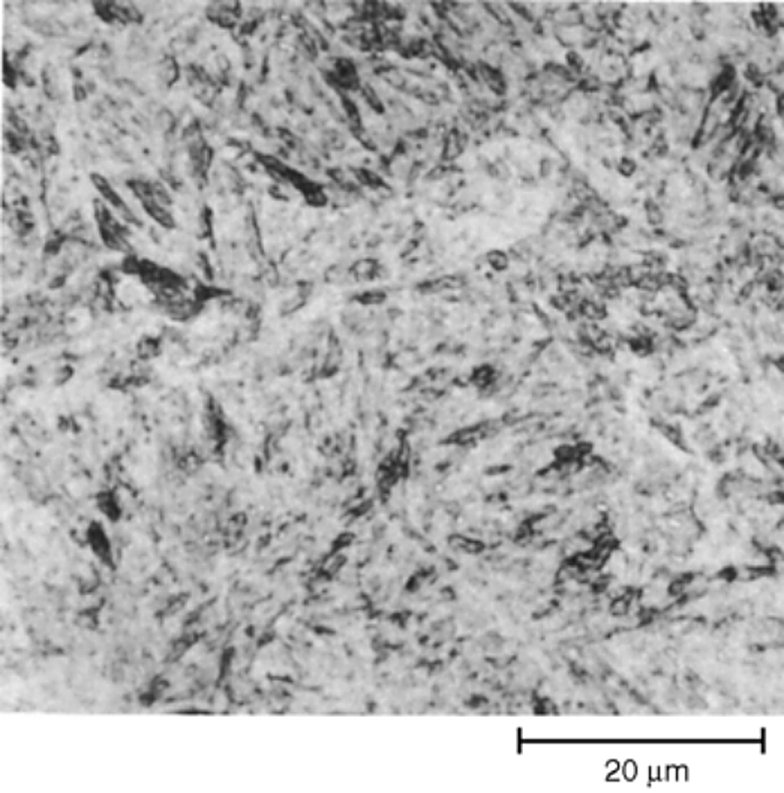
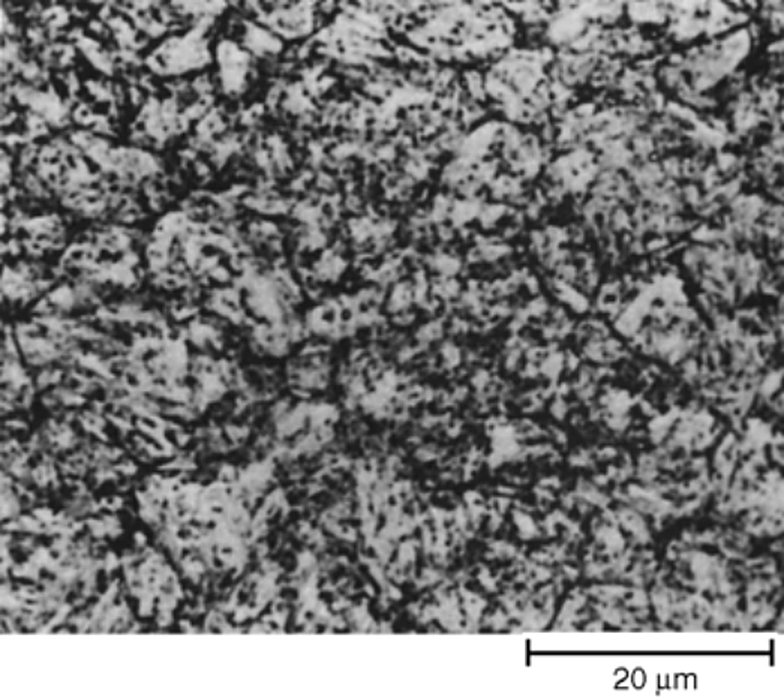
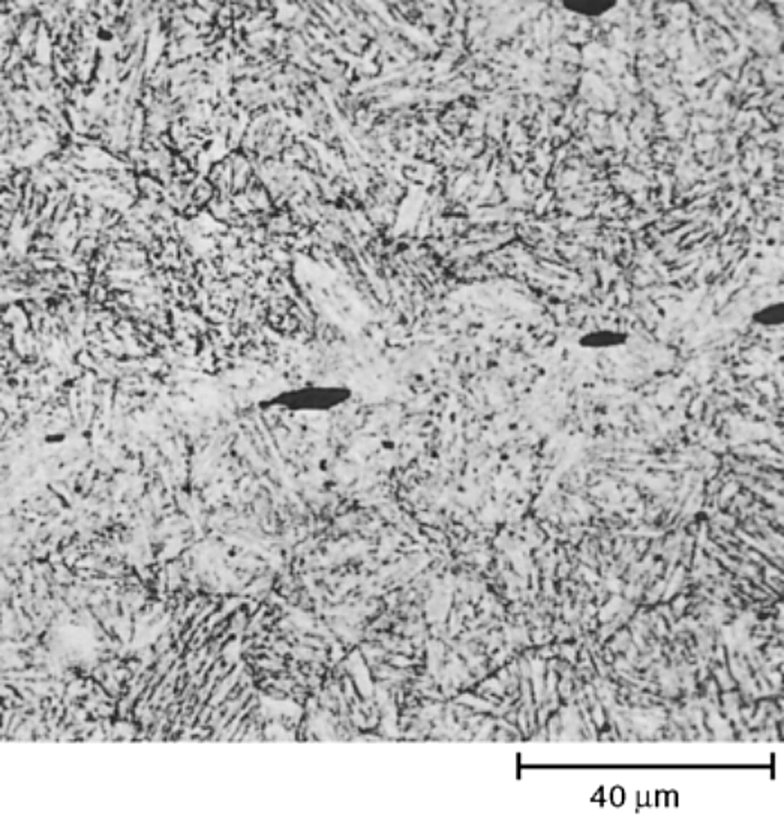
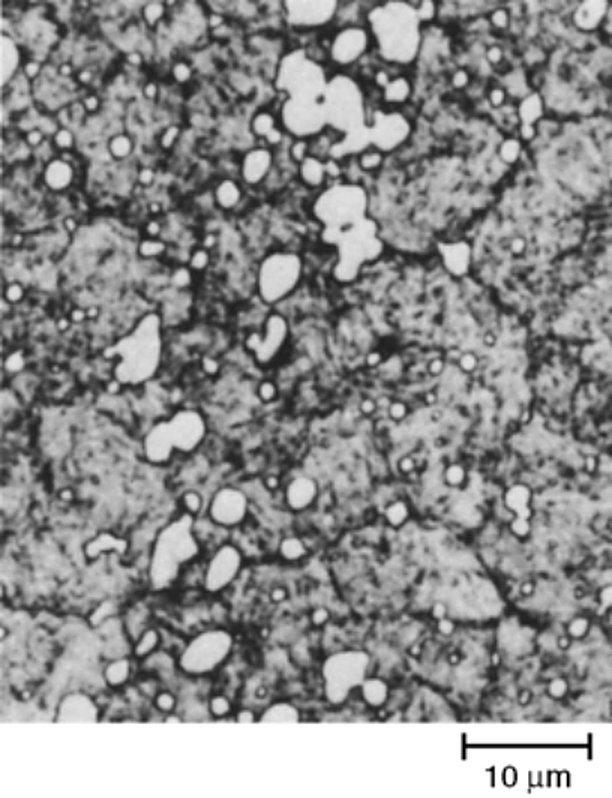
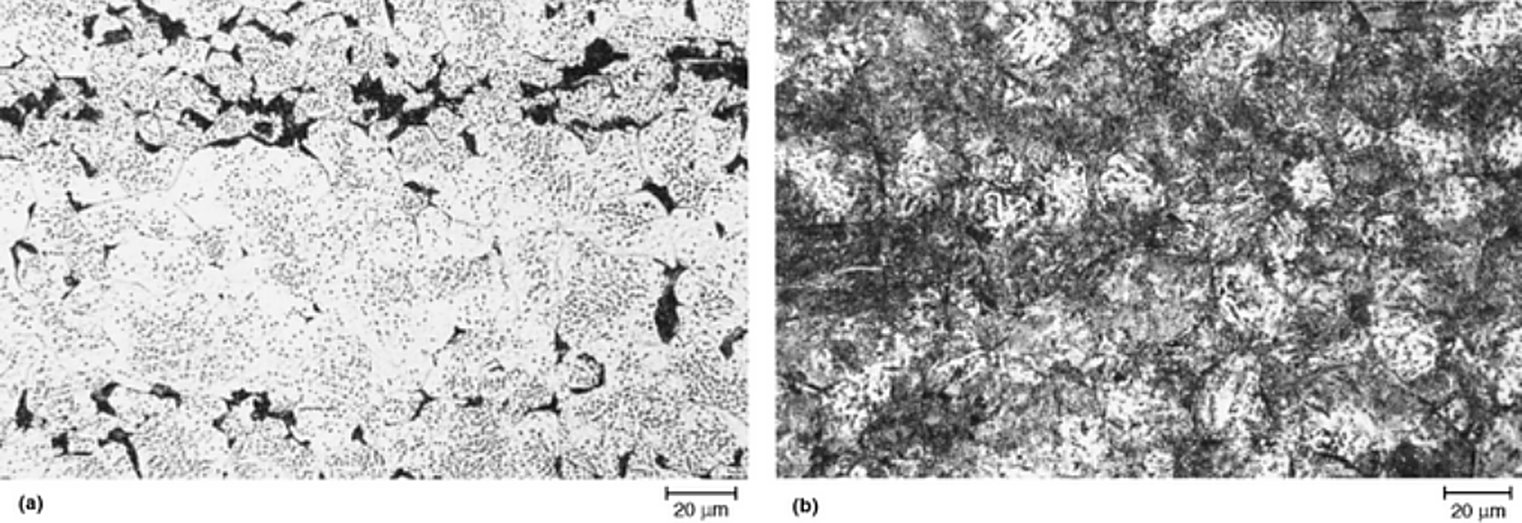
경화 조직은 금형 공장이 직접 제어하는 것이며, 아래 현미경 사진은 사이클에 따라 변하는 세 가지를 보여줍니다. 첫째는 남아 있는 미용해 탄화물의 양입니다. D2와 D3는 일반적인 오스테나이트화 온도에서 상당한 부피를 유지하며, 이것이 내마모성의 원천이고, 이 탄화물을 잃은 냉간 금형은 너무 높게 오스테나이트화된 것입니다. 둘째는 잔류 오스테나이트로, 오스테나이트화 온도가 상승함에 따라 증가하며 상당량이 존재하기 전까지는 광학 현미경으로 볼 수 없으므로, 1010 °C에서 깨끗해 보이는 시편과 동일 강에서 1230 °C로 처리한 시편을 나란히 비교해야 합니다. 셋째는 구(舊)오스테나이트 결정립계 네트워크로, 오스테나이트화 온도에 따라 조대화되며 남아 있는 인성을 결정합니다.
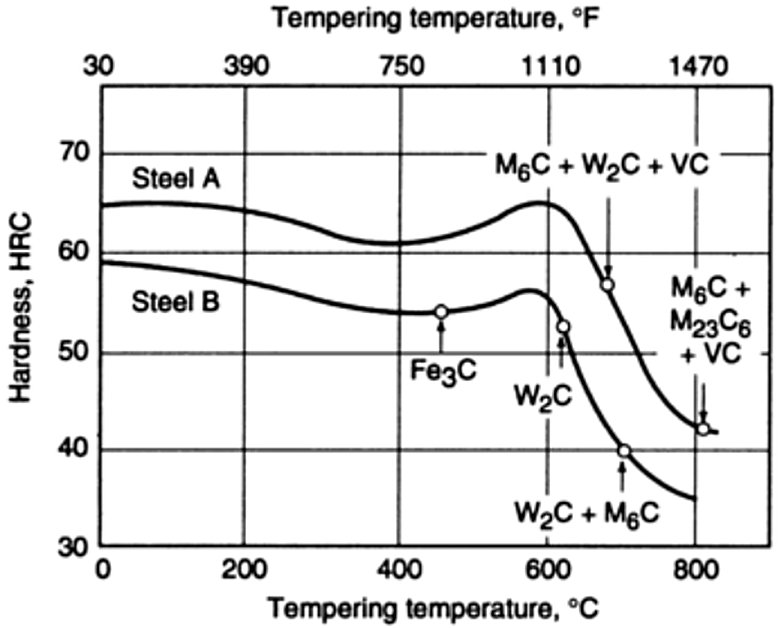
템퍼링 상태에서 기지는 템퍼드 마르텐사이트이고 남아 있는 탄화물은 미용해 분율에 템퍼링 중 석출된 것을 더한 것입니다. 고속도강은 담금질 조직이 아니라 2차 경화를 통해 경도를 유지하며, 이것이 아래 사진에서 M2를 480 °C에서 2회 템퍼링하고 M42를 565 °C에서 3회 템퍼링하는 이유입니다. 각 강종이 각 템퍼링 온도 후 도달하는 경도는 공구강 템퍼링 차트에 제시되어 있으며, 다이가 고온에서 작동할 때 유지하는 경도는 고온 경도표.
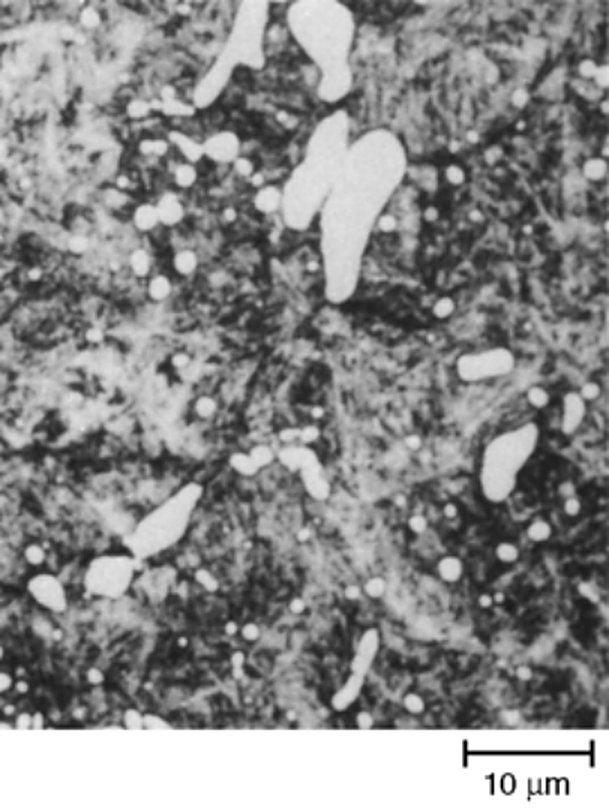
냉각 속도와 그것이 생성하는 조직
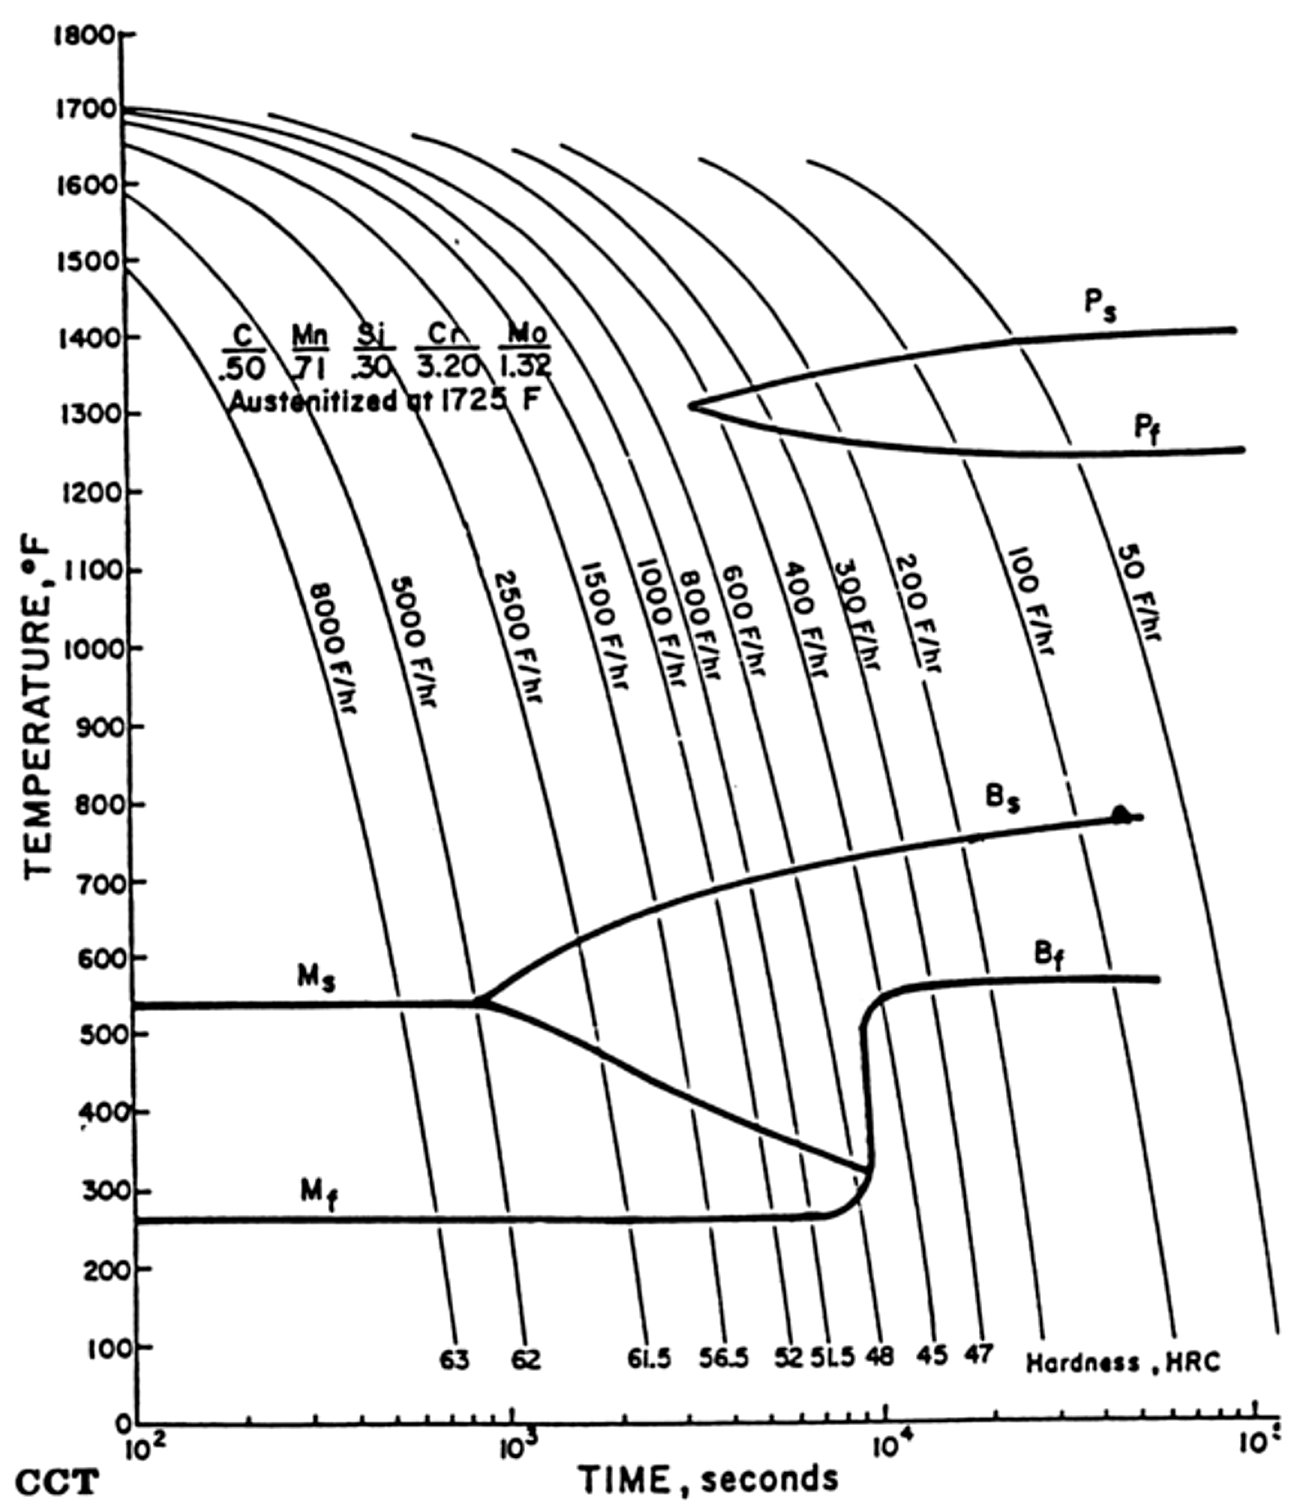
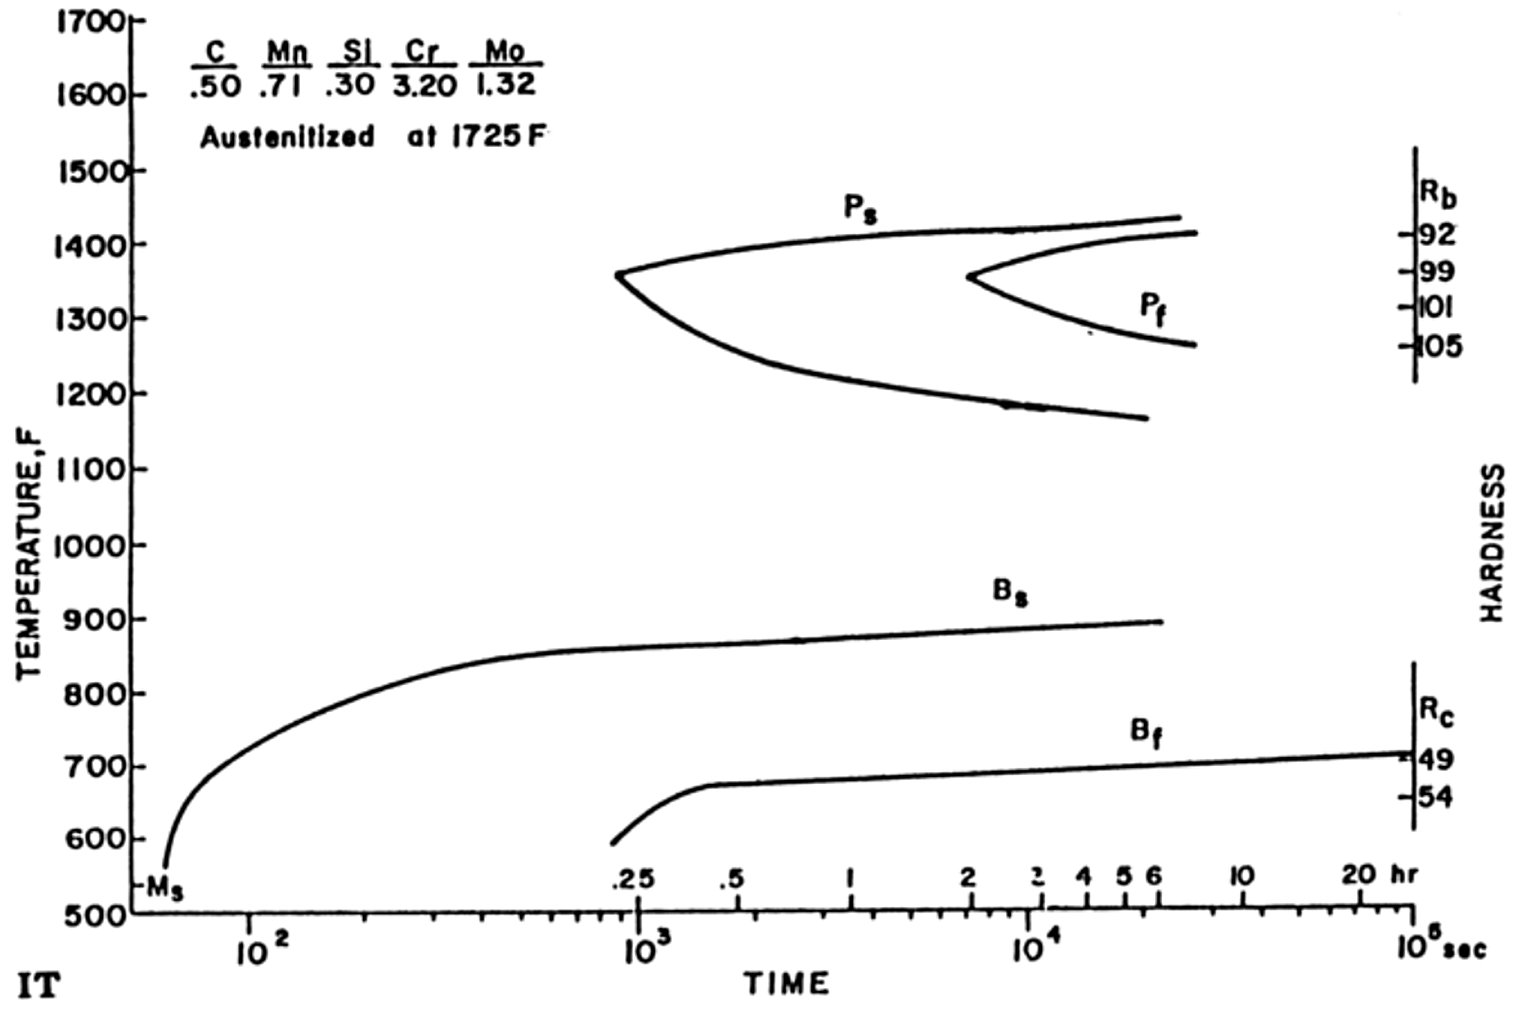
아래 변태 선도는 내충격강인 S7에 대한 것으로, 경화능은 수냉 경화 계열과 공냉 경화 계열 사이에 위치합니다. 연속 냉각 변태 선도는 특정 매체에서 담금질한 금형의 결과를 나타내며 하단의 경도 곡선을 따라 읽고, 항온 변태 선도는 염욕에서 온도를 유지한 금형의 결과를 나타냅니다. 두 선도는 동일한 표기를 사용합니다. Ms와 Mf는 마르텐사이트 변태의 시작과 종료를, Bs와 Bf는 베이나이트의 시작과 종료를, Ps와 Pf는 펄라이트의 시작과 종료를 나타냅니다.
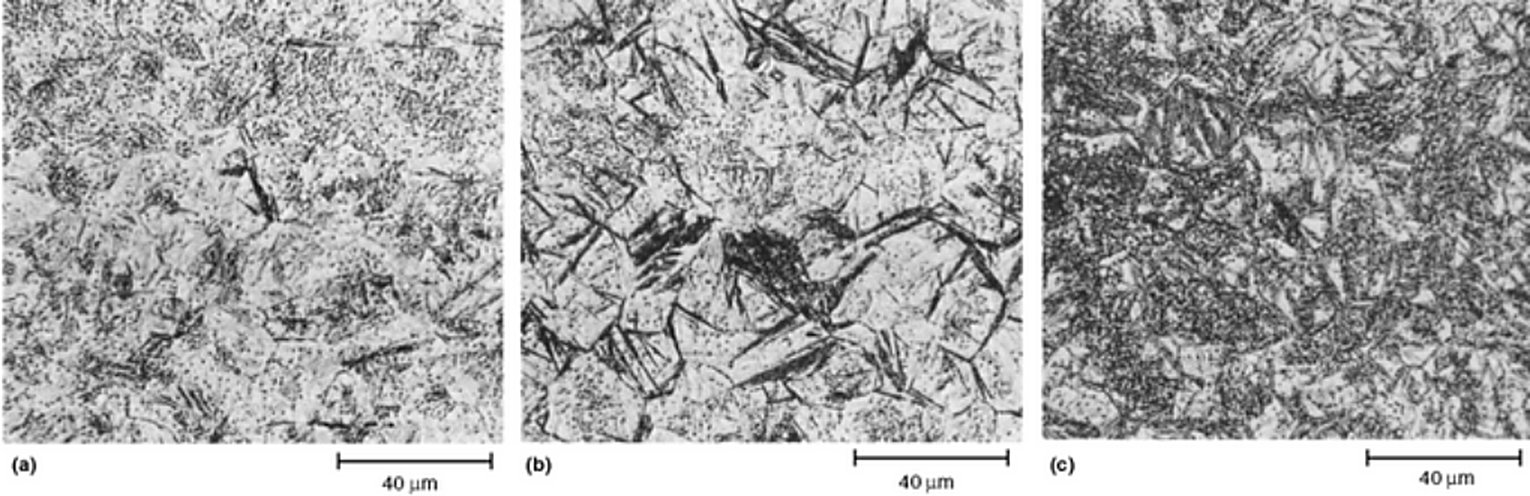
선도 아래의 현미경 사진은 곡선이 예측하는 바를 보여줍니다. 940 °C에서 오스테나이트화하고 2780 °C/h로 냉각한 S7은 62 HRC의 마르텐사이트에 소량의 베이나이트가 혼재하며, 동일한 강을 830 °C/h로 냉각하면 대부분 베이나이트로 56.5 HRC가 됩니다. 펄라이트 반응이 완료될 만큼 충분히 오래 704 °C에서 금형을 유지하는 중단 담금질은 조직을 펄라이트로 변태시키며, 이것이 염욕 유지 시간을 경험칙이 아니라 선도에서 선택하는 이유입니다.
조직이 보유할 수 있는 탄화물
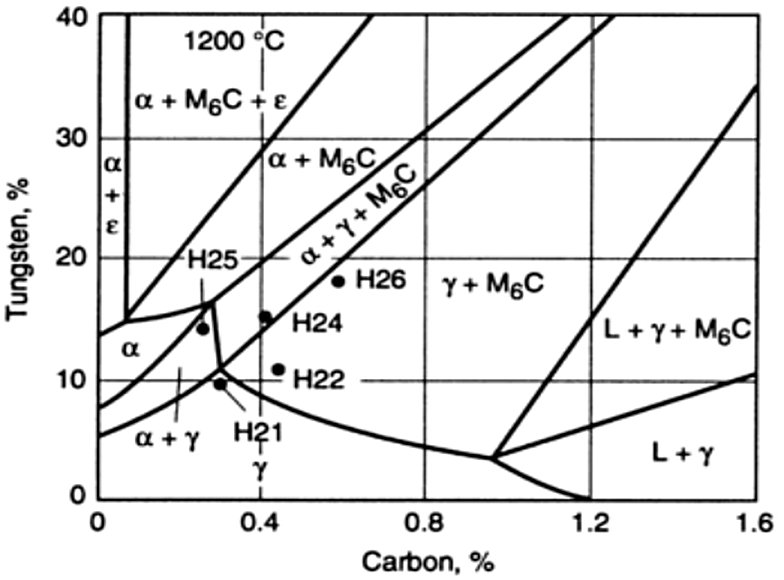
탄화물 유형은 열처리만이 아니라 조성과 온도에 의해 결정됩니다. Fe-Cr-C 계의 항온 단면은 870 °C에서 크롬 공구강이 어디에 위치하는지 보여주며, D2와 D3는 M7C3 탄화물을 보유하는 영역에 있고 열간 가공강은 M7C3와 M23C6의 경계 근처에 있습니다. 이것이 12% 크롬 냉간 가공강과 5% 크롬 열간 가공강이 둘 다 동일한 상온 경도로 템퍼링하더라도 500 °C 이상에서 다르게 거동하는 이유입니다. 고속도강에서는 템퍼링 온도가 상승함에 따라 탄화물 순서가 다시 바뀌며, 합금 탄화물이 형성되면서 M3C가 M2C로, 이어서 MC와 M6C로 전환됩니다.
부식액과 각각이 나타내는 것
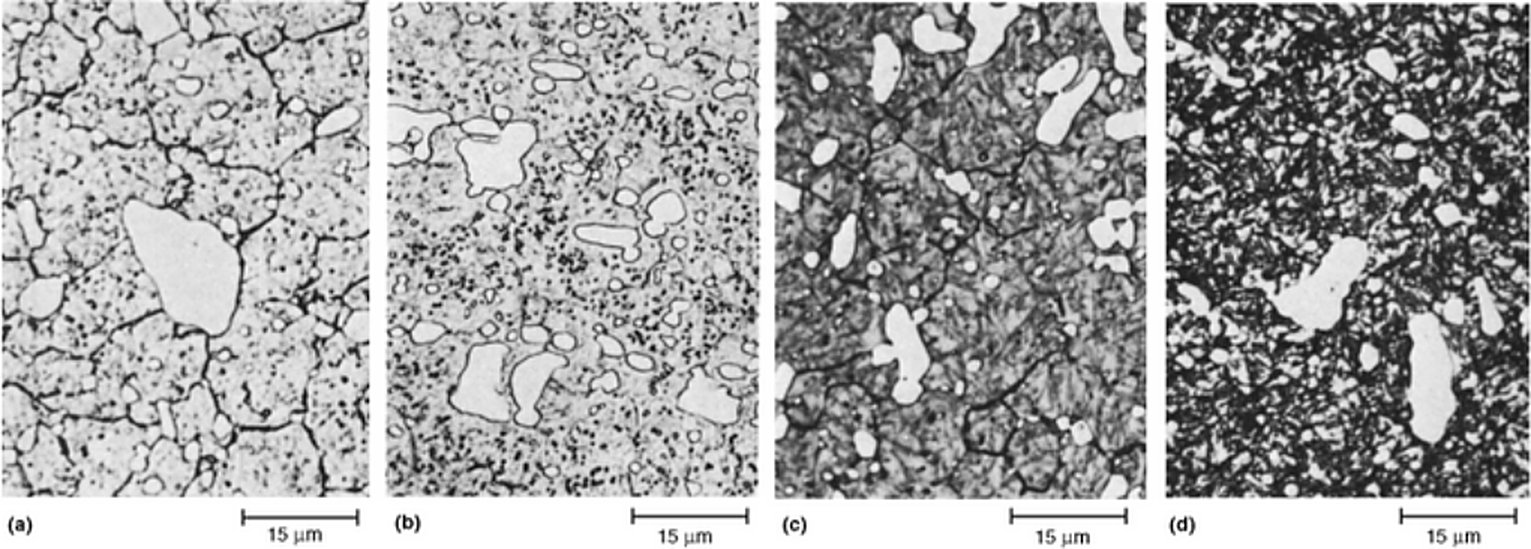
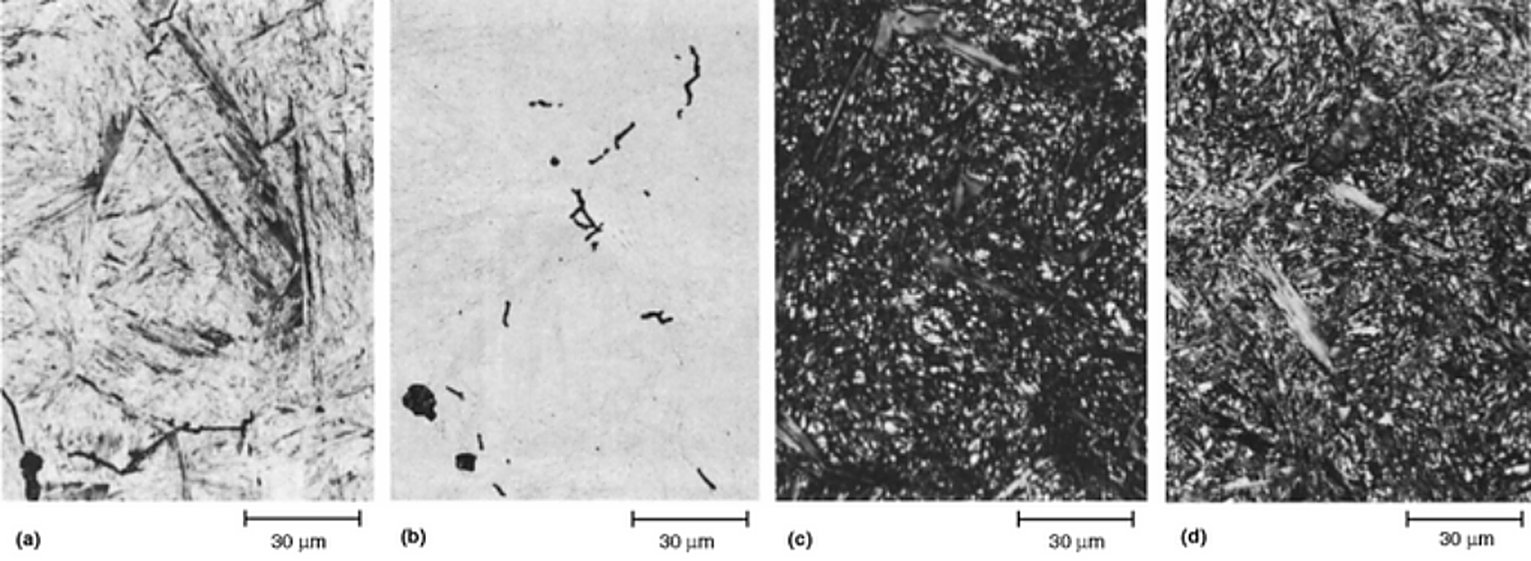
어떤 단일 부식액도 공구강의 모든 것을 보여주지 못합니다. 나이탈은 풀림 시편에서 페라이트 결정립계와 탄화물 계면을 드러내며 마르텐사이트에 선호되는 시약이고, 피크랄은 펄라이트나 베이나이트를 분해해야 할 때 더 나은 선택이며, 착색 부식 시약은 개별 상을 착색하여 잔류 오스테나이트나 특정 탄화물을 구별할 수 있게 합니다. 아래 표는 공구강 작업용으로 기재된 시약과 그에 따르는 주석을 나열하며, 그 아래 두 도판은 동일한 시편을 네 가지 방법으로 부식한 것으로, 시약 선택이 판독을 얼마나 바꾸는지 가장 빠르게 볼 수 있는 방법입니다.
| 부식액 | 주석 |
|---|---|
| HNO3 1~10 mL와 알코올 99~90 mL | 나이탈. 가장 흔히 사용되는 부식액. 에탄올에 HNO3가 3%를 초과하는 용액은 보관하지 않습니다. 풀림강에서 페라이트 결정립계와 페라이트-탄화물 계면을 드러내며 마르텐사이트에 선호되는 부식액입니다. 담금질 상태 및 약간 템퍼링한 고합금 공구강에서 전(前)오스테나이트 결정립계를 드러냅니다. 2~3% 나이탈이 가장 흔하고 5~10% 나이탈은 고합금 강종에 사용됩니다. 침지하여 사용하십시오. |
| 피크르산 4 g과 에탄올 100 mL | 피크랄. 풀림 조직 및 펄라이트나 베이나이트를 함유한 조직에 권장됩니다. 풀림 시편에서 페라이트 결정립계를 드러내지 않습니다. 염화제피란 10~20방울을 첨가하면 부식 반응이 개선되며, 고합금 강종에는 HCl 1~5 mL를 첨가합니다. 침지하여 사용하십시오. |
| 피크르산 1 g, HCl 5 mL, 에탄올 100 mL | 빌렐라 시약. 피크랄 또는 피크랄+HCl과 동일한 방식으로 사용합니다. |
| 피크르산 10 g과 에탄올 100 mL | 슈퍼피크랄. 피크르산을 용해시키기 위해 가열합니다. 최대 1분 이상 침지하여 사용하십시오. HCl 몇 방울을 첨가하면 부식 속도가 높아집니다. |
| 피크르산 2 g, NaOH 25 g, H2O 100 mL | 알칼리성 피크르산나트륨. 끓는 용액에 1~15분 침지하거나, 스테인리스강 음극에 대해 6 V dc, 20 °C에서 30~120초 전해 부식하십시오. 시멘타이트와 Fe4W2C를 착색합니다. |
| K3Fe(CN)6 10 g, KOH 또는 NaOH 10 g, H2O 100 mL | 무라카미 시약. 신선한 용액을 냉온으로 최대 10분간 사용합니다. 크롬 탄화물과 텅스텐화물을 어둡게 하며 마르텐사이트는 공격하지 않습니다. |
| CrO3 1 g과 H2O 100 mL | 스테인리스강 음극에 대해 2~3 V dc, 20 °C에서 30초 전해 부식하십시오. MC와 M7C3는 어두워지고 Mo2C는 윤곽이 나타납니다. |
| H2O2 (30%) 10 mL와 10% 수용성 NaOH 20 mL | 20 °C에서 10초 침지하십시오. Fe2MoC, Mo2C, M6C는 윤곽이 나타나며 후자는 착색되기도 합니다. |
| KMnO4 4 g, NaOH 4 g, H2O 100 mL | 그로스벡 시약. 20 °C에서 침지하십시오. Fe2MoC와 M6C는 윤곽이 나타나고 청색과 갈색으로 착색되며, Mo2C는 갈색으로 착색되고, (Fe,Cr)23C6는 공격받으며 (Fe,Mo)23C는 공격받지 않습니다. |
| NaOH 4 g과 포화 수용성 KMnO4 100 mL | 20 °C에서 침지하십시오. Mo2C와 M7C3는 공격받고, M6C는 윤곽이 나타나며 갈색으로 착색됩니다. |
| 포화 수용성 피크르산에 소량의 습윤제 첨가 | 경화강용 전(前)오스테나이트 결정립계 부식. 많은 습윤제를 사용할 수 있으며 가장 흔히 나트륨 트리데실벤젠 술포네이트를 사용합니다. 20~100 °C에서 2~60분간 사용하십시오. 고합금 강종에는 약 1% HCl이 유용합니다. 초음파 세척기 내 비커에서 상온 부식이 잘 작동하며, 가벼운 역연마가 표면 오염을 제거합니다. |
| 냉 포화 수용성 Na2S2O3 50 mL, K2S2O5 1 g | 클렘 시약, 착색 부식. 20 °C에서 40~100초간 침지하고 절대 문지르지 마십시오. 페라이트는 청색 또는 적색으로, 마르텐사이트는 갈색으로 착색됩니다. 시멘타이트와 오스테나이트는 영향을 받지 않습니다. |
| Na2MoO4 1 g과 H2O 100 mL | 시멘타이트용 Beraha 착색 에칭. NH4-HF 0.2~0.3 g을 첨가한 후 HNO3로 pH 2.5~3.0으로 조정한다. 피크랄로 전처리 에칭한다. Fe3C를 황색-주황색으로 착색한다. 최대 60초간 침지하며 절대 면봉질하지 않는다. |
| K2S2O5 3 g, 무수 Na2S2O3 10 g 및 H2O 100 mL | Beraha 착색 에칭. 표면이 적자색으로 착색될 때까지 침지하며 절대 면봉질하지 않는다. 페라이트, 마르텐사이트, 베이나이트 및 펄라이트를 착색한다. 시멘타이트는 영향을 받지 않는다. |
출처, ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels, Table 4, 공구강용 미세조직 에칭액. 물이 명시된 경우 증류수를 의미한다.
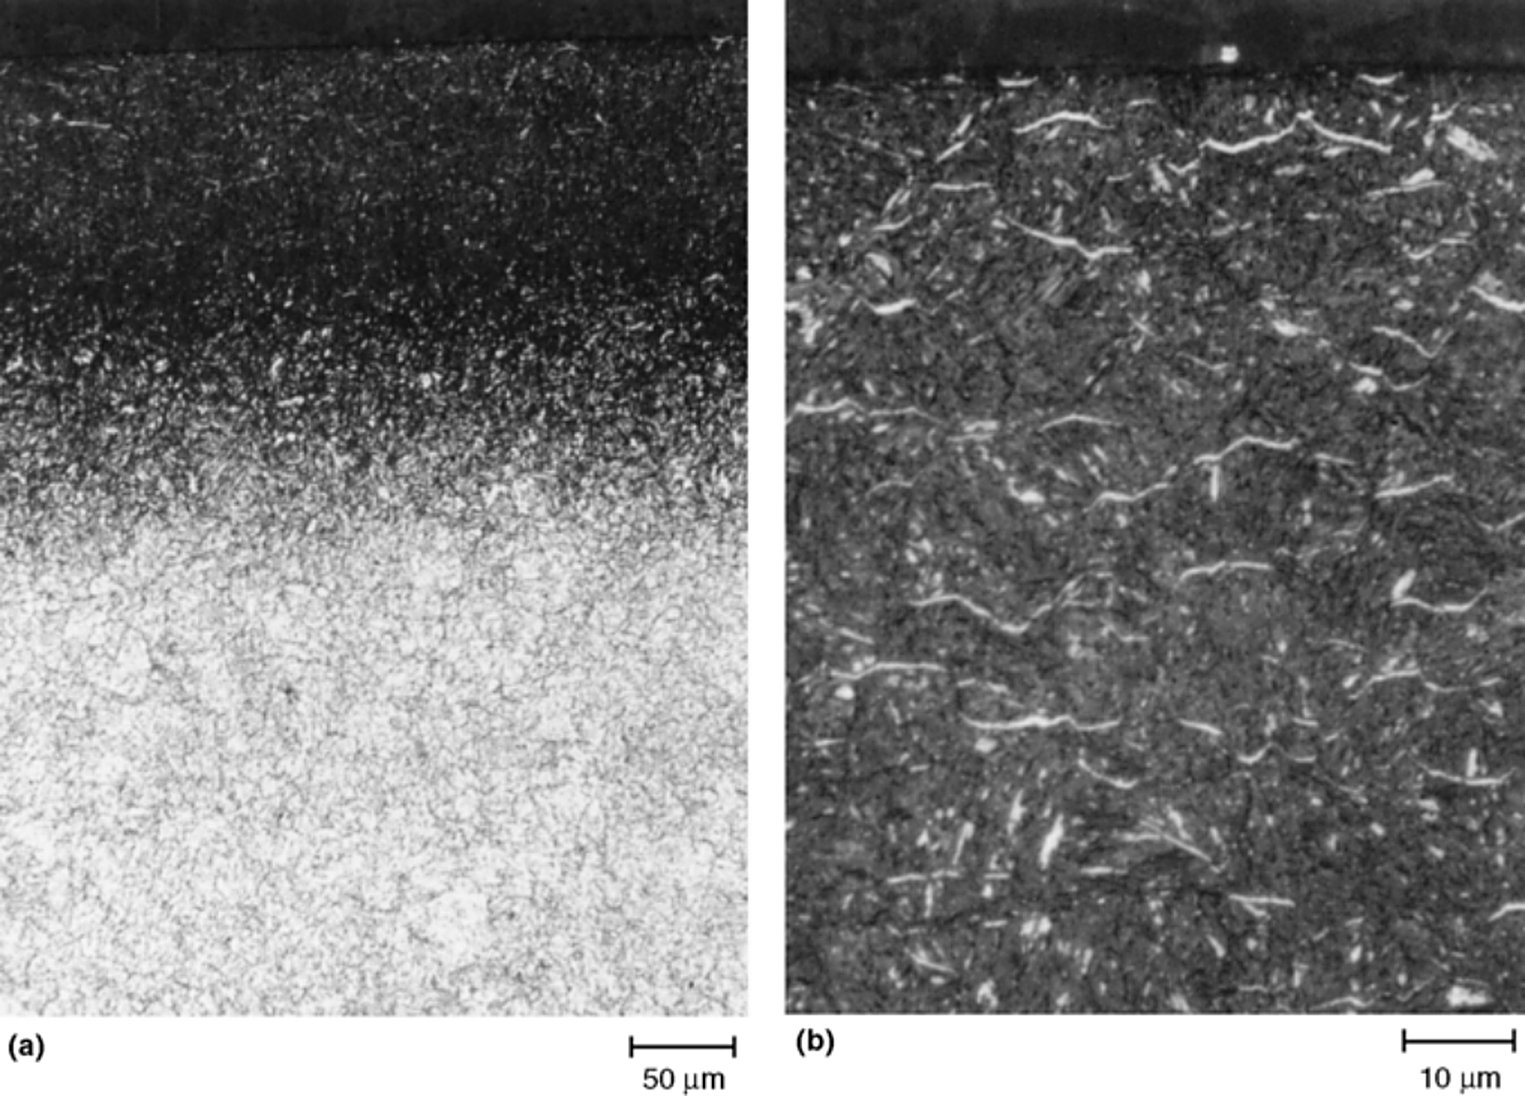
열간 금형강의 질화층
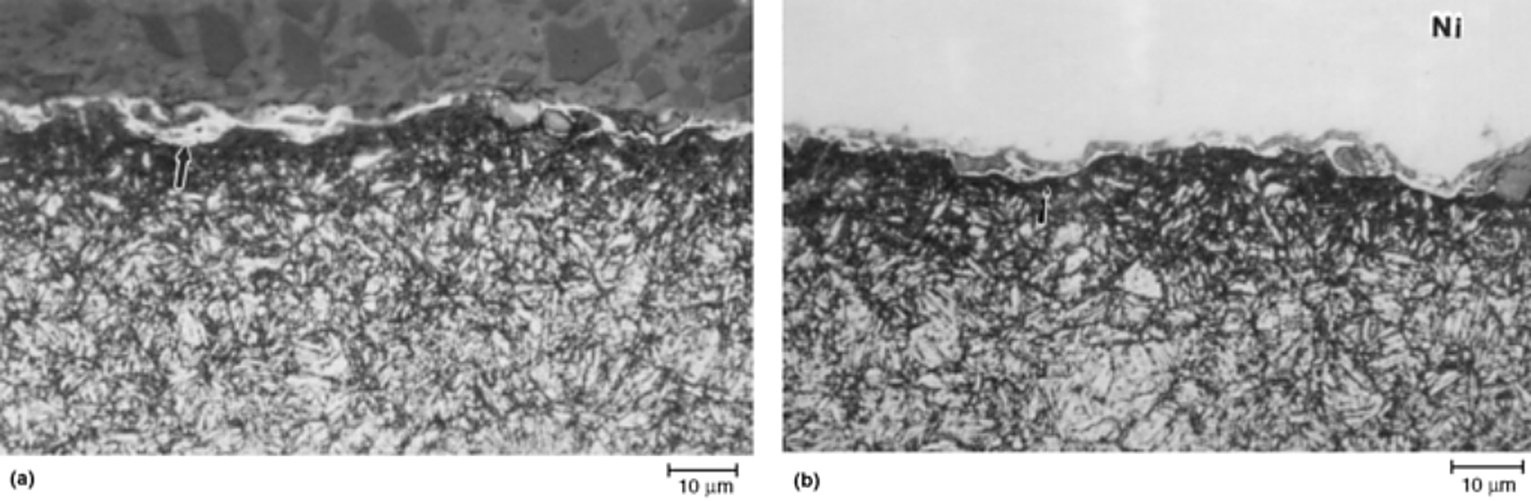
질화층은 추가 담금질 없이 열간 금형에 내마모성을 부여하며, 금형이 사용에 투입되기 전에 미세조직 사진에서 이 층을 판독해야 한다. 최외곽 표면의 화합물층이 취성 부분이며, 금형 가공업체가 금형 가동 전에 제거해야 할 질화층의 양을 결정할 때 찾는 것은 표면의 백색 에칭 질화철 층이다. 마운팅과 에지 보존이 그 층이 시편 준비 과정에서 살아남을 수 있는지를 결정한다. 아래 두 번째 사진에서 동일한 질화 시편을 니켈 도금 유무에 따라 마운팅하였으며, 도금한 시편에서 층을 측정할 수 있다.
공구강 시편 준비 방법
공구강은 탄소강보다 경도가 높고 합금 원소가 많으므로 구조용강 시편보다 다이아몬드를 더 많이 사용하고 연마지를 덜 사용하여 준비한다. 아래 세 가지 방법은 공구강용으로 제시된 현대적인 5단계, 4단계 및 3단계 공정이며, 세 가지 모두 단일 탄화규소 또는 경질 디스크 연마 단계 후 다이아몬드 연마와 최종 콜로이달 실리카 단계를 사용한다. Comp는 보완 회전으로 헤드와 베이스가 같은 방향으로 회전하는 것을 의미하고, Contra는 헤드가 베이스에 반대 방향으로 회전하는 것으로 절삭이 더 빠르며 최종 단계에 사용된다.
5단계 방법
| 표면 | 연마재/입도 | 하중, N | 하중, lbf | 속도, rpm/방향 | 시간, 분 |
|---|---|---|---|---|---|
| 방수 연마지(또는 동등품) | 120/P120~240/P280 그릿 SiC, 수냉 | 22-27 | 5-6 | Comp | 평면이 될 때까지 |
| 견직포 또는 경질 연마 디스크 | 9 µm 다이아몬드, 윤활제 사용 | 22-27 | 5-6 | Comp | 5 |
| 직조(무모) 또는 압축 천 | 3 µm 다이아몬드, 윤활제 사용 | 22-27 | 5-6 | Comp | 3 |
| 직조 또는 압축 천 | 1 µm 다이아몬드, 윤활제 사용 | 22-27 | 5-6 | Comp | 2 |
| 중간 모직 천 | 약 0.05 µm 콜로이달 실리카 또는 졸-겔형 알루미나 현탁액 | 22-27 | 5-6 | Contra | 1.5-2 |
출처, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Table 1, 공구강용 5단계 준비 방법.
경질 연마 디스크를 사용한 4단계 방법
| 표면 | 연마재/입도 | 하중, N | 하중, lbf | 속도, rpm/방향 | 시간, 분 |
|---|---|---|---|---|---|
| 방수 연마지(또는 동등품) | 120/P120~240/P280 그릿 SiC, 수냉 | 27 | 6 | 240-300, Comp | 평면이 될 때까지 |
| 경질 연마 디스크(또는 직조 천) | 9 µm 다이아몬드 현탁액, 윤활제 사용 | 27 | 6 | 120-150, Comp | 5 |
| 직조(무모) 또는 압축 천 | 3 µm 다이아몬드, 윤활제 사용 | 27 | 6 | 120-150, Comp | 3 |
| 중간 모직 천 | 약 0.05 µm 콜로이달 실리카 또는 졸-겔형 알루미나 현탁액 | 27 | 6 | 120-150, 콘트라 | 2 |
출처, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Table 2, 공구강용 4단계 준비 방법.
3단계 방법
| 표면 | 연마재/입도 | 하중, N | 하중, lbf | 속도, rpm/방향 | 시간, 분 |
|---|---|---|---|---|---|
| 방수 연마지(또는 동등품) | 120/P120 ~ 320/P400 그릿 SiC, 수냉식 | 27 | 6 | 240-300, Comp | 평면이 될 때까지 |
| 경질 또는 연질 경질 연삭 디스크 | 3 µm 다이아몬드 현탁액 | 27 | 6 | 120-150, Comp | 5 |
| 중간 모직 천 | 약 0.05 µm 콜로이달 실리카 또는 졸-겔형 알루미나 현탁액 | 27 | 6 | 120-150, 콘트라 | 5 |
출처: ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Table 3, 공구강용 3단계 준비 실무.
표시된 강종의 공칭 조성
아래 조성은 이 페이지에 예시된 강종에 대해 인쇄된 공칭 값으로, 독자가 각 계열을 구분하는 요소를 확인할 수 있도록 한 것입니다. 냉간 가공용 강종에서는 탄소와 크롬이 대부분의 역할을 하고, 고속도강에서는 텅스텐과 몰리브덴이 적열 경도를 담당하며, 열간 가공용 강종은 크롬 범위의 중간에 위치하며 몰리브덴이 템퍼링 저항성을 제공합니다.
| AISI 타입 | C | Mn (a) | Si (b) | Cr | Ni | V | W | Mo | Co | Ti | |
|---|---|---|---|---|---|---|---|---|---|---|---|
| W1 | 0.6-1.4 | … | … | … | … | 0.25 | … | … | … | … | |
| W2 | 0.6-1.4 | … | … | … | … | … | … | … | … | … | |
| S1 | 0.5 | … | 0.75 | 1.5 | … | 0.2 (c) | 2.5 | … | … | … | |
| S2 | 0.5 | 0.4 | 1.0 | … | … | … | … | 0.5 | … | … | |
| S4 | 0.55 | 0.8 | 2.0 | … | … | … | … | … | … | … | |
| S5 | 0.55 | 0.8 | 1.9 | 0.25 (c) | … | 0.2 (c) | … | 0.4 | … | … | |
| S7 | 0.5 | 0.7 | … | 3.25 | … | … | … | 1.40 | … | … | |
| O1 | 0.9 | 1.0 | … | 0.5 | … | 0.2 (c) | 0.5 | … | … | … | |
| O2 | 0.9 | 1.6 | … | … | … | … | … | … | … | … | |
| O6 | 1.45 | 0.8 | 1.1 | … | … | … | … | 0.25 | … | … | |
| A2 | 1.0 | 0.7 | … | 5.25 | … | 0.2 (c) | … | 1.1 | … | … | |
| A6 | 0.7 | 2.0 | … | 1.0 | … | … | … | 1.35 | … | … | |
| A7 | 2.00-2.85 | 0.8 | 0.5 | 5.0-5.75 | 0.3 | 3.9-5.15 | 0.5-1.5 | 0.90-1.40 | … | … | |
| A10 | 1.25-1.50 | 1.6-2.1 | 1.0-1.5 | … | … | 1.55-2.05 | … | 1.25-1.75 | … | … | |
| D2 | 1.5 | 0.5 | … | 12.0 | … | 0.2-0.9 (c) | … | 0.8 | … | … | |
| D3 | 2.1 | … | … | 12.0 | 0.5 (c) | … | … | … | … | … | |
| H11 | 0.35 | … | 0.9 | 5.0 | … | 0.4 | … | 1.5 | … | … | |
| H13 | 0.35 | … | 1.0 | 5.25 | … | 1.0 | … | 1.3 | … | … | |
| H21 | 0.35 | … | … | 3.5 | … | 0.4 (c) | 9.0 | … | … | … | |
| H23 | 0.25-0.35 | 0.15-0.40 | 0.15-0.60 | 11.0-12.75 | … | 0.75-1.25 | 11.0-12.75 | … | … | … | |
| H26 | 0.45-0.55 | 0.15-0.40 | 0.15-0.40 | 3.75-4.5 | 0.3 | 0.75-1.25 | 17.25-19.0 | … | … | … | |
| T1 | 0.7 | … | … | 4.0 | … | 1.0 | 18.0 | … | … | … | |
| T15 | 1.5 | … | … | 4.0 | … | 5.0 | 12.0 | … | 5.0 | … | |
| M1 | 0.8 | … | … | 4.0 | … | 1.1 | 1.5 | 8.5 | … | … | |
| M2 | 0.85 | … | … | 4.0 | … | 2.0 | 6.0 | 5.0 | … | … | |
| M4 | 1.3 | … | … | 4.5 | … | 4.0 | 5.5 | 4.5 | … | … | |
| M42 | 1.1 | … | … | 3.75 | … | 1.15 | 1.5 | 9.5 | 8.0 | … | |
| L1 | 1.0 | … | … | 1.4 | … | … | … | … | … | … | |
| L6 | 0.75 | 0.75 | … | 0.9 | 1.75 | … | … | 0.35 | … | … | |
| F2 | 1.25 | 0.75 | … | … | … | … | 0.35 | … | … | … | |
| P5 | 0.1 | … | … | 2.25 | … | … | … | … | … | … | |
| P20 | 0.35 | … | … | 1.25 | … | … | … | 0.4 | … | … | |
| AHT | 1.0 | … | … | 3.0 | … | … | 0.25 | 1.05 | 1.1 | … | 1.0 |
출처: ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels, Table 5, 예시된 공구강 강종의 공칭 조성. (a) 모든 공구강은 일부 망간을 함유하며, 일반적으로 표시되지 않은 경우 0.2~0.4%입니다. (b) 공구강은 별도로 표시되지 않는 한 일반적으로 0.2~0.35% Si를 함유합니다. (c) 제조사의 재량에 따른 선택적 첨가. 세 개의 점으로 표시된 항목은 해당 강종에 대해 해당 원소가 표시되지 않았음을 의미합니다.
조성 데이터는 일반 참고용입니다. 실제 값은 표준, 제강소 및 열처리 번호에 따라 다릅니다. 재료 시험 성적서와 대조하여 확인하거나 Aobo Steel에 문의하십시오.
실무에서 이러한 조직을 확인하는 곳
조직에 대한 추가 의견을 원하는 금형 공장은 자체 시편을 이 페이지의 사진과 비교하고, 다음에 대해 발표된 조직과 비교할 수 있습니다: 공구강 탄화물 유형, 다음에 대해 탄화물 부피 분율 각 강종의 및 담금질 후 H13. 위 서론에서 링크된 강종 페이지에는 여기에 표시된 각 강종의 조성, 열처리 일정 및 특성이 포함되어 있습니다.
ASM Handbook, Volume 9, Metallography and Microstructures, George F. Vander Voort의 Metallographic Techniques for Tool Steels, ASM International, 2004 (Tables 1~5 및 plates Fig. 7~Fig. 82)에서 편집. 모든 캡션은 파일의 검색 가능한 텍스트 레이어에서 읽고 인쇄된 플레이트와 대조하여 확인했으며, 각 플레이트는 인쇄된 픽셀 너비의 1.5배로 파일에서 잘라냈습니다. 표와 현미경 사진은 Aobo Steel의 사양이 아니라 발표된 실무에 대한 참고 요약이므로, 공정 시트를 작성하기 전에 재료 시험 성적서와 대조하여 강종 및 열처리 상태를 확인하십시오.