
Propiedades del acero para herramientas P/M, tamaño de carburos, desgaste y tenacidad
El acero para herramientas de metalurgia de polvos se compra por una razón. Los carburos que contiene son pequeños y están distribuidos uniformemente en lugar de ser gruesos y estar en bandas. Todo lo demás sobre el grado se deriva de eso, y los gráficos de esta página lo miden. El carburo primario mediano en CPM T15 es 1,3 µm frente a 6,2 µm en el acero convencional del mismo grado, y el ensayo de desgaste que se deriva de ello sitúa a un grado P/M al vanadio un orden de magnitud por delante de D2. Esta página recopila la distribución del tamaño de carburos, las microestructuras, los datos de desgaste de cilindros cruzados, los datos de impacto Charpy y las relaciones de rectificabilidad para los aceros para herramientas P/M y sus equivalentes convencionales.
Lo que cambia la vía del polvo
Un acero para herramientas convencional se funde y se colada, por lo que los carburos se forman durante la solidificación y el último líquido en solidificar es rico en carbono y aleación. Eso produce bandas de carburos y produce una población de carburos con una larga cola de partículas grandes. En la ruta P/M, el baño fundido se atomiza con gas hasta convertirlo en polvo, cada partícula solidifica por sí sola y luego el polvo se consolida mediante prensado isostático en caliente, extrusión o forja. La segregación de carburos solo puede ocurrir dentro de una partícula de unas pocas decenas de micras de diámetro, por lo que tras la consolidación la estructura es uniforme a la escala de la pieza en lugar de a la escala del lingote.
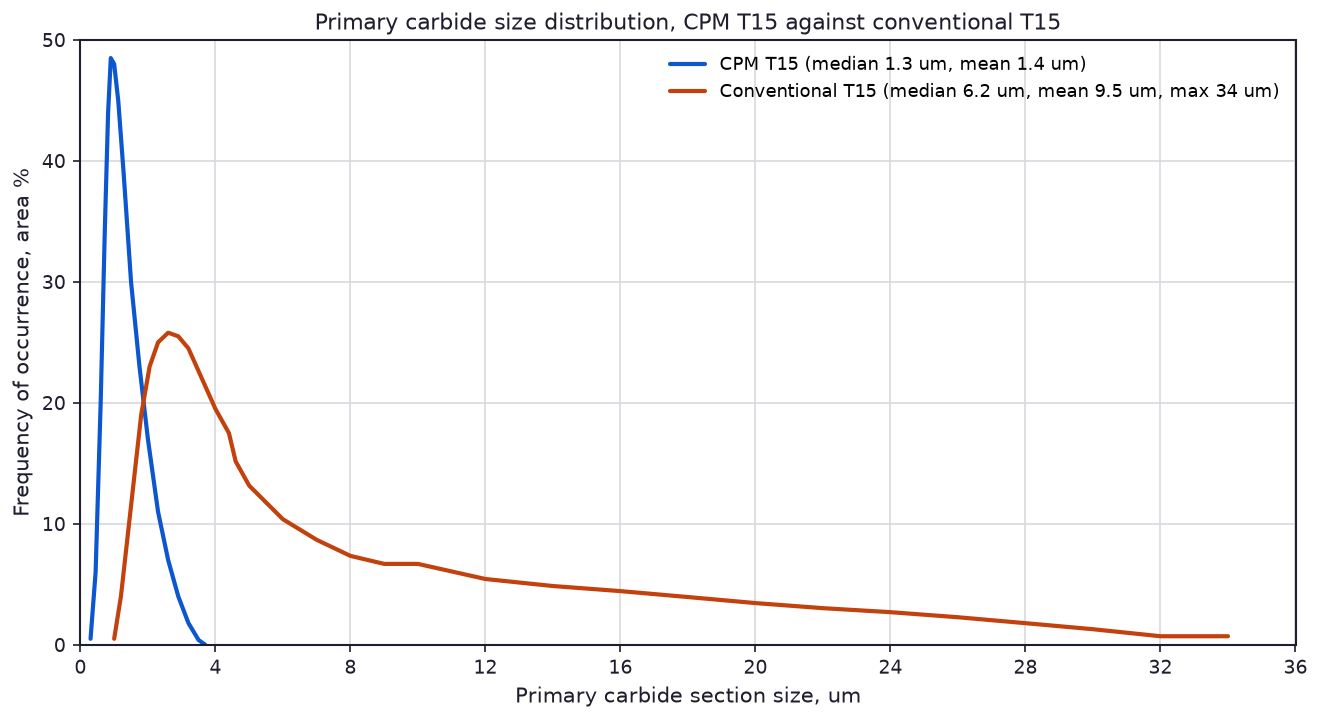
La medición que dice todo esto en una línea es la distribución del tamaño de carburos primarios que figura a continuación. La curva de CPM T15 es un pico estrecho, mediana 1,3 µm y media 1,4 µm. La curva de T15 convencional alcanza su pico más tarde y arrastra una cola hasta un máximo de 34 µm. Un carburo de 34 µm es un sitio de iniciación de grietas en el filo de una herramienta, y es la partícula que se desprende primero.
La estructura que lo acompaña
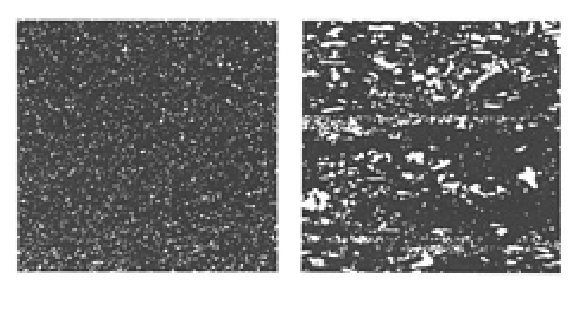
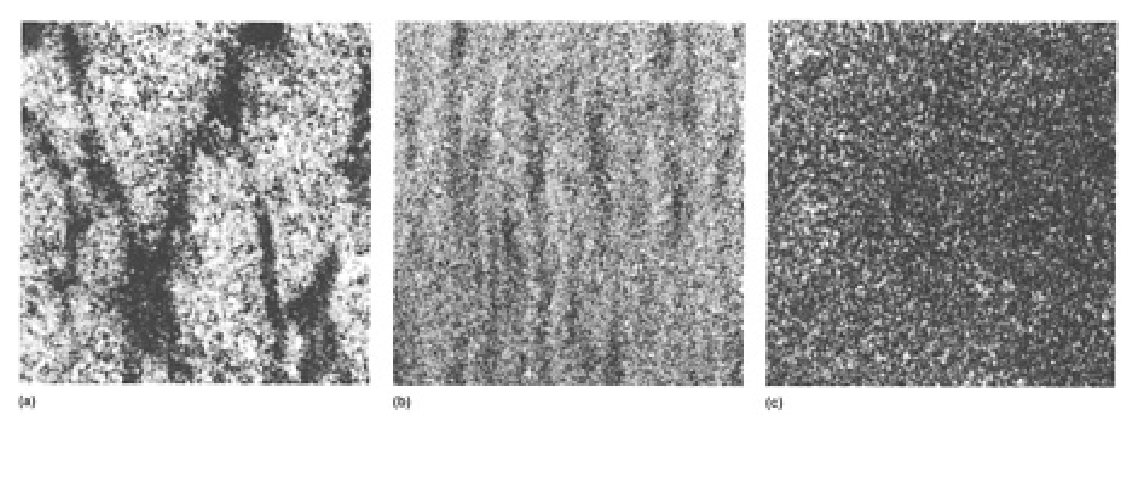
Las micrografías a continuación son los mismos dos grados con el mismo aumento. En CPM T15 los carburos son un campo fino y uniforme; en T15 convencional son gruesos y están dispuestos en bandas, que es la estructura que deja la segregación. La tercera figura hace la misma comparación en un acero para matrices en lugar de una herramienta de corte, y separa las dos rutas convencionales de la ruta de polvo. El H13 convencional estándar es grueso y muy bandeado; el H13 convencional de calidad premium, que se fabrica con límites de segregación más estrictos, es más fino pero aún bandeado; el H13 P/M es uniforme, sin bandas en absoluto. El grado para trabajo en caliente es donde la diferencia se manifiesta como resistencia a la fatiga térmica en lugar de desportillamiento del filo, porque la grieta que se inicia en una banda de carburos avanza un poco más en cada ciclo.
Resistencia al desgaste en el ensayo de cilindros cruzados
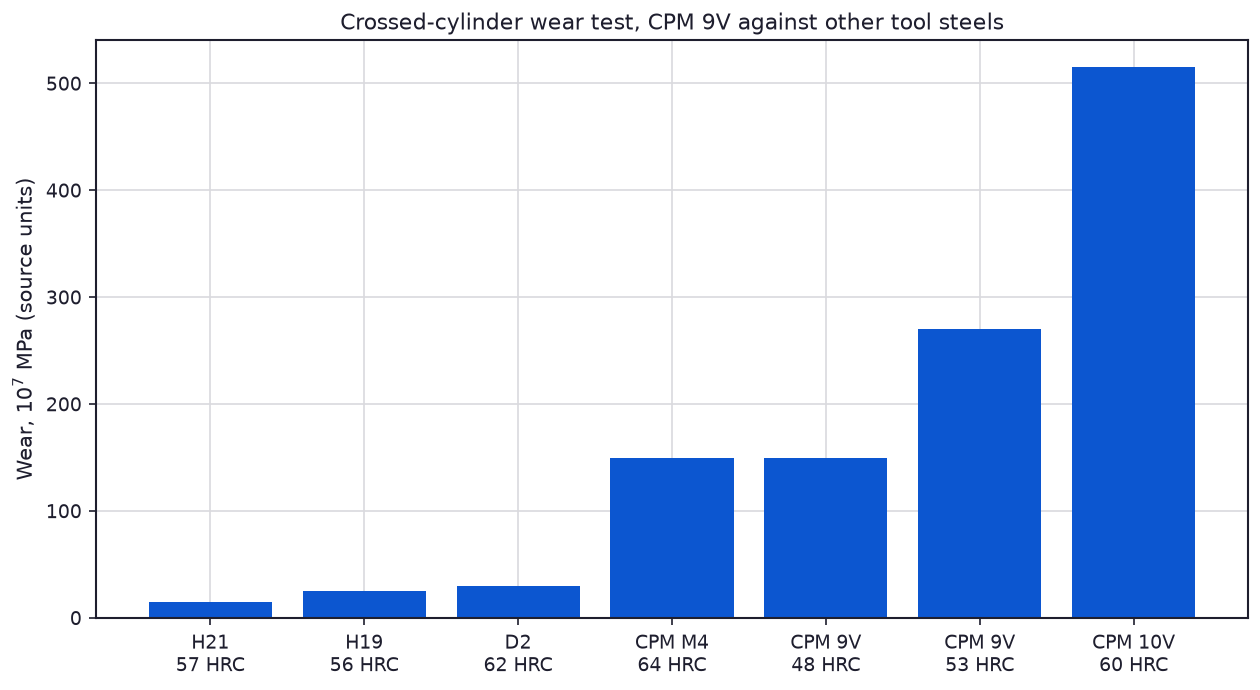
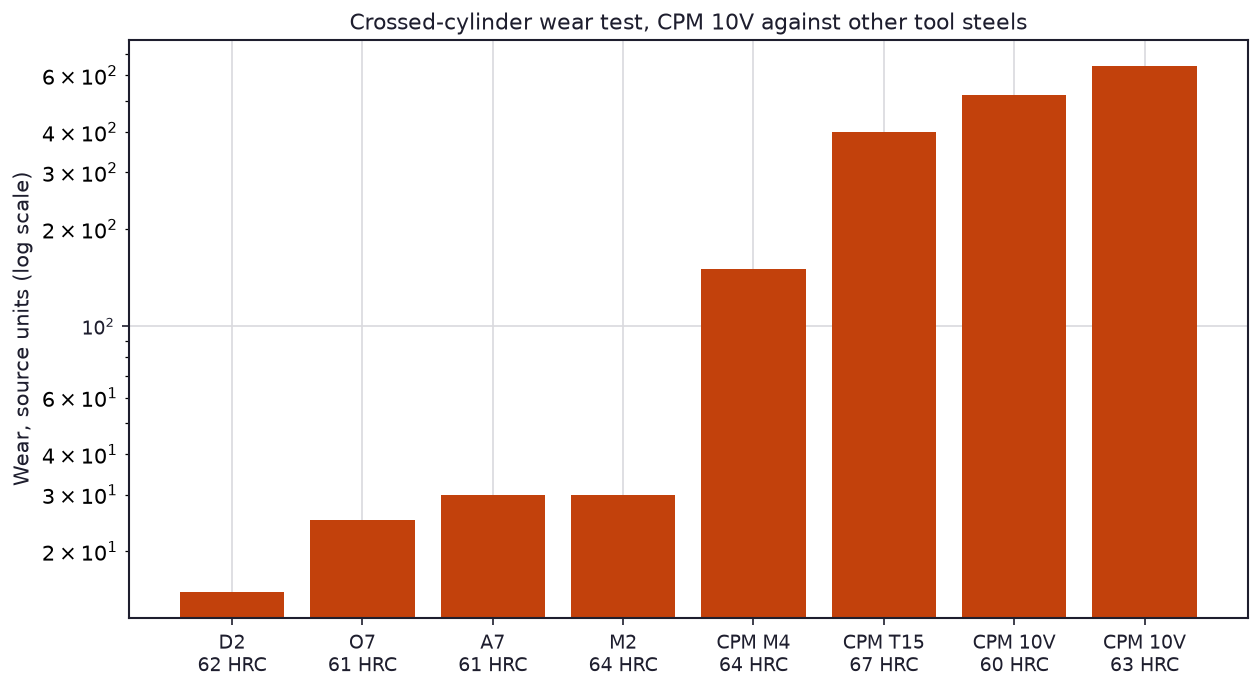
El ensayo de desgaste de cilindros cruzados presiona dos cilindros entre sí bajo carga y mide el volumen perdido, y es el ensayo que la industria del acero para herramientas cita para el desgaste abrasivo. Lea los dos gráficos juntos. Los grados convencionales se sitúan en la parte inferior de la escala, H21 en 15, H19 en 25 y D2 en 30 en el primer gráfico, y D2 alrededor de 15, O7 alrededor de 25, A7 y M2 alrededor de 30 en el segundo. Los grados P/M se separan de ellos por un orden de magnitud, y la separación crece con el contenido de vanadio, CPM M4 en 150, CPM 9V en 150 y 270 en dos niveles de dureza, CPM T15 alrededor de 400, y CPM 10V 515 a 60 HRC en el primer gráfico y alrededor de 520 y 640 en el segundo. CPM 10V es el grado para trabajo en frío de alto vanadio, y este ensayo es la razón por la que se especifica para estampado de gran producción y para piezas de desgaste que antes se fabricaban en carburo.
Tenacidad al impacto en los mismos grados
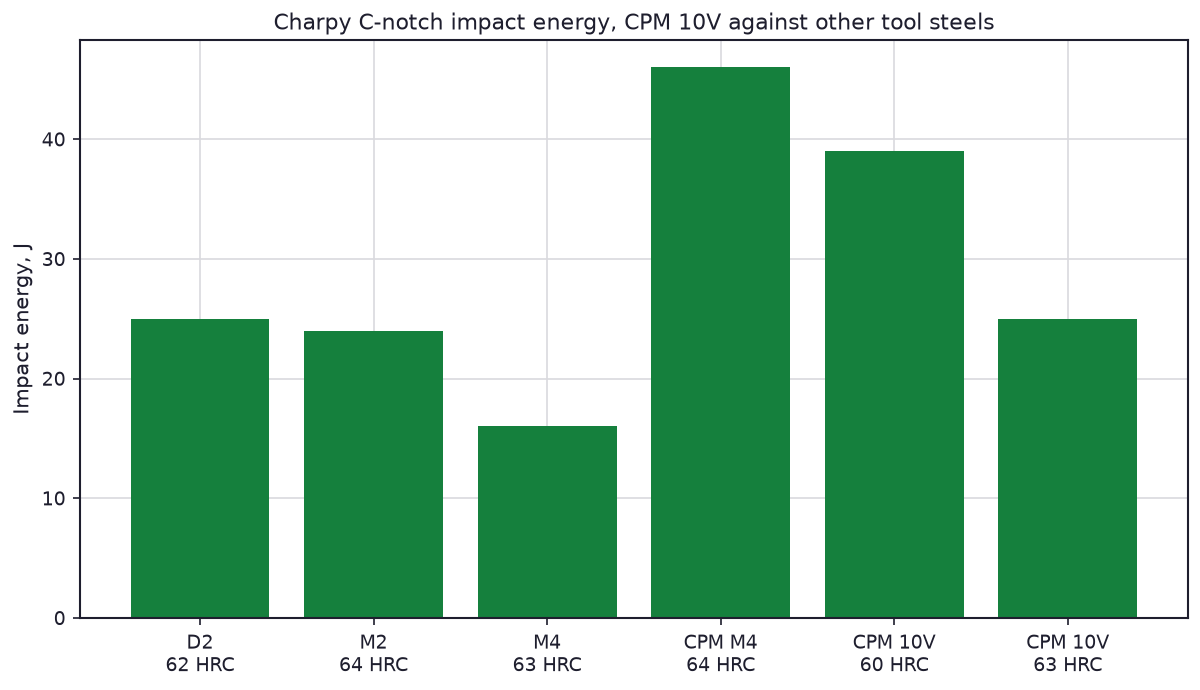
Los carburos finos ayudan a la tenacidad así como a la resistencia al desgaste, porque la partícula gruesa es la que inicia la grieta. En los datos de Charpy entalla C a continuación, CPM M4 alcanza 46 J a 64 HRC mientras que M4 convencional está en 16 J a 63 HRC, y CPM 10V se sitúa en 39 J a 60 HRC. La excepción merece leerse con atención. El mismo CPM 10V llevado hasta 63 HRC vuelve a 25 J, por lo que la ventaja de tenacidad se recupera con la dureza en el grado más altamente aleado de la página. Ese es el compromiso normal, y es por eso que los grados P/M se piden a la dureza que necesita el trabajo en lugar de a la más dura que el grado puede alcanzar.
Capacidad de molienda
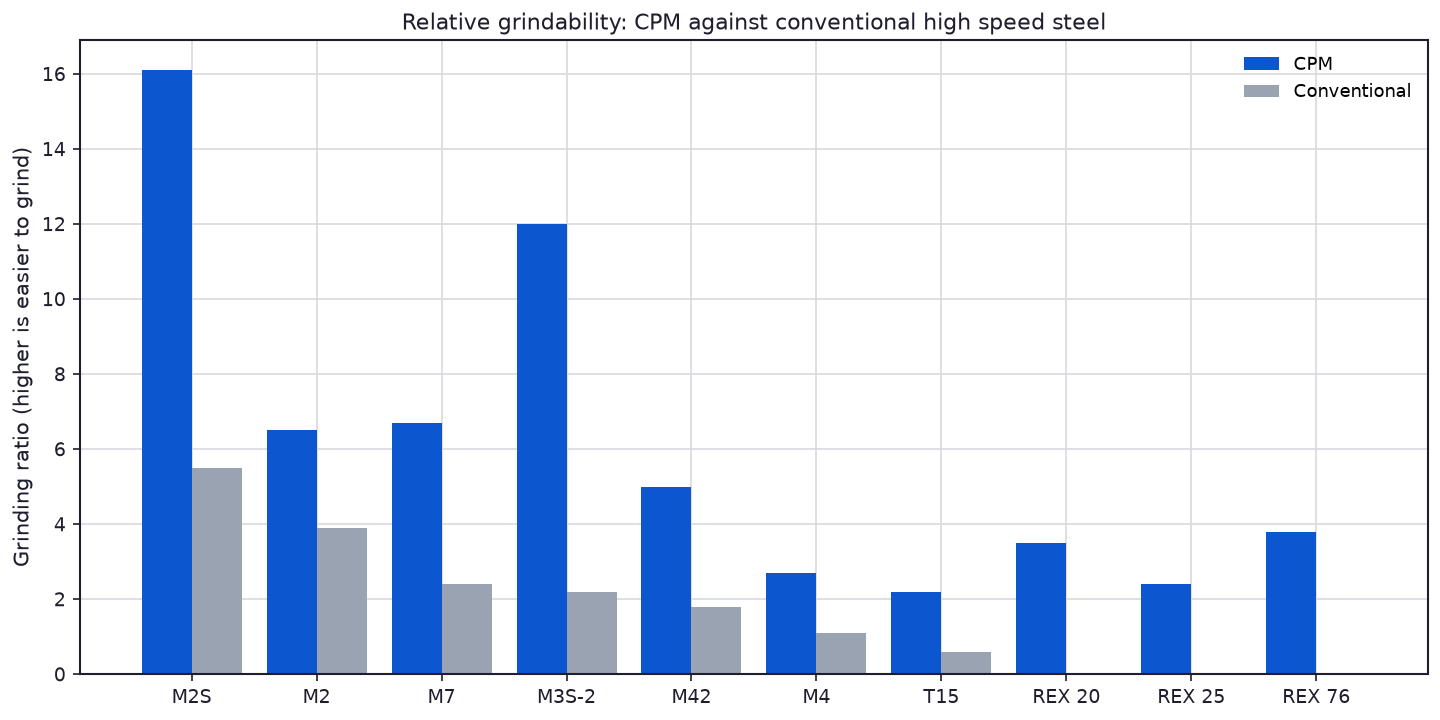
El último gráfico es el que decide el costo del taller. La relación de rectificado es el volumen de metal eliminado dividido por el volumen de muela desgastado, por lo que un número más alto significa que el acero se rectifica más fácilmente. Cada grado CPM supera a su equivalente convencional, M2S 16,1 frente a 5,5, M3S-2 12,0 frente a 2,2, M42 5,0 frente a 1,8, T15 2,2 frente a 0,6. Un acero para herramientas P/M es más caro por kilogramo y más barato de acabar, y en una herramienta compleja el tiempo de rectificado suele ser el número mayor de los dos.
Cuándo especificar la ruta de polvo
Los grados P/M justifican su precio donde el modo de falla está relacionado con los carburos, desportillamiento del filo en una herramienta de alto vanadio, desgaste bandeado en una matriz de estampado de gran producción, agrietamiento por fatiga térmica en una matriz para trabajo en caliente, o una geometría de herramienta que la muela tiene que alcanzar. También son la respuesta cuando la alternativa es el carburo, ya que un acero para trabajo en frío P/M proporciona parte de la resistencia al desgaste del carburo con la tenacidad y la maquinabilidad del acero para herramientas. Para trabajo en frío ordinario a volumen de producción moderado, los convencionales D2 y M2 siguen siendo la opción de valor, y el desgaste y la tenacidad que ofrecen son la línea base con la que se miden los gráficos anteriores. Los grados rápidos P/M y sus equivalentes convencionales se comparan por composición en la composición del acero rápido PM página, la tenacidad de las familias de aceros para herramientas se recopila en la Tabla de tenacidad al impacto del acero para herramientas, los datos de ensayo de desgaste abrasivo para los grados convencionales están en la Datos de ensayo de desgaste abrasivo del acero para herramientas página, la selección de muela que acompaña a las relaciones de rectificado está en la Rectificabilidad del acero para herramientas y selección de muela abrasiva página, y la sección que cada grado endurece a través está en la Templabilidad del acero para herramientas y tamaño de sección página.
Fuente: ASM Handbook, Vol 1, Properties and Selection: Irons, Steels and High-Performance Alloys.