
Templabilidad del acero para herramientas y tamaño de sección
La templabilidad determina qué tan gruesa es la sección de un acero para herramientas dado que realmente se templa, y es el primer dato que un taller necesita antes de pedir barras. Un grado que se templa a 65 HRC en la superficie de un bloque de 100 mm puede seguir blando en su interior, y solo los datos de templabilidad indican cuál. Esta página reúne las cuatro gráficas de ASM para aceros para herramientas: las bandas de temple por extremo para los grados de temple en aceite, la dureza tal como se templa de O1, O2, barras O6 y O7 medidas en la superficie, a tres cuartos de radio y en el centro, la dureza de superficie a centro de M2, barras de acero rápido M3, T1 y T2, y la profundidad hasta 60 HRC en un W1 con 1% de carbono.
La templabilidad no es lo mismo que la dureza
La templabilidad es la profundidad a la que se templa un acero, no qué tan duro queda. La distinción recorre toda la familia de aceros para herramientas. Los grados de temple al aire para trabajo en frío (grupo A) alcanzan la dureza completa en secciones de hasta unos 102 mm, y uno de ellos, el A6, se templa en toda la sección en tamaños de hasta 178 mm. Los grados de alto cromo (grupo D) también son de temple al aire, con la excepción del D3, que se templa en aceite y por lo tanto es el grado de ese grupo que se distorsiona y agrieta. Los grados de temple en aceite (grupo O) templan secciones pequeñas a moderadas en aceite, lo que es más seguro y recto que el temple en agua. Los grados de temple en agua (grupo W) necesitan el enfriamiento más rápido de todos y son los más propensos a agrietarse en el tanque.
El contenido de carbono juega en contra de la profundidad. Los aceros del grupo O y del grupo D contienen tanto carbono que una gran parte queda como carburo sin disolver a las temperaturas normales de temple, y ese carburo no contribuye a la templabilidad. El resultado es un acero que alcanza una dureza superficial muy alta y se templa en toda la sección de un tamaño menor que el que lograría un acero de menor carbono con contenido de aleación similar. Elevar la temperatura de austenización disuelve más de ese carburo y aumenta la profundidad de temple, pero también engrosa el grano, reduce la tenacidad y aumenta el riesgo de agrietamiento en el temple. Ese compromiso es la razón por la que las gráficas siguientes están todas vinculadas a una temperatura de austenización declarada.
Bandas de templabilidad por temple de extremo para los grados de temple en aceite
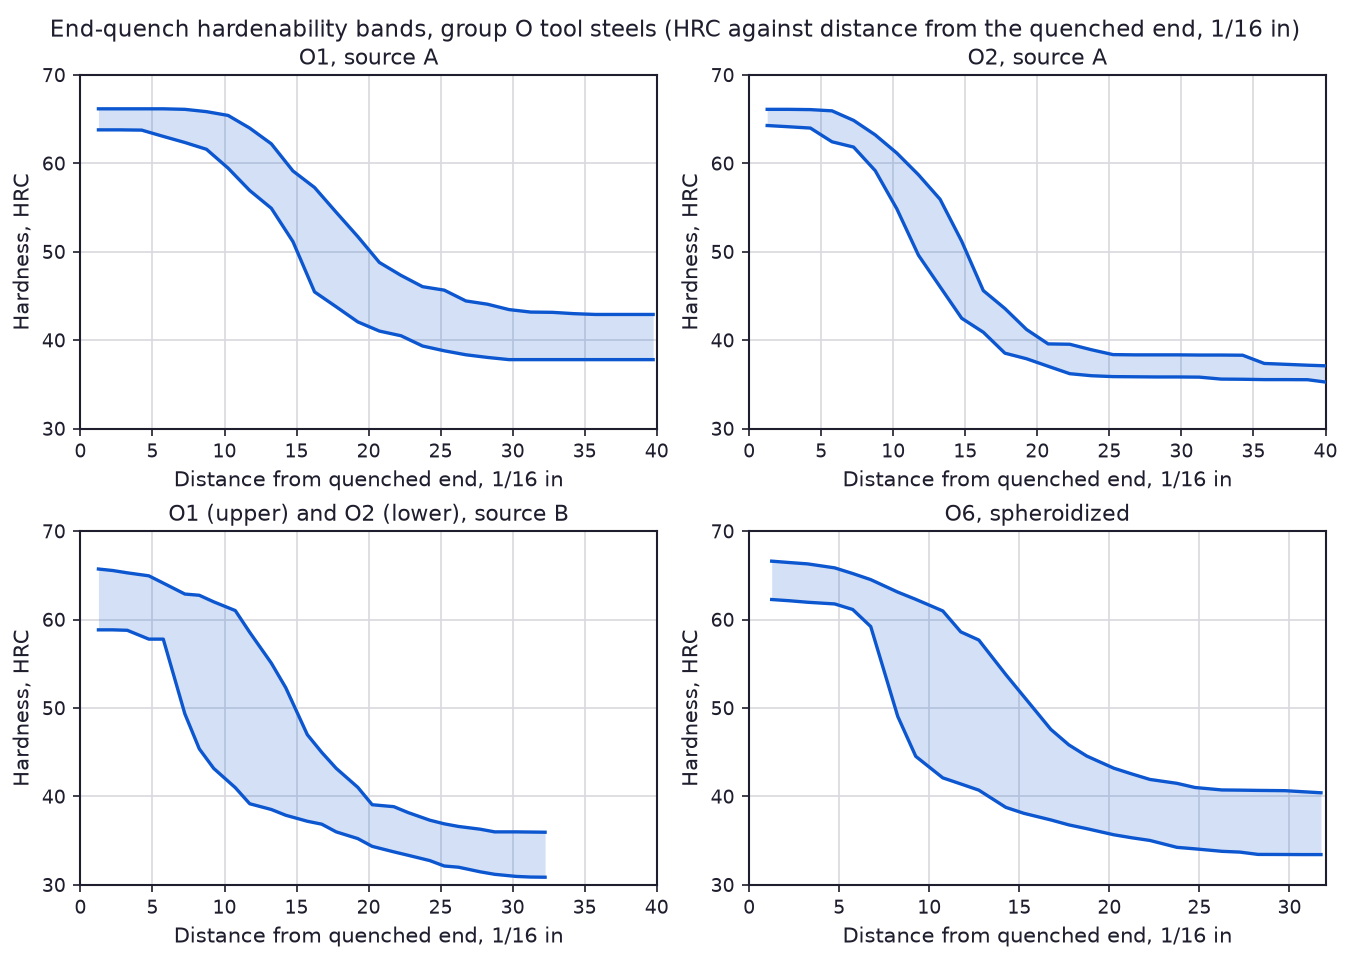
El ensayo de temple por extremo (Jominy) templa un extremo de una barra redonda de 25 mm y mide la dureza a intervalos de un dieciseisavo de pulgada a lo largo de ella, de modo que el eje de distancia representa la velocidad de enfriamiento. Una banda de templabilidad es la envolvente de varias coladas del mismo grado, y es contra ella que se le debe cotizar a un comprador de acero. El panel (c) coloca O1 y O2 en una misma cuadrícula: la línea superior es O1 y la inferior es O2, y ambas están separadas por aproximadamente 3 a 5 HRC en la parte media de la banda. Ambos grados comienzan cerca de 65 HRC en el extremo templado. Hacia el extremo final de la banda bajan a unos 40 HRC. El O6, graficado a partir de una estructura esferoidizada, se ubica cerca del O1 en la primera parte de la banda.
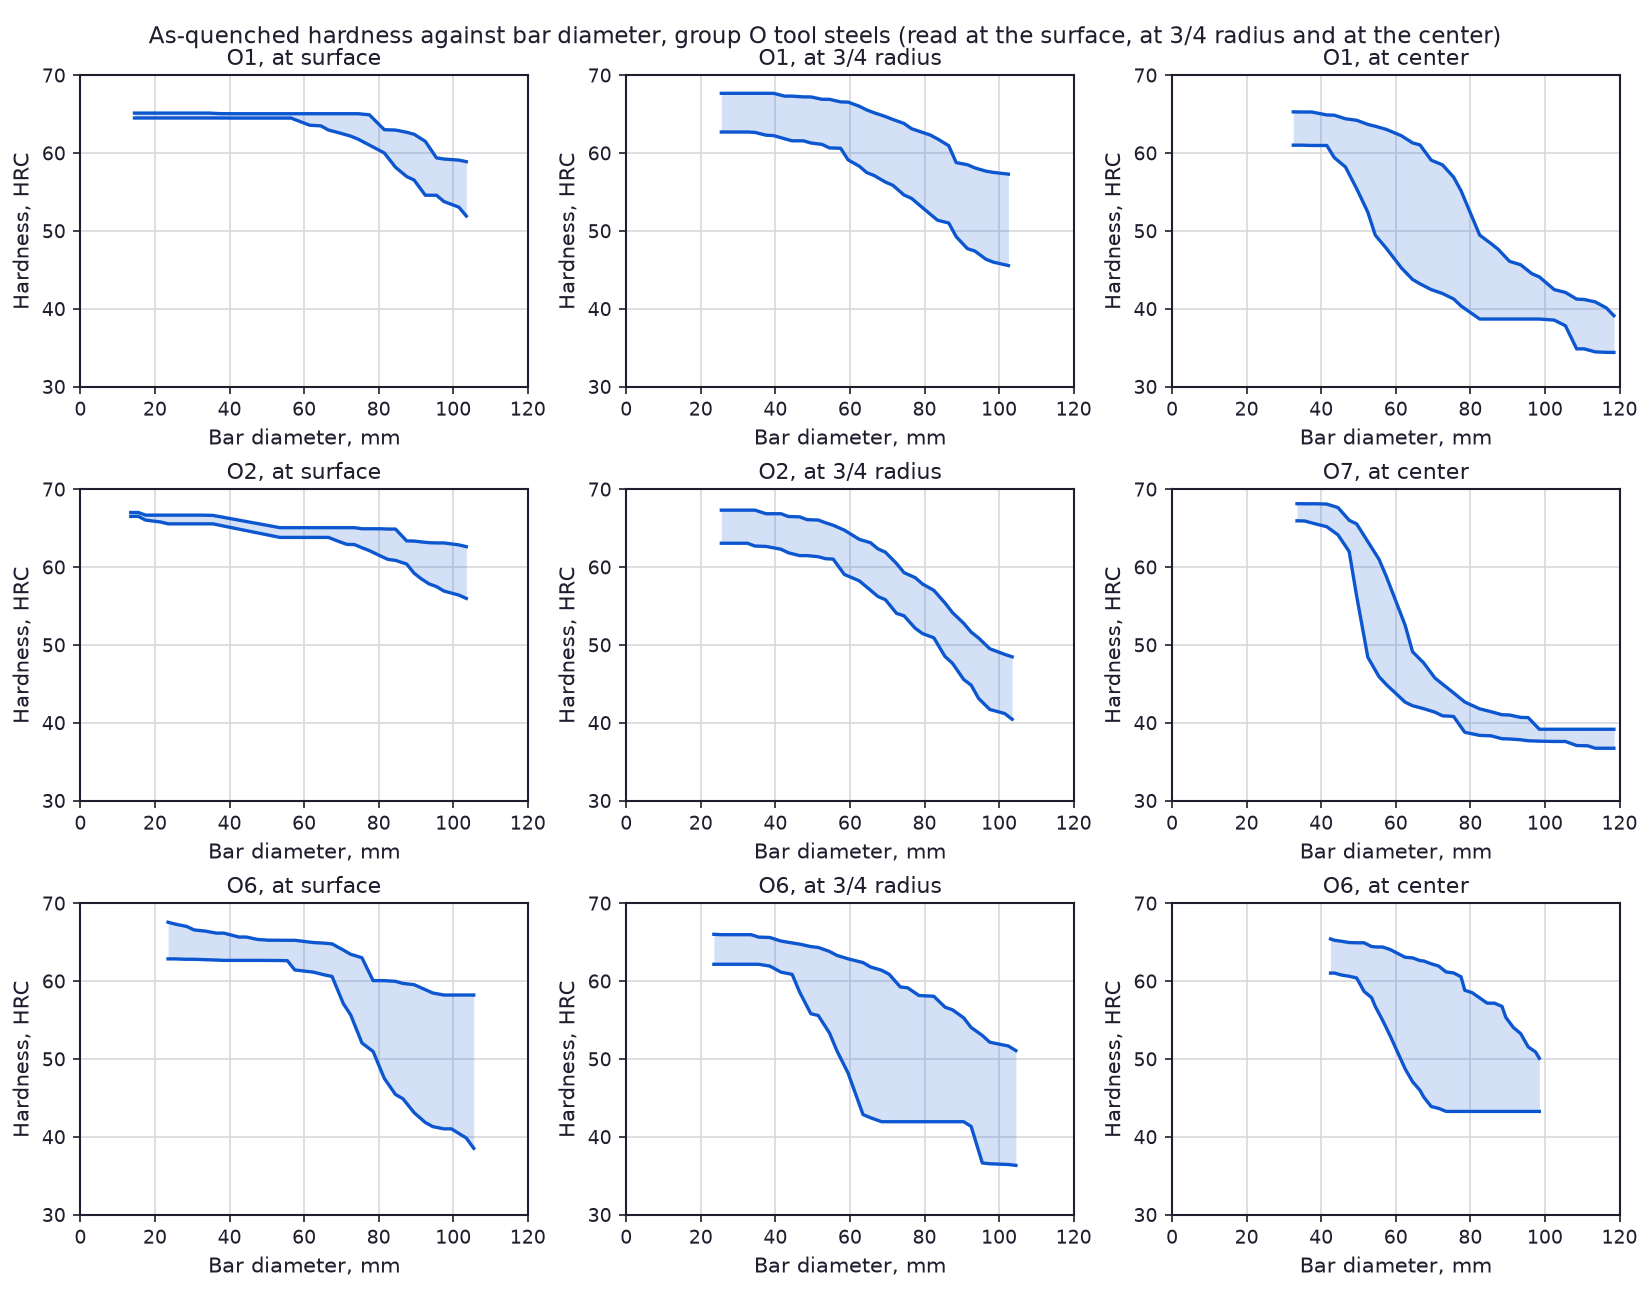
Dureza tal como se templa frente al diámetro de barra, O1 a O7
El ensayo de temple por extremo clasifica los grados; esta gráfica indica al taller lo que realmente medirá en una barra de un diámetro dado. Cada panel es un grado medido en la superficie, a tres cuartos de radio y en el centro, con la fuente indicada en el pie de figura. Léala así, en los diámetros que normalmente compra un taller de matrices. El O1 tomado desde 815 °C da unos 65 HRC en la superficie hasta aproximadamente 60 mm, 46 HRC en la superficie de una barra de 100 mm, y solo unos 35 HRC en el centro de esa misma barra de 100 mm. El O2 mantiene su dureza superficial más lejos: unos 65 HRC hasta casi 85 mm y aún alrededor de 53 HRC a 100 mm, lo que es lo inverso de la clasificación por temple de extremo y se explica por las diferentes temperaturas de austenización usadas en las dos series de ensayos. El O7 es el menos templable de los cuatro: su curva central cae de unos 66 HRC a 20-30 mm a unos 38 HRC a 100 mm. Eso es consistente con la nota del manual de que el O7 tiene menor templabilidad pero mejor resistencia al desgaste que los demás grados del grupo O. El O6 se lee cerca del O1 en las tres posiciones.
El dato de trabajo es la brecha entre la curva de superficie y la de centro en su tamaño de barra. Una matriz que debe estar dura en toda la sección de un bloque de 60 mm es un problema de otro orden que la misma matriz en material de 25 mm, y ninguna línea de una ficha técnica muestra eso tan directamente como las tres curvas de un panel.
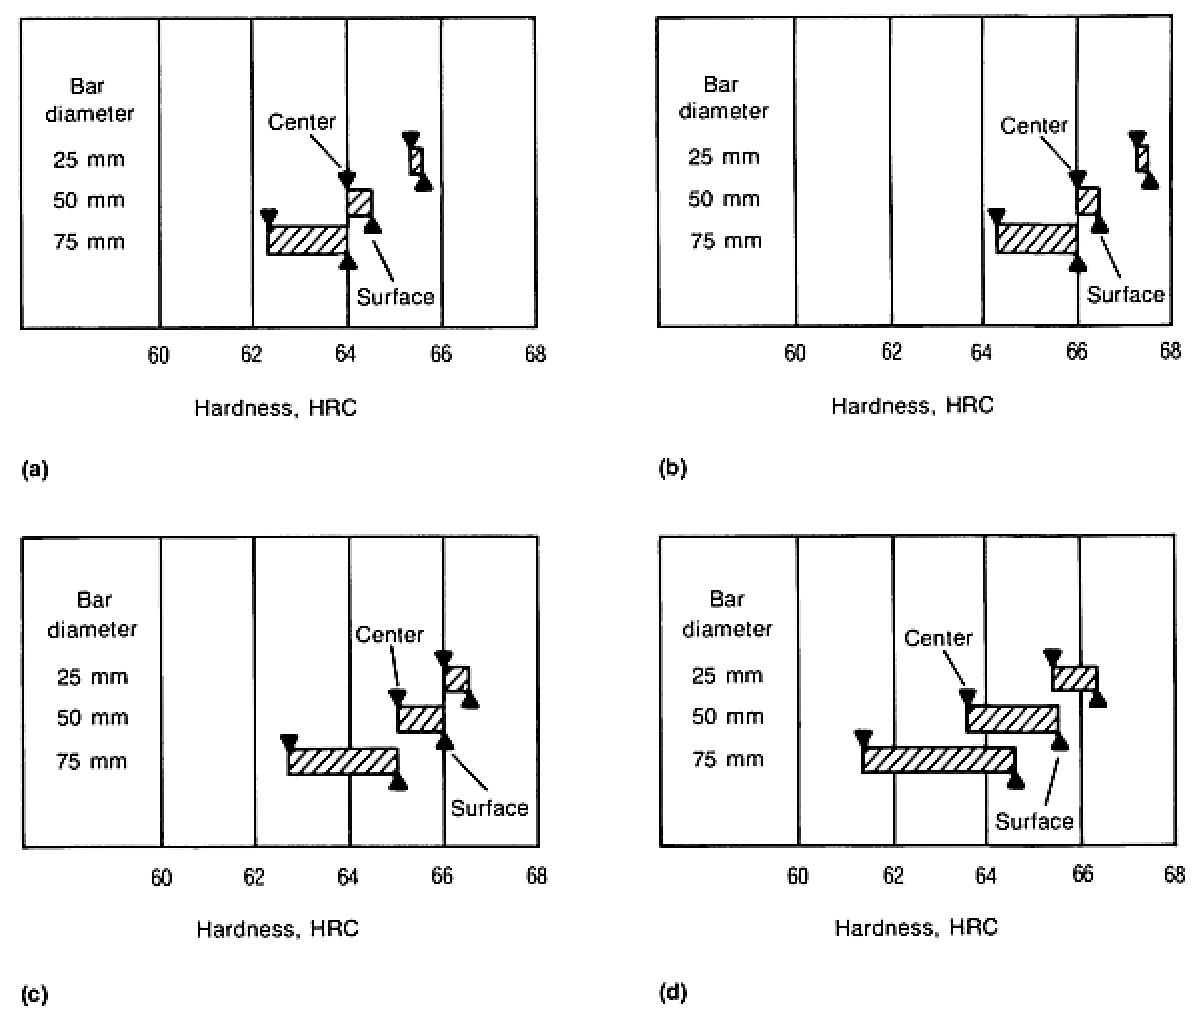
El acero rápido mantiene su dureza en toda la sección
Los aceros rápidos son el caso opuesto. Los cuatro paneles siguientes grafican la dureza de superficie y de centro para barras de 25, 50 y 75 mm de M2, M3, T1 y T2. A 25 mm el centro de la barra está a unos 65 a 66 HRC, e incluso en una barra de 75 mm el centro sigue midiendo aproximadamente 62 a 65 HRC con la superficie a 62 a 64 HRC. La dispersión de superficie a centro a lo largo de 75 mm es de uno a tres puntos. Frente a los grados de temple en aceite anteriores, donde la misma sección puede costar veinte puntos o más en el centro, esa es toda la razón por la que una herramienta de forma grande o un cortador grande se fabrica en acero rápido mientras que una matriz de corte pequeña no.
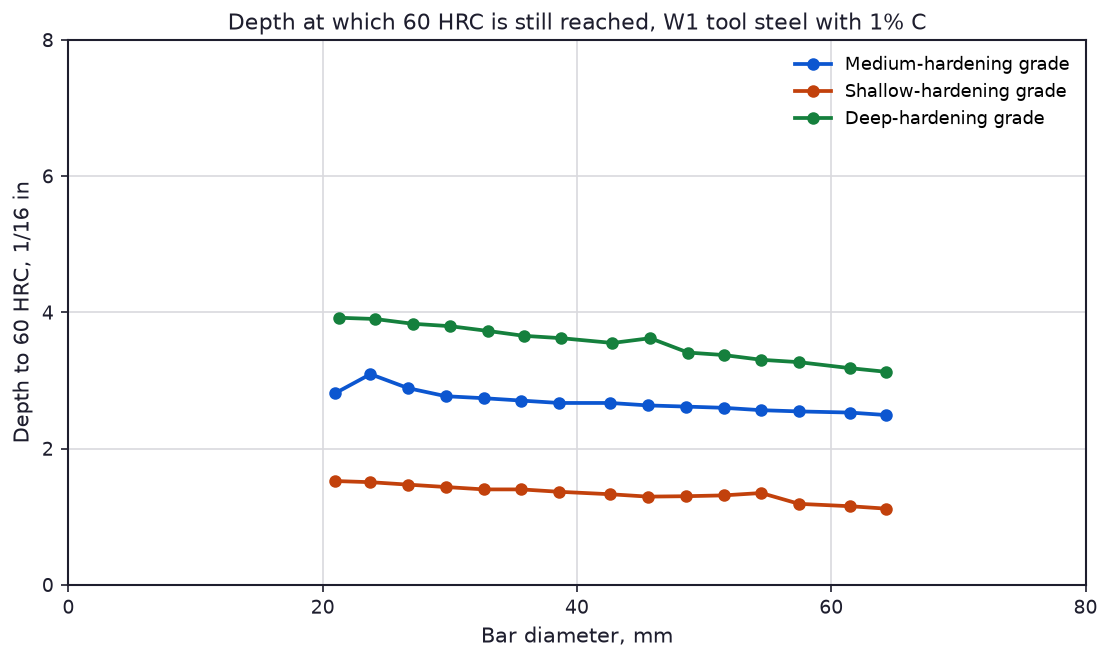
Profundidad hasta 60 HRC en un W1 con 1% de carbono
Los grados de temple en agua muestran el otro extremo de la escala. Esta gráfica representa la profundidad a la que todavía se mide 60 HRC frente al diámetro de barra, para las variantes de temple superficial, medio y profundo del W1 con 1% de carbono. En una barra de 20 mm el grado de temple profundo alcanza 60 HRC hasta una profundidad de aproximadamente 4/16 in (6 mm), el grado medio hasta unos 2,8/16 in (4 mm) y el grado superficial hasta unos 1,5/16 in (2 mm). Lleve la barra a 65 mm y los tres caen a aproximadamente 3, 2,5 y 1,2 dieciseisavos. Incluso el W1 de temple profundo, por lo tanto, no se templa más allá de unos 5 mm en una barra de 65 mm a 60 HRC, que es exactamente por qué los grados de temple en agua necesitan un enfriamiento violento, por qué son los que se agrietan, y por qué las familias de temple en aceite y temple al aire los reemplazaron para cualquier cosa que no sea la sección más simple.
Qué hacer con las gráficas al hacer un pedido
Lea la curva de centro de su grado en el diámetro que está comprando. Si esa lectura está por debajo de la dureza que necesita la herramienta, las opciones son, en orden: comprar una sección más pequeña, pasar a un grado más templable del mismo grupo, o subir a la familia de temple al aire. Por encima de unos 100 mm, los grados de temple al aire son la respuesta práctica para una matriz de trabajo en frío, y los grados de trabajo en caliente y de acero rápido son la respuesta donde la herramienta también debe trabajar en caliente y no solo templarse en toda la sección. Cada cifra de esta página es dureza tal como se templa. La dureza a la que trabaja la herramienta proviene del ciclo de revenido, que es donde el Tabla de revenido del acero para herramientas toma el relevo, y la dureza que la herramienta conserva una vez que está caliente está en el tabla de dureza en caliente del acero para herramientas. Los medios de temple que necesitan los grados anteriores, y las velocidades de enfriamiento que ofrecen, se comparan en el Tabla de temple para aceros de temple en agua, aceite y aire, y el límite de tamaño de sección que aplica cuando una pieza se austemperiza en lugar de templarse está en la gráfica de tamaño de sección para austempering. Cuando el mismo acero se suministra en un bloque grande, el D2 de temple al aire y sus similares son la especificación habitual.
Fuente: ASM Handbook, Vol 1, Properties and Selection: Irons, Steels and High-Performance Alloys.