
Têmpera e Tamanho de Seção do Aço Ferramenta
A temperabilidade determina qual espessura de seção de um determinado aço ferramenta realmente endurece, e é o primeiro número que uma oficina precisa antes de encomendar barra de aço. Um grau que endurece até 65 HRC na superfície de um bloco de 100 mm pode ainda estar mole no seu interior, e apenas os dados de temperabilidade indicam qual. Esta página reúne os quatro gráficos ASM para aços ferramenta: as faixas de têmpera por ponta para os graus de têmpera em óleo, a dureza como temperada de O1, O2, barras O6 e O7 lidas na superfície, a três quartos do raio e no centro, a dureza da superfície ao centro de M2, barras de aço rápido M3, T1 e T2, e a profundidade até 60 HRC em um W1 com 1% de carbono.
Temperabilidade não é o mesmo que dureza
Temperabilidade é a profundidade até a qual um aço endurece, não quão duro ele fica. A distinção percorre toda a família dos aços ferramenta. Os graus de trabalho a frio de têmpera ao ar (grupo A) atingem dureza total em seções de até cerca de 102 mm, e um deles, o A6, endurece em toda a seção em peças de até 178 mm. Os graus de alto cromo (grupo D) também são de têmpera ao ar, com exceção do D3, que é temperado em óleo e é, portanto, o grau desse grupo que distorce e trinca. Os graus de têmpera em óleo (grupo O) endurecem seções pequenas a moderadas em óleo, o que é mais seguro e mais reto do que a têmpera em água. Os graus de têmpera em água (grupo W) precisam da têmpera mais rápida de todas e são os mais propensos a trincar no tanque.
O teor de carbono atua contra a profundidade. Os aços do grupo O e do grupo D contêm tanto carbono que uma grande parte dele permanece como carboneto não dissolvido nas temperaturas normais de têmpera, e esse carboneto não contribui para a temperabilidade. O resultado é um aço que atinge uma dureza superficial muito alta e endurece em uma seção menor do que um aço de menor carbono com teor de liga semelhante. Aumentar a temperatura de austenitização dissolve mais desse carboneto e aumenta a profundidade de endurecimento, mas também cresce o grão, reduz a tenacidade e aumenta o risco de trinca na têmpera. Essa troca é a razão pela qual os gráficos abaixo estão todos vinculados a uma temperatura de austenitização declarada.
Faixas de temperabilidade por têmpera de ponta para os graus de têmpera em óleo
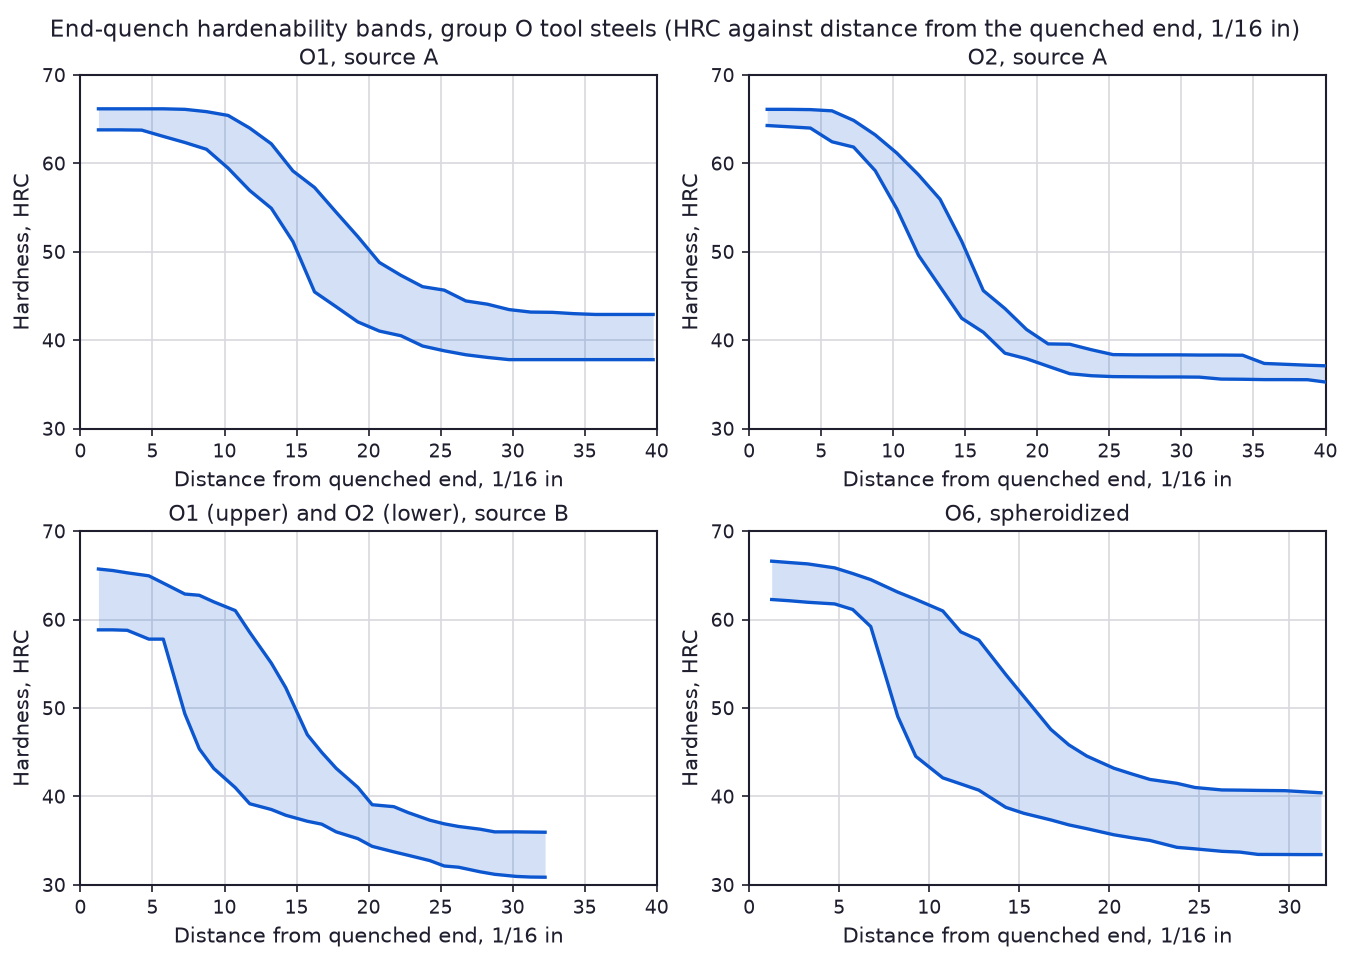
O ensaio de têmpera de ponta (Jominy) tempera uma extremidade de uma barra redonda de 25 mm e lê a dureza em passos de um dezesseis avos de polegada ao longo dela, de modo que o eixo de distância representa a taxa de resfriamento. Uma faixa de temperabilidade é o envelope de várias corridas do mesmo grau, e é contra ela que um comprador de aço deve exigir cotação. O painel (c) coloca O1 e O2 em uma mesma grade: a linha superior é O1 e a linha inferior é O2, e as duas estão separadas por cerca de 3 a 5 HRC no meio da faixa. Ambos os graus começam perto de 65 HRC na extremidade temperada. Na extremidade oposta da faixa, caem para cerca de 40 HRC. O O6, traçado a partir de uma estrutura esferoidizada, fica próximo ao O1 na primeira parte da faixa.
Dureza como temperada em função do diâmetro da barra, O1 a O7
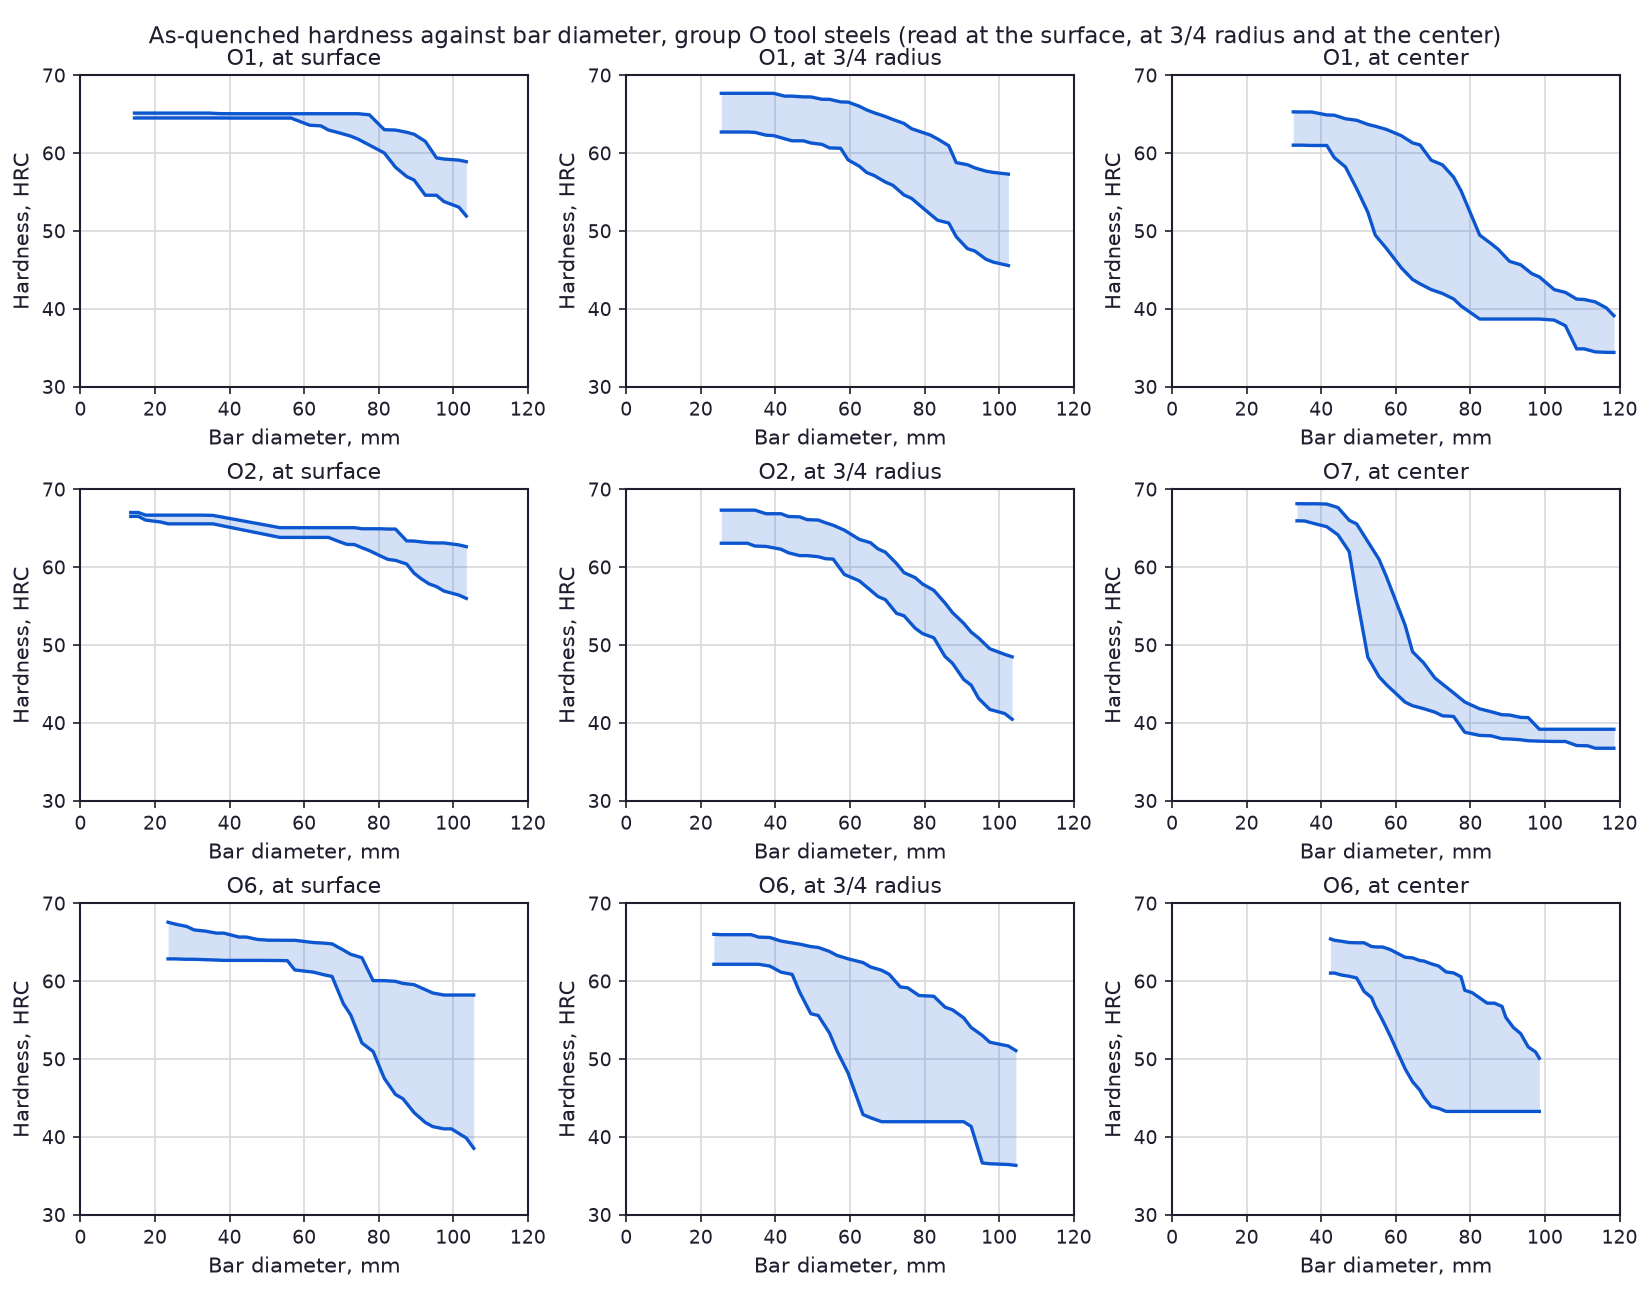
O ensaio de têmpera de ponta classifica os graus; este gráfico informa à oficina o que ela realmente medirá em uma barra de determinado diâmetro. Cada painel é um grau lido na superfície, a três quartos do raio e no centro, com a fonte indicada na legenda. Leia-o da seguinte forma, nos diâmetros que uma oficina de matrizes normalmente compra. O O1 temperado a partir de 815 °C dá cerca de 65 HRC na superfície até aproximadamente 60 mm, 46 HRC na superfície de uma barra de 100 mm e apenas cerca de 35 HRC no centro dessa mesma barra de 100 mm. O O2 mantém sua dureza superficial por mais tempo: cerca de 65 HRC até quase 85 mm e ainda cerca de 53 HRC a 100 mm, o que é o inverso da classificação por têmpera de ponta e se explica pelas diferentes temperaturas de austenitização usadas nas duas séries de ensaios. O O7 é o menos temperável dos quatro: sua curva de centro cai de cerca de 66 HRC a 20-30 mm para cerca de 38 HRC a 100 mm. Isso é consistente com a nota do manual de que o O7 tem menor temperabilidade, mas melhor resistência ao desgaste do que os outros graus do grupo O. O O6 lê próximo ao O1 nas três posições.
O número útil é a diferença entre a curva de superfície e a de centro no tamanho da sua barra. Uma matriz que precisa ser dura em toda a seção de um bloco de 60 mm é um problema de outra ordem em relação à mesma matriz em estoque de 25 mm, e nenhuma linha em uma ficha técnica mostra isso tão diretamente quanto as três curvas de um painel.
O aço rápido mantém sua dureza em toda a seção
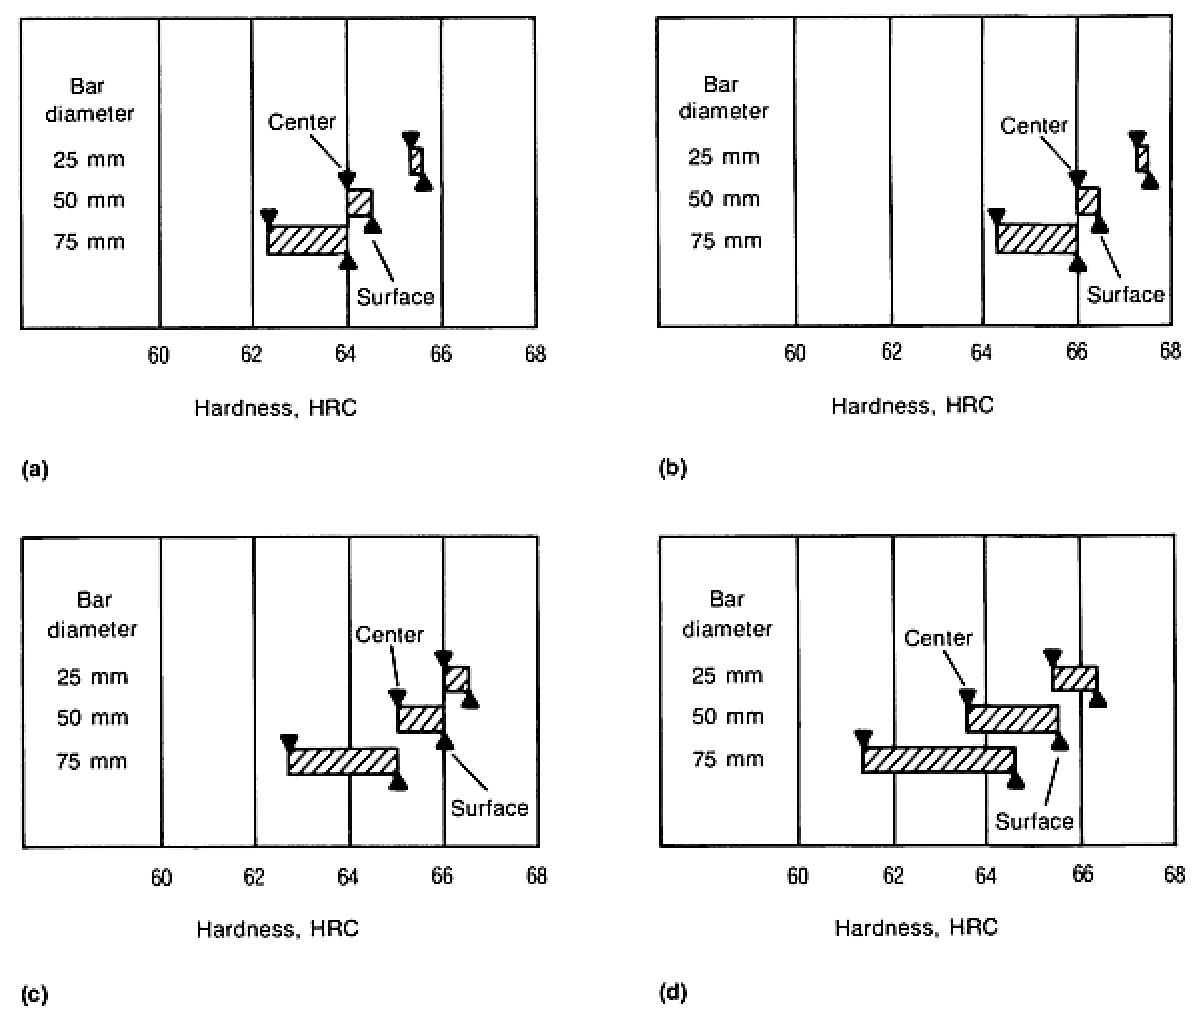
Os aços rápidos são o caso oposto. Os quatro painéis abaixo traçam a dureza de superfície e de centro para barras de 25, 50 e 75 mm de M2, M3, T1 e T2. A 25 mm, o centro da barra está em cerca de 65 a 66 HRC, e mesmo em uma barra de 75 mm o centro ainda lê aproximadamente 62 a 65 HRC com a superfície em 62 a 64 HRC. A variação de superfície a centro ao longo de 75 mm é de um a três pontos. Em comparação com os graus de têmpera em óleo acima, onde a mesma seção pode custar vinte pontos ou mais no centro, essa é a razão pela qual uma ferramenta de forma grande ou um hob grande é feito em aço rápido, enquanto uma pequena matriz de corte não é.
Profundidade até 60 HRC em um W1 com 1% de carbono
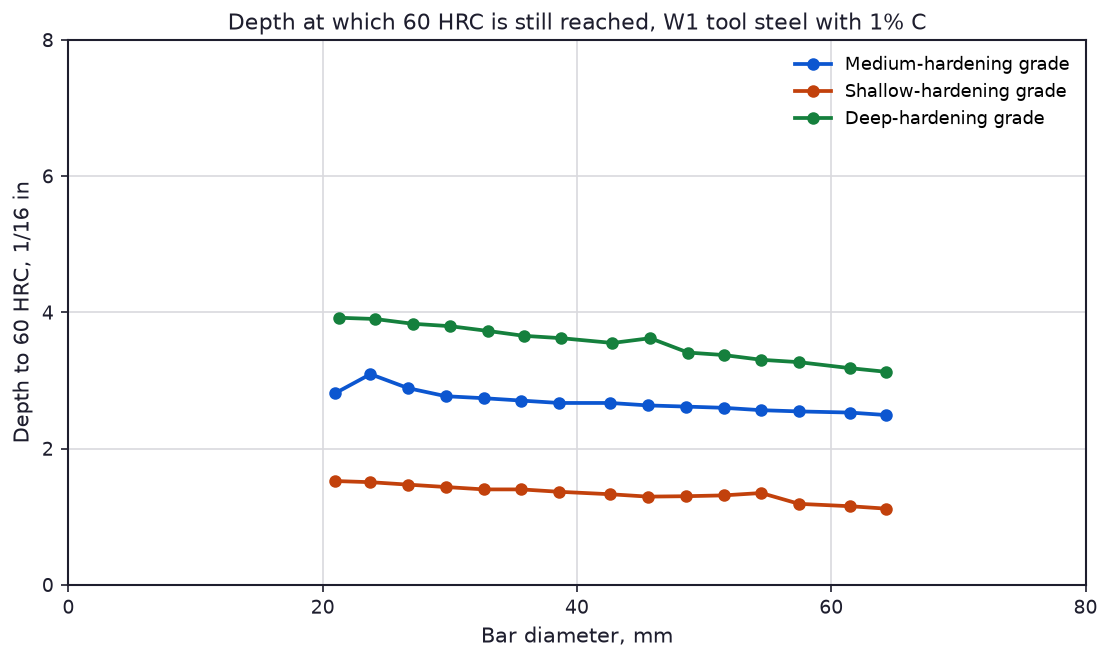
Os graus de têmpera em água mostram o outro extremo da escala. Este gráfico traça a profundidade na qual 60 HRC ainda é medido em função do diâmetro da barra, para as variações de endurecimento superficial, médio e profundo do W1 contendo 1% de carbono. Em uma barra de 20 mm, o grau de endurecimento profundo atinge 60 HRC até uma profundidade de cerca de 4/16 in (6 mm), o grau médio até cerca de 2,8/16 in (4 mm) e o grau superficial até cerca de 1,5/16 in (2 mm). Leve a barra até 65 mm e os três caem para aproximadamente 3, 2,5 e 1,2 dezesseis avos. Portanto, mesmo o W1 de endurecimento profundo não endurece além de cerca de 5 mm em uma barra de 65 mm a 60 HRC, o que é exatamente por que os graus de têmpera em água precisam de uma têmpera violenta, por que são os que trincam e por que as famílias de têmpera em óleo e têmpera ao ar os substituíram para qualquer coisa que não seja a seção mais simples.
O que fazer com os gráficos ao encomendar
Leia a curva de centro do seu grau no diâmetro que você está comprando. Se essa leitura estiver abaixo da dureza que a ferramenta precisa, as opções são, em ordem: comprar uma seção menor, mudar para um grau mais temperável do mesmo grupo ou subir para a família de têmpera ao ar. Acima de aproximadamente 100 mm, os graus de têmpera ao ar são a resposta prática para uma matriz de trabalho a frio, e os graus de trabalho a quente e de aço rápido são a resposta onde a ferramenta também precisa trabalhar a quente, e não apenas endurecer em toda a seção. Todos os valores desta página são dureza como temperada. A dureza com que a ferramenta trabalha vem do ciclo de revenimento, que é onde o Tabela de revenimento de aço para ferramentas assume o controle, e a dureza que a ferramenta mantém quando está quente está no tabela de dureza a quente do aço ferramenta. Os meios de têmpera que os graus acima precisam, e as velocidades de resfriamento que eles proporcionam, são comparados no Tabela de Têmpera para Aços Temperáveis em Água, Óleo e Ar, e o limite de tamanho de seção que se aplica quando uma peça é austemperada em vez de temperada está no gráfico de tamanho de seção para austêmpera. Onde o mesmo aço é fornecido em um bloco grande, o D2 de têmpera ao ar e seus similares são a especificação usual.
Fonte: ASM Handbook, Vol 1, Properties and Selection: Irons, Steels and High-Performance Alloys.