
Propriedades do aço-ferramenta P/M, tamanho de carboneto, desgaste e tenacidade
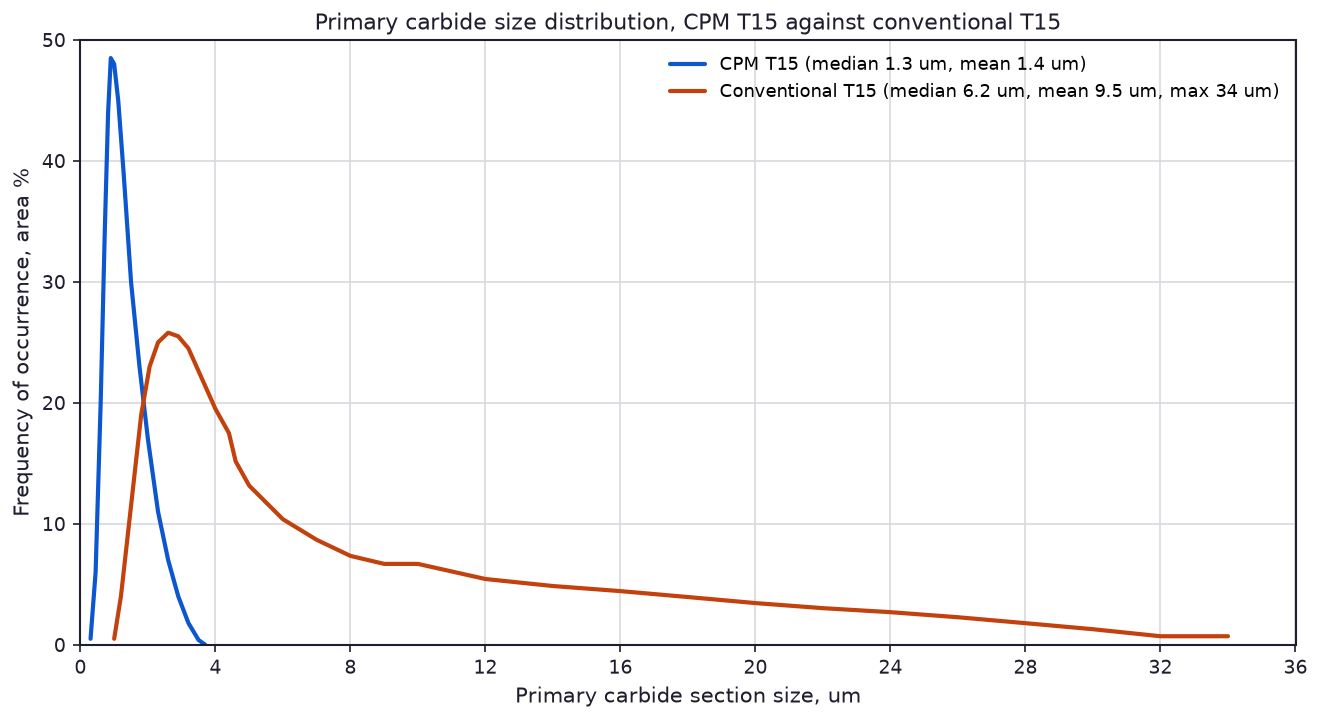
O aço-ferramenta de metalurgia do pó é comprado por um motivo. Os carbonetos nele são pequenos e distribuídos uniformemente, em vez de grosseiros e em bandas. Todo o resto sobre o grau decorre disso, e os gráficos desta página medem isso. O carboneto primário mediano no CPM T15 é 1,3 µm contra 6,2 µm no aço convencional do mesmo grau, e o ensaio de desgaste que decorre disso coloca um grau P/M ao vanádio uma ordem de magnitude à frente de D2. Esta página reúne a distribuição do tamanho de carboneto, as microestruturas, os dados de desgaste de cilindros cruzados, os dados de impacto Charpy e as razões de retificação para os aços-ferramenta P/M e seus equivalentes convencionais.
O que a rota do pó muda
Um aço-ferramenta convencional é fundido e vazado, então os carbonetos se formam durante a solidificação e o último líquido a solidificar é rico em carbono e liga. Isso produz bandas de carboneto e produz uma população de carbonetos com uma cauda longa de partículas grandes. Na rota P/M, o banho é atomizado a gás em pó, cada partícula solidifica por conta própria, e o pó é então consolidado por prensagem isostática a quente, extrusão ou forjamento. A segregação de carboneto só pode acontecer dentro de uma partícula de algumas dezenas de microns, então após a consolidação a estrutura é uniforme na escala da peça em vez da escala do lingote.
A medição que diz tudo isso em uma linha é a distribuição do tamanho de carboneto primário abaixo. A curva do CPM T15 é um pico estreito, mediana 1,3 µm e média 1,4 µm. A curva do T15 convencional atinge o pico mais tarde e arrasta uma cauda até um máximo de 34 µm. Um carboneto de 34 µm é um sítio de iniciação de trinca na aresta de uma ferramenta, e é a partícula que lasca primeiro.
A estrutura que acompanha isso
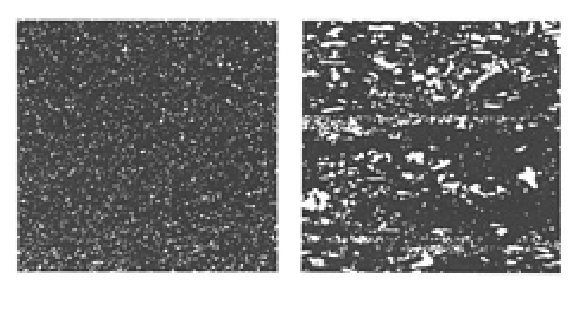
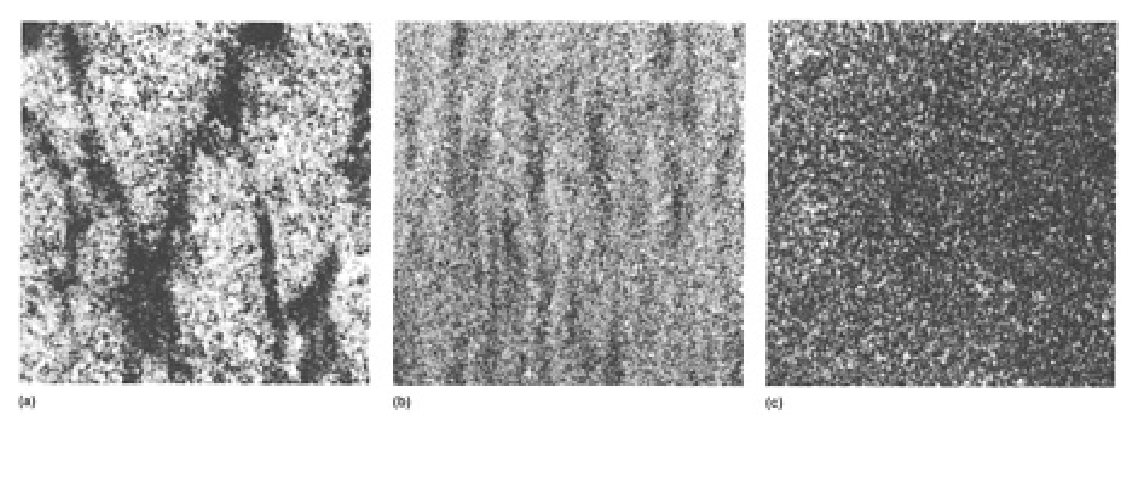
As micrografias abaixo são os mesmos dois graus na mesma ampliação. No CPM T15 os carbonetos são um campo fino e uniforme; no T15 convencional são grosseiros e dispostos em bandas, que é a estrutura deixada pela segregação. A terceira figura faz a mesma comparação em um aço para matriz em vez de uma ferramenta de corte, e separa as duas rotas convencionais da rota do pó. O H13 convencional padrão é grosseiro e fortemente bandado; o H13 convencional de qualidade premium, que é feito com limites de segregação mais apertados, é mais fino mas ainda bandado; o H13 P/M é uniforme, sem bandas. O grau para trabalho a quente é onde a diferença aparece como resistência à fadiga térmica em vez de lascamento de aresta, porque a trinca que começa em uma banda de carboneto avança um pouco a cada ciclo.
Resistência ao desgaste no ensaio de cilindros cruzados
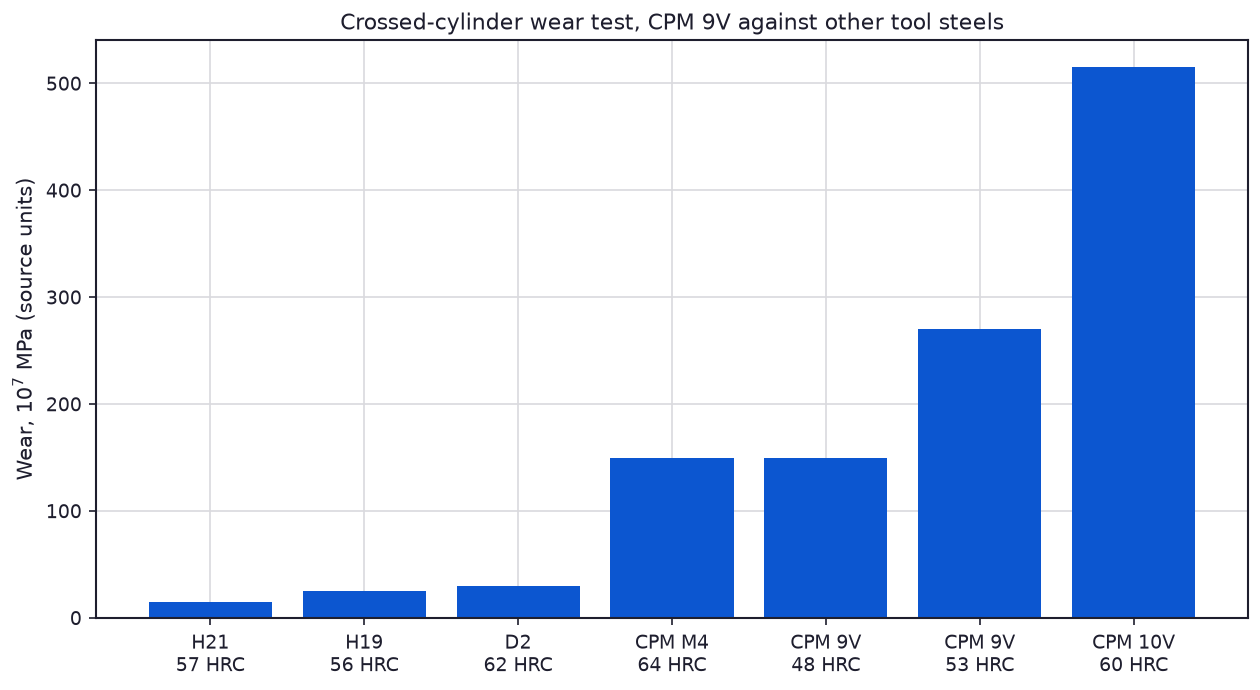
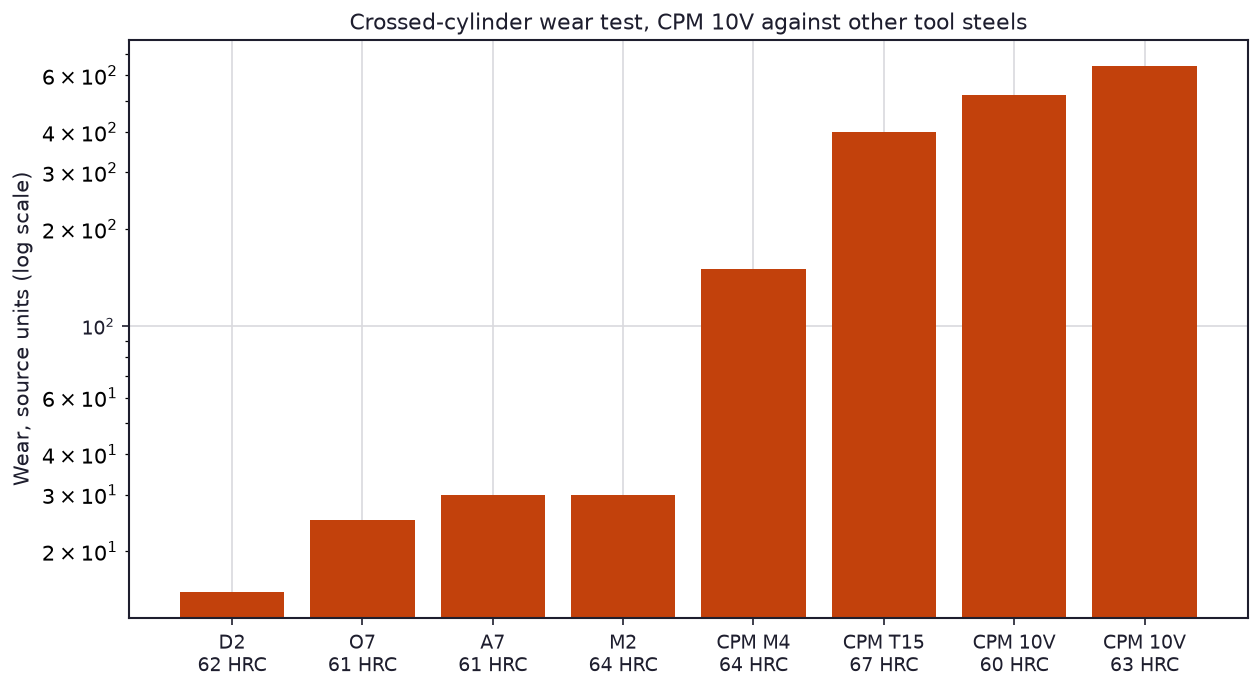
O ensaio de desgaste de cilindros cruzados pressiona dois cilindros um contra o outro sob carga e mede o volume perdido, e é o ensaio que a indústria de aço-ferramenta cita para desgaste abrasivo. Leia os dois gráficos juntos. Os graus convencionais ficam na base da escala, H21 em 15, H19 em 25 e D2 em 30 no primeiro gráfico, e D2 cerca de 15, O7 cerca de 25, A7 e M2 cerca de 30 no segundo. Os graus P/M se separam deles por uma ordem de magnitude, e a separação cresce com o teor de vanádio, CPM M4 em 150, CPM 9V em 150 e 270 em dois níveis de dureza, CPM T15 cerca de 400, e CPM 10V 515 em 60 HRC no primeiro gráfico e cerca de 520 e 640 no segundo. O CPM 10V é o grau para trabalho a frio de alto vanádio, e este ensaio é a razão pela qual ele é especificado para estampagem de longa produção e para peças de desgaste que antes eram feitas em metal duro.
Tenacidade ao impacto nos mesmos graus
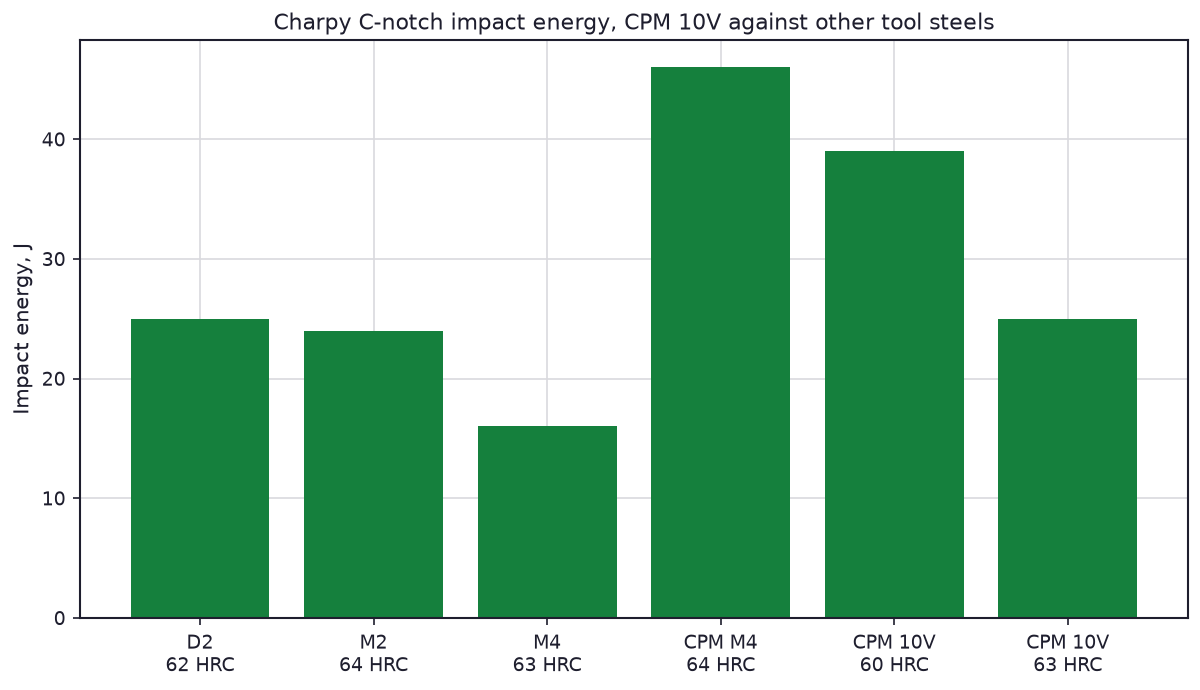
Carbonetos finos ajudam a tenacidade assim como a resistência ao desgaste, porque a partícula grosseira é o que inicia a trinca. Nos dados de Charpy entalhe C abaixo, o CPM M4 atinge 46 J em 64 HRC enquanto o M4 convencional está em 16 J em 63 HRC, e o CPM 10V fica em 39 J em 60 HRC. A exceção vale a pena ler com atenção. O mesmo CPM 10V levado até 63 HRC retorna 25 J, então a vantagem de tenacidade é trocada pela dureza no grau mais altamente ligado desta página. Essa é a troca normal, e é por isso que os graus P/M são encomendados na dureza que o trabalho precisa em vez da mais dura que o grau pode atingir.
Moabilidade
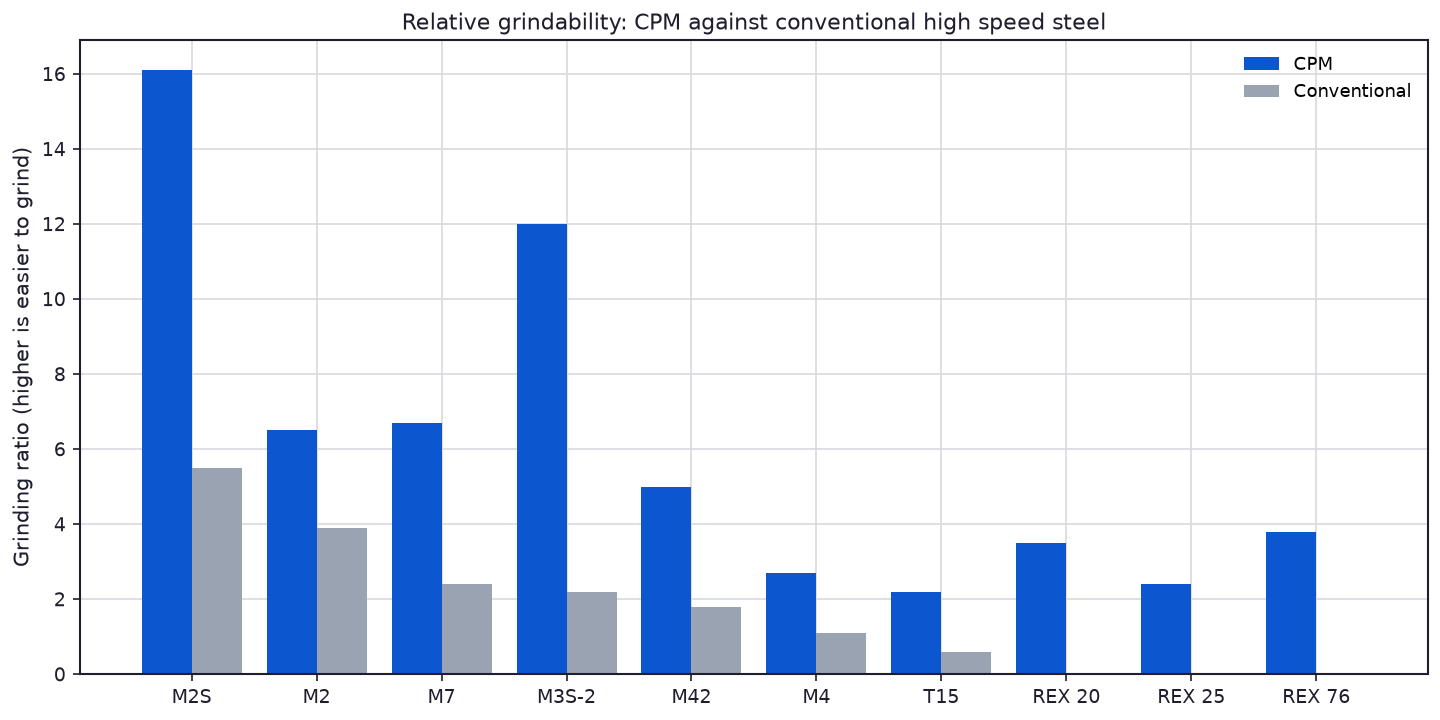
O último gráfico é o que decide o custo da oficina. A razão de retificação é o volume de metal removido dividido pelo volume de rebolo desgastado, então um número mais alto significa que o aço retifica mais facilmente. Todo grau CPM supera seu equivalente convencional, M2S 16,1 contra 5,5, M3S-2 12,0 contra 2,2, M42 5,0 contra 1,8, T15 2,2 contra 0,6. Um aço-ferramenta P/M é mais caro por quilograma e mais barato de acabar, e em uma ferramenta complexa o tempo de retificação costuma ser o maior dos dois números.
Quando especificar a rota do pó
Os graus P/M justificam seu preço onde o modo de falha está relacionado a carboneto, lascamento de aresta em uma ferramenta de alto vanádio, desgaste bandado em uma matriz de estampagem de longa produção, trincamento por fadiga térmica em uma matriz para trabalho a quente, ou uma geometria de ferramenta que o rebolo precisa alcançar. Eles também são a resposta quando a alternativa é o metal duro, já que um aço para trabalho a frio P/M oferece parte da resistência ao desgaste do metal duro com a tenacidade e a usinabilidade do aço-ferramenta. Para trabalho a frio comum em volume de produção moderado, os convencionais D2 e M2 continuam sendo a escolha de valor, e o desgaste e a tenacidade que eles entregam são a linha de base contra a qual os gráficos acima são medidos. Os graus rápidos P/M e seus equivalentes convencionais são comparados por composição na composição do aço rápido PM página, a tenacidade das famílias de aço-ferramenta está reunida na Tabela de tenacidade ao impacto do aço ferramenta, os dados de ensaio de desgaste abrasivo para os graus convencionais estão na Dados de ensaio de desgaste abrasivo de aço para ferramentas página, a seleção de rebolo que acompanha as razões de retificação está na Retificabilidade do Aço Ferramenta e Seleção de Rebolo página, e a seção que cada grau endurece está na Têmpera e Tamanho de Seção do Aço Ferramenta página.
Fonte: ASM Handbook, Vol 1, Properties and Selection: Irons, Steels and High-Performance Alloys.