
Microestructura del acero para herramientas, micrografías por grado y condición
Un troquel que falla prematuramente suele fallar en un carburo o en un límite de grano, y ambos son visibles en una micrografía mucho antes de que se manifiesten como un troquel agrietado. Esta página recopila micrografías publicadas de aceros para herramientas por grado y por condición, abarcando barra recocida, barra laminada y recocida de laminación, acero templado y revenido, capas nitruradas y las curvas de velocidad de enfriamiento detrás de ellas, con los reactivos de ataque y la práctica de preparación que producen cada placa. Los grados cubiertos incluyen W1, D2, D3, O1, A2, S7, H13, P20, M2 y M42.
Lo que debe mostrar una micrografía de acero para herramientas
La vida útil de la herramienta se decide por tres cosas que una micrografía debe mostrar al mismo tiempo. La primera es el carburo, su tipo, su tamaño y qué tan uniformemente está distribuido, porque el carburo grueso o bandeado es donde el troquel se agrieta primero. La segunda es la matriz, que es ferrita con carburo esferoidal en la condición recocida, martensita en placas o listones con austenita retenida después del temple, y martensita revenida con carburo finamente precipitado después del revenido. La tercera es el tamaño de grano austenítico previo, que aparece como la red de límites en una probeta templada y determina cuánta tenacidad queda después del temple.
El reactivo de ataque decide cuál de las tres es visible y el aumento decide cuánta de la estructura cabe en el encuadre. El nital al 2% es el estándar para acero para herramientas templado y revenido, el picral al 4% es el estándar para acero recocido y esferoidizado, y el reactivo de Vilella es la elección habitual donde el carburo debe resolverse a 1000x. Las secciones siguientes están agrupadas por la condición en que se encuentra el acero, porque eso es lo que decide qué reactivo de ataque y qué aumento se aplican.
Acero para herramientas en condición recocida
El acero para herramientas se entrega recocido para que pueda mecanizarse, y el recocido que importa es el recocido de esferoidización. Toma el carburo laminar de la perlita y lo convierte en esferoides en una matriz ferrítica, lo que reduce la dureza a la banda de 170 a 240 HBW y permite fresar un bloque de troquel sin desportillar el filo. Un grado recocido correctamente muestra esferoides de tamaño uniforme distribuidos por la ferrita. Un grado cuyo ciclo se acortó conserva perlita laminar en la estructura, lo que eleva la dureza y desgarra el filo de corte.
La estructura de partida importa tanto como el ciclo de recocido. El W1 que fue templado a perlita fina antes del recocido se esferoidiza en un carburo más uniforme que el mismo acero recocido directamente desde la condición de laminado, y la diferencia entre ambos es visible en la primera placa a continuación. La misma sección de la fuente también muestra cómo responde el carburo en las familias de temple en agua, trabajo en frío, trabajo en caliente y alta velocidad al mismo recocido.
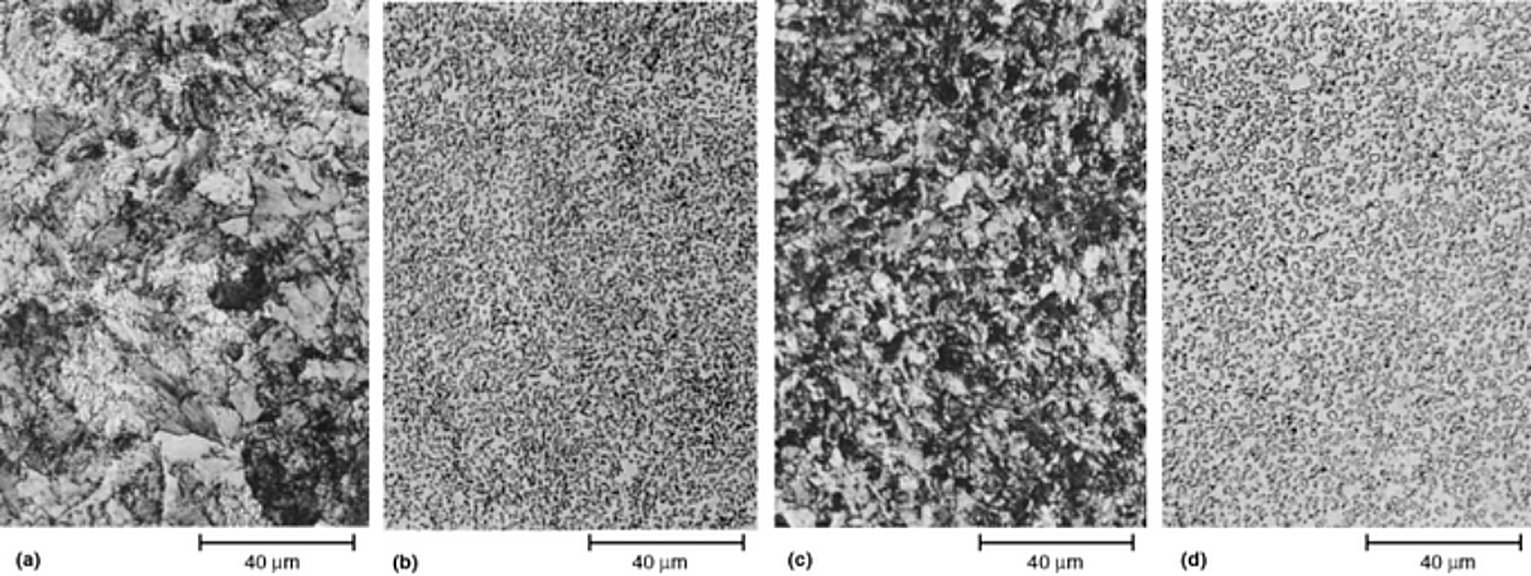
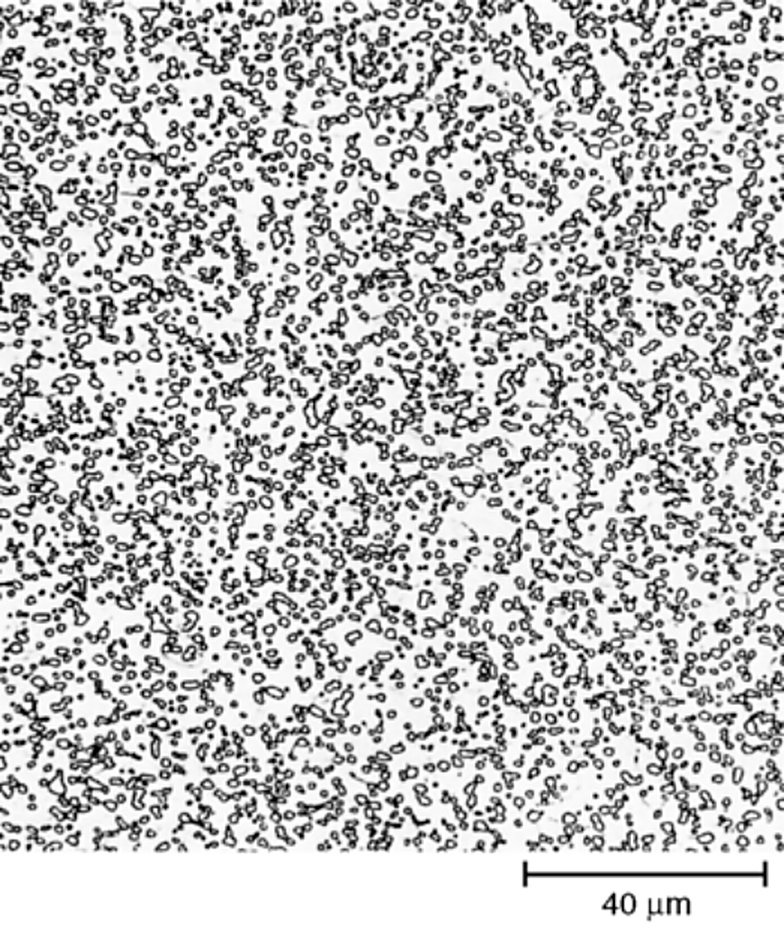
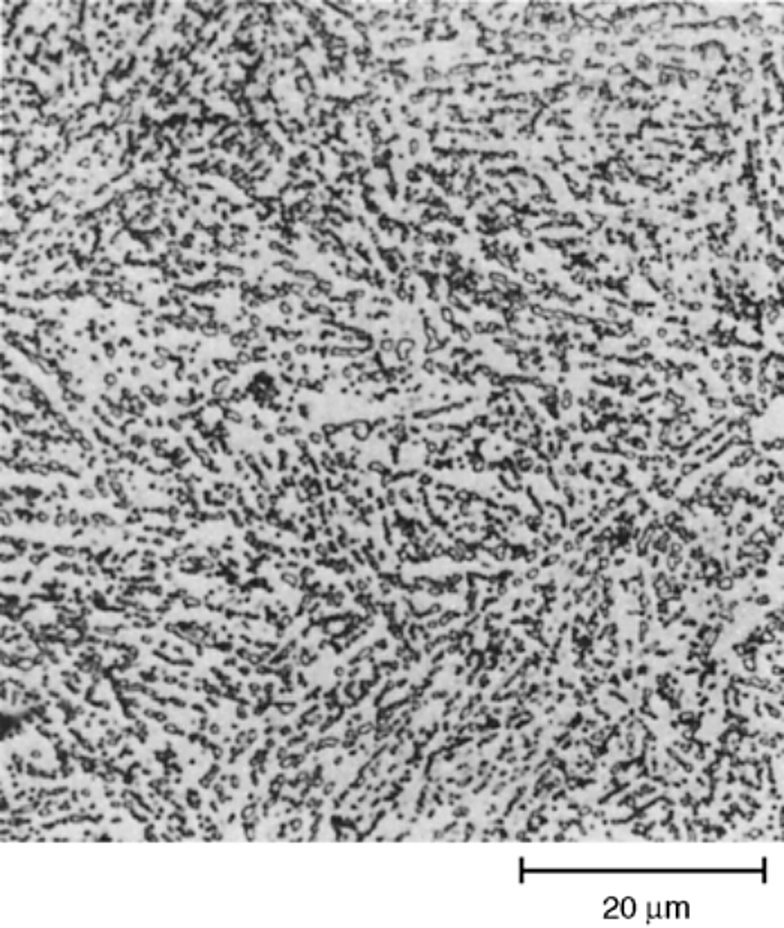
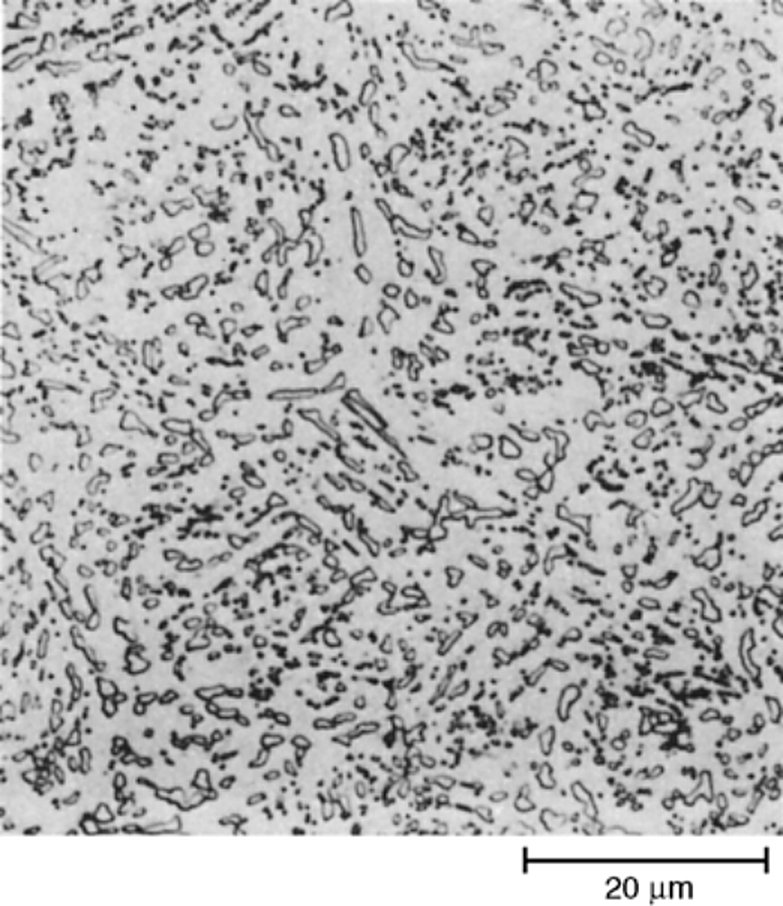
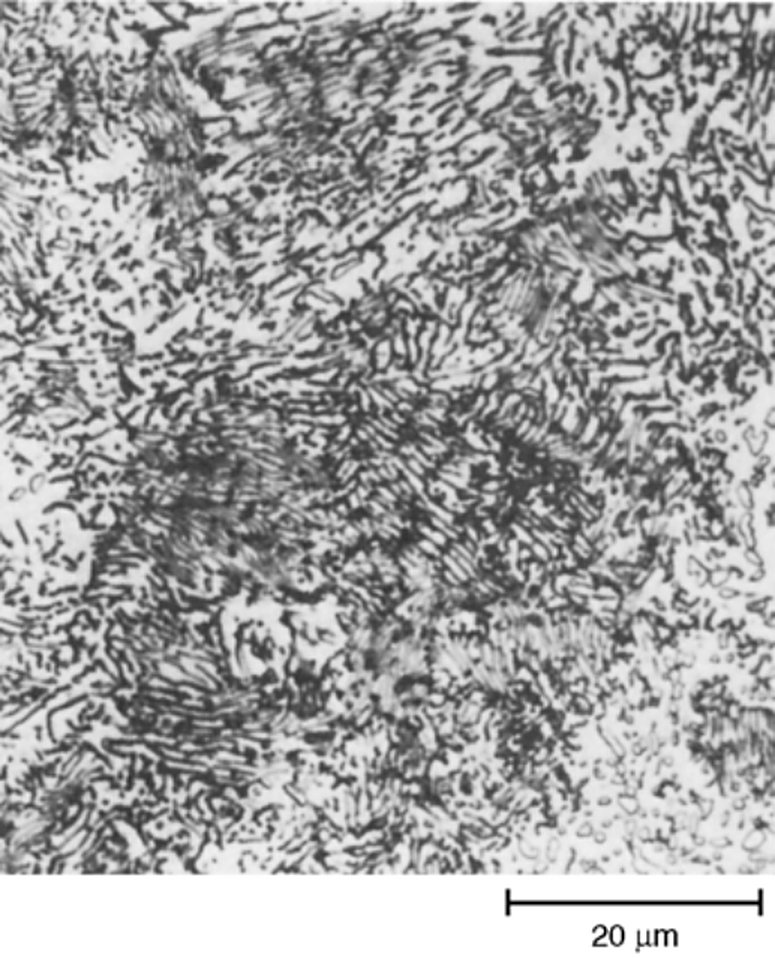
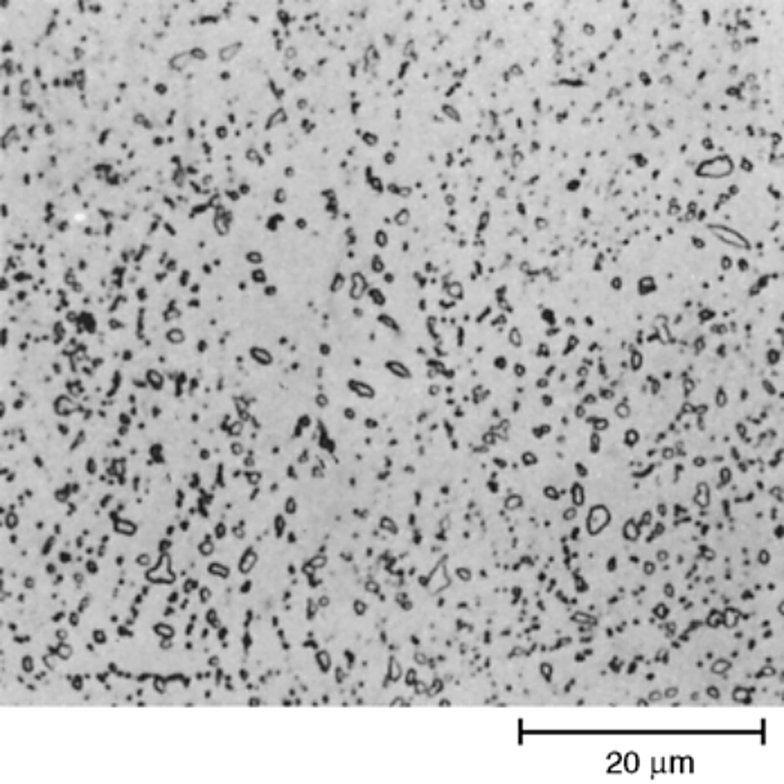
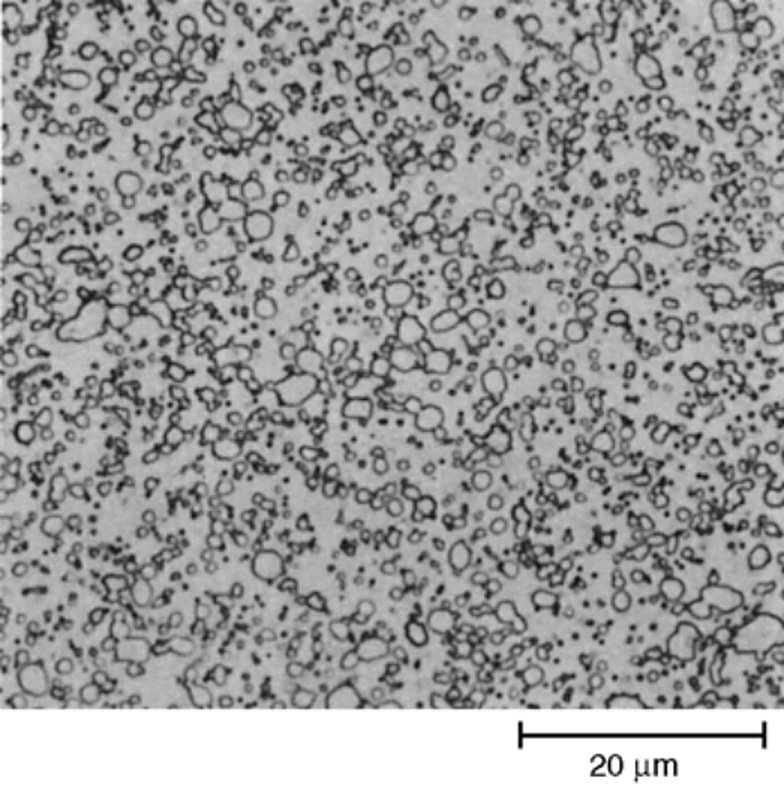
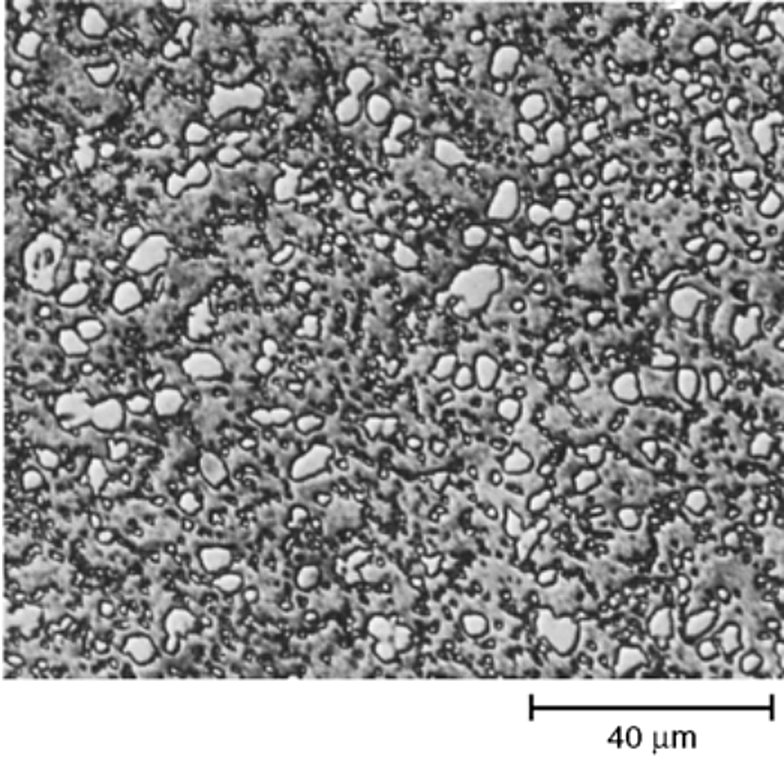
Vale la pena hacer una comparación con estas imágenes antes de mecanizar un bloque de troquel, y la tabla de temperaturas de recocido y normalizado para acero para herramientas proporciona los ciclos que producen cada uno de ellos.
Barra laminada y recocida de laminación
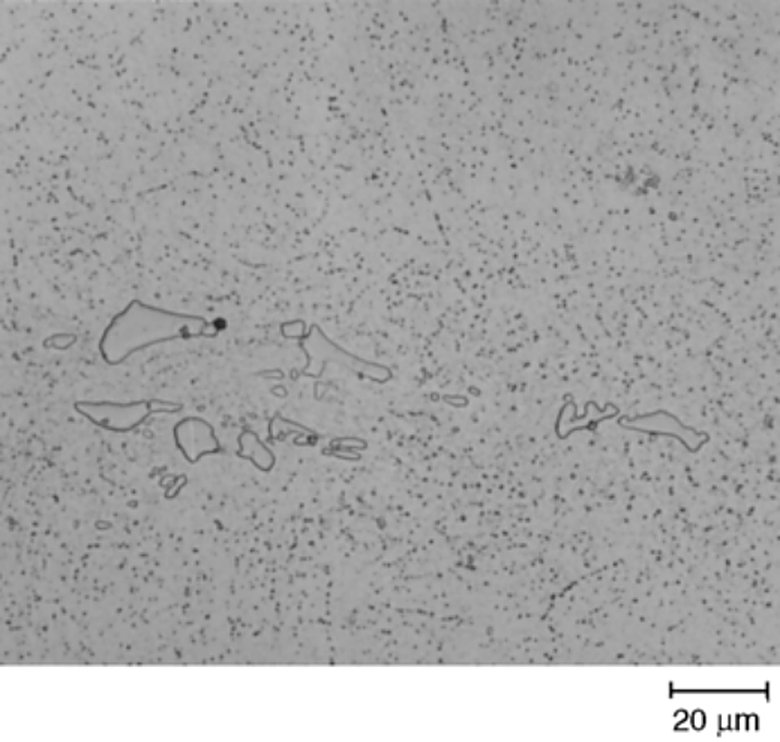
La estructura de la barra tal como llega es el primer punto que vale la pena verificar en la inspección de recepción, porque predice cómo se mecanizará el acero y cómo se templará. Los grados de temple al aire como A2 y O1 pueden captar bainita y martensita en la línea de enfriamiento después del laminado, lo que deja la barra más dura y más sensible al agrietamiento de lo que sugiere la dureza del certificado. Los grados altamente aleados se bandean y segregan en el lingote, y las bandas segregadas portan una población de carburo más pesada que el resto de la sección.
Las redes de carburo en los límites de grano son la otra estructura que hay que buscar. Se forman en el acero inoxidable tipo 420 y en los grados de temple en agua de alto carbono cuando la barra se enfría lentamente a través del rango de precipitación de carburo después del último pase de laminado, y siguen ahí después del recocido a menos que la pieza se haya normalizado primero. El carburo disperso en los límites de grano es tolerable a baja severidad y se convierte en una trayectoria de agrietamiento a alta severidad.
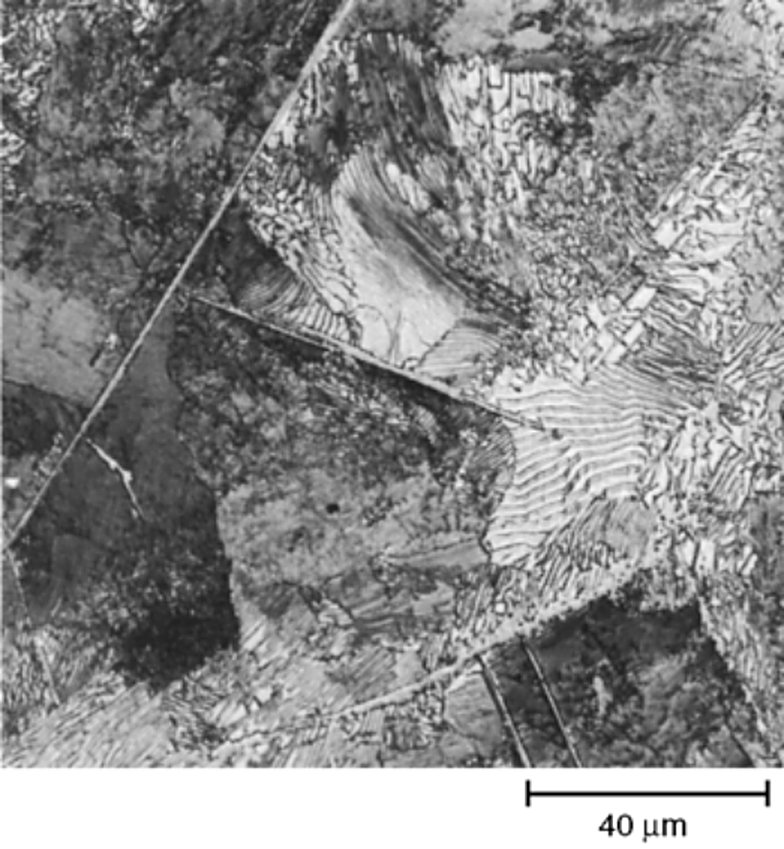
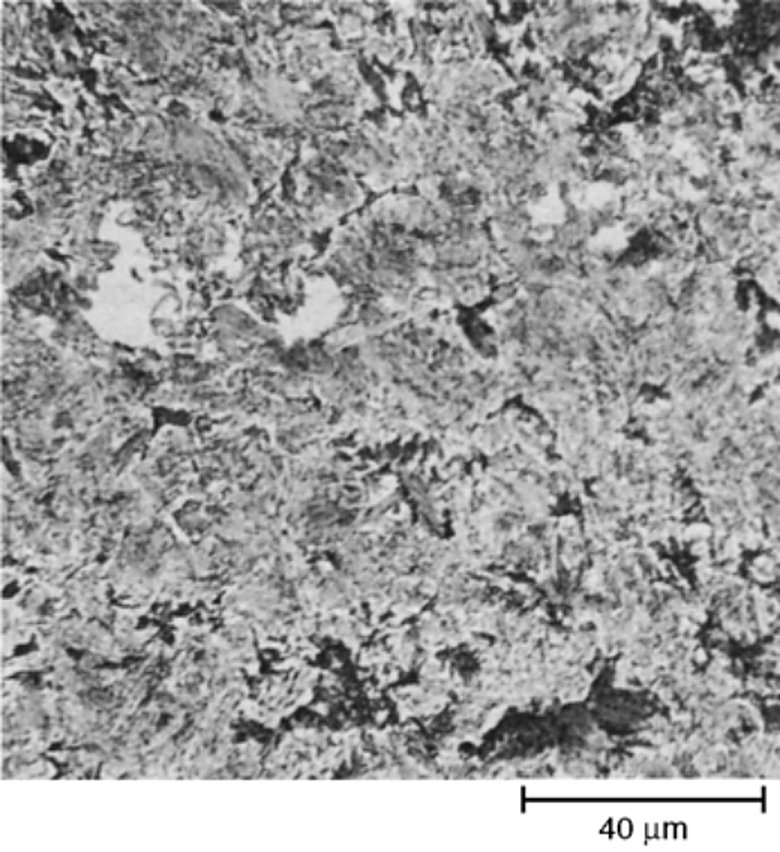
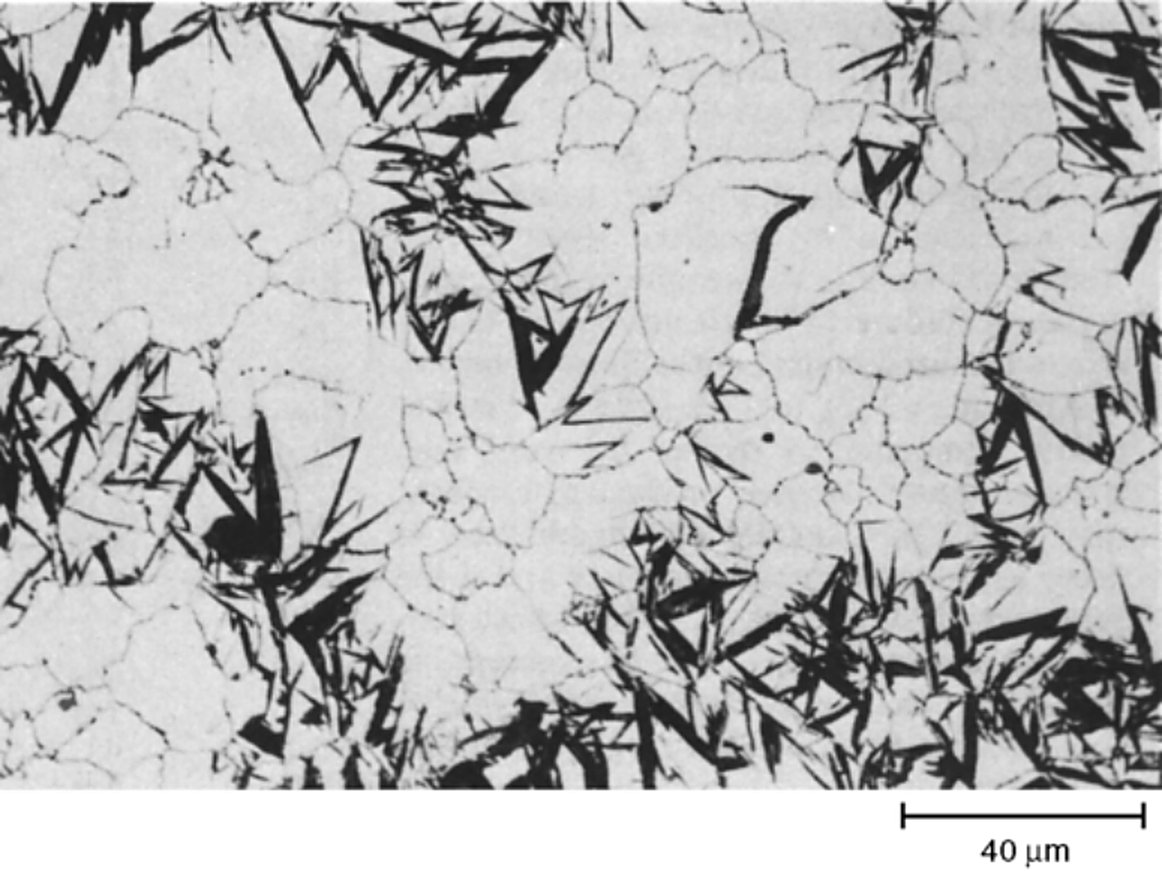
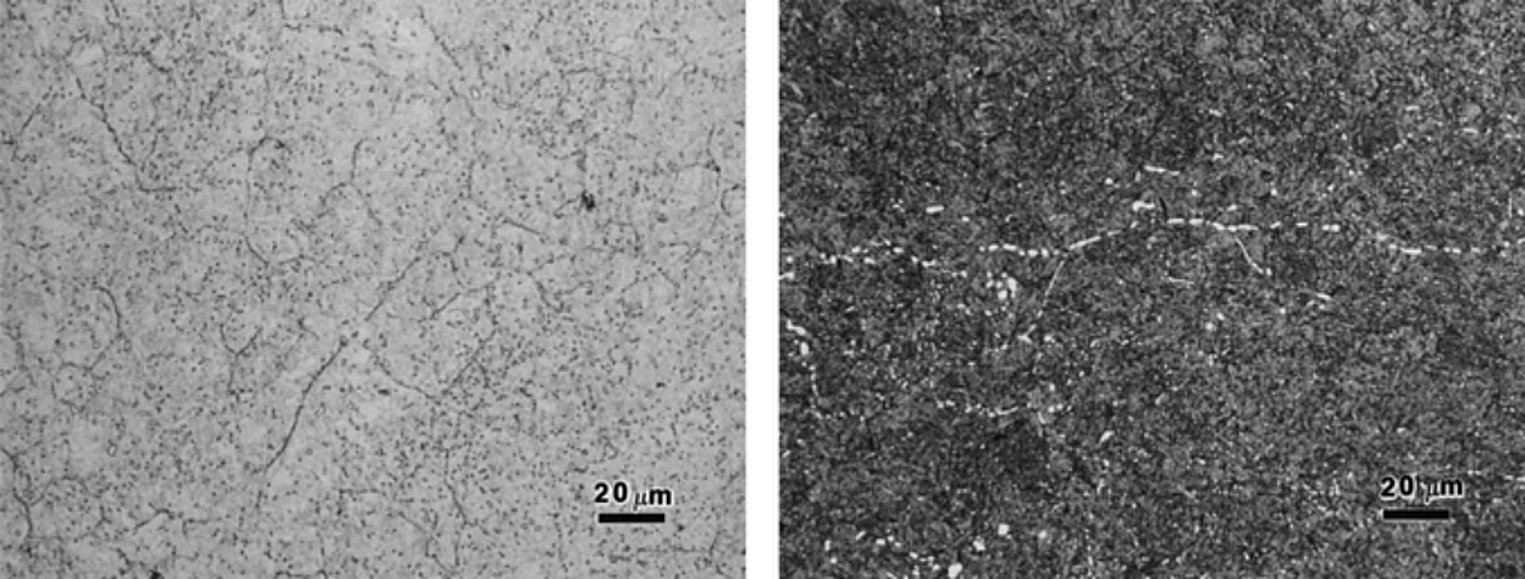
Acero para herramientas después del temple y revenido
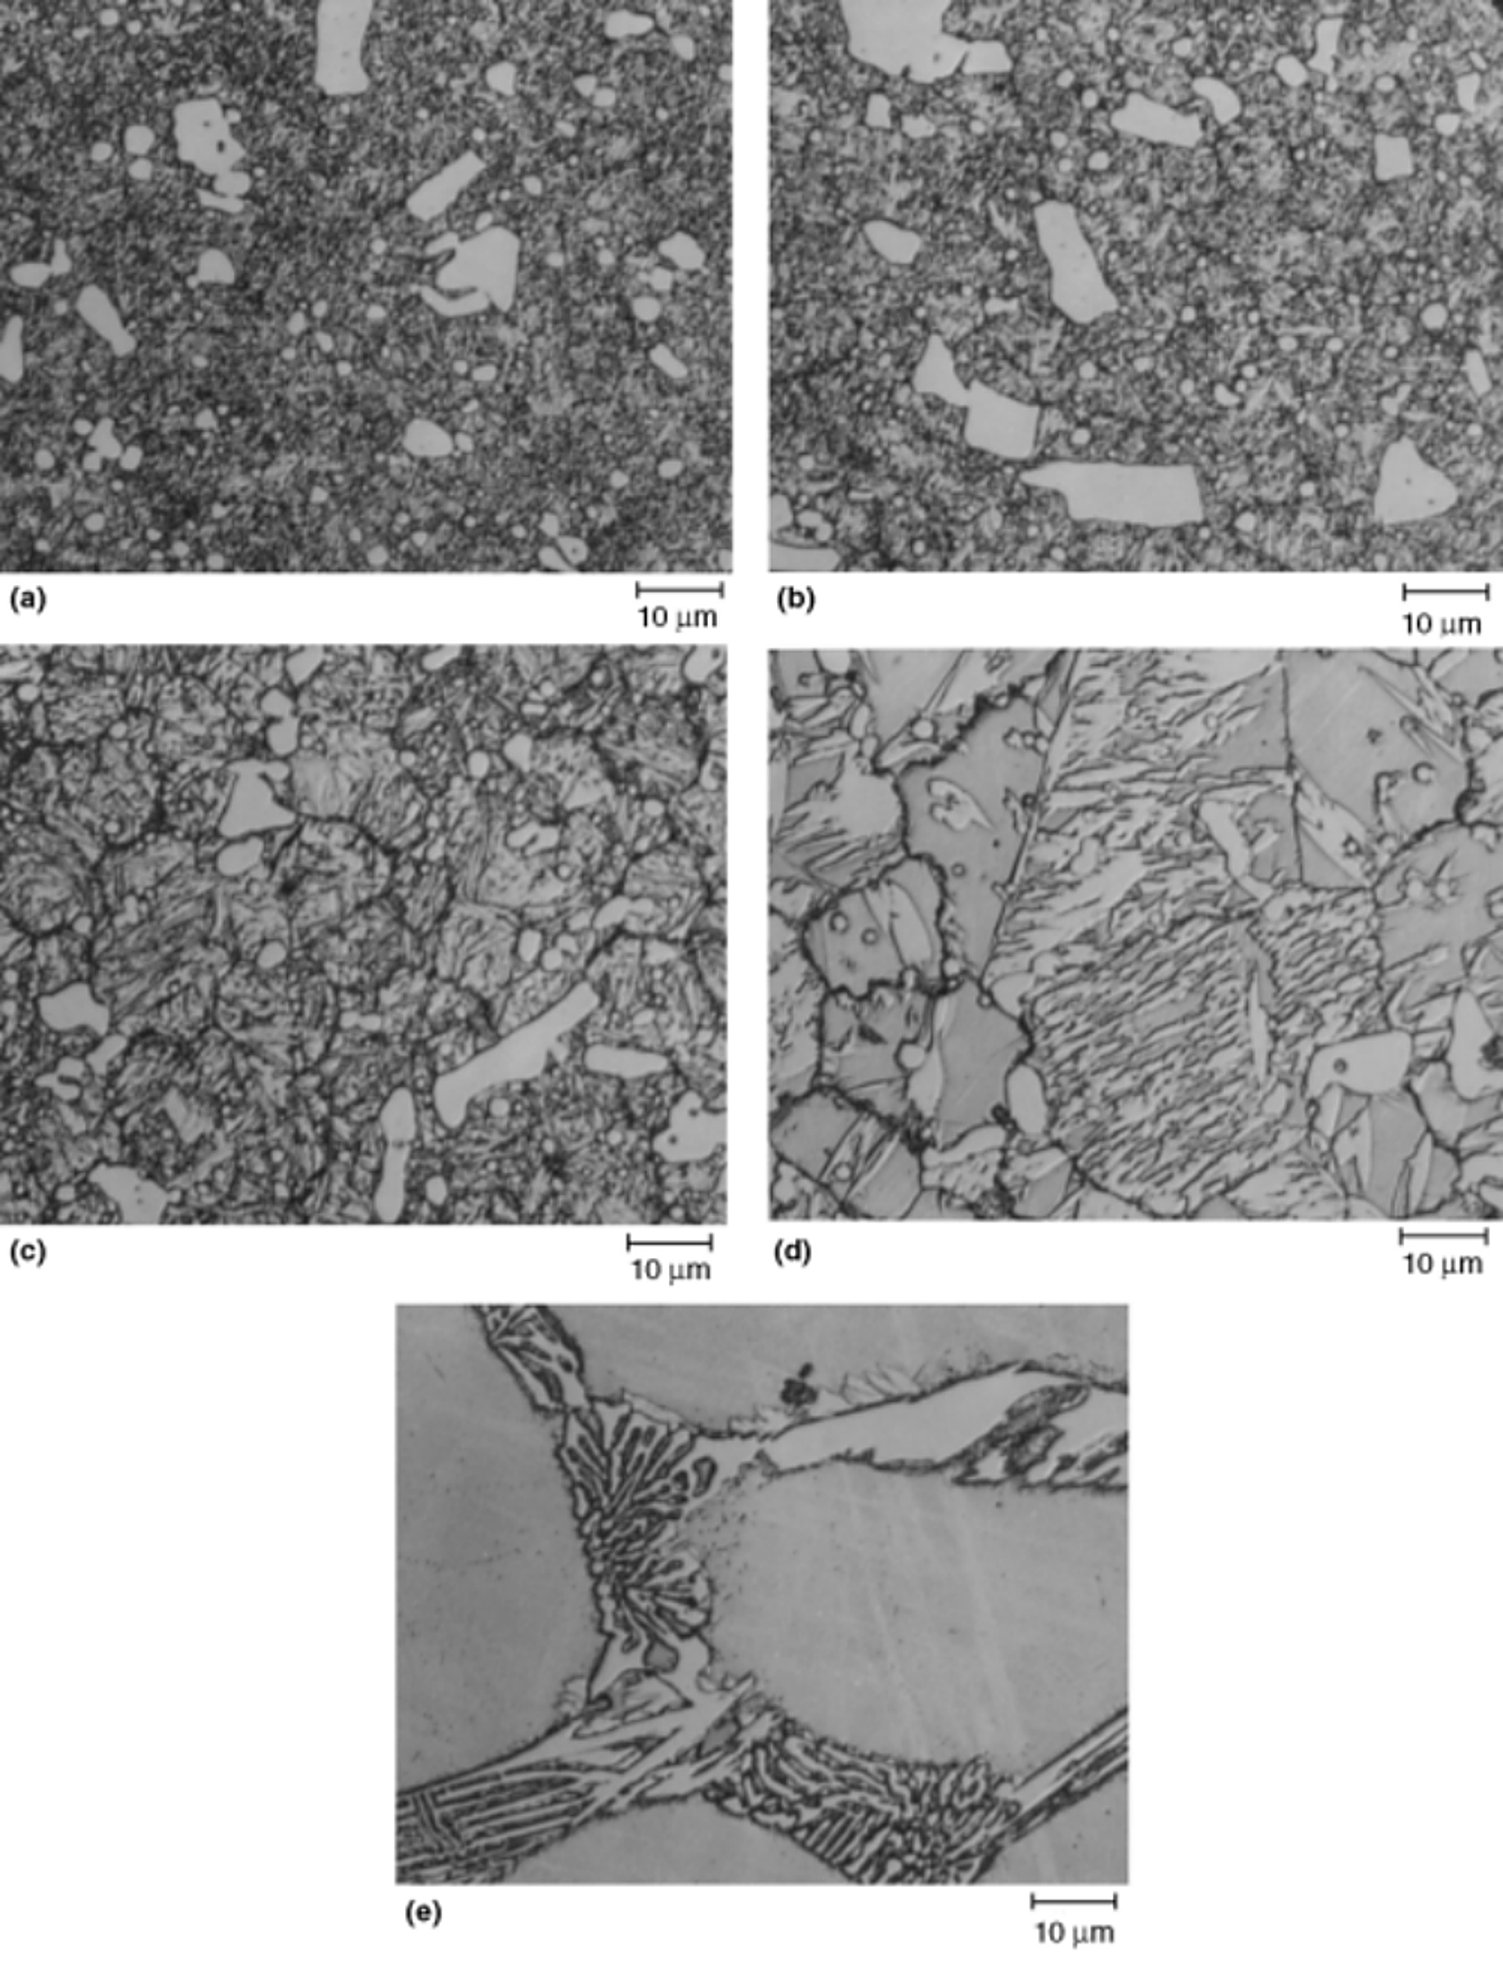
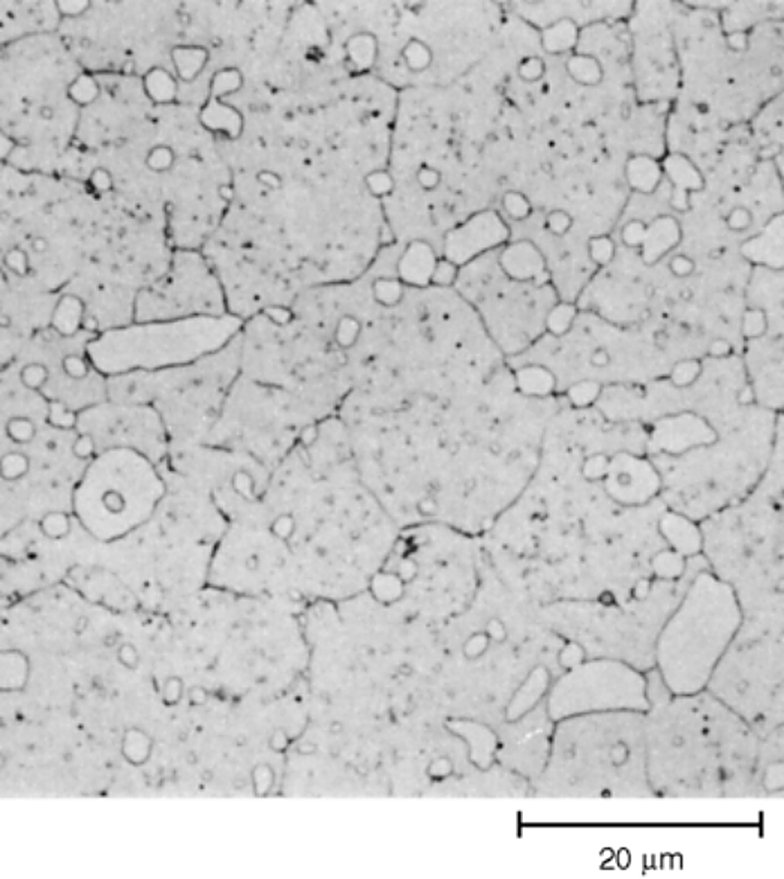
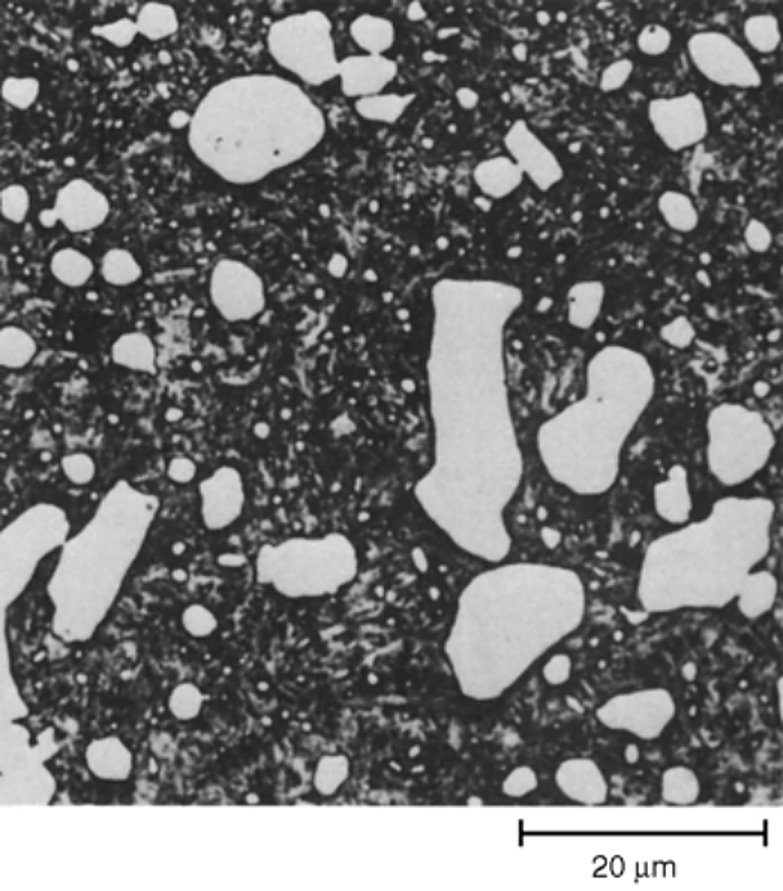
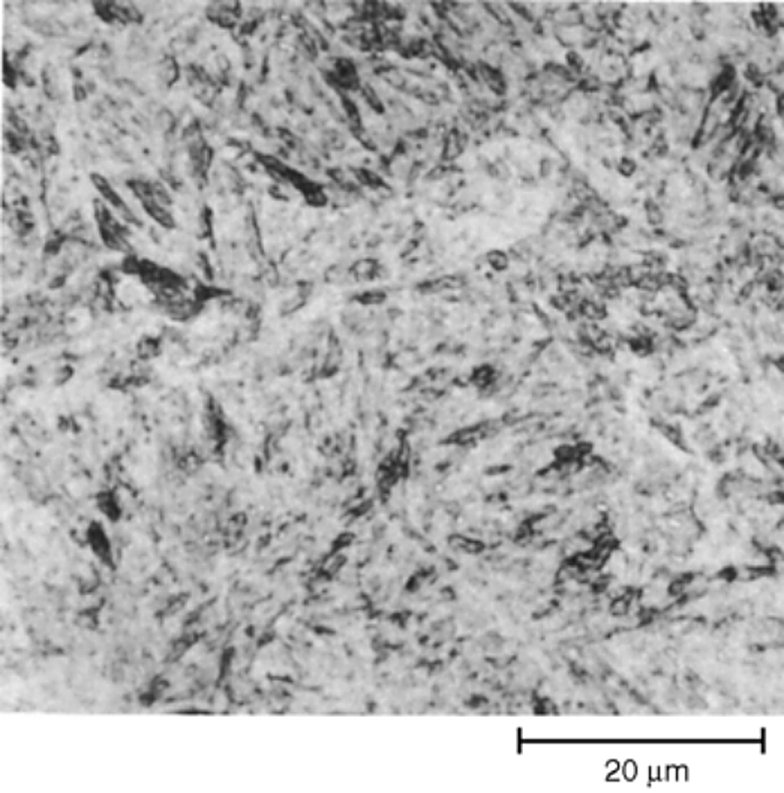
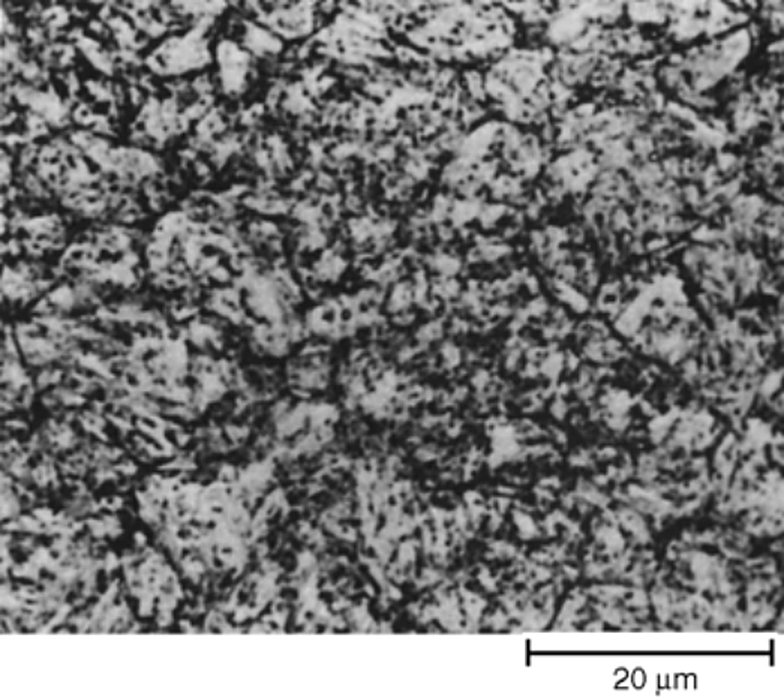
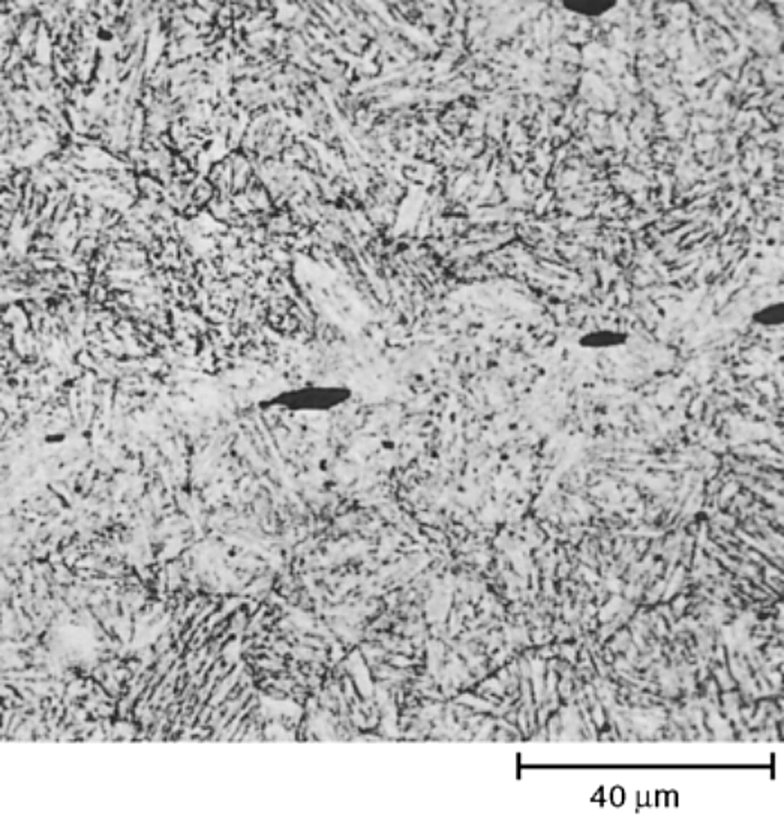
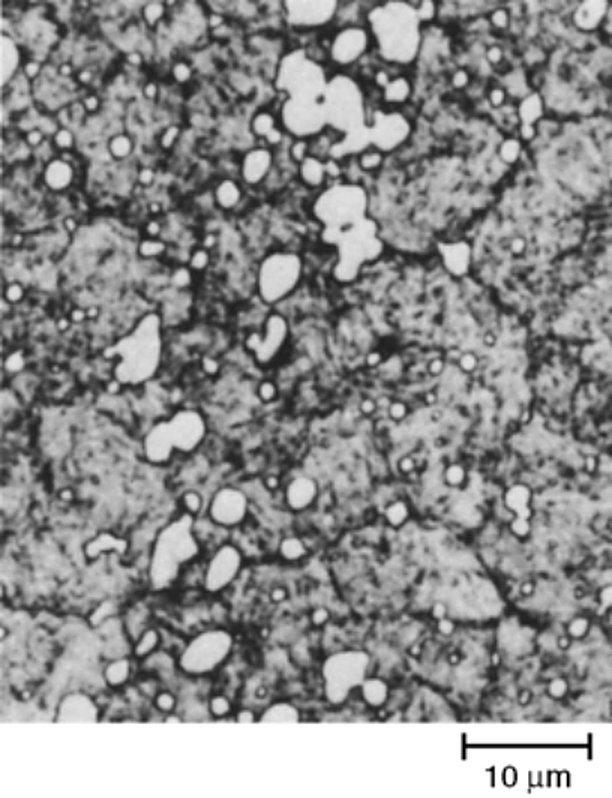
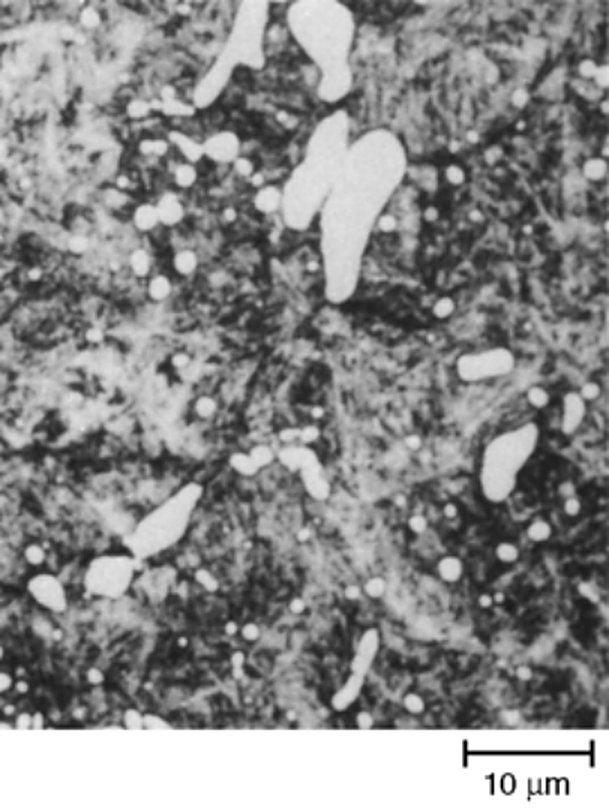
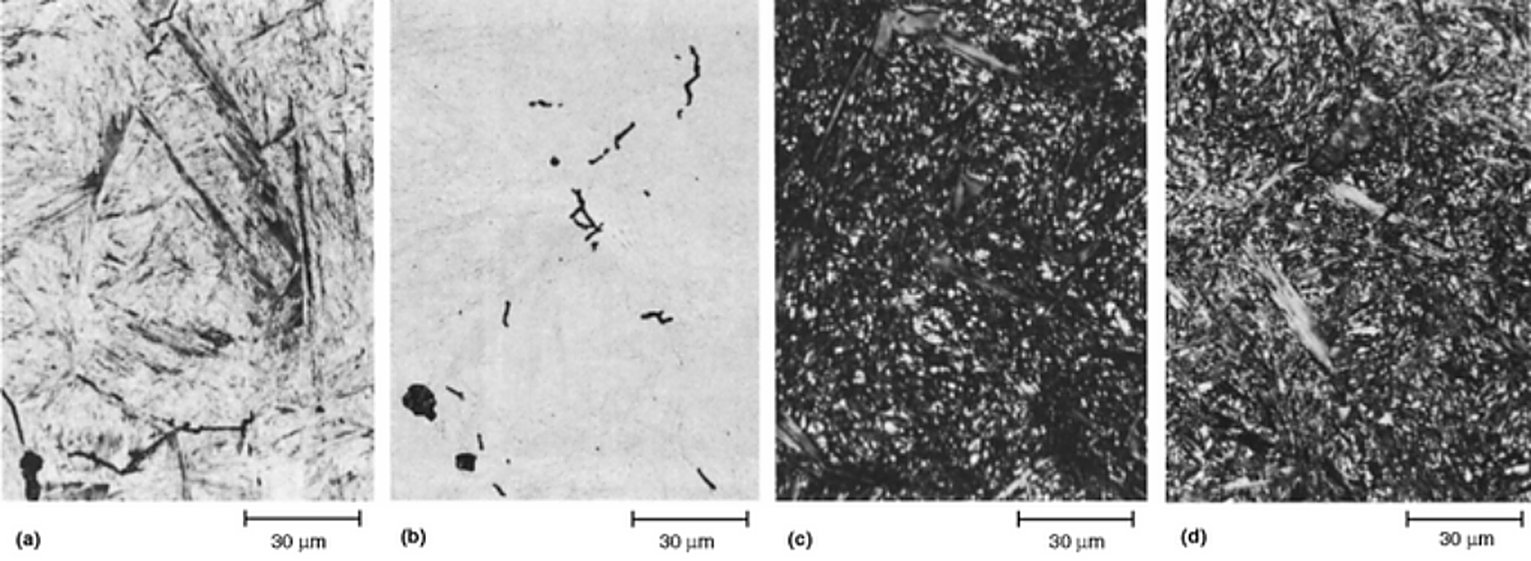
La estructura templada es lo que el taller de troqueles controla directamente, y las micrografías a continuación muestran las tres cosas que cambian con el ciclo. La primera es cuánto carburo sin disolver queda. D2 y D3 retienen un volumen sustancial de él a cualquier temperatura normal de austenización, de donde proviene su resistencia al desgaste, y un troquel de trabajo en frío que ha perdido ese carburo ha sido austenizado a una temperatura demasiado alta. La segunda es la austenita retenida, que crece a medida que sube la temperatura de austenización y no puede verse bajo el microscopio óptico hasta que hay presente una cantidad sustancial, por lo que una muestra que se ve limpia a 1010 °C y una muestra tomada del mismo acero a 1230 °C deben compararse lado a lado. La tercera es la red de límites de grano austenítico previo, que engrosa con la temperatura de austenización y determina la tenacidad que queda.
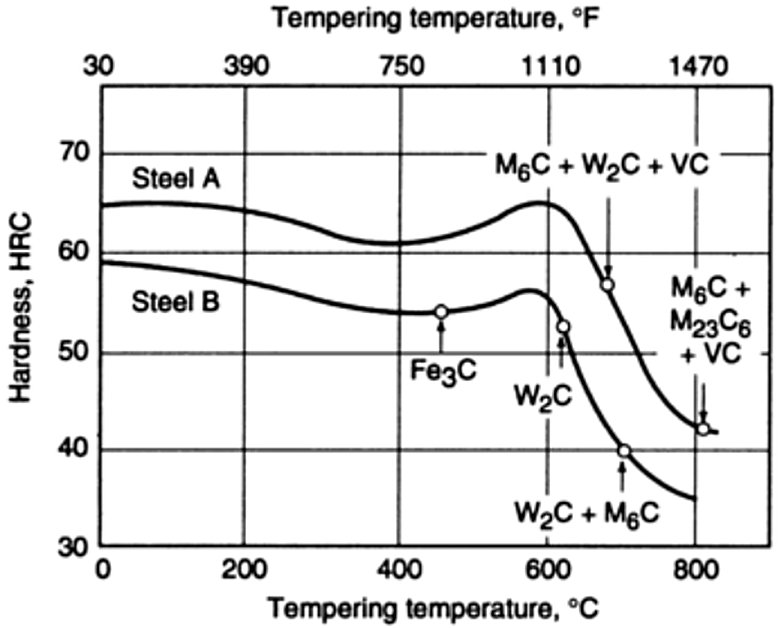
En la condición revenida la matriz es martensita revenida y el carburo que queda es la fracción sin disolver más lo que precipitó durante los revenidos. El acero de alta velocidad mantiene su dureza mediante endurecimiento secundario en lugar de mediante la estructura tal como se templa, por lo que M2 se reviene dos veces a 480 °C y M42 se reviene tres veces a 565 °C en las placas a continuación. La dureza que alcanza cada uno de estos grados después de cada temperatura de revenido se expone en la Tabla de revenido del acero para herramientas, y la dureza que conservan cuando el troquel trabaja en caliente está en la gráfico de dureza en caliente.
Velocidad de enfriamiento y la estructura que produce
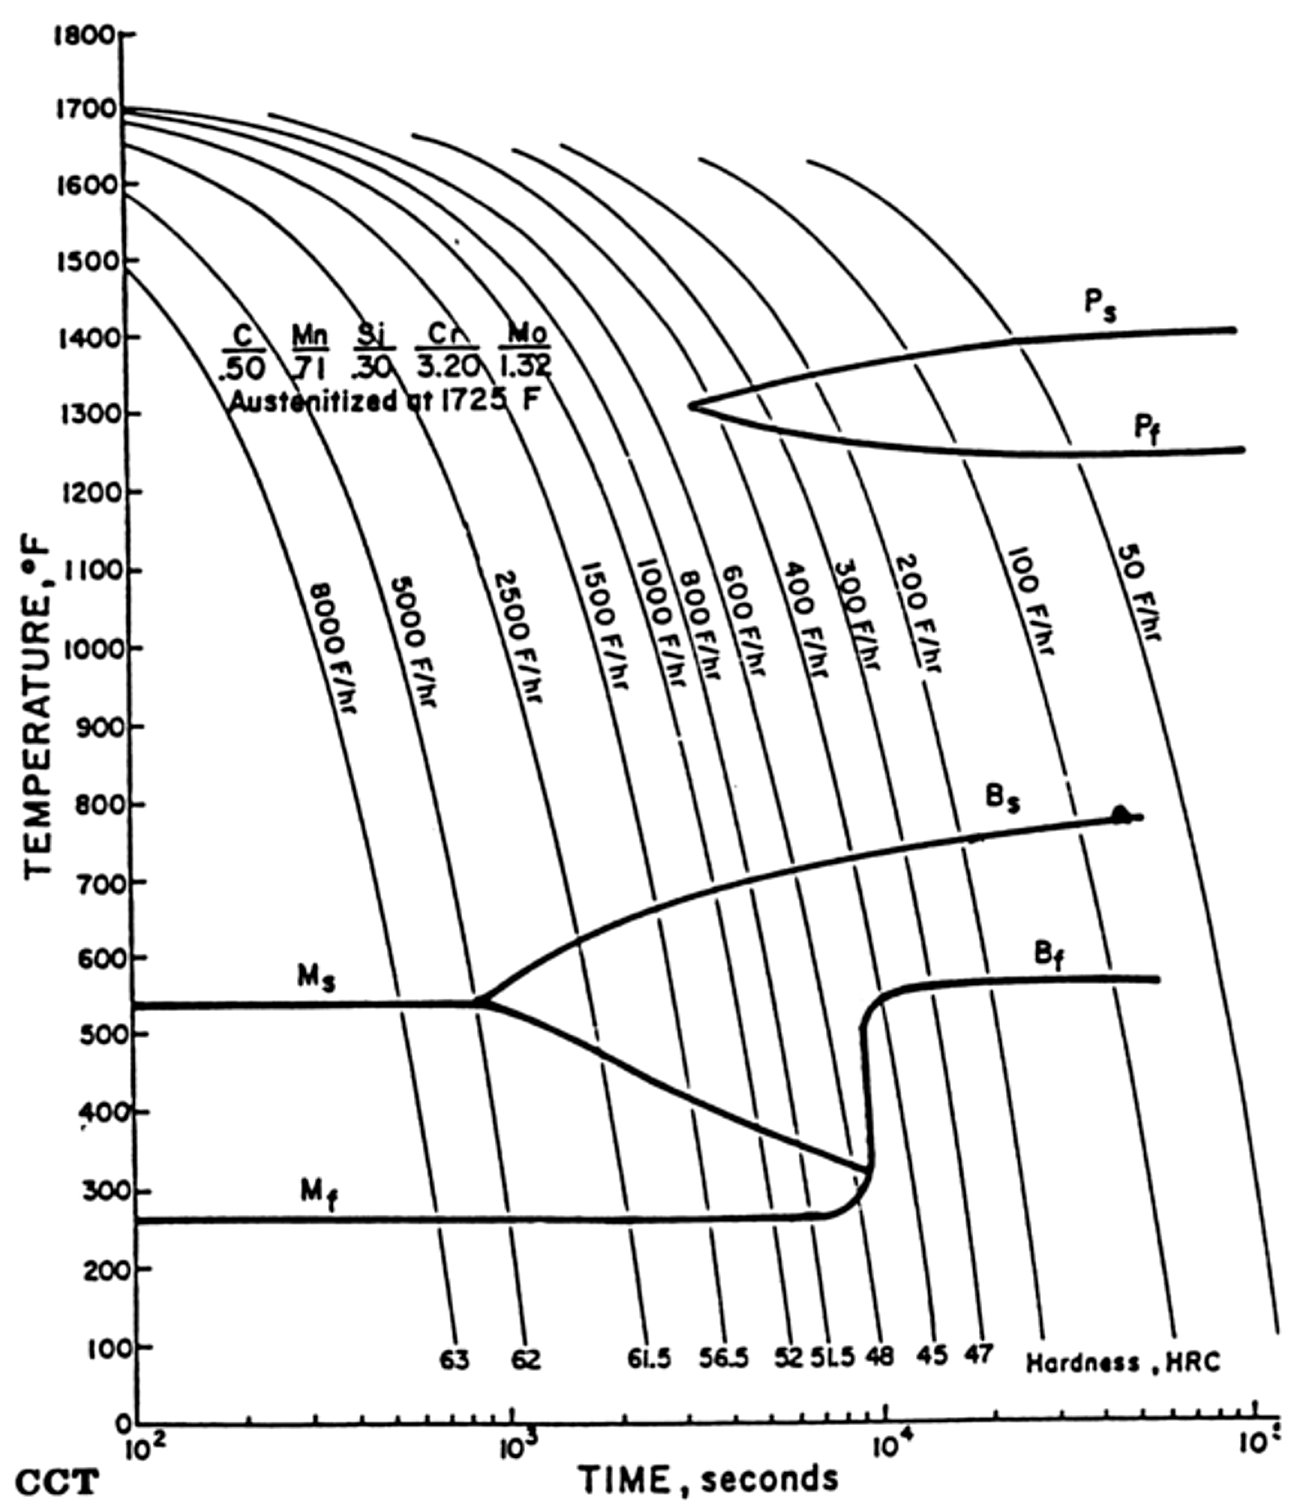
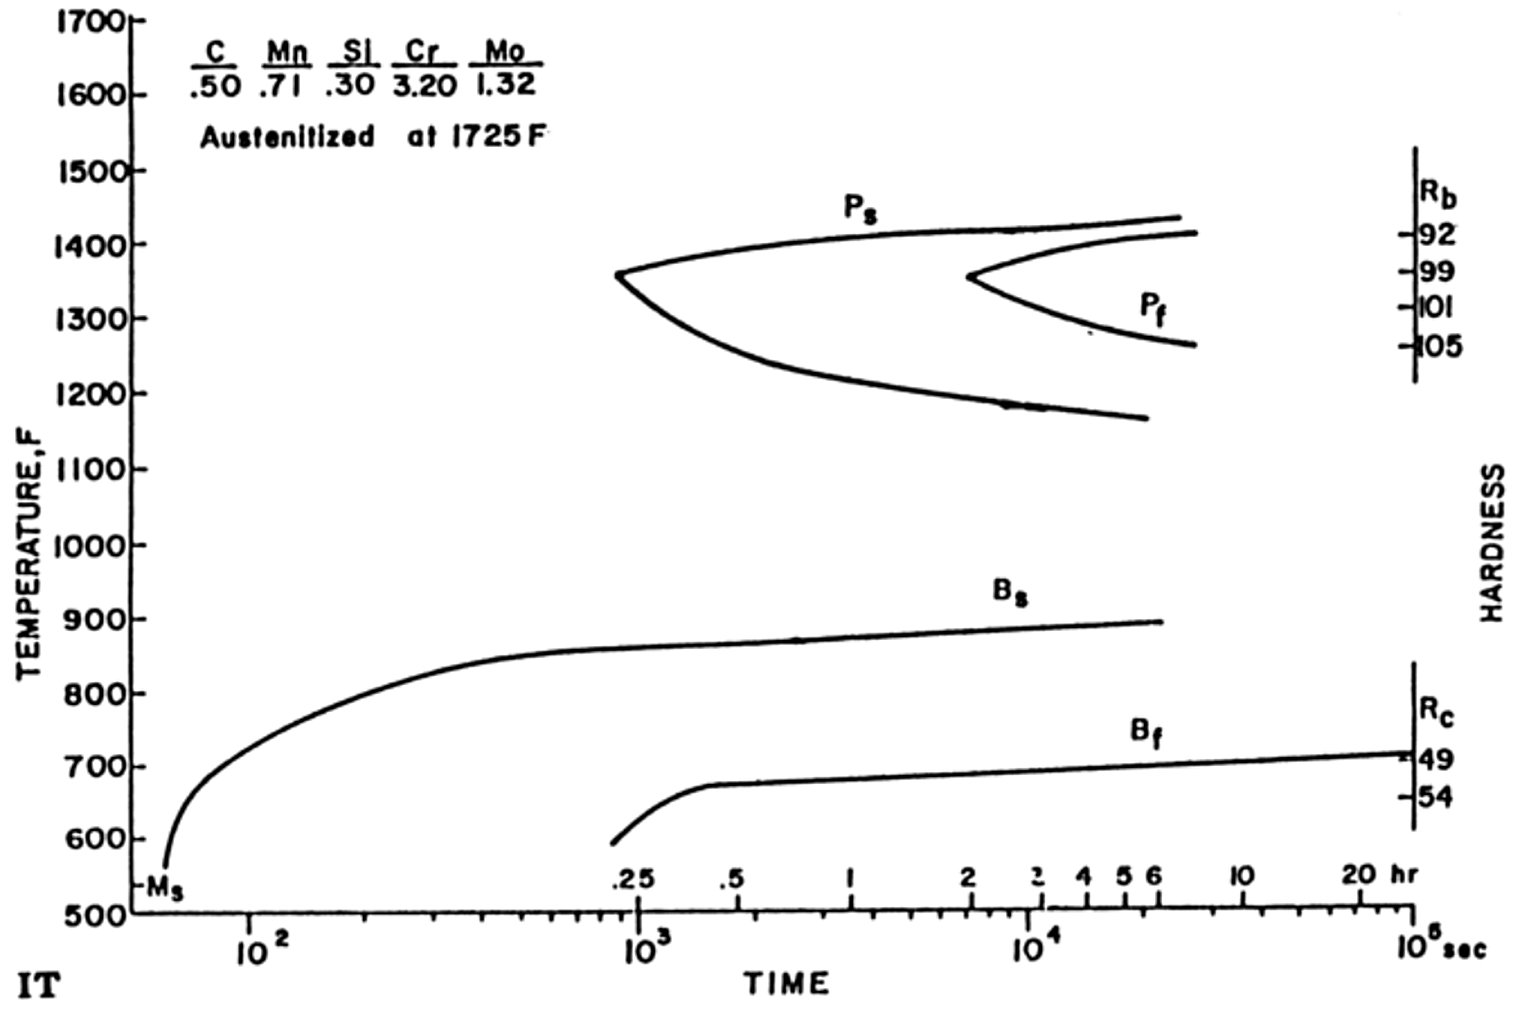
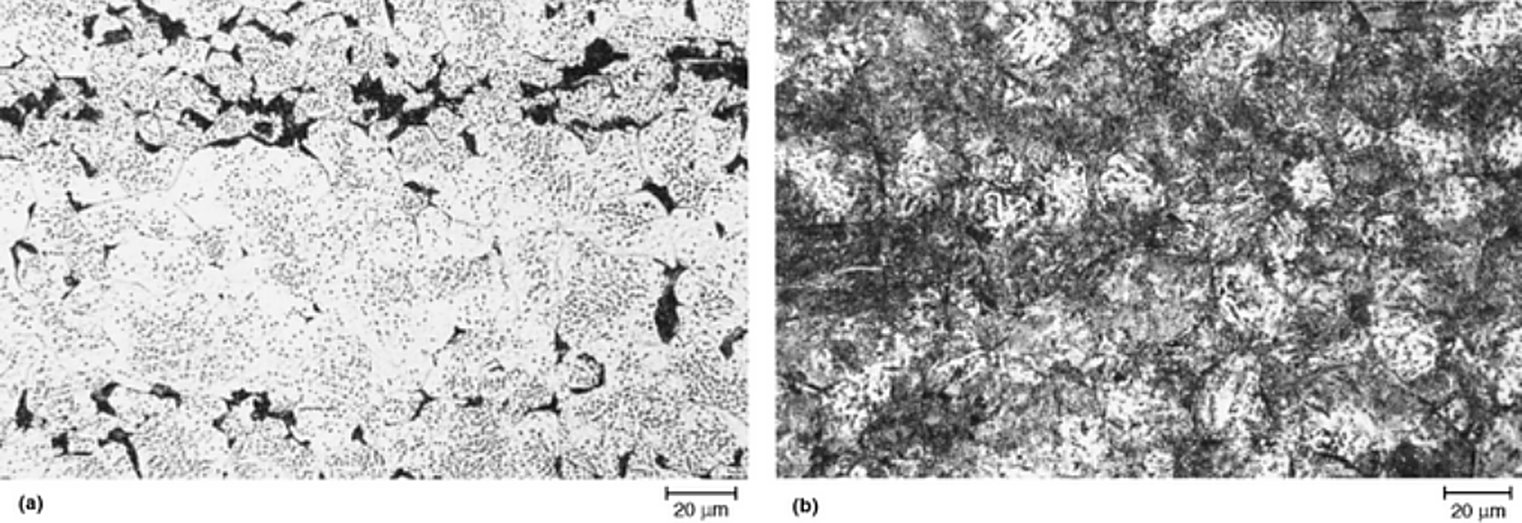
Los diagramas de transformación a continuación corresponden al S7, un grado resistente al choque cuya templabilidad se sitúa entre las familias de temple en agua y temple al aire. El diagrama de enfriamiento continuo da el resultado para un troquel que se enfría en un medio específico, leyendo a lo largo de la curva de dureza en la parte inferior, y el diagrama isotérmico da el resultado para un troquel mantenido a temperatura en un baño de sales. Ambos diagramas llevan las mismas etiquetas. Ms y Mf marcan el inicio y el fin de la transformación martensítica, Bs y Bf el inicio y el fin de la bainita, y Ps y Pf el inicio y el fin de la perlita.
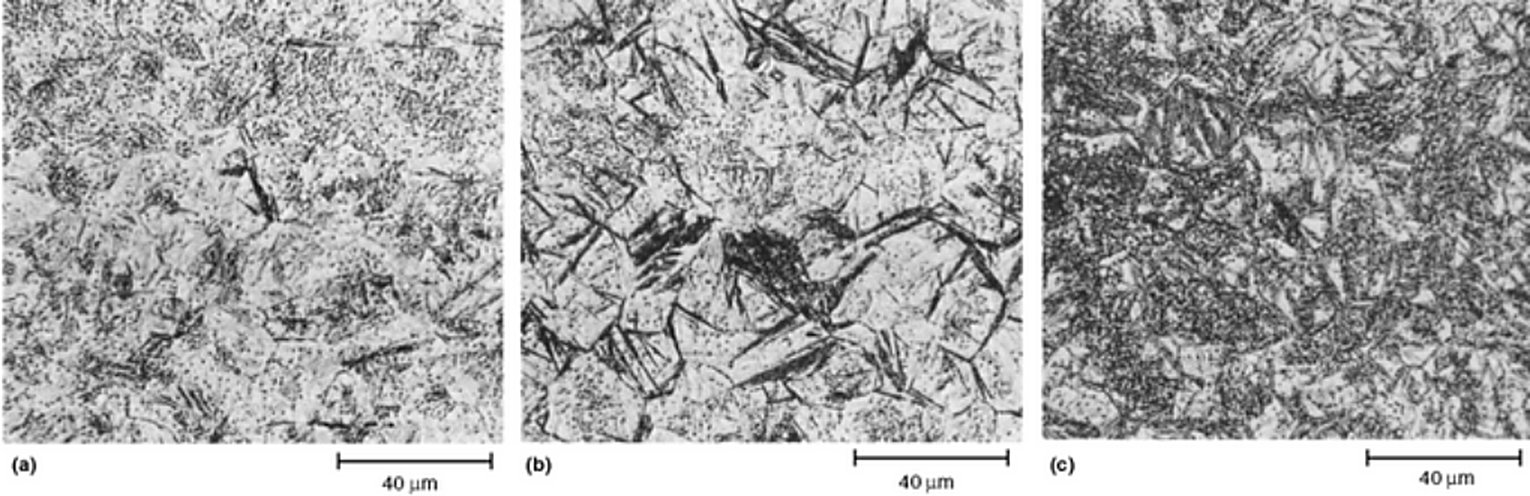
Las micrografías debajo del diagrama muestran lo que predicen las curvas. El S7 austenizado a 940 °C y enfriado a 2780 °C/h resulta en martensita con una pequeña cantidad de bainita a 62 HRC, y el mismo acero enfriado a 830 °C/h es mayormente bainita a 56.5 HRC. Un temple interrumpido que mantiene el troquel a 704 °C el tiempo suficiente para que la reacción perlítica se complete convierte la estructura en perlita, que es la razón por la que el tiempo de permanencia en el baño de sales se elige del diagrama en lugar de una regla empírica.
Qué carburos puede contener la estructura
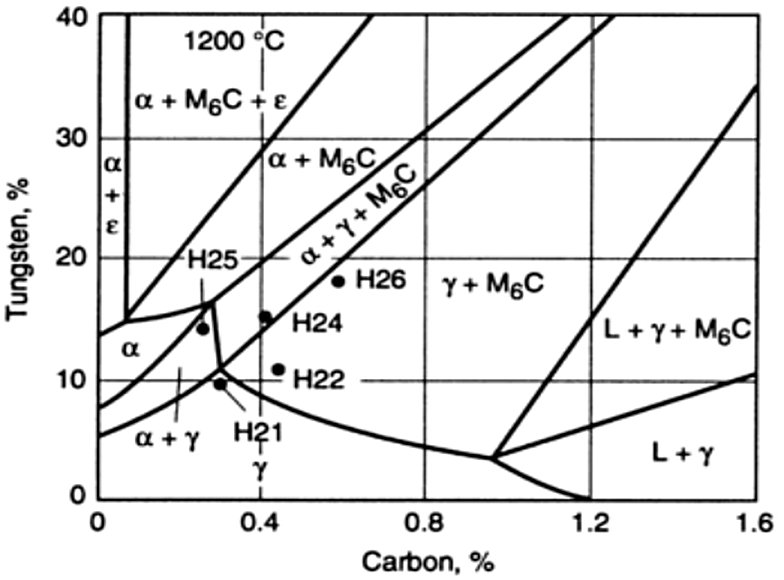
El tipo de carburo está fijado por la composición y por la temperatura más que por el tratamiento térmico solo. La sección isotérmica del sistema Fe-Cr-C muestra dónde se sitúan los aceros para herramientas al cromo a 870 °C, con el D2 y el D3 en el campo que contiene carburo M7C3 y los grados para trabajo en caliente cerca del límite entre M7C3 y M23C6. Esa es la razón por la que un acero para trabajo en frío con 12% de cromo y un acero para trabajo en caliente con 5% de cromo se comportan de manera diferente por encima de 500 °C incluso cuando ambos se reven a la misma dureza a temperatura ambiente. En el acero rápido la secuencia de carburos cambia de nuevo a medida que aumenta la temperatura de revenido, con el M3C cediendo paso al M2C y luego al MC y al M6C a medida que se forman los carburos de aleación.
Reactivos de ataque y qué revela cada uno
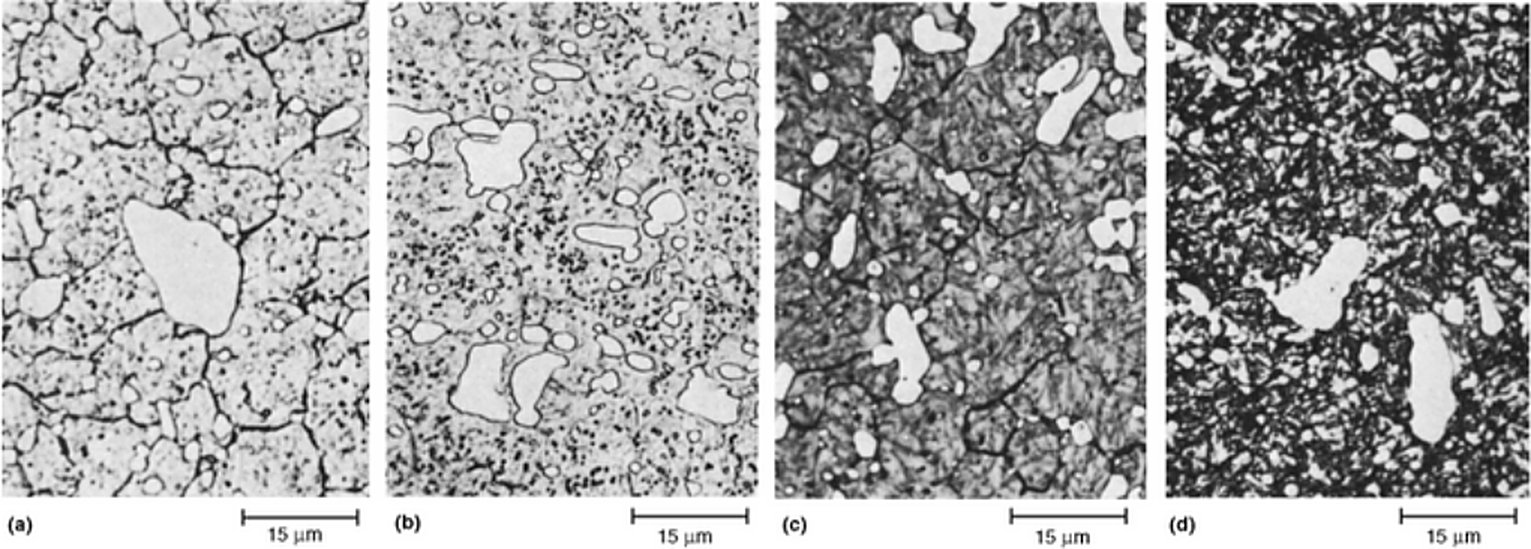
Ningún reactivo de ataque único muestra todo en un acero para herramientas. El nital delimita los límites de grano de ferrita y las interfaces de carburos en una probeta recocida y es el reactivo preferido para la martensita, el picral es la mejor opción donde hay que resolver perlita o bainita, y los reactivos de ataque por tinción colorean fases individuales de modo que la austenita retenida o un carburo específico pueden identificarse. La tabla a continuación enumera los reactivos indicados para el trabajo con aceros para herramientas con los comentarios que los acompañan, y las dos láminas debajo muestran la misma probeta atacada de cuatro maneras diferentes, que es la forma más rápida de ver cuánto cambia la lectura según la elección del reactivo.
| Reactivo de ataque | Comentarios |
|---|---|
| 1 a 10 mL de HNO3 y 99 a 90 mL de alcohol | Nital. El reactivo de ataque más utilizado. Las soluciones con más de 3% de HNO3 en etanol no se almacenan. Revela los límites de grano de ferrita y las interfaces ferrita-carburo en acero recocido y es el reactivo de ataque preferido para la martensita. Revela los límites de grano de austenita previa en aceros para herramientas de alta aleación templados y ligeramente revenidos. El nital al 2 a 3% es el más común y el nital al 5 a 10% se usa para grados de alta aleación. Usar por inmersión. |
| 4 g de ácido pícrico y 100 mL de etanol | Picral. Recomendado para estructuras recocidas y para aquellas que contienen perlita o bainita. No revela los límites de grano de ferrita en probetas recocidas. La respuesta al ataque mejora con 10 a 20 gotas de cloruro de zefirán, y se añaden 1 a 5 mL de HCl para grados de alta aleación. Usar por inmersión. |
| 1 g de ácido pícrico, 5 mL de HCl y 100 mL de etanol | Reactivo de Vilella. Se usa de la misma manera que el picral o el picral más HCl. |
| 10 g de ácido pícrico y 100 mL de etanol | Superpicral. Se calienta para disolver el ácido pícrico. Usar por inmersión hasta 1 min o más. Unas pocas gotas de HCl aumentan la velocidad de ataque. |
| 2 g de ácido pícrico, 25 g de NaOH y 100 mL de H2O | Picrato de sodio alcalino. Sumergir en solución hirviendo durante 1 a 15 min, o atacar electrolíticamente a 6 V cc, 20 °C, durante 30 a 120 s contra un cátodo de acero inoxidable. Colorea la cementita y el Fe4W2C. |
| 10 g de K3Fe(CN)6, 10 g de KOH o NaOH y 100 mL de H2O | Reactivo de Murakami. Solución fresca, caliente o fría, hasta 10 min. Oscurece los carburos de cromo y los tungsturos y no ataca la martensita. |
| 1 g de CrO3 y 100 mL de H2O | Ataque electrolítico a 2 a 3 V cc y 20 °C durante 30 s contra un cátodo de acero inoxidable. El MC y el M7C3 se oscurecen y el Mo2C se delimita. |
| 10 mL de H2O2 (30%) y 20 mL de NaOH acuoso al 10% | Sumergir 10 s a 20 °C. El Fe2MoC, el Mo2C y el M6C se delimitan y este último también se colorea. |
| 4 g de KMnO4, 4 g de NaOH y 100 mL de H2O | Reactivo de Groesbeck. Sumergir a 20 °C. El Fe2MoC y el M6C se delimitan y se colorean de azul y marrón, el Mo2C se colorea de marrón, el (Fe,Cr)23C6 es atacado y el (Fe,Mo)23C no es atacado. |
| 4 g de NaOH y 100 mL de KMnO4 acuoso saturado | Sumergir a 20 °C. El Mo2C y el M7C3 son atacados, el M6C se delimita y se colorea de marrón. |
| Ácido pícrico acuoso saturado más una pequeña cantidad de agente humectante | Ataque de límites de grano de austenita previa para aceros endurecidos. Se pueden usar muchos agentes humectantes, el más común es el tridecilbenceno sulfonato de sodio. Usar a 20 a 100 °C durante 2 a 60 min. Aproximadamente 1% de HCl es útil para grados de mayor aleación. El ataque a temperatura ambiente en un vaso de precipitados en un limpiador ultrasónico funciona bien, y un ligero pulido inverso elimina la suciedad superficial. |
| 50 mL de Na2S2O3 acuoso saturado frío, 1 g de K2S2O5 | Reactivo de Klemm, un ataque por tinción. Sumergir y nunca frotar, a 20 °C durante 40 a 100 s, para colorear la ferrita de azul o rojo y la martensita de marrón. La cementita y la austenita no se ven afectadas. |
| 1 g de Na2MoO4 y 100 mL de H2O | Ataque de tinte de Beraha para cementita. Agregar 0,2 a 0,3 g de NH4-HF, luego HNO3 hasta un pH de 2,5 a 3,0. Pre-atacar con picral. Colorea Fe3C amarillo-naranja. Sumergir hasta 60 s y nunca frotar. |
| 3 g K2S2O5, 10 g Na2S2O3 anhidro y 100 mL H2O | Ataque de tinte de Beraha. Sumergir y nunca frotar hasta que la superficie se coloree rojo-violeta. Colorea ferrita, martensita, bainita y perlita. La cementita no se ve afectada. |
Fuente, ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels, Tabla 4, reactivos de ataque microestructural para aceros para herramientas. Cuando se especifica agua, se entiende agua destilada.
Capas nitruradas en acero para matrices de trabajo en caliente
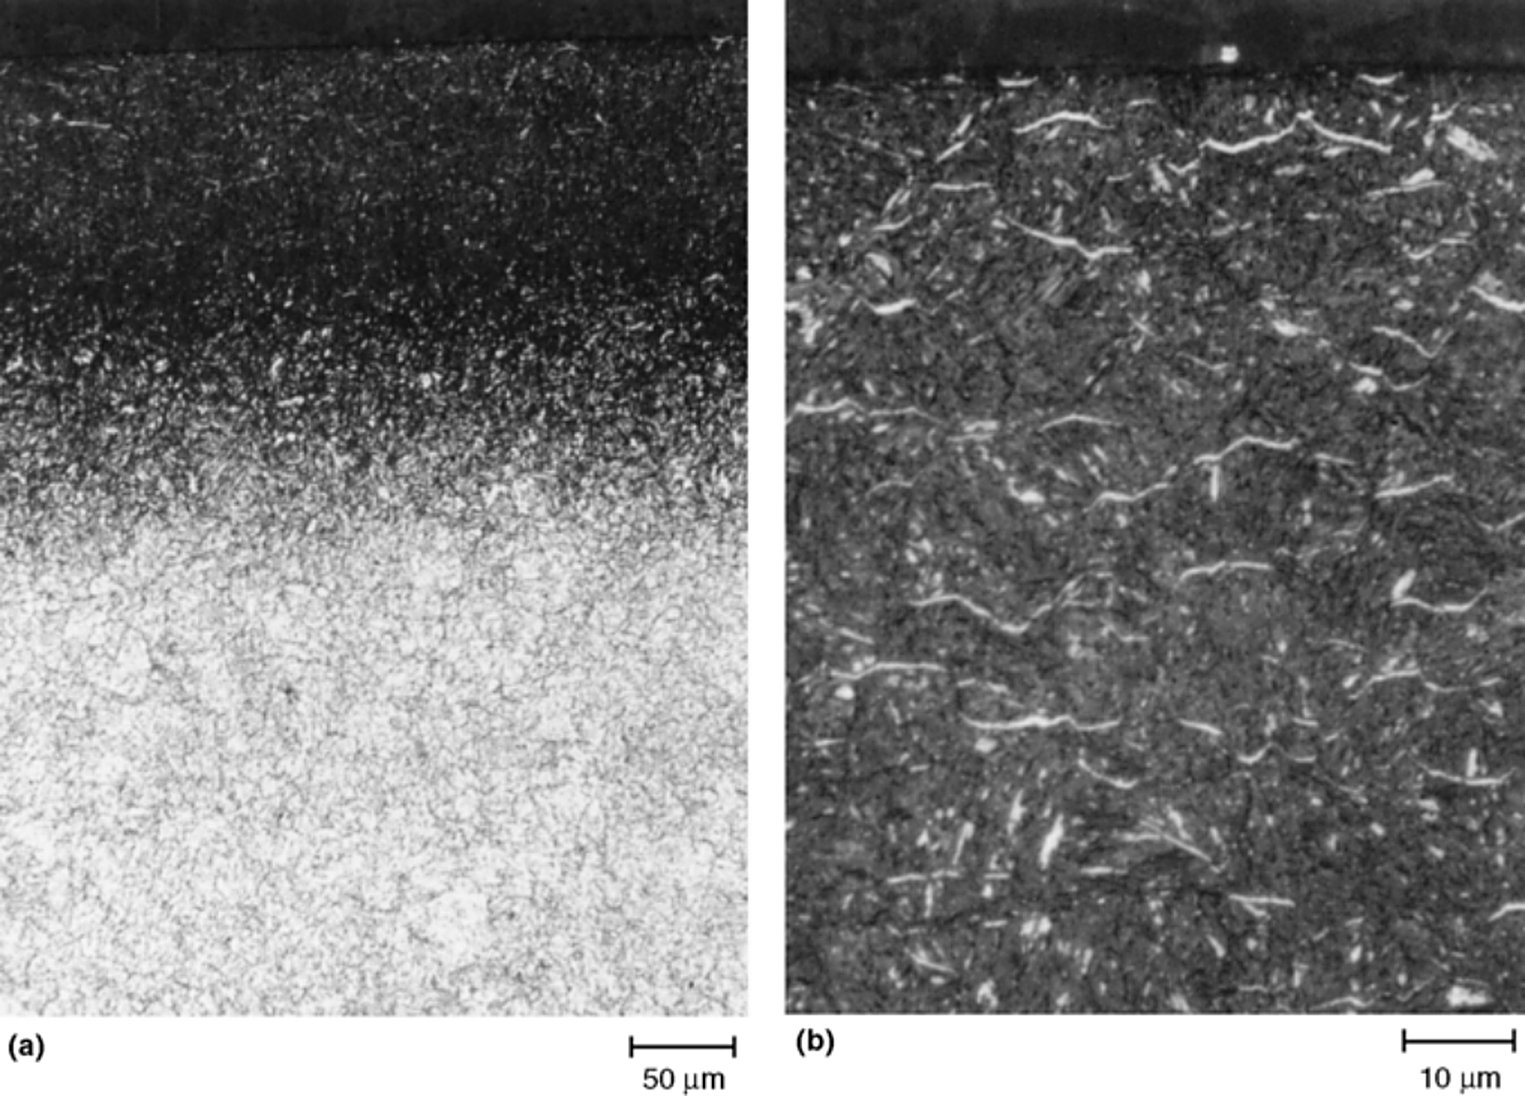
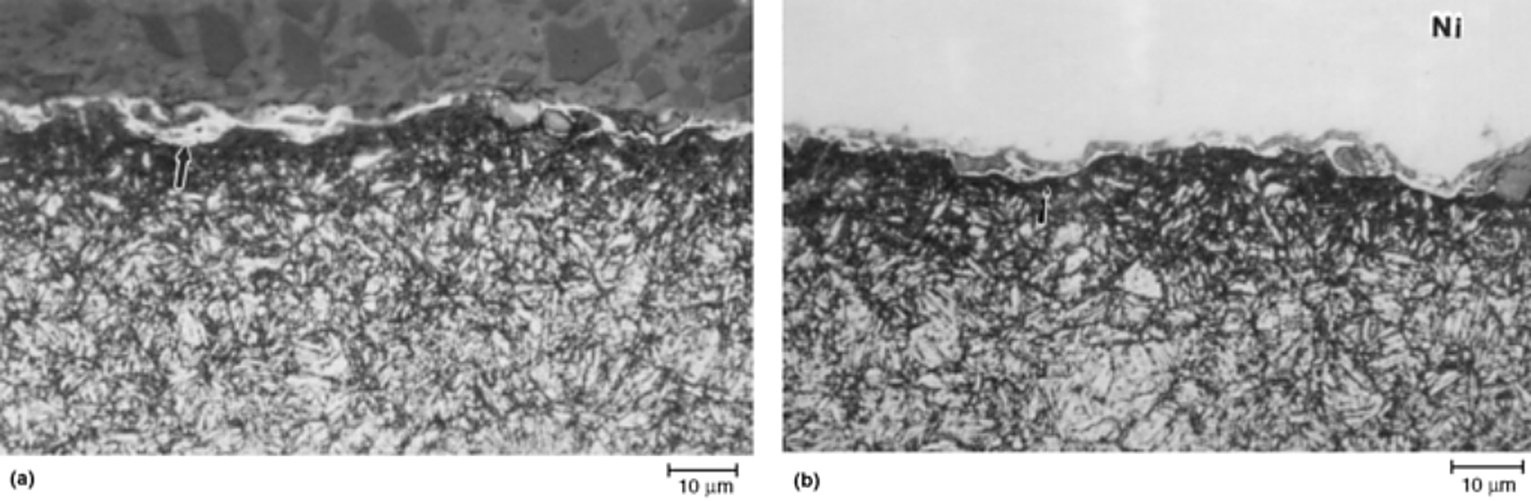
Una capa nitrurada añade resistencia al desgaste a una matriz de trabajo en caliente sin un temple adicional, y la capa debe interpretarse en la micrografía antes de que la matriz entre en servicio. La capa compuesta en la superficie extrema es la parte frágil, y una capa blanca de nitruro de hierro en la superficie es lo que un taller de matrices busca cuando decide cuánto de la capa debe eliminarse antes de que la matriz opere. El montaje y la retención de bordes deciden si esa capa sobrevive a la preparación. En la segunda lámina a continuación, la misma probeta nitrurada se monta con y sin niquelado, y la muestra niquelada es aquella en la que la capa puede medirse.
Práctica de preparación de probetas para aceros para herramientas
El acero para herramientas es más duro y más aleado que el acero al carbono, por lo que se prepara con más diamante y menos papel abrasivo que una probeta de acero estructural. Las tres prácticas a continuación son las rutas contemporáneas de cinco, cuatro y tres pasos impresas para acero para herramientas, y las tres usan un único paso de desbaste con carburo de silicio o disco rígido seguido de pulido con diamante y una etapa final de sílice coloidal. Comp significa rotación complementaria, con el cabezal y la base girando en la misma dirección, y Contra significa que el cabezal gira contra la base, lo que corta más rápido y se usa para la etapa final.
Práctica de cinco pasos
| Superficie | Abrasivo/tamaño | Carga, N | Carga, lbf | Velocidad, rpm/dirección | Tiempo, min |
|---|---|---|---|---|---|
| Papel de desbaste impermeable (o equivalente) | SiC de 120/P120 a 240/P280, refrigerado con agua | 22-27 | 5-6 | Comp | Hasta plano |
| Paño de seda o disco de desbaste rígido | Diamante de 9 µm, con lubricante | 22-27 | 5-6 | Comp | 5 |
| Paños tejidos (sin pelo) o prensados | Diamante de 3 µm, con lubricante | 22-27 | 5-6 | Comp | 3 |
| Paños tejidos o prensados | Diamante de 1 µm, con lubricante | 22-27 | 5-6 | Comp | 2 |
| Paño de pelo medio | Alrededor de 0,05 µm de sílice coloidal o suspensión de alúmina tipo sol-gel | 22-27 | 5-6 | Contra | 1.5-2 |
Fuente, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Tabla 1, práctica de preparación de cinco pasos para aceros para herramientas.
Práctica de cuatro pasos, con un disco de desbaste rígido
| Superficie | Abrasivo/tamaño | Carga, N | Carga, lbf | Velocidad, rpm/dirección | Tiempo, min |
|---|---|---|---|---|---|
| Papel de desbaste impermeable (o equivalente) | SiC de 120/P120 a 240/P280, refrigerado con agua | 27 | 6 | 240-300, Comp | Hasta plano |
| Disco de desbaste rígido (o paño tejido) | Suspensión de diamante de 9 µm, con lubricante | 27 | 6 | 120-150, Comp | 5 |
| Paños tejidos (sin pelo) o prensados | Diamante de 3 µm, con lubricante | 27 | 6 | 120-150, Comp | 3 |
| Paño de pelo medio | Alrededor de 0,05 µm de sílice coloidal o suspensión de alúmina tipo sol-gel | 27 | 6 | 120-150, Contra | 2 |
Fuente, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Tabla 2, práctica de preparación de cuatro pasos para aceros para herramientas.
Práctica de tres pasos
| Superficie | Abrasivo/tamaño | Carga, N | Carga, lbf | Velocidad, rpm/dirección | Tiempo, min |
|---|---|---|---|---|---|
| Papel impermeable (o equivalente) | SiC de grano 120/P120 a 320/P400, refrigerado con agua | 27 | 6 | 240-300, Comp | Hasta plano |
| Discos de rectificado rígidos duros o blandos | Suspensión de diamante de 3 µm | 27 | 6 | 120-150, Comp | 5 |
| Paño de pelo medio | Alrededor de 0,05 µm de sílice coloidal o suspensión de alúmina tipo sol-gel | 27 | 6 | 120-150, Contra | 5 |
Fuente, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Tabla 3, práctica de preparación en tres pasos para aceros para herramientas.
Composiciones nominales de los grados mostrados
Las composiciones a continuación son los valores nominales impresos para los grados ilustrados en esta página, de modo que el lector pueda ver qué distingue a las familias. El carbono y el cromo hacen la mayor parte del trabajo en los grados para trabajo en frío, el tungsteno y el molibdeno aportan la dureza en caliente en los grados de alta velocidad, y los grados para trabajo en caliente se sitúan en el rango medio de cromo con molibdeno para la resistencia al revenido.
| Tipo AISI | C | Mn (a) | Si (b) | Cr | Ni | V | W | Mo | Co | Ti | |
|---|---|---|---|---|---|---|---|---|---|---|---|
| W1 | 0.6-1.4 | … | … | … | … | 0.25 | … | … | … | … | |
| W2 | 0.6-1.4 | … | … | … | … | … | … | … | … | … | |
| S1 | 0.5 | … | 0.75 | 1.5 | … | 0.2 (c) | 2.5 | … | … | … | |
| S2 | 0.5 | 0.4 | 1.0 | … | … | … | … | 0.5 | … | … | |
| S4 | 0.55 | 0.8 | 2.0 | … | … | … | … | … | … | … | |
| S5 | 0.55 | 0.8 | 1.9 | 0.25 (c) | … | 0.2 (c) | … | 0.4 | … | … | |
| S7 | 0.5 | 0.7 | … | 3.25 | … | … | … | 1.40 | … | … | |
| O1 | 0.9 | 1.0 | … | 0.5 | … | 0.2 (c) | 0.5 | … | … | … | |
| O2 | 0.9 | 1.6 | … | … | … | … | … | … | … | … | |
| O6 | 1.45 | 0.8 | 1.1 | … | … | … | … | 0.25 | … | … | |
| A2 | 1.0 | 0.7 | … | 5.25 | … | 0.2 (c) | … | 1.1 | … | … | |
| A6 | 0.7 | 2.0 | … | 1.0 | … | … | … | 1.35 | … | … | |
| A7 | 2.00-2.85 | 0.8 | 0.5 | 5.0-5.75 | 0.3 | 3.9-5.15 | 0.5-1.5 | 0.90-1.40 | … | … | |
| A10 | 1.25-1.50 | 1.6-2.1 | 1.0-1.5 | … | … | 1.55-2.05 | … | 1.25-1.75 | … | … | |
| D2 | 1.5 | 0.5 | … | 12.0 | … | 0.2-0.9 (c) | … | 0.8 | … | … | |
| D3 | 2.1 | … | … | 12.0 | 0.5 (c) | … | … | … | … | … | |
| H11 | 0.35 | … | 0.9 | 5.0 | … | 0.4 | … | 1.5 | … | … | |
| H13 | 0.35 | … | 1.0 | 5.25 | … | 1.0 | … | 1.3 | … | … | |
| H21 | 0.35 | … | … | 3.5 | … | 0.4 (c) | 9.0 | … | … | … | |
| H23 | 0.25-0.35 | 0.15-0.40 | 0.15-0.60 | 11.0-12.75 | … | 0.75-1.25 | 11.0-12.75 | … | … | … | |
| H26 | 0.45-0.55 | 0.15-0.40 | 0.15-0.40 | 3.75-4.5 | 0.3 | 0.75-1.25 | 17.25-19.0 | … | … | … | |
| T1 | 0.7 | … | … | 4.0 | … | 1.0 | 18.0 | … | … | … | |
| T15 | 1.5 | … | … | 4.0 | … | 5.0 | 12.0 | … | 5.0 | … | |
| M1 | 0.8 | … | … | 4.0 | … | 1.1 | 1.5 | 8.5 | … | … | |
| M2 | 0.85 | … | … | 4.0 | … | 2.0 | 6.0 | 5.0 | … | … | |
| M4 | 1.3 | … | … | 4.5 | … | 4.0 | 5.5 | 4.5 | … | … | |
| M42 | 1.1 | … | … | 3.75 | … | 1.15 | 1.5 | 9.5 | 8.0 | … | |
| L1 | 1.0 | … | … | 1.4 | … | … | … | … | … | … | |
| L6 | 0.75 | 0.75 | … | 0.9 | 1.75 | … | … | 0.35 | … | … | |
| F2 | 1.25 | 0.75 | … | … | … | … | 0.35 | … | … | … | |
| P5 | 0.1 | … | … | 2.25 | … | … | … | … | … | … | |
| P20 | 0.35 | … | … | 1.25 | … | … | … | 0.4 | … | … | |
| AHT | 1.0 | … | … | 3.0 | … | … | 0.25 | 1.05 | 1.1 | … | 1.0 |
Fuente, ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels, Tabla 5, composiciones nominales de los grados de acero para herramientas ilustrados. (a) Todos los aceros para herramientas contienen algo de manganeso, generalmente 0.2 a 0.4% cuando no se indica. (b) Los aceros para herramientas suelen contener 0.2 a 0.35% de Si a menos que se indique lo contrario. (c) Adición opcional a discreción del fabricante. Una entrada con tres puntos significa que el elemento no se indica para ese grado.
Los datos de composición son solo de referencia general. Los valores reales varían según la norma, la acería y el número de colada. Confirme con el certificado de ensayo del material o contacte a Aobo Steel.
Dónde se verifican estas estructuras en la práctica
Un taller de matrices que desee una segunda opinión sobre una estructura puede comparar su propia probeta con las láminas de esta página y con las estructuras publicadas para tipos de carburos en aceros para herramientas, para la fracción volumétrica de carburos de cada grado y para H13 después del temple. Las páginas de grados enlazadas desde la introducción anterior incluyen la composición, el ciclo de tratamiento térmico y las propiedades de cada uno de los grados mostrados aquí.
Recopilado de ASM Handbook, Volume 9, Metallography and Microstructures, artículo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (Tablas 1 a 5 y láminas Fig. 7 a Fig. 82). Cada leyenda se leyó de la capa de texto indexable del archivo y se verificó contra la lámina impresa, y cada lámina se recortó del archivo a 1.5 veces su ancho en píxeles impreso. Las tablas y micrografías son un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel, por lo que confirme el grado y la condición de tratamiento térmico con el certificado de ensayo del material antes de redactar una hoja de proceso.