
Dureza del acero O1: rango HRC recocido, templado y revenido
El acero para herramientas O1 generalmente se suministra en condición recocida, con una dureza que típicamente no supera aproximadamente 217 HBW. Después del temple en aceite, el O1 puede alcanzar aproximadamente 64–65 HRC en condición de templado. Para uso práctico, el acero O1 se templa y se reviene. Su dureza típica es de aproximadamente 58–60 HRC, con un rango práctico más amplio de 56–62 HRC.
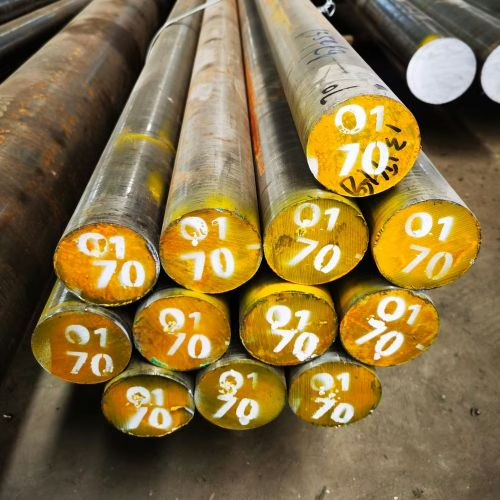
Aobo Steel suministra acero para herramientas O1 / 1.2510 / SKS3 en barra redonda y barra plana en condición recocida para pedidos industriales al por mayor. Envíe su tamaño, cantidad, tolerancia y aplicación requeridos.
Datos rápidos de dureza del acero O1
| Condición | Dureza típica | Significado práctico |
|---|---|---|
| estado recocido | ≤ 217 HBW | Condición de suministro para mecanizado antes del temple |
| Templado después del temple en aceite | aproximadamente 64–65 HRC | Dureza máxima antes del revenido, no apta para uso directo |
| Dureza de trabajo común después del revenido | 58–60 HRC | Rango estándar para muchas herramientas de trabajo en frío O1 |
| Rango templado práctico | 56–62 HRC | Seleccionado según desgaste, impacto, tamaño de sección y diseño de la herramienta |
| Rango de herramientas de mayor dureza | 60–62 HRC | Se utiliza donde la retención del filo y la resistencia al desgaste son más importantes |
| Rango de herramientas de menor dureza | 56–58 HRC | Se utiliza donde la tenacidad y la resistencia al agrietamiento son más importantes |
Dureza del acero O1 por aplicación
| Solicitud | Dureza recomendada | Razón de ingeniería |
|---|---|---|
| Troqueles de troquelado y punzones | 58–60 HRC | Buena retención del filo con menor riesgo de desportillado |
| Punzones de recorte | 58–60 HRC | Rendimiento de corte estable en uso general de trabajo en frío |
| Contrapunzones y expulsores | 60–62 HRC | Mayor dureza para presión superficial y desgaste |
| Matrices de doblado | 58–60 HRC | Dureza equilibrada para presión de conformado y tenacidad |
| troqueles de dibujo | 58–62 HRC | Seleccionado según desgaste por deslizamiento y soporte de la herramienta |
| Punzones de extrusión en frío hacia adelante | 60–62 HRC | Mayor dureza para carga de compresión y resistencia al desgaste |
| Vástagos de punzón y mandriles | 56–58 HRC | La menor dureza mejora la tenacidad bajo carga |
| Cuchillas de corte para encabezado en frío | 60–64 HRC | La mayor dureza mejora la retención del filo de corte cuando el impacto está controlado |
| Matrices de estampado en relieve | 58–61 HRC | Equilibra la definición superficial, la resistencia al desgaste y la resistencia al agrietamiento |
| Matrices de acuñado | 58–60 HRC | Equilibrio práctico entre dureza y resistencia a la fractura |
| Rodillos en frío pequeños | 60–62 HRC | Adecuado donde la sección puede templarse eficazmente en aceite |
| Calibradores de precisión y herramientas de medición | 58–62 HRC | Alta dureza con buen control dimensional |
| Componentes deslizantes, bujes, levas | 50–58 HRC | Depende de los requisitos de carga, desgaste y tenacidad |
| Placas de presión que requieren una resistencia de aproximadamente 1700 MPa | 58–61 HRC | Alta resistencia y resistencia superficial |
| Placas de presión que requieren una resistencia de aproximadamente 1400 MPa | 50–54 HRC | Menor dureza para una mejor absorción de carga |
| Placas de presión que requieren una resistencia de aproximadamente 1100 MPa | 40–44 HRC | Se utiliza donde la tenacidad es más importante que la dureza de corte |
Para aplicaciones inciertas de trabajo en frío, 58–60 HRC suele ser el punto de partida más práctico. La dureza superior a 62 HRC debe usarse con precaución, ya que el O1 se vuelve más propenso al desportillado y al agrietamiento.
Tabla de dureza del revenido del acero O1
Después del temple en aceite, el O1 debe revenirse para reducir la tensión interna y ajustar la dureza final. El O1 no tiene el mismo comportamiento de endurecimiento secundario que el D2. A medida que aumenta la temperatura de revenido, el O1 generalmente se ablanda.
| Temperatura de revenido | Dureza aproximada |
|---|---|
| Recién templado | 64–65 HRC |
| 300 °F / 150 °C | aproximadamente 63 HRC |
| 350°F / 177°C | 62–63 HRC |
| 400°F / 204°C | aproximadamente 62 HRC |
| 500 °F / 260 °C | aproximadamente 60 HRC |
| 600°F / 316°C | aproximadamente 57 HRC |
| 700°F / 371°C | aproximadamente 53 HRC |
| 800°F / 427°C | aproximadamente 50 HRC |
| 900°F / 482°C | aproximadamente 47 HRC |
Para la mayoría de las herramientas O1, el rango de revenido común es de aproximadamente 150–260 °C (300–500 °F). Este rango mantiene el O1 en una condición útil de alta dureza para herramientas de trabajo en frío. Temperaturas de revenido más altas mejoran la tenacidad pero reducen la dureza y la resistencia al desgaste. Para información detallada, consulte cómo tratar térmicamente el acero para herramientas O1.
Dureza recocida del acero O1 y comportamiento de mecanizado
El acero O1 normalmente se suministra en condición recocida, con una dureza que típicamente no supera aproximadamente 217 HBW. Esta condición se utiliza para mecanizado, taladrado, fresado, torneado y preparación de rectificado antes del endurecimiento.
En comparación con D2, el O1 es más fácil de mecanizar porque tiene una menor fracción volumétrica de carburo de aleación. Esta es una razón por la que el O1 se usa ampliamente para herramientas de propósito general, calibradores, dispositivos, punzones y matrices más pequeñas.
El mecanizado principal debe completarse antes del endurecimiento. Después de que el O1 se endurece, el mecanizado convencional se vuelve difícil, y el acabado generalmente se limita a rectificado, pulido, EDM u otras operaciones posteriores al endurecimiento.
Riesgos de falla relacionados con la dureza del acero O1
La falla del O1 a menudo se relaciona con dureza excesiva, control deficiente del tratamiento térmico, concentraciones de tensiones o daño superficial después del endurecimiento.
| Riesgo de falla | Causa común | Resultado práctico |
|---|---|---|
| Desconchado de bordes | Dureza demasiado alta, carga de impacto, soporte deficiente | El filo de corte se rompe antes del desgaste normal |
| agrietamiento por temple | Esquinas agudas, espesor de sección desigual, revenido retrasado | La herramienta se agrieta antes o poco después del servicio |
| Fractura frágil | Alta dureza combinada con choque o tensión de flexión | Falla repentina de la herramienta |
| Cambio dimensional | Estructura inestable o control deficiente del tratamiento térmico | El tamaño de la herramienta cambia después del endurecimiento o durante el uso |
| Grietas de molienda | Sobrecalentamiento durante el rectificado en O1 endurecido | Las microfisuras crecen bajo carga de trabajo |
| Puntos blandos | Endurecimiento desigual o calor excesivo de revenido | Desgaste o deformación local |
Para reducir estos riesgos, las herramientas de O1 deben tener transiciones suaves, radios adecuados, tratamiento térmico controlado, revenido inmediato después del temple y rectificado cuidadoso después del endurecimiento.
Comparación de dureza O1 vs A2 vs D2
O1, A2 y D2 pueden trabajar en rangos de HRC similares, pero no se comportan de la misma manera. La dureza por sí sola no puede explicar la vida útil de la herramienta. Sus diferencias provienen de la templabilidad, el volumen de carburo, la resistencia al desgaste, la tenacidad y la maquinabilidad.
| Grado de acero | Dureza de trabajo habitual | Tipo de temple | Resistencia al desgaste | Toughness | Maquinabilidad |
|---|---|---|---|---|---|
| O1 | 58–60 HRC | temple en aceite | Bien | Bueno para uso general de trabajo en frío | Bien |
| A2 | 57–60 HRC | Endurecimiento al aire | Mayor que O1 | Mejor equilibrio que D2 | Moderado |
| D2 | 58–60 HRC | Endurecimiento al aire | Muy alto | Más bajo | Pobre |
El O1 generalmente se selecciona cuando la maquinabilidad, el tratamiento térmico simple y el rendimiento general de trabajo en frío son importantes. Es adecuado para herramientas pequeñas y medianas donde el temple en aceite puede proporcionar suficiente dureza.
El A2 es mejor cuando se necesita estabilidad dimensional, mayor templabilidad y mejor resistencia al desportillado. El D2 es mejor cuando la resistencia al desgaste abrasivo es el requisito principal, pero es más difícil de mecanizar y menos tolerante bajo impacto.
La selección no debe basarse solo en HRC. O1, A2 y D2 pueden usarse todos alrededor de 58–60 HRC, pero su rendimiento diferirá bajo condiciones de desgaste, impacto, deslizamiento y agrietamiento.
Solicitar cotización de acero O1 recocido
Aobo Steel suministra acero para herramientas O1 recocido para mecanizado y tratamiento térmico posterior. Para tamaños disponibles, condiciones de suministro y detalles de pedidos al por mayor, visite nuestra página de producto de acero para herramientas O1.