
Guía de tratamiento térmico del acero para herramientas H10
Guía práctica de tratamiento térmico para el acero para herramientas H10 para mejorar la resistencia al choque térmico y la tenacidad en aplicaciones exigentes de matrices para trabajo en caliente.
El acero para herramientas de trabajo en caliente H10 es un acero aleado de cromo-molibdeno-vanadio que se caracteriza por su resistencia al ablandamiento a alta temperatura y su alta tenacidad. Se utiliza ampliamente en moldes de fundición a presión, matrices de forja y herramientas de extrusión donde se presentan alta presión y fatiga térmica. El acero H10 suministrado por nuestra empresa, Aobo Steel, se encuentra en estado recocido, con una microestructura compuesta por una matriz ferrítica y carburos esferoidizados. Este estado presenta baja dureza, lo que facilita el mecanizado para nuestros clientes. También ofrecemos H10 refundido por electroslag (ESR) , con mayor pureza y una microestructura más uniforme, lo que prolonga significativamente su vida útil.
Sin embargo, la realización final del rendimiento superior del H10 depende del posterior tratamiento térmico de endurecimiento, que transforma la matriz recocida blanda en una estructura martensítica endurecida después del revenido.
Este proceso de tratamiento térmico incluye principalmente: alivio de tensiones, precalentamiento, austenización, temple y revenido. Este documento abordará estos pasos críticos.
Lista de verificación rápida para el tratamiento térmico del acero para herramientas H10
Tiempo necesario: 1 día
Realizar el tratamiento térmico de endurecimiento para transformar la matriz recocida blanda del acero para herramientas H10 en una estructura martensítica endurecida.
- Alivio de tensiones Calentar uniformemente a 650 °C a 675 °C (1200 °F a 1250 °F) y mantener durante 1 hora por pulgada de espesor (mínimo 1 hora). Enfriar lentamente al aire.
- Precalentamiento Calentar a aproximadamente 650 °C (1200 °F) para el precalentamiento inicial, luego calentar a 845–870 °C (1555–1600 °F) para un segundo precalentamiento si se utilizan baños de sal o se procesan geometrías complejas.
- Austenización Calentar a 1010 °C a 1040 °C (1850 °F a 1900 °F) en una atmósfera controlada (baño de sal, atmósfera inerte u horno de vacío), luego mantener durante 15 a 40 minutos.
- Temple Enfriar rápidamente usando aire, un gas inerte o un baño de aceite/sal graduado (mantener el aceite/sal a 595–650 °C / 1105–1200 °F) hasta que la pieza alcance 50-66 °C (120-150 °F).
- Revenido Calentar lentamente a una temperatura entre 400 °C y 650 °C (750 °F – 1200 °F) inmediatamente después del temple, y mantener durante un mínimo de 2 horas por pulgada de espesor en dos ciclos separados.
Tratamiento térmico de alivio de tensiones
Las operaciones de mecanizado y conformado generan tensiones residuales dentro del acero para herramientas H10. Si estas tensiones no se alivian antes del posterior tratamiento térmico de endurecimiento, su liberación puede causar fácilmente deformación severa o alabeo de las piezas de H10. El tratamiento de alivio de tensiones no altera la microestructura existente del material H10.
Durante la operación específica, la pieza de H10 debe calentarse uniformemente a 650 °C a 675 °C (1200 °F a 1250 °F). El tiempo de mantenimiento se calcula típicamente como 1 hora por pulgada de espesor de la sección transversal de la pieza de H10, con un tiempo de mantenimiento mínimo de 1 hora. La pieza luego se enfría lentamente al aire.
Precalentamiento antes de la austenización
El precalentamiento minimiza el riesgo de deformación y agrietamiento en el acero para herramientas H10 causado por diferencias de temperatura. En la práctica, la pieza de H10 se calienta primero a aproximadamente 650 °C (1200 °F) para el precalentamiento inicial.
Posteriormente, para componentes de H10 sometidos a tratamiento de baño de sal a alta temperatura o que presentan geometrías de sección transversal complejas, se recomienda un segundo precalentamiento a 845–870 °C (1555–1600 °F). Este enfoque de calentamiento por etapas mitiga eficazmente el choque térmico a los componentes de H10 antes de entrar en la etapa de austenización, asegurando así la integridad estructural y la estabilidad dimensional del acero para herramientas H10.
Austenización
Una vez completado el precalentamiento, el acero H10 debe calentarse a la temperatura de austenización. La temperatura de austenización para el acero H10 varía de 1010 °C a 1040 °C (1850 °F a 1900 °F). Es esencial un control estricto de la atmósfera del horno para prevenir la descarburación superficial del H10. Se recomienda usar baños de sal fundida, atmósferas inertes u hornos de vacío para la protección de la superficie. Una vez que toda la pieza alcanza la temperatura preestablecida, debe mantenerse durante 15 a 40 minutos. Se debe prestar especial atención al control del tiempo de mantenimiento para evitar el crecimiento excesivo de grano en la microestructura por exposición prolongada.
Temple
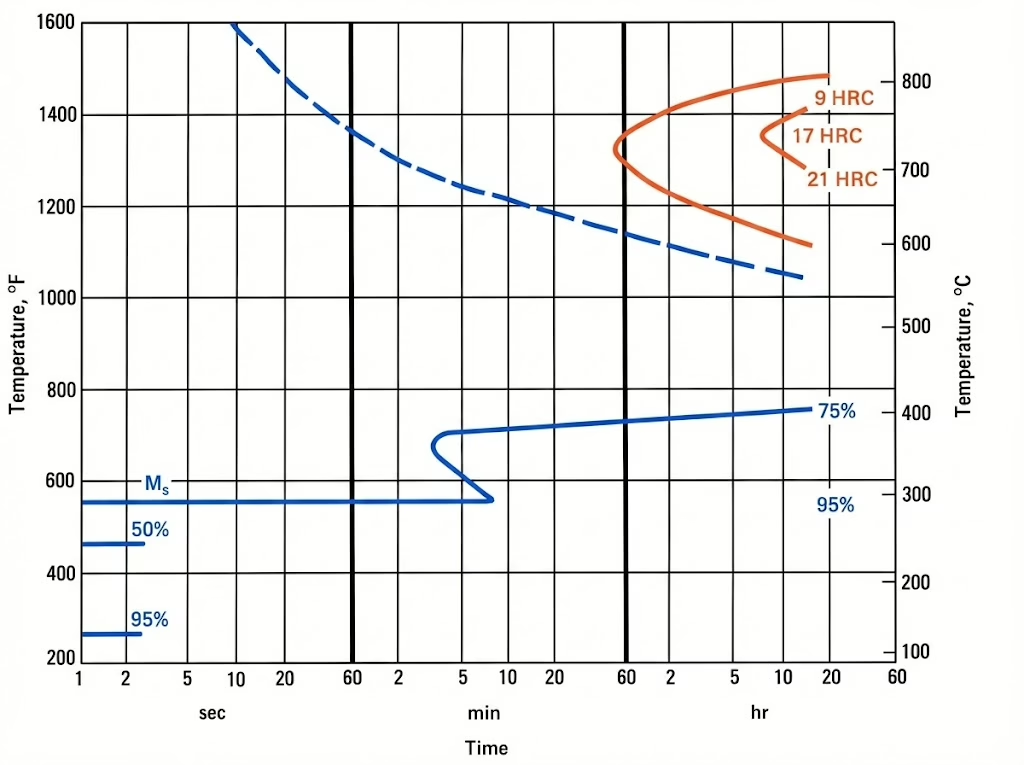
El temple es el proceso de transformar la austenita en una estructura martensítica dura mediante un enfriamiento rápido controlado. El H10 exhibe una profunda penetración de temple, lo que permite un endurecimiento completo a velocidades de enfriamiento relativamente lentas en comparación con los aceros al carbono ordinarios.
Medios de temple estándar incluyen aire, gas inerte o baños de aceite/sal graduados; el temple en agua está estrictamente prohibido para prevenir agrietamiento.
En cuanto a la selección del proceso, el temple en gas (aire) es adecuado para diversas secciones transversales y minimiza la deformación. El temple en aceite/sal graduado, sin embargo, reduce eficazmente la formación de cascarilla y asegura un endurecimiento uniforme de piezas de sección grande al mantener el equilibrio de temperatura en un medio a 595–650 °C (1105–1200 °F) antes de enfriar al aire los componentes de H10.
El temple debe terminarse puntualmente cuando la herramienta de H10 se enfría a aproximadamente 50 °C a 66 °C (120 °F a 150 °F), y el proceso de revenido debe iniciarse inmediatamente para prevenir el agrietamiento por tensiones en la pieza.
Revenido
La estructura martensítica templada presenta una fragilidad extrema y altas tensiones internas. El revenido es esencial para mejorar la tenacidad, plasticidad y estabilidad dimensional del material.
Para el acero para herramientas H10, se recomienda encarecidamente el doble revenido: el segundo revenido permite que la martensita formada durante el enfriamiento del primer revenido se revenga completamente, lo que reduce eficazmente el riesgo de fractura frágil durante la vida útil posterior de la pieza.
En cuanto al proceso, el revenido debe realizarse inmediatamente después del temple, empleando un método de calentamiento lento. El tiempo de mantenimiento para cada ciclo de revenido debe calcularse en al menos 2 horas por pulgada de espesor de la sección transversal de la pieza para asegurar una transformación microestructural completa.
Tabla comparativa de temperatura de revenido y dureza del H10
| Temperatura de revenido | Dureza aproximada (HRC) |
|---|---|
| A medida que se apaga | 56–59 |
| 400°C (750°F) | 52–54 |
| 500°C (930°F) | 54–55 |
| 550°C (1020°F) | 54–55 |
| 600°C (1110°F) | 49–51 |
| 650°C (1200°F) | 41–43 |
Solución de problemas del tratamiento térmico del H10
Nota: Aunque el H10 y el H11 pertenecen a grados diferentes, como aceros para herramientas de trabajo en caliente representativos a base de cromo (serie Cr-Mo-V), comparten problemas similares durante el tratamiento térmico. Por lo tanto, las siguientes directrices también se aplican al diagnóstico y reparación de fallas comunes para el acero para herramientas H11.
Agrietamiento por temple
Aparecen grietas durante o inmediatamente después del temple. La causa puede ser que la pieza no se revenió inmediatamente después del temple, impidiendo así que las inmensas tensiones estructurales generadas durante el temple se liberen puntualmente. Es esencial transferir puntualmente la pieza a un horno de revenido precalentado para el revenido una vez que su temperatura haya descendido a aproximadamente 50-60 °C.
Puntos blandos superficiales
Los puntos blandos superficiales se manifiestan principalmente como una distribución desigual de la dureza en la superficie de la pieza, con áreas localizadas de baja dureza. Este fenómeno surge principalmente de dos causas: Primero, durante el temple en líquido, las películas de vapor formadas localmente pueden impedir el contacto directo entre el medio de enfriamiento y la pieza, resultando en velocidades de enfriamiento insuficientes y consecuentemente un endurecimiento desigual. Segundo, una protección inadecuada durante el calentamiento puede causar descarburación superficial, provocando pérdida de carbono e impidiendo que la capa superficial alcance la dureza prevista.
Para abordar estas causas, se implementan las siguientes medidas correctivas: durante el temple, agite thoroughly el medio de enfriamiento para romper la película de vapor; durante la etapa de austenización, emplee métodos de atmósfera controlada como hornos de vacío, baños de sal o láminas protectoras para prevenir la descarburación.
Dureza insuficiente
La dureza insuficiente se manifiesta principalmente como el acero que no alcanza la dureza prevista después del tratamiento térmico. Esto generalmente proviene de una de tres causas: la temperatura de austenización fue demasiado baja, el tiempo de mantenimiento fue insuficiente o la velocidad de enfriamiento durante el temple fue demasiado lenta.
La solución consiste en calibrar regularmente la temperatura del horno e inspeccionar la posición del termopar para garantizar que la temperatura medida de la pieza esté dentro del rango de endurecimiento especificado de 1010°C a 1040°C, según lo requerido por el H10, asegurando al mismo tiempo un tiempo de permanencia suficiente para promover la transformación microestructural. Durante la etapa de temple al aire, aumente la intensidad de enfriamiento elevando la presión del aire de enfriamiento o la velocidad de circulación para lograr la microestructura martensítica.
Tenacidad al impacto insuficiente
La tenacidad al impacto insuficiente se manifiesta principalmente como fractura frágil inesperada que ocurre durante la vida útil temprana de los componentes. Las causas potenciales incluyen: velocidades de enfriamiento de temple excesivamente lentas, lo que lleva a la precipitación preferencial de carburos de aleación a lo largo de los límites de grano y debilita la unión intergranular; o, si la temperatura de revenido cae precisamente dentro de la zona de sensibilidad a la fragilidad por revenido de 500 °C a 550 °C, también se puede inducir un embrittlement significativo.
Las soluciones incluyen: aumentar la velocidad de enfriamiento durante el temple para suprimir efectivamente la precipitación de carburos en los límites de grano; evitar el rango de temperatura de fragilización durante el revenido, y optar por un revenido de "sobreenvejecimiento" a temperaturas que excedan el pico de endurecimiento secundario. Este enfoque logra una tenacidad óptima mientras mantiene la dureza necesaria.