
Guía de tratamiento térmico del acero para herramientas A2
acero para herramientas A2 normalmente se trata térmicamente mediante precalentamiento a 1200-1250F (650-675C), austenización a 1750-1775F (955-970C), temple al aire y un ciclo de doble revenido a 400-450F (205-230C). En condiciones controladas, este proceso produce una dureza de trabajo estable de 58-62 HRC con una combinación equilibrada de resistencia al desgaste, tenacidad y estabilidad dimensional.
El tratamiento térmico del A2 controla la dureza, la resistencia al desgaste, la tenacidad y la estabilidad dimensional dentro de una ventana de procesamiento estrecha. Como acero para herramientas de trabajo en frío templado al aire, el A2 reduce las tensiones de temple en comparación con los aceros templados al aceite o al agua, pero sigue siendo sensible al control de temperatura, al tamaño de sección y al comportamiento de transformación.
Guía rápida del proceso de tratamiento térmico del acero para herramientas A2
| Paso | Temperatura | Tiempo | Objetivo |
|---|---|---|---|
| Precalentamiento | 1200-1250F (650-675C) | Hasta igualar | Reducir los gradientes térmicos |
| Austenización | 1750-1775F (955-970C) | ~1 hora por pulgada de sección | Formar austenita |
| Temple | Aire hasta ~150F (65C) | – | Formar martensita |
| Primer revenido | 400-450F (205-230C) | 2 horas por pulgada | Aliviar tensiones |
| Segundo revenido | Ligeramente inferior (~25F / 15C) | 2 horas por pulgada | Estabilizar la estructura |
Ficha de referencia del tratamiento térmico del A2, PDF imprimible
Dos páginas A4 con la tabla de parámetros rápidos, los rangos de revenido, el proceso paso a paso, la dureza por etapa y aplicación, y los problemas comunes. El PDF está en inglés.
Proceso paso a paso del tratamiento térmico del acero para herramientas A2
1. Precalentamiento
Precalentar a 1200-1250F para asegurar una distribución uniforme de la temperatura y reducir la tensión interna antes de la transformación. Un precalentamiento insuficiente aumenta el riesgo de distorsión y agrietamiento.
2. Austenización
La austenización a 1750-1775F transforma la estructura en austenita y disuelve parcialmente los carburos de aleación. El tiempo de mantenimiento se basa en el espesor de la sección, típicamente alrededor de una hora por pulgada después de que la pieza alcanza la temperatura completa del horno. Una temperatura excesiva aumenta la austenita retenida y reduce la estabilidad de la dureza, mientras que una temperatura insuficiente conduce a un endurecimiento incompleto.
3. Temple
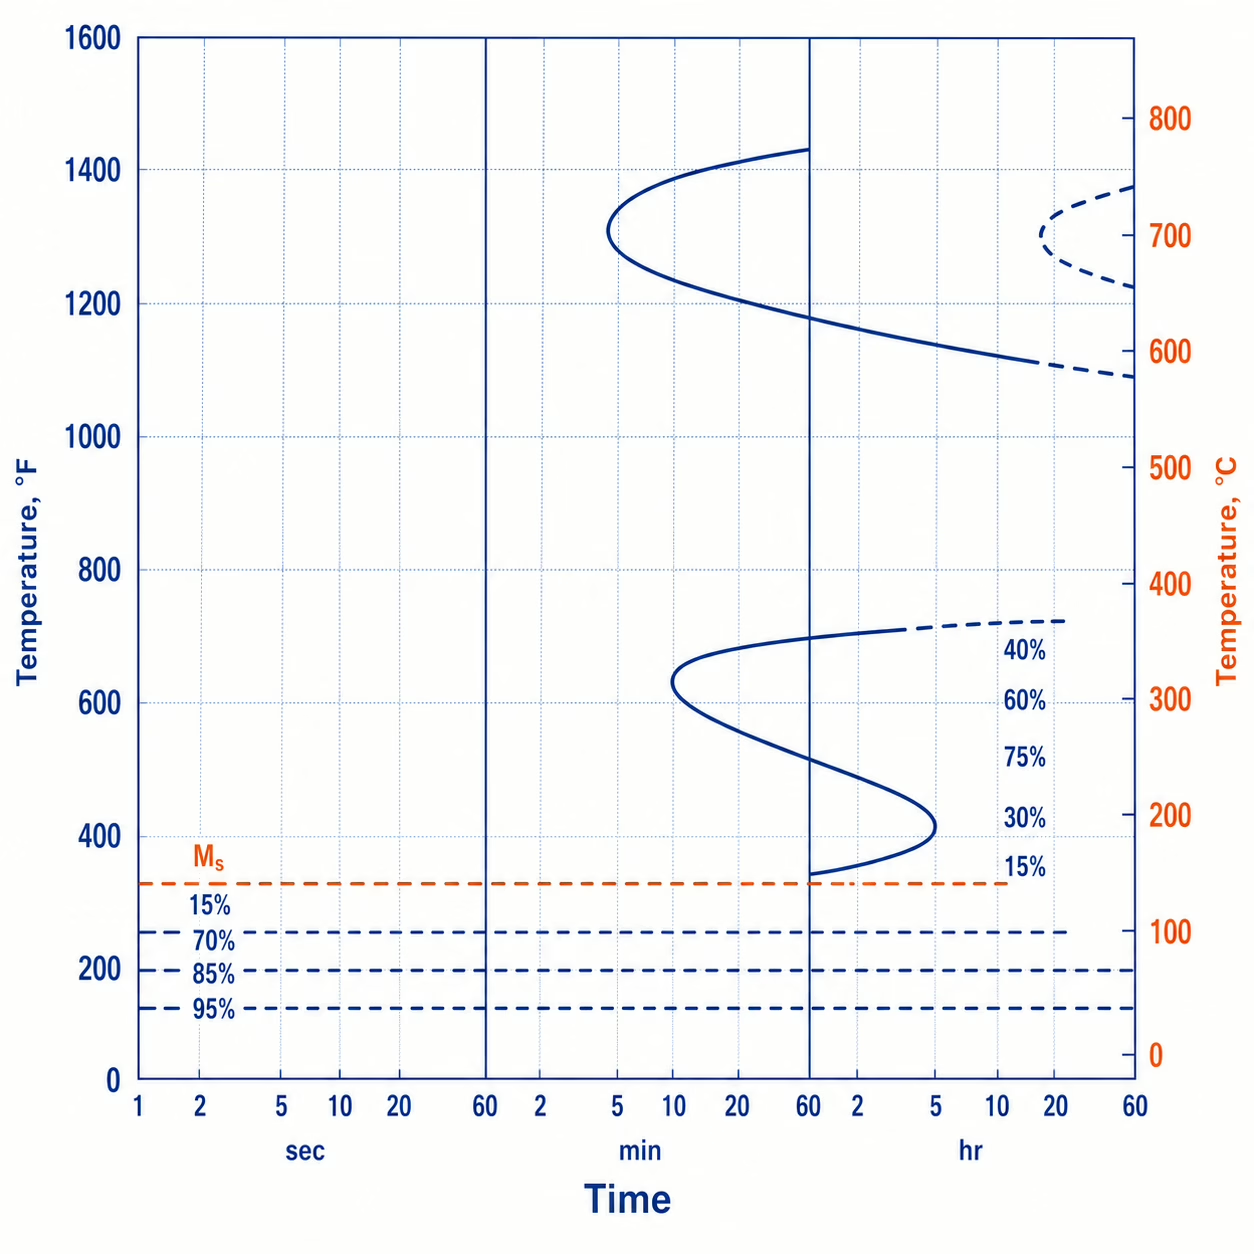
Templar en aire quieto o en un gas controlado. Enfriar la pieza a aproximadamente 150F antes del revenido. Para secciones superiores a unas 5 pulgadas (127 mm) de diámetro, el enfriamiento al aire puede no endurecer completamente el núcleo, y pueden requerirse métodos de enfriamiento alternativos.
4. Revenido
El revenido se realiza inmediatamente después del temple. El primer revenido a 400-450F reduce la tensión interna y ajusta la dureza. Después del enfriamiento, un segundo revenido estabiliza la estructura y previene el agrietamiento durante el servicio.
5. Tratamiento opcional bajo cero / criogénico
El tratamiento subcero o criogénico puede aplicarse después del temple para mejorar la estabilidad dimensional y la consistencia de la dureza. Este tratamiento transforma la austenita retenida en martensita y siempre debe ir seguido de revenido.
Dureza y revenido del acero para herramientas A2
Después del temple, el acero para herramientas A2 alcanza una dureza en estado templado de aproximadamente 64-65 HRC. La temperatura de revenido seleccionada determina el rendimiento utilizable.
| rango de revenido | Dureza típica | Uso práctico |
|---|---|---|
| 250-400F (120-200C) | 60-63 HRC | Máxima resistencia al desgaste |
| 400-450F (205-230C) | 58-62 HRC | Aplicaciones estándar de trabajo en frío |
| ~500F (260C) | Decreciente | Evitar (riesgo de fragilización) |
| 950-1000F (510-540C) | 56-57 HRC | Tenacidad y estabilidad mejoradas |
Dureza del acero para herramientas A2 después del tratamiento térmico
| Etapa de tratamiento térmico | Dureza típica | Significado práctico |
|---|---|---|
| estado recocido | 201-241 HB | Condición de mecanizado |
| Estado de temple | 64-65 HRC | No apto para servicio |
| Condición estándar revenida | 58-62 HRC | Dureza de trabajo típica |
| Revenido a ~400F (205C) | 60-61 HRC | Enfocado en resistencia al desgaste |
| Revenido a 950-1000F (510-540C) | 53-57 HRC | Enfocado en tenacidad |
| Tratamiento criogénico + revenido | 61-62 HRC | Estabilidad mejorada |
El A2 se usa típicamente en condición revenida. Las temperaturas de revenido más bajas favorecen la resistencia al desgaste, mientras que las temperaturas más altas mejoran la tenacidad y la estabilidad dimensional. La tabla de dureza del acero A2 enumera el rango completo de HRC por condición y temperatura de revenido.
Tratamiento térmico del acero para herramientas A2 por aplicación
Seleccione el tratamiento térmico para el acero para herramientas A2 en función del modo de falla dominante en lugar de la dureza máxima.
| Enfoque de aplicación | Herramientas típicas | Estrategia de tratamiento térmico | Dureza resultante | Resultado clave |
|---|---|---|---|---|
| Máxima resistencia al desgaste | Troqueles de troquelado, cuchillas de corte, cuchillas de hendido | Doble revenido a baja temperatura (~400F / 205C) | 60-62 HRC | Máxima retención del filo |
| Desgaste y tenacidad equilibrados | Punzones, herramientas de conformado | Revenido controlado | 58-60 HRC | Desportillado reducido |
| Máxima tenacidad | Herramientas sometidas a impacto | Temperatura elevada | 56-58 HRC | Resistencia mejorada a la fractura |
| estabilidad dimensional | Herramientas de precisión, calibradores | Criogénico + revenido | 60-62 HRC | Control dimensional estable |
| Resistencia al desgaste superficial | Aplicaciones abrasivas | Nitruración | Superficie > núcleo | Vida útil superficial mejorada |
Problemas y soluciones comunes del tratamiento térmico en el acero para herramientas A2
| Problema | Causa raíz | Solución práctica |
|---|---|---|
| Austenita retenida excesiva / dureza inestable | Sobrecalentamiento durante la austenización | Controlar la temperatura; aplicar tratamiento criogénico si es necesario |
| Agrietamiento diferido después del temple | Martensita sin revenir bajo alta tensión | Comenzar el revenido a ~150F inmediatamente |
| Fragilización | Revenido cerca de 500F (260C) | Evitar este rango; aplicar doble revenido |
| Reblandecimiento o fragilidad superficial | Atmósfera deficiente del horno | Usar atmósfera controlada; eliminar la capa afectada |
| Distorsión o dureza desigual | Calentamiento no uniforme o gran tamaño de sección | Precalentamiento adecuado; calentamiento y enfriamiento controlados |
El tratamiento térmico estable del A2 depende de un control de temperatura constante, un calentamiento uniforme y una secuencia adecuada de temple y revenido. Se recomienda el alivio de tensiones antes del endurecimiento para piezas de precisión, y se requieren atmósferas controladas para evitar la degradación de la superficie. Las secciones grandes requieren atención especial para garantizar una distribución uniforme de la dureza. La barra para estos ciclos se suministra recocida, torneada y cortada a medida en la Página de barra redonda de acero para herramientas A2.
El acero para herramientas A2 tiene limitaciones relacionadas con el tamaño de sección, la sensibilidad a la temperatura y la estabilidad. Las secciones transversales grandes pueden no endurecerse completamente al aire, y la austenización debe controlarse dentro de un rango estrecho. Las reacciones superficiales a alta temperatura requieren atmósferas controladas, y un revenido inadecuado puede reducir la tenacidad o la estabilidad.