O1 vs acero para herramientas D2: ¿Cuál debería elegir?
acero para herramientas D2 es la mejor opción cuando la resistencia al desgaste, la larga vida útil de la herramienta y la estabilidad dimensional son los requisitos principales. O1 es la mejor opción cuando la maquinabilidad, la tenacidad, tratamiento térmico más sencillo, y un menor costo de fabricación son más importantes.
En términos simples, elija D2 para herramientas abrasivas, de alto volumen y con desgaste predominante. Elija O1 para herramientas de uso general, piezas mecanizadas complejas, producción de series cortas a medias, o aplicaciones donde el riesgo de desportillado es más importante que la máxima vida útil por desgaste.
Acero para herramientas O1 y D2 disponible en Aobo Steel
Aobo Steel suministra acero para herramientas O1 y D2 en barra redonda y barra plana para aplicaciones industriales de herramientas.
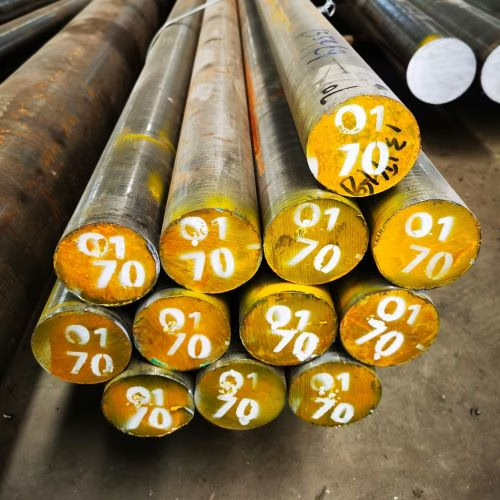
O1 | 1.2510 | SKS3
Acero para herramientas de trabajo en frío endurecible al aceite para un mecanizado más fácil, mejor tenacidad que D2, y herramientas prácticas de series cortas a medias.
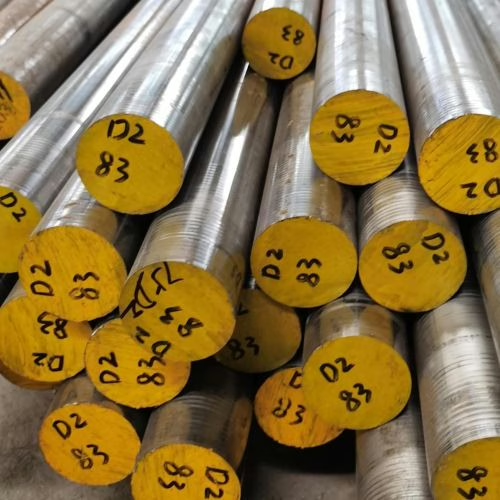
D2 | 1.2379 | SKD11
Acero para herramientas de trabajo en frío de alto carbono y alto cromo para resistencia al desgaste abrasivo, larga vida útil de la herramienta y estabilidad dimensional.
O1 vs acero para herramientas D2 de un vistazo
| Factor de comparación | Acero para herramientas O1 | Acero para herramientas D2 | Significado práctico |
|---|---|---|---|
| tipo de acero para herramientas | Acero para trabajo en frío endurecible al aceite | Acero para trabajo en frío endurecible al aire | Diferente comportamiento de endurecimiento y control de distorsión |
| Resistencia al desgaste | De moderado a bueno | De alto a muy alto | D2 dura más en servicio abrasivo |
| Tenacidad | Mejor que D2 | Menor que O1 | O1 es más seguro donde el desportillado o el impacto son una preocupación |
| maquinabilidad | Bien | Difícil | O1 generalmente reduce el costo de mecanizado y rectificado |
| Estabilidad dimensional | Bien | Excelente | D2 es mejor para herramientas de precisión después del endurecimiento |
| Tratamiento térmico | Más sencillo y más tolerante | Más exigente pero más estable | O1 es más fácil de procesar; D2 necesita mejor control |
| Volumen de producción típico | Carreras cortas a medianas | Largas series de producción | El volumen de producción afecta fuertemente la elección final |
| Lógica de costos | Menor costo inicial | Mayor costo inicial, mayor vida útil de la herramienta | O1 ahorra costo de fabricación; D2 puede reducir el costo por pieza en producción de alto volumen |
Diferencia de composición química entre O1 y acero para herramientas D2
La diferencia de rendimiento entre O1 y D2 se debe principalmente al carbono, cromo y volumen de carburos. D2 contiene mucho más carbono y cromo, por lo que forma una mayor cantidad de carburos duros ricos en cromo. Esto le da a D2 una resistencia al desgaste mucho más fuerte pero reduce la tenacidad y la maquinabilidad.
O1 tiene menor contenido de aleación, por lo que es más fácil de mecanizar y generalmente más tenaz, pero no puede igualar a D2 en condiciones de desgaste abrasivo.
| Elemento | Acero para herramientas O1 (%) | Acero para herramientas D2 (%) |
|---|---|---|
| Carbono (C) | 0.85-1.00 | 1.40-1.60 |
| Cromo (Cr) | 0.40-0.60 | 11.00-13.00 |
| Manganeso (Mn) | 1.00-1.40 | <=0,60 |
| Molibdeno (Mo) | – | 0.70-1.20 |
| Tungsteno (W) | 0.40-0.60 | – |
| Vanadio (V) | <=0.30 | <=1,10 |
| Silicio (Si) | <=0.50 | <=0,60 |
| Cobalto (Co) | – | Opcional en algunas variantes |
O1 es un acero de temple al aceite de baja aleación diseñado para herramientas prácticas de uso general. D2 es un acero de temple al aire de alto carbono y alto cromo diseñado para alta resistencia al desgaste y mejor estabilidad dimensional.
Grados equivalentes y designaciones de O1 vs acero para herramientas D2
Al abastecerse de acero para herramientas O1 o D2 internacionalmente, los grados equivalentes ayudan a los compradores a comparar materiales entre diferentes estándares. Sin embargo, los grados equivalentes no deben tratarse como sustitutos automáticos sin verificar la composición química exacta, la condición de suministro y el estándar aplicable.
| Grado | UNS | DIN / N.º de serie. | GB / China | Nombres comerciales o designaciones comunes |
|---|---|---|---|---|
| Acero para herramientas O1 | T31501 | 1.2510 | – | DF2, Crovaco 14, CS 13M, DS 200 |
| Acero para herramientas D2 | T30402 | 1.2379 | Cr12Mo1V1 | CRU-Die 2, CS 13M Extra, Diehard Standard, DOM VM, DS 144, SC 25 |
Para D2, DIN 1.2379 es uno de los equivalentes internacionales más ampliamente reconocidos. En las normas chinas GB, Cr12Mo1V1 se usa comúnmente como el grado correspondiente. Para O1, DIN 1.2510 es el equivalente europeo estándar.
Resistencia al desgaste: D2 tiene la clara ventaja
El acero para herramientas D2 proporciona una resistencia al desgaste significativamente mayor que O1 en la mayoría de las aplicaciones industriales de herramientas. Su mayor contenido de carbono y cromo produce un mayor volumen de carburos duros, lo que ayuda a la herramienta a mantener la integridad del filo y la estabilidad superficial en condiciones abrasivas.
O1 también exhibe una resistencia al desgaste útil debido a su alto contenido de carbono, pero su volumen de carburos es mucho menor que el de D2. Esto hace que O1 sea adecuado para condiciones de desgaste moderado, pero se desgasta más rápido cuando la herramienta está expuesta a materiales abrasivos, alta fricción o ciclos de producción largos.
| Condición de desgaste | Mejor opción | Razón |
|---|---|---|
| Corte o conformado abrasivo | D2 | Mayor volumen de carburos y resistencia a la abrasión más fuerte |
| Largas series de producción | D2 | Mayor retención del filo y rectificado menos frecuente |
| Servicio de desgaste moderado | O1 | Resistencia al desgaste adecuada con fabricación más fácil |
| Herramental de bajo volumen | O1 | La ventaja de desgaste de D2’s puede no justificar el costo adicional |
| Conformado de alta fricción | Generalmente D2 | Mejor estabilidad superficial bajo contacto continuo |
D2 generalmente se selecciona cuando la vida útil de la herramienta y control de desgaste son los problemas principales. O1 es más adecuado cuando la demanda de desgaste es moderada y el comprador necesita un mecanizado más fácil, menor costo o producción de herramientas más rápida.
Tenacidad: O1 es más seguro contra el desportillado
El acero para herramientas O1 generalmente proporciona mejor tenacidad y mejor resistencia al desportillado que el D2. Esta diferencia es importante en aplicaciones de herramientas que involucran impacto, esfuerzo de flexión, contacto interrumpido, bordes delgados o geometría compleja.
La resistencia al desgaste del D2 proviene de su alto volumen de carburos. Esos carburos mejoran la resistencia a la abrasión pero también hacen que el acero sea más susceptible a falla frágil bajo carga de impacto o en el borde. Cuando el D2 se usa en condiciones de contacto inestables, el desportillado o el agrietamiento pueden representar un riesgo mayor.
El O1 tiene un menor volumen de carburos y una estructura más tolerante, por lo que puede absorber mejor el esfuerzo localizado. Cuando ambos aceros se templan a rangos de trabajo típicos, a menudo alrededor de 58-62 HRC dependiendo de la aplicación y el tratamiento térmico, el O1 es generalmente más seguro donde la tenacidad importa más que la máxima resistencia al desgaste.
| Riesgo de aplicación | Mejor opción | Razón práctica |
|---|---|---|
| Carga de impacto | O1 | Mejor resistencia al impacto repentino |
| Corte interrumpido | O1 | Menor riesgo de desportillado del borde |
| Bordes delgados o esquinas afiladas | A menudo O1 | Mejor tolerancia al esfuerzo localizado |
| Desgaste abrasivo estable | D2 | La tenacidad es menos crítica que la resistencia al desgaste |
| Desgaste severo con bajo impacto | D2 | Mejor vida útil de la herramienta a largo plazo |
Use O1 cuando el riesgo de desportillado es alto. Use D2 cuando la aplicación es estable y está controlada principalmente por desgaste abrasivo.
Maquinabilidad y costo de rectificado del acero para herramientas O1 vs D2
El O1 es significativamente más fácil de mecanizar y rectificar que el D2. Esta es una de las razones prácticas más sólidas para elegir O1, especialmente para herramientas complejas, series de producción cortas o piezas que requieren más tiempo de mecanizado.
El O1 permite un corte más estable, un rectificado más fácil y un menor consumo de herramientas. Es más tolerante en configuraciones de mecanizado estándar y generalmente admite una respuesta más rápida en la fabricación de herramientas.
D2 es más difícil de mecanizar debido a su alto contenido de carbono y cromo y su estructura rica en carburos. Generalmente requiere velocidades de corte más bajas, un control del proceso más cuidadoso, herramientas más resistentes y más esfuerzo de rectificado. Esto aumenta el costo de fabricación y el plazo de entrega.
| Factor de procesamiento | Acero para herramientas O1 | Acero para herramientas D2 |
|---|---|---|
| Dificultad de mecanizado | Más fácil | Más difícil |
| Dificultad de molienda | Más bajo | Más alto |
| Desgaste de las herramientas de corte | Más bajo | Más alto |
| Velocidad de fabricación | Más rápida | Más lenta |
| Costo de procesamiento | Más bajo | Más alto |
| Mejor caso de uso | Herramientas complejas o económicas | Herramientas críticas para el desgaste donde se justifica el costo |
Para los compradores, esto significa que O1 a menudo gana en el costo inicial de fabricación. D2 solo tiene sentido económico cuando su mayor vida útil al desgaste compensa los costos adicionales de mecanizado y rectificado.
Tratamiento térmico y estabilidad dimensional del acero para herramientas O1 vs D2
El O1 es más simple y tolerante, mientras que el D2 requiere un tratamiento térmico más controlado pero ofrece mejor estabilidad dimensional después del temple.
El O1 se templa en aceite. Normalmente utiliza temperaturas de austenización más bajas, comúnmente alrededor de 790-815°C, y puede templarse eficazmente mediante temple en aceite. Esto hace que el proceso sea relativamente simple, pero el temple en aceite introduce mayor tensión térmica que el enfriamiento al aire. Como resultado, el O1 puede mostrar más distorsión durante el temple.
El D2 se templa al aire. Típicamente requiere temperaturas de austenización más altas, comúnmente alrededor de 980-1025°C, y requiere un control más estricto durante el calentamiento, precalentamiento, mantenimiento y revenido. Sin embargo, debido a que se templa con un enfriamiento más lento, el D2 generalmente produce menor tensión de temple y mejor estabilidad dimensional.
| Factor de tratamiento térmico | Acero para herramientas O1 | Acero para herramientas D2 |
|---|---|---|
| Temperatura de austenización | Más baja, a menudo alrededor de 790-815°C | Más alta, a menudo alrededor de 980-1025°C |
| Método de endurecimiento | enfriamiento con aceite | endurecimiento por aire |
| Dificultad del proceso | Más simple | Más exigente |
| Tensión de temple | Superior a D2 | Menor que O1 |
| Riesgo de distorsión | Más alto | Más bajo |
| Estabilidad dimensional | Bien | Excelente |
| Mejor elección cuando | Importa la simplicidad del tratamiento térmico | Importa la precisión después del temple |
El D2 se prefiere para matrices de precisión, calibradores y componentes donde la distorsión posterior al tratamiento térmico cambio de tamaño debe minimizarse. El O1 es adecuado cuando un tratamiento térmico más simple, flexibilidad de mecanizado y menor costo de proceso son más importantes, y se acepta cierta corrección posterior al temple.
Para información detallada sobre el tratamiento térmico, consulte nuestra Guía de tratamiento térmico D2 y guía de tratamiento térmico O1.
Acero para herramientas O1 vs D2: aplicaciones industriales típicas
La diferencia de aplicación entre O1 y D2 está impulsada principalmente por la severidad del desgaste, el volumen de producción, la geometría de la herramienta y el riesgo de falla.
El O1 se utiliza en herramientas de trabajo en frío de uso general donde la facilidad de mecanizado, la tenacidad y el control de costos son más importantes que la máxima resistencia al desgaste. El D2 se utiliza en herramientas de alta resistencia al desgaste y producción prolongada donde la retención del filo, la estabilidad dimensional y la vida útil de la herramienta son más importantes que la facilidad de fabricación.
| Solicitud | Mejor opción | Razón |
|---|---|---|
| Matrices de troquelado para series cortas | O1 | Menor costo y fabricación más sencilla |
| Matrices de conformado para servicio medio | O1 | Buen equilibrio entre tenacidad y resistencia al desgaste |
| Punzones generales y componentes de herramientas | O1 | Mecanizado más sencillo y rendimiento práctico |
| Bujes de taladro y calibradores | O1 or D2 | O1 para fabricación más sencilla; D2 para mayor desgaste y estabilidad |
| Troqueles de troquelado para series largas | D2 | Mejor retención del filo |
| Matrices de estampado para materiales abrasivos | D2 | Mayor resistencia al desgaste |
| matrices de embutición profunda | D2 | Mejor estabilidad superficial y vida útil de la herramienta |
| Troqueles para laminado de roscas | D2 | Se requiere alta presión y resistencia al desgaste |
| Cuchillas de hendido y cuchillas de corte | D2 | Mayor vida útil del filo de corte |
| Herramientas con alto riesgo de desportillado | O1 | Mayor resistencia |
D2 no es automáticamente mejor porque dure más en servicio abrasivo. Si la herramienta es compleja, el volumen de producción es limitado o el riesgo de impacto es alto, O1 puede ser la opción más confiable y económica.
Costo y vida útil de la herramienta: ¿cuál es más económico?
La elección económica entre O1 y D2 no se decide solo por el precio de la materia prima. Depende del costo total de las herramientas, el tiempo de mecanizado, el costo del tratamiento térmico, la frecuencia de mantenimiento, el tiempo de inactividad y el volumen de producción.
O1 suele tener ventaja en el costo inicial. Es más fácil de mecanizar y rectificar, y menos exigente en el tratamiento térmico. Para herramientas de producción corta a media, esto puede hacer que O1 sea la opción más económica porque el volumen de producción puede no ser lo suficientemente alto para justificar el costo adicional de material y procesamiento de D2.
D2 suele volverse más económico en volúmenes de producción altos. Aunque cuesta más comprarlo, mecanizarlo, rectificarlo y tratarlo térmicamente, su mayor resistencia al desgaste puede reducir el rectificado, el reemplazo de herramientas y el tiempo de inactividad de la producción.
| Factor de costo | Acero para herramientas O1 | Acero para herramientas D2 |
|---|---|---|
| Costo de la materia prima | Generalmente más bajo | Generalmente más alto |
| Costo de mecanizado | Más bajo | Más alto |
| Costo de molienda | Más bajo | Más alto |
| Costo de tratamiento térmico | Menor y más simple | Mayor y más controlado |
| Vida útil de la herramienta en servicio abrasivo | Más corto | Más largo |
| Frecuencia de mantenimiento | Mayor en servicio con desgaste intenso | Menor en servicio con desgaste intenso |
| Mejor caso económico | Producción de corta a media duración | Largas series de producción |
| Principal ventaja de costo | Menor costo de fabricación inicial | Menor costo a largo plazo por pieza |
Para volúmenes de producción bajos, O1 suele ser más económico porque la herramienta se puede fabricar más rápido y a menor costo. Para volúmenes de producción altos, D2 puede volverse más rentable porque su mayor vida útil reduce paradas, rectificados y reemplazos.
Guía de selección entre O1 y D2 según la aplicación
La elección final entre O1 y D2 debe basarse en el modo de falla real de la herramienta. Si la herramienta falla principalmente por desgaste, D2 suele ser la opción más sólida. Si la herramienta falla principalmente por desportillado, agrietamiento, costos de mecanizado o riesgo en el tratamiento térmico, O1 suele ser más práctico.
| Pregunta de selección | Elija O1 si | Elija D2 si |
|---|---|---|
| ¿Cuál es el modo de falla principal? | Desportillado, impacto, agrietamiento o dificultad de mecanizado | Desgaste abrasivo, desgaste del filo o pérdida superficial |
| ¿Cuál es el volumen de producción? | Corta a media | Producción larga o continua |
| ¿Qué importancia tiene la maquinabilidad? | Muy importante | Menos importante que la vida útil frente al desgaste |
| ¿Qué importancia tiene la estabilidad dimensional? | Requisito moderado | Requisito crítico |
| ¿Qué tan severa es la condición de desgaste? | Moderado | Alta o muy alta |
| ¿Qué tan compleja es la forma de la herramienta? | Geometría compleja o mecanizado intenso | Geometría más simple o diseño crítico para el desgaste |
| ¿Qué costo importa más? | Menor costo inicial de herramientas | Menor costo a largo plazo por pieza |
O1 es la opción práctica cuando la eficiencia de mecanizado, el menor costo inicial, la tenacidad y un tratamiento térmico más sencillo importan más que la máxima resistencia al desgaste. Es adecuado para utillaje de series cortas a medias, componentes mecanizados complejos y aplicaciones donde debe controlarse el riesgo de desportillado.
D2 es la mejor opción cuando la resistencia al desgaste, la vida útil de la herramienta y la estabilidad dimensional son los factores limitantes. Es más adecuado para producción de alto volumen, condiciones de trabajo abrasivas, matrices de precisión y aplicaciones donde deben minimizarse el tiempo de inactividad y el rectificado.
¿Necesita acero para herramientas O1 o D2 para utillaje industrial?
Envíe el grado requerido, tamaño, cantidad, aplicación del utillaje y condición de falla. Aobo Steel puede ayudarle a comparar O1 y D2 en cuanto a maquinabilidad, tenacidad, resistencia al desgaste, estabilidad dimensional y costo total del utillaje.
Correo electrónico: [email protected] · Teléfono y WhatsApp: +86 180 6294 5370
Páginas relacionadas
Comparaciones relacionadas: O1 vs O2 · D2 contra S7 · D2 contra D3 · D2 contra M2
Páginas de referencia: Tabla de revenido del acero para herramientas · Dureza del acero O1 · Análisis de fallas de herramientas y matrices
Familias de grados: Grados de acero para herramientas · Aceros para herramientas de la serie D · Buscador de materiales de acero para herramientas
Los valores de composición, dureza y tratamiento térmico son valores típicos publicados para O1 / 1.2510 / SKS3 y D2 / 1.2379 / SKD11. Confirme el rango exacto con el certificado del fabricante para el lote entregado.