
Tratamiento térmico del acero rápido para herramientas
High speed steel is austenitized hotter than any other tool steel and tempered more than once, and the two habits belong together. The high austenitizing temperature is what dissolves the alloy carbides the grade depends on, and it is also what leaves 20 to 30% retained austenite behind after the quench. That austenite does not transform on the first cool, so it needs a second temper and sometimes a third. This page collects the practice data for that sequence from the source article, together with the liquid nitriding cycle for high speed steel cutting tools, the recommended hardness for chasers and taps, and the full heat treating route for M50 bearing steel. Where a figure could be redrawn from its own numbers it was, and the rest are reproduced from the source plate with the caption saying which is which.
La temperatura de austenización determina la dureza después del temple
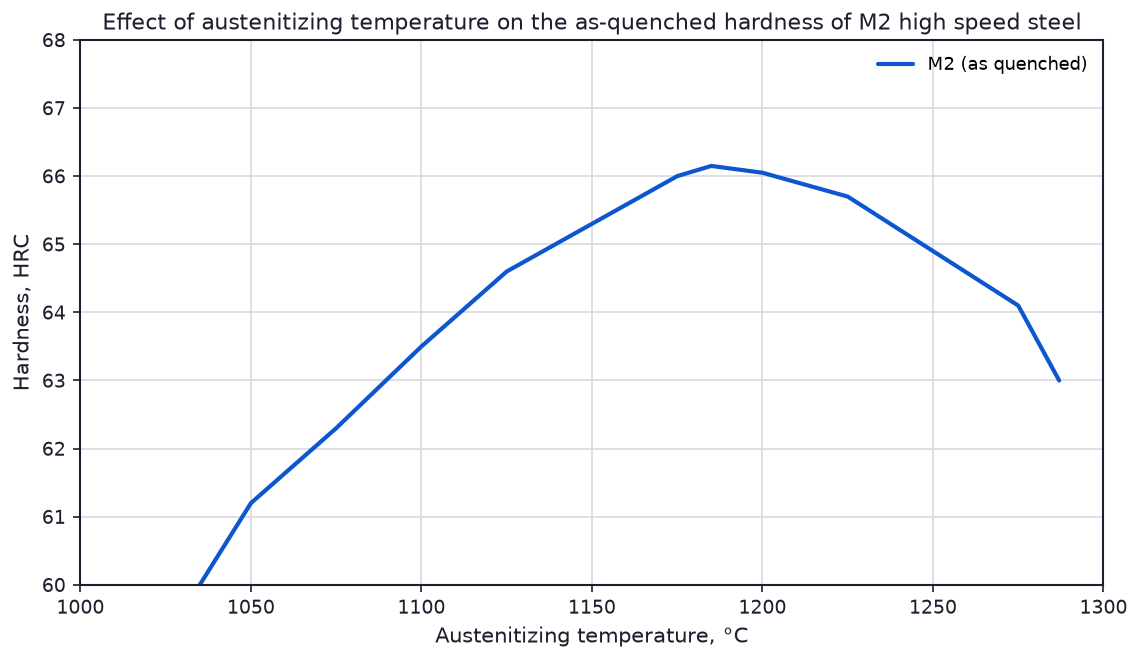
La dureza después del temple es un compromiso entre la disolución de carburos y el crecimiento de grano. En el extremo inferior del rango, la austenita nunca disuelve suficiente carbono y aleación para dar al acero su respuesta completa de endurecimiento, por lo que la dureza después del temple cae rápidamente. En el extremo superior del rango, los carburos se disuelven, la dureza alcanza su máximo, y luego el crecimiento de grano y la creciente fracción de austenita retenida empiezan a bajarla de nuevo. La Fig. 1 muestra la forma de esa curva para el M2, y el máximo se sitúa entre 1170 y 1200 °C. Un taller que deba elegir una sola temperatura de austenización para una carga mixta normalmente elegirá un punto justo pasado el máximo, porque la dureza perdida por el lado alto es menor que la dureza perdida por el lado bajo.
Revenido múltiple y austenita retenida
Un revenido demasiado frío o demasiado corto no acondiciona la austenita retenida que queda tras el temple. Esa austenita se mantiene hasta que el acero se enfría del segundo revenido, y entonces se transforma en martensita fresca sin revenir, que es por lo que a veces se necesita un tercer revenido. Las reglas prácticas que se derivan son que la pieza debe enfriarse a temperatura ambiente entre revenidos y que el segundo revenido no añade casi nada de dureza mientras que sí añade tenacidad. La Tabla 1 muestra el efecto sobre las propiedades mecánicas para el T1, y la resistencia al impacto torsional aproximadamente se duplica entre el revenido simple más corto y un revenido doble del mismo tiempo total.
| Tiempo a la temperatura de revenido | Dureza, HRC | Resistencia a la flexión, MPa (ksi) | Resistencia al impacto torsional, J (ft · lbf) |
|---|---|---|---|
| Revenido simple a 565 °C (1050 °F) | |||
| 6 min | 65.1 | 2150 (312) | 22 (16) |
| 1 h | 65.7 | 1860 (270) | 41 (30) |
| 2 1/2 h | 65.0 | 2810 (408) | 65 (48) |
| 5 h | 64.5 | 2590 (376) | 65 (48) |
| Revenido doble a 565 °C (1050 °F) | |||
| 2 1/2 h + 2 1/2 h | 64.5 | 3130 (454) | 85 (63) |
Fuente, Tabla 11 de Heat Treating of Specific Classes of Tool Steels. La fuente señala que el segundo revenido produce un aumento insignificante de la dureza y que el acero debe enfriarse a temperatura ambiente entre revenidos.
Tratamiento de refrigeración
Un tratamiento de refrigeración convierte la austenita retenida en martensita y se recomienda para los aceros rápidos altamente aleados como M42, M3 clase 2 y CPM Rex 60. Funciona mejor inmediatamente después del temple. La herramienta se enfría al menos a -85 °C (-120 °F) y luego se reviene o se vuelve a revenir a la temperatura de revenido normal. Una superficie cementada responde al mismo tratamiento incluso cuando ya ha sido revenida.
Nitruración de herramientas de corte de acero rápido
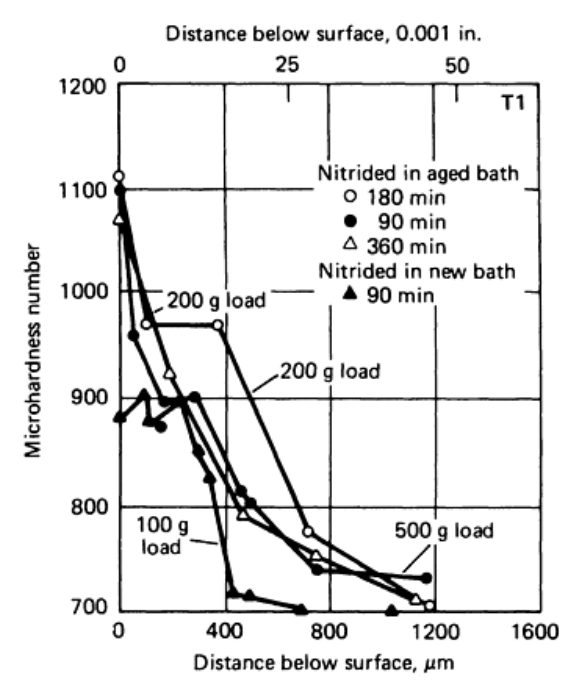
La nitruración líquida se prefiere sobre la nitruración gaseosa para herramientas de corte de acero rápido porque produce una capa más dúctil con un contenido de nitrógeno más bajo. El ciclo es corto y rara vez supera una hora a 565 °C (1050 °F). La Tabla 2 muestra cómo el contenido de nitrógeno de la capa superficial aumenta con el tiempo, y la Tabla 3 muestra el carbono que el baño de cianuro también introduce. Una herramienta nitrurada en un baño fresco o durante un tiempo corto lleva un gradiente pronunciado de nitrógeno y dureza. La fuente recomienda una inmersión más larga, una temperatura más alta o un baño bien envejecido para aplanar ese gradiente, porque un gradiente pronunciado es lo que vuelve frágil la capa. Cuando el tiempo de inmersión es corto, el contenido de cianato del baño debe mantenerse por encima del 6%.
| Tiempo a 565 °C (1050 °F) | Nitrógeno, % |
|---|---|
| 3 min | 0.06 |
| 10 min | 0.093 |
| 30 min | 0.15 |
| 90 min | 0.26 |
| 3 h | 0.58 |
| 6 h | 1.09 |
Fuente, Tabla 12 de Heat Treating of Specific Classes of Tool Steels. Contenido de nitrógeno de la primera capa superficial de 0.025 mm (0.001 in.) de un acero rápido T1 nitrurado en baño líquido a 565 °C.
| Temperatura de nitruración, °C | Temperatura de nitruración, °F | Tiempo, min | Carbono superficial, % |
|---|---|---|---|
| 455 | 850 | 30 | 0.85 |
| 510 | 950 | 30 | 0.99 |
| 565 | 1050 | 30 | 1.18 |
Fuente, Tabla 13 de Heat Treating of Specific Classes of Tool Steels. Contenido de carbono de la primera capa superficial de 0.025 mm (0.001 in.) de un acero que originalmente contenía 0.705% C. La fuente indica que parte del carbono permaneció en picaduras sobre la superficie en lugar de difundirse en el acero, y que esas picaduras son menos profundas que las marcas de rectificado ordinarias.
Tratamiento con vapor
El tratamiento con vapor desarrolla una película de óxido azul negruzca que reduce la adherencia entre la herramienta y la pieza de trabajo. La pieza se calienta a unos 370 °C (700 °F) y se iguala, se admite vapor a un caudal controlado durante aproximadamente la primera parte del ciclo, luego el horno se sella parcialmente para generar una presión positiva de vapor y la temperatura se eleva a 525 °C (975 °F). La película es relativamente insensible a la temperatura hasta unos 580 °C (1075 °F), por lo que el tratamiento puede combinarse con un revenido normal. También limpia las picaduras que la sal adherida deja en las herramientas templadas en baño de sal.
Dureza para peines de roscar y machos de roscar
La dureza de una herramienta de roscar depende del paso y del material que se corta. Las roscas de paso grueso requieren un peine más duro que las roscas de paso fino, y las roscas Acme requieren uno más blando porque la amplia carga de viruta castiga un filo frágil. Los peines para fundición y plásticos se llevan a la dureza máxima que alcanza el grado, ya que esos materiales se cortan con poca fuerza de corte y la vida de la herramienta se reduce a la resistencia a la abrasión.
| Herramienta de roscar | Dureza, HRC | |||
|---|---|---|---|---|
| Roscas de paso fino | Roscas de paso grueso | Roscas Acme | Roscas para tubería | |
| Peines de roscar | 61-63 | 64-65 | 60-62 | . . . |
| Taps | 63-65 | 63-65 | 62-64 | 62-64 |
Fuente, Tabla 14 de Heat Treating of Specific Classes of Tool Steels. La fuente añade que las terrajas de roscar para fundición o plásticos se endurecen hasta la dureza máxima alcanzable del grado, mientras que las terrajas de rosca Acme a veces se endurecen deliberadamente por debajo de lo especificado.
Acero para rodamientos M50
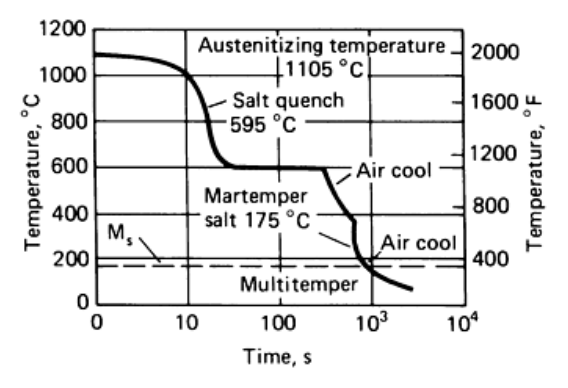
El M50 tiene una composición nominal de 0.83C-4.0Cr-4.0Mo-1.0V y una temperatura de inicio de martensita de aproximadamente 163 a 166 °C (325 a 330 °F). Cualquier velocidad de enfriamiento que lleve la pieza austenizada a 205 °C (400 °F) o menos en 15 minutos la endurecerá, por lo que la ruta de enfriamiento se elige por la distorsión y las tensiones residuales más que por la dureza. La ruta que recomienda la fuente pasa por un temple en sal a 540 a 595 °C (1000 a 1100 °F), un baño de martemple a 175 a 190 °C (350 a 375 °F) y una serie de revenidos de 540 a 550 °C (1000 a 1025 °F), con un enfriamiento a temperatura ambiente entre cada uno y una congelación profunda antes del primer revenido o entre el primero y el segundo. Las piezas se austenizan a 1105 a 1120 °C (2025 a 2050 °F) durante 3 a 10 minutos, y el intervalo entre la austenización y el baño de martemple no debe superar los 15 minutos.
| Ciclos | Temperatura, °C | Temperatura, °F | Tiempo (a), min |
|---|---|---|---|
| Dos baños de precalentamiento | |||
| 1 | 675-730 | 1250-1350 | 10-15 |
| 2 | 815-870 | 1500-1600 | 5-15 |
| Tres baños de precalentamiento | |||
| 1 | 675-730 | 1250-1350 | 10-15 |
| 2 | 815-870 | 1500-1600 | 5-15 |
| 3 | 955-1010 | 1750-1850 | 5-10 |
Fuente, Tabla 15 de Heat Treating of Specific Classes of Tool Steels. (a) La fuente indica que el tiempo de ciclo depende del tamaño relativo de la carga y de la capacidad del baño.
Qué asumen estos números
Cada cifra de esta página es la práctica de la planta o del laboratorio que produjo la tabla de la fuente, y es un punto de referencia más que un ciclo liberado. El tipo de horno, el peso de la carga, el tamaño de la sección y la composición real del lote influyen en el resultado, y un acero rápido no perdona un mantenimiento prolongado en la parte alta del rango de austenización porque el grano crece y la tenacidad no se recupera. Verifique la dureza y el tamaño de grano en una primera pieza antes de que el ciclo se escriba en una hoja de ruta.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.