
고속도 공구강 열처리
High speed steel is austenitized hotter than any other tool steel and tempered more than once, and the two habits belong together. The high austenitizing temperature is what dissolves the alloy carbides the grade depends on, and it is also what leaves 20 to 30% retained austenite behind after the quench. That austenite does not transform on the first cool, so it needs a second temper and sometimes a third. This page collects the practice data for that sequence from the source article, together with the liquid nitriding cycle for high speed steel cutting tools, the recommended hardness for chasers and taps, and the full heat treating route for M50 bearing steel. Where a figure could be redrawn from its own numbers it was, and the rest are reproduced from the source plate with the caption saying which is which.
오스테나이트화 온도가 담금질 직후 경도를 결정합니다
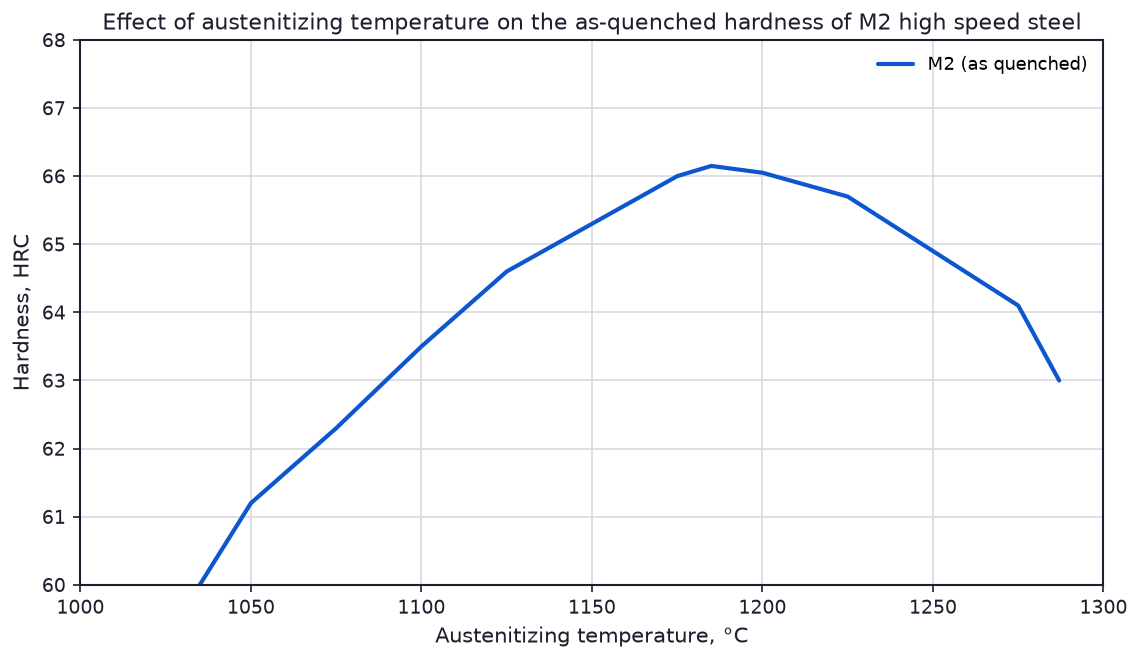
담금질 후 경도는 탄화물 용해와 결정립 성장 사이의 절충입니다. 범위의 하한에서는 오스테나이트가 강철에 완전한 경화 반응을 부여할 만큼 충분한 탄소와 합금을 용해하지 못하므로 담금질 직후 경도가 빠르게 떨어집니다. 범위의 상한에서는 탄화물이 용해되고 경도가 최고점에 도달한 다음 결정립 성장과 증가하는 잔류 오스테나이트 분율이 경도를 다시 끌어내리기 시작합니다. Fig. 1은 M2에 대한 그 곡선의 형태를 보여주며, 최고점은 1170~1200 °C 사이에 있습니다. 혼합 부하에 대해 하나의 오스테나이트화 온도를 선택해야 하는 현장에서는 보통 최고점을 약간 지난 지점을 선택하는데, 이는 높은 쪽에서 잃는 경도가 낮은 쪽에서 잃는 경도보다 작기 때문입니다.
다중 템퍼링과 잔류 오스테나이트
너무 낮거나 너무 짧은 템퍼링은 담금질 후 남은 잔류 오스테나이트를 조정하지 못합니다. 그 오스테나이트는 두 번째 템퍼링에서 강철이 냉각될 때까지 유지되다가 새로운 미템퍼링 마르텐사이트로 변태하며, 이것이 세 번째 템퍼링이 때때로 필요한 이유입니다. 이어지는 실무 규칙은 작업물이 템퍼링 사이에 실온으로 냉각되어야 하고 두 번째 템퍼링은 경도를 거의 더하지 않으면서 인성을 더한다는 것입니다. Table 1은 T1에 대한 기계적 성질에 미치는 영향을 보여주며, 비틀림 충격 강도는 동일한 총 시간의 가장 짧은 단일 템퍼링과 이중 템퍼링 사이에서 대략 두 배가 됩니다.
| 템퍼링 온도에서의 시간 | 경도, HRC | 굽힘 강도, MPa (ksi) | 비틀림 충격 강도, J (ft · lbf) |
|---|---|---|---|
| 565 °C (1050 °F)에서 단일 템퍼링 | |||
| 6분 | 65.1 | 2150 (312) | 22 (16) |
| 1 h | 65.7 | 1860 (270) | 41 (30) |
| 2 1/2 h | 65.0 | 2810 (408) | 65 (48) |
| 5 h | 64.5 | 2590 (376) | 65 (48) |
| 565 °C (1050 °F)에서 이중 템퍼링 | |||
| 2 1/2 h + 2 1/2 h | 64.5 | 3130 (454) | 85 (63) |
출처: Heat Treating of Specific Classes of Tool Steels의 Table 11. 출처에서는 2차 템퍼링이 경도 증가에 거의 기여하지 않으며, 템퍼링 사이에 강을 실온으로 냉각해야 한다고 명시하고 있다.
냉동 처리
냉동 처리는 잔류 오스테나이트를 마르텐사이트로 변태시키며 M42, M3 class 2, CPM Rex 60과 같은 고합금 고속도강에 권장됩니다. 담금질 직후에 하는 것이 가장 효과적입니다. 공구를 최소 -85 °C (-120 °F)로 냉각한 다음 정상 템퍼링 온도에서 템퍼링하거나 재템퍼링합니다. 침탄 표면은 이미 템퍼링된 경우에도 동일한 처리에 반응합니다.
고속도강 절삭 공구의 질화
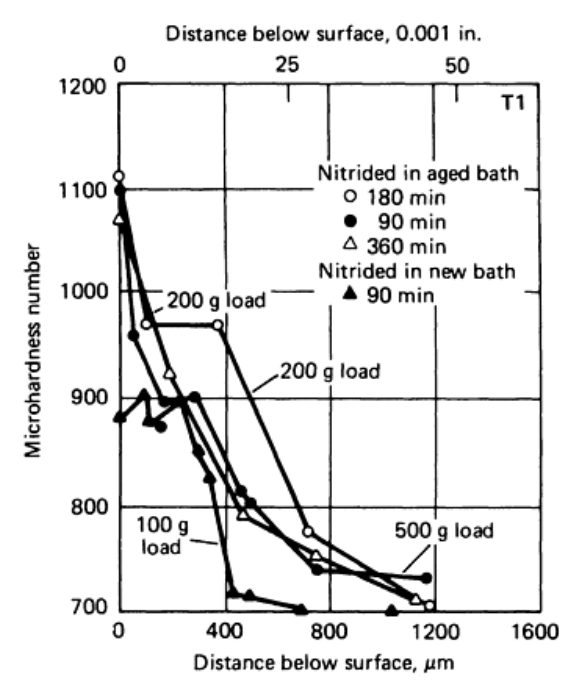
고속도강 절삭 공구에는 가스 질화보다 액체 질화가 선호되는데, 이는 질소 함량이 더 낮은 연성 케이스를 생성하기 때문입니다. 사이클은 짧으며 565 °C (1050 °F)에서 1시간을 거의 초과하지 않습니다. Table 2는 표면층의 질소 함량이 시간에 따라 어떻게 축적되는지 보여주고, Table 3은 시안화물 욕이 또한 도입하는 탄소를 보여줍니다. 새 욕에서 또는 짧은 시간 동안 질화된 공구는 급격한 질소 및 경도 구배를 가집니다. 출처는 그 구배를 완만하게 하기 위해 더 긴 침지, 더 높은 온도 또는 충분히 숙성된 욕을 권장하는데, 급격한 구배가 케이스를 취성으로 만들기 때문입니다. 침지 시간이 짧을 때는 욕의 시안산염 함량이 6% 이상을 유지해야 합니다.
| 565 °C (1050 °F)에서의 시간 | 질소, % |
|---|---|
| 3 min | 0.06 |
| 10분 | 0.093 |
| 30분 | 0.15 |
| 90 min | 0.26 |
| 3 h | 0.58 |
| 6 h | 1.09 |
출처: Heat Treating of Specific Classes of Tool Steels의 Table 12. 565 °C의 액체 배스에서 질화 처리된 T1 고속도강의 첫 0.025 mm (0.001 in.) 표면층의 질소 함량.
| 질화 온도, °C | 질화 온도, °F | 시간, 분 | 표면 탄소, % |
|---|---|---|---|
| 455 | 850 | 30 | 0.85 |
| 510 | 950 | 30 | 0.99 |
| 565 | 1050 | 30 | 1.18 |
출처: Heat Treating of Specific Classes of Tool Steels의 Table 13. 원래 0.705% C를 함유한 강의 첫 0.025 mm (0.001 in.) 표면층의 탄소 함량. 출처에서는 탄소의 일부가 강 내부로 확산되지 않고 표면의 피트에 잔류했으며, 이러한 피트는 일반적인 연삭 자국보다 얕다고 명시하고 있다.
증기 처리
증기 처리는 공구와 공작물 사이의 접착을 감소시키는 청흑색 산화 피막을 형성합니다. 작업물을 약 370 °C (700 °F)로 가열하여 균일화하고, 사이클의 대략 첫 부분 동안 증기를 제어된 속도로 주입한 다음, 노를 부분적으로 밀봉하여 양의 증기 압력을 형성하고 온도를 525 °C (975 °F)로 올립니다. 피막은 약 580 °C (1075 °F)까지 온도에 비교적 둔감하므로 처리를 정상 템퍼링과 결합할 수 있습니다. 또한 염욕에서 경화된 공구에 부착된 염이 남기는 피팅을 정리합니다.
체이서와 탭의 경도
나사산 공구의 경도는 피치와 절삭되는 재료를 따릅니다. 거친 피치 나사산은 가는 피치 나사산보다 더 단단한 체이서를 사용하고, Acme 나사산은 더 연한 것을 사용하는데, 넓은 칩 부하가 취성 날을 손상시키기 때문입니다. 주철과 플라스틱용 체이서는 해당 강종이 도달할 수 있는 최대 경도로 처리하는데, 이들 재료는 절삭력이 거의 없이 절삭되므로 공구 수명이 내마모성에 달려 있기 때문입니다.
| 나사산 공구 | 경도, HRC | |||
|---|---|---|---|---|
| 가는 피치 나사산 | 거친 피치 나사 | Acme 나사 | 관 나사 | |
| 체이서 | 61-63 | 64-65 | 60-62 | . . . |
| Taps | 63-65 | 63-65 | 62-64 | 62-64 |
출처: Heat Treating of Specific Classes of Tool Steels의 Table 14. 출처에서는 주철 또는 플라스틱용 체이서는 해당 강종의 도달 가능한 최대 경도로 경화되지만, Acme 나사 체이서는 때때로 의도적으로 저경도화된다고 덧붙이고 있다.
M50 베어링강
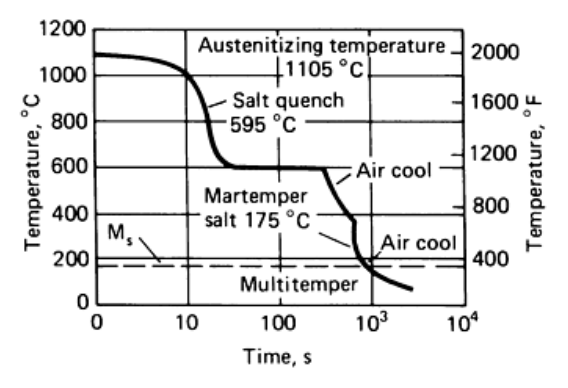
M50은 공칭 조성이 0.83C-4.0Cr-4.0Mo-1.0V이고 마르텐사이트 시작 온도가 약 163~166 °C(325~330 °F)이다. 오스테나이트화된 부품을 15분 이내에 205 °C(400 °F) 이하로 냉각시키는 임의의 냉각 속도로 경화되므로, 냉각 경로는 경도보다는 변형과 잔류 응력을 기준으로 선택된다. 출처가 권장하는 경로는 540~595 °C(1000~1100 °F) 염욕 담금질, 175~190 °C(350~375 °F) 마르템퍼 욕, 그리고 540~550 °C(1000~1025 °F)의 일련의 템퍼링으로 구성되며, 각 단계 사이에 실온까지 냉각하고 첫 번째 템퍼링 전 또는 첫 번째와 두 번째 템퍼링 사이에 심냉 처리를 한다. 부품은 1105~1120 °C(2025~2050 °F)에서 3~10분간 오스테나이트화하며, 오스테나이트화와 마르템퍼 욕 사이의 간격은 15분을 초과하지 않아야 한다.
| 사이클 | 온도, °C | 온도, °F | 시간 (a), 분 |
|---|---|---|---|
| 2개의 예열 욕 | |||
| 1 | 675-730 | 1250-1350 | 10-15 |
| 2 | 815-870 | 1500-1600 | 5-15 |
| 3개의 예열 욕 | |||
| 1 | 675-730 | 1250-1350 | 10-15 |
| 2 | 815-870 | 1500-1600 | 5-15 |
| 3 | 955-1010 | 1750-1850 | 5-10 |
출처: Heat Treating of Specific Classes of Tool Steels의 Table 15. (a) 출처에서는 사이클 시간이 상대적 부하 크기와 배스 용량에 따라 달라진다고 명시하고 있다.
이 수치들이 가정하는 것
이 페이지의 모든 수치는 출처 표를 작성한 공장 또는 실험실의 실제 관행이며, 출시된 사이클이 아니라 참고 기준점이다. 노 유형, 장입 중량, 단면 크기 및 열의 실제 조성이 모두 결과를 변화시키며, 고속도강은 오스테나이트화 범위 상한에서 장시간 유지되면 결정립이 성장하고 인성이 회복되지 않기 때문에 이를 용납하지 않는다. 사이클이 공정 카드에 기입되기 전에 초물품에서 경도와 결정립 크기를 확인해야 한다.
출처: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.