
Tratamiento térmico del acero para herramientas de trabajo en frío
Los aceros para herramientas de trabajo en frío se dividen en tres grupos según la forma en que se templan, y el grupo decide casi todo lo demás sobre el ciclo. Los grados de temple en aceite O1, O2, O6 y O7 se templan en aceite y se revenen a baja temperatura. Los grados de temple al aire de medio aleación del grupo A y los grados de alto carbono y alto cromo del grupo D se endurecen al aire en reposo, por lo que su temple es realmente una cuestión de cuánto aire, y su revenido llega mucho más alto porque se ablandan lentamente. Esta página contiene los datos de templabilidad que deciden si el aire en reposo es suficiente, los procedimientos de austenización medidos para dos insertos de matriz D2, y las curvas de respuesta al revenido para ambas familias.
Si el aire en reposo será suficiente
Todos los aceros del grupo A y todos los aceros del grupo D excepto el D3 alcanzan la dureza completa mediante enfriamiento al aire en reposo, siempre que la sección no sea extremadamente grande. Qué tan grande es demasiado grande es toda la cuestión, y la tabla a continuación lo responde para los grados que probó la fuente. Una sección que no endurecerá completamente en aire en reposo no necesita un acero diferente. Necesita un enfriamiento más rápido, y la fuente enumera los pasos en orden de severidad, desde aire en reposo sin circulación artificial, pasando por aire con ventilador, por un chorro de aire a alta presión, luego un temple en aceite detenido mientras el acero aún está por encima de un rojo opaco y terminado en aire, y finalmente un temple en aceite convencional. Cada paso hacia abajo en esa lista compra dureza a costa de distorsión, por lo que el primer paso que funcione es el que se debe usar.
| Acero | Endurecimiento en el centro | Endurecimiento superficial | ||
|---|---|---|---|---|
| Tamaño de sección que endurece completamente en el centro | Dureza, HRC | Tamaño de sección que endurece completamente en la superficie | Dureza, HRC | |
| A2, A4 | 75 mm (3 in.) de diámetro | 59-61 | 100 mm (4 in.) de diámetro | 59-61 |
| A5 | . . . | . . . | 100 mm (4 in.) de diámetro | 62-63 |
| A6 | Cubo de 180 mm (7 in.) | 59-60 | Cubo de 180 mm (7 in.) | 60-61 |
| D1, D2, D5 | Cubo de 100 mm (4 in.) | 60-61 | 125 × 125 × 255 mm (5 × 5 × 10 in.) | 61-62 |
Fuente, Tabla 8 de Tratamiento térmico de clases específicas de aceros para herramientas. Tamaños de sección que alcanzan la dureza completa cuando el acero se enfría en aire en reposo, medidos en el centro y en la superficie de la sección.
Austenización de los aceros A y D
Estos grados se precalientan antes de la austenización, porque el precalentamiento reduce la distorsión que proviene del cambio dimensional desigual durante el ascenso a la temperatura. Los tipos A4, A5, A6 y A10 se austenizan a una temperatura lo suficientemente baja que el precalentamiento a menudo puede omitirse cuando la herramienta entra en un horno en lugar de un baño líquido. A2, A3, A7, A8, A9 y todos los grados D se precalientan a 790 a 815 °C (1450 a 1500 °F), y a esa temperatura se requiere un baño líquido o una atmósfera protectora para detener la cascarilla y la descarburización.
Por encima de 650 °C (1200 °F) la superficie debe protegerse. El gas endotérmico de un generador es la opción habitual y se controla por punto de rocío. El amoníaco disociado seco a un punto de rocío de -50 °C (-60 °F) y el hidrógeno seco a -75 °C (-100 °F) se usan donde no es aceptable ninguna decoloración. El vacío se adapta particularmente bien a los aceros A y D, porque su respuesta al temple al aire les permite enfriarse lo suficientemente lento como para templarse en el mismo horno. La permanencia a la temperatura de austenización debe ser lo suficientemente larga para que los carburos se disuelvan, ya que eso es lo que fija el límite de dureza, pero una temperatura de austenización elevada más de lo necesario aumenta la austenita retenida, y la austenita retenida que se corrige después mediante revenidos repetidos o un enfriamiento subcero es una corrección que nunca debió haberse necesitado. La tabla a continuación muestra cómo se procesaron dos piezas reales, una en un baño de sales y otra en un horno de atmósfera endotérmica.
| Pieza y proceso | Procedimiento |
|---|---|
| Insertos de matriz de doblado (a) | |
| Baño de sales (b) | Precalentar en horno de aire a 650 °C (1200 °F) durante 1 1/2 h (c), austenizar a 1010 °C (1850 °F) durante 35 min (c), enfriar al aire, eliminar la sal |
| Atmósfera endotérmica (d) | Cargar directamente en el horno a 705 °C (1300 °F) y precalentar durante 1 1/2 h (c), austenizar a 1010 °C (1850 °F) durante 2 h, enfriar al aire (c) |
| Insertos de matriz de recorte (e) | |
| Baño de sales (b) | Precalentar en horno de aire a 650 °C (1200 °F), 4 h (c), luego en baño de sales a 845 °C (1550 °F), 1 h (c) (f), austenizar a 1010 °C (1850 °F) durante 1 h (c), enfriar al aire (c), eliminar la sal |
| Atmósfera endotérmica (d) | Cargar directamente en el horno a 705 °C (1300 °F) y precalentar durante 4 h (c), elevar la temperatura del horno y austenizar a 1010 °C (1850 °F) durante 4 h, enfriar al aire (c) |
Fuente, Tabla 7 de Tratamiento térmico de clases específicas de aceros para herramientas. (a) Después del austenizado, las inserciones de 200 por 305 por 38 mm (8 por 12 por 1 1/2 in.) se templaron dos veces, 2 h a 510 °C (950 °F), enfriamiento al aire, repetido, y luego se nitruraron durante 48 h a 510 °C (950 °F). (b) El horno de baño de sal era de tipo electrodo sumergido, de 380 por 760 por 915 mm (15 por 30 por 36 in.) de profundidad. (c) La carga manual requiere 1 1/2 min por pieza. (d) El horno era de tipo tubo radiante, de 610 por 915 por 455 mm (24 por 36 por 18 in.) de altura. (e) Después del austenizado, las inserciones de matriz se templaron dos veces, 4 h a 190 °C (375 °F), enfriamiento al aire, repetido. (f) El segundo precalentamiento fue necesario debido a la mayor velocidad de calentamiento del baño de sal.
Revenido de los aceros de temple en aceite
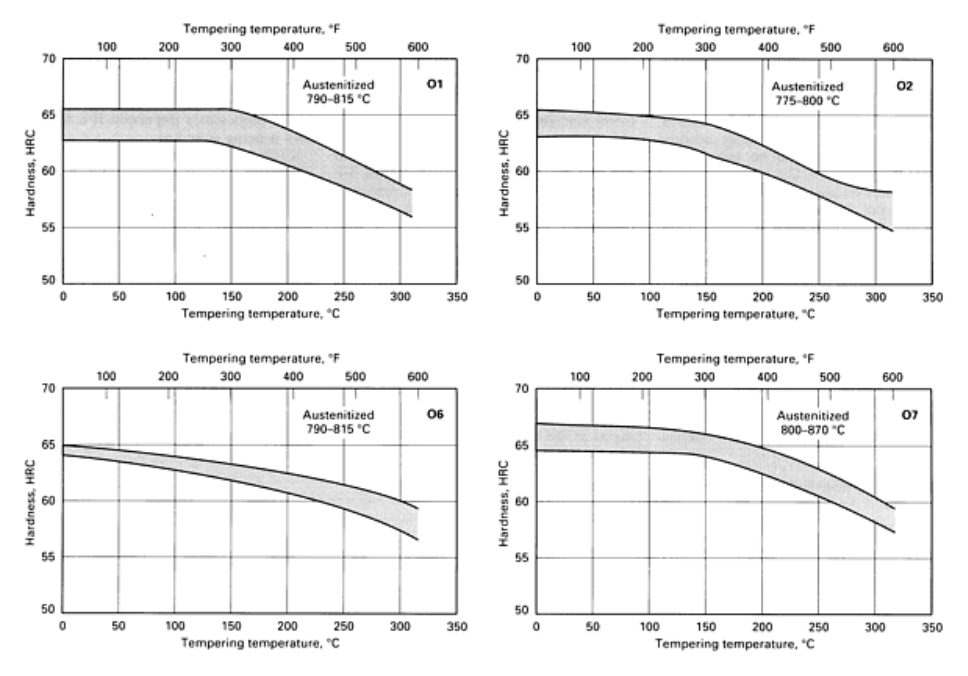
Los grados O se ablandan rápidamente una vez que sube la temperatura de revenido, y las curvas a continuación muestran cuatro de ellos lado a lado. La temperatura de austenización importa tanto como la temperatura de revenido, y desplaza toda la curva en lugar de una región de ella. Las herramientas convencionales de grado O rara vez reciben un segundo revenido o un enfriamiento subcero. La excepción es una herramienta donde la estabilidad dimensional es el objetivo principal, como un calibre, y para esas la pieza se enfría por debajo de 65 °C (150 °F) antes de cada revenido y vale la pena añadir un enfriamiento subcero a -75 °C (-100 °F) o menos.
Revenido de los aceros de temple al aire y de alto cromo
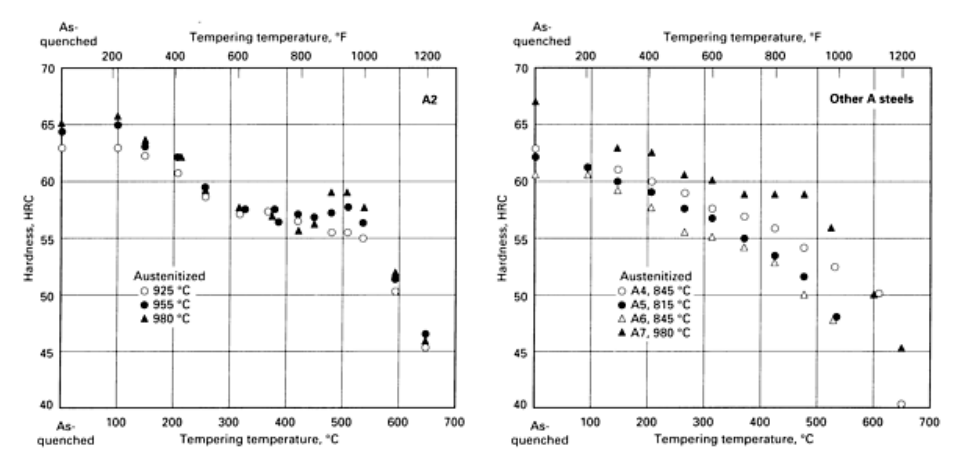
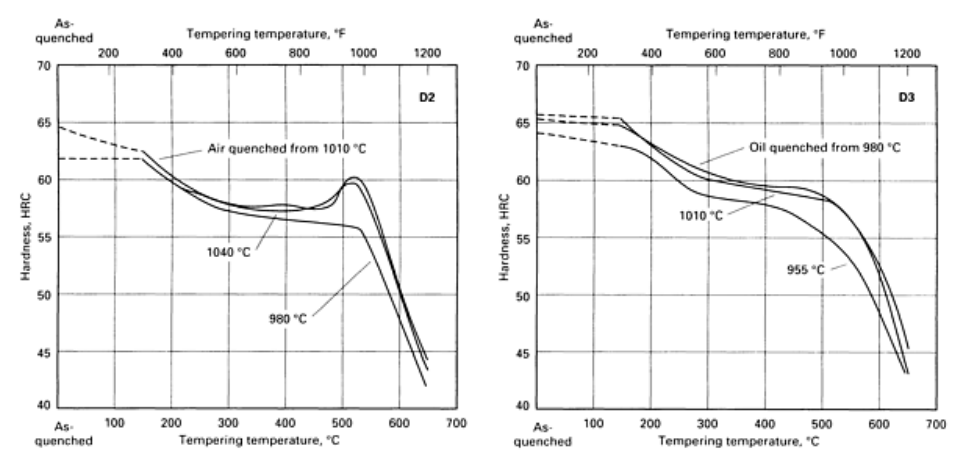
Los grados A y D mantienen su dureza mucho más arriba en la escala de temperatura que los grados O, y eso es lo que los hace útiles en una matriz que trabaja caliente. El revenido generalmente comienza cuando la pieza se ha enfriado a aproximadamente 50 a 65 °C (120 a 150 °F) en lugar de a temperatura ambiente, porque enfriar completamente primero aumenta el riesgo de agrietamiento sin cambiar mucho el resultado. Estos aceros retienen algo de austenita en ese punto, y la respuesta habitual es un doble o triple revenido en lugar de un enfriamiento subcero. Una temperatura mínima de revenido de 205 °C (400 °F) es un requisito común para A2, A7 y los aceros D, y las temperaturas de hasta 550 °C (1025 °F) son normales, con temperaturas más altas usadas para requisitos especiales. Las dos figuras a continuación muestran la forma de la respuesta para ambas familias.
Qué verificar antes de la liberación
Dos cosas deciden si una herramienta de trabajo en frío sale de un horno como dice la hoja de ruta. La primera es si la sección realmente endureció completamente, lo que para un grado de temple al aire significa verificar el núcleo y no la superficie, porque la superficie dará una lectura dura en una sección que nunca endureció en el centro. La segunda es la temperatura de austenización, porque fija tanto el límite de dureza como la posición del pico de endurecimiento secundario, y un pequeño error allí se manifiesta como un gran error en la dureza final. Verifique la primera pieza en el núcleo, contra la dureza tal como se templa que el acero debe alcanzar, antes de liberar el ciclo.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.