
Tratamento Térmico de Aço Ferramenta para Trabalho a Frio
Os aços ferramenta para trabalho a frio dividem-se em três grupos pela forma como são temperados, e o grupo decide quase todo o resto do ciclo. Os graus temperáveis em óleo O1, O2, O6 e O7 são temperados em óleo e revenidos a baixa temperatura. Os graus de média liga temperáveis ao ar do grupo A e os graus de alto carbono e alto cromo do grupo D endurecem em ar parado, pelo que a sua têmpera é na verdade uma questão de quanto ar, e o seu revenido vai muito mais alto porque amolecem lentamente. Esta página contém os dados de temperabilidade que decidem se o ar parado é suficiente, os procedimentos de austenitização medidos para dois insertos de matriz D2, e as curvas de resposta ao revenido para ambas as famílias.
Se o ar parado será suficiente
Todos os aços do grupo A e todos os aços do grupo D exceto o D3 atingem a dureza total por arrefecimento em ar parado, desde que a secção não seja extremamente grande. Quão grande é demasiado grande é toda a questão, e a tabela abaixo responde a isso para os graus que a fonte testou. Uma secção que não endurecerá completamente em ar parado não precisa de um aço diferente. Precisa de um arrefecimento mais rápido, e a fonte lista os passos por ordem de severidade, desde ar parado sem circulação artificial, passando por ar com ventilador, passando por jato de ar de alta pressão, depois uma têmpera em óleo interrompida enquanto o aço ainda está acima de um vermelho baço e terminada em ar, e finalmente uma têmpera em óleo convencional. Cada passo descendente nessa lista compra dureza ao custo de distorção, pelo que o primeiro passo que funciona é o que deve ser usado.
| Aço | Endurecimento no centro | Endurecimento superficial | ||
|---|---|---|---|---|
| Tamanho da secção que endurece totalmente no centro | Dureza, HRC | Tamanho da secção que endurece totalmente na superfície | Dureza, HRC | |
| A2, A4 | 75 mm (3 in.) diâm | 59-61 | 100 mm (4 in.) diâm | 59-61 |
| A5 | . . . | . . . | 100 mm (4 in.) diâm | 62-63 |
| A6 | 180 mm (7 in.) cubo | 59-60 | 180 mm (7 in.) cubo | 60-61 |
| D1, D2, D5 | 100 mm (4 in.) cubo | 60-61 | 125 × 125 × 255 mm (5 × 5 × 10 in.) | 61-62 |
Fonte, Tabela 8 de Heat Treating of Specific Classes of Tool Steels. Tamanhos de seção que atingem dureza total quando o aço é resfriado ao ar parado, medidos no centro e na superfície da seção.
Austenitização dos aços A e D
Estes graus são pré-aquecidos antes da austenitização, porque o pré-aquecimento reduz a distorção que vem da variação dimensional desigual durante a subida de temperatura. Os tipos A4, A5, A6 e A10 são austenitizados a temperatura suficientemente baixa que o pré-aquecimento pode frequentemente ser dispensado quando a ferramenta entra num forno em vez de um banho líquido. A2, A3, A7, A8, A9 e todos os graus D são pré-aquecidos a 790 a 815 °C (1450 a 1500 °F), e a essa temperatura é necessário um banho líquido ou uma atmosfera protetora para impedir carepa e descarbonetação.
Acima de 650 °C (1200 °F) a superfície tem de ser protegida. Gás endotérmico de um gerador é a escolha habitual e é controlado pelo ponto de orvalho. Amónia dissociada seca a um ponto de orvalho de -50 °C (-60 °F) e hidrogénio seco a -75 °C (-100 °F) são usados onde nenhuma descoloração é aceitável. O vácuo adequa-se particularmente bem aos aços A e D, porque a sua resposta de endurecimento ao ar permite-lhes arrefecer suficientemente devagar para serem temperados no mesmo forno. A manutenção à temperatura de austenitização tem de ser suficientemente longa para os carbonetos se dissolverem, uma vez que é isso que define o teto de dureza, mas uma temperatura de austenitização elevada acima do necessário aumenta a austenite retida, e austenite retida que é corrigida depois por revenido repetido ou um arrefecimento subzero é uma correção que nunca deveria ter sido necessária. A tabela abaixo mostra como duas peças reais foram processadas, uma num banho de sal e outra num forno de atmosfera endotérmica.
| Peça e processo | Procedimento |
|---|---|
| Insertos de matriz de dobragem (a) | |
| Banho de sal (b) | Pré-aquecer em forno de ar a 650 °C (1200 °F) durante 1 1/2 h (c), austenitizar a 1010 °C (1850 °F) durante 35 min (c), arrefecer ao ar, remover o sal |
| Atmosfera endotérmica (d) | Carregar diretamente no forno a 705 °C (1300 °F) e pré-aquecer durante 1 1/2 h (c), austenitizar a 1010 °C (1850 °F) durante 2 h, arrefecer ao ar (c) |
| Insertos de matriz de corte (e) | |
| Banho de sal (b) | Pré-aquecer em forno de ar a 650 °C (1200 °F), 4 h (c), depois em banho de sal a 845 °C (1550 °F), 1 h (c) (f), austenitizar a 1010 °C (1850 °F) durante 1 h (c), arrefecer ao ar (c), remover o sal |
| Atmosfera endotérmica (d) | Carregar diretamente no forno a 705 °C (1300 °F) e pré-aquecer durante 4 h (c), elevar a temperatura do forno e austenitizar a 1010 °C (1850 °F) durante 4 h, arrefecer ao ar (c) |
Fonte, Tabela 7 de Heat Treating of Specific Classes of Tool Steels. (a) Após austenitização, insertos de 200 por 305 por 38 mm (8 por 12 por 1 1/2 in.) foram duplamente revenidos, 2 h a 510 °C (950 °F), resfriamento ao ar, repetido, e então nitretados por 48 h a 510 °C (950 °F). (b) O forno de banho de sal era do tipo eletrodo imerso, 380 por 760 por 915 mm (15 por 30 por 36 in.) de profundidade. (c) O carregamento manual requer 1 1/2 min por peça. (d) O forno era do tipo tubo radiante, 610 por 915 por 455 mm (24 por 36 por 18 in.) de altura. (e) Após austenitização, os insertos de matriz foram duplamente revenidos, 4 h a 190 °C (375 °F), resfriamento ao ar, repetido. (f) O segundo pré-aquecimento foi necessário devido à taxa de aquecimento mais rápida do banho de sal.
Revenido dos aços temperáveis em óleo
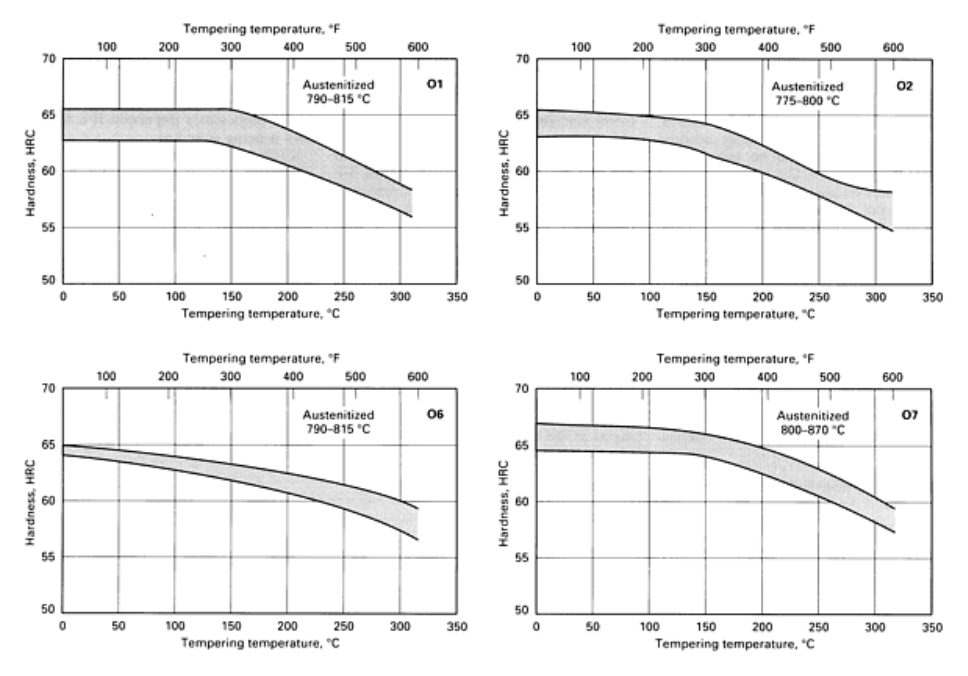
Os graus O amolecem rapidamente assim que a temperatura de revenido sobe, e as curvas abaixo mostram quatro deles lado a lado. A temperatura de austenitização importa tanto quanto a temperatura de revenido, e desloca toda a curva em vez de uma região dela. As ferramentas convencionais de grau O raramente recebem um segundo revenido ou um arrefecimento subzero. A exceção é uma ferramenta onde a estabilidade dimensional é o ponto essencial, como um calibre, e para essas a peça é arrefecida abaixo de 65 °C (150 °F) antes de cada re-revenido e vale a pena adicionar um arrefecimento subzero a -75 °C (-100 °F) ou inferior.
Revenido dos aços temperáveis ao ar e de alto cromo
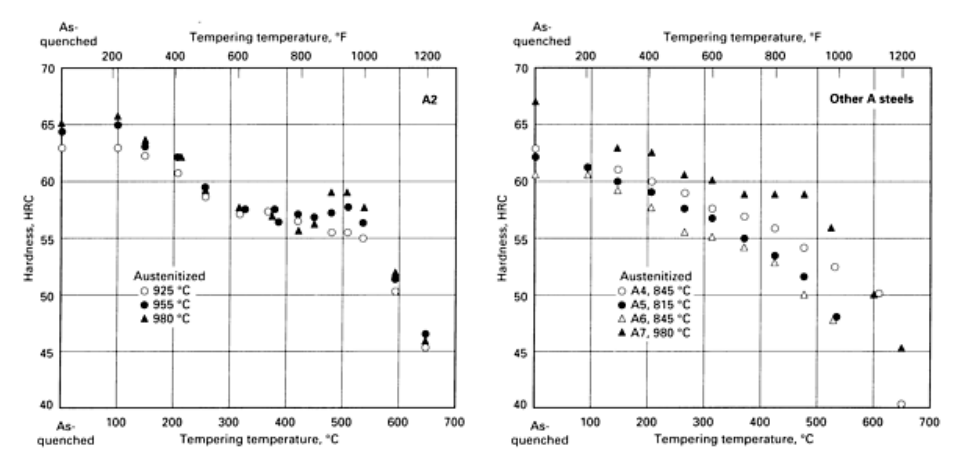
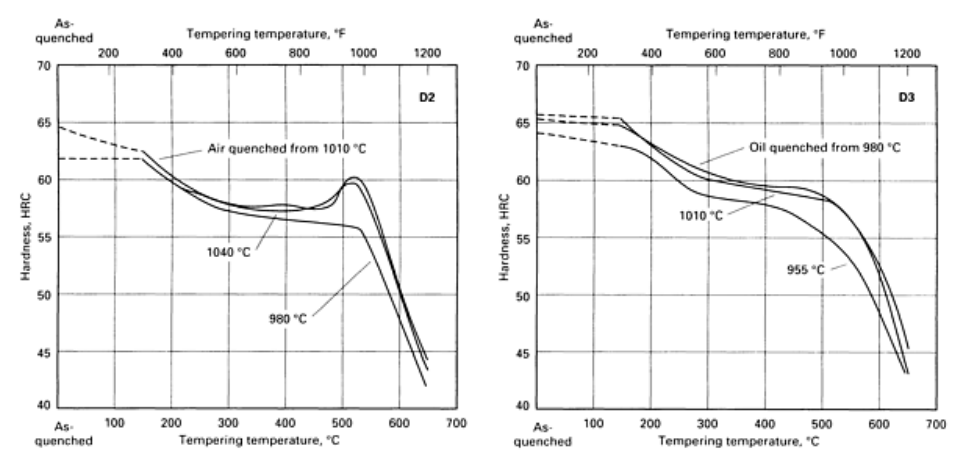
Os graus A e D mantêm a sua dureza muito mais acima na escala de temperatura do que os graus O, e é isso que os torna úteis numa matriz que trabalha quente. O revenido geralmente começa quando a peça arrefeceu até cerca de 50 a 65 °C (120 a 150 °F) em vez de à temperatura ambiente, porque arrefecer completamente até baixo primeiro aumenta o risco de fissuração sem alterar muito o resultado. Estes aços retêm alguma austenite nesse ponto, e a resposta habitual é um duplo ou triplo revenido em vez de um arrefecimento subzero. Uma temperatura mínima de revenido de 205 °C (400 °F) é um requisito comum para A2, A7 e os aços D, e temperaturas até 550 °C (1025 °F) são normais, com temperaturas mais altas usadas para requisitos especiais. As duas figuras abaixo mostram a forma da resposta para ambas as famílias.
O que verificar antes da liberação
Duas coisas decidem se uma ferramenta de trabalho a frio sai de um forno como a ficha de processo indica. A primeira é se a secção realmente endureceu completamente, o que para um grau temperável ao ar significa verificar o núcleo e não a superfície, porque a superfície lerá dura numa secção que nunca endureceu no centro. A segunda é a temperatura de austenitização, porque define tanto o teto de dureza como a posição do pico de endurecimento secundário, e um pequeno erro aí aparece como um grande erro na dureza final. Verifique a primeira peça no núcleo, contra a dureza como temperada que o aço deve atingir, antes de o ciclo ser liberado.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.