
Endurecimiento superficial de aceros para herramientas y matrices: llama, inducción, haz de electrones y láser
El endurecimiento superficial localizado eleva la dureza de la superficie de trabajo de una herramienta mientras el núcleo conserva la tenacidad que tenía, y lo hace sin añadir ningún elemento de aleación al acero. Ese es todo el atractivo y toda la limitación: como la química no cambia, la dureza que se puede alcanzar queda fijada por el contenido de carbono y de aleación que el grado ya tiene. Esta página expone los cuatro procesos, la profundidad de capa y la dureza que da cada uno, los grados de acero para herramientas que la fuente autoriza para cada proceso, y la respuesta al endurecimiento por llama de los grados que rodean al acero para herramientas en un taller de matricería.
Cuatro procesos que endurecen una superficie sin cambiar su química
El endurecimiento superficial en este sentido es un tratamiento térmico localizado. La superficie se austeniza y se templa, no se difunde ningún elemento y el resultado es martensita dura sobre un núcleo de estructura más blanda. Los cuatro procesos de uso comercial son el endurecimiento por llama, por inducción, por haz de electrones y por láser. La llama y la inducción son los dos que llevan más tiempo en uso y son los dos que la fuente compara directamente; el haz de electrones y el láser son los dos que endurecen un punto elegido sin ningún medio de temple.
| Proceso | Avance a la herramienta | Profundidad de temple | Material aplicable | Velocidad de calentamiento | Procesamiento | Tamaño de la pieza | Dónde encaja |
|---|---|---|---|---|---|---|---|
| Llama | Soplete oxicombustible con boquilla especial, más un sistema de temple | 1,2 a 6,2 mm (0,050 a 0,250 in.) | Aleaciones ferrosas, aceros al carbono, aceros aleados, fundiciones de hierro | De unos segundos a unos minutos por pieza | Una pieza a la vez | Sin límite de tamaño | Bajo costo de equipo, mejor para trabajos grandes, requiere habilidad significativa del operador, trabajo en caliente con protección ocular |
| Inducción | Fuente de alimentación, inductor de cobre refrigerado por agua, sistema de temple | 0,4 a 1,5 mm (0,015 a 0,060 in.); 0,1 mm (0,004 in.) para impulso | Los mismos aceros que el endurecimiento por llama | 1 a 10 s | Una pieza a la vez | La pieza debe caber dentro de la bobina | Alto costo de equipo, mejor para trabajos pequeños, control muy preciso, poca habilidad necesaria después del ajuste |
Comparación entre el endurecimiento por llama y el endurecimiento por inducción. La profundidad, la velocidad, el tamaño de pieza y el costo se reproducen de la tabla comparativa de la fuente. El endurecimiento por llama alcanza mayor profundidad, la inducción es más rápida y más precisa, y ambos se usan en los mismos aceros.
Dos características de la tabla deciden la mayoría de los trabajos. El endurecimiento por llama alcanza de 1,2 a 6,2 mm de profundidad y no tiene límite de tamaño de pieza, por lo que se usa en trabajos grandes como rodillos, guías y los bordes de grandes bloques de matriz. El endurecimiento por inducción alcanza de 0,4 a 1,5 mm, o 0,1 mm con calentamiento por impulso, y la pieza debe caber dentro de la bobina, por lo que conviene a piezas de producción de tamaño moderado. La inducción es la más precisa de las dos y exige mucha menos habilidad del operador una vez hecho el ajuste, pero el equipo cuesta más.
En el endurecimiento por inducción la profundidad aumenta a medida que baja la frecuencia de la corriente alterna, y la resistividad eléctrica y las propiedades magnéticas del acero modifican el comportamiento de calentamiento, por lo que aceros distintos necesitan parámetros de calentamiento distintos. Ese es un punto práctico cuando una pieza pasa de un acero al carbono a un acero para herramientas: la misma bobina y la misma frecuencia no dan automáticamente el mismo resultado.
Haz de electrones y láser: autotemple, sin medio de temple
El endurecimiento por haz de electrones y por láser calienta una zona seleccionada muy rápido y deja que la masa de la pieza conduzca el calor. La pieza es su propio medio de temple, así que no hay aceite, agua ni polímero que gestionar, la pieza apenas se mueve y el material circundante queda intacto. Como el calentamiento es tan rápido, el contenido de carbono y de aleación debe estar en una forma que se disuelva rápidamente en la austenita, y la pieza debe ser lo bastante gruesa para evacuar el calor.
La fuente da tres condiciones para el endurecimiento por haz de electrones que conviene verificar antes de cotizar un trabajo. El espesor de la pieza debe ser al menos diez veces la profundidad de endurecimiento. Las zonas endurecidas deben estar espaciadas de modo que el haz no revenga una zona endurecida antes. Y la superficie a endurecer debe estar en línea de visión del haz, ya sea en vacío alto de 10-5 torr o en un vacío parcial protegido de 10-2 torr.
El endurecimiento por láser funciona con el mismo principio y alcanza profundidades de capa de 0,75 a 1,3 mm (0,030 a 0,050 in.) según la potencia, con dureza de hasta 60 HRC. No necesita vacío, puede conformarse en perfiles de endurecimiento más anchos que un haz de electrones, y el haz puede dirigirse mediante óptica hacia zonas de difícil acceso. Su principal desventaja es óptica: a menudo la superficie debe tratarse primero para que no refleje el haz.
Para qué aceros para herramientas están autorizados estos procesos
La lista de materiales es la misma para el endurecimiento por llama, por inducción y por haz de electrones. La fuente nombra aceros al carbono simples de 1045 a 1080, aceros aleados de medio a alto carbono como 4140, 4340, 8645 y 52100, fundiciones de hierro de matriz perlítica, y estos aceros para herramientas: W1, W2, O1, O2, L2, L6, S1 y S2. Los ocho son grados cuyo contenido de carbono y de aleación ya es lo bastante alto para endurecerse con el calor del haz o del soplete sin ninguna adición adicional.
El endurecimiento por láser se describe como productor de profundidades de endurecimiento y limitaciones de material similares a las del endurecimiento por haz de electrones, pero con una diferencia que importa para los grados de menor aleación: la fina zona superficial se calienta y se enfría tan rápido que produce una estructura martensítica muy fina incluso en aceros de templabilidad relativamente baja. Ese es el proceso a considerar cuando el grado es adecuado para la herramienta pero marginal para un temple convencional.
Cuánto carbono necesita la superficie
Como el endurecimiento superficial no añade carbono, el contenido de carbono del grado fija el techo de la dureza que puede alcanzar la superficie. La fuente lo representa para el calentamiento por llama e inducción seguido de temple en agua: la dureza superficial mínima alcanzable sube abruptamente desde unos 39 HRC a 0,20% C hasta aproximadamente 50 HRC a 0,30% C y 60 HRC cerca de 0,45% C, y luego se aplana, alcanzando solo unos 62 HRC a 0,60% C. La lectura práctica es que un grado al carbono simple o de baja aleación necesita del orden de 0,40 a 0,50% C antes de que una superficie de 60 HRC sea realista, y que por debajo de unos 0,30% C el proceso no puede alcanzar 50 HRC sin importar cómo se haga el temple.
Esa regla explica la forma de la tabla siguiente. Todo grado con una superficie endurecida realista en el rango de 60 HRC es un acero de medio a alto carbono o un grado cementado cuya capa se ha llevado a 0,90 a 1,10% C. Los grados de trabajo en caliente con 5% de cromo y los aceros para herramientas de mayor aleación están muy por encima de ese nivel de carbono, por lo que un soplete o una bobina pueden endurecerlos, y por lo que su profundidad endurecida la decide la templabilidad del grado y no solo el equipo de calentamiento.
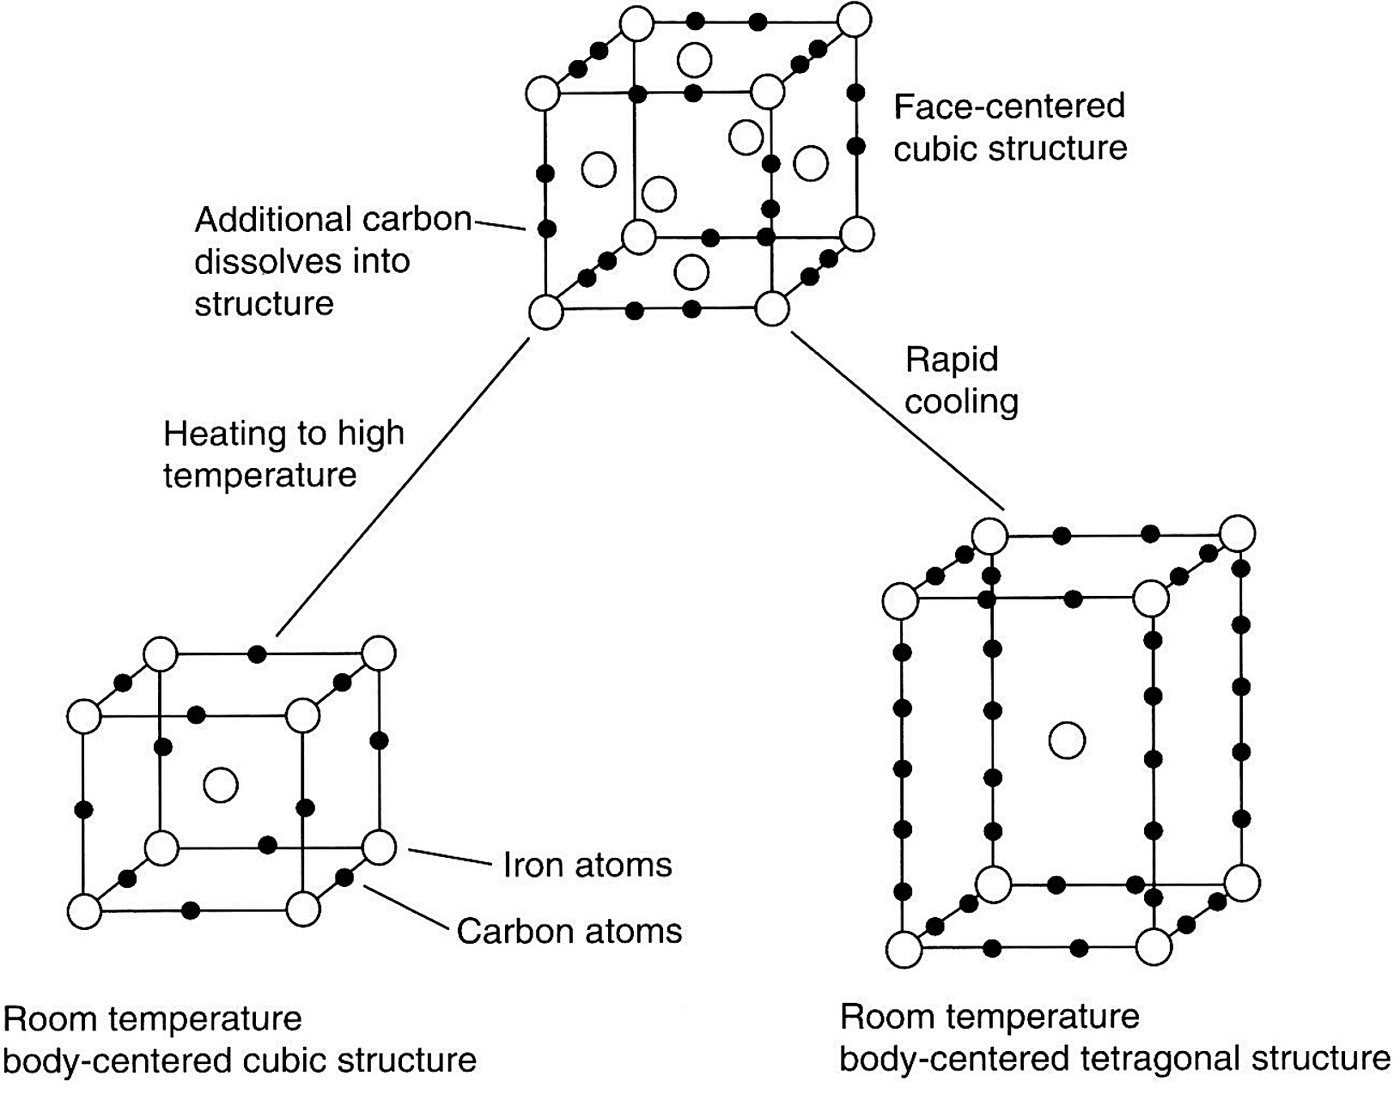
Lo que el carbono hace a la red cristalina es la razón por la que una superficie cementada se endurece.
Dureza típica después del temple por llama, por grado y medio de enfriamiento
La tabla siguiente es la respuesta al temple por llama de los aceros y hierros que cubre la fuente. Vale la pena leerla en dos direcciones. A lo largo de una fila, las tres columnas muestran cuánto aporta el medio de enfriamiento: para el 52100, el aire y el aceite dan ambos 55 a 60 HRC y el agua eleva la superficie a 62 a 64 HRC. A lo largo de una columna, muestra lo que aporta el contenido de carbono, desde la banda de 33 a 50 HRC de un acero 1025 a 1035 templado en agua hasta los 62 a 65 HRC de un acero 1080 a 1095 en el mismo temple.
Para el trabajo con acero para herramientas, las filas a destacar son los últimos cuatro grados inoxidables y el 52100. El tipo 420 alcanza 49 a 56 HRC y el tipo 440 (típico) 55 a 59 HRC tanto en aire como en aceite, y la fuente no da ninguna cifra de temple en agua para los grados inoxidables martensíticos, lo cual es coherente con la nota al pie de que las secciones delgadas de estos aceros son susceptibles de agrietarse cuando se templan en aceite o agua. El temple por inducción utiliza la misma lista de grados y la misma respuesta que el temple por llama, con las profundidades más superficiales de la tabla comparativa anterior.
| Material | Aire(a) | Aceite(b) | Agua(b) |
|---|---|---|---|
| Aceros al carbono simples | |||
| 1025-1035 | . . . | . . . | 33-50 |
| 1040-1050 | . . . | 52-58 | 55-60 |
| 1055-1075 | 50-60 | 58-62 | 60-63 |
| 1080-1095 | 55-62 | 58-62 | 62-65 |
| 1125-1137 | . . . | . . . | 45-55 |
| 1138-1144 | 45-55 | 52-57(c) | 55-62 |
| 1146-1151 | 50-55 | 55-60 | 58-64 |
| Grados cementados de aceros al carbono comunes(d) | |||
| 1010-1020 | 50-60 | 58-62 | 62-65 |
| 1108-1120 | 50-60 | 60-63 | 62-65 |
| Aceros aleados | |||
| 1340-1345 | 45-55 | 52-57(c) | 55-62 |
| 3140-3145 | 50-60 | 55-60 | 60-64 |
| 3350 | 55-60 | 58-62 | 63-65 |
| 4063 | 55-60 | 61-63 | 63-65 |
| 4130-4135 | . . . | 50-55 | 55-60 |
| 4140-4145 | 52-56 | 52-56 | 55-60 |
| 4147-4150 | 58-62 | 58-62 | 62-65 |
| 4337-4340 | 53-57 | 53-57 | 60-63 |
| 4347 | 56-60 | 56-60 | 62-65 |
| 4640 | 52-56 | 52-56 | 60-63 |
| 52100 | 55-60 | 55-60 | 62-64 |
| 6150 | . . . | 52-60 | 55-60 |
| 8630-8640 | 48-53 | 52-57 | 58-62 |
| 8642-8660 | 55-63 | 55-63 | 62-64 |
| Grados cementados de aceros aleados(d) | |||
| 3310 | 55-60 | 58-62 | 63-65 |
| 4615-4620 | 58-62 | 62-65 | 64-66 |
| 8615-8620 | . . . | 58-62 | 62-65 |
| Aceros inoxidables martensíticos | |||
| 410, 416 | 41-44 | 41-44 | . . . |
| 414, 431 | 42-47 | 42-47 | . . . |
| 420 | 49-56 | 49-56 | . . . |
| 440 (típico) | 55-59 | 55-59 | . . . |
| Hierros fundidos (clases ASTM) | |||
| Clase 30 | . . . | 43-48 | 43-48 |
| Clase 40 | . . . | 48-52 | 48-52 |
| Clase 45010 | . . . | 35-43 | 35-45 |
| 50007, 53004, 60003 | . . . | 52-56 | 55-60 |
| Clase 80002 | 52-56 | 56-59 | 56-61 |
| Clase 60-45-15 | . . . | . . . | 35-45 |
| Clase 80-60-03 | . . . | 52-56 | 55-60 |
Respuesta de los aceros y hierros fundidos al temple por llama, por medio de enfriamiento, reproducida de la tabla de la fuente. (a) Para obtener la dureza mostrada, las zonas no calentadas directamente deben mantenerse relativamente frías durante el calentamiento. (b) Las secciones delgadas son susceptibles de agrietarse cuando se templan con aceite o agua. (c) La dureza es ligeramente menor para el material calentado por métodos de giro o progresivo-giro combinados que para el calentamiento progresivo o estacionario. (d) Valores de dureza de capas cementadas que contienen 0,90 a 1,10 % C. El temple por inducción utiliza los mismos aceros y la misma respuesta.
Dónde corresponde cada proceso en un pedido de acero para herramientas
La elección normalmente se reduce a tres preguntas en lugar de cuatro. Qué profundidad debe tener la zona endurecida, porque solo el temple por llama supera los 2 mm y solo la inducción y los procesos por haz se mantienen por debajo de 1,5 mm. Qué tamaño tiene la pieza, porque un bloque de matriz que no entra en una bobina es un trabajo de temple por llama por defecto. Y cuánta distorsión puede absorber la herramienta terminada, porque los cuatro procesos templan la superficie y el paso de revenido que sigue forma parte del ciclo, no es una opción.
La práctica de tratamiento térmico que rodea al proceso está en la guía de tratamiento térmico del acero para herramientas, y la severidad de temple de los medios implicados se compara en la página de velocidades de enfriamiento de los medios de temple. Cuando la superficie se modifica con un elemento difundido en lugar de solo calor, la elección entre cementación, nitruración y los recubrimientos de difusión en caja está en la página de comparación de procesos de cementación, y el aspecto de erosión y abrasión del rendimiento superficial está en la página de diseño contra desgaste.
Antes de usar estos valores
Esta página es un resumen de referencia de la práctica publicada y no es una especificación de Aobo Steel. Las profundidades de capa, los medios de enfriamiento y los rangos de dureza se reproducen de la fuente, y la dureza que alcanza una pieza concreta depende del grado, la sección, el equipo de calentamiento y el ciclo de revenido que sigue. Cuando un valor se muestra como un guion en la tabla de la fuente, se reproduce aquí como un guion en lugar de completarse a partir de otro grado. La selección final se confirma en el trabajo.
Fuente: ASM Handbook, Volume 20, Materials Selection and Design, ASM International, 1997. Endurecimiento superficial y respuesta al temple por llama del artículo sobre los efectos de los tratamientos superficiales en el rendimiento de los materiales (Tablas 17 y 18, y Fig. 14).