
Medios de temple para acero de herramientas, velocidades de enfriamiento y comportamiento de temple
Un temple se juzga por dos números en lugar de uno. El primero es la rapidez con que el medio extrae calor de la pieza en el rango donde de otro modo se formarían perlita y carburo, y el segundo es la rapidez con que sigue enfriando por debajo del inicio de la martensita, donde la velocidad adicional se convierte en riesgo de distorsión y fisuración. Las tablas siguientes recopilan las velocidades de enfriamiento publicadas de los medios de temple comunes, la sensibilidad a la fisuración y la distorsión medidas para un polímero de temple en tres concentraciones, y la dureza que los mismos medios producen a través de la sección de una barra de ensayo. Leídas en conjunto, indican en qué medio se puede templar una sección dada.
Solo como referencia. Las cifras siguientes son un resumen de referencia de la práctica publicada en manuales chinos, no una especificación de Aobo Steel. Confirme el medio y el ciclo contra el certificado del acero y el plano aplicable antes de fijar un pedido o una corrida de producción sobre ellos.
Lo que debe hacer el temple
Dentro de la sección que se endurece, el acero debe pasar el rango de perlita y carburo con la suficiente rapidez para que esas transformaciones nunca comiencen, y debe alcanzar el rango de martensita sin desgarrarse. Un temple demasiado lento deja puntos blandos en una sección gruesa. Un temple más rápido de lo que el grado necesita añade distorsión y riesgo de fisuración sin beneficio. La velocidad de enfriamiento de un medio se lee, por lo tanto, en dos ventanas de temperatura separadas en lugar de como un solo número, y cada tabla de esta página está construida así. La ventana superior, 650 a 500 grados Celsius, es donde se ganan o se pierden los puntos blandos. La ventana inferior, 300 a 200 grados Celsius, es donde se ganan o se pierden la fisuración y la distorsión.
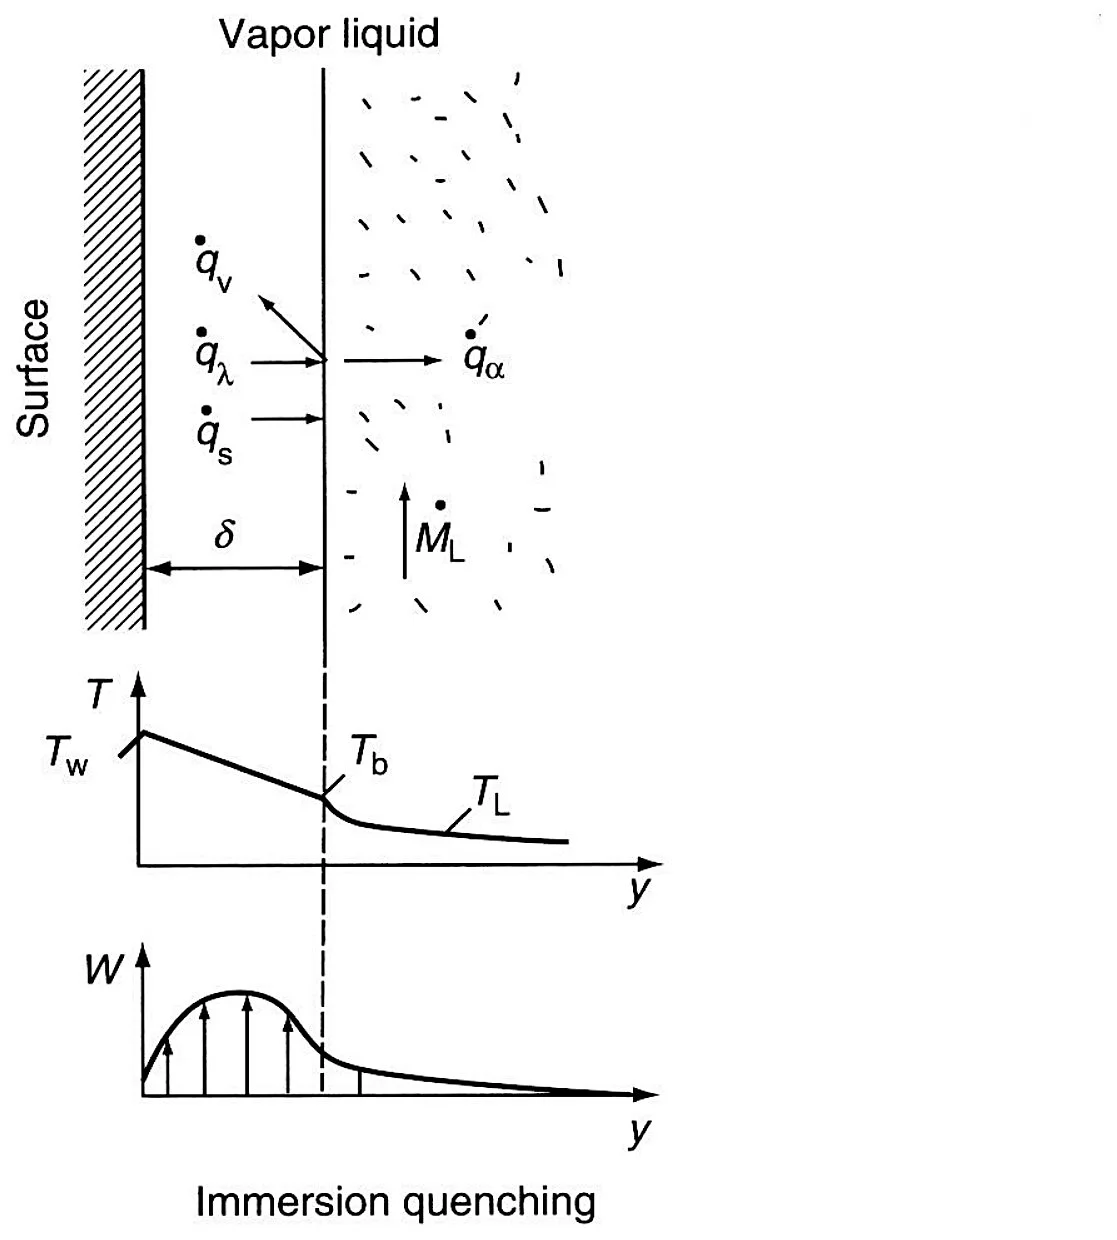
Las tres etapas por las que pasa una pieza durante el enfriamiento son el criterio para elegir el medio.
Velocidad de enfriamiento de los medios de temple comunes
Las velocidades de la primera tabla se midieron en una bola de acero de 20 mm y se estimaron a partir de la curva de enfriamiento publicada de cada medio. La primera columna es la temperatura a la que el medio enfría más rápido, la segunda es esa velocidad máxima, y las dos últimas son la velocidad promedio en la ventana superior y en la inferior.
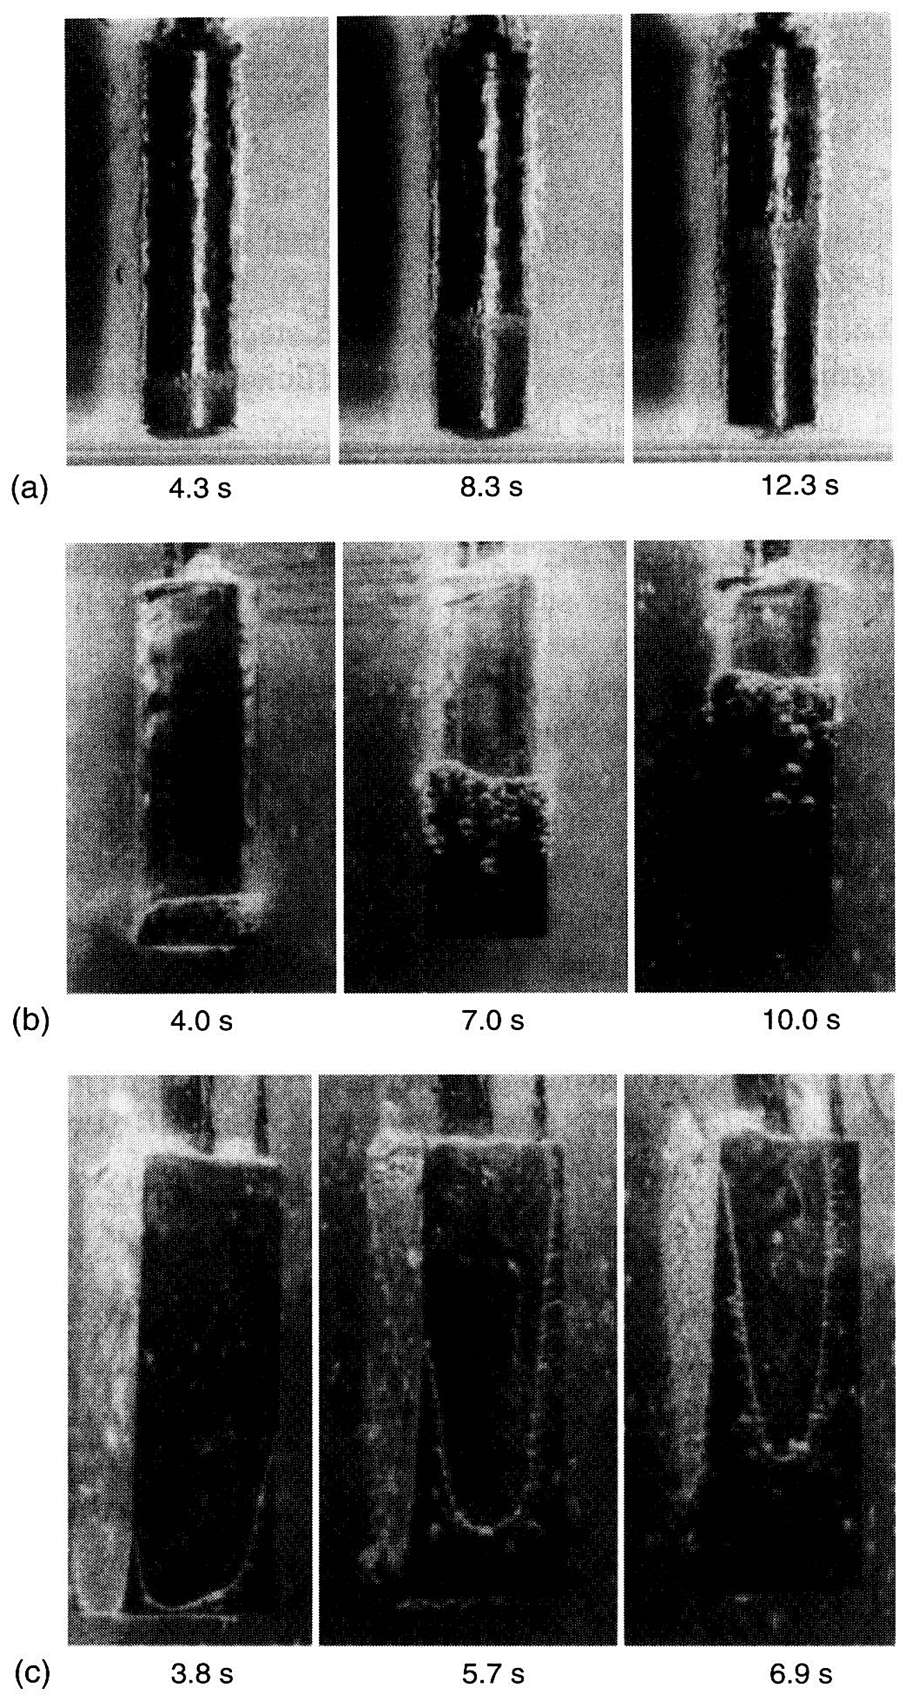
La forma en que un medio entrega esa velocidad es visible en la propia pieza, porque el manto de vapor debe romperse antes de que comience el enfriamiento rápido.
| Medio de temple | Velocidad máxima a, °C | Velocidad máxima, °C/s | Promedio 650–500 °C, °C/s | Promedio 300–200 °C, °C/s |
|---|---|---|---|---|
| Agua de grifo en reposo, 20 °C | 340 | 775 | 135 | 450 |
| Agua de grifo en reposo, 40 °C | 285 | 545 | 110 | 410 |
| Agua de grifo en reposo, 60 °C | 220 | 275 | 80 | 185 |
| Solución de NaCl al 10%, 20 °C | 580 | 2000 | 1900 | 1000 |
| Solución de NaOH al 15%, 20 °C | 560 | 2830 | 2750 | 775 |
| 5% Na2CO3 solución, 20 °C | 430 | 1640 | 1140 | 820 |
| Aceite puro L-AN15, 20 °C | 430 | 230 | 60 | 65 |
| Aceite puro L-AN15, 80 °C | 430 | 230 | 70 | 55 |
| Aceite puro L-AN32, 20 °C | 500 | 120 | 100 | 50 |
Fuente, Tabla 8-9, página impresa 464. Velocidad de enfriamiento medida en una bola de acero de 20 mm y estimada a partir de la curva de enfriamiento de cada medio. Los grados L-AN son aceites chinos de sistema de pérdida total, L-AN15 cercano a un ISO VG15 y L-AN32 cercano a un ISO VG32. Los porcentajes son fracciones de masa.
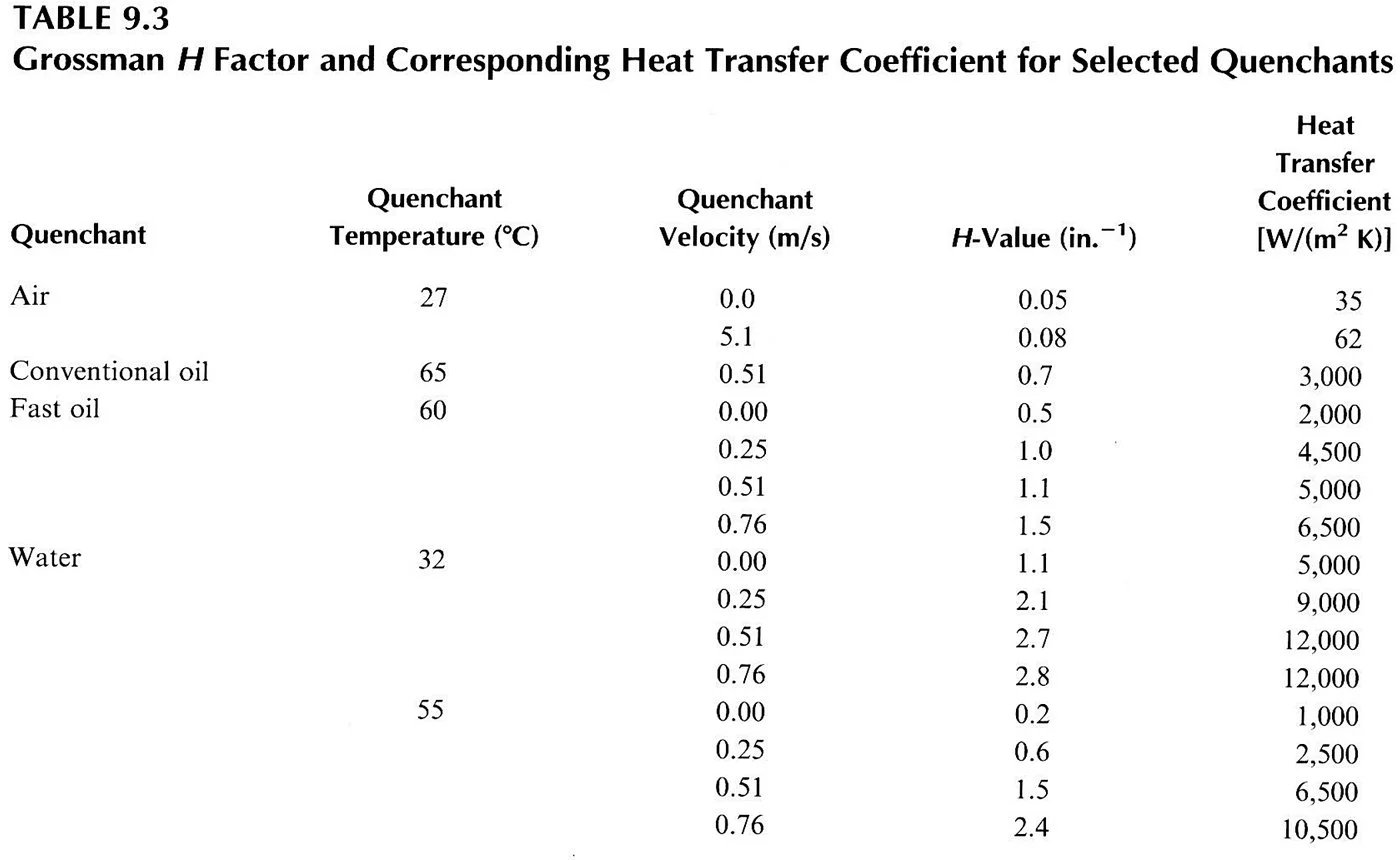
El mismo compromiso aparece en la escala de severidad occidental estándar, que asigna un número a lo que el medio y la agitación entregan en conjunto.
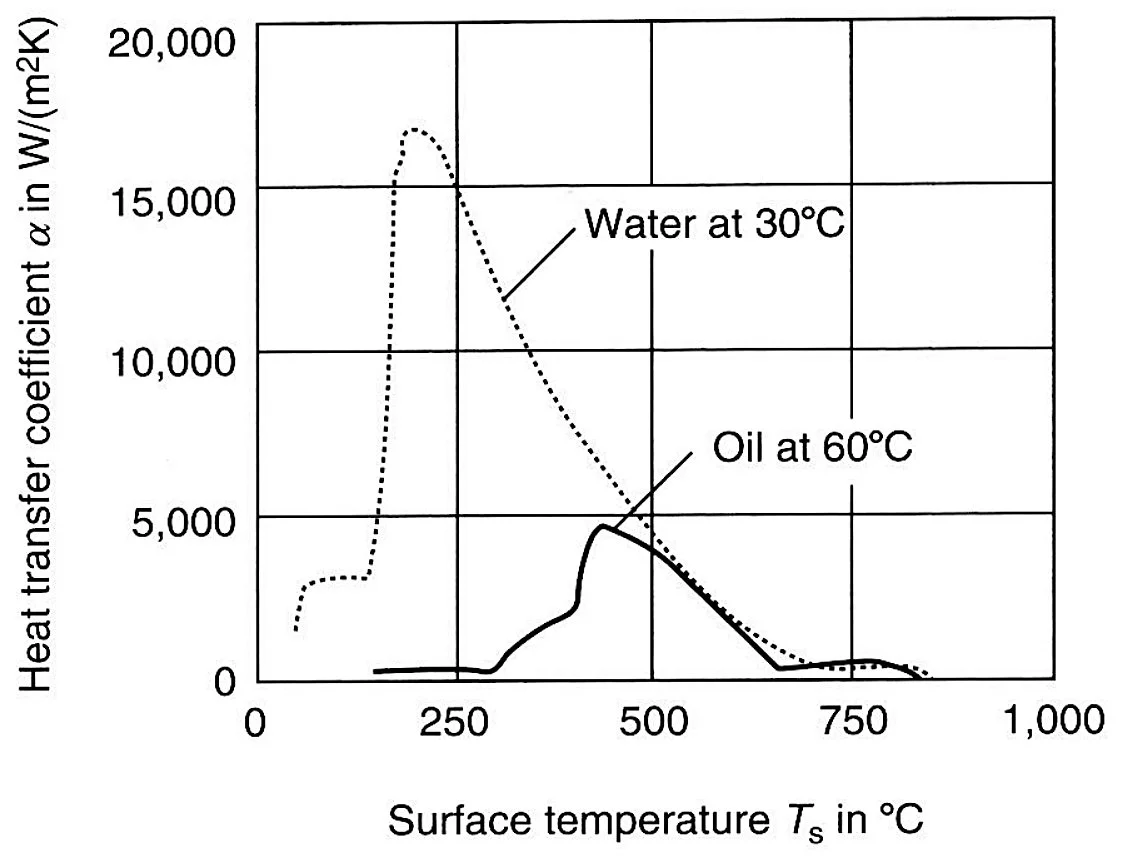
El patrón es el que maneja un taller de herramientas. El agua es rápida y se vuelve más lenta a medida que el baño se calienta, por lo que un baño de agua caliente no sustituye a un temple controlado. Una salmuera de diez por ciento de sal o un baño cáustico es aproximadamente tres veces más rápido que el agua en reposo en la ventana superior, que es lo que elimina los puntos blandos en un acero al carbono de baja templabilidad, y ambos siguen siendo rápidos por debajo de 300 grados Celsius también, que es exactamente por lo que fisuran las secciones delgadas. El aceite puro es un orden de magnitud más lento que el agua en la ventana superior e igualmente lento en la inferior, que es por lo que el aceite conviene a los grados cuya austenita es lo bastante estable para sobrevivir a un paso lento por el rango de perlita.
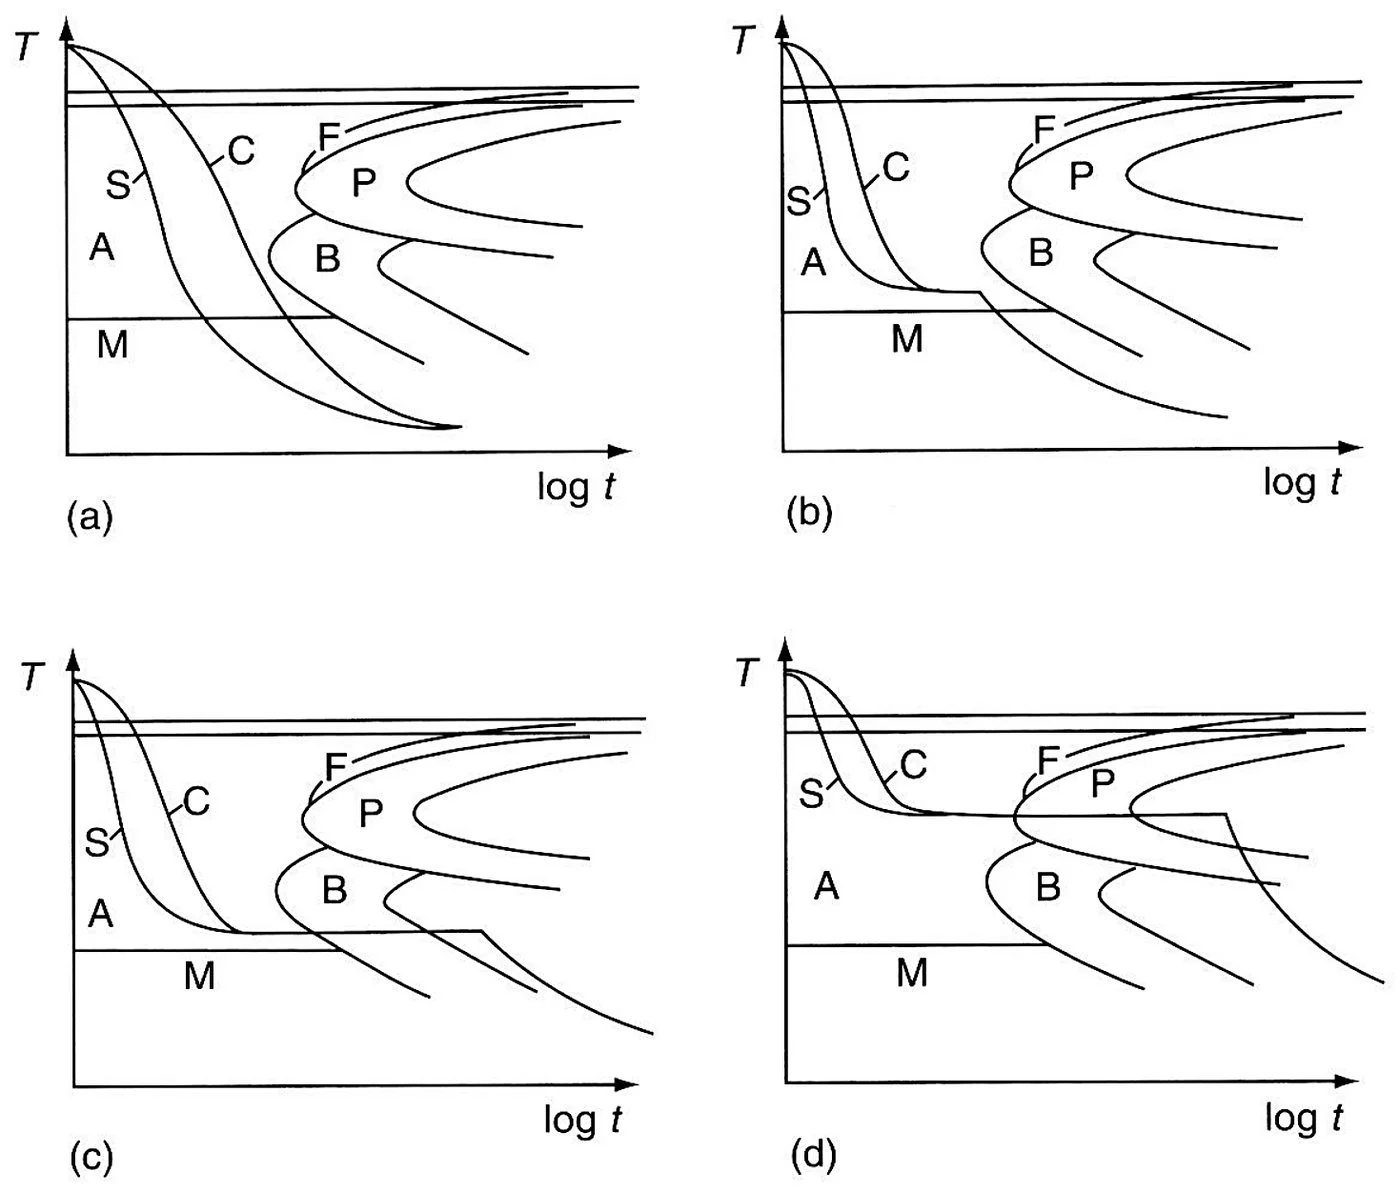
Las cuatro rutas que puede seguir un temple a través del intervalo de transformación se describen a continuación, porque el medio es solo una de las elecciones que se hacen.
Soluciones de sal y cáusticas frente a agua y aceite
Se desarrolló una solución saturada de cloruro de calcio como medio situado entre la salmuera y el aceite. Su comportamiento frente a la fisuración es más cercano al agua que al aceite, pero su velocidad en la ventana superior es lo bastante alta para el acero al carbono. La segunda tabla lo compara con los otros medios comunes medidos en las mismas dos ventanas.
La razón por la que los dos medios se comportan de manera tan diferente a través de la ventana inferior está escrita en la curva del coeficiente de transferencia de calor.
| Medio de temple | Promedio 650–550 °C, °C/s | Promedio 300–200 °C, °C/s |
|---|---|---|
| CaCl saturado2 solución | 1000 | 150 |
| Agua, 18 °C | 600 | 270 |
| Solución de NaCl al 10%, 20 °C | 1100 | 300 |
| Solución de NaOH al 15%, 20 °C | 1200 | 300 |
| Aceite de colza, 50 °C | 200 | 35 |
| Aceite puro L-AN15, 50 °C | 150 | 30 |
| Aceite de transformador, 50 °C | 120 | 25 |
Fuente, Tabla 8-10, página impresa 465. Velocidad de enfriamiento promedio en cada rango.
Polímeros de temple, fisuración y distorsión
Un polímero de temple es una solución acuosa cuya velocidad de enfriamiento se fija por su concentración, de modo que un solo baño puede cubrir el rango desde la salmuera hasta el aceite cambiando la cantidad de polímero que contiene. Las tres tablas siguientes provienen de un programa de ensayo sobre un polímero chino NQ-1, realizado al cinco, quince y veinticinco por ciento en masa frente a agua y aceite puro como medios de referencia.
Sensibilidad a la fisuración
El ensayo de fisuración utilizó una probeta de acero de herramientas al carbono T8 de 30 mm por 30 mm, austenizada a 840 grados Celsius, mantenida durante treinta minutos y verificada mediante inspección por partículas magnéticas después del temple. Se ensayaron tres probetas por cada medio.
| Medio de temple | Probetas | Fisuradas |
|---|---|---|
| Agua | 3 | 3 |
| 5% polímero NQ-1 | 3 | 1 |
| 15% polímero NQ-1 | 3 | 0 |
| 25% polímero NQ-1 | 3 | 0 |
| Aceite puro L-AN15 | 3 | 0 |
Fuente, Tabla 8-11, página impresa 466. Acero para herramientas al carbono T8, 30 mm por 30 mm, austenizado a 840 grados Celsius y mantenido 30 minutos, verificado por inspección con partículas magnéticas.
Dureza a través de la sección
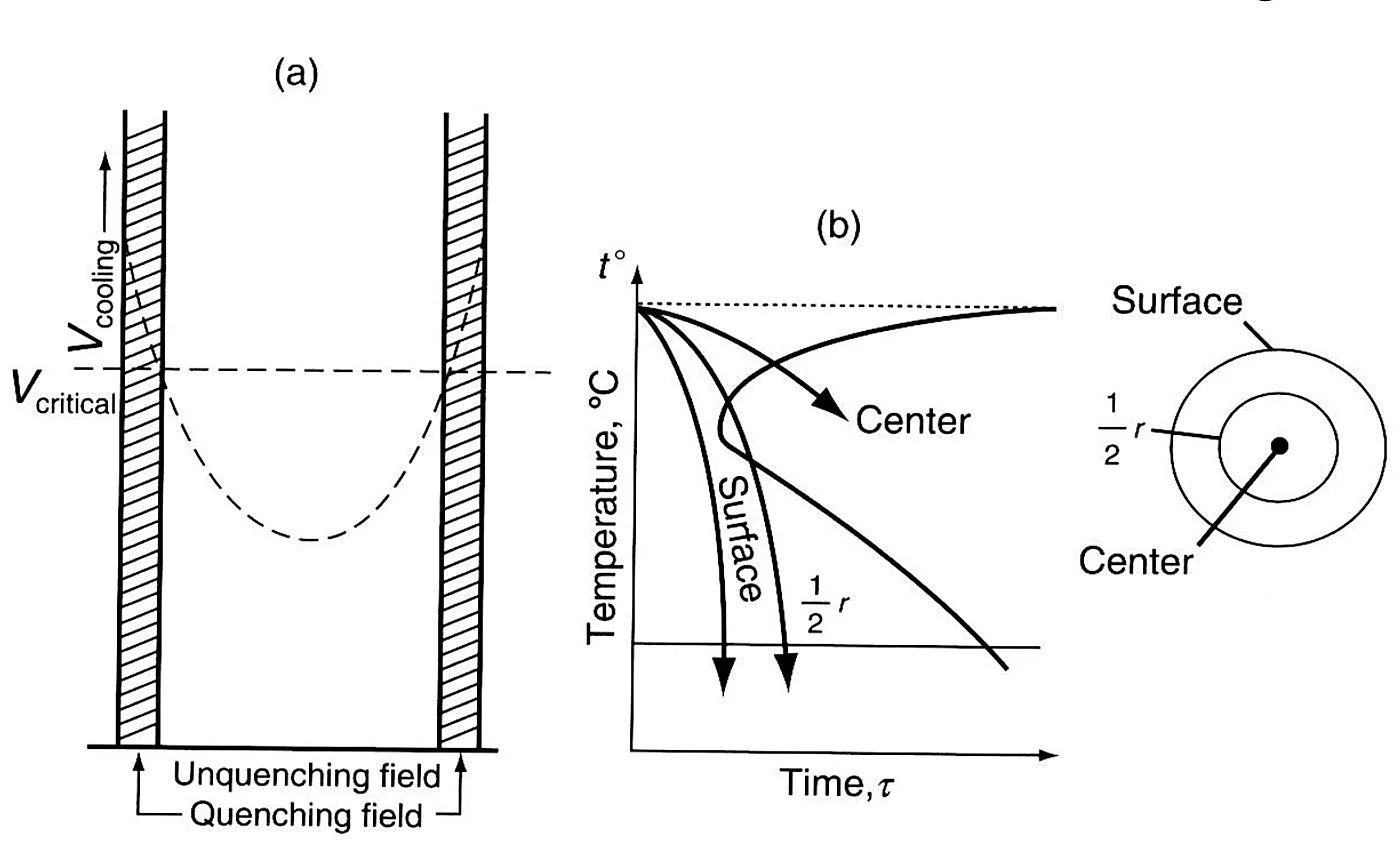
El ensayo de templabilidad utilizó acero 45, un grado al carbono simple, en dos tamaños de barra. La dureza se midió en la superficie, en el medio radio y en el centro de una barra seccionada a lo largo de su eje.
La razón por la que la superficie y el centro presentan diferente dureza es que se enfrían a velocidades distintas. El diagrama siguiente muestra la velocidad de enfriamiento que disminuye desde la superficie hasta el centro de una sección, y las curvas de enfriamiento que se derivan de ello.
| Probeta | Medio de temple | Superficie, HRC | Medio radio, HRC | Centro, HRC |
|---|---|---|---|---|
| Acero 45, 20 mm × 60 mm | Agua | 60 | 54 | 52 |
| Acero 45, 20 mm × 60 mm | 5% polímero NQ-1 | 61 | 57 | 53 |
| Acero 45, 20 mm × 60 mm | 15% polímero NQ-1 | 61 | 57 | 54 |
| Acero 45, 20 mm × 60 mm | 25% polímero NQ-1 | 58 | 52 | 50 |
| Acero 45, 20 mm × 60 mm | Aceite puro L-AN15 | 54 | 48 | 45 |
| Acero 45, 30 mm × 90 mm | Agua | 56 | 33 | 31 |
| Acero 45, 30 mm × 90 mm | 5% polímero NQ-1 | 59 | 40 | 34 |
| Acero 45, 30 mm × 90 mm | 15% polímero NQ-1 | 58 | 38 | 33 |
| Acero 45, 30 mm × 90 mm | 25% polímero NQ-1 | 54 | 33 | 30 |
| Acero 45, 30 mm × 90 mm | Aceite puro L-AN15 | 50 | 25 | 23 |
Fuente, Tabla 8-12, página impresa 466. Acero 45, austenizado a 840 grados Celsius y mantenido 30 minutos, dureza en HRC a través de la sección. La barra de 30 mm no alcanza la dureza completa en el medio radio ni en el centro en ningún medio.
Distorsión y dureza superficial
El ensayo de distorsión utilizó un disco de acero 45 de 50 mm por 10 mm, austenizado a 840 grados Celsius y mantenido durante quince minutos, y el crecimiento medido del disco es el número de la tabla.
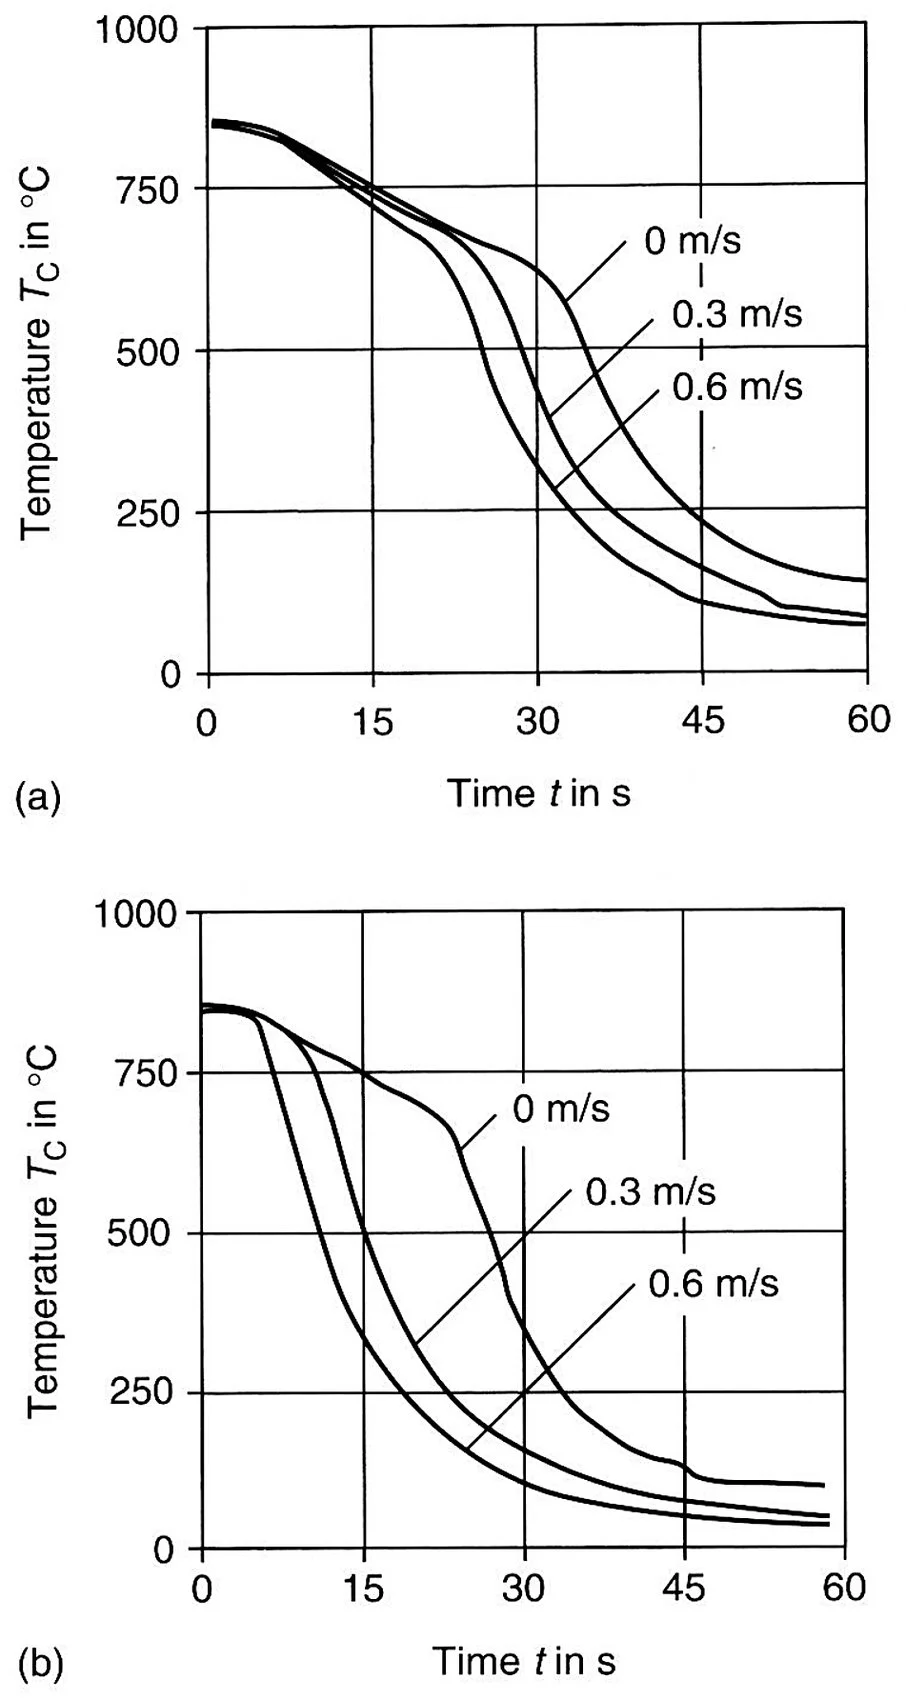
La agitación es la única variable de proceso que un taller puede cambiar durante el temple, y la magnitud del efecto depende del medio.
| Medio de temple | Distorsión promedio, mm | Dureza superficial, HRC |
|---|---|---|
| Agua | +0.80 | 60 |
| 5% polímero NQ-1 | +0.61 | 61 |
| 15% polímero NQ-1 | +0.12 | 60 |
| 25% polímero NQ-1 | +0.26 | 58 |
| Aceite puro L-AN15 | +0.09 | 54 |
Fuente, Tabla 8-13, página impresa 466. Disco de acero 45, 50 mm por 10 mm, austenizado a 840 grados Celsius y mantenido 15 minutos. La distorsión es el cambio promedio medido en el tamaño, positivo significa crecimiento.
Lectura conjunta de las tablas
Tres cosas destacan en las cinco tablas. El agua agrietó todas las probetas en el ensayo de agrietamiento y aumentó el disco de distorsión en 0,80 mm, y es el medio más rápido en ambas ventanas, por lo que es un medio de último recurso en un grado que se distorsiona. Un baño de polímero al quince por ciento no agrietó ninguna de sus probetas, mantuvo la misma dureza superficial y central que el agua, y aumentó el disco solo 0,12 mm, que es el resultado más estrecho del conjunto. Un baño al veinticinco por ciento es el más suave en distorsión para las barras más duras y el más blando en la superficie, y su dureza a través de la sección cae primero, por lo que su ventaja está en la forma más que en la dureza. El aceite puro es el más lento y el más blando, y es el medio cuya velocidad en la ventana superior es lo suficientemente baja como para necesitar un grado totalmente aleado detrás de él.
Donde el compromiso entre dureza y distorsión no puede lograrse en un líquido en absoluto, un grado de temple al aire elimina la cuestión, y un acero como D2 alcanza la dureza completa en aire quieto o en un temple con aire forzado en lugar de en un baño. Donde todavía se requiere agua, la nota en la fuente es que un aceite rápido a menudo puede reemplazarla en una pieza delgada o parcialmente rectificada, que es la ruta W1 que normalmente se adopta y la razón por la que O1 está diseñado para aceite en primer lugar.
Datos de referencia relacionados
La velocidad de temple que necesita cada grado está agrupada en la Tabla de temple para aceros de temple en agua, aceite y aire, las velocidades de enfriamiento medidas para un grado de trabajo en caliente están en la página de velocidades de enfriamiento del temple de H13, y los ciclos completos de temple y revenido están en la guía de tratamiento térmico del acero para herramientas.
Notas sobre los datos
Los nombres de los medios siguen la fuente. Los grados de aceite son aceites chinos de sistema de pérdida total L-AN, y L-AN15 se sitúa cerca de un grado de viscosidad ISO VG15 y L-AN32 cerca de un ISO VG32, por lo que el número es una clase de viscosidad más que una marca. Las cifras de polímero corresponden al polímero NQ-1 utilizado en el programa de ensayos de la fuente y las concentraciones son fracciones de masa, por lo que un baño mezclado al mismo porcentaje con un polímero diferente no necesariamente se comportará de manera idéntica. Los ensayos de agrietamiento, templabilidad y distorsión se realizaron con acero T8 y 45, que son grados al carbono simples más que aceros para matrices, por lo que esas lecturas miden el medio y no son una predicción para una sección particular de acero para herramientas.
Compilado de un manual chino de tratamiento térmico de acero para moldes y herramientas, Tablas 8-9 a 8-13, páginas impresas 464 a 466. Las Tablas 8-9, 8-11, 8-12 y 8-13 se leyeron de la imagen de la página a 500 dpi y la Tabla 8-10 de la imagen de la página y la capa de texto. Las tablas son un resumen de referencia de la práctica publicada más que una especificación de Aobo Steel, por lo que confirme el medio y el ciclo contra el certificado del fabricante antes de realizar un pedido basado en ello.
Medios de temple para acero de herramientas, PDF imprimible
Las cinco tablas de esta página, las velocidades de enfriamiento de los medios comunes y los resultados de agrietamiento por polímero, dureza de sección y distorsión, en un solo PDF con nuestros datos de contacto.