
Descarburación y eliminación de material antes del temple
La superficie de una barra lleva el registro de cada proceso que la produjo, y el temple convierte ese registro en grietas, zonas blandas y dimensiones perdidas. Dos condiciones en la capa exterior deciden el resultado. La primera es el contenido de carbono, que determina si la superficie puede templar tan completamente como el núcleo. La segunda es el óxido que se forma bajo la cascarilla, porque saca los elementos de aleación de la solución precisamente en la capa que debe soportar la tensión de contacto. Esta página cubre hasta qué profundidad llega cada condición, cuánto material debe eliminarse antes del temple para eliminarla, los límites que establecen las normas de engranajes y los procesos externos que producen un defecto superficial del que luego se culpa al tratador térmico.
Por qué se agrieta una piel descarburada
La descarburación es la pérdida de átomos de carbono de la superficie de una pieza, de modo que la superficie queda con un contenido de carbono menor que el material situado a corta distancia por debajo. La profundidad de descarburación se define como el espesor de la capa cuya estructura difiere significativamente de la del núcleo. La descarburación completa deja una capa totalmente ferrítica que no puede templar en absoluto, y en la zona de descarburación parcial el contenido de carbono aumenta gradualmente desde la superficie ferrítica hasta el núcleo. Ambas se leen de la estructura atacada, no de un análisis de carbono, por lo que la profundidad se reporta con el reactivo que la produjo.
El daño de una superficie descarburada se deriva de dos cambios. Como la temperatura de inicio de la martensita disminuye al aumentar el contenido de carbono, la superficie descarburada se transforma a una temperatura mayor que el núcleo, lo que deja alta tensión residual de tracción en esa superficie o un estado de tensiones desequilibrado que se manifiesta como distorsión. Y como la superficie tiene menor templabilidad que el núcleo, los productos de transformación superiores se forman allí primero y nuclean productos en el núcleo que nunca se desearon, de modo que la misma pieza termina con una piel blanda y más martensita por debajo de lo que asumía el plano. El umbral que da la fuente es un contenido de carbono de aproximadamente 0,6 por ciento. Por encima de esa cifra la dureza superficial debería ser aceptable, y a aproximadamente 0,6 por ciento o menos todas las propiedades principales se ven afectadas, con la fatiga por flexión en el ejemplo reducida en 50 por ciento.
Hasta dónde llega la capa lo determinan la temperatura y el tiempo. La descarburación puede ocurrir a temperaturas superiores a 700 °C, y típicamente es más severa una vez que el acero se calienta por encima de 910 °C. La regla que un taller puede aplicar es que puede estar presente una descarburación de hasta 0,06 mm (0,0025 in.) por cada 1,6 mm (1/16 in.) de diámetro en la barra tal como se recibe, lo que para una barra de 100 mm de diámetro equivale a una capa de aproximadamente 3,75 mm en el radio.
| Condición de la superficie | Hasta qué profundidad llega | Qué le hace a la pieza |
|---|---|---|
| descarburización | Hasta 0,06 mm (0,0025 in.) por cada 1,6 mm (1/16 in.) de diámetro | Eleva la temperatura Ms en la superficie, reduce la templabilidad allí y deja tensión residual de tracción y dureza desigual |
| Descarburación completa | Una capa totalmente ferrítica, cuyo espesor es la profundidad de descarburación | La capa no puede templar en absoluto, y se mide a partir de la estructura y no del carbono |
| Descarburación parcial, límite de especificación | Ninguna aparente en los 0,13 mm (0,005 in.) exteriores, excepto en raíces sin rectificar | El límite establecido por ANSI/AGMA 2001-C95 para los grados 2 y 3, sin límite para el grado 1 |
| Pérdida de dureza superficial por descarburación | Los 0,1 mm (0,004 in.) exteriores | La reducción no debe exceder 2 HRC en la barra de ensayo bajo ISO 6336-5.2 para los grados MQ y ME |
| Oxidación interna, primer tipo | Partículas globulares de aproximadamente 0,5 µm, desde la superficie hasta aproximadamente 8 µm, con granos superficiales de 0,5 a 1 µm y algunos tan grandes como 2 a 4 µm | Elimina manganeso, cromo y silicio de la capa y reduce la dureza, la fatiga por flexión, la compresión residual y la resistencia al desgaste |
| Oxidación interna, segundo tipo | Típicamente 5 a 25 µm, como una fase oscura en los límites de grano de austenita previa | Se hace más profunda tanto con la temperatura como con el tiempo, y un tamaño de grano superficial más grueso aumenta la cantidad |
| Zona oxidada en SAE 1015 cementado | Aproximadamente 0,020 mm después de 8,8 h a 1000 °C, aproximadamente 0,012 mm a 850 °C | La profundidad es función de la temperatura y el tiempo, por lo que la determina el ciclo y no el acero |
| Cascarilla compacta de un horno de gas de calentamiento directo | Una cascarilla ligera de 0,08 mm (0,003 in.) o menos, o una cascarilla pesada de 0,13 mm (0,005 in.) | Una cascarilla ligera acelera el temple y una pesada lo retrasa, por lo que la profundidad variable sobre la pieza da zonas blandas, distorsión incontrolada y, en aceros con níquel, agrietamiento |
| Rechupe superficial o inclusiones no metálicas alargadas | Un rechupe de 0,025 mm (0,001 in.) de profundidad por cada 3,3 mm (0,13 in.) de diámetro se acepta normalmente en barra acabada en frío | Actúa como concentrador de tensiones e impide que el metal caliente se suelde a sí mismo durante la forja, por lo que el material debe eliminarse antes del temple |
Las condiciones en la superficie del acero, hasta qué profundidad llega cada una y el efecto que tiene en la pieza tratada térmicamente. Reglas de profundidad y límites de especificación según lo publicado en el artículo, agrupados aquí por la condición superficial que describen.
Cuánto material eliminar antes del temple
Los rechupe y las inclusiones no metálicas alargadas son la razón por la que un plano de temple necesita una tolerancia de eliminación de material que un plano de mecanizado no necesita. Un rechupe es un concentrador de tensiones en la superficie, y una inclusión alargada impide que el acero caliente se suelde a sí mismo durante la forja, lo que deja la misma discontinuidad en la pieza terminada. Donde cualquiera de los dos esté presente en barra laminada en caliente, la recomendación es eliminar material antes del tratamiento térmico en lugar de esperar que el temple lo resista. Las cifras siguientes son la eliminación mínima por lado de la fuente, expresada como porcentaje del diámetro de la barra para que escale con el tamaño que se compra.
| Condición de la barra | Acero sin resulfurar | Acero resulfurado |
|---|---|---|
| Torneado entre puntos | 3% del diámetro | 3.8% del diámetro |
| Torneado o rectificado sin centros | 2.6% del diámetro | 3.4% del diámetro |
Eliminación mínima de material recomendada por lado desde barra laminada en caliente, para eliminar las costuras superficiales y las inclusiones no metálicas alargadas que de otro modo actuarían como concentradores de tensiones durante el tratamiento térmico. Basado en barra comprada con una rectitud especial de 3.3 mm (0.13 in.) en 1.5 m (5 ft) máximo. Fuente, Tabla 7 del artículo.
Dos detalles en esas cifras merecen atención. El valor para el acero resulfurado es mayor que para el grado no resulfurado en ambas condiciones, porque un acero fabricado para maquinabilidad presenta más costuras y más segregación a lo largo de ellas. Y la condición de la barra importa tanto como el acero, ya que el torneado o rectificado sin centros requiere menos eliminación que el torneado entre puntos, porque la barra es más recta y más concéntrica desde el inicio. Para barra acabada en frío, la fuente acepta una profundidad de costura o no metálica de 0.025 mm (0.001 in.) por cada 3.3 mm (0.13 in.) de diámetro, y donde la profundidad de la costura es excesiva, la recomendación es una inspección por partículas magnéticas antes del tratamiento térmico en lugar de un mayor sobreespesor. Cortar la pieza de barra comprada sobredimensionada es la más económica de estas medidas y la que más a menudo se omite.
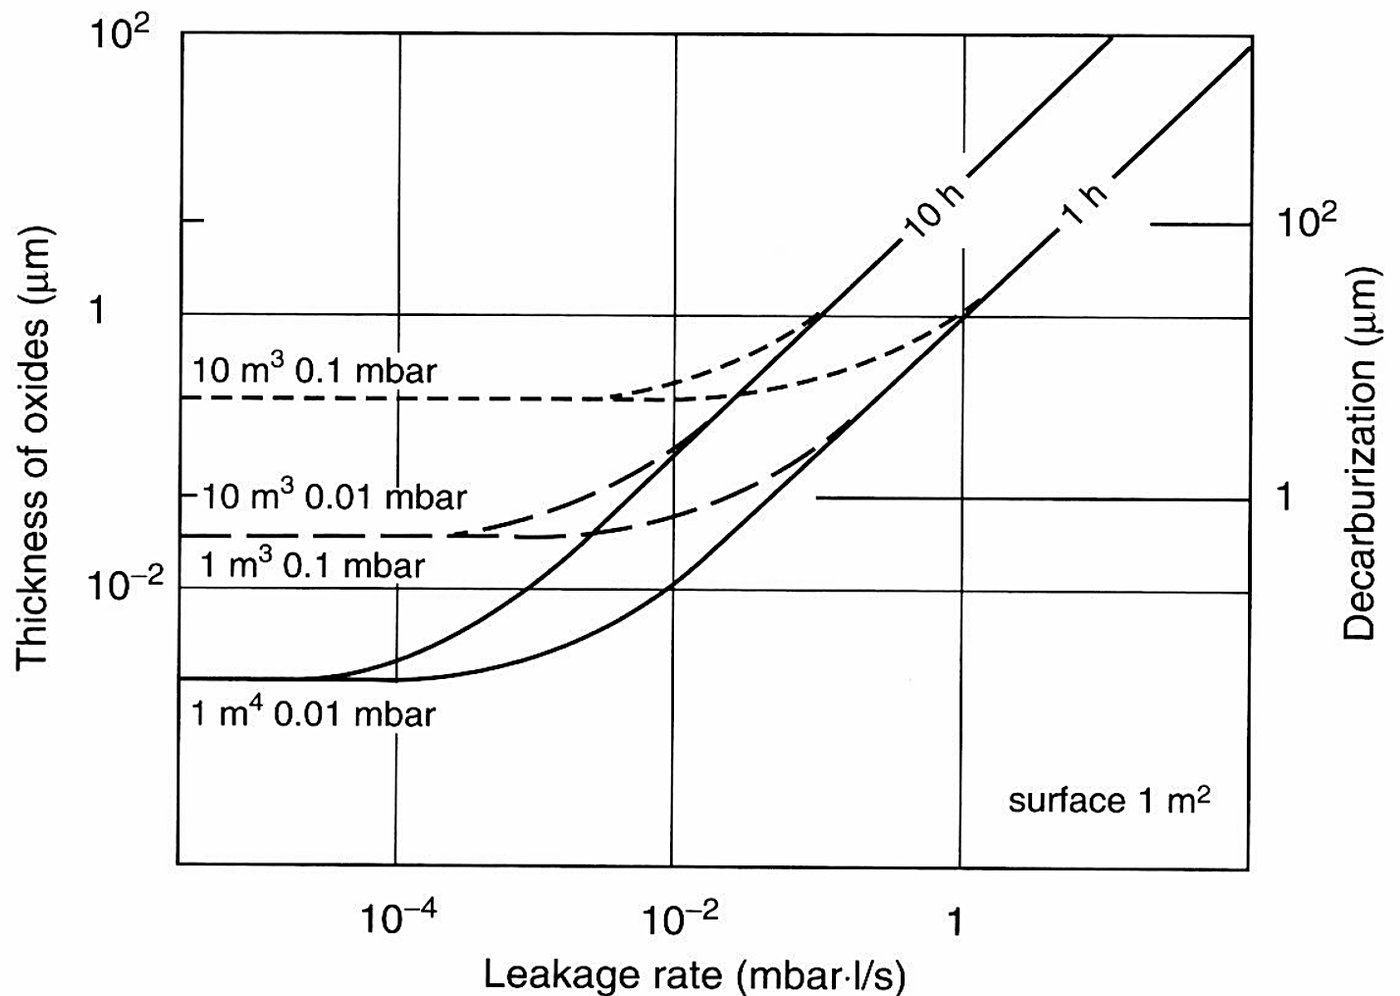
La profundidad de ese daño la determina el horno, y la tasa de fuga del horno de vacío es una de las entradas medibles.
Oxidación interna, la capa que revela un ataque químico
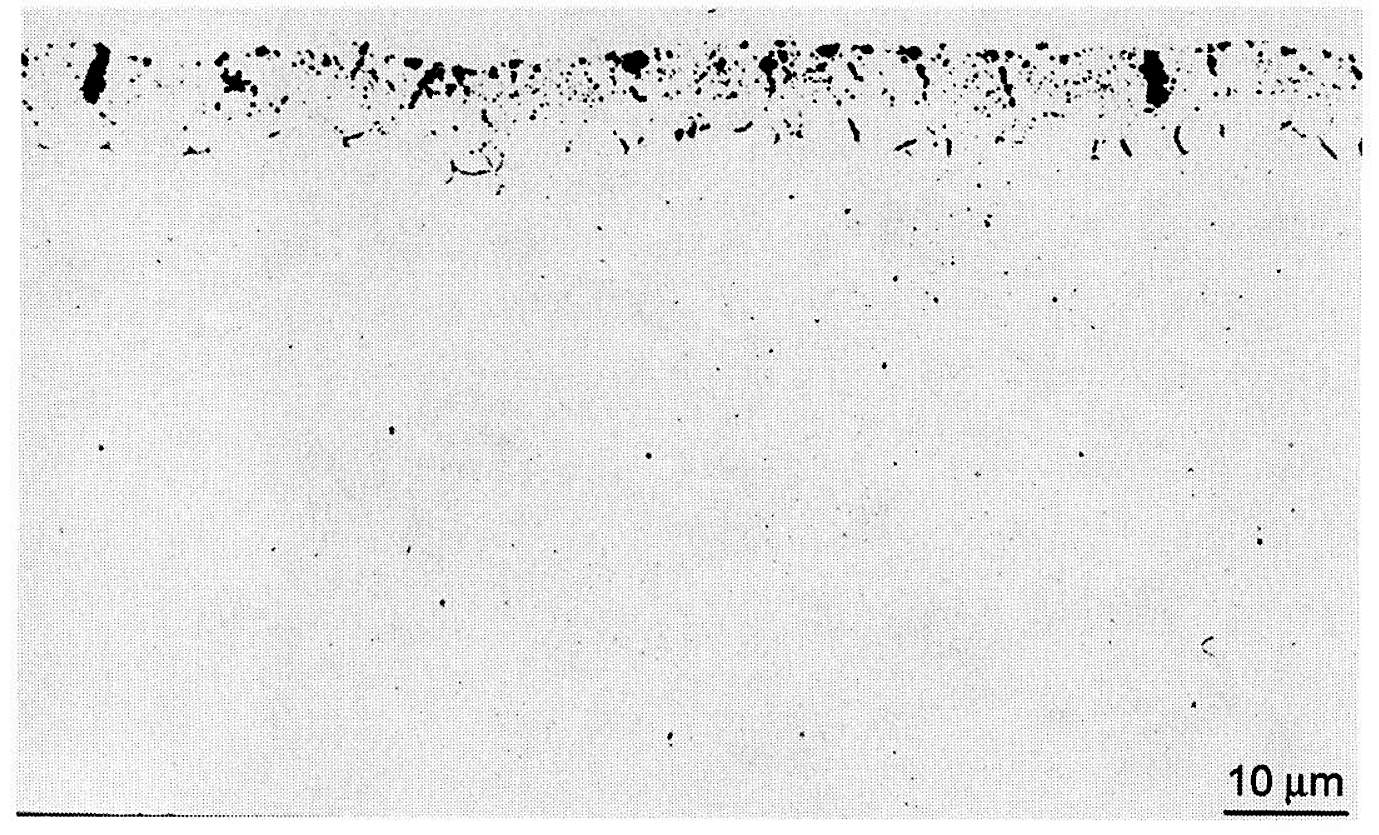
La cementación en una atmósfera endotérmica a 900 a 950 °C impulsa el oxígeno y el azufre hacia el interior, y estos oxidan los elementos de aleación que tienen mayor afinidad por ellos, que son el manganeso, el cromo y el silicio. El resultado es la oxidación interna, también llamada subescala. Reduce la dureza, la resistencia a la fatiga por flexión, la tensión de compresión superficial y la resistencia al desgaste en la capa donde ocurre, y es esencialmente imposible de prevenir durante la cementación en una atmósfera endotérmica. El contenido de silicio de los grados de cementación ordinarios, alrededor de 0.25 por ciento, está muy por encima de la cantidad necesaria para producirla, y el silicio también reduce las concentraciones umbral de manganeso y cromo que producen el mismo efecto. El níquel y el molibdeno actúan en sentido contrario y reducen la sensibilidad, y un mayor potencial de carbono reduce la cantidad para el mismo tiempo de cementación.
Una condición relacionada se conoce con el nombre de productos de transformación a alta temperatura, o HTTP. Estas son estructuras no martensíticas como la perlita y la bainita que se forman en la misma zona donde se encuentra la oxidación interna, y se extienden más profundamente que la oxidación, de manera más notable en los grados más pobres en aleación. Reducen la dureza, reducen la tensión de compresión superficial, reducen la resistencia a la fatiga por flexión y reducen la resistencia al desgaste, por lo que una pieza puede pasar una verificación de profundidad de capa y aún así estar incorrecta en la décima exterior de milímetro. Las medidas contra ellas son un grado con suficiente contenido de aleación para dar martensita en la capa empobrecida, un aumento tardío del potencial de carbono o una adición tardía de amoníaco, un temple más rápido donde la distorsión lo permita, y la eliminación mediante rectificado, granallado o granallado de shot peening.
| Profundidad de capa, mm | Profundidad de capa, in. | Grado 2, mm | Grado 2, in. | Grado 3, mm | Grado 3, in. |
|---|---|---|---|---|---|
| <0.75 | <0.030 | 0.0178 | 0.0007 | 0.0127 | 0.0005 |
| 0.75 a 1.50 | 0.030 a 0.059 | 0.0254 | 0.0010 | 0.0203 | 0.0008 |
| 1.50 a 2.25 | 0.059 a 0.089 | 0.0381 | 0.0015 | 0.0203 | 0.0008 |
| 2.25 a 3.00 | 0.089 a 0.118 | 0.0508 | 0.0020 | 0.0254 | 0.0010 |
| >3.00 | >0.118 | 0.0610 | 0.0024 | 0.0305 | 0.0012 |
Profundidad aceptable de oxidación interna frente a la profundidad de capa, según ANSI/AGMA 2001-C95 y los grados equivalentes ML, MQ y ME de ISO 6336-5.2. El Grado 1 no tiene valor especificado, y la recuperación mediante granallado de shot peening es aceptable con el acuerdo del cliente. Fuente, Tabla 13 del artículo.
Eliminar la capa no es tan simple como mecanizarla. La fuente enumera el pulido electrolítico, el mecanizado electroquímico, el bruñido, el rectificado, el granallado y el shot peening como formas de eliminar los óxidos superficiales, y luego advierte que cada uno debe elegirse con cuidado porque puede añadir tensión de tracción, arriesgar descarburización durante un paso posterior de recalentamiento, o no mantener la profundidad con precisión. Donde la capa puede dejarse en su lugar y trabajarse la superficie en cambio, el shot peening se acepta como recuperación por la misma norma que establece el límite de profundidad, con el acuerdo del cliente’s.
La capa que revela un ataque químico bajo la superficie corre a lo largo de los límites de grano.
Sobrecalentamiento, quemado y el defecto que hereda el tratador térmico
No todo defecto superficial observado en una pieza endurecida se produjo durante el endurecimiento. El quemado es la fusión incipiente de constituyentes de bajo punto de fusión en películas líquidas a lo largo de los límites de grano, lo que concentra allí elementos fragilizantes y deja huecos al contraerse las películas durante el enfriamiento. Generalmente ocurre durante el laminado o la forja, y puede no ser detectable hasta después del tratamiento térmico, que es como termina siendo interpretado como un defecto de tratamiento térmico. El calentamiento dentro del rango de engrosamiento de grano produce un tamaño de grano mixto y una respuesta de endurecimiento impredecible, y una temperatura de austenización lo suficientemente alta como para hacer crecer los granos deja una estructura que es sensible al agrietamiento incluso cuando el temple en sí fue correcto.
El examen que separa los dos es el perfil de la grieta. Donde una grieta que parece un agrietamiento por temple presenta oxidación superficial y descarburización en su interior, la grieta existía mientras la pieza aún estaba caliente en el horno y no se formó durante el temple, porque el interior de una grieta de temple nunca ve alta temperatura. Una atmósfera húmeda de horno de gas de combustión directa es una fuente adicional, ya que una carga calentada en ella puede absorber hidrógeno y agrietarse por razones que no se aplicarían en una atmósfera seca.
El acero en sí es el último elemento, y es el que sale de la acería con un certificado. Un conjunto de pistas de rodamiento de AISI 1070 se agrietó por temple, y la metalografía confirmó el agrietamiento por temple, pero el análisis del acero mostró una composición química que no era un 1070 simple. El material entregado se situaba en o por encima del límite superior de todos los rangos que importaban, por lo que su templabilidad era mayor que aquella para la que se había escrito el procedimiento de temple, y el temple que convenía a un 1070 era demasiado severo para lo que realmente llegó.
| Elemento | Rango de especificación para AISI 1070, % | Contenido en el acero obtenido, % |
|---|---|---|
| Carbono | 0.65 a 0.75 | 0.74 |
| Manganese | 0,60 a 0,90 | 0.97 |
| Fósforo | 0.11 | 0.04 |
| Azufre | 0.026 | 0.05 |
| Silicon | 0.10 a 0.20 | 0.23 |
| Níquel | no especificado | 0.07 |
| Chromium | no especificado | 0.11 |
| Molibdeno | no especificado | 0.22 |
| Cobre | no especificado | 0.10 |
El acero entregado según la especificación para un AISI 1070 que se agrietó por temple como pista de rodamiento. El carbono, el manganeso y el molibdeno se sitúan todos en el límite superior del rango o por encima de él, por lo que la templabilidad del acero entregado era mayor que aquella para la que se había escrito el procedimiento de temple. Fuente, Tabla 6 del artículo.
Qué significa esto en un pedido de acero para herramientas
Cuatro elementos deciden si una herramienta endurecida comienza su vida con una superficie sana, y los cuatro pueden escribirse en un pedido. El sobreespesor de material, porque las cifras de eliminación son porcentajes del diámetro y la persona que compra la barra es la única que puede dejar el material en la pieza. El límite de descarburización y de costuras, expresado contra una norma en lugar de como una garantía general. La atmósfera y el potencial de carbono del ciclo, porque la oxidación interna y los productos de transformación que la siguen son determinados por el horno y no por el acero. Y la composición química realmente entregada, verificada contra la templabilidad para la que se escribió el procedimiento de temple, ya que un acero dentro de su propia especificación puede seguir siendo el acero equivocado para el temple en el tanque. Los defectos de tratamiento térmico que un taller ve con más frecuencia, con la causa y la corrección para cada uno, se recopilan en el diagrama de solución de problemas del tratamiento térmico del acero para herramientas, el lado del medio de temple del mismo problema está en medios de temple para acero para herramientas, y la grieta que resulta se describe en agrietamiento por temple en acero para herramientas. Cómo se mide la capa una vez que está presente se cubre en medición de inclusiones y tamaño de grano, los defectos que llegan de la acería se catalogan en Defectos y discontinuidades en barras de acero forjado, y la composición química que decide la respuesta se expone en cómo se analiza la composición química del acero y en la tabla de composición del acero para herramientas. Los tratamientos superficiales que restauran la capa en lugar de eliminarla se agrupan en tratamiento con vapor para la vida útil de la herramienta, el cambio dimensional que acompaña todo esto está en Cambio dimensional en el tratamiento térmico, y la secuencia de examen más amplia está en Análisis de fallas de herramientas y matrices y características de la superficie de fractura.
Antes de actuar sobre un defecto superficial
Es una página de referencia, no es una especificación de Aobo Steel, y las profundidades anteriores son los valores publicados para los grados y los procesos nombrados. La descarburización y la oxidación interna dependen de la temperatura, el tiempo, la atmósfera y el acero, por lo que una profundidad medida en una colada es evidencia sobre esa colada y no una predicción para la siguiente. Los porcentajes de eliminación son recomendaciones mínimas para barra laminada en caliente y no reemplazan el sobreespesor que su propio proceso necesita. Cuando una pieza ya se ha agrietado, un defecto encontrado en la fractura no es por sí mismo prueba de que el defecto causó la falla, y la secuencia de examen debe descartar las alternativas antes de atribuirla a la acería o al tratador térmico.
Fuente: ASM Handbook, Volumen 11, Failure Analysis and Prevention, ASM International, 2002.