
Tratamiento térmico del acero para herramientas de trabajo en caliente
Los aceros para herramientas de trabajo en caliente son los grados al cromo, tungsteno y molibdeno que mantienen su dureza mientras la cara de la herramienta trabaja en caliente, y son los más fáciles de templar de las familias de aceros para herramientas y los más fáciles de arruinar por un calentamiento descuidado. Casi todos ellos se templan al aire en reposo, ninguno de ellos se templa nunca en agua, y todos ellos tienen que protegerse contra la carburización y la descarburización durante todo el intervalo de austenización. Esta página contiene la tabla de prácticas consolidadas para la familia del artículo fuente, las reglas de recocido, precalentamiento, austenización y temple que la acompañan, y las dos figuras sobre velocidad de enfriamiento que deciden cuál será la estructura.
Prácticas recomendadas para los aceros para herramientas de trabajo en caliente
La tabla siguiente es el resumen de la fuente para toda la familia, y abarca los grados al cromo H10 a H19, los grados al tungsteno H20 a H26 y los grados al molibdeno H41 a H43, junto con los grados aleados 6G, 6F2 a 6F7 y 6H1 a 6H2 que la fuente agrupa con ellos porque también se usan para trabajo en caliente. La columna de normalizado es corta porque el grupo es parcial o totalmente templable al aire, y no se recomienda el normalizado para ninguno de ellos excepto el 6F7.
| Acero | Temperatura de normalizado (a), °C (°F) | Recocido | Endurecimiento | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura (b) | Velocidad de enfriamiento (c) | Dureza recocida, HB | Precalentamiento, °C (°F) | Austenización | Tiempo de mantenimiento, min | Medio de temple | Dureza después del temple, HRC | |||||
| °C | °F | °C/h | °F/h | °C | °F | |||||||
| Aceros para herramientas de trabajo en caliente al cromo | ||||||||||||
| H10 | No rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 1010-1040 | 1850-1900 | 15-40 (d) | A | 56-59 |
| H11 | No rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1025 | 1825-1875 | 15-40 (d) | A | 53-55 |
| H12 | No rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1025 | 1825-1875 | 15-40 (d) | A | 52-55 |
| H13 | No rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1040 | 1825-1900 | 15-40 (d) | A | 49-53 |
| H14 | No rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1010-1065 | 1850-1950 | 15-40 (d) | A | 55-56 |
| H16 | No rec | 870-900 | 1600-1650 | 22 | 40 | 212-241 | 815 (1500) | 1120-1175 | 2050-2150 | 2-5 | A, O | 55-58 |
| H19 | No rec | 870-900 | 1600-1650 | 22 | 40 | 207-241 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 52-55 |
| Aceros para herramientas de trabajo en caliente al tungsteno | ||||||||||||
| H20 | No rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 53-55 |
| H21 | No rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 43-52 |
| H22 | No rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 48-57 |
| H23 | No rec | 870-900 | 1600-1650 | 22 | 40 | 212-255 | 815 (1500) | 1205-1260 | 2200-2300 | 2-5 | O | 33-35 (e) |
| H24 | No rec | 870-900 | 1600-1650 | 22 | 40 | 217-241 | 815 (1500) | 1095-1230 | 2000-2250 | 2-5 | A, O | 44-55 |
| H25 | No rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1150-1260 | 2100-2300 | 2-5 | A, O | 46-53 |
| H26 | No rec | 870-900 | 1600-1650 | 22 | 40 | 217-241 | 870 (1600) | 1175-1260 | 2150-2300 | 2-5 | A, O, S | 63-64 |
| Aceros para herramientas de trabajo en caliente al molibdeno | ||||||||||||
| H41 | No rec | 815-870 | 1500-1600 | 22 (f) | 40 (f) | 207-235 | 730-845 (1350-1550) | 1095-1190 | 2000-2175 | 2-5 | A, O, S | 64-66 |
| H42 | No rec | 845-900 | 1550-1650 | 22 | 40 | 207-235 | 730-845 (1350-1550) | 1120-1220 | 2050-2225 | 2-5 | A, O, S | 54-62 |
| H43 | No rec | 815-870 | 1500-1600 | 22 (g) | 40 (g) | 207-235 | 730-845 (1350-1550) | 1095-1190 | 2000-2175 | 2-5 | A, O, S | 54-58 |
| Otros aceros para herramientas aleados | ||||||||||||
| 6G | No rec | 790-815 | 1450-1500 | 22 (h) | 40 (h) | 197-229 | No req | 845-855 | 1550-1575 | . . . | O (i) | 63 min (j) |
| 6F2 | No rec | 780-795 | 1440-1460 | 22 (k) | 40 (h) | 223-235 | No req | 845-870 | 1550-1600 | . . . | O (i) | 63 min (j) |
| 6F3 | No rec | 760-775 | 1400-1425 | 22 (l) | 40 (h) | 235-248 | No req | 900-925 | 1650-1700 | . . . | A (m) | 63 min (j) |
| 6F4 | No rec | 705 | 1300 | (n) | (n) | 262-285 | 815 (1500) | 1010-1020 | 1850-1870 | . . . | O, A | 38-41 (e) |
| 6F5 | No rec | 845 | 1550 | (o) | (o) | 262-285 | No req | 870 | 1600 | . . . | O, A | 58-59 |
| 6F6 | No rec | 845 (paquete) | 1550 (pico) | (p) | (p) | 196 | 650-705 (1200-1300) (q) | 925-955 (q) | 1700-1750 (q) | . . . | O (r) | (s) |
| 6F7 | 845-870 (1550-1600) | 670 | 1240 | 22 | 40 | 260-300 | 730 (1350) | 915 | 1675 | . . . | A | 54-55 |
| 6H1 | No rec | 845 | 1550 | 22 (t) | 40 (t) | 202-235 | 760-790 (1400-1450) | 900-940 | 1650-1725 | . . . | A | 48-49 |
| 6H2 | No rec | 815-845 | 1500-1550 | 22 | 40 | 202-235 | 705-760 (1300-1400) | 980-1065 | 1800-1950 | . . . | O, A | 52-55 |
Source, Table 9 of Heat Treating of Specific Classes of Tool Steels. A, air; O, oil; S, salt; Not rec, not recommended; Not req, not required. (a) Holding time, after uniform through heating, varies from about 15 min for small sections to about 1 h for large sections, and the work is cooled from temperature in still air. (b) Use the lower limit for small sections and the upper limit for large sections, holding about 1 h for light sections and small charges to about 4 h for heavy sections and large charges, or 1 h per inch of pack cross section for pack annealing. (c) Maximum rate, to 425 °C (800 °F) unless a footnote says otherwise. (d) For open furnace heat treatment, or ½ h per inch of pack cross section for pack hardening. (e) Temper to precipitation harden. (f) To 540 °C (1000 °F). (g) To 480 °C (900 °F). (h) To 370 °C (700 °F). (i) To 205 to 175 °C (400 to 350 °F), then air cool. (j) Temper immediately. (k) For isothermal annealing, furnace cool to 650 °C (1200 °F), hold for 4 h, furnace cool to 425 °C (800 °F), then air cool. (l) For isothermal annealing, furnace cool to 670 °C (1240 °F), hold for 4 h, furnace cool to 425 °C (800 °F), then air cool. (m) and (p) Cool with a forced-air blast to 205 to 175 °C (400 to 350 °F), then cool in still air. (n) Air cool from the annealing temperature. (o) Furnace cool at 22 °C (40 °F) per hour maximum to 425 °C (800 °F), reheat to 595 ± 14 °C (1100 ± 25 °F), furnace cool to 425 °C (800 °F), then air cool. (p) Furnace cool at 17 °C (30 °F) per hour to 540 °C (1000 °F), reheat to 790 °C (1450 °F), furnace cool at 11 °C (20 °F) per hour to 540 °C (1000 °F), then air cool. (q) Heat in pack or in a controlled atmosphere. (r) To 50 °C (125 °F). (s) Pack heating 59 to 60 HRC, atmosphere heating 54 to 55 HRC. (t) For isothermal annealing, hold at 845 °C (1550 °F) for 2 h, furnace cool to 745 °C (1375 °F), hold for 4 to 6 h, then air cool. The source prints the 6F6 annealing temperature as 1550 (peak); it is reproduced here exactly as printed.
Práctica de recocido
El calentamiento para el recocido debe ser lento y uniforme, y esto es más importante cuando se recuece una herramienta endurecida para reelaborarla, porque una herramienta dura que se introduce en un horno caliente puede agrietarse. En la práctica, la velocidad de enfriamiento la fija el horno y no el operador, ya que una carga grande se enfría más lentamente que una ligera. El enfriamiento en horno hasta 425 °C (800 °F) a no más de 22 °C (40 °F) por hora y luego el enfriamiento al aire es suficiente para la mayoría de estos aceros. Los tipos 6F2, 6F3 y 6H1 pueden recocerse isotérmicamente como alternativa, lo que resulta ventajoso en herramientas pequeñas que caben en un baño de sal o de plomo o en cargas pequeñas de horno por lotes, y no ofrece ninguna ventaja en un bloque de matriz grande.
Las piezas pequeñas normalmente se recuecen en paquete para reducir la cascarilla y la descarburación, y los bloques de matriz grandes normalmente se recuecen en atmósfera controlada. El material de empaque debe ser virutas de hierro fundido agotadas o coque de brea agotado y coque de petróleo que se haya calentado a 1205 °C (2200 °F) en un recipiente semicerrado para eliminar gases y humedad. A veces se usan cal, arena y mica, pero un acero duro empacado en esos materiales con un poco de carbón vegetal puede descarburizarse en lugar de protegerse. El empaque debe estar seco, libre de cualquier agente oxidante, y debe separar toda superficie metálica y llenar el recipiente. El mantenimiento es de 1 hora por pulgada de espesor del recipiente. Los aceros H necesitan en particular un material de empaque neutro, porque son extremadamente susceptibles tanto a la carburización como a la descarburación.
Alivio de tensiones, precalentamiento y austenización
El alivio de tensiones después del mecanizado en desbaste y antes del mecanizado final vale la pena en cualquier herramienta con un cambio importante de sección o una cavidad profunda. Calentar a 650 a 730 °C (1200 a 1350 °F). Existe una alternativa más precisa para una herramienta cuya dureza final permanece dentro del rango mecanizable, que consiste en templar y revenir después del mecanizado en desbaste y luego mecanizar en acabado.
El precalentamiento antes de la austenización se recomienda para todos los aceros para trabajo en caliente excepto 6G, 6F2, 6F3 y 6F5, que pueden necesitarlo o no según el tamaño y la forma. Un bloque de matriz para tratamiento en horno abierto se introduce en un horno que no esté a más de 260 °C (500 °F), mientras que la pieza empacada en un recipiente puede introducirse en un horno a 370 a 540 °C (700 a 1000 °F). Una vez que la pieza está a la temperatura del horno, se calienta a 65 a 110 °C (150 a 200 °F) por hora hasta la temperatura de precalentamiento y se mantiene durante 1 hora por pulgada de espesor. Los termopares deben colocarse junto a la pieza dentro del recipiente. Por encima de 650 °C (1200 °F) se requiere una atmósfera controlada u otro medio protector.
La austenización desde el precalentamiento debe ser un empuje rápido más que una subida lenta para H16 a H43 y para 6F4. El tiempo a la temperatura de austenización solo necesita ser lo suficientemente largo para calentar la pieza completamente, excepto para H10 a H14, donde la tabla da un rango de 15 a 40 minutos. No se recomienda el mantenimiento prolongado. El medio protector es lo más importante aquí, porque una superficie carburizada en un molde de fundición a presión es altamente susceptible al agrietamiento térmico, y una superficie descarburizada es peor de una manera más silenciosa. La capa descarburizada se lee blanda, por lo que la herramienta se reviene a una temperatura demasiado baja para llevar esa capa al rango, y luego funciona con un núcleo demasiado duro y se rompe en la primera aplicación de carga. Una atmósfera endotérmica de un generador es la solución habitual, con el punto de rocío mantenido a 2 a 7 °C (35 a 45 °F), y 3 a 4 °C (38 a 40 °F) es aproximadamente lo correcto para H11 o H13 austenizados a 1010 °C (1850 °F).
Temple
Los aceros para trabajo en caliente van de alta a extremadamente alta templabilidad, y la mayoría de ellos alcanzan la dureza completa en aire en reposo. Un bloque de matriz puede aún ser lo suficientemente grueso como para que el aire no lo logre, y entonces se necesita un chorro de aire o un temple en aceite. El acero para trabajo en caliente nunca se templa en agua. Un chorro de aire debe ser seco y debe incidir sobre la superficie a endurecer de manera uniforme, y una matriz que se enfría al aire no debe reposar sobre un piso de concreto ni en ningún lugar donde el vapor de agua pueda alcanzarla.
Los tipos de tungsteno y molibdeno forman mucha cascarilla mientras se enfrían a temperatura ambiente en aire. Un temple interrumpido reduce esa cascarilla al eliminar el largo mantenimiento en aire a temperatura, a costa de más distorsión. La forma habitual es un temple en sal a 595 a 650 °C (1100 a 1200 °F), manteniendo en la sal hasta que la pieza alcance la temperatura del baño, luego al aire. El acero H23 necesita un temple interrumpido diferente porque la ferrita precipita en él rápidamente a 595 °C (1100 °F) y su Ms está por debajo de la temperatura ambiente, por lo que el H23 se templa en sal fundida a 165 a 190 °C (325 a 375 °F) y luego se enfría al aire; no endurece en absoluto al templar y alcanza su dureza por endurecimiento secundario en el revenido. La pieza templada en aceite se sumerge completamente, se mantiene hasta que alcanza la temperatura del baño y luego se transfiere directamente al horno de revenido, con el aceite entre 55 y 150 °C (130 y 300 °F) y siempre por debajo de su punto de inflamación.
Qué le hace la velocidad de enfriamiento a la estructura
El revenido sigue inmediatamente después del temple, y la sensibilidad al agrietamiento durante ese intervalo varía mucho en toda la familia. Un 6F4 templado al aire puede soportar varias horas a temperatura ambiente, mientras que 6G, 6F2 y 6F3 pueden agrietarse si se enfrían mucho por debajo de 175 °C (350 °F) antes del revenido. El revenido normalmente se realiza en un horno de aire de convección forzada, y los baños de sal funcionan para piezas pequeñas pero pueden darle a una pieza grande y compleja un choque térmico lo suficientemente fuerte como para agrietarla.
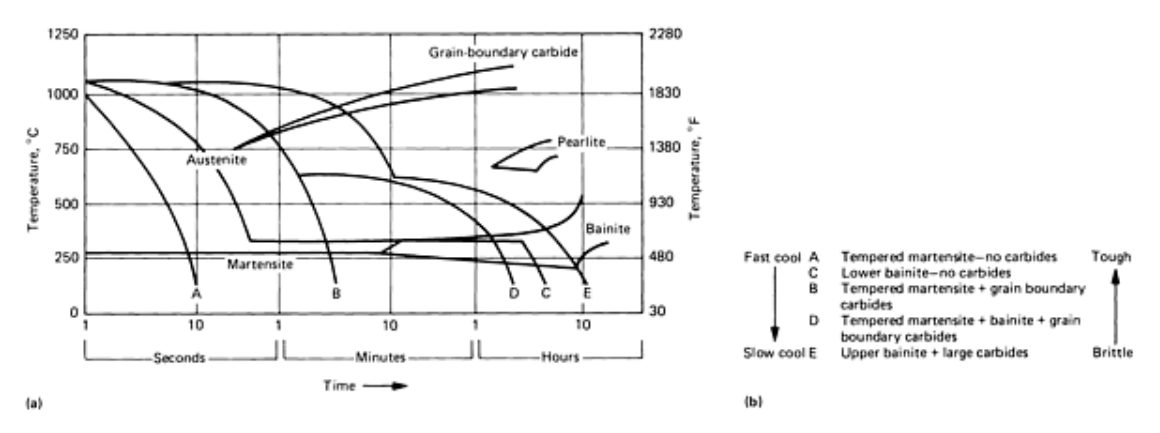
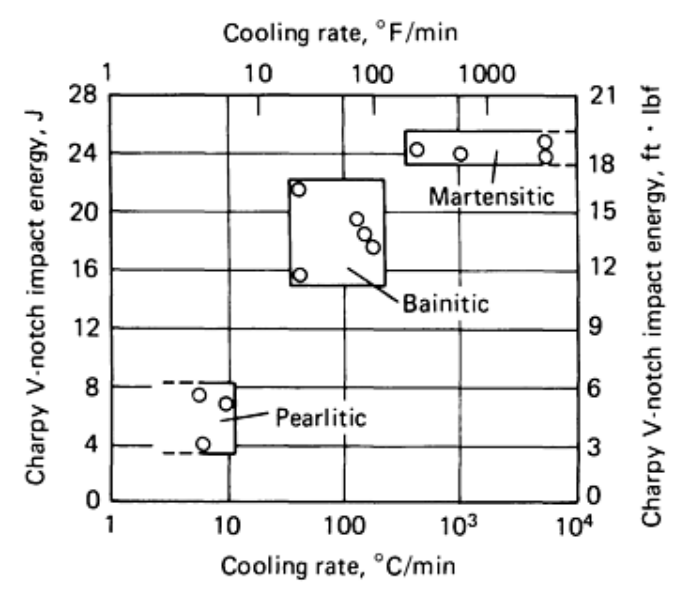
En el H13, la velocidad de enfriamiento entre el temple y el revenido es lo que decide la estructura, y las dos figuras a continuación muestran por qué. Un enfriamiento demasiado lento permite que se forme perlita, y la caída en tenacidad es desproporcionada con respecto a la caída en dureza que la acompaña. La Fig. 1 empareja el diagrama de enfriamiento continuo para H13 austenizado a 1075 °C (1970 °F) con la tenacidad que se deriva de cada microestructura, y la Fig. 2 grafica la energía de impacto contra la velocidad de enfriamiento y muestra las tres bandas de tenacidad que la fuente midió en doce tratamientos.
Un ejemplo resuelto, el bloque de matriz de H13
La fuente da un procedimiento completo de temple en paquete para un bloque de matriz de H13 que muestra cómo las reglas anteriores se convierten en pasos. Se coloca un cáncamo en el bloque para su manipulación, el bloque se empaca en coque de brea agotado y la tapa se sella con pasta de asbesto, con el empaque aplicado en cualquier abertura de más de 75 a 100 mm (3 a 4 in.) de profundidad. El recipiente se introduce frío en el horno y se calienta hasta la temperatura de precalentamiento y se mantiene durante 4 h, luego se sube hasta la temperatura de austenización durante 6 h. El bloque se saca con el cáncamo y se enfría al aire hasta 40 °C (100 °F), luego se reviene dos veces, con un enfriamiento al aire hasta temperatura ambiente entre los revenidos, y la dureza se verifica después del enfriamiento final al aire. Esa secuencia da los 46 a 49 HRC que la fuente indica para el bloque.
Qué verificar antes de la liberación
La tabla es la práctica de la fuente, no un ciclo liberado, y los aceros para trabajo en caliente castigan dos errores más que ningún otro. El primero es un mantenimiento que se prolonga a la temperatura de austenización, lo que hace crecer el grano y cuesta tenacidad que el revenido no puede devolver. El segundo es una superficie sin protección, que o bien se carburiza y agrieta térmicamente o bien se descarburiza y engaña la lectura de dureza. Mantenga el punto de rocío, limite el mantenimiento al tiempo necesario para calentar a través de la sección, y revenga directamente después del temple.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.