
Tratamento Térmico de Aço Ferramenta para Trabalho a Quente
Os aços ferramenta para trabalho a quente são os graus de cromo, tungstênio e molibdênio que mantêm sua dureza enquanto a face da ferramenta opera a quente, e são os mais fáceis de temperar entre as famílias de aços ferramenta e os mais fáceis de arruinar por aquecimento descuidado. Quase todos endurecem ao ar parado, nenhum deles é jamais temperado em água, e todos precisam ser protegidos contra cementação e descarbonetação em toda a faixa de austenitização. Esta página contém a tabela de práticas consolidadas para a família a partir do artigo fonte, as regras de recozimento, pré-aquecimento, austenitização e têmpera que a acompanham, e as duas figuras sobre taxa de resfriamento que decidem qual será a estrutura.
Práticas recomendadas para aços ferramenta para trabalho a quente
A tabela abaixo é o resumo fonte para toda a família, e abrange os graus de cromo H10 a H19, os graus de tungstênio H20 a H26 e os graus de molibdênio H41 a H43, juntamente com os graus ligados 6G, 6F2 a 6F7 e 6H1 a 6H2 que a fonte agrupa com eles porque também são usados para trabalho a quente. A coluna de normalização é curta porque o grupo é parcial ou totalmente temperável ao ar, e a normalização não é recomendada para nenhum deles exceto o 6F7.
| Aço | Temperatura de normalização (a), °C (°F) | Recozimento | Endurecimento | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura (b) | Taxa de resfriamento (c) | Dureza recozida, HB | Pré-aquecimento, °C (°F) | Austenitização | Tempo de manutenção, min | Meio de têmpera | Dureza após têmpera, HRC | |||||
| °C | °F | °C/h | °F/h | °C | °F | |||||||
| Aços ferramenta para trabalho a quente ao cromo | ||||||||||||
| H10 | Não rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 1010-1040 | 1850-1900 | 15-40 (d) | A | 56-59 |
| H11 | Não rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1025 | 1825-1875 | 15-40 (d) | A | 53-55 |
| H12 | Não rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1025 | 1825-1875 | 15-40 (d) | A | 52-55 |
| H13 | Não rec | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1040 | 1825-1900 | 15-40 (d) | A | 49-53 |
| H14 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1010-1065 | 1850-1950 | 15-40 (d) | A | 55-56 |
| H16 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 212-241 | 815 (1500) | 1120-1175 | 2050-2150 | 2-5 | A, O | 55-58 |
| H19 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 207-241 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 52-55 |
| Aços ferramenta para trabalho a quente ao tungstênio | ||||||||||||
| H20 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 53-55 |
| H21 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 43-52 |
| H22 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 48-57 |
| H23 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 212-255 | 815 (1500) | 1205-1260 | 2200-2300 | 2-5 | O | 33-35 (e) |
| H24 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 217-241 | 815 (1500) | 1095-1230 | 2000-2250 | 2-5 | A, O | 44-55 |
| H25 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1150-1260 | 2100-2300 | 2-5 | A, O | 46-53 |
| H26 | Não rec | 870-900 | 1600-1650 | 22 | 40 | 217-241 | 870 (1600) | 1175-1260 | 2150-2300 | 2-5 | A, O, S | 63-64 |
| Aços ferramenta para trabalho a quente ao molibdênio | ||||||||||||
| H41 | Não rec | 815-870 | 1500-1600 | 22 (f) | 40 (f) | 207-235 | 730-845 (1350-1550) | 1095-1190 | 2000-2175 | 2-5 | A, O, S | 64-66 |
| H42 | Não rec | 845-900 | 1550-1650 | 22 | 40 | 207-235 | 730-845 (1350-1550) | 1120-1220 | 2050-2225 | 2-5 | A, O, S | 54-62 |
| H43 | Não rec | 815-870 | 1500-1600 | 22 (g) | 40 (g) | 207-235 | 730-845 (1350-1550) | 1095-1190 | 2000-2175 | 2-5 | A, O, S | 54-58 |
| Outros aços ferramenta ligados | ||||||||||||
| 6G | Não rec | 790-815 | 1450-1500 | 22 (h) | 40 (h) | 197-229 | Não req | 845-855 | 1550-1575 | . . . | O (i) | 63 min (j) |
| 6F2 | Não rec | 780-795 | 1440-1460 | 22 (k) | 40 (h) | 223-235 | Não req | 845-870 | 1550-1600 | . . . | O (i) | 63 min (j) |
| 6F3 | Não rec | 760-775 | 1400-1425 | 22 (l) | 40 (h) | 235-248 | Não req | 900-925 | 1650-1700 | . . . | A (m) | 63 min (j) |
| 6F4 | Não rec | 705 | 1300 | (n) | (n) | 262-285 | 815 (1500) | 1010-1020 | 1850-1870 | . . . | O, A | 38-41 (e) |
| 6F5 | Não rec | 845 | 1550 | (o) | (o) | 262-285 | Não req | 870 | 1600 | . . . | O, A | 58-59 |
| 6F6 | Não rec | 845 (pacote) | 1550 (pico) | (p) | (p) | 196 | 650-705 (1200-1300) (q) | 925-955 (q) | 1700-1750 (q) | . . . | O (r) | (s) |
| 6F7 | 845-870 (1550-1600) | 670 | 1240 | 22 | 40 | 260-300 | 730 (1350) | 915 | 1675 | . . . | A | 54-55 |
| 6H1 | Não rec | 845 | 1550 | 22 (t) | 40 (t) | 202-235 | 760-790 (1400-1450) | 900-940 | 1650-1725 | . . . | A | 48-49 |
| 6H2 | Não rec | 815-845 | 1500-1550 | 22 | 40 | 202-235 | 705-760 (1300-1400) | 980-1065 | 1800-1950 | . . . | O, A | 52-55 |
Source, Table 9 of Heat Treating of Specific Classes of Tool Steels. A, air; O, oil; S, salt; Not rec, not recommended; Not req, not required. (a) Holding time, after uniform through heating, varies from about 15 min for small sections to about 1 h for large sections, and the work is cooled from temperature in still air. (b) Use the lower limit for small sections and the upper limit for large sections, holding about 1 h for light sections and small charges to about 4 h for heavy sections and large charges, or 1 h per inch of pack cross section for pack annealing. (c) Maximum rate, to 425 °C (800 °F) unless a footnote says otherwise. (d) For open furnace heat treatment, or ½ h per inch of pack cross section for pack hardening. (e) Temper to precipitation harden. (f) To 540 °C (1000 °F). (g) To 480 °C (900 °F). (h) To 370 °C (700 °F). (i) To 205 to 175 °C (400 to 350 °F), then air cool. (j) Temper immediately. (k) For isothermal annealing, furnace cool to 650 °C (1200 °F), hold for 4 h, furnace cool to 425 °C (800 °F), then air cool. (l) For isothermal annealing, furnace cool to 670 °C (1240 °F), hold for 4 h, furnace cool to 425 °C (800 °F), then air cool. (m) and (p) Cool with a forced-air blast to 205 to 175 °C (400 to 350 °F), then cool in still air. (n) Air cool from the annealing temperature. (o) Furnace cool at 22 °C (40 °F) per hour maximum to 425 °C (800 °F), reheat to 595 ± 14 °C (1100 ± 25 °F), furnace cool to 425 °C (800 °F), then air cool. (p) Furnace cool at 17 °C (30 °F) per hour to 540 °C (1000 °F), reheat to 790 °C (1450 °F), furnace cool at 11 °C (20 °F) per hour to 540 °C (1000 °F), then air cool. (q) Heat in pack or in a controlled atmosphere. (r) To 50 °C (125 °F). (s) Pack heating 59 to 60 HRC, atmosphere heating 54 to 55 HRC. (t) For isothermal annealing, hold at 845 °C (1550 °F) for 2 h, furnace cool to 745 °C (1375 °F), hold for 4 to 6 h, then air cool. The source prints the 6F6 annealing temperature as 1550 (peak); it is reproduced here exactly as printed.
Prática de recozimento
O aquecimento para recozimento deve ser lento e uniforme, e isso é mais importante quando uma ferramenta endurecida está sendo recozida para retrabalho, porque uma ferramenta dura colocada em um forno quente pode trincar. Na prática, a taxa de resfriamento é definida pelo forno e não pelo operador, já que uma carga grande resfria mais lentamente que uma leve. O resfriamento no forno até 425 °C (800 °F) a não mais que 22 °C (40 °F) por hora e depois o resfriamento ao ar é suficiente para a maioria desses aços. Os tipos 6F2, 6F3 e 6H1 podem ser recozidos isotermicamente como alternativa, o que compensa em ferramentas pequenas que cabem em banho de sal ou chumbo ou em cargas pequenas de forno, e não oferece vantagem alguma em um bloco de matriz grande.
Peças pequenas geralmente são recozidas em pacote para reduzir a carepa e a descarbonetação, e blocos de matriz grandes geralmente são recozidos em atmosfera controlada. O material de empacotamento deve ser cavacos de ferro fundido usados ou coque de piche usado e coque de petróleo que tenha sido aquecido a 1205 °C (2200 °F) em um recipiente semifechado para eliminar gás e umidade. Cal, areia e mica às vezes são usados, mas um aço duro empacotado nesses materiais com um pouco de carvão vegetal pode descarbonetar em vez de ser protegido. O empacotamento deve estar seco, livre de qualquer coisa oxidante, e deve separar toda superfície metálica e preencher o recipiente. A manutenção é de 1 hora por polegada de espessura do recipiente. Os aços H precisam particularmente de um material de empacotamento neutro, porque são extremamente suscetíveis tanto à carbonetação quanto à descarbonetação.
Alívio de tensões, pré-aquecimento e austenitização
O alívio de tensões após a usinagem de desbaste e antes da usinagem final vale a pena em qualquer ferramenta com grande mudança de seção ou cavidade profunda. Aqueça a 650 a 730 °C (1200 a 1350 °F). Há uma alternativa mais precisa para uma ferramenta cuja dureza final permanece dentro da faixa usinável, que é endurecer e revenir após a usinagem de desbaste e depois usinar de acabamento.
O pré-aquecimento antes da austenitização é recomendado para todo aço para trabalho a quente, exceto 6G, 6F2, 6F3 e 6F5, que podem ou não precisar dele dependendo do tamanho e da forma. Um bloco de matriz para tratamento em forno aberto entra em um forno que não esteja mais quente que 260 °C (500 °F), enquanto peças empacotadas em recipiente podem entrar em um forno a 370 a 540 °C (700 a 1000 °F). Uma vez que a peça esteja na temperatura do forno, ela é aquecida a 65 a 110 °C (150 a 200 °F) por hora até a temperatura de pré-aquecimento e mantida por 1 hora por polegada de espessura. Termopares devem ficar próximos à peça dentro do recipiente. Acima de 650 °C (1200 °F) é necessária uma atmosfera controlada ou outro meio protetor.
A austenitização a partir do pré-aquecimento deve ser um avanço rápido e não uma subida lenta para H16 a H43 e para 6F4. O tempo na temperatura de austenitização só precisa ser longo o suficiente para aquecer a peça por completo, exceto para H10 a H14, em que a tabela dá uma faixa de 15 a 40 minutos. Não se recomenda permanência prolongada. O meio protetor é mais importante aqui, porque uma superfície carbonetada em uma matriz de fundição sob pressão é altamente suscetível a trincas térmicas, e uma superfície descarbonetada é pior de forma mais silenciosa. A camada descarbonetada é lida como mole, então a ferramenta é revenida a uma temperatura baixa demais para trazer essa camada à faixa, e então opera com um núcleo duro demais e quebra na primeira aplicação de carga. Uma atmosfera endotérmica de um gerador é a resposta usual, com o ponto de orvalho mantido em 2 a 7 °C (35 a 45 °F), e 3 a 4 °C (38 a 40 °F) é aproximadamente o correto para H11 ou H13 austenitizado a 1010 °C (1850 °F).
Têmpera
Os aços para trabalho a quente vão de alta a extremamente alta temperabilidade, e a maioria deles atinge a dureza total em ar parado. Um bloco de matriz ainda pode ser espesso o suficiente para que o ar não baste, e então é necessário um jato de ar ou uma têmpera em óleo. Aço para trabalho a quente nunca é temperado em água. Um jato de ar deve ser seco e deve atingir a superfície para endurecer uniformemente, e uma matriz que está resfriando ao ar não deve ficar sobre um piso de concreto ou em qualquer lugar onde vapor de água possa alcançá-la.
Os tipos ao tungstênio e ao molibdênio formam muita carepa enquanto resfriam até a temperatura ambiente ao ar. Uma têmpera interrompida reduz essa carepa ao eliminar a longa permanência ao ar em temperatura, ao custo de mais distorção. A forma usual é uma têmpera em sal a 595 a 650 °C (1100 a 1200 °F), mantendo no sal até que a peça atinja a temperatura do banho, depois ao ar. O aço H23 precisa de uma têmpera interrompida diferente porque a ferrita precipita nele rapidamente a 595 °C (1100 °F) e seu Ms está abaixo da temperatura ambiente, então o H23 é temperado em sal fundido a 165 a 190 °C (325 a 375 °F) e depois resfriado ao ar; ele não endurece com a têmpera e atinge sua dureza por endurecimento secundário no revenimento. A peça temperada em óleo é totalmente imersa, mantida até atingir a temperatura do banho e então transferida diretamente para o forno de revenimento, com o óleo entre 55 e 150 °C (130 e 300 °F) e sempre abaixo de seu ponto de fulgor.
O que a taxa de resfriamento faz com a estrutura
O revenimento segue imediatamente após a têmpera, e a sensibilidade a trincas nesse intervalo varia muito em toda a família. Um 6F4 temperado ao ar pode suportar várias horas à temperatura ambiente, enquanto 6G, 6F2 e 6F3 podem trincar se forem resfriados muito abaixo de 175 °C (350 °F) antes do revenimento. O revenimento é normalmente feito em forno de ar com convecção forçada, e banhos de sal funcionam para peças pequenas, mas podem chocar uma peça grande e complexa com força suficiente para trincá-la.
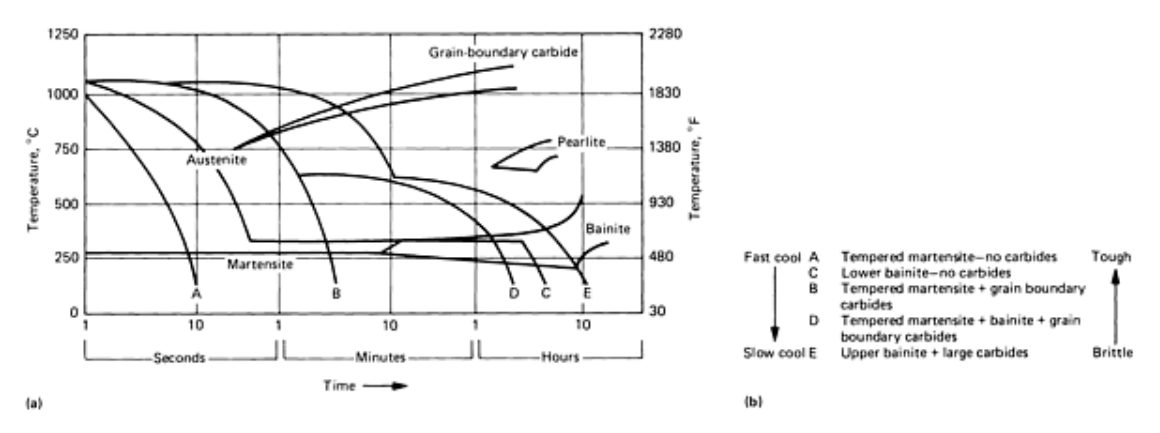
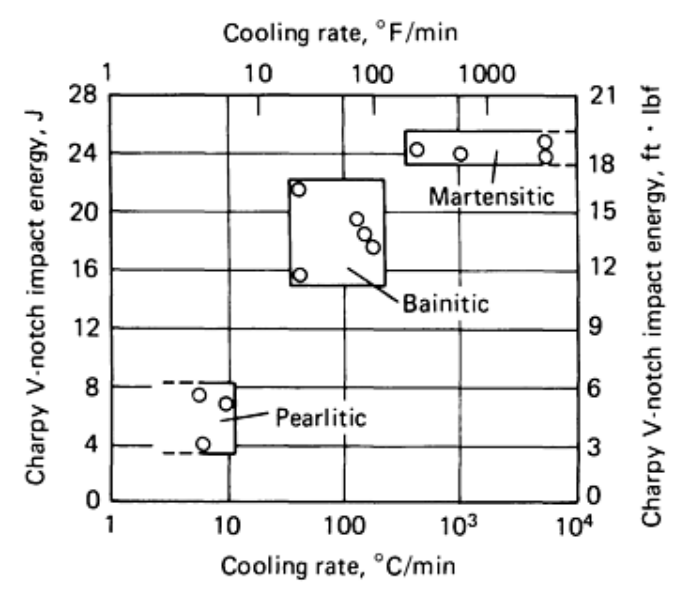
No H13, a taxa de resfriamento entre a têmpera e o revenimento é o que decide a estrutura, e as duas figuras abaixo mostram por quê. Um resfriamento lento demais permite a formação de perlita, e a queda na tenacidade é desproporcional à queda na dureza que a acompanha. A Fig. 1 combina o diagrama de resfriamento contínuo para H13 austenitizado a 1075 °C (1970 °F) com a tenacidade que resulta de cada microestrutura, e a Fig. 2 traça a energia de impacto em função da taxa de resfriamento e mostra as três faixas de tenacidade que a fonte mediu em doze tratamentos.
Um exemplo prático, o bloco de matriz H13
A fonte fornece um procedimento completo de têmpera em pacote para um bloco de matriz H13 que mostra como as regras acima se transformam em etapas. Um olhal é colocado no bloco para manuseio, o bloco é empacotado em coque de piche usado e a tampa é selada com pasta de amianto, com o empacotamento aplicado em qualquer abertura com mais de 75 a 100 mm (3 a 4 in.) de profundidade. O recipiente entra frio no forno e é aquecido até a temperatura de pré-aquecimento e mantido por 4 h, depois elevado até a temperatura de austenitização por 6 h. O bloco é retirado pelo olhal e resfriado ao ar até 40 °C (100 °F), depois revenido duas vezes, com um resfriamento ao ar até a temperatura ambiente entre os revenimentos, e a dureza verificada após o resfriamento ao ar final. Essa sequência dá os 46 a 49 HRC que a fonte cita para o bloco.
O que verificar antes da liberação
A tabela é a prática da fonte, não um ciclo liberado, e os aços para trabalho a quente punem dois erros mais que quaisquer outros. O primeiro é uma permanência prolongada na temperatura de austenitização, que cresce o grão e custa tenacidade que o revenimento não consegue repor. O segundo é uma superfície desprotegida, que ou carboneta e trinca termicamente ou descarboneta e engana a leitura de dureza. Mantenha o ponto de orvalho, limite a permanência ao tempo necessário para aquecer por completo e revena logo após a têmpera.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.