
열간 공구강 열처리
열간 공구강은 공구 표면이 고온에서 작동하는 동안 경도를 유지하는 크롬, 텅스텐 및 몰리브덴 계열 강종으로, 공구강 계열 중 경화가 가장 쉽고 부주의한 가열로 인해 손상되기 가장 쉬운 강종입니다. 거의 모든 강종이 정지 공기 중에서 경화되며, 어느 것도 수냉 담금질되지 않으며, 모든 강종은 전체 오스테나이트화 범위에서 침탄 및 탈탄으로부터 보호되어야 합니다. 이 페이지에는 원문 기사의 해당 계열에 대한 통합 실무 표, 이에 수반되는 어닐링, 예열, 오스테나이트화 및 담금질 규칙, 그리고 조직을 결정하는 냉각 속도에 관한 두 개의 그림이 포함되어 있습니다.
열간 공구강에 대한 권장 실무
아래 표는 전체 계열에 대한 원문 요약으로, 크롬 계열 H10~H19, 텅스텐 계열 H20~H26, 몰리브덴 계열 H41~H43과 함께 열간 용도로도 사용되어 원문에서 이들과 함께 분류한 합금 계열 6G, 6F2~6F7 및 6H1~6H2를 포함합니다. 노멀라이징 열은 해당 그룹이 부분적 또는 완전한 공기 경화성이므로 짧으며, 6F7을 제외하고는 어느 강종에도 노멀라이징이 권장되지 않습니다.
| 강종 | 노멀라이징 온도 (a), °C (°F) | 어닐링 | 경화 | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 온도 (b) | 냉각 속도 (c) | 어닐링 경도, HB | 예열, °C (°F) | 오스테나이트화 | 유지 시간, 분 | 담금질 매체 | 담금질 경도, HRC | |||||
| °C | °F | °C/h | °F/h | °C | °F | |||||||
| 크롬 열간 공구강 | ||||||||||||
| H10 | 권장되지 않음 | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 1010-1040 | 1850-1900 | 15-40 (d) | A | 56-59 |
| H11 | 권장되지 않음 | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1025 | 1825-1875 | 15-40 (d) | A | 53-55 |
| H12 | 권장되지 않음 | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1025 | 1825-1875 | 15-40 (d) | A | 52-55 |
| H13 | 권장되지 않음 | 845-900 | 1550-1650 | 22 | 40 | 192-229 | 815 (1500) | 995-1040 | 1825-1900 | 15-40 (d) | A | 49-53 |
| H14 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1010-1065 | 1850-1950 | 15-40 (d) | A | 55-56 |
| H16 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 212-241 | 815 (1500) | 1120-1175 | 2050-2150 | 2-5 | A, O | 55-58 |
| H19 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 207-241 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 52-55 |
| 텅스텐 열간 공구강 | ||||||||||||
| H20 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 53-55 |
| H21 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 43-52 |
| H22 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1095-1205 | 2000-2200 | 2-5 | A, O | 48-57 |
| H23 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 212-255 | 815 (1500) | 1205-1260 | 2200-2300 | 2-5 | O | 33-35 (e) |
| H24 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 217-241 | 815 (1500) | 1095-1230 | 2000-2250 | 2-5 | A, O | 44-55 |
| H25 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 207-235 | 815 (1500) | 1150-1260 | 2100-2300 | 2-5 | A, O | 46-53 |
| H26 | 권장되지 않음 | 870-900 | 1600-1650 | 22 | 40 | 217-241 | 870 (1600) | 1175-1260 | 2150-2300 | 2-5 | A, O, S | 63-64 |
| 몰리브덴 열간 공구강 | ||||||||||||
| H41 | 권장되지 않음 | 815-870 | 1500-1600 | 22 (f) | 40 (f) | 207-235 | 730-845 (1350-1550) | 1095-1190 | 2000-2175 | 2-5 | A, O, S | 64-66 |
| H42 | 권장되지 않음 | 845-900 | 1550-1650 | 22 | 40 | 207-235 | 730-845 (1350-1550) | 1120-1220 | 2050-2225 | 2-5 | A, O, S | 54-62 |
| H43 | 권장되지 않음 | 815-870 | 1500-1600 | 22 (g) | 40 (g) | 207-235 | 730-845 (1350-1550) | 1095-1190 | 2000-2175 | 2-5 | A, O, S | 54-58 |
| 기타 합금 공구강 | ||||||||||||
| 6G | 권장되지 않음 | 790-815 | 1450-1500 | 22 (h) | 40 (h) | 197-229 | 불필요 | 845-855 | 1550-1575 | . . . | O (i) | 63 최소 (j) |
| 6F2 | 권장되지 않음 | 780-795 | 1440-1460 | 22 (k) | 40 (h) | 223-235 | 불필요 | 845-870 | 1550-1600 | . . . | O (i) | 63 최소 (j) |
| 6F3 | 권장되지 않음 | 760-775 | 1400-1425 | 22 (l) | 40 (h) | 235-248 | 불필요 | 900-925 | 1650-1700 | . . . | A (m) | 63 최소 (j) |
| 6F4 | 권장되지 않음 | 705 | 1300 | (n) | (n) | 262-285 | 815 (1500) | 1010-1020 | 1850-1870 | . . . | O, A | 38-41 (e) |
| 6F5 | 권장되지 않음 | 845 | 1550 | (o) | (o) | 262-285 | 불필요 | 870 | 1600 | . . . | O, A | 58-59 |
| 6F6 | 권장되지 않음 | 845 (pack) | 1550 (peak) | (p) | (p) | 196 | 650-705 (1200-1300) (q) | 925-955 (q) | 1700-1750 (q) | . . . | O (r) | (s) |
| 6F7 | 845-870 (1550-1600) | 670 | 1240 | 22 | 40 | 260-300 | 730 (1350) | 915 | 1675 | . . . | A | 54-55 |
| 6H1 | 권장되지 않음 | 845 | 1550 | 22 (t) | 40 (t) | 202-235 | 760-790 (1400-1450) | 900-940 | 1650-1725 | . . . | A | 48-49 |
| 6H2 | 권장되지 않음 | 815-845 | 1500-1550 | 22 | 40 | 202-235 | 705-760 (1300-1400) | 980-1065 | 1800-1950 | . . . | O, A | 52-55 |
Source, Table 9 of Heat Treating of Specific Classes of Tool Steels. A, air; O, oil; S, salt; Not rec, not recommended; Not req, not required. (a) Holding time, after uniform through heating, varies from about 15 min for small sections to about 1 h for large sections, and the work is cooled from temperature in still air. (b) Use the lower limit for small sections and the upper limit for large sections, holding about 1 h for light sections and small charges to about 4 h for heavy sections and large charges, or 1 h per inch of pack cross section for pack annealing. (c) Maximum rate, to 425 °C (800 °F) unless a footnote says otherwise. (d) For open furnace heat treatment, or ½ h per inch of pack cross section for pack hardening. (e) Temper to precipitation harden. (f) To 540 °C (1000 °F). (g) To 480 °C (900 °F). (h) To 370 °C (700 °F). (i) To 205 to 175 °C (400 to 350 °F), then air cool. (j) Temper immediately. (k) For isothermal annealing, furnace cool to 650 °C (1200 °F), hold for 4 h, furnace cool to 425 °C (800 °F), then air cool. (l) For isothermal annealing, furnace cool to 670 °C (1240 °F), hold for 4 h, furnace cool to 425 °C (800 °F), then air cool. (m) and (p) Cool with a forced-air blast to 205 to 175 °C (400 to 350 °F), then cool in still air. (n) Air cool from the annealing temperature. (o) Furnace cool at 22 °C (40 °F) per hour maximum to 425 °C (800 °F), reheat to 595 ± 14 °C (1100 ± 25 °F), furnace cool to 425 °C (800 °F), then air cool. (p) Furnace cool at 17 °C (30 °F) per hour to 540 °C (1000 °F), reheat to 790 °C (1450 °F), furnace cool at 11 °C (20 °F) per hour to 540 °C (1000 °F), then air cool. (q) Heat in pack or in a controlled atmosphere. (r) To 50 °C (125 °F). (s) Pack heating 59 to 60 HRC, atmosphere heating 54 to 55 HRC. (t) For isothermal annealing, hold at 845 °C (1550 °F) for 2 h, furnace cool to 745 °C (1375 °F), hold for 4 to 6 h, then air cool. The source prints the 6F6 annealing temperature as 1550 (peak); it is reproduced here exactly as printed.
어닐링 작업
어닐링을 위한 가열은 느리고 균일해야 하며, 이는 경화된 공구를 재작업을 위해 어닐링할 때 가장 중요하다. 왜냐하면 뜨거운 로에 밀어 넣은 경화 공구는 균열이 발생할 수 있기 때문이다. 실제로 냉각 속도는 작업자가 아니라 로에 의해 결정되는데, 대형 장입물이 경량 장입물보다 더 천천히 냉각되기 때문이다. 시간당 22 °C (40 °F) 이하로 425 °C (800 °F)까지 로냉한 후 공랭하는 것으로 이 강종 대부분에 충분하다. 6F2, 6F3 및 6H1은 대안으로 등온 어닐링할 수 있으며, 이는 염욕 또는 납욕에 맞는 소형 공구나 소량 배치 로 장입물에 유리하고, 대형 다이 블록에는 전혀 이점이 없다.
소형 부품은 일반적으로 스케일과 탈탄을 억제하기 위해 팩 어닐링하고, 대형 다이 블록은 일반적으로 제어 분위기에서 어닐링한다. 패킹 재료는 사용한 주철 칩 또는 사용한 피치 코크스와, 반밀폐 용기에서 1205 °C (2200 °F)까지 가열하여 가스와 수분을 제거한 석유 코크스여야 한다. 석회, 모래 및 운모가 때때로 사용되지만, 그러한 재료에 약간의 목탄과 함께 팩킹된 경화강은 보호되지 않고 오히려 탈탄될 수 있다. 패킹은 건조해야 하고, 산화성 물질이 없어야 하며, 모든 금속 표면을 분리하고 용기를 채워야 한다. 유지 시간은 용기 두께 1인치당 1시간이다. H 강종은 특히 중성 패킹 재료가 필요한데, 침탄과 탈탄 모두에 극도로 민감하기 때문이다.
응력 제거, 예열 및 오스테나이트화
황삭 가공 후 최종 가공 전의 응력 제거는 단면 변화가 크거나 깊은 캐비티가 있는 모든 공구에 대해 수행할 가치가 있다. 650~730 °C (1200~1350 °F)로 가열한다. 최종 경도가 기계 가공 가능 범위 내에 머무는 공구에는 더 정확한 대안이 있는데, 황삭 가공 후 경화 및 템퍼링한 다음 정삭 가공하는 것이다.
오스테나이트화 전 예열은 6G, 6F2, 6F3 및 6F5를 제외한 모든 열간 금형강에 권장되며, 이들은 크기와 형상에 따라 필요할 수도 있고 아닐 수도 있다. 개방로 처리용 다이 블록은 260 °C (500 °F) 이하의 로에 넣고, 용기에 팩킹된 작업물은 370~540 °C (700~1000 °F)의 로에 넣을 수 있다. 작업물이 로 온도에 도달하면 시간당 65~110 °C (150~200 °F)로 예열 온도까지 가열하고 두께 1인치당 1시간 유지한다. 열전대는 용기 내부의 작업물 옆에 두어야 한다. 650 °C (1200 °F) 이상에서는 제어 분위기 또는 다른 보호 매체가 필요하다.
예열로부터의 오스테나이트화는 H16~H43 및 6F4의 경우 느린 상승보다 빠른 승온이어야 한다. 오스테나이트화 온도에서의 시간은 작업물을 완전히 관통 가열하는 데 필요한 만큼만 길면 되며, 표에서 15~40분 범위를 제시하는 H10~H14는 예외이다. 장시간 유지는 권장되지 않는다. 보호 매체는 여기서 가장 중요하다. 다이캐스팅 다이의 침탄된 표면은 열간 균열에 매우 민감하고, 탈탄된 표면은 더 조용한 방식으로 더 나쁘다. 탈탄된 표층은 연하게 측정되므로, 공구는 그 표층을 범위 내로 끌어올리기에 너무 낮은 온도로 템퍼링되고, 그런 다음 과경화된 심부를 가진 채 작동하여 첫 하중 적용 시 파괴된다. 발생기로부터의 흡열 분위기가 일반적인 해답이며, 노점은 2~7 °C (35~45 °F)로 유지하고, 1010 °C (1850 °F)에서 오스테나이트화된 H11 또는 H13의 경우 3~4 °C (38~40 °F)가 적절하다.
담금질
열간 금형강은 경화능이 높은 것에서 극도로 높은 것까지 분포하며, 대부분은 정지 공기 중에서 완전 경화에 도달한다. 다이 블록은 공기로는 부족할 만큼 두꺼울 수 있으며, 그럴 때는 공기 분사 또는 오일 담금질이 필요하다. 열간 금형강은 절대 수냉하지 않는다. 공기 분사는 건조해야 하고 균일하게 경화될 표면에 닿아야 하며, 공랭 중인 다이는 콘크리트 바닥이나 수증기가 닿을 수 있는 곳에 놓아서는 안 된다.
텅스텐 및 몰리브덴 타입은 공기 중에서 실온으로 냉각되는 동안 스케일이 심하게 발생한다. 중단 담금질은 온도에서 공기 중 장시간 유지를 제거하여 스케일을 줄이지만, 변형이 더 커지는 대가를 치른다. 일반적인 형태는 595~650 °C (1100~1200 °F)에서의 염욕 담금질로, 작업물이 욕 온도에 도달할 때까지 염욕에서 유지한 후 공기 중으로 꺼낸다. H23 강은 다른 중단 담금질이 필요한데, 595 °C (1100 °F)에서 페라이트가 빠르게 석출되고 그 Ms 이 실온 이하이므로, H23은 165~190 °C (325~375 °F)의 용융 염욕에서 담금질한 후 공랭한다. 이는 담금질 시 전혀 경화되지 않고 템퍼링에서의 2차 경화로 경도에 도달한다. 오일 담금질된 작업물은 완전히 침지하고, 욕 온도에 도달할 때까지 유지한 후 곧바로 템퍼링 로로 옮기며, 오일은 55~150 °C (130~300 °F) 사이이고 항상 인화점 이하이다.
냉각 속도가 조직에 미치는 영향
템퍼링은 담금질 직후에 이어지며, 그 간격 동안의 균열 민감도는 계열 전체에 걸쳐 크게 다르다. 공랭된 6F4는 실온에서 몇 시간을 견딜 수 있는 반면, 6G, 6F2 및 6F3은 템퍼링 전에 175 °C (350 °F)보다 훨씬 낮게 냉각되면 균열이 발생할 수 있다. 템퍼링은 일반적으로 강제 대류 공기로에서 수행하며, 염욕은 소형 부품에는 적합하지만 대형 복잡 부품에는 균열이 발생할 만큼 강한 충격을 줄 수 있다.
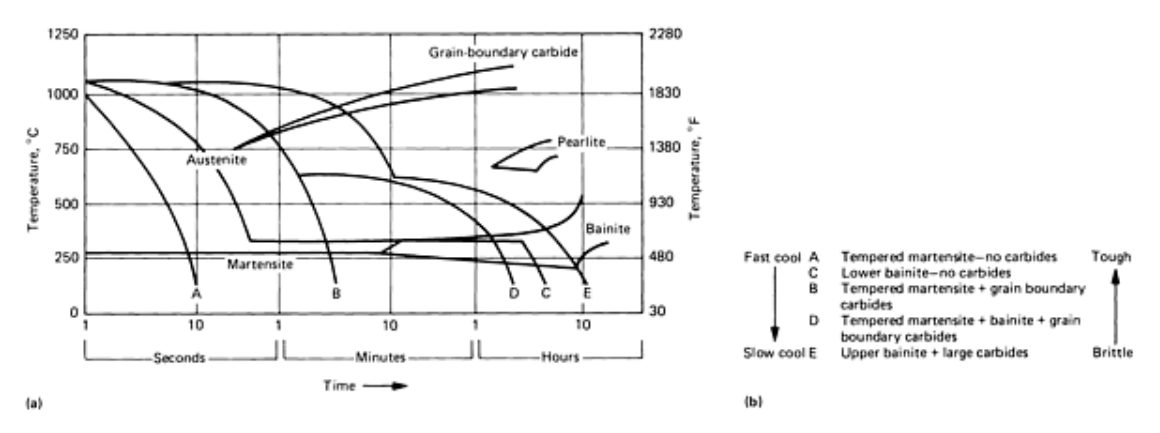
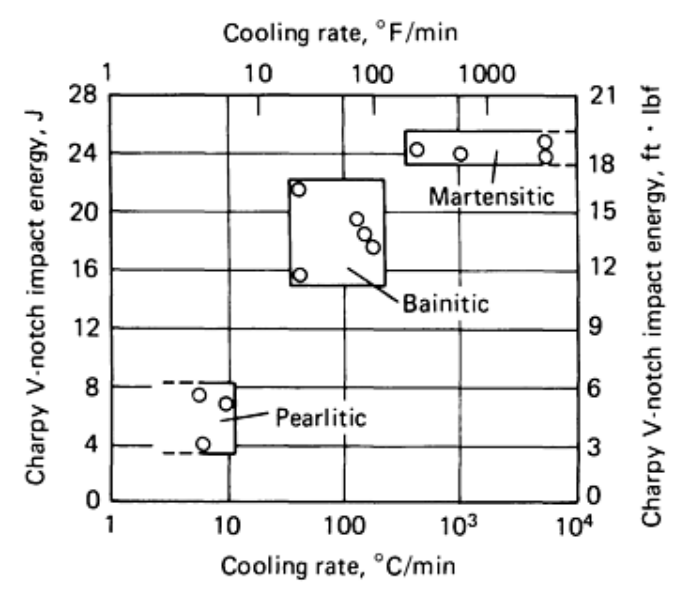
H13에서 담금질과 템퍼링 사이의 냉각 속도가 조직을 결정하며, 아래 두 그림은 그 이유를 보여준다. 너무 느린 냉각은 펄라이트 형성을 허용하며, 인성 저하는 그에 따르는 경도 저하에 비해 불균형적으로 크다. Fig. 1은 1075 °C (1970 °F)에서 오스테나이트화된 H13의 연속 냉각 곡선과 각 미세조직에서 비롯되는 인성을 대응시키고, Fig. 2는 충격 에너지를 냉각 속도에 대해 도시하며 출처가 12가지 처리에 걸쳐 측정한 세 가지 인성 밴드를 보여준다.
실제 예시, H13 다이 블록
출처는 위 규칙이 단계로 어떻게 전환되는지 보여주는 H13 다이 블록의 전체 팩 경화 절차를 제시한다. 취급용으로 블록에 아이볼트를 넣고, 블록을 사용한 피치 코크스에 팩킹하며, 덮개를 석면 페이스트로 밀봉하고, 75~100 mm (3~4 in.) 이상 깊은 모든 개구부에 패킹을 채운다. 용기는 냉간 상태로 로에 넣고 예열 온도까지 가열하여 4시간 유지한 후, 오스테나이트화 온도까지 6시간 동안 올린다. 블록은 아이볼트로 꺼내어 공기 중에서 40 °C (100 °F)까지 냉각한 후 두 번 템퍼링하며, 템퍼링 사이에 실온까지 공랭하고, 최종 공랭 후 경도를 확인한다. 이 순서가 출처가 블록에 대해 제시하는 46~49 HRC를 제공한다.
출하 전 확인 사항
이 표는 출처의 작업 관행이며 승인된 사이클이 아니며, 열간 금형강은 다른 어떤 것보다 두 가지 실수를 더 엄격하게 벌한다. 첫째는 오스테나이트화 온도에서 장시간 유지하는 것으로, 이는 결정립을 성장시키고 템퍼링으로 되돌릴 수 없는 인성을 손실시킨다. 둘째는 보호되지 않은 표면으로, 이는 침탄되어 열간 균열이 발생하거나 탈탄되어 경도 판독값을 오도한다. 노점을 유지하고, 유지를 관통 가열에 필요한 시간으로 제한하며, 담금질 직후 템퍼링하라.
출처: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.