
Condición de suministro de barras de acero para herramientas, laminado en caliente y recocido
Dos barras del mismo grado de acero para herramientas pueden llegar con estructuras diferentes y durezas diferentes, y la diferencia la determina cómo se enfrió la barra después del último pase de laminación y qué recocido se le aplicó después. Esta página recopila las estructuras laminadas en caliente de L6, S4, S5 y L1, la red de carburos en los límites de grano que un grado de alto carbono adquiere en la línea de laminación, y las estructuras recocidas de fábrica frente a las totalmente recocidas de W4, W1 y H26, para que la condición de suministro en un certificado pueda cotejarse con la estructura de la barra.
De qué depende la estructura laminada en caliente
La estructura que lleva una barra de acero para herramientas cuando sale de la línea de laminación está determinada por la templabilidad del grado y por la velocidad de enfriamiento que vio la barra después del último pase. Un grado resistente al choque con un contenido de aleación moderado puede salir de cualquiera de las dos formas, y las dos placas de S4 a continuación son el mismo grado enfriado a dos velocidades diferentes. Un contacto térmico deficiente con la cama de enfriamiento deja la lenta como ferrita y perlita, y un enfriamiento más rápido la lleva al rango de bainita y martensita y deja la barra más dura y más sensible al agrietamiento de lo que sugiere el certificado.
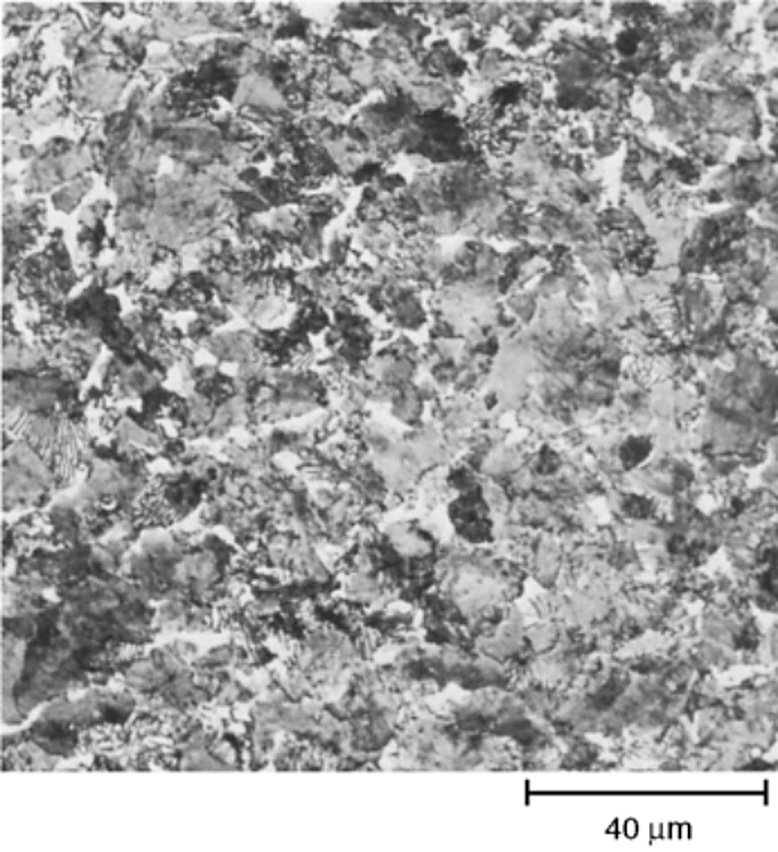
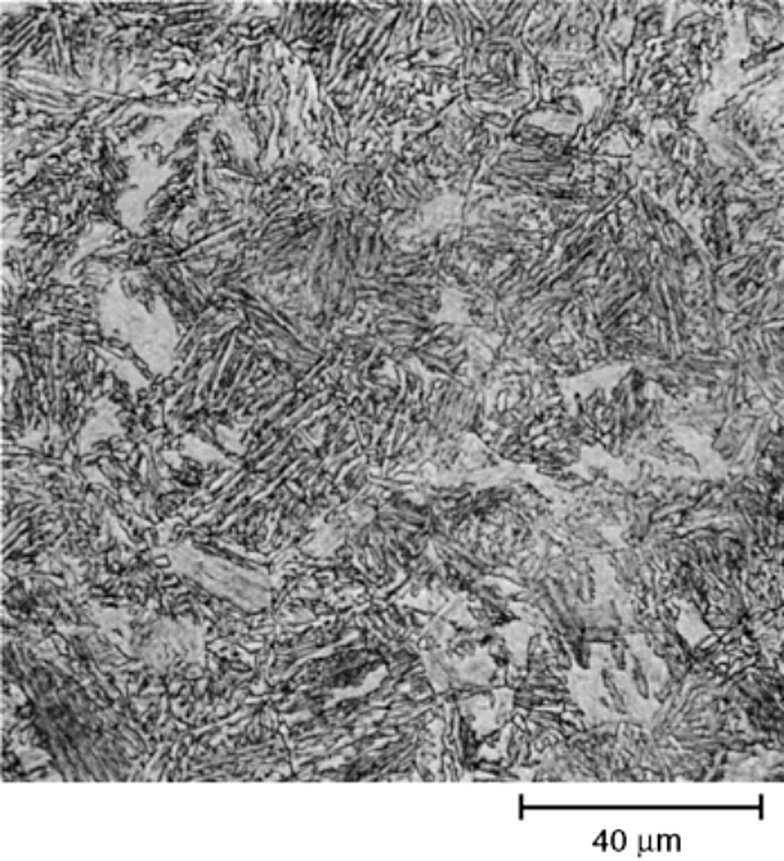
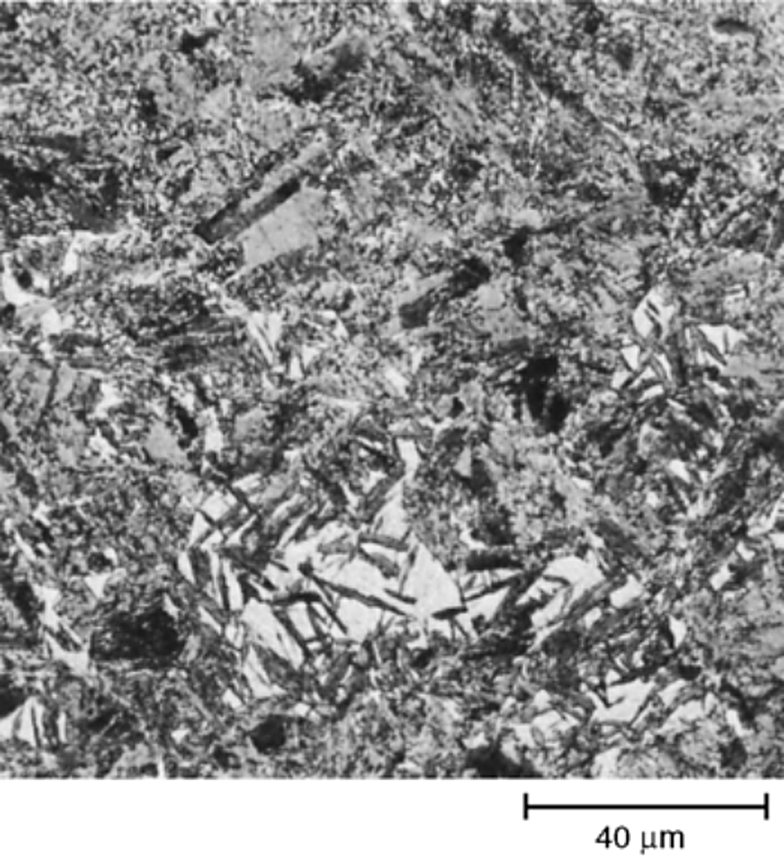
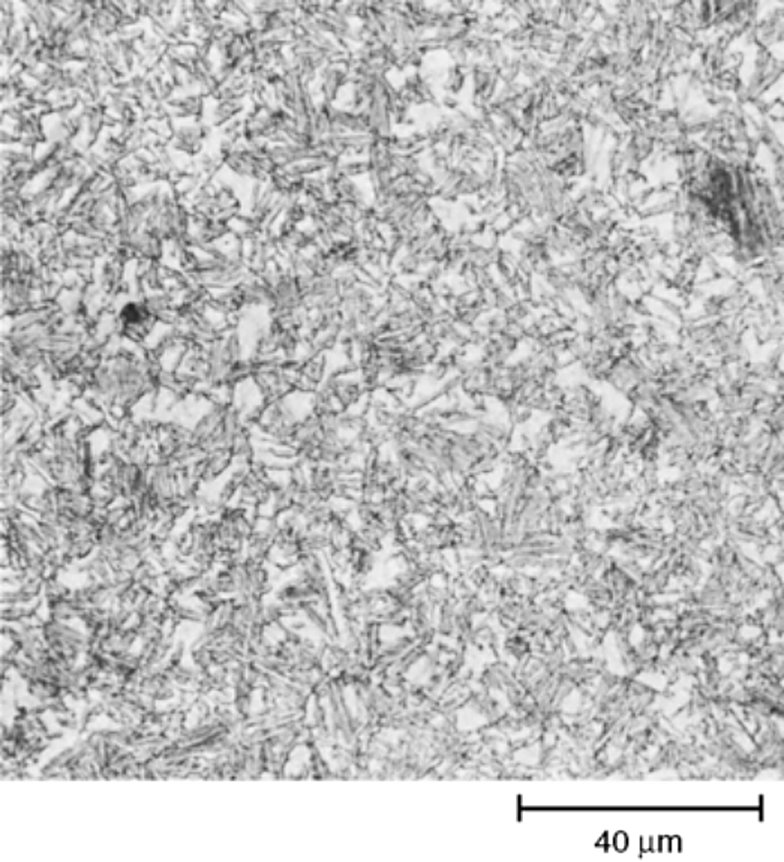
La misma división aparece en toda la familia. L6 y S5 llegan ambos como bainita y martensita de un enfriamiento de laminación normal, y las placas a continuación son la lectura que se debe esperar de una inspección de recepción de esos dos grados.
Redes de carburos en los límites de grano procedentes de la línea de laminación
Una estructura más grave que una variación de dureza es la red de carburos. Algunos aceros para herramientas, en particular los grados de trabajo en caliente con 5% de cromo y los aceros para moldes de plástico con 12% de cromo, forman redes en los límites de grano de la austenita previa durante el trabajo en caliente, y los grados de alto carbono de temple en agua las forman cuando la barra se enfría a través del rango de precipitación de carburos después del último pase. L1 laminado y enfriado deja perlita con una red de cementita en los límites, que el ataque con picrato de sodio alcalino colorea para que la red pueda rastrearse, y un grado de temple en agua con 1,31% C muestra la misma red después del enfriamiento desde la temperatura de laminación.
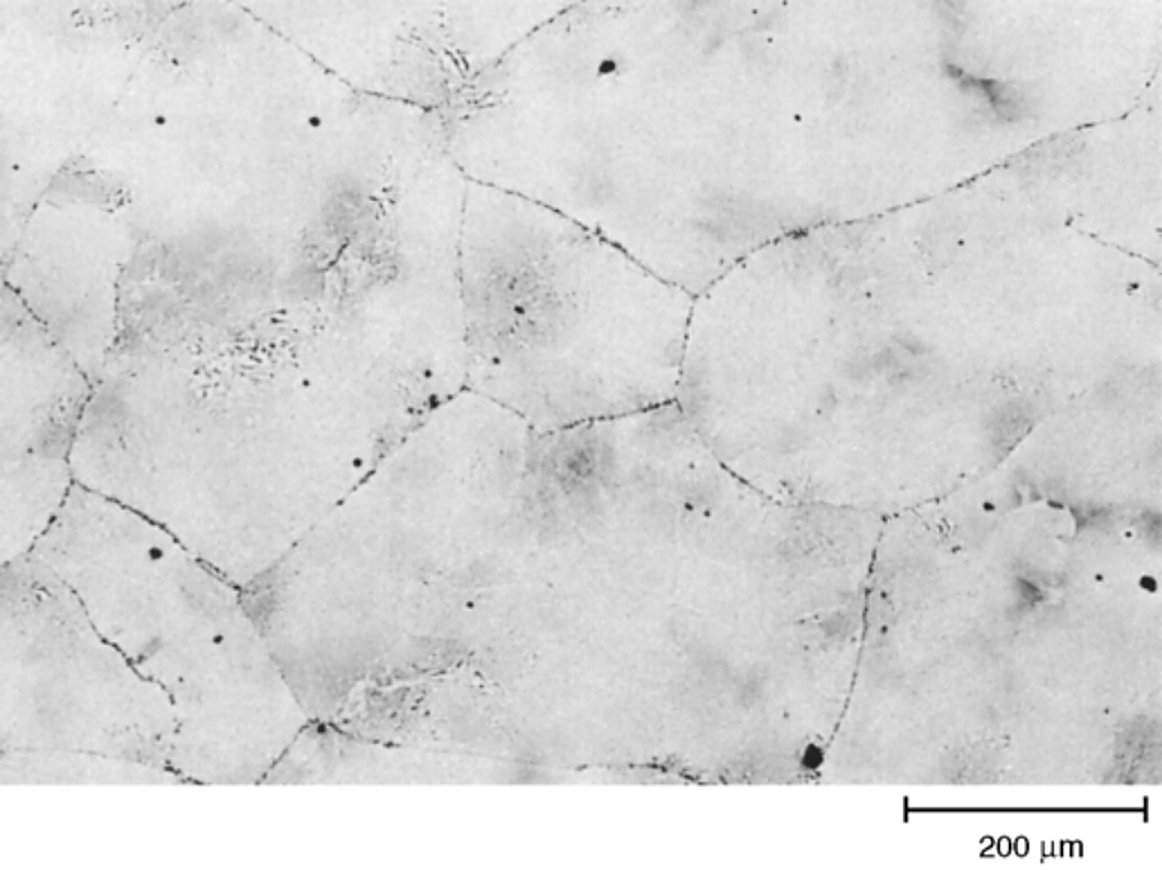
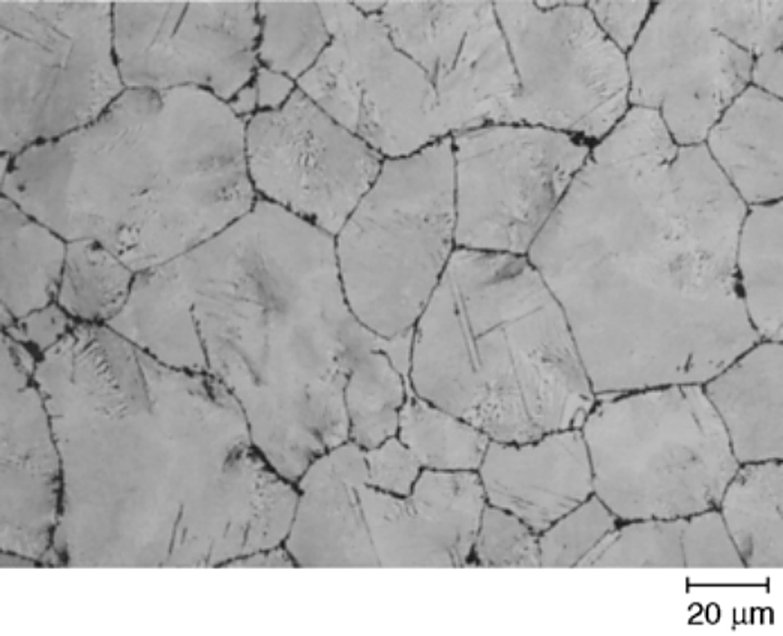
Una red como esa es difícil de eliminar durante el recocido y daña la ductilidad a la tracción y la tenacidad incluso cuando es solo semicontinua, por lo que los grados que la forman se normalizan antes de recocerse. Las hileras de carburo de aleación complejo son la otra estructura dañina de la línea de laminación, y un ejemplo en acero de trabajo en caliente H13 está en la microestructura del acero para herramientas página. Si una barra llega con una red pesada y las piezas fabricadas con ella se agrietan en servicio, la red es la primera estructura que debe examinarse, y se verifica en la barra recocida antes de liberar el material al taller.
Recocido de fábrica frente a totalmente recocido
Una entrega descrita como recocida puede significar dos cosas diferentes, y la diferencia merece una pregunta en la etapa de pedido. Un recocido de fábrica es un recocido subcrítico realizado en la acería para llevar la barra a una condición mecanizable, y no disuelve la perlita laminar que dejó la línea de laminación. Un recocido completo austeniza el acero y lo enfría a través del rango de transformación con la lentitud suficiente para que el carburo se esferoidice por completo. Las tres placas a continuación son la misma familia en ambas condiciones, y las cifras de dureza que las acompañan son 187 HB para el W4 recocido de fábrica frente a 170 HB para el W4 totalmente recocido de la misma composición química.
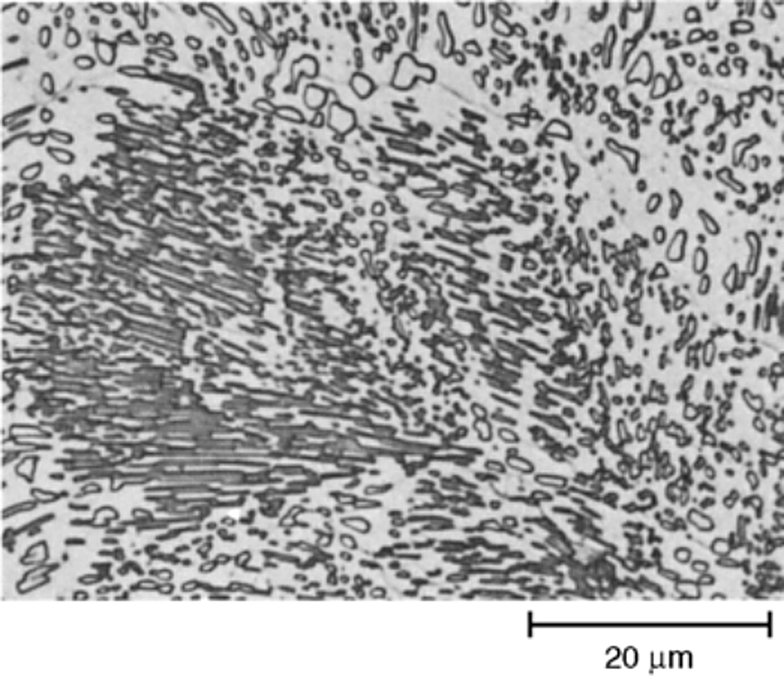
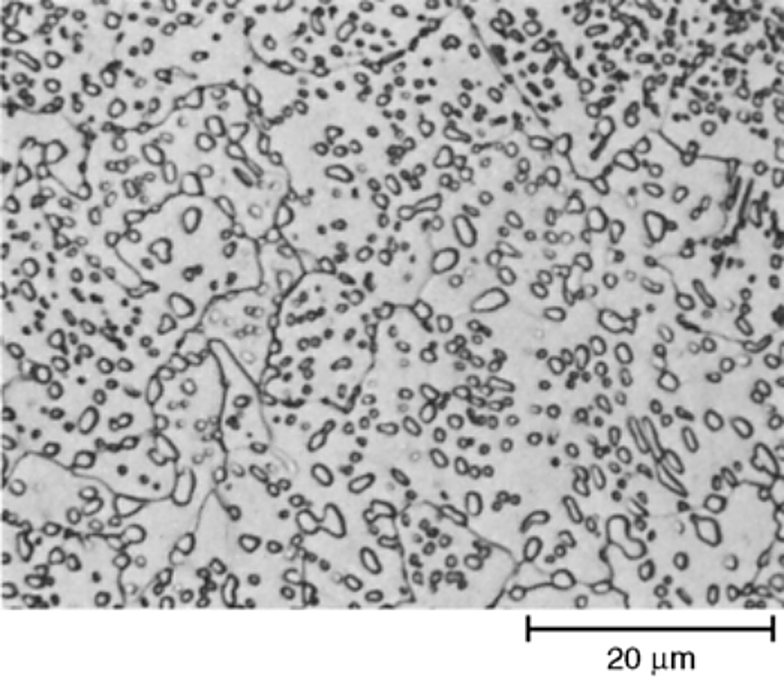
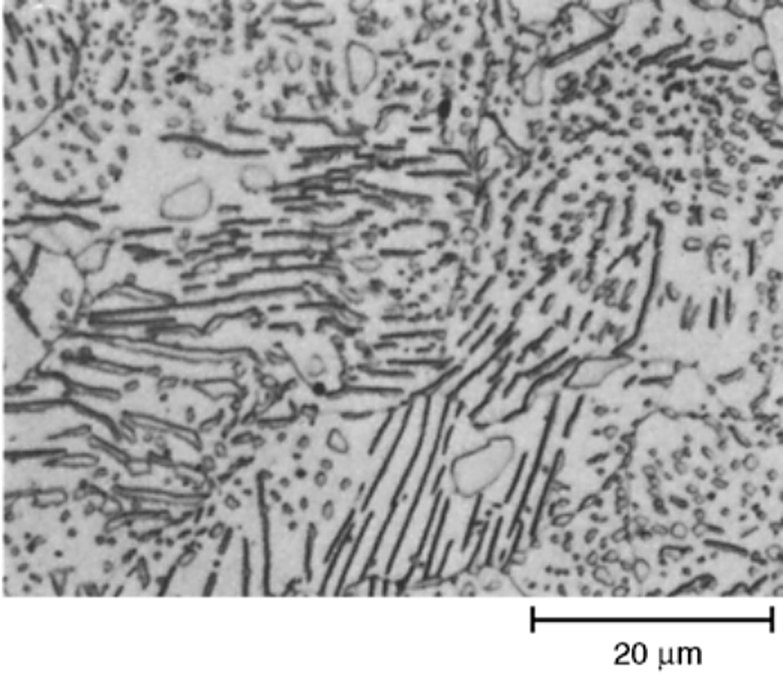
La consecuencia práctica es que una barra recocida de fábrica se mecaniza a un acabado diferente, y responderá al ciclo de temple de forma un poco distinta porque parte de su carburo sigue siendo laminar. Para un bloque de matriz que va a desbastarse y luego templarse, la diferencia rara vez importa. Para una pieza con mucho mecanizado o una dimensión ajustada antes del temple, sí importa, y la estructura que debe solicitarse es un recocido completo. La misma distinción está detrás del recocido de esferoidización en la Gráfico de recocido y normalización página.
Dispersión de carburo de aleación en un grado de alta aleación
Los grados de temple en agua y de trabajo en caliente de alta aleación no retienen perlita laminar en absoluto en la condición recocida. El H26 recocido desde 900 °C con un enfriamiento controlado hasta 650 °C sale a 22 a 23 HRC como una dispersión de partículas finas de carburo de aleación en una matriz ferrítica, que es la estructura que hace que el grado sea mecanizable. Se lee con picral y HCl en lugar de nital, porque el carburo se asienta con la fineza suficiente para que un ataque simple con nital no lo separe de la matriz.
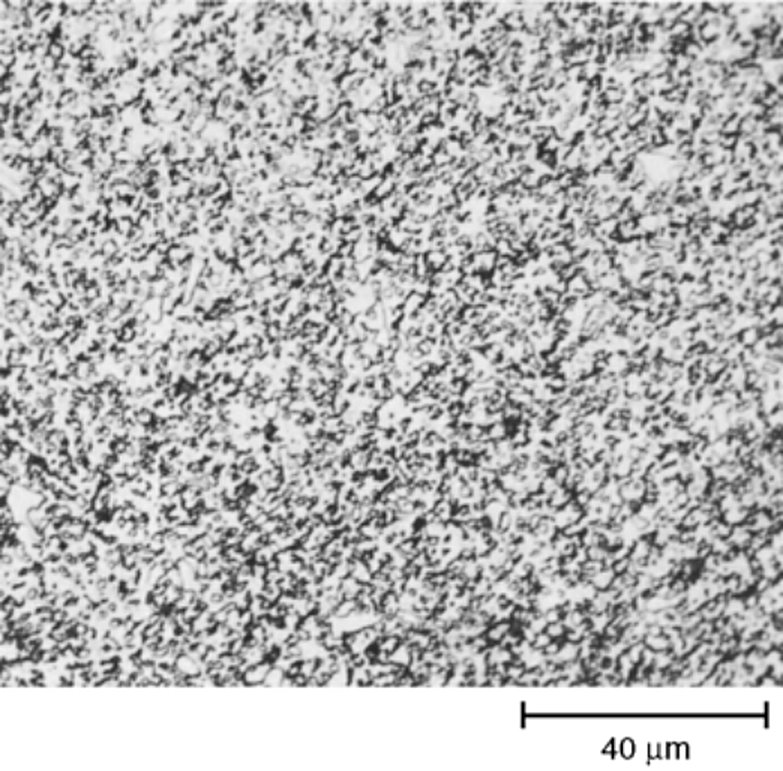
Lectura de una entrega a la magnificación correcta
La última placa es la razón por la que una verificación de entrega se realiza a 500x o 1000x en lugar de a 100x. La misma probeta de A10 recocido de fábrica que lleva una estructura resoluble a alta magnificación no muestra casi nada más que un campo gris a 100x, y una verificación leída a esa magnificación aprobará una barra cuyo carburo es más grueso de lo que permite la especificación. La verificación rutinaria es una sección transversal a 500x con el reactivo de ataque con el que normalmente se lee el grado, y la sección longitudinal se añade cuando la cuestión es el bandeado o una red en lugar del tamaño del carburo.
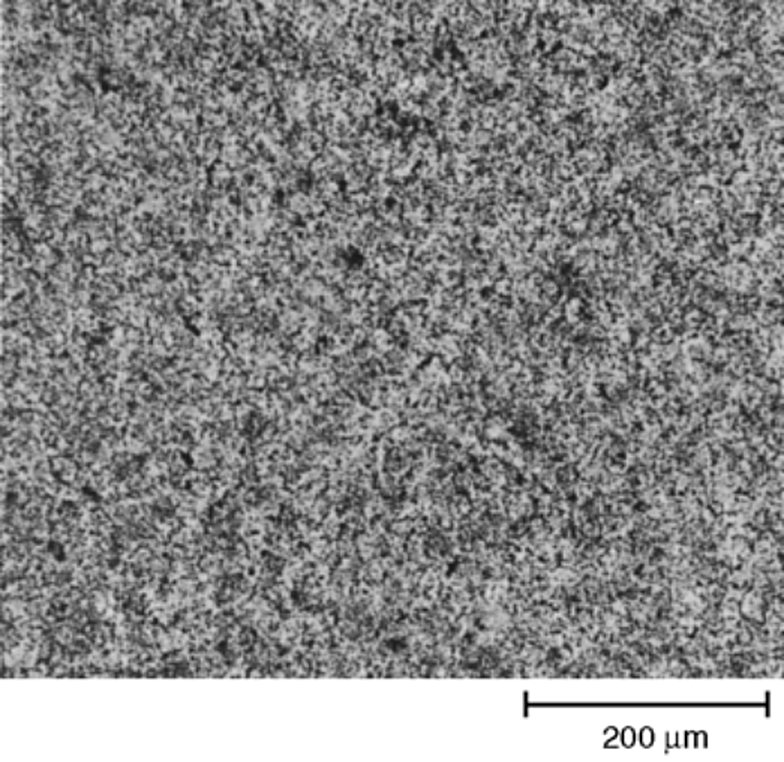
Los reactivos de ataque para cada una de estas estructuras se enumeran en la microestructura del acero para herramientas página, y los ciclos de horno que producen una estructura totalmente esferoidizada están en la Tabla de temperaturas de recocido y normalización.
Recopilado del ASM Handbook, Volumen 9, Metallography and Microstructures, artículo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (secciones de microestructura laminada en caliente y recocida, Fig. 11 a Fig. 14, Fig. 16, 19, 22 a 24, 34 y 36). Cada leyenda se leyó de la capa de texto buscable del archivo y se verificó contra la placa impresa, y cada placa se recortó del archivo a 1,5 veces su ancho en píxeles impreso. Las placas son un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel, por lo que debe confirmarse la condición de suministro, el estado de recocido y la dureza contra el certificado de ensayo del material antes de realizar un pedido.