
공구강 봉재 인도 상태, 압연 상태 및 어닐링 상태
동일한 공구강 등급의 봉재 두 개가 서로 다른 조직과 서로 다른 경도로 도착할 수 있으며, 그 차이는 최종 압연 패스 후 봉재가 어떻게 냉각되었는지와 이후 어떤 어닐링을 받았는지에 의해 결정됩니다. 이 페이지는 L6, S4, S5 및 L1의 압연 상태 조직, 고탄소 등급이 압연 라인에서 형성하는 입계 탄화물 네트워크, 그리고 W4, W1 및 H26의 밀 어닐링 대 완전 어닐링 조직을 정리하여, 성적서상의 인도 상태를 봉재의 조직과 대조할 수 있도록 합니다.
압연 상태 조직이 좌우하는 것
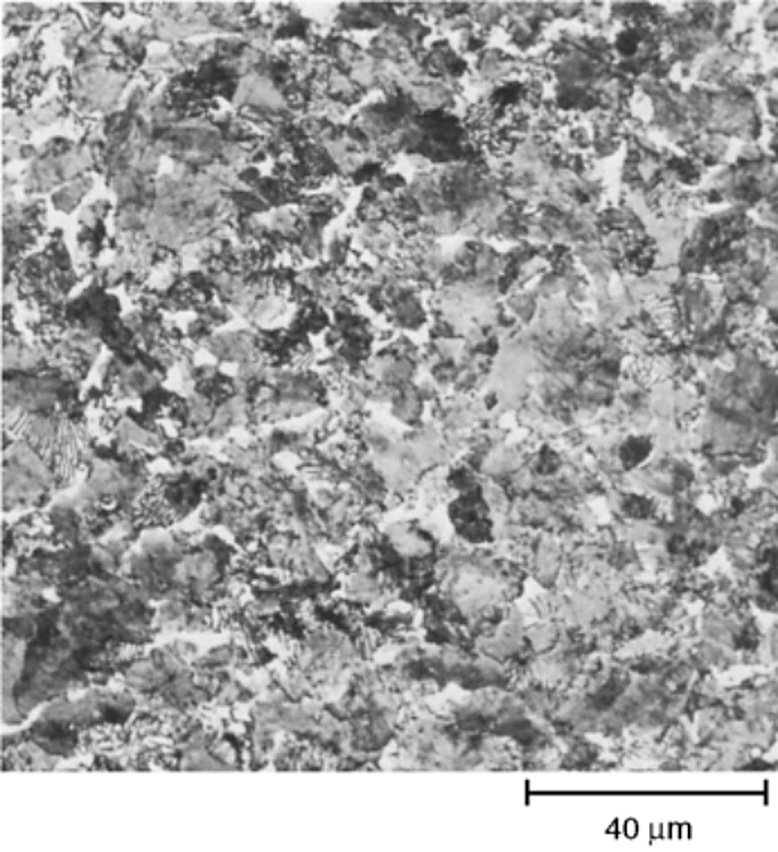
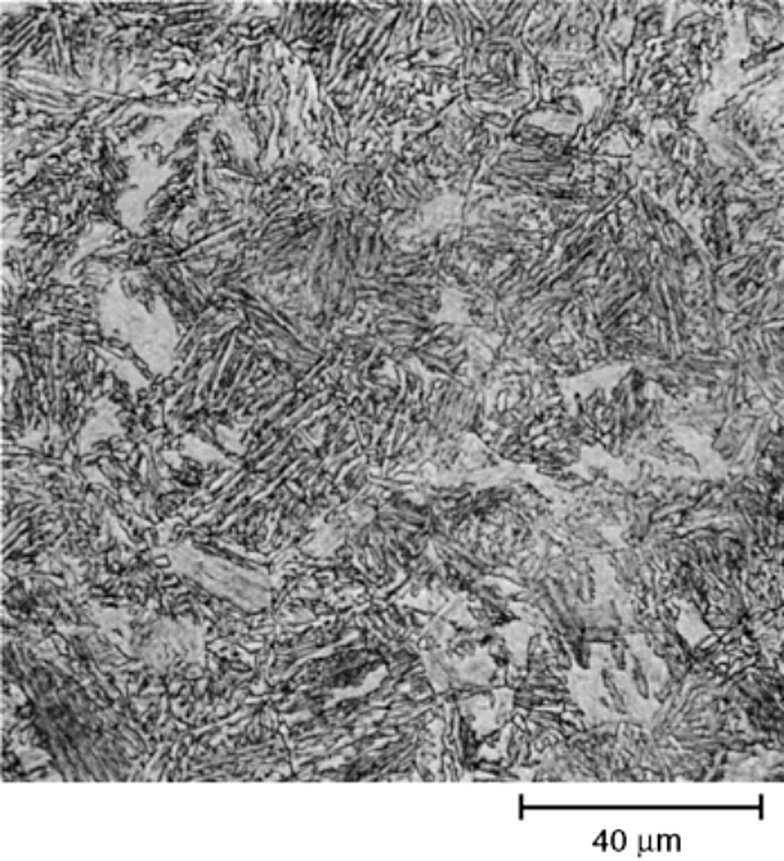
공구강 봉재가 압연 라인을 떠날 때 가지는 조직은 해당 등급의 경화능과 최종 패스 후 봉재가 받은 냉각 속도에 의해 결정됩니다. 적당한 합금 함량을 가진 내충격 등급은 어느 쪽으로도 나올 수 있으며, 아래 두 S4 시편은 동일한 등급을 서로 다른 두 냉각 속도로 냉각한 것입니다. 냉각상과의 열 접촉이 나쁘면 느리게 냉각된 시편은 페라이트와 펄라이트로 남고, 더 빠른 냉각은 베이나이트와 마르텐사이트 영역으로 들어가 봉재를 성적서가 시사하는 것보다 더 단단하고 균열에 민감하게 만듭니다.
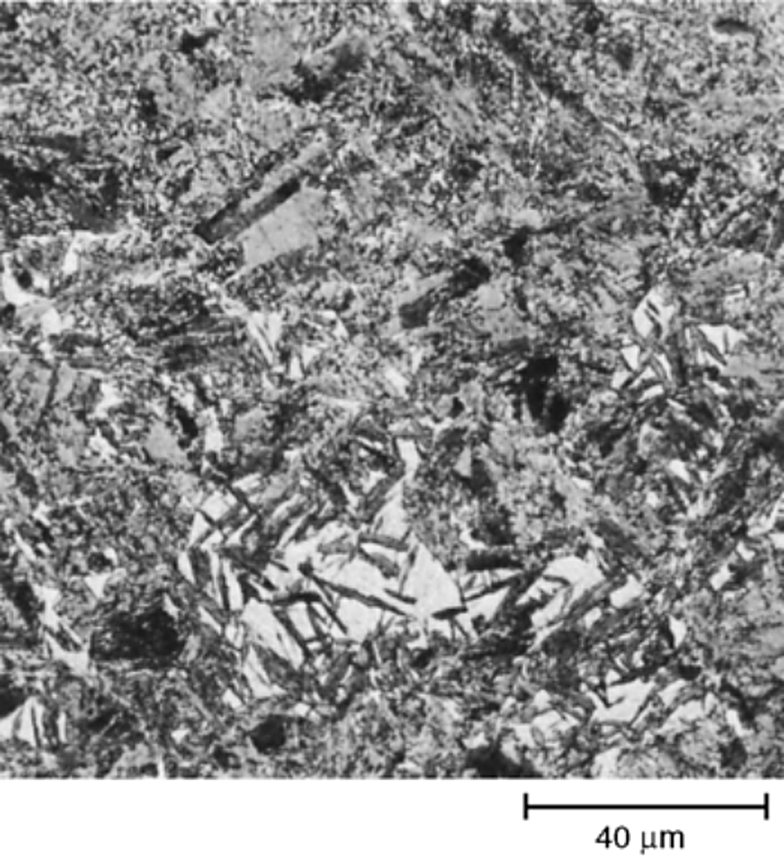
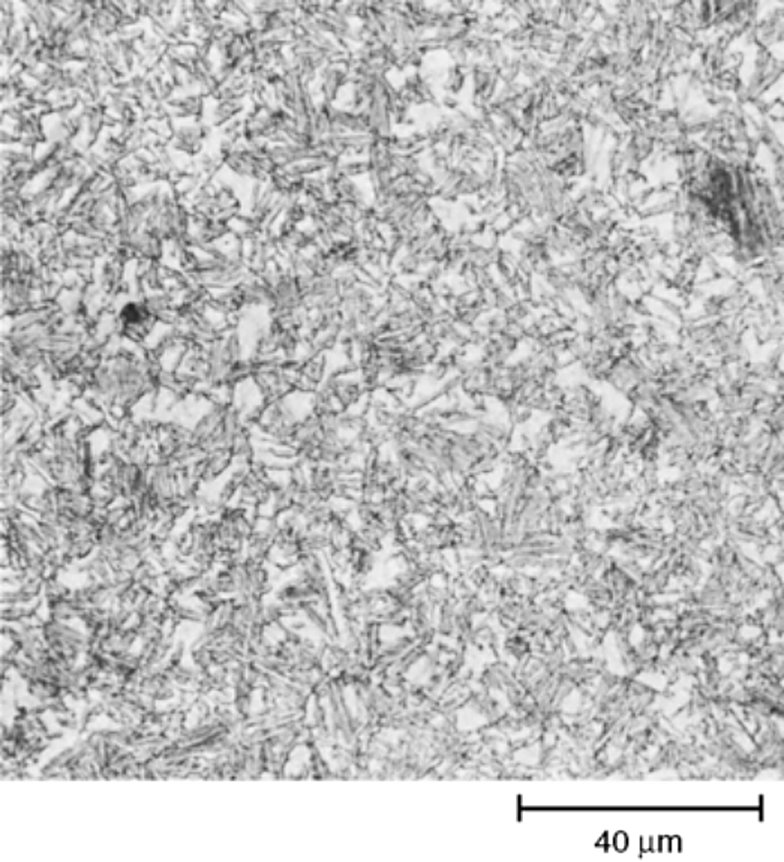
동일한 분할이 전체 계열에 나타납니다. L6와 S5는 모두 정상적인 압연 냉각에서 베이나이트와 마르텐사이트로 도착하며, 아래 시편은 이 두 등급의 입고 검사에서 예상해야 할 판독값입니다.
압연 라인에서 형성된 입계 탄화물 네트워크
경도 편차보다 더 심각한 조직은 탄화물 네트워크입니다. 일부 공구강, 특히 5% 크롬 열간 가공 등급과 12% 크롬 플라스틱 금형강은 열간 가공 중에 원래 오스테나이트 입계에 네트워크를 형성하며, 고탄소 수경화 등급은 최종 패스 후 봉재가 탄화물 석출 범위를 통과하여 냉각될 때 이를 형성합니다. 압연 및 냉각된 L1은 입계에 시멘타이트 네트워크가 있는 펄라이트를 남기며, 알칼리성 피크르산 나트륨 에칭이 이를 착색하여 네트워크를 추적할 수 있게 하고, 1.31% C 수경화 등급은 압연 온도에서 냉각된 후 동일한 네트워크를 보여줍니다.
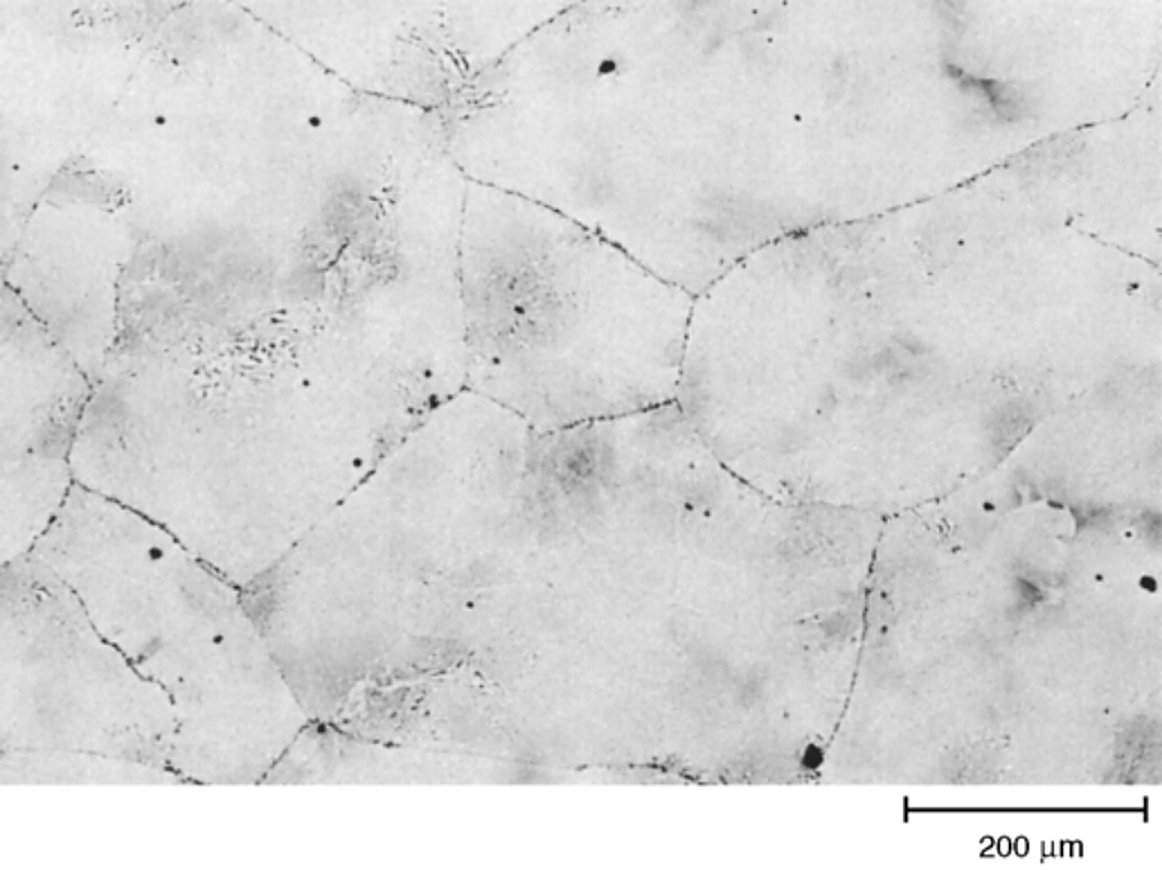
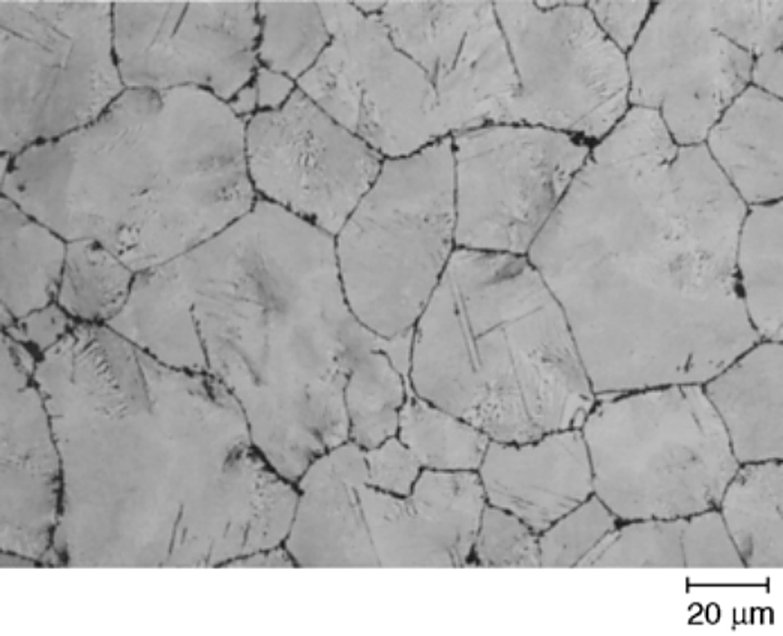
그러한 네트워크는 어닐링 중에 제거하기 어렵고 반연속적일지라도 인장 연성과 인성을 손상시키므로, 이를 형성하는 등급은 어닐링 전에 노멀라이징됩니다. 복합 합금 탄화물의 스트링거는 다른 유해한 압연 라인 조직이며, H13 열간 가공강의 예는 다음 페이지에 있습니다. 공구강 미세조직 페이지. 봉재가 심한 네트워크와 함께 도착하고 그것으로 만든 부품이 사용 중에 균열이 발생하면, 네트워크가 가장 먼저 살펴볼 조직이며, 재료가 작업장으로 출고되기 전에 어닐링된 봉재에서 검사됩니다.
밀 어닐링 대 완전 어닐링
어닐링으로 설명된 인도는 두 가지 다른 것을 의미할 수 있으며, 그 차이는 주문 단계에서 질문할 가치가 있습니다. 밀 어닐링은 봉재를 기계 가공 가능한 상태로 만들기 위해 제철소에서 수행되는 아임계 어닐링이며, 압연 라인이 남긴 층상 펄라이트를 용해하지 않습니다. 완전 어닐링은 강을 오스테나이트화하고 탄화물이 완전히 구상화될 만큼 충분히 천천히 변태 범위를 통해 냉각합니다. 아래 세 시편은 두 상태의 동일한 계열이며, 그에 해당하는 경도 수치는 동일한 화학 조성의 밀 어닐링된 W4의 187 HB 대 완전 어닐링된 W4의 170 HB입니다.
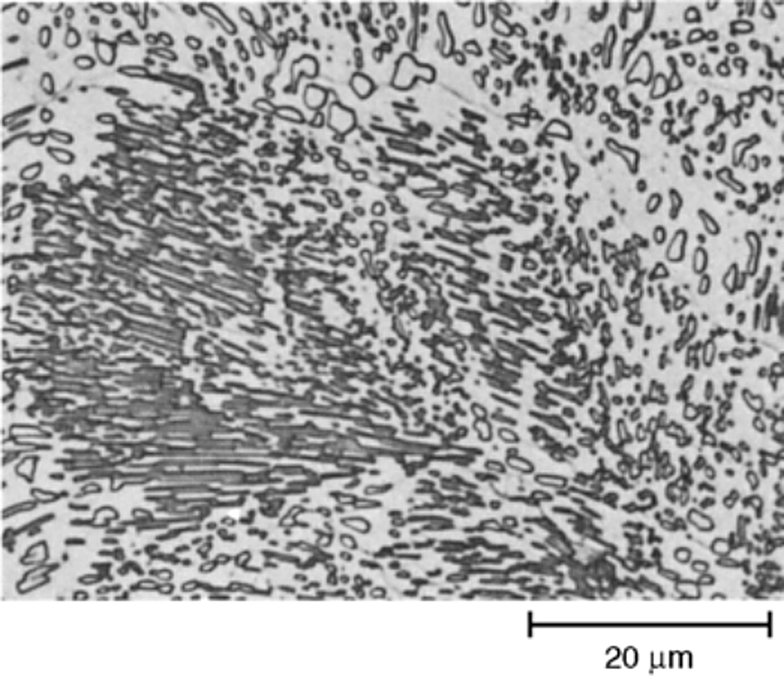
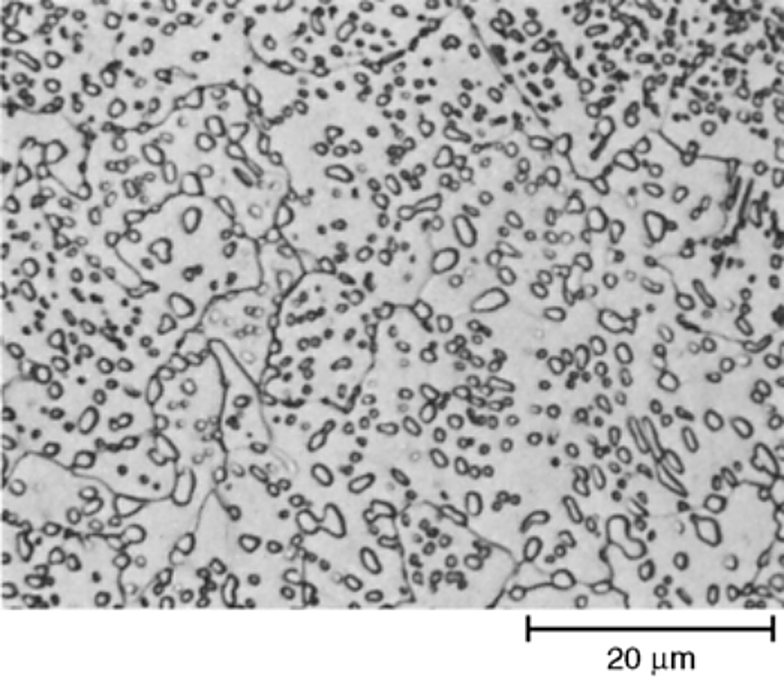
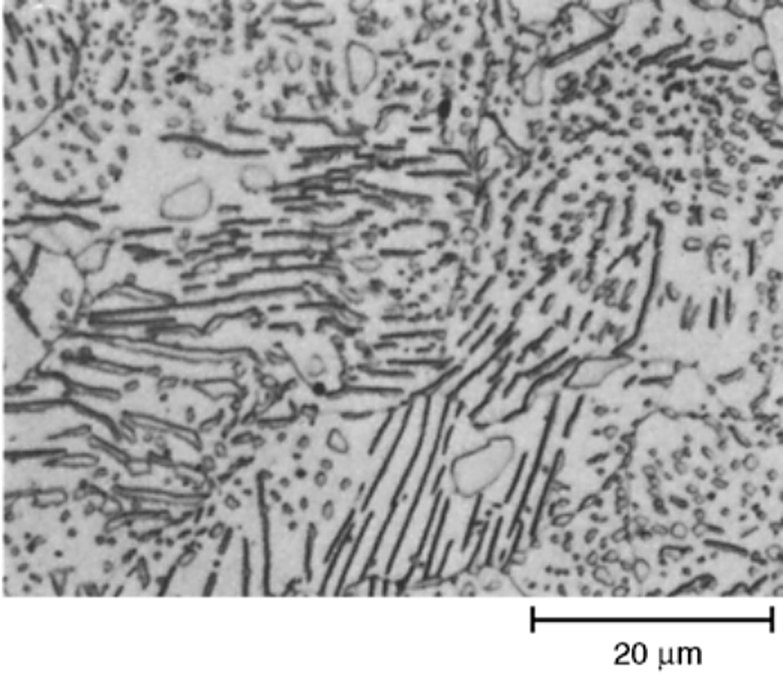
실질적인 결과는 밀 어닐링된 봉재가 다른 표면 조도로 기계 가공되며, 탄화물의 일부가 여전히 층상이기 때문에 경화 사이클에 약간 다르게 반응한다는 것입니다. 황삭 가공 후 경화될 금형 블록의 경우 그 차이는 거의 중요하지 않습니다. 가공량이 많거나 경화 전 치수가 엄격한 부품의 경우에는 중요하며, 요구해야 할 조직은 완전 어닐링입니다. 동일한 구분이 다음 페이지의 구상화 어닐링의 배경입니다. 풀림 및 불림 차트 페이지.
고합금 등급의 합금 탄화물 분산
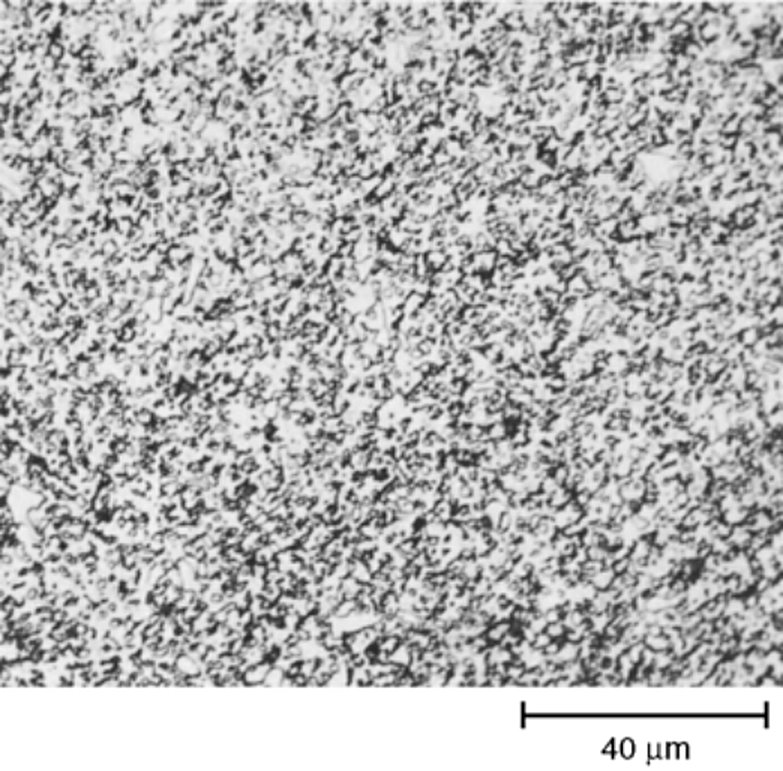
고합금 수경화 및 열간 가공 등급은 어닐링 상태에서 층상 펄라이트를 전혀 유지하지 않습니다. 900 °C에서 650 °C로 제어 냉각하여 어닐링된 H26은 페라이트 기지에 미세한 합금 탄화물 입자의 분산으로 22~23 HRC로 나오며, 이것이 해당 등급을 기계 가공 가능하게 만드는 조직입니다. 이는 나이탈보다 피크랄과 HCl로 판독하는데, 탄화물이 일반 나이탈 에칭으로는 기지와 분리되지 않을 만큼 미세하게 위치하기 때문입니다.
올바른 배율로 인도 상태 판독
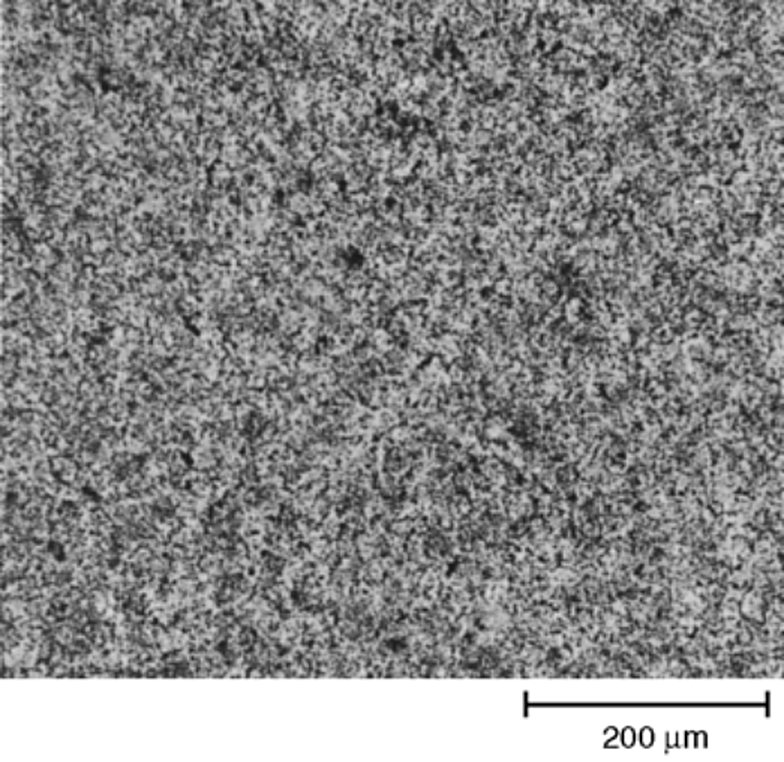
마지막 시편은 인도 검사가 100x가 아닌 500x 또는 1000x에서 수행되는 이유입니다. 고배율에서 분해 가능한 조직을 가지는 동일한 밀 어닐링된 A10 시편이 100x에서는 회색 영역 외에는 거의 아무것도 보여주지 않으며, 그 배율에서 판독된 검사는 탄화물이 규격이 허용하는 것보다 조대한 봉재를 합격시킬 것입니다. 일상 검사는 해당 등급을 일반적으로 판독하는 에칭액을 사용하여 500x에서 횡단면을 검사하며, 문제가 탄화물 크기가 아니라 밴딩이나 네트워크인 경우 종단면을 추가합니다.
이러한 각 조직에 대한 에칭액은 다음 페이지에 나열되어 있습니다. 공구강 미세조직 페이지, 완전히 구상화된 조직을 생성하는 로 사이클은 다음 페이지에 있습니다. 어닐링 및 정규화 온도표.
ASM Handbook, Volume 9, Metallography and Microstructures, George F. Vander Voort의 article Metallographic Techniques for Tool Steels, ASM International, 2004 (압연 및 어닐링 미세조직 섹션, 그림 11~14, 그림 16, 19, 22~24, 34 및 36)에서 편집. 모든 캡션은 파일의 검색 가능한 텍스트 레이어에서 읽고 인쇄된 시편과 대조하여 확인했으며, 각 시편은 인쇄된 픽셀 너비의 1.5배로 파일에서 잘라냈습니다. 시편은 Aobo Steel의 규격이 아니라 공개된 관행의 참고 요약이므로, 주문 전에 재료 시험 성적서와 대조하여 인도 상태, 어닐링 상태 및 경도를 확인하십시오.