
Estructura endurecida de los aceros para herramientas de resistencia al impacto y de aleación media
Un acero para herramientas correctamente endurecido se ve muy similar de un grado a otro, y los grados que rompen esa regla son los que tienen bajo contenido de carbono y casi ningún carburo residual. En esos aceros casi todo el carbono pasa a solución, la martensita resulta más gruesa y el microscopio óptico tiene más que mostrar. Esta página reúne las micrografías endurecidas y revenidas de los grados de resistencia al impacto y de los grados de aleación media que se templan al aceite y al aire, S7 junto con S1, S2 y S5, L6, O1 y O2, y los H11 y H13 del extremo de trabajo en caliente de la familia.
Por qué estos grados muestran más estructura
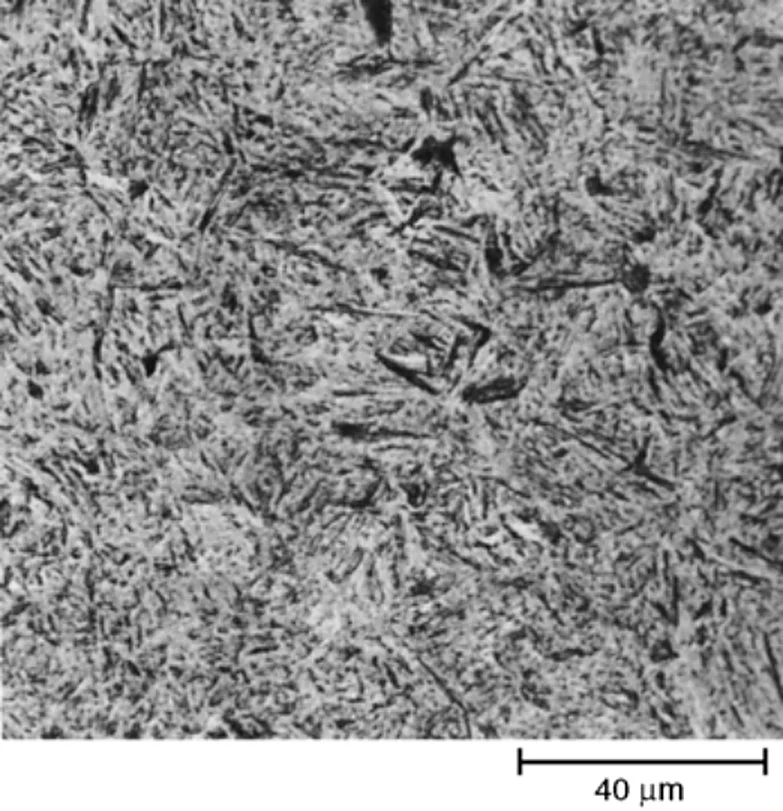
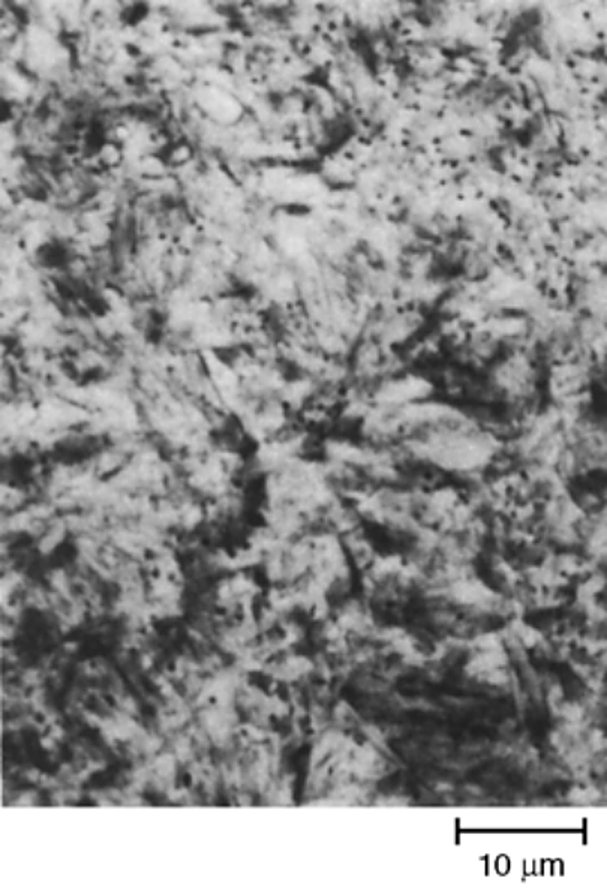
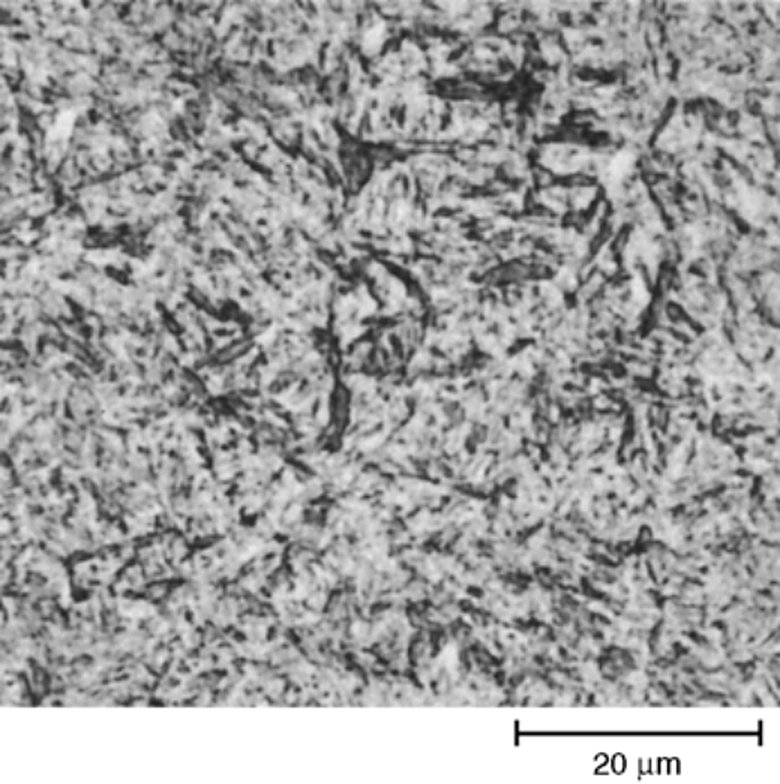
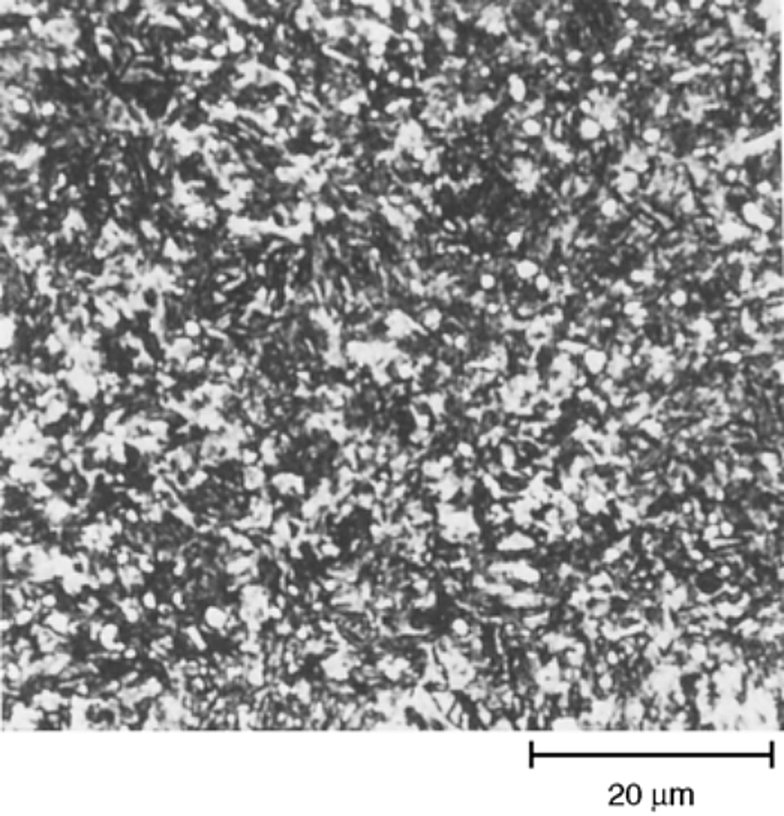
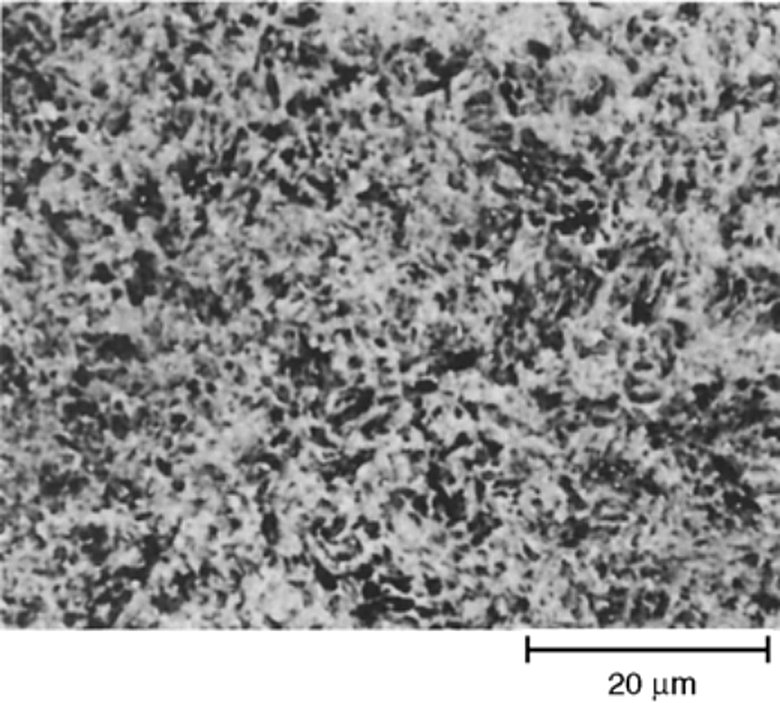
Las micrografías de acero para herramientas tratado térmicamente se ven similares cuando los grados están correctamente tratados, y la principal diferencia entre ellos es la cantidad y el tipo de carburo residual sin disolver, que determina cuán gruesa es la martensita en placas. En la mayoría de los aceros para herramientas la martensita es tan fina que poco detalle se revela con un microscopio óptico. Ese no es el caso de los grados de resistencia al impacto como S1, S5 y S7, que tienen menor carbono, disuelven casi todo y por lo tanto producen una martensita más gruesa con más detalle visible a 500x y 1000x.
Revenido a baja temperatura, a plena dureza
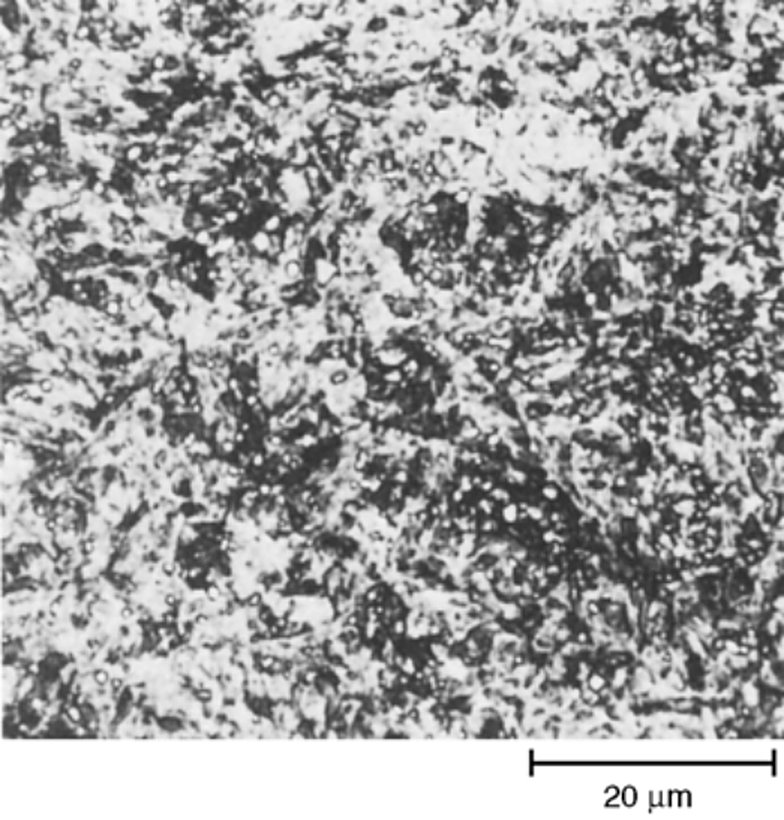
Las seis placas a continuación son el extremo de trabajo en frío del grupo, todas templadas y luego revenidas en la ventana de 150 a 175 °C que alivia la tensión de temple sin afectar la dureza. Las durezas van de 58 a 61.5 HRC y las temperaturas de revenido son todas bajas, que es la combinación normal para un troquel o una herramienta de corte que debe mantener un filo agudo a temperatura ambiente. Lo que diferencia las placas es cuánto carburo queda. S1 y S5 muestran solo martensita, porque el grado tiene tan poco carburo residual que nada de él sobrevive en la imagen a estas ampliaciones.
Revenido a alta temperatura, para un troquel que trabaja caliente
Los grados de trabajo en caliente se templan y luego se revenen a una temperatura treinta veces mayor, porque el troquel debe mantener su dureza mientras trabaja en caliente. H11 se templa al aire desde 1010 °C y se revenido doble a 510 °C hasta 52 HRC, y H21, el grado de trabajo en caliente al tungsteno, se templa en aceite desde 1200 °C y se revenido a 595 °C hasta 53.5 HRC. Ambos contienen una pequeña cantidad de carburo muy fino en una matriz martensítica, y en ambos se leen las mismas dos cosas cuando un troquel falla prematuramente: el tamaño de grano austenítico previo y si el ciclo de revenido se siguió dos veces.
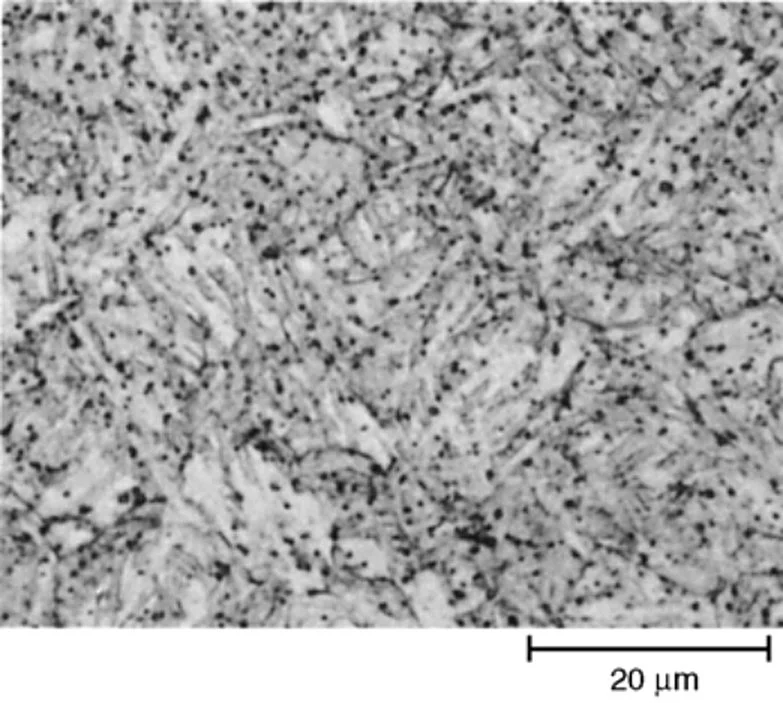
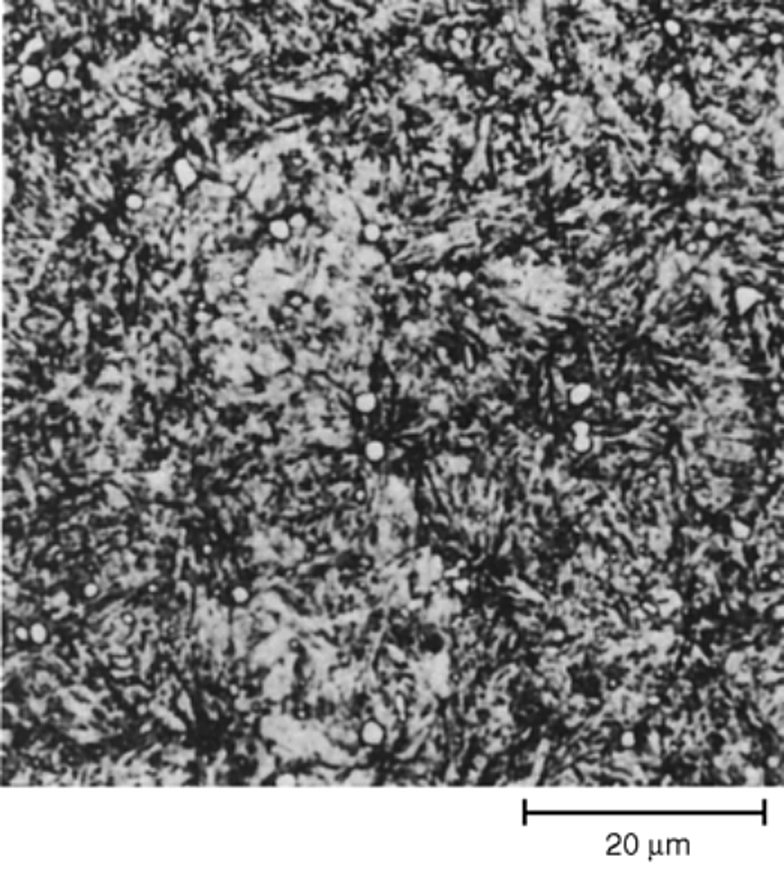
El doble revenido no es opcional en este extremo de la familia. El segundo revenido es lo que acondiciona la estructura que queda después del primero, y los troqueles de trabajo en caliente que fallan por fisuración en lugar de por desgaste suelen ser los que se revenieron una sola vez. Los programas de revenido para los grados de trabajo en caliente al cromo se detallan en la guía de tratamiento térmico del acero para herramientas, y los mismos grados con una capa nitrurada están en la microestructura del acero para herramientas página.
Lo que la placa puede y no puede mostrar
Una micrografía de acero para herramientas endurecido determina el tamaño de grano, la cantidad de carburo sin disolver y si la estructura es totalmente martensítica, y no determina qué carburo está presente ni cuánta austenita retenida queda. La austenita retenida permanece invisible hasta que hay una cantidad sustancial, generalmente más del 10%, y el tipo de carburo requiere un ataque con tinte o un método de mayor resolución para identificarse. Ambas comprobaciones se detallan en la ataque con tinte página, y la dureza que cada grado mantiene después de cada temperatura de revenido está en la tabla de templado.
Compilado del ASM Handbook, Volumen 9, Metallography and Microstructures, artículo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (sección de microestructuras tratadas térmicamente, Fig. 49 a Fig. 53, Fig. 57, Fig. 58 y Fig. 60). Cada leyenda se leyó de la capa de texto buscable del archivo y se verificó contra la placa impresa, y cada placa se recortó del archivo a 1.5 veces su ancho en píxeles impreso. Las placas son un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel, por lo que confirme el grado, la temperatura de austenización y el ciclo de revenido contra el certificado de ensayo del material antes de redactar una hoja de proceso.