
Cómo elegir entre acero para herramientas H13 y 1.2714 (L6) para matrices de forja
Compradores que buscan Acero para trabajo en caliente a menudo suponen que cualquier grado utilizado en la conformación de metales en caliente puede servir de forma intercambiable en los distintos procesos de forja. H13 y 1.2714 (L6, cercano a ASTM 6F3) se mencionan con frecuencia al mismo tiempo porque ambos operan en entornos de alta temperatura y alta tensión. En la práctica, los dos aceros se construyen en torno a prioridades opuestas, y elegir el incorrecto provoca fallos prematuros del molde, ya sea por agrietamiento térmico o por rotura directa bajo impacto. Entender por qué los dos grados divergen comienza con su composición química. Ver cómo se compara el H13 con otros grados de acero para herramientas.
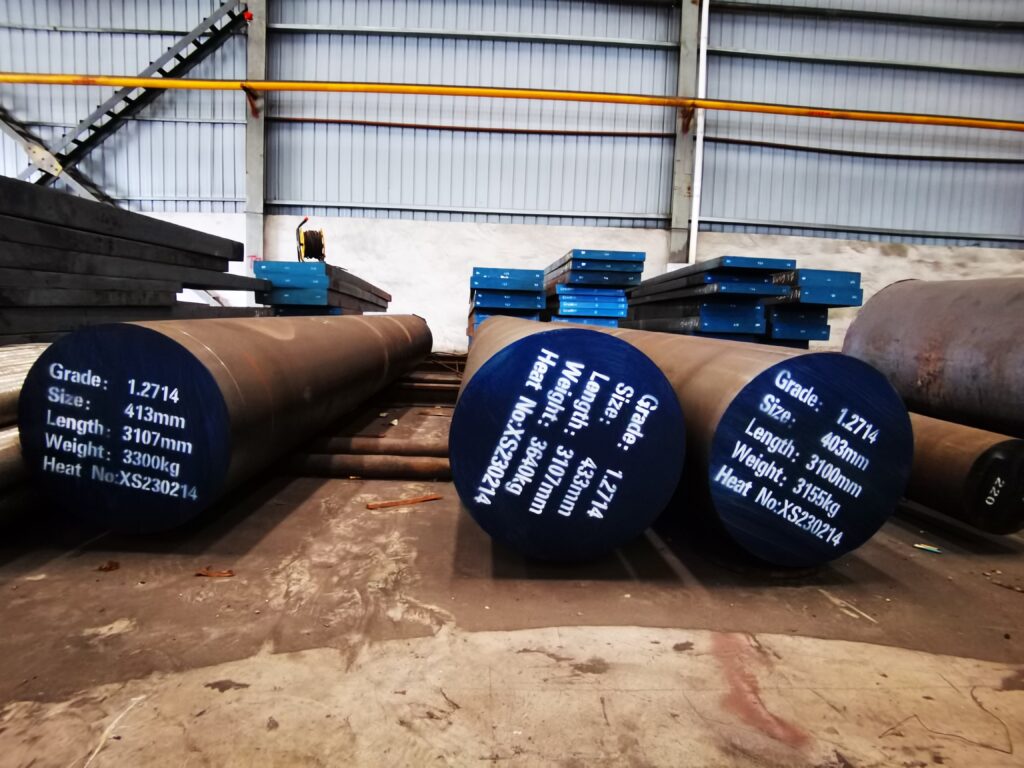
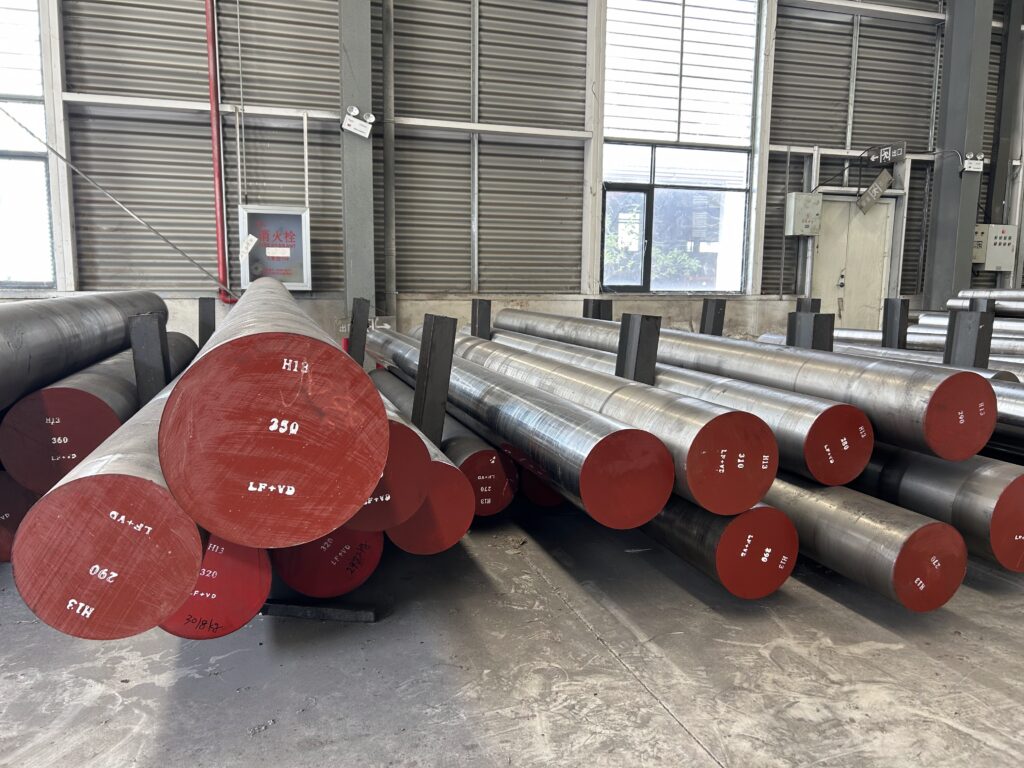
La composición impulsa dos filosofías de diseño diferentes
| Elemento | H13 (UNS T20813 / DIN 1.2344) | AISI L6 | DIN 1.2714 (55NiCrMoV7) |
|---|---|---|---|
| Carbono | 0,32% a 0,45% | 0,65% a 0,75% | 0,50% a 0,60% |
| Cromo | 4,75% a 5,50% | 0,60% a 1,20% | 0,90% a 1,20% |
| Níquel | 0,30% máx. | 1,25% a 2,00% | 1,50% a 1,80% |
| Vanadio | 0,80% a 1,20% | 0,20% a 0,30% | 0,07% a 0,12% |
| Molibdeno | 1,10% a 1,75% | 0.50% máx | 0,35% a 0,55% |
L6 y 1.2714 se tratan como grados comercialmente equivalentes porque comparten el mismo diseño de aleación níquel-cromo-molibdeno y sirven a las mismas aplicaciones de matrices resistentes al choque, pero las dos normas no apuntan a composiciones químicas idénticas; L6 generalmente presenta un rango de carbono más alto que 1.2714. Los rangos anteriores reflejan valores de referencia comúnmente publicados para cada norma. La composición puede variar ligeramente según la revisión de la norma, la acería y la colada, por lo que estas cifras deben considerarse una guía de cómo difieren las dos familias y no un sustituto del certificado de ensayo real de la acería. Para el análisis de rendimiento a continuación, “1.2714 (L6)” se refiere a esta familia de aceros de baja aleación con níquel para trabajo en caliente y resistencia al choque como grupo. Si su proyecto necesita coincidir con una norma específica o una indicación del plano, Aobo Steel puede confirmar la composición química exacta según la especificación aplicable antes de realizar el pedido.
El H13 se basa en un alto contenido de cromo, molibdeno y vanadio, formando carburos de aleación estables que resisten bajo calor sostenido. La familia 1.2714/L6 toma la ruta opuesta. Una base de mayor carbono combinada con níquel eleva la tenacidad en masa y retrasa la iniciación de grietas bajo choque mecánico repentino. Lo hace sin los elementos formadores de carburos que le dan al H13 su resistencia al calor. Esta única diferencia en el diseño de la aleación explica casi todas las brechas de rendimiento entre las dos familias de acero.
Dónde diverge realmente el rendimiento
El tiempo de contacto entre el molde y la pieza de trabajo es la variable que separa las dos aplicaciones, y explica por qué el mismo compromiso de composición produce resultados de campo tan diferentes.
Cuando un molde permanece en contacto con metal caliente durante un período prolongado, como en la forja por prensa o la fundición a presión, el calor se acumula dentro del acero para herramientas y empuja el material hacia el ablandamiento. El H13 resiste esto mediante endurecimiento secundario. Su estructura de carburos le permite mantener alrededor de 50 HRC incluso después de una exposición prolongada a 500°C a 550°C. El 1.2714 no tiene un mecanismo comparable. Una vez que recibe calor sostenido, se ablanda rápidamente porque carece del molibdeno y el vanadio necesarios para una respuesta de endurecimiento secundario.
La misma exposición al calor también determina la resistencia al agrietamiento térmico, el patrón de grietas superficiales causado por la expansión y contracción térmica repetidas. El H13 es la elección estándar para moldes de fundición a presión refrigerados por agua precisamente porque tolera bien este ciclado. El 1.2714 no; el contacto repetido con metal líquido y el enfriamiento rápido provocan agrietamiento térmico mucho más rápido.
La tenacidad al impacto invierte la comparación. La forja por martillo produce golpes de alta velocidad con un tiempo de contacto muy corto, por lo que la superficie del molde absorbe menos calor pero recibe mucho más choque mecánico. Aquí es donde el 1.2714 rinde mejor que el H13. Trabajando a una dureza menor, típicamente 35 a 40 HRC, y reforzado por su contenido de níquel, el 1.2714 resiste la fragilización por temple y se mantiene bajo impactos pesados repetidos en bloques de molde masivos. El H13 sigue siendo tenaz para un acero altamente aleado. Sin embargo, en secciones muy grandes puede ser propenso a la segregación de carburos en los límites de grano si la velocidad de enfriamiento durante el temple no se controla estrictamente, lo que aumenta el riesgo de agrietamiento bajo las mismas condiciones de impacto.
La resistencia al desgaste sigue el mismo patrón. A temperatura elevada, los carburos de vanadio del H13 le dan una clara ventaja, y la nitruración eleva su dureza superficial por encima de 1000 HV para servicio erosivo. El 1.2714 se desgasta razonablemente bien a temperaturas más bajas debido a su mayor contenido de carbono, pero esa ventaja se reduce drásticamente una vez que suben las temperaturas. La nitruración puede elevar su dureza de trabajo a 55 a 60 HRC, útil para matrices de forja pero no suficiente para desgaste severo por extrusión.
El tratamiento térmico refleja la misma división
El H13 requiere austenización a 995°C a 1030°C para disolver sus carburos de aleación, luego doble o triple revenido a 540°C a 650°C para convertir la austenita retenida y activar el endurecimiento secundario. Debido a que endurece al aire incluso en secciones grandes, la distorsión y las tensiones residuales se mantienen bajas, y la dureza de trabajo típicamente queda entre 40 y 53 HRC según la severidad del servicio. Ver más detalles: H13 tool steel heat treatment guide
El 1.2714 se austeniza a una temperatura mucho más baja de 830°C a 880°C y generalmente se templa en aceite, aunque las secciones más grandes a menudo se templan al aire para reducir el riesgo de agrietamiento y las piezas pequeñas pueden ir a agua para una capa más dura. Para matrices de trabajo en caliente, comúnmente se suministra preendurecido en el rango de 331 a 375 HB, aproximadamente 35 a 40 HRC, lo que simplifica la fabricación del molde y reduce el costo de utillaje para el comprador.
Ajustar el grado al proceso
La cuestión de selección se reduce a qué modo de fallo amenaza más al molde: ablandamiento y agrietamiento térmico por carga térmica sostenida, o agrietamiento por choque mecánico repetido.
El H13 es la elección correcta para moldes de fundición a presión, machos, pasadores eyectores y camisas de inyección en fundición de aluminio, magnesio y zinc, para utillaje de extrusión en caliente incluyendo matrices, camisas de prensa, mandriles y bloques ficticios, y para matrices de forja por prensa donde el tiempo de contacto prolongado impulsa el calor profundamente en la herramienta. Ver Limitaciones del H13 página.
El 1.2714 es la elección correcta para matrices de forja por martillo y bloques masivos de forja por estampado, donde el impacto corto y de alta velocidad hace que la tenacidad a la fractura sea la prioridad. También rinde bien en utillaje de trabajo en frío como matrices de corte, punzones, cuchillas de cizalla y matrices de recorte, y en piezas de maquinaria expuestas a cargas de choque severas, incluyendo ejes, piezas de embrague, husillos, levas, mandriles y trinquetes. En bloques de molde de martillo grandes, el 1.2714 a menudo supera al H13 simplemente porque resiste la rotura bajo golpes pesados y repetidos.
Ningún grado es una solución universal para trabajo en caliente. La elección correcta depende de si la tensión dominante del molde es térmica o mecánica, y ajustar ese perfil de tensión a la intención de diseño de la aleación es lo que determina la vida útil.