

Hogar > catálogo de acero para herramientas > Acero para herramientas H10
Aobo Steel | Proveedor global de acero para herramientas en China
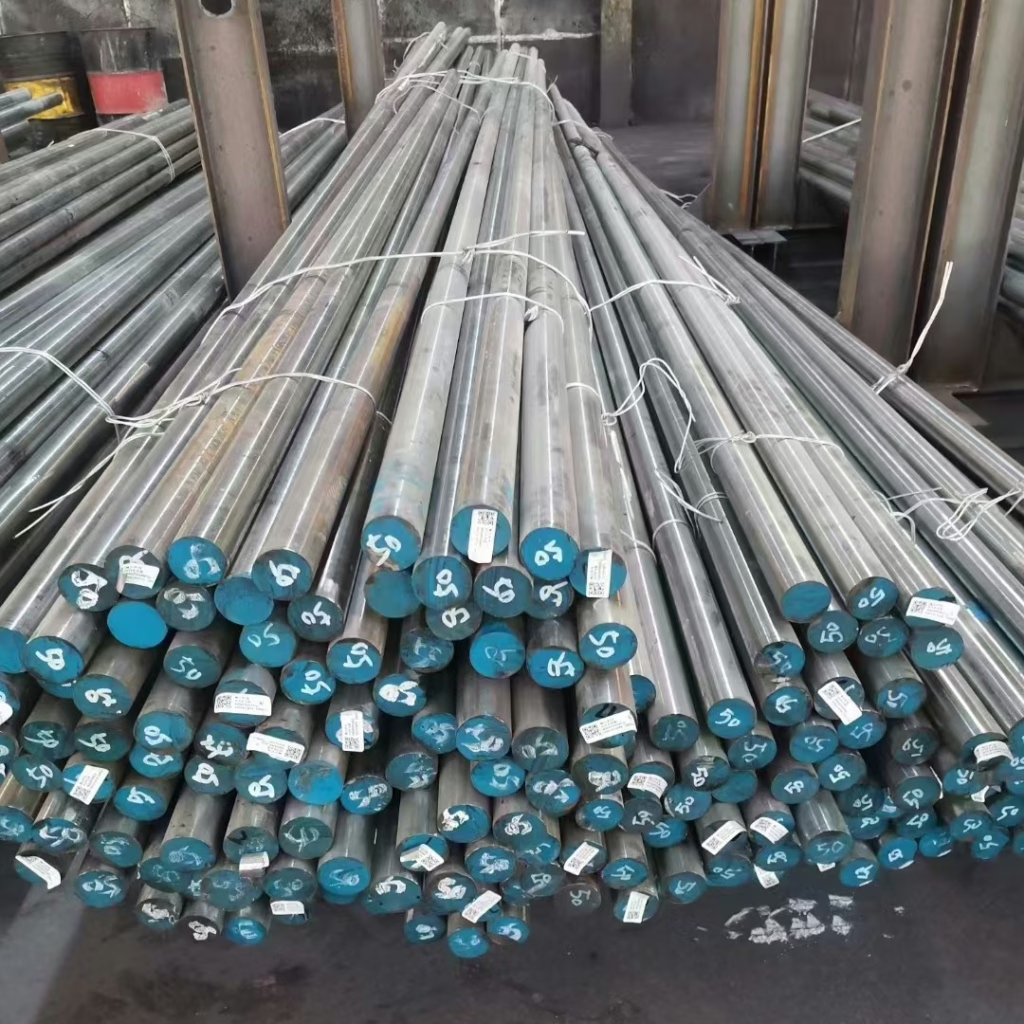
Acero para herramientas AISI H10 | 1.2365 | SKD7 Acero cromo-molibdeno para trabajo en caliente
✓100% Control de calidad probado mediante ultrasonido
✓SEP 1921-82 Clase D/d garantizada
✓Entrega en estado recocido
✓Superficie: Escama negra, torneado, acabado fresado o pulido
El acero para herramientas H10 es un acero para herramientas de trabajo en caliente a base de cromo. Los grados equivalentes son DIN (Alemania) 1.2365, JIS (Japón) SKD7 y GB (China) 4Cr3Mo3SiV.
1. Composición química del acero para herramientas H101
| C | Mn | Si | P | S | Cr | Mo | Otros |
| 0.35-0.45% | 0.20-0.70% | 0.80-1.25% | 0.03% | 0.03% | 3.00-3.75% | 2.00-3.00% | V 0.25-0.75%; Ni+Cu 0.75% |
2. Propiedades mecánicas y físicas del acero para herramientas H10
Los elementos de aleación del acero para herramientas H10 le confieren un conjunto único de propiedades mecánicas y físicas, lo que lo hace adecuado para entornos exigentes de trabajo en caliente.
2.1 Capacidades de dureza
La dureza del acero para herramientas H10 es un factor crítico en su rendimiento:
- Dureza recocida: En su estado recocido (reblandecido), el H10 suele presentar un rango de dureza de 192-229 HB, lo que facilita el mecanizado.
- Dureza templada: Tras un tratamiento térmico adecuado, el H10 puede alcanzar una dureza templada de aproximadamente 56-59 HRC.
- Dureza en caliente: El H10 demuestra una dureza en caliente media (clasificada como C). Notablemente, en entornos de trabajo a alta temperatura durante períodos prolongados, el acero para herramientas MOD H10 mantiene su dureza mejor que el acero para herramientas H11.
2.2 Templabilidad y respuesta al tratamiento térmico
El H10 es un acero de temple profundo que puede alcanzar una dureza uniforme en una amplia gama de secciones transversales. Su factor de endurecimiento (D1) es de aproximadamente 5 pulgadas. Como grado de temple al aire, el H10 permite la formación de martensita al enfriarse al aire, lo que contribuye a una distorsión mínima durante el proceso de tratamiento térmico.
2.3 Tenacidad y resistencia al impacto
El acero para herramientas H10 ofrece una excelente tenacidad, generalmente clasificada como Buena (o categoría D). Los aceros para trabajo en caliente al cromo como el H10 ofrecen buena tenacidad y resistencia al choque, lo que resulta ventajoso para muchas operaciones de trabajo en caliente. Aunque algunos datos comparativos podrían sugerir una tenacidad ligeramente inferior a la del H11 o H13, el H10 sigue siendo una opción robusta para aplicaciones que requieren resistencia al impacto.
2.4 Resistencia al desgaste
La resistencia al desgaste del acero para herramientas H10 se clasifica típicamente como Regular (categoría C/D), y algunas fuentes la clasifican como media-alta, a menudo superando al H11 y acero para herramientas H13 en este aspecto. La buena resistencia a la abrasión es una propiedad vital para las matrices utilizadas en procesos exigentes, como la forja en caliente.
2.5 Rendimiento a temperaturas elevadas
Una característica destacada del acero para herramientas H10 es su capacidad de mantener la integridad estructural a altas temperaturas:
- Resistencia en caliente: Presenta buena resistencia al reblandecimiento, manteniendo una alta dureza incluso a temperaturas de hasta 500-550 °C. Esta “dureza en caliente” es esencial para herramientas que operan a altas velocidades o en contacto directo con metal caliente.
- Resistencia al revenido: El H10 posee una resistencia al revenido media-alta, que potencialmente supera la del H11 o H13 en determinadas condiciones operativas.
2.6 Propiedades térmicas
El acero para herramientas H10 es muy adecuado para aplicaciones que implican ciclos térmicos:
- Resistencia a la fatiga térmica y al agrietamiento por calor: El H10 tiene buena resistencia a la fatiga térmica y al agrietamiento por calor, que son modos de falla comunes en herramientas de trabajo en caliente.
- Conductividad térmica: Con un contenido de cromo de alrededor del 3 %, el H10 tiene una conductividad térmica más alta (aproximadamente 32 W/m·K) en comparación con aceros como el H11 o H13 (que tienen ~5 % de Cr y ~26 W/m·K). Esta mayor conductividad térmica es beneficiosa para aplicaciones que requieren una disipación eficiente del calor de la superficie de la herramienta.
2.7 Estabilidad dimensional
Al ser un acero de temple al aire, el H10 ofrece la ventaja de una baja distorsión durante el tratamiento térmico, lo que garantiza que las herramientas mantengan su forma y tolerancias previstas.
2.8 Maquinabilidad
Cuando se recuece adecuadamente, el acero para herramientas H10 tiene una calificación de maquinabilidad generalmente considerada Buena (categoría C), lo que permite un conformado y una preparación de herramientas eficaces.
¡Complete el siguiente formulario para contactarnos y obtener la cotización más reciente del acero para herramientas H10!
3. Tratamiento térmico del acero para herramientas H10
El acero para herramientas H10, un robusto acero para herramientas de trabajo en caliente a base de cromo de H-series, está diseñado para aplicaciones exigentes como forja en caliente, extrusión y fundición a presión. Su rendimiento bajo temperaturas operativas extremas, típicamente de 315 °C a 650 °C (600 °F a 1200 °F), depende en gran medida de un tratamiento térmico preciso.
3.1 Los pasos críticos en el tratamiento térmico del H10
Lograr el máximo rendimiento del acero para herramientas H10 implica varias etapas distintas y vitales. Cada paso debe controlarse cuidadosamente para desarrollar la microestructura y las propiedades mecánicas deseadas.
3.2 Recocido
El recocido es típicamente el primer paso para el acero para herramientas H10. Es crucial para reblandecer el acero y facilitar el mecanizado, y para crear una microestructura uniforme para los tratamientos térmicos posteriores.
- Propósito: Reblandecer el acero para mejorar la maquinabilidad y crear uniformidad microestructural.
- Temperatura recomendada: 845°C to 900°C (1550°F to 1650°F).
- Procedimiento de enfriamiento: Se recomienda un enfriamiento lento a una velocidad de aproximadamente 22 °C por hora (40 °F por hora).
- Dureza objetivo: El objetivo es alcanzar una dureza recocida entre 192 y 229 HB.
- Microestructura resultante: Un H10 correctamente recocido exhibirá carburos esferoidizados dispersos dentro de una matriz ferrítica, ideal para una austenita formación y refinamiento del grano durante el endurecimiento.
3.3 Precalentamiento
El precalentamiento es una etapa vital antes del endurecimiento. Reduce significativamente el choque térmico, minimizando la distorsión o el agrietamiento cuando la herramienta entra en el horno de alta temperatura.
- Propósito: Para reducir el choque térmico, disminuir los riesgos de distorsión/agrietamiento, aliviar las tensiones de mecanizado y reducir el tiempo en el horno de austenización a alta temperatura.
- Temperatura típica: Alrededor de 815 °C (1500 °F) es común. El precalentamiento por etapas también puede ser beneficioso.
- Duración: Asegúrese de que toda la sección transversal de la herramienta se caliente de manera uniforme.
3.4 Austenización (Endurecimiento)
La austenización (o endurecimiento) implica calentar el acero para herramientas H10 a una temperatura alta precisa. Esto transforma su microestructura en austenita y disuelve carburos de aleación esenciales, cruciales para la dureza y las características de endurecimiento secundario durante el revenido.
- Propósito: Transformar la estructura del acero en austenita y disolver los elementos de aleación necesarios (como Cromo, Molibdeno y Vanadio) en solución sólida.
- Temperatura recomendada: Generalmente entre 1010 °C y 1040 °C (1850 °F y 1900 °F).
- Tiempo de espera: Mantener a temperatura solo el tiempo suficiente para calentar completamente a través (típicamente 15-40 minutos después de alcanzar la temperatura). Evitar el remojo prolongado para H10. La temperatura de austenización afecta los carburos disueltos, la temperatura Ms y la austenita retenida.
3.5 Temple
Después de la austenización, el temple rápido enfría el acero, transformando la austenita en martensita – la microestructura dura y deseable.
- Propósito: Enfriar rápidamente el acero, transformando la austenita en una estructura martensítica dura.
- Medio de temple recomendado: Se prefiere el temple al aire para H10 (un grado de endurecimiento al aire), minimizando las tensiones residuales y los cambios dimensionales.
- Alternativas para secciones grandes: Para secciones muy grandes, puede ser necesario un chorro de aire o temple en aceite.
- Nota crítica: El acero para herramientas H10 nunca debe templarse en agua.
- Método opcional: Un temple en baño de sales (alrededor de 540-595 °C o 1000-1100 °F), seguido de enfriamiento al aire, también es viable.
- Microestructura resultante: Principalmente martensita con algo de austenita retenida.
3..6 Revenido
El revenido es el paso final e indispensable después del temple. El H10 endurecido está tensionado y puede ser frágil; el revenido alivia estas tensiones y mejora significativamente la tenacidad.
- Propósito: Aliviar las tensiones internas, transformar la austenita retenida, precipitar carburos de aleación finos para el endurecimiento secundario (mejorando la resistencia en caliente) y mejorar la tenacidad.
- Momento: Revenir lo antes posible después del temple (idealmente antes de alcanzar la temperatura ambiente) para prevenir agrietamiento.
- Rango de temperatura típico: 550 °C a 650 °C (1020 °F a 1200 °F). El H10 muestra un pico de endurecimiento secundario alrededor de 540 °C (1000 °F).
- Múltiples revenidos: Un mínimo de dos (a menudo hasta cuatro) ciclos de revenido son esenciales para H10 para maximizar la transformación de austenita retenida y optimizar la tenacidad.
- Tiempo de remojo: Cada revenido debe remojarse durante 2 a 4 horas.
- Dureza de trabajo objetivo: Típicamente 38 a 54 HRC, dependiendo de la aplicación.
3.7 Resumen de los parámetros de tratamiento térmico del acero para herramientas H10
Para referencia rápida, los parámetros clave para el tratamiento térmico del acero para herramientas H10 son:
| Paso del proceso | Rango de temperatura | Consideraciones clave |
| Recocido | 845-900°C (1550-1650°F) | Enfriamiento lento aprox. 22 °C/h (40 °F/h). Objetivo: 192-229 HB. |
| Precalentamiento | ~815°C (1500°F) | Calentar uniformemente en toda la pieza. |
| Austenitización | 1010-1040°C (1850-1900°F) | Mantener 15-40 min después de alcanzar la temperatura. Evitar el remojo prolongado. |
| Temple | Temple al aire (recomendado). Baño de sales: 540-595 °C. | Nunca templar en agua. Aceite o chorro de aire para secciones grandes. |
| Templado | 550-650°C (1020-1200°F) | Revenir inmediatamente después del temple. 2-4 ciclos, 2-4 horas cada uno. Objetivo: 38-54 HRC. |
3.8 Mejora del acero para herramientas H10 con tratamientos superficiales
Para mejorar aún más la resistencia al desgaste, se pueden aplicar tratamientos superficiales como la nitruración al acero para herramientas H10.
- Nitruración: Este proceso introduce nitrógeno en la superficie del acero, creando una capa exterior extremadamente dura (a menudo superior a 1000 HV).
- Beneficios: Mejora significativamente la resistencia al desgaste y las propiedades antiagarrotamiento.
- Propiedades del núcleo: La nitruración se realiza típicamente alrededor de 540 °C, a menudo por debajo o dentro del rango de revenido del H10. Esto endurece la superficie sin afectar negativamente la tenacidad y resistencia del núcleo establecidas por el tratamiento térmico previo.
4. Aplicaciones
Las propiedades equilibradas del acero para herramientas H10 lo hacen ideal para diversas aplicaciones de trabajo en caliente con matrices, optimizando las opciones de herramientas para operaciones de conformado de metales a alta temperatura.
4.1 Forja en caliente: Fabricación de matrices y herramientas duraderas con H10
En la forja en caliente, el acero para herramientas H10 demuestra su valor, particularmente para matrices de forja en prensa que experimentan contacto prolongado con piezas calentadas.
Sus capacidades incluyen:
- Matrices para forjar aluminio, magnesio, cobre, latón y acero.
- Punzones y matrices para forja de aluminio (a menudo tratados térmicamente a 44-48 HRC), donde H10 sirve como una alternativa confiable a H11 y H13.
La tenacidad y la dureza en caliente del acero para herramientas H10 aseguran la longevidad y un rendimiento consistente en estos exigentes entornos de forja.
4.2 Extrusión en caliente: Optimización de herramientas con la resiliencia del H10
El acero para herramientas H10 es un material frecuentemente especificado para herramientas de extrusión en caliente en una variedad de metales.
Las aplicaciones clave del acero para herramientas H10 en esta área incluyen:
- Matrices de extrusión: Para aluminio, magnesio, cobre, latón y acero.
- Mandrinos: El H10 es particularmente adecuado para mandrinos de extrusión en caliente, especialmente con aleaciones de cobre, debido a su resistencia al desgaste y resistencia a temperatura.
- Herramental auxiliar: Los bloques ficticios, soportes y anillos de matriz para procesos de extrusión de aluminio y magnesio también se benefician de las propiedades del H10.
4.3 Fundición a presión: H10 para moldes de aleación de cobre de alta temperatura
Si bien el H11, H12 y H13 son comunes para la fundición a presión de aluminio y magnesio, el acero para herramientas H10 se prefiere para aplicaciones que involucran aleaciones de mayor temperatura.
- Matrices de fundición de cobre: El H10 se recomienda específicamente para matrices de fundición de cobre. Su capacidad para retener efectivamente la dureza a las temperaturas elevadas de la fundición de aleaciones de cobre lo convierte en la opción preferida.
4.4 Rendimiento mejorado con H10 modificado (H10 mod)
El H10 modificado (H10 mod) ofrece una ventaja distintiva en conductividad térmica (aprox. 32 W/m·K frente a 26 W/m·K para H11/H13). Esta disipación de calor superior es crítica en varias aplicaciones del acero para herramientas H10:
- Herramientas con enfriamiento intensivo por agua: Eficaz en herramientas más pequeñas (<100mm de espesor) que requieren extracción rápida de calor.
- Prensas de alta velocidad: Se utiliza en equipos como las prensas Hatebur, donde la gestión térmica es clave para tiempos de ciclo cortos.
- Componentes automotrices de prensado y endurecimiento: El H10 mod se utiliza cada vez más para herramientas en prensado y endurecimiento (estampado en caliente). La extracción eficiente de calor de la matriz es crucial para lograr la transformación martensítica deseada en la pieza.
4.5 Resumen de aplicaciones del acero para herramientas H10
La siguiente tabla describe las aplicaciones comunes del acero para herramientas H10 y las propiedades clave que lo hacen adecuado para cada una:
| Categoría de aplicación | Usos específicos del acero para herramientas H10 | Propiedades clave del H10 aprovechadas | Materiales objetivo |
| Forja en caliente | Matrices de forja por prensado, herramientas de forja generales, punzones | Dureza en caliente, tenacidad, resistencia al desgaste | Al, Mg, Cu, latón, acero |
| Extrusión en caliente | Matrices de extrusión, mandrinos (esp. para aleaciones de cobre), bloques ficticios, soportes | Dureza en caliente, resistencia al desgaste a alta temperatura, tenacidad | Al, Mg, Cu, latón, acero |
| Fundición a presión | Matrices específicamente para fundición de cobre | Excelente retención de dureza a alta temperatura | Aleaciones de cobre |
| Componentes estructurales | Herramientas con enfriamiento intensivo por agua, herramientas de prensa de alta velocidad y herramientas de prensado y endurecimiento | Alta resistencia, tenacidad | Varios |
| H10 modificado (H10 mod) | Herramientas con enfriamiento intensivo por agua, herramientas de prensa de alta velocidad, herramientas de prensado y endurecimiento | Alta conductividad térmica, dureza en caliente, buena tenacidad | Varios (extracción de calor) |
5. Grados equivalentes del acero para herramientas H10
- DIN (Alemania): 1.2365 (también conocido como 32CrMoV12-28)
- AFNOR (Francia): 32 DCV 28 o 32CDV12-28
- JIS (Japón): SKD7
- BS (Norma británica): BH10
- UNS (Sistema de numeración unificado): T20810
- GB (China): 4Cr3Mo3SiV
- Bringas, J. E. (Ed.). (2004). Manual de normas comparativas de acero mundial (3.ª ed.). ASTM International. ↩︎