
Compuestos de empaquetamiento para el recocido de acero para herramientas
Cuando una herramienta se recuece dentro de un paquete, el material que la rodea determina si la superficie del acero conserva su carbono, lo mantiene o lo pierde. Esta página indica el rango de temperatura en el que cada uno de los compuestos de empaquetamiento comunes carburiza, permanece neutro o descarburiza el acero para herramientas, y las condiciones que desplazan esos rangos.
Por qué se empaqueta el acero para herramientas para el recocido
En un horno de caja o un horno de solera de rodillos, la superficie de la pieza debe protegerse de una de dos maneras. Una es un recubrimiento patentado que resiste la descarburización. La otra es empaquetar las piezas en tubos y rodearlas con un material que no descarburice el acero, como carbón vegetal agotado, mica o virutas de hierro fundido. Los hornos de atmósfera, los baños de sales y los hornos de vacío hacen lo mismo desde la dirección opuesta, controlando o eliminando el gas alrededor de la carga.
El objetivo del empaquetamiento en sí es mantener los gases descarburizantes alejados del acero. Excluir el oxígeno requiere un empaque compacto y un sellado perfecto, porque a la temperatura de recocido la mayoría de los gases difunden a través de sellos ordinarios a una velocidad sorprendentemente rápida. Un material que contiene materia carbonosa funciona mejor en esas condiciones. Cuando ya hay cascarilla en las barras al cargarlas, la descarburización ocurre a menos que esté presente un material carbonoso, y la humedad en el empaquetamiento no es tolerable, porque la descarburización se produce muy fácilmente una vez que está presente.
Cómo se comporta un compuesto de empaquetamiento
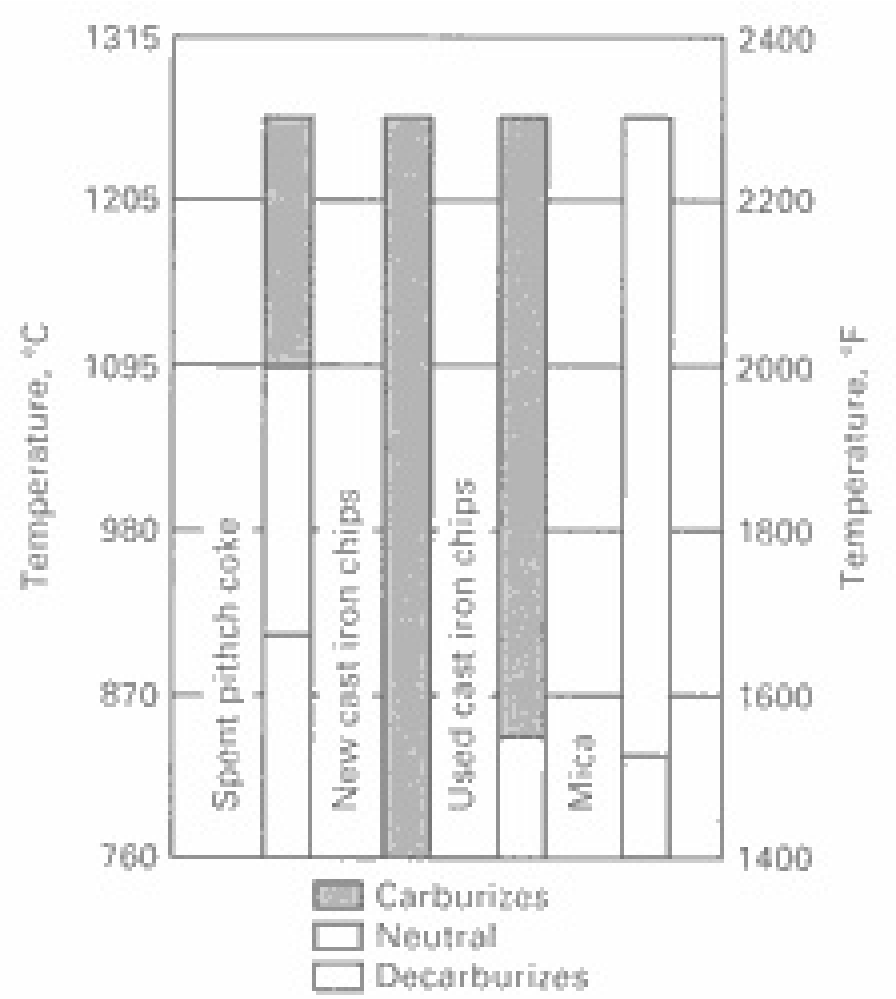
Un material de empaquetamiento puede cementar el acero, descarburizarlo o ser neutro para él, y cuál de los tres aplica depende de la temperatura de calentamiento, el contenido de carbono del acero, y la densidad y el tamaño de partícula del empaquetamiento. El gráfico a continuación muestra el rango de utilidad de cuatro compuestos que se usan comúnmente en el taller. Son coque de brea gastado, virutas de hierro fundido nuevas, virutas de hierro fundido usadas y mica. Cada barra se divide en la banda de temperatura en la que ese compuesto cementa, la banda en la que permanece neutro, y la banda en la que descarburiza.
Qué desplaza el rango
La fuente es explícita en que el gráfico es solo una guía. La cascarilla en las barras al cargarlas, la antigüedad del compuesto de empaquetamiento, su contenido de humedad y el contenido de carbono del acero cambian el rango de manera apreciable. La temperatura a la que un material pasa de neutro a descarburizante no es tan definida como sugieren las barras, y el efecto del contenido de carbono no se incluye en el gráfico en absoluto. Se aplica particularmente a aceros de alto carbono.
Leerlo como una banda en lugar de una línea es el hábito seguro. El coque de brea agotado y las virutas de hierro fundido nuevas mantienen un rango neutro que se sitúa por encima de las temperaturas de recocido usadas para la mayoría de los grados de trabajo en frío, por lo que el compuesto permanece neutro en servicio. Las virutas de hierro fundido usadas tienen la banda neutra más estrecha, que es la razón por la que el material agotado se renueva en lugar de rellenarse.
Dónde se ubica el empaquetamiento en la secuencia de recocido
El recocido completo calienta el acero lenta y uniformemente a una temperatura por encima del rango de transformación, lo mantiene allí de una a cuatro horas y luego lo enfría a una velocidad controlada seguida de enfriamiento al aire. Un contenedor empaquetado se carga y se enfría con el horno, por lo que sigue ese mismo programa. El agrietamiento por choque térmico se limita cargando el horno a baja temperatura para que la carga se caliente con él, y enfriando la pieza y su contenedor en el horno a 8 a 22 °C/h (15 a 40 °F/h) hasta 540 °C (1000 °F) o menos. Por debajo de esa temperatura, la velocidad de enfriamiento deja de ser crítica para la mayoría de los aceros para herramientas.
Las temperaturas a las que se recuece cada grado se recopilan en la tabla de temperaturas de recocido y normalizado para acero para herramientas. Donde se dispone de un baño líquido o un horno pequeño, la versión de dos mantenimientos del mismo tratamiento se expone en la página de recocido cíclico, y la condición en la que se entrega el acero se describe en la página de condición recocida. Los grados de trabajo en frío que se empaquetan con más frecuencia son acero para herramientas D2 y acero para herramientas O1.
Antes de usar este gráfico
Esta página es un resumen de referencia de la práctica publicada y no es una especificación de Aobo Steel. Los rangos son las cifras publicadas para los compuestos nombrados, y un horno diferente, una densidad de empaquetamiento diferente o un contenido de carbono del acero diferente los desplazarán. La elección del empaquetamiento y el ciclo de recocido siguen siendo responsabilidad del tratador térmico.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.