
공구강 어닐링용 패킹 컴파운드
공구를 팩 안에서 어닐링할 때, 주위에 채워진 재료가 강재 표면의 탄소를 유지할지, 보존할지, 잃을지를 결정합니다. 이 페이지는 일반적인 패킹 컴파운드 각각이 공구강을 침탄시키거나 중성으로 유지하거나 탈탄시키는 온도 범위와, 그 범위를 변화시키는 조건을 제시합니다.
어닐링을 위해 공구강을 패킹하는 이유
박스로나 롤러 하스로에서 작업물의 표면은 두 가지 방법 중 하나로 보호되어야 합니다. 하나는 탈탄을 방지하는 전용 코팅입니다. 다른 하나는 공작물을 파이프에 넣고 사용한 목탄, 운모 또는 주철 칩과 같이 강재를 탈탄시키지 않는 재료로 둘러싸는 것입니다. 분위기로, 염욕로 및 진공로는 장입물 주위의 가스를 제어하거나 제거함으로써 다른 방향에서 동일한 역할을 합니다.
패킹 자체의 목적은 탈탄 가스가 강재에 접근하지 못하게 하는 것입니다. 산소를 배제하려면 단단한 패킹과 완벽한 밀봉이 필요합니다. 어닐링 온도에서 대부분의 가스는 일반적인 밀봉재를 통해 놀랄 만큼 빠른 속도로 확산되기 때문입니다. 탄소질 물질을 함유한 재료는 그러한 조건에서 더 잘 견딥니다. 장입 시 봉재에 이미 스케일이 있는 경우 탄소질 재료가 존재하지 않으면 탈탄이 진행되며, 패킹 내 수분은 허용될 수 없습니다. 일단 수분이 있으면 탈탄이 매우 쉽게 일어나기 때문입니다.
패킹 컴파운드의 거동
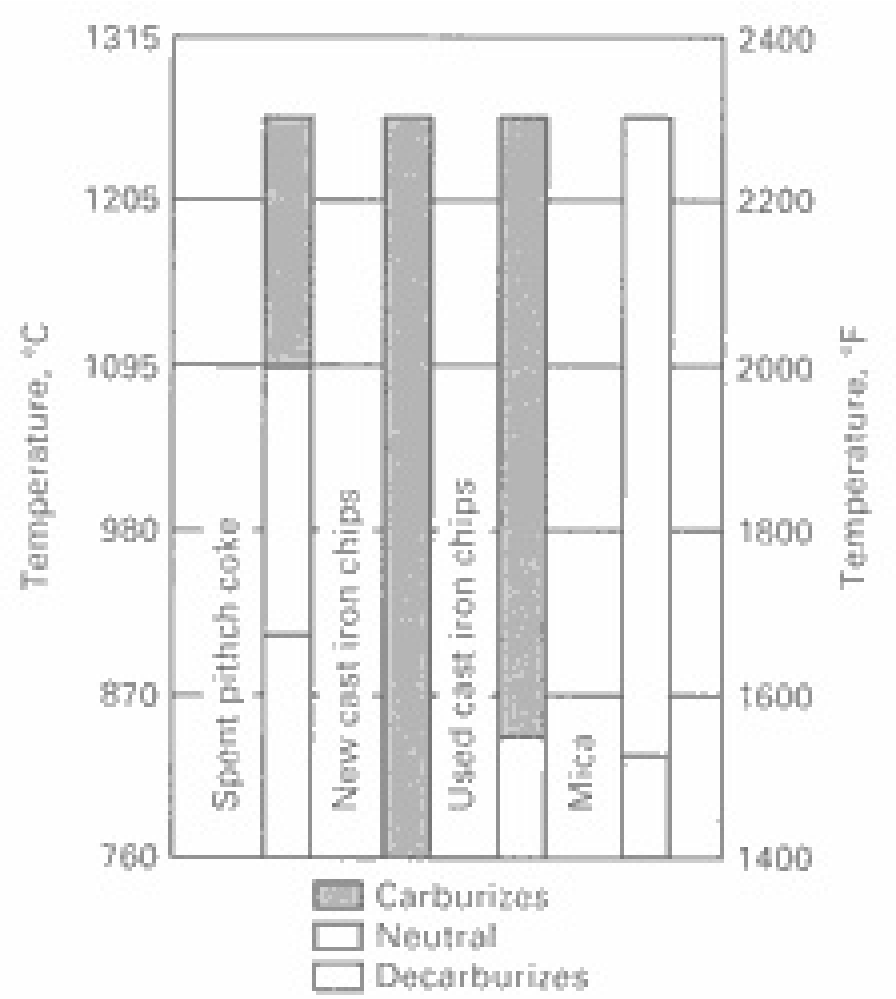
패킹 재료는 강을 침탄시키거나 탈탄시키거나 중성으로 유지할 수 있으며, 이 세 가지 중 어느 것이 적용되는지는 가열 온도, 강의 탄소 함량, 패킹의 밀도와 입자 크기에 따라 달라집니다. 아래 차트는 현장에서 흔히 사용되는 네 가지 화합물의 유용 범위를 보여줍니다. 이들은 폐피치 코크스, 새 주철 칩, 사용한 주철 칩, 운모입니다. 각 막대는 해당 화합물이 침탄하는 온도 대역, 중성을 유지하는 대역, 탈탄하는 대역으로 나뉩니다.
범위를 변화시키는 요인
출처는 이 차트가 참고용일 뿐임을 명확히 밝히고 있습니다. 장입 시 봉재의 스케일, 패킹 컴파운드의 경과 시간, 수분 함량 및 강재의 탄소 함량 모두 범위를 상당히 변화시킵니다. 재료가 중성에서 탈탄으로 바뀌는 온도는 막대가 시사하는 것만큼 명확하지 않으며, 탄소 함량의 영향은 차트에 전혀 포함되어 있지 않습니다. 이는 특히 고탄소강에 적용됩니다.
선이 아니라 대역으로 읽는 것이 안전한 습관입니다. 사용한 피치 코크스와 새 주철 칩은 대부분의 냉간 가공 강종에 사용되는 어닐링 온도보다 높은 중성 범위를 유지하므로, 컴파운드는 사용 중 중성을 유지합니다. 사용한 주철 칩은 중성 대역이 가장 좁으며, 이것이 사용한 재료를 보충하지 않고 교체하는 이유입니다.
어닐링 공정에서 패킹의 위치
완전 어닐링은 강재를 변태 범위 이상의 온도로 서서히 균일하게 가열하고, 1~4시간 동안 유지한 다음, 제어된 속도로 냉각하고 공랭합니다. 패킹된 용기는 로와 함께 장입 및 냉각되므로 동일한 스케줄을 따릅니다. 열충격에 의한 균열은 낮은 온도에서 로에 장입하여 장입물이 로와 함께 가열되도록 하고, 작업물과 그 용기를 로 내에서 8~22 °C/h(15~40 °F/h)로 540 °C(1000 °F) 이하까지 냉각함으로써 제한됩니다. 그 온도 이하에서는 대부분의 공구강에 대해 냉각 속도가 더 이상 중요하지 않습니다.
각 강종이 어닐링되는 온도는 공구강 어닐링 및 노멀라이징 온도 차트에 정리되어 있습니다. 액체 욕 또는 소형 로를 사용할 수 있는 경우, 동일한 처리의 2단 유지 버전은 사이클 어닐링 페이지에 제시되어 있으며, 강재가 공급되는 상태는 풀림 상태 페이지에 설명되어 있습니다. 가장 자주 패킹되는 냉간 가공 강종은 D2 공구강 그리고 O1 공구강.
이 차트를 사용하기 전에
이 페이지는 공개된 실무의 참고 요약이며 Aobo Steel의 사양이 아닙니다. 범위는 명시된 컴파운드에 대한 공개 수치이며, 다른 로, 패킹 밀도 또는 강재 탄소 함량은 이를 변화시킵니다. 패킹 선택과 어닐링 사이클은 열처리 담당자의 책임입니다.
출처: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.