
Prácticas de tratamiento térmico de aceros para herramientas
Un acero para herramientas se comporta según lo que preparó su ciclo de tratamiento térmico, y la mayor parte de la vida útil de la herramienta que se pierde en un taller se pierde en las horas entre el temple y el revenido final. Las tablas de esta página son los datos de práctica publicados para esa parte de la ruta. Cubren el retraso seguro entre el temple y el revenido, programas de recocido con ciclo isotérmico, el tiempo que necesita una carga para alcanzar la temperatura de revenido, los tiempos de ciclo de una línea automatizada de baño de sales para acero rápido, el punto de rocío de la atmósfera endotérmica que protege la superficie durante el temple, y los compuestos de empaquetamiento utilizados cuando una herramienta se recuece en paquete. Cada cifra se reproduce de las tablas de origen y del artículo de origen; el número de tabla se indica debajo de cada una para que se pueda verificar el original.
Tiempo entre el temple y el revenido
Los aceros para herramientas resistentes al choque son las calidades más expuestas a agrietarse en el intervalo posterior al temple. El acero acaba de transformarse en martensita y la sección soporta toda la tensión de transformación, y un temple en agua o en salmuera añade tensión térmica sobre ella. El revenido es lo que alivia esa tensión, por lo que el retraso antes del horno de revenido es un límite de proceso que pertenece a la hoja de ruta. Las cifras de la Tabla 1 se midieron en una planta con las calidades S, y muestran con qué rapidez disminuye el margen a medida que aumentan la temperatura de austenización y la severidad del temple. La misma planta encontró que un doble revenido vale el ciclo adicional en los aceros S, con el primer revenido realizado 30 a 55 °C (50 a 100 °F) por debajo del segundo.
| Acero | Temperatura de austenización, °C | Temperatura de austenización, °F | Medio de temple | Tiempo admisible antes del revenido, min |
|---|---|---|---|---|
| S1 | 900 | 1650 | Aceite | 30 |
| S1 | 980 | 1800 | Aceite | 15 |
| S2 | 845 | 1550 | Salmuera | 10 |
| S2 | 900 | 1650 | Salmuera | 5 |
| S3 | 815 | 1500 | Salmuera | 10 |
| S3 | 870 | 1600 | Salmuera | 5 |
| S4 | 870 | 1600 | Salmuera | 10 |
| S4 | 925 | 1700 | Salmuera | 5 |
| S4 | 900 | 1650 | Aceite | 30 |
| S4 | 955 | 1750 | Aceite | 15 |
| S5 | 870 | 1600 | Aceite | 30 |
| S5 | 925 | 1700 | Aceite | 15 |
Fuente, Tabla 3 de Heat Treating of Specific Classes of Tool Steels. Valores determinados por un estudio exhaustivo realizado en una planta. La fuente señala que el tiempo admisible puede variar significativamente con el tamaño y la forma de la pieza.
Programas de recocido con ciclo
El recocido con ciclo sustituye un enfriamiento lento y prolongado en horno por dos mantenimientos isotérmicos en el intervalo de transformación. Ofrece poca ventaja en una carga grande, porque el centro de la carga todavía tiene que descender lentamente, pero para una sola herramienta que pueda manejarse en un baño líquido o en un horno pequeño ahorra una cantidad sustancial de tiempo de horno. La Tabla 2 da los ciclos para cuatro calidades, dos aceros de trabajo en frío y dos calidades de temple al aire.
| Acero | Tratamiento |
|---|---|
| O1 | Calentar a 730 °C (1350 °F) y mantener durante 4 h, calentar a 780 °C (1440 °F) y mantener durante 2 h, enfriar a 690 °C (1275 °F) y mantener durante 6 h, luego enfriar al aire |
| A2 | Calentar a 900 °C (1650 °F) y mantener durante 2 h, enfriar a 760 °C (1400 °F) y mantener durante 6 h, luego enfriar al aire |
| A6 | Calentar a 815 °C (1500 °F) y mantener durante 2 h, enfriar a 650 °C (1200 °F) y mantener durante 6 h, luego enfriar al aire |
| D2 | Calentar a 900 °C (1650 °F) y mantener durante 2 h, enfriar a 775 °C (1425 °F) y mantener durante 6 h, luego enfriar al aire |
Fuente, Tabla 5 de Heat Treating of Specific Classes of Tool Steels. El recocido con ciclo es adecuado para herramientas individuales que se pueden manipular en un baño líquido. La fuente indica que ofrece poca ventaja para cargas grandes.
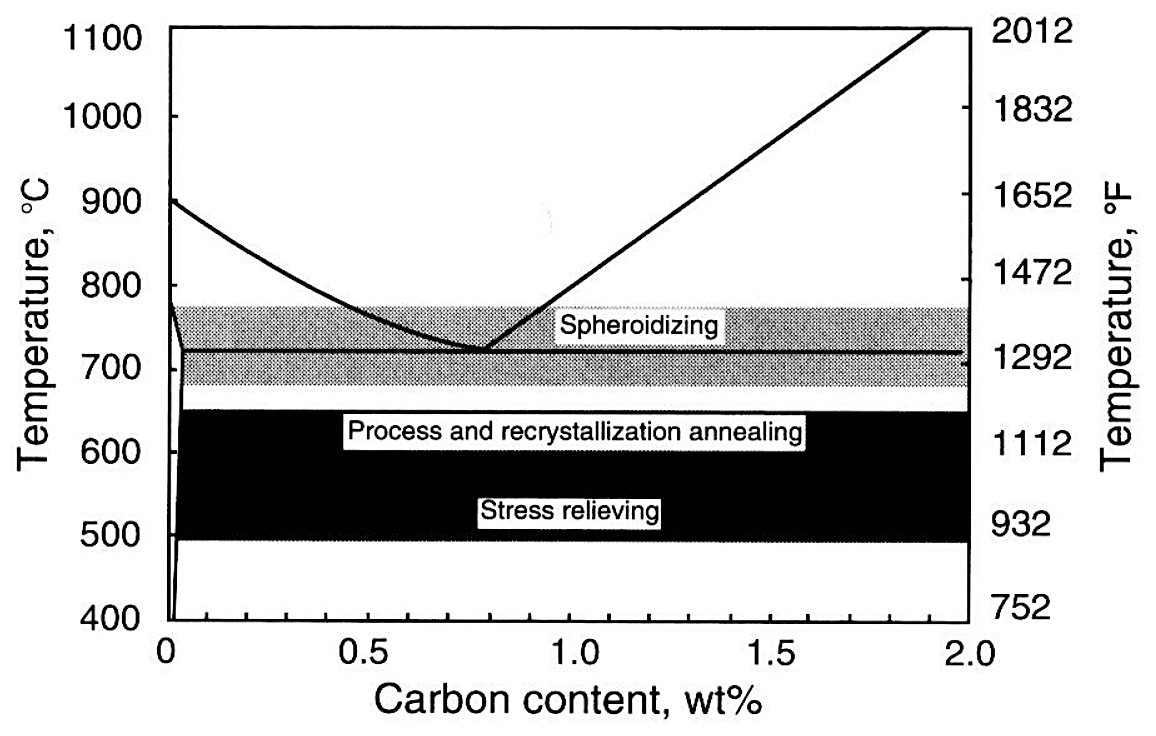
Un recocido de esferoidización es una permanencia en una banda estrecha, y la banda está fijada a una línea de transformación.
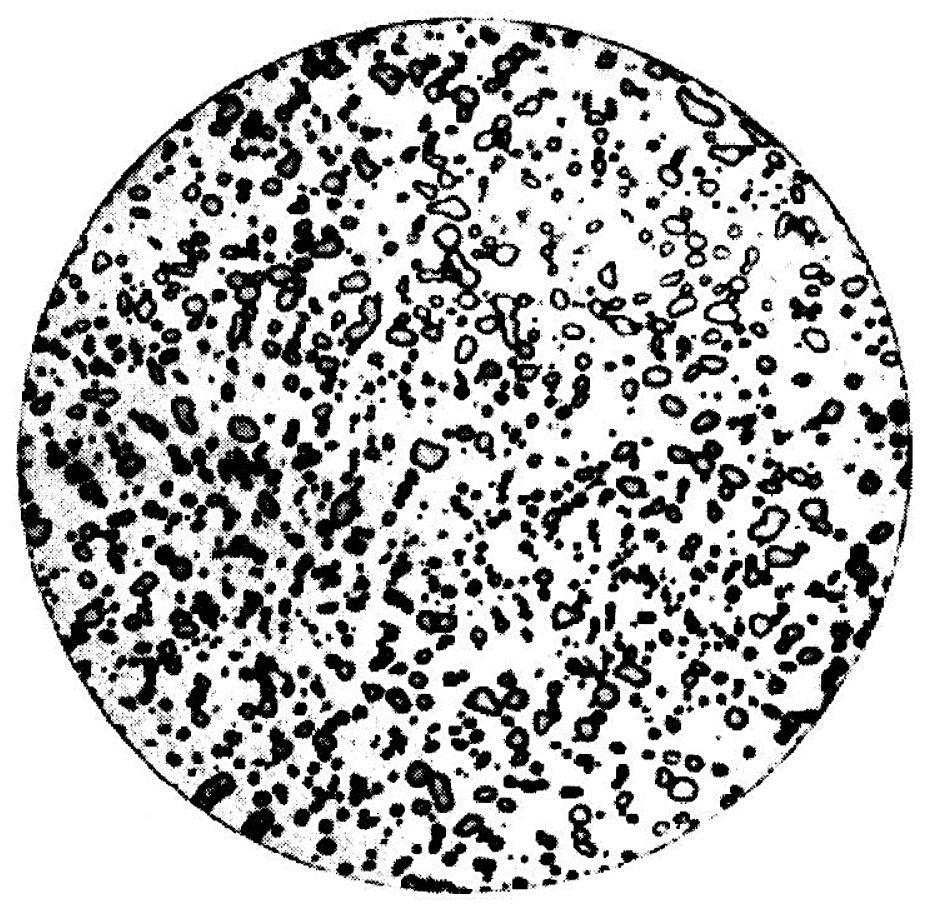
Lo que produce esa permanencia es visible en la microestructura, y es la estructura en la que se vende el material recocido.
Tiempo de calentamiento para alcanzar la temperatura de revenido
Un horno de revenido se ajusta a una temperatura y la carga necesita un número determinado de minutos por milímetro de sección para alcanzarla. El margen depende de la forma de la pieza y de si el horno tiene circulación forzada. La Tabla 3 da las cifras de origen para un horno de aire caliente sin circulación y para un horno de aire con circulación o un baño de aceite.
| Temperatura de revenido, °C | Temperatura de revenido, °F | Horno de aire caliente sin circulación (a) | Horno de aire con circulación o baño de aceite (b) | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Cubos o esferas | Cuadrados o cilindros | Planos promedio | Cubos o esferas | Cuadrados o cilindros | Planos promedio | ||||||||
| min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | ||
| 120 | 250 | 1.2 | 30 | 2.2 | 55 | 3.2 | 80 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 150 | 300 | 1.2 | 30 | 2.0 | 50 | 3.0 | 75 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 175 | 350 | 1.2 | 30 | 2.0 | 50 | 2.8 | 70 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 205 | 400 | 1.0 | 25 | 1.8 | 45 | 2.6 | 65 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 260 | 500 | 1.0 | 25 | 1.6 | 40 | 2.4 | 60 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 315 | 600 | 1.0 | 25 | 1.6 | 40 | 2.2 | 55 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 370 | 700 | 0.8 | 20 | 1.4 | 35 | 2.0 | 50 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 425 | 800 | 0.8 | 20 | 1.2 | 30 | 1.8 | 45 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| ≥480 | ≥900 | 0.8 | 20 | 1.2 | 30 | 1.6 | 40 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
Fuente, Tabla 7 de Introduction to Heat Treating of Tool Steels. Los datos se dan en minutos por milímetro, y en minutos por pulgada, de diámetro o espesor, con el horno mantenido a la temperatura de la primera columna. La fuente permite aplicar la misma tolerancia a cargas de formas irregulares y cantidades estimando el tamaño total de la carga y el número de pulgadas desde el exterior hasta el centro de la carga.
Líneas automatizadas de baño de sales
El tratamiento térmico de producción de brocas, machos y fresas de acero rápido suele realizarse en una línea de transportador de cadena con estaciones de precalentamiento, calentamiento alto, temple, lavado y enjuague. Las piezas viajan en soportes de tenaza, y cada estación de la línea excepto el enfriamiento al aire se mantiene durante un tiempo de ciclo. La Tabla 4 da las temperaturas de etapa y los múltiplos del tiempo de ciclo, y la Tabla 5 da el tiempo de ciclo para un rango de diámetros de broca y para fresas de extremo y copas.
| Etapa del proceso | Temperatura de operación, °C | Temperatura de operación, °F | Tiempo total en el horno (a) |
|---|---|---|---|
| Primer precalentamiento | 650-870 | 1200-1600 | X |
| Segundo precalentamiento | 760-1040 | 1400-1900 | X |
| Calentamiento alto | 1010-1290 | 1850-2350 | X |
| Temple isotérmico | 540-705 | 1000-1300 | X |
| Enfriar al aire | Temperatura ambiente | Temperatura ambiente | 6X, 12X, 24X |
| Lavado, agua caliente | 80-95 | 180-200 | 6X |
| Enjuague, agua caliente | 80-95 | 180-200 | X |
Fuente, Tabla 2 de Processes and Furnace Equipment for Heat Treating of Tool Steels. X es el tiempo de ciclo de la línea. La fuente señala que un temple en nitrato después del temple en sal neutra reduce el tiempo de enfriamiento al aire de 24X a 6X, y advierte que tan solo 600 ppm de sales de nitrato arrastradas al horno de alta temperatura causan daños severos en la superficie.
| Diámetro de broca, mm | Diámetro de broca, in. | Tiempo |
|---|---|---|
| 2.54-4.78 | 0.100-0.188 | 1 min 30 s |
| 4.80-8.08 | 0.189-0.318 | 1 min 40 s |
| 8.10-12.90 | 0.319-0.508 | 1 min 50 s |
| 12.93-18.24 | 0.509-0.718 | 2 min 0 s |
| 18.26-23.32 | 0.719-0.918 | 2 min 20 s |
| 23.34-38.10 | 0.919-1.500 | 2 min 40 s |
| Copas de 102 mm (4 in.) de diámetro | 6 min | |
| Fresas de extremo de 64 mm (2 1/2 in.) de diámetro | 7 min | |
| Fresas de extremo de 76 mm (3 in.) de diámetro | 10 min |
Fuente, Tabla 3 de Processes and Furnace Equipment for Heat Treating of Tool Steels. Tiempos de alta temperatura para la línea de la Tabla 4. La misma tabla enumera cuántas piezas de cada diámetro pequeño se cargan por pinza, y la fuente da las cifras a continuación.
| Diámetro de las piezas en alta temperatura | Carga |
|---|---|
| 2.54 mm (0.100 in.) | 160 piezas por pinza, 480 piezas en el baño, 1.2 kg (2.6 lb) |
| 4.78 mm (0.188 in.) | 85 piezas por pinza, 255 piezas en el baño, 3.5 kg (7.65 lb) |
| 6.50 mm (0.256 in.) | 63 piezas por pinza, 188 piezas en el baño, 5.6 kg (12.3 lb) |
| 8.08 mm (0.318 in.) | 25 piezas por pinza, 75 piezas en el baño, 3.9 kg (8.6 lb) |
| 12.90 mm (0.508 in.) | 16 piezas por pinza, 48 piezas en el baño, 8.3 kg (18.2 lb) |
Fuente, Tabla 3 de Processes and Furnace Equipment for Heat Treating of Tool Steels. Pesos de carga para los diámetros pequeños en la línea automatizada.
Punto de rocío de la atmósfera del horno
El temple en una atmósfera controlada protege la superficie de la herramienta, y la protección depende del potencial de carbono del gas. Para una atmósfera endotérmica AGA clase 302, el control práctico es el punto de rocío. Los rangos de la Tabla 7 se citan para tiempos cortos a temperatura, lo que conviene a herramientas pequeñas. La fuente advierte que una sección grande de matriz necesita un control más estricto de la misma atmósfera, porque el ciclo es lo bastante largo para que un pequeño desequilibrio de carbono en la superficie se convierta en una capa carburizada o descarburizada.
| Acero | Temperatura del horno, °C | Temperatura del horno, °F | Rango de punto de rocío, °C | |
|---|---|---|---|---|
| Punto de rocío, °C | Punto de rocío, °F | |||
| W2, W3 | 800 | 1475 | 7 a 13 | 45 a 55 |
| S1 | 925 | 1700 | 4 a 7 | 40 a 45 |
| S2 | 870 | 1600 | 4 a 16 | 40 a 60 |
| O1 | 800 | 1475 | 7 a 12 | 45 a 55 |
| O2 | 775 | 1425 | 7 a 12 | 45 a 55 |
| O7 | 855 | 1575 | -4 a 2 | 25 a 36 |
| D2, D4 | 995 | 1825 | -7 a -1 | 20 a 30 |
| D3, D6 | 955 | 1750 | -7 a -1 | 20 a 30 |
| H11, H12, H13 | 1010 | 1850 | 2 a 7 | 35 a 45 |
| T1 | 1290 | 2350 | -18 a -12 | 0 a 10 |
| M1 | 1205 | 2200 | -15 a -12 | 5 a 10 |
| F2, F3 | 830 | 1525 | 5 a 1 | 23 a 34 |
Fuente, Tabla 4 de Processes and Furnace Equipment for Heat Treating of Tool Steels. Datos recopilados para tiempos cortos a temperatura, con el punto de rocío del horno indicado para una atmósfera endotérmica AGA clase 302. La fuente imprime el rango de punto de rocío en Celsius para F2 y F3 como 5 a 1, mientras que el rango en Fahrenheit para la misma fila es 23 a 34, y los dos no coinciden, por lo que la fila se reproduce exactamente como está impresa.
Compuestos de empaquetamiento para recocido
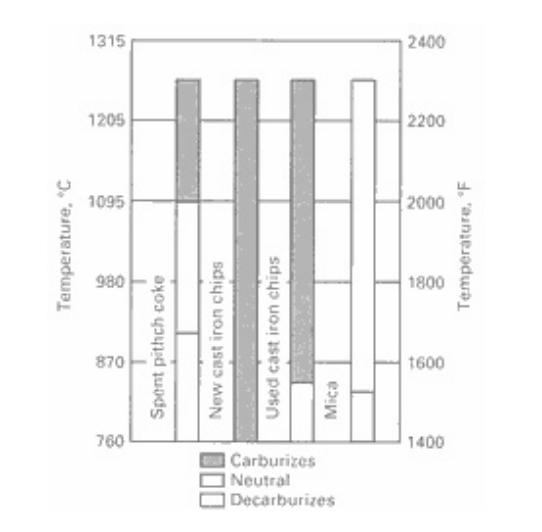
Cuando una herramienta se recuece en un paquete, el compuesto que se empaqueta a su alrededor fija el nivel de carbono en la superficie del acero. La Fig. 2 muestra el rango de temperatura en el que cada uno de los compuestos comunes carburiza, mantiene una condición neutra o descarburiza el acero. La fuente señala que los cambios de un comportamiento a otro son graduales, y que la temperatura a la que las virutas de hierro fundido usadas comienzan a descarburizar depende del contenido de carbono de las virutas.
Lo que estas tablas no fijan
Cada tabla describe la práctica de la planta o de la fuente que la produjo, por lo que los números son un punto de partida para una hoja de proceso, y la hoja de proceso aún debe escribirse para la herramienta en cuestión. El tamaño de sección, la geometría de la pieza, la carga del horno, el estado del tanque de temple y la posición del termopar influyen en el resultado. La dureza de una herramienta nueva debe verificarse en una primera pieza antes de liberar el ciclo a producción, y un cambio de proveedor de acero es razón suficiente para verificarla de nuevo. La aleación y la estructura recocida de la barra que entra al horno tienen tanto efecto en el resultado como el ciclo escrito en la tarjeta.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.